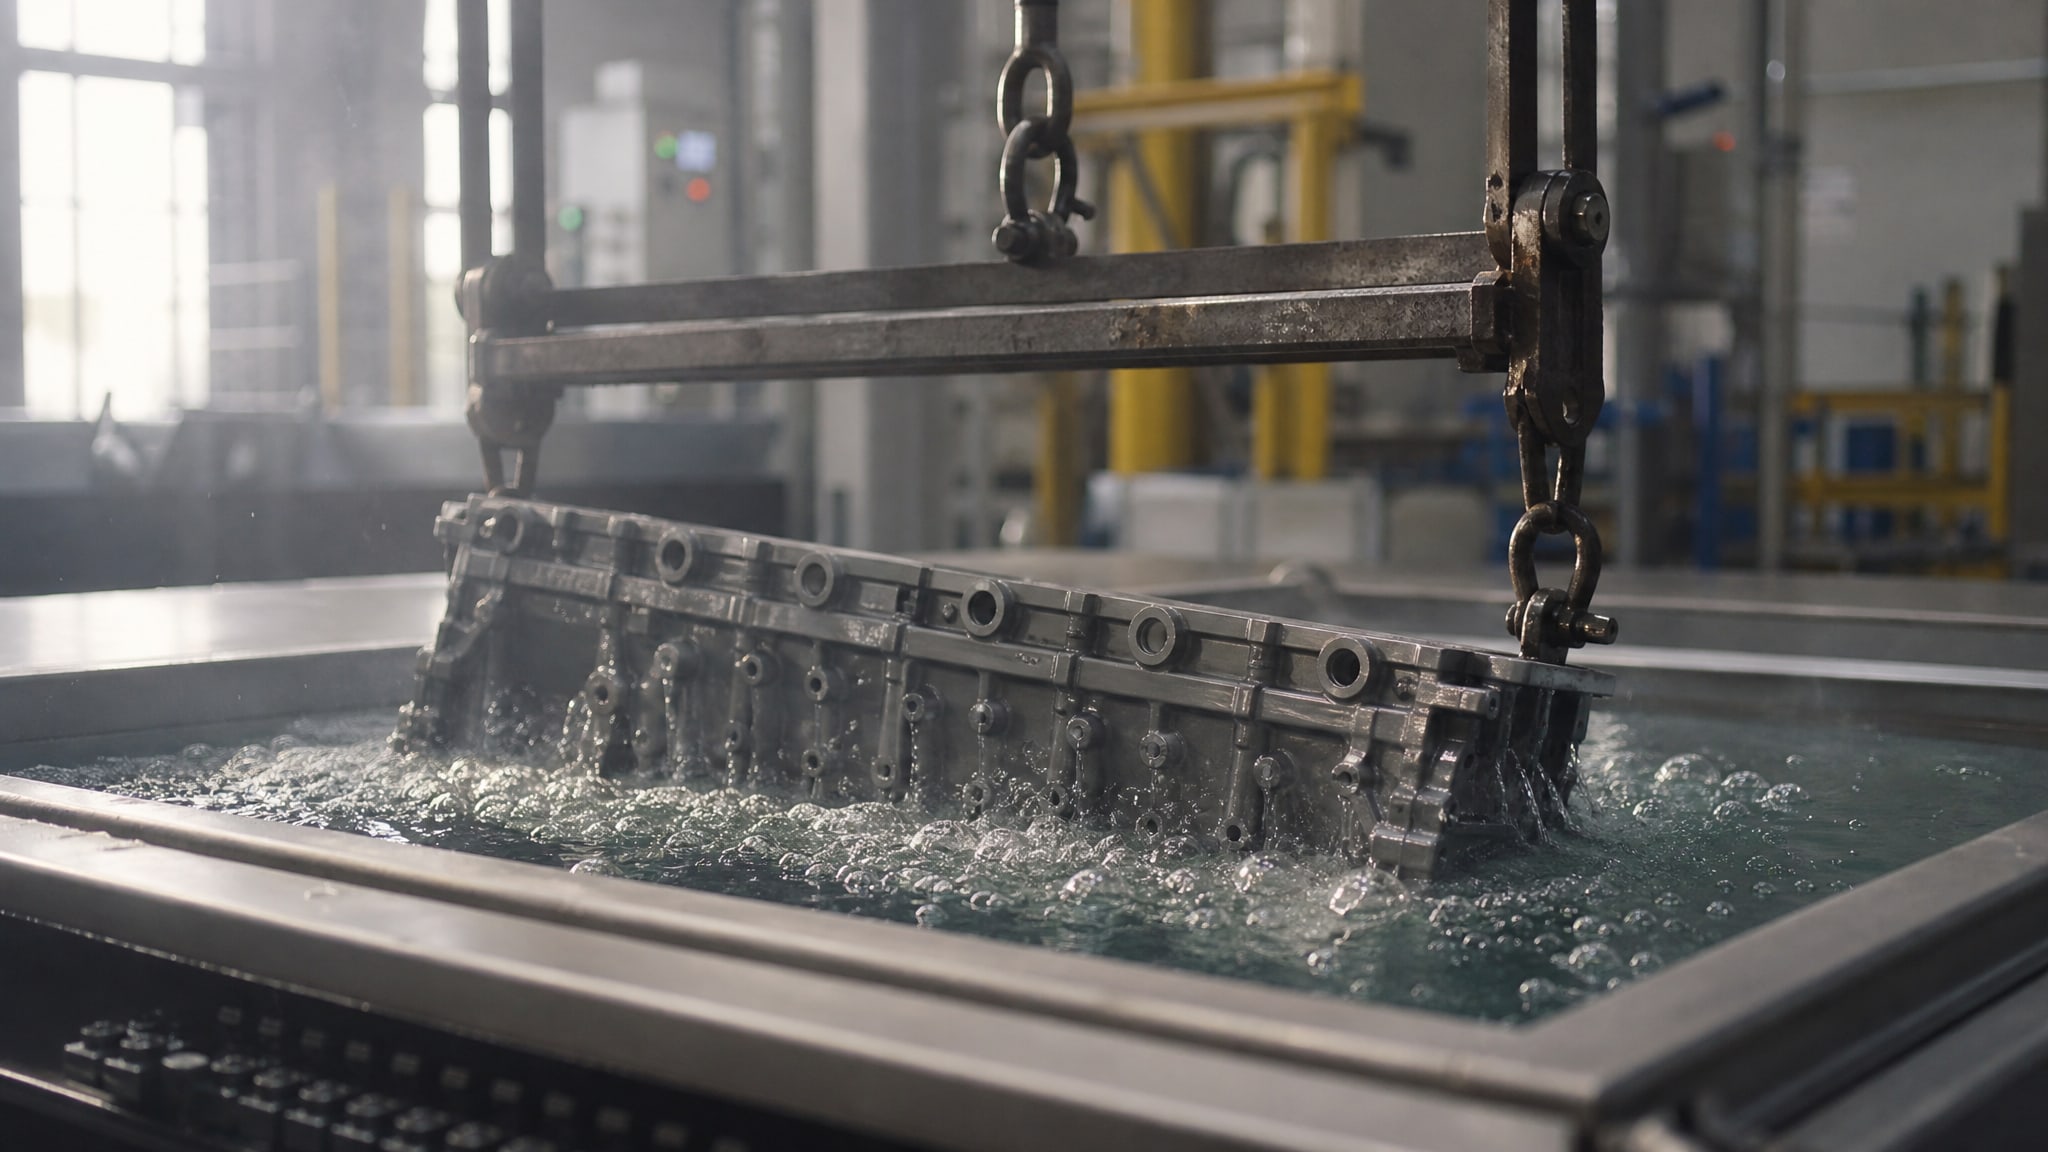
Фосфатирование - это химический процесс формирования на поверхности металла нерастворимого слоя фосфатов железа, цинка или марганца. Такой слой служит технологическим подслоем перед окрашиванием и повышает коррозионную стойкость всей системы покрытий. Для промышленного производства фосфатирование критично: оно улучшает адгезию краски или порошка к металлу, препятствует отслоению покрытия и продлевает срок службы изделий в агрессивных условиях.
Статья адресована техническим специалистам, инженерам и закупщикам, которые отвечают за выбор технологии подготовки поверхности и контроль качества окрашивания. Здесь разберем, как фосфатирование работает, какие нормативы регулируют процесс, и как правильно применить его в цехе или на объекте.
Что такое фосфатирование и почему оно улучшает адгезию
Фосфатирование - это химическая реакция между кислотным раствором и поверхностью металла.
В результате образуется микрокристаллический слой нерастворимых соединений, который имеет пористую структуру. Эта пористость - ключевой механизм повышения адгезии: краска или грунт проникает в поры и механически удерживается на поверхности, а не только прилипает за счет поверхностного натяжения.
На молекулярном уровне фосфатный слой создает оптимальную шероховатость и смачиваемость для последующего ЛКП. Это особенно важно для жидких красок, которые требуют управляемого взаимодействия с подложкой. По ГОСТ 9.402-2004 типичная масса фосфатного покрытия под жидкие ЛКМ составляет 1,5–5,0 г/м², что обеспечивает баланс между механическим зацеплением и экономией материала.
Адгезия в этом контексте означает силу связи между покрытием и металлом. Фосфатный подслой предотвращает отслоение краски при вибрациях, температурных перепадах и воздействии влаги. Без фосфатирования или аналогичной подготовки краска быстро отшелушивается, особенно на границах и под воздействием коррозии.
Подготовка поверхности: цепочка операций перед фосфатированием
Фосфатирование работает только при правильной подготовке.
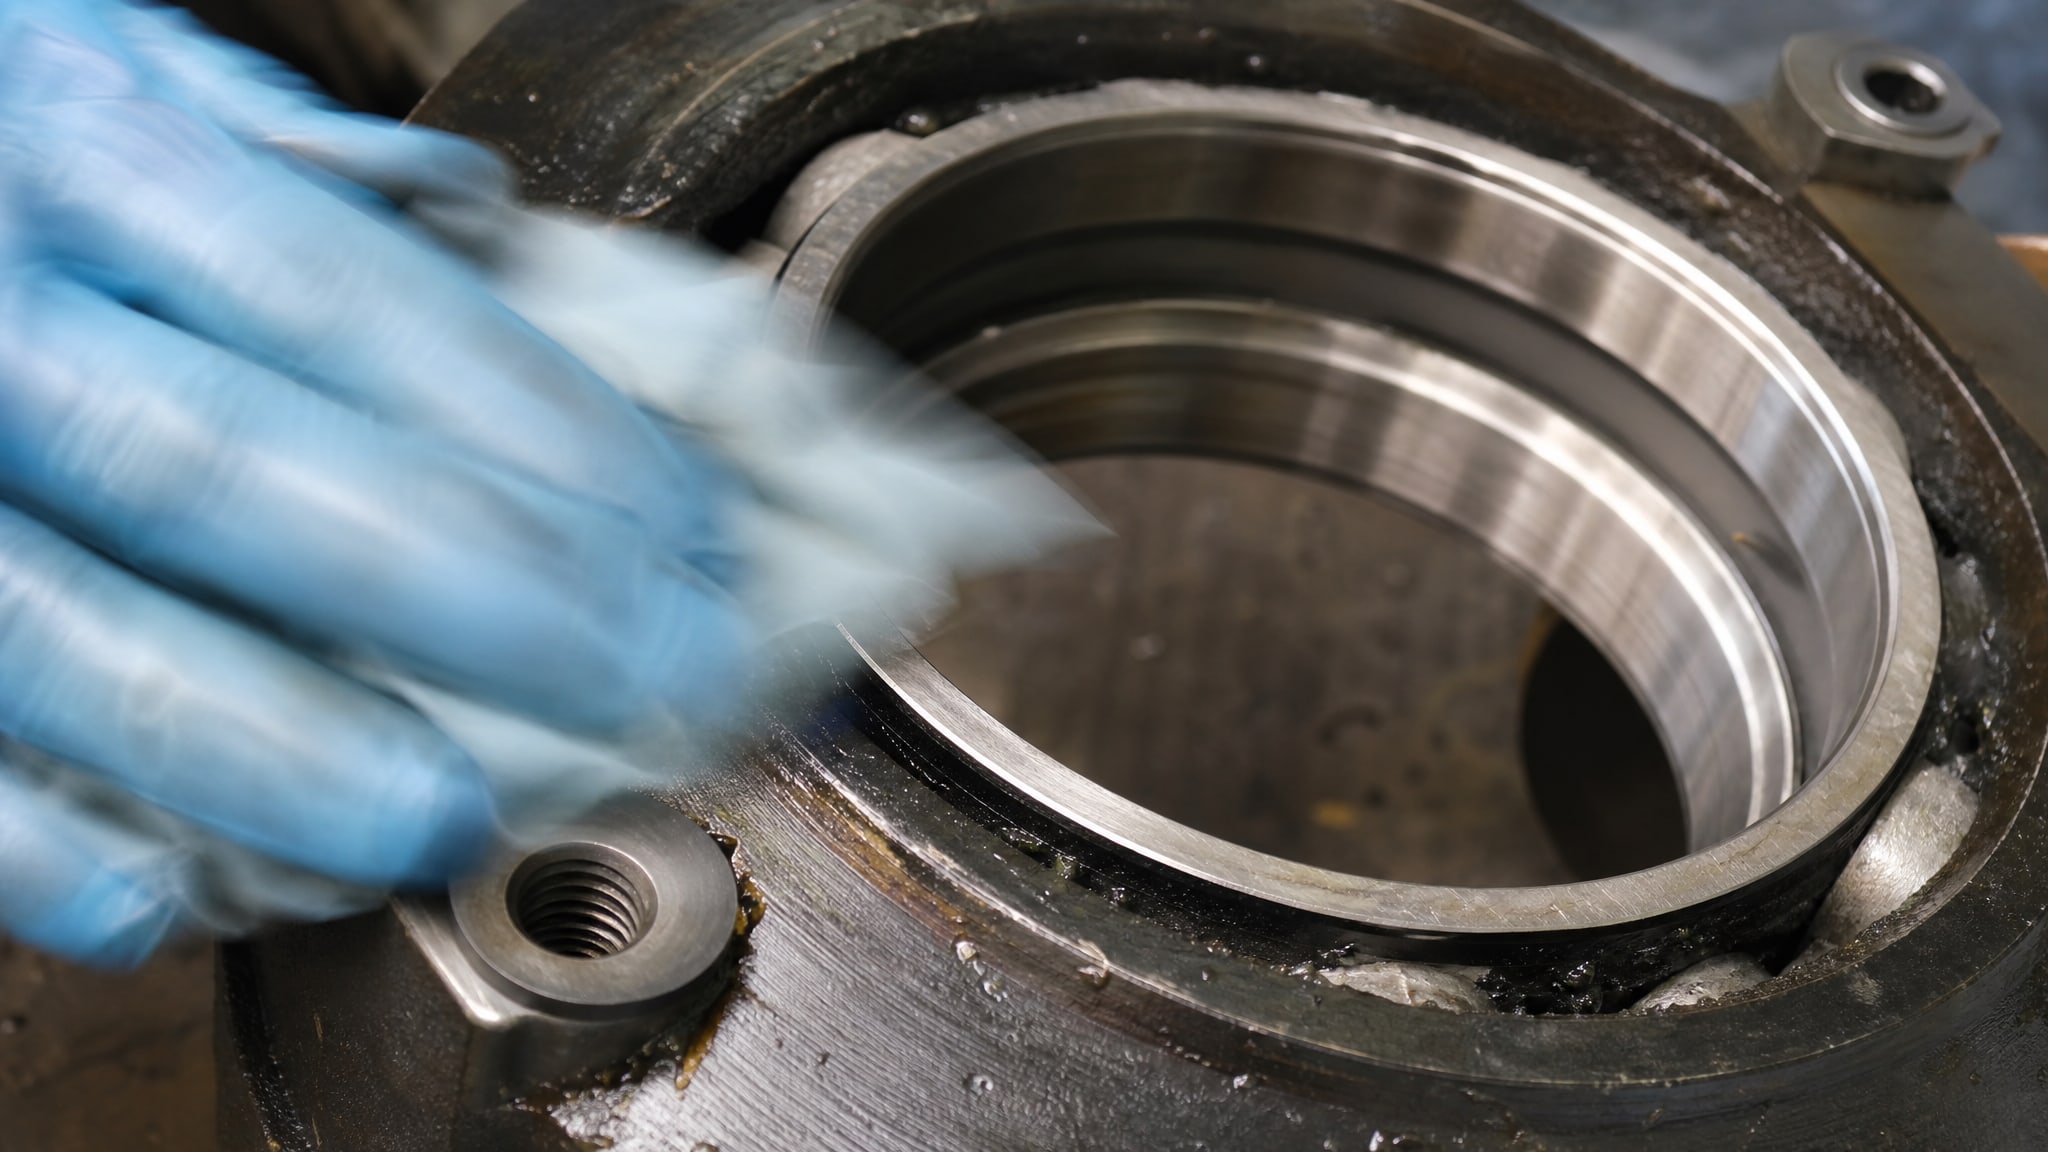
Процесс начинается не с самого фосфатирования, а с удаления загрязнений и окислов.
Обезжиривание - первый обязательный этап. На металле могут быть машинные масла, консистентные смазки, остатки технологических жидкостей и пыль. Эти загрязнения препятствуют проникновению фосфатирующего раствора в микропоры металла. Без полного обезжиривания фосфатный слой образуется неравномерно, и адгезия покрытия снижается.
Механическая очистка применяется при наличии ржавчины, окалины или толстого слоя окислов. На производстве используют пескоструйную обработку; по стандарту ISO 8501-1:1998 для полевых объектов (мосты, резервуары, эстакады) типичная степень подготовки - Sa 2½ или Sa 3, что означает удаление большей части окалины и ржавчины до светлого или темного металла.
Промывка и контроль качества после обезжиривания критичны. По ГОСТ 9.402-2004 и материалам по оценке качества фосфатного покрытия остаточная электропроводность воды после промывки не должна превышать трехкратного значения исходной воды. Это гарантирует удаление остатков химических реактивов, которые иначе помешают фосфатированию.
Только после этой цепочки металл готов к собственно фосфатированию. Пропуск любого из этих этапов приводит к дефектам покрытия и разочарованиям при его эксплуатации.
Технологические параметры фосфатирования и контроль качества
Процесс фосфатирования регулируется несколькими ключевыми параметрами.
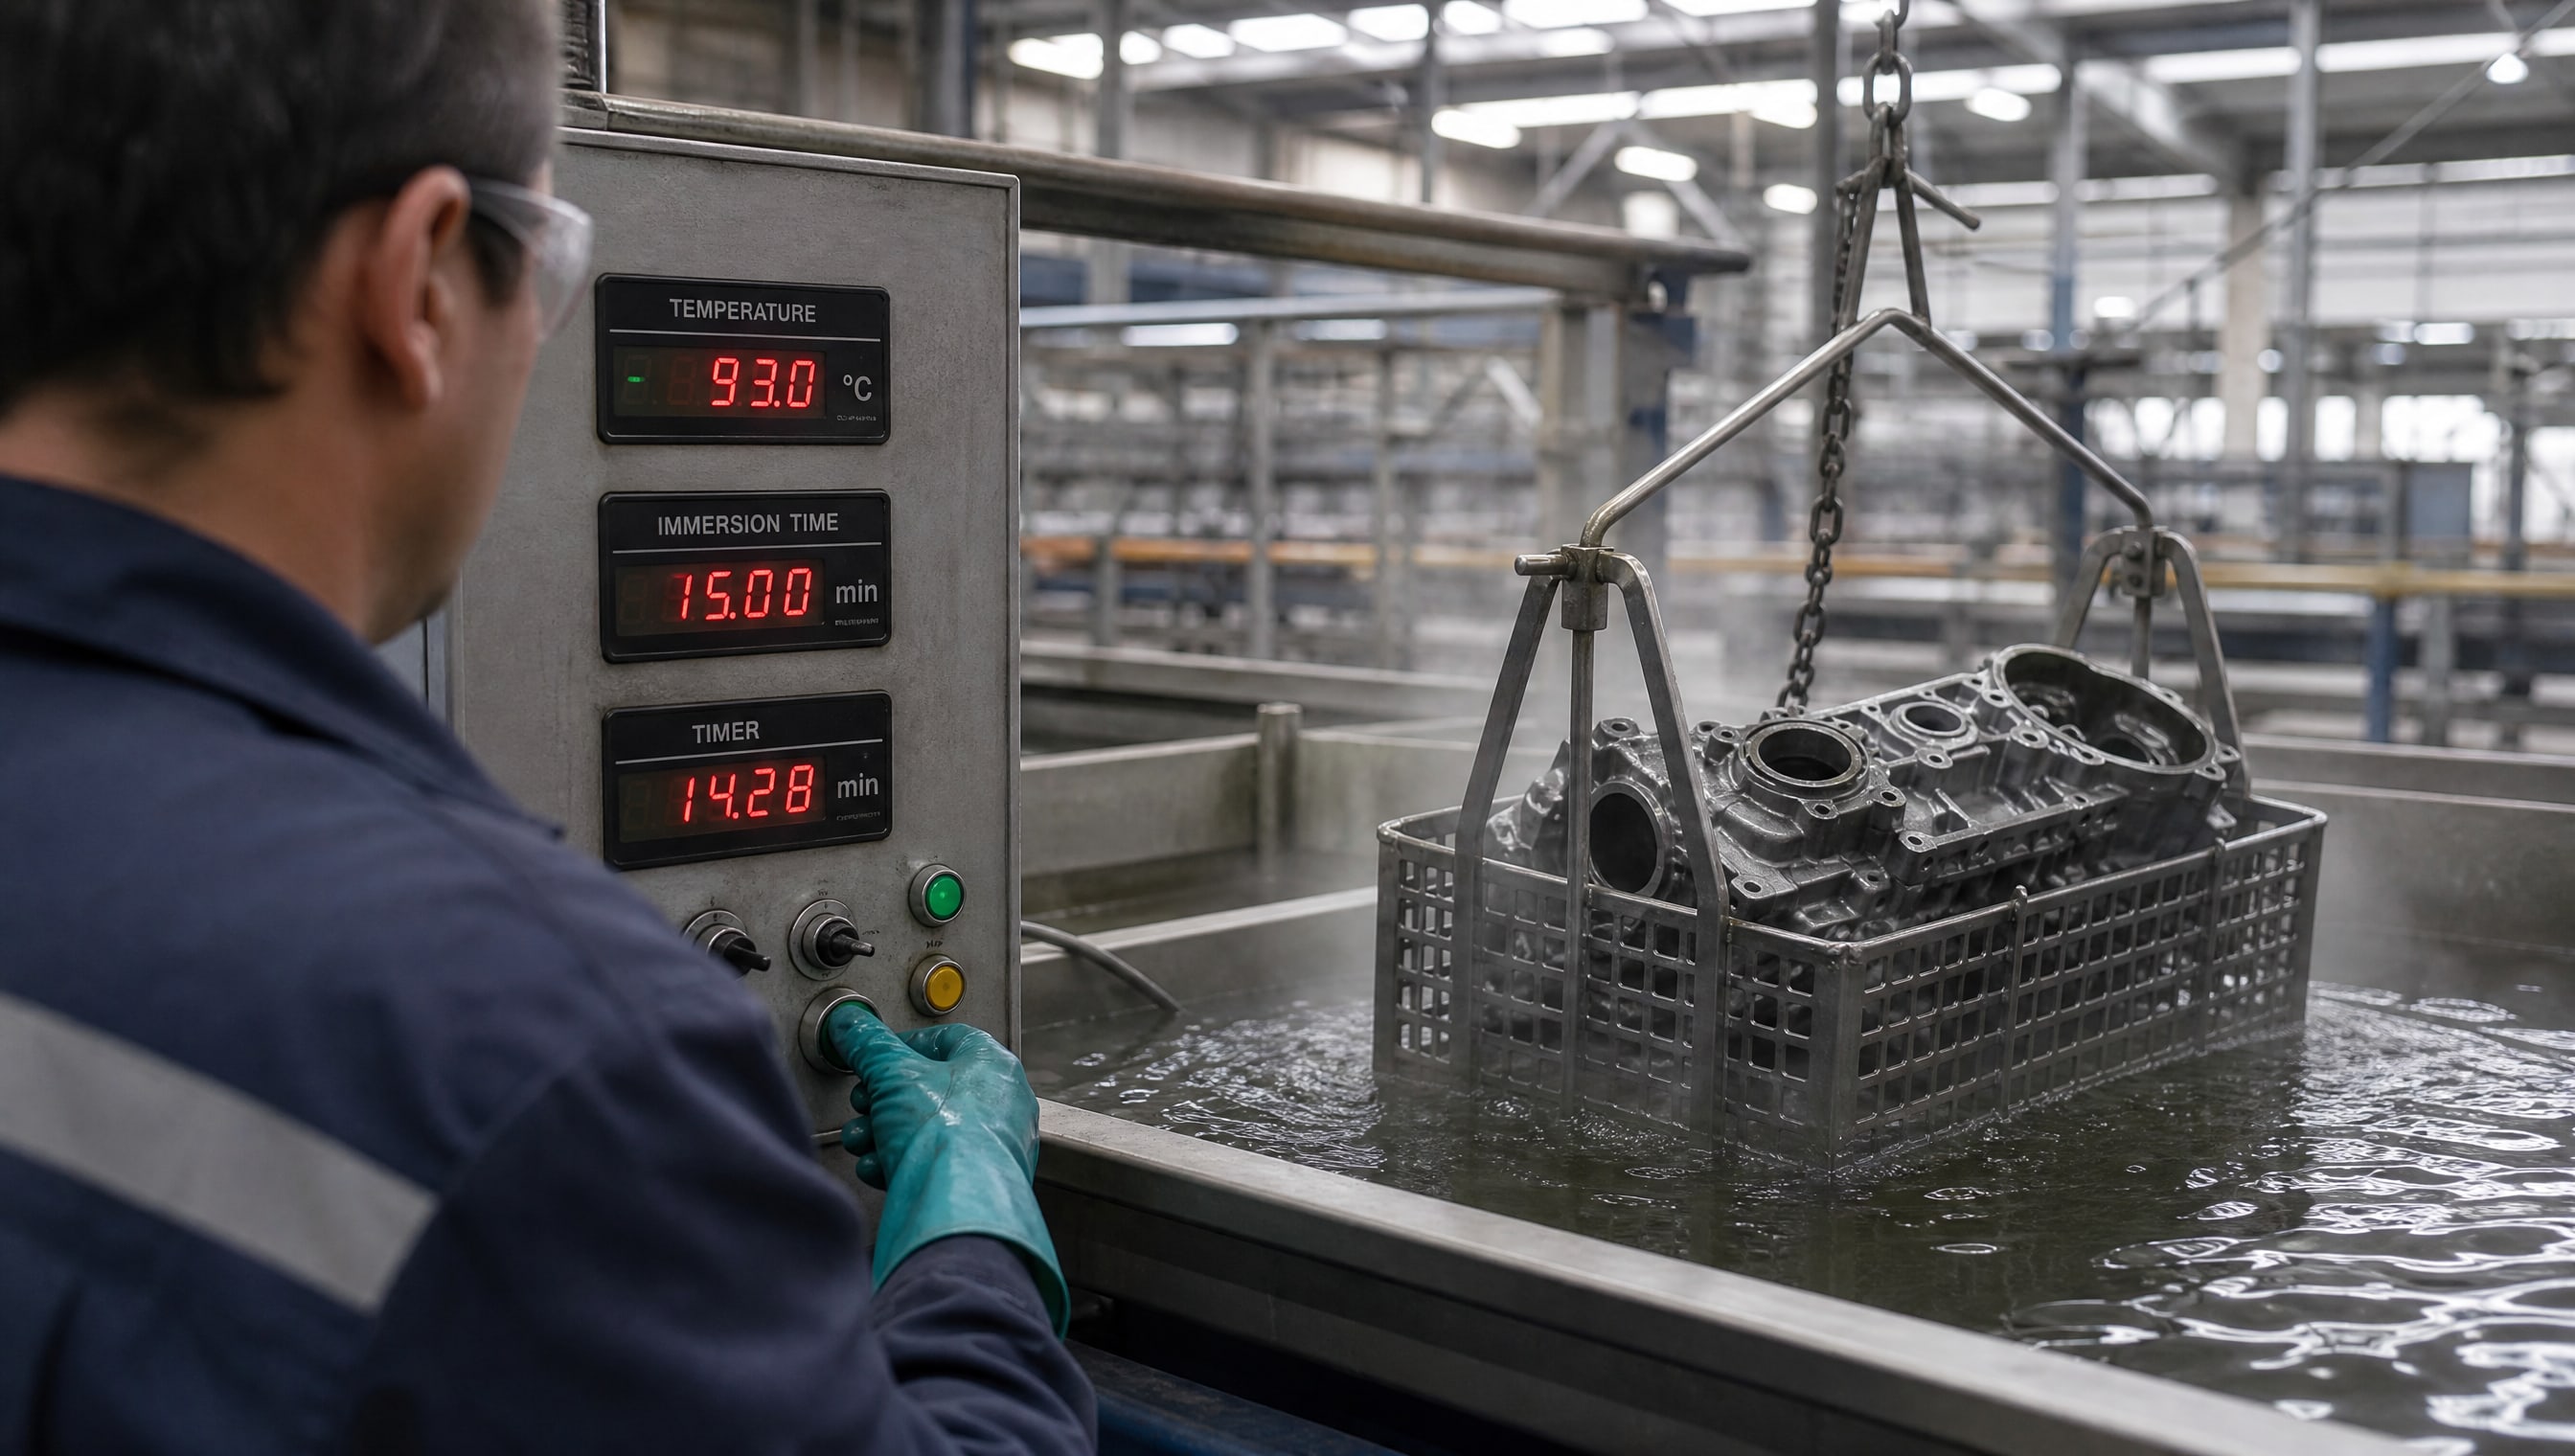
Температура раствора обычно поддерживается в диапазоне 40–60 °C для оптимальной скорости реакции. Время погружения или нанесения составляет от 5 до 15 минут в зависимости от типа металла и состава раствора.
По ГОСТ 9.402-2004 для подготовки металла перед окрашиванием жидкими ЛКМ фосфатное покрытие должно иметь микрокристаллическую структуру. Это означает, что кристаллы фосфатов должны быть мелкими и равномерно распределены по поверхности. Крупнокристаллический слой - признак неправильного режима или примесей в растворе.
Контроль массы покрытия проводят гравиметрическим методом (взвешивание образца до и после фосфатирования). Нормативная масса для жидких ЛКМ -1,5–5,0 г/м². Слишком тонкий слой (менее 1,5 г/м²) не обеспечивает адгезию; слишком толстый (свыше 5,0 г/м²) не требуется и увеличивает расходы.
Маслоемкость - еще один важный параметр. Минеральное масло наносят на высушенный фосфатный слой, и его впитывание характеризует пористость. Маслоемкость не менее 2,0 г/м² подтверждает, что слой имеет достаточную пористую структуру для механического зацепления краски.
Проверка адгезии готовой системы (фосфатный слой + ЛКП) проводят согласно ГОСТ 9.302-88 и ГОСТ 9.305-84 методами сетчатого надреза (ГОСТ 9.301-86). В международной практике используют ASTM B117 (соляной туман) и ISO 9227 для ускоренных коррозионных испытаний.
Фосфатирование перед жидкой окраской и порошковой покраской
Жидкие ЛКМ (эмали, краски на основе растворителей или водные дисперсии) требуют фосфатного подслоя массой 1,5–5,0 г/м².
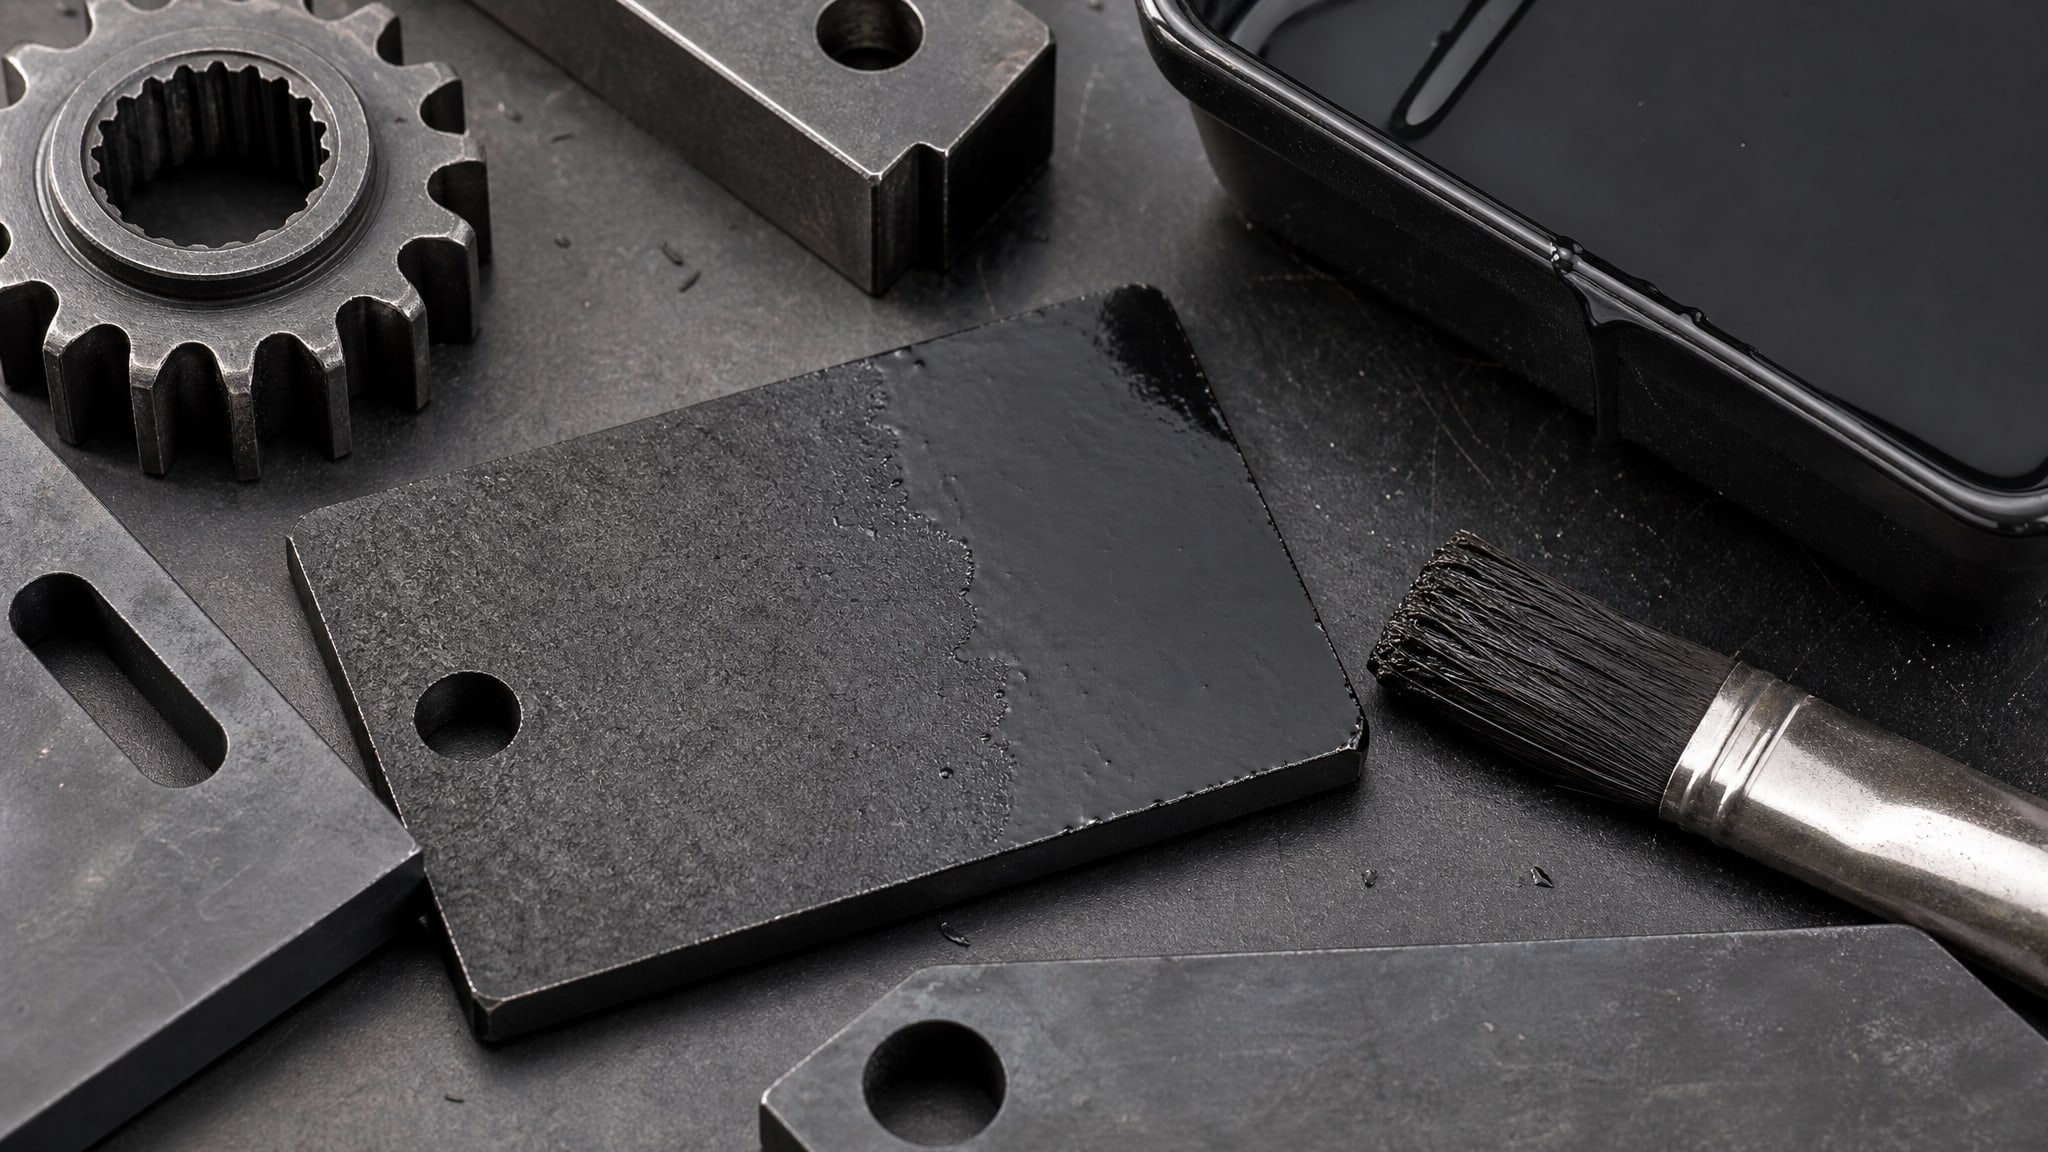
Краска должна проникнуть в поры фосфатного слоя и удержаться механически. При нанесении кистью или распылением жидкая краска течет и требует хорошей смачиваемости подложки, которую как раз обеспечивает фосфатирование.
Порошковая окраска - более требовательный процесс. Порошок наносится электростатически и должен равномерно лечь на поверхность. Фосфатный слой улучшает адгезию порошка при полимеризации в печи. Однако для порошковых систем необходимо согласовать режимы фосфатирования с требованиями конкретного порошка: некоторые системы требуют более тонкого слоя, другие - наоборот, более толстого и пористого.
Перед порошковой краской также важна чистота поверхности после фосфатирования: любые соли, пыль или остатки воды приводят к дефектам (пузыри, вздутие, неравномерность блеска). На предприятиях, использующих порошковую окраску, контроль чистоты перед печью часто проводят визуально или с помощью влагомера.
Металлы, для которых применимо фосфатирование
По ГОСТ 9.402-2004 и ISO 9717:2017 фосфатирование применимо на железных материалах (углеродистая сталь, низколегированная сталь), цинке, кадмии и их сплавах.
Также возможно фосфатирование алюминия специальными составами, но это требует других режимов и растворов.
Коррозионно-стойкие аустенитные стали (например, 08Х18Н10) и некоторые высоколегированные сплавы в справочных таблицах обычно отмечены как не фосфатируемые стандартным способом. Их поверхность слишком инертна для химической реакции с фосфатирующим раствором. Для нержавейки применяют пассивирование или специальные праймеры без фосфатирования.
Алюминиевые сплавы требуют щелочного предварительного травления и специальных фосфатирующих растворов (часто на основе титана или циркония вместо железа/цинка). Стандартное кислотное фосфатирование для стали может повредить алюминий.
Выбор типа фосфатирования (железное, цинковое, марганцевое) зависит от класса металла, условий эксплуатации и требований к толщине слоя. Для углеродистой стали под жидкую окраску в закрытых помещениях достаточно железного фосфатирования; для морских или химически агрессивных условий предпочтительно цинковое или марганцевое.
Совет инженера: обеспечение качества от подготовки к финишу
На производстве с высокими требованиями к адгезии и коррозионной стойкости практикуется следующая схема.
После демонтажа изделий и удаления старых покрытий поверхность пескоструится до степени Sa 2½. Затем следует влажное обезжиривание горячим раствором щелочи в ванне или распылением. Критично - промывка горячей, а затем холодной водой с контролем электропроводности. После просушки (обдув сжатым воздухом или в сушилке) металл поступает в ванну фосфатирования на 10–15 минут. Температуру раствора поддерживают на уровне 50 °C, а его состав регулярно анализируют на содержание активных компонентов.
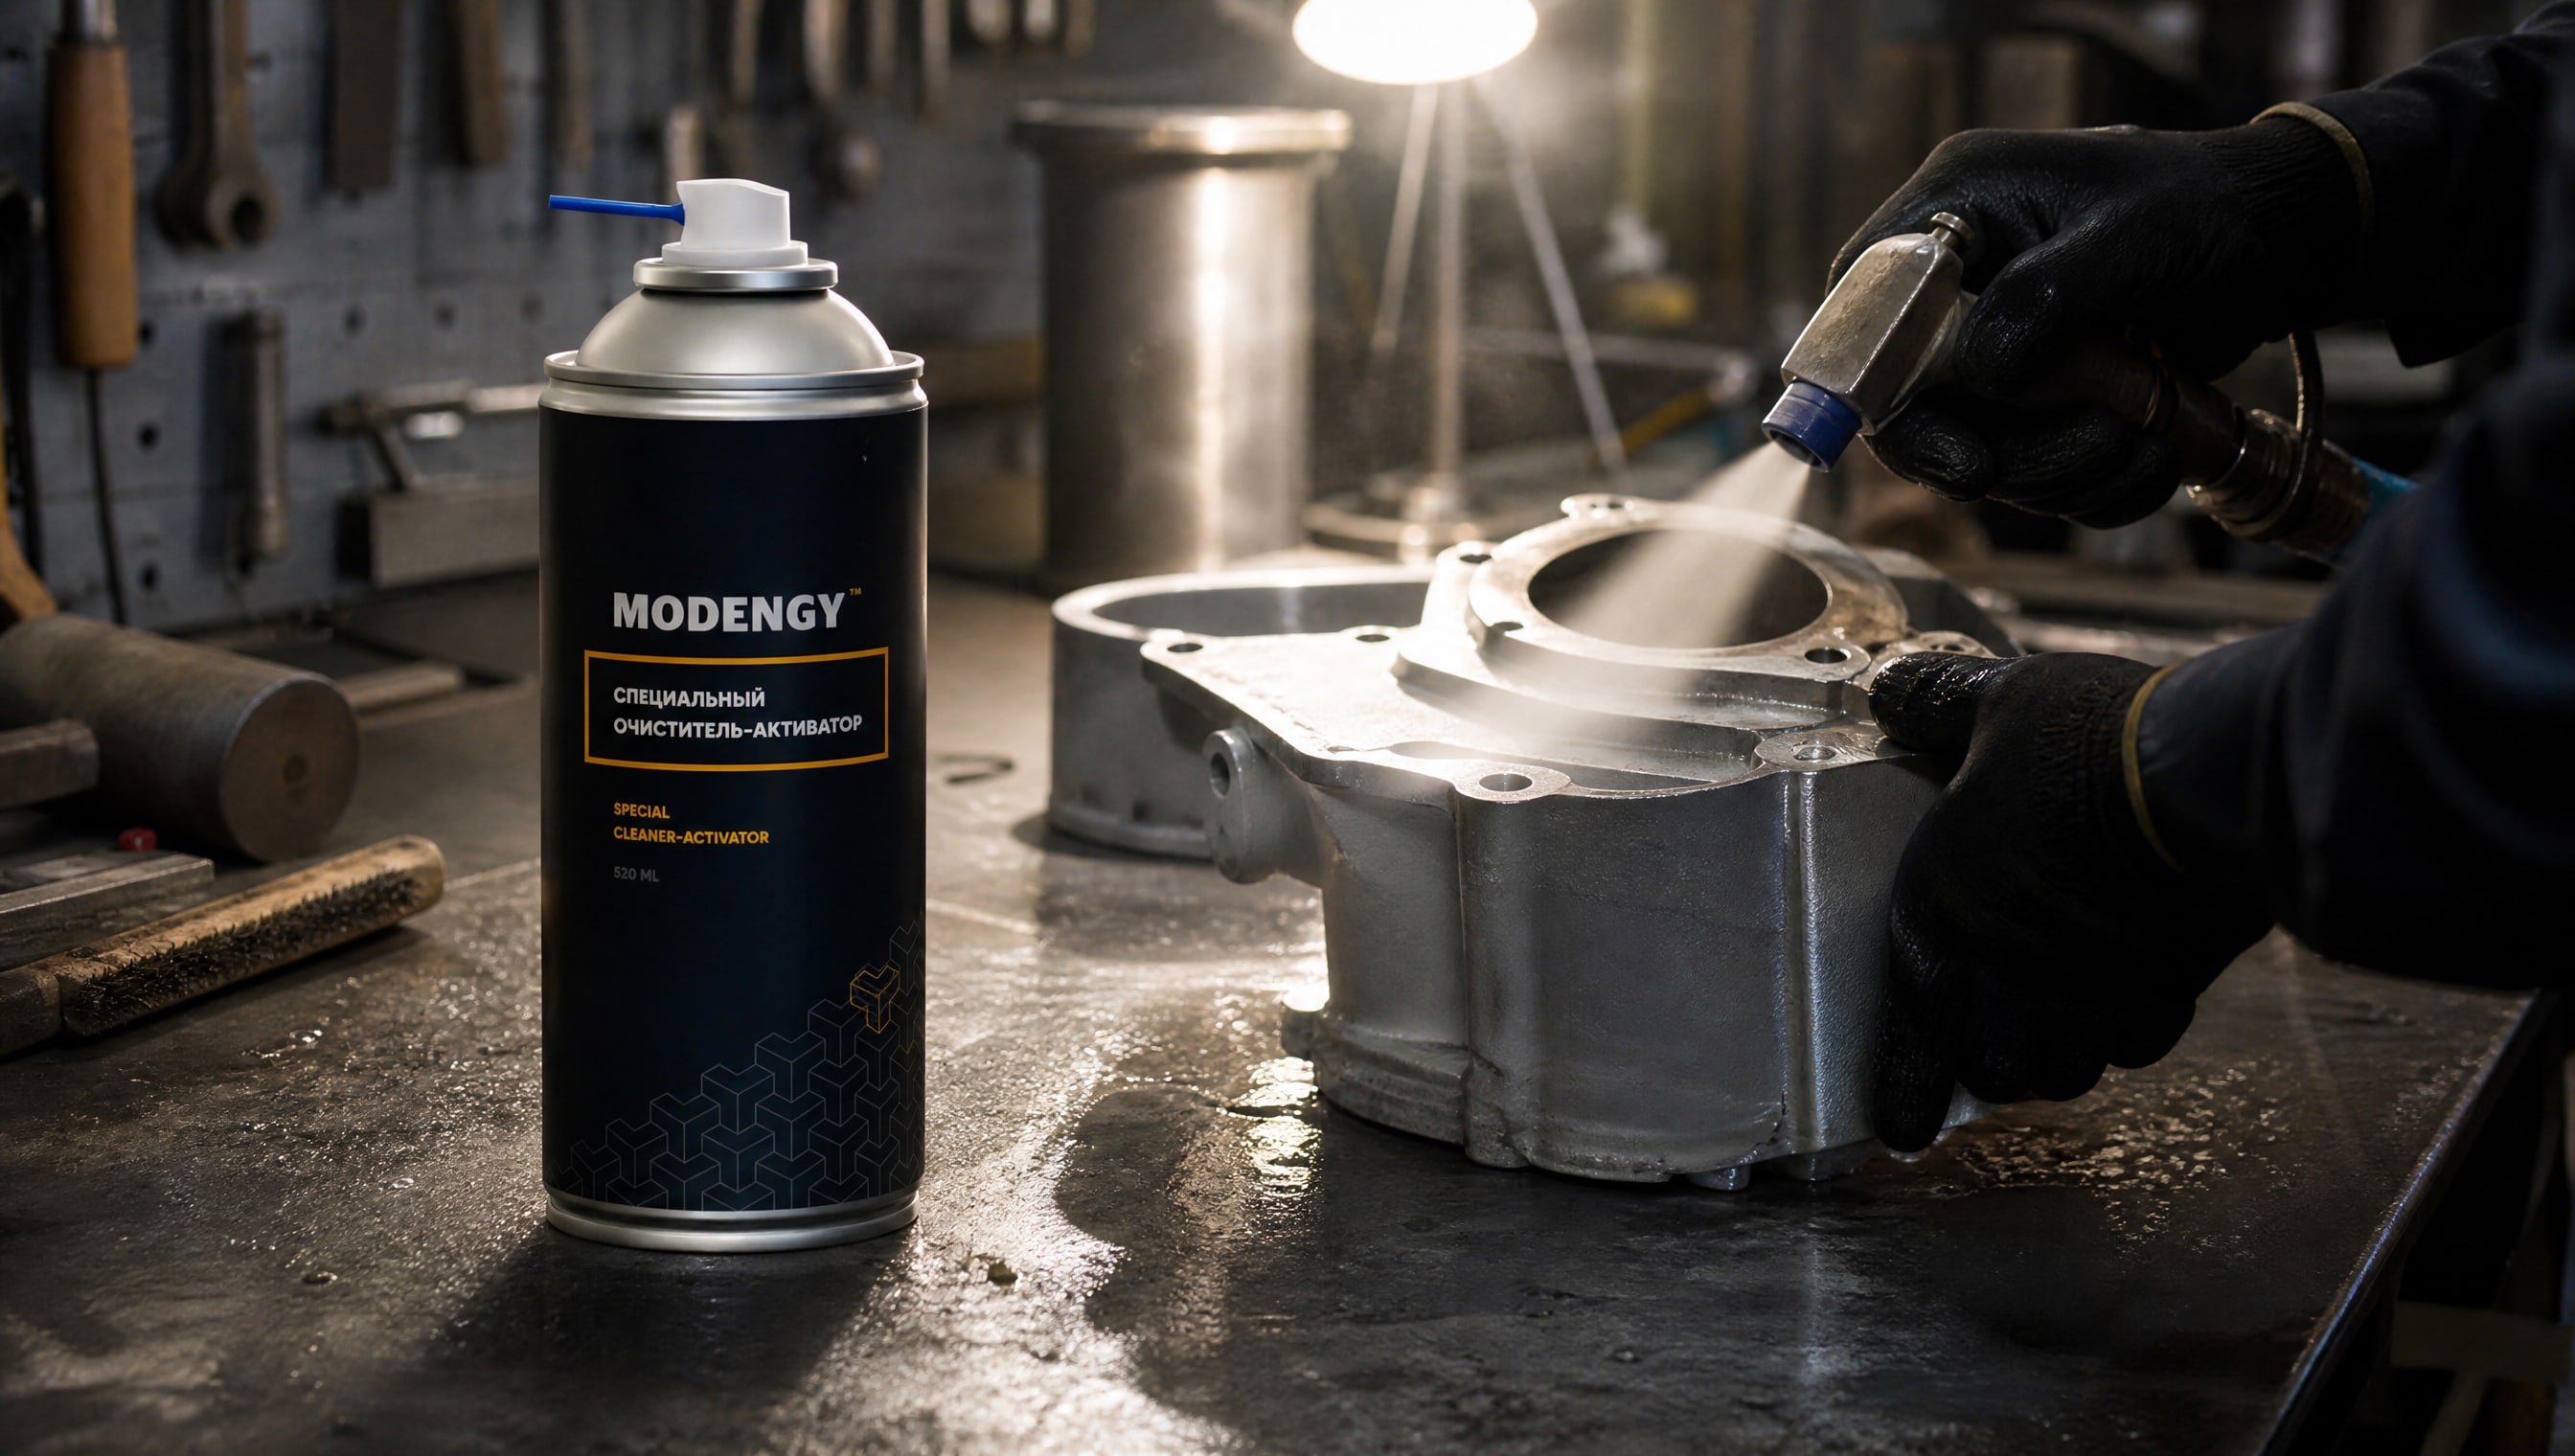
Для обеспечения максимальной адгезии фосфатного слоя и последующего покрытия, поверхность металла необходимо тщательно очистить и обезжирить. На участках, где требуется минимизировать время простоя, закупщики возвращаются ко второй год подряд к специализированным очистителям типа MODENGY Очиститель-активатор - они быстро удаляют машинные масла и остатки консистентных смазок, не требуя длительного замачивания. После очистки и обезжиривания (независимо от выбранного средства) следует полоскание, сушка, затем фосфатирование. После фосфатной ванны - еще две промывки холодной водой и сушка перед окраской. Контроль качества включает визуальную оценку равномерности и цвета слоя (серый, черный или коричневый в зависимости от типа фосфата), гравиметрический контроль массы и проверку адгезии уже готовой системы после полимеризации краски.
Часто задаваемые вопросы
Почему фосфатирование улучшает адгезию краски?
Фосфатный слой имеет пористую микрокристаллическую структуру. Жидкая краска проникает в эти поры и высыхает, механически удерживаясь на поверхности. Кроме того, фосфатирование улучшает смачиваемость металла, что предотвращает вздутие и отслоение краски при контакте с влагой. Адгезия измеряется в МПа и проверяется методом сетчатого надреза по ГОСТ 9.301-86.
Какую массу фосфатного покрытия нужно для жидкой краски?
По ГОСТ 9.402-2004 для подготовки металла перед окрашиванием жидкими ЛКМ массу фосфатного покрытия держат в диапазоне 1,5–5,0 г/м². Слой менее 1,5 г/м² не обеспечивает полной адгезии; свыше 5,0 г/м² не требуется и повышает стоимость. Контроль массы проводят гравиметрически после каждого отпуска ванны.
Подходит ли фосфатирование для нержавеющей стали?
Стандартное фосфатирование не рекомендуется для коррозионно-стойких аустенитных сталей: их поверхность слишком инертна. Для нержавейки применяют пассивирование или специальные праймеры без фосфатного слоя. Уточняйте требования в техдатах красок, предназначенных для нержавейки.
Нужна ли пескоструйка перед фосфатированием?
Пескоструйка требуется при наличии ржавчины, окалины или толстого окисного слоя. Для чистого проката или металла, хранившегося без коррозии, достаточно обезжиривания и промывки. На полевых объектах (мосты, резервуары) типовая подготовка - пескоструйка до Sa 2½/Sa 3 согласно ISO 8501-1:1998.
Как контролировать качество фосфатирования в цехе?
Контроль включает визуальную оценку цвета и равномерности слоя, гравиметрический контроль массы, измерение маслоемкости (не менее 2,0 г/м²) и проверку адгезии готовой системы методом сетчатого надреза. Остаточная электропроводность воды после промывки не должна превышать трехкратного значения исходной. Используют стандарты ГОСТ 9.301-86, ГОСТ 9.302-88 и ГОСТ 9.305-84.
Заключение
Фосфатирование металла - это проверенный и нормированный способ подготовки поверхности перед окрашиванием. Оно не является самостоятельным защитным покрытием, а работает как технологический подслой, который улучшает адгезию краски, предотвращает отслоение и вздутие, и повышает коррозионную стойкость всей системы. Массу покрытия (1,5–5,0 г/м² для жидких ЛКМ), его структуру и качество промывки регулирует ГОСТ 9.402-2004 и международный стандарт ISO 9717:2017.
Выбирая фосфатирование для своего производства, учитывайте класс металла (углеродистая сталь, цинк, алюминий), условия эксплуатации и требования конкретной краски. Убедитесь, что подготовка включает все этапы: удаление механических загрязнений (если нужно), обезжиривание, промывку с контролем электропроводности, сушку и собственно фосфатирование. Контролируйте массу, структуру и адгезию готовой системы согласно ГОСТ 9.301-86 и ГОСТ 9.302-88. При корректно выстроенном процессе фосфатный подслой обеспечивает долговечность окрашиваемых изделий даже в агрессивных промышленных условиях.