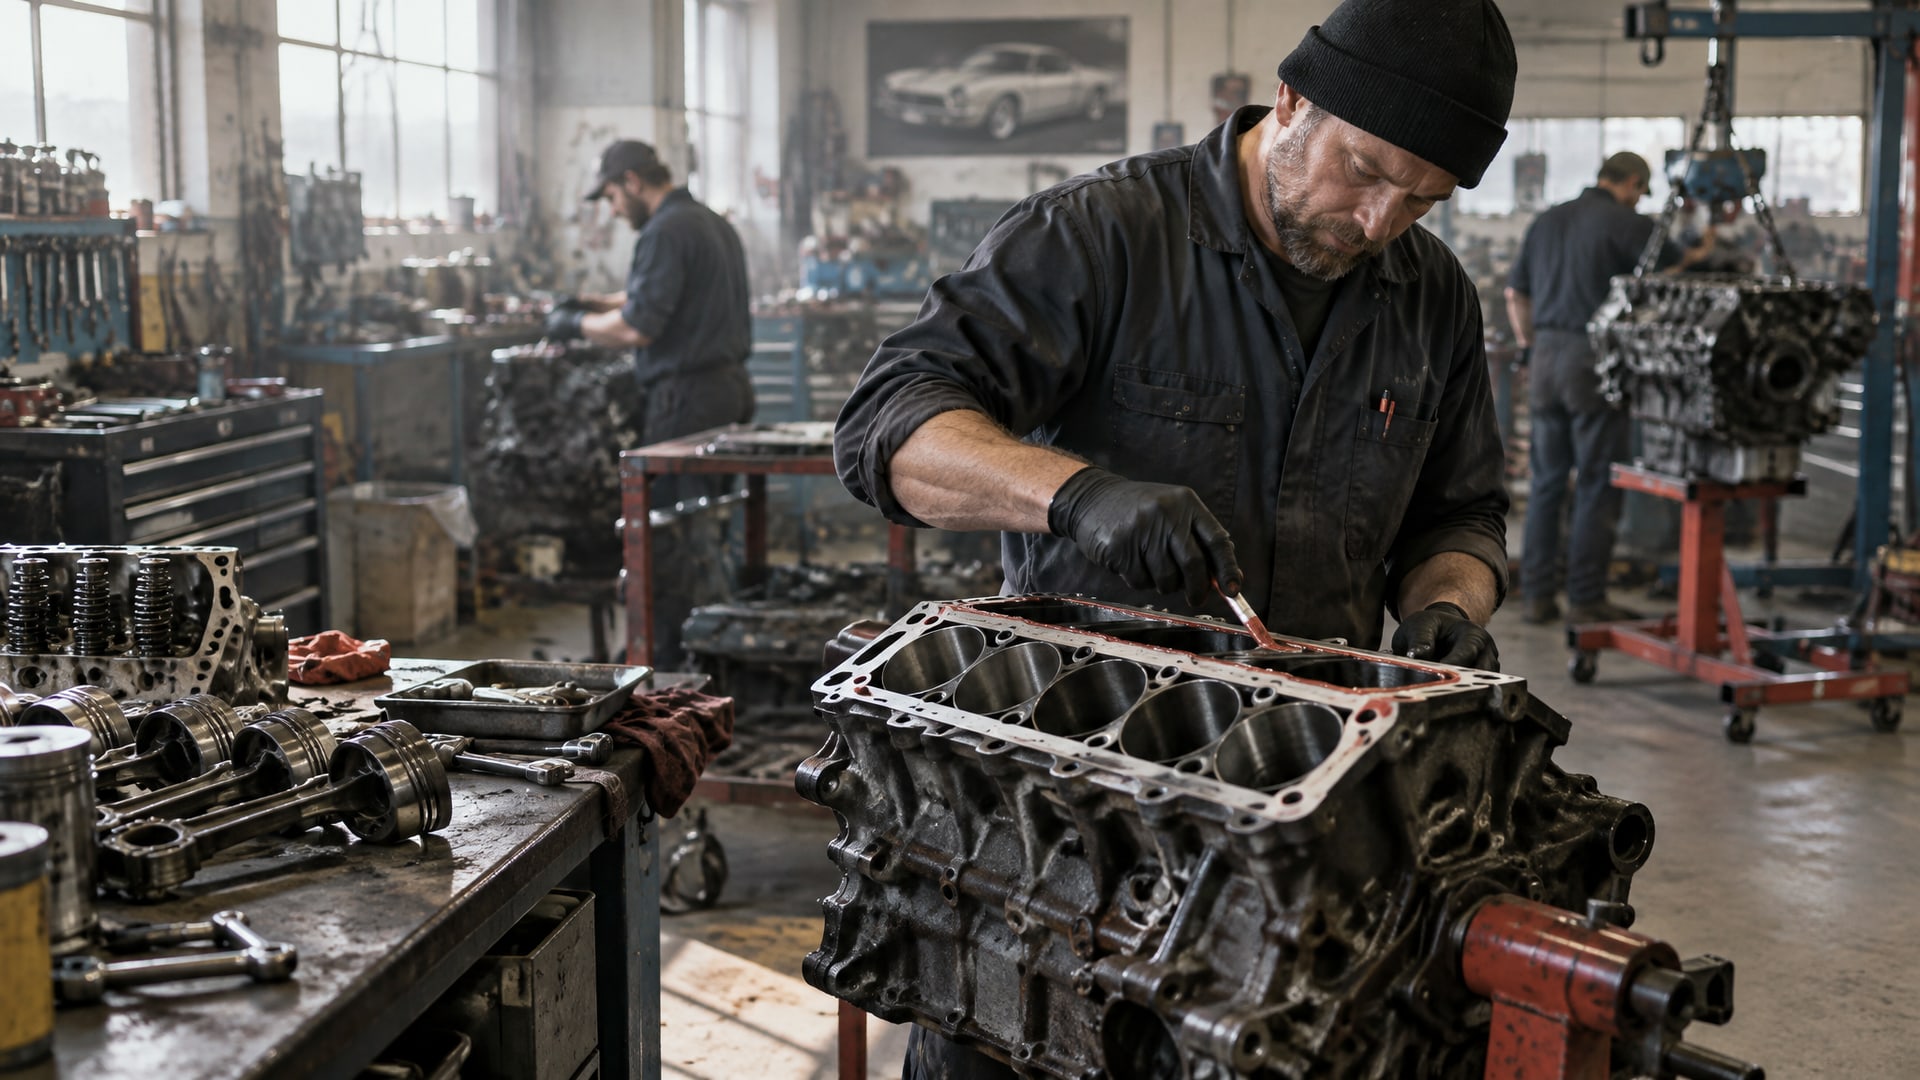
Анаэробный формирователь прокладок - это жидкий герметик, который полимеризуется в отсутствие кислорода и способен заменить традиционную вырубную прокладку на фланцах двигателя при условии правильного подбора и применения. Главное отличие от обычных прокладок: он не требует предварительной вырубки, экономит место на складе и уменьшает количество складских единиц. Однако такой герметик работает только на плотно подогнанных металлических поверхностях с малым зазором - как правило, до 0,25 мм без активатора и до 1,27 мм с активатором. Статья рассчитана на инженеров, техников и закупщиков, которые занимаются ремонтом и обслуживанием двигателей и хотят понять, когда имеет смысл переходить с вырубных прокладок на анаэробный формирователь прокладок, и как это сделать безошибочно.
Когда вырубную прокладку имеет смысл заменить на анаэробный герметик
Вырубная прокладка - предсказуемый и надежный способ герметизации, но она занимает место, требует каталогизации и часто становится узким местом при ремонте двигателей в цехе.
Анаэробный формирователь прокладок решает эту задачу совсем по-другому: вместо заранее вырубленного куска вы наносите жидкий состав прямо на фланец, и он заполняет микроскопические неровности на поверхности металла.
Это имеет смысл в нескольких сценариях: - серийный ремонт одинаковых двигателей, где конструкция фланцов отработана и поверхности в порядке; - необходимость снизить затраты на запас прокладок и их учет; - экстренный ремонт, когда нужная вырубная прокладка в наличии отсутствует, а химические герметики есть.
Однако переход на герметик допустим только при выполнении двух условий: фланец должен быть изготовлен из металла (алюминий, чугун, сталь) и иметь жесткую, хорошо обработанную поверхность. Литые с остатками песка, деформированные или обшарпанные фланцы, а также пластмассовые корпуса герметик не держит - для них нужны традиционные вырубные или силиконовые прокладки.
Как правильно подобрать анаэробный герметик по зазору между фланцами
Выбор анаэробного формирователя прокладок напрямую зависит от зазора между сопрягаемыми поверхностями фланца.
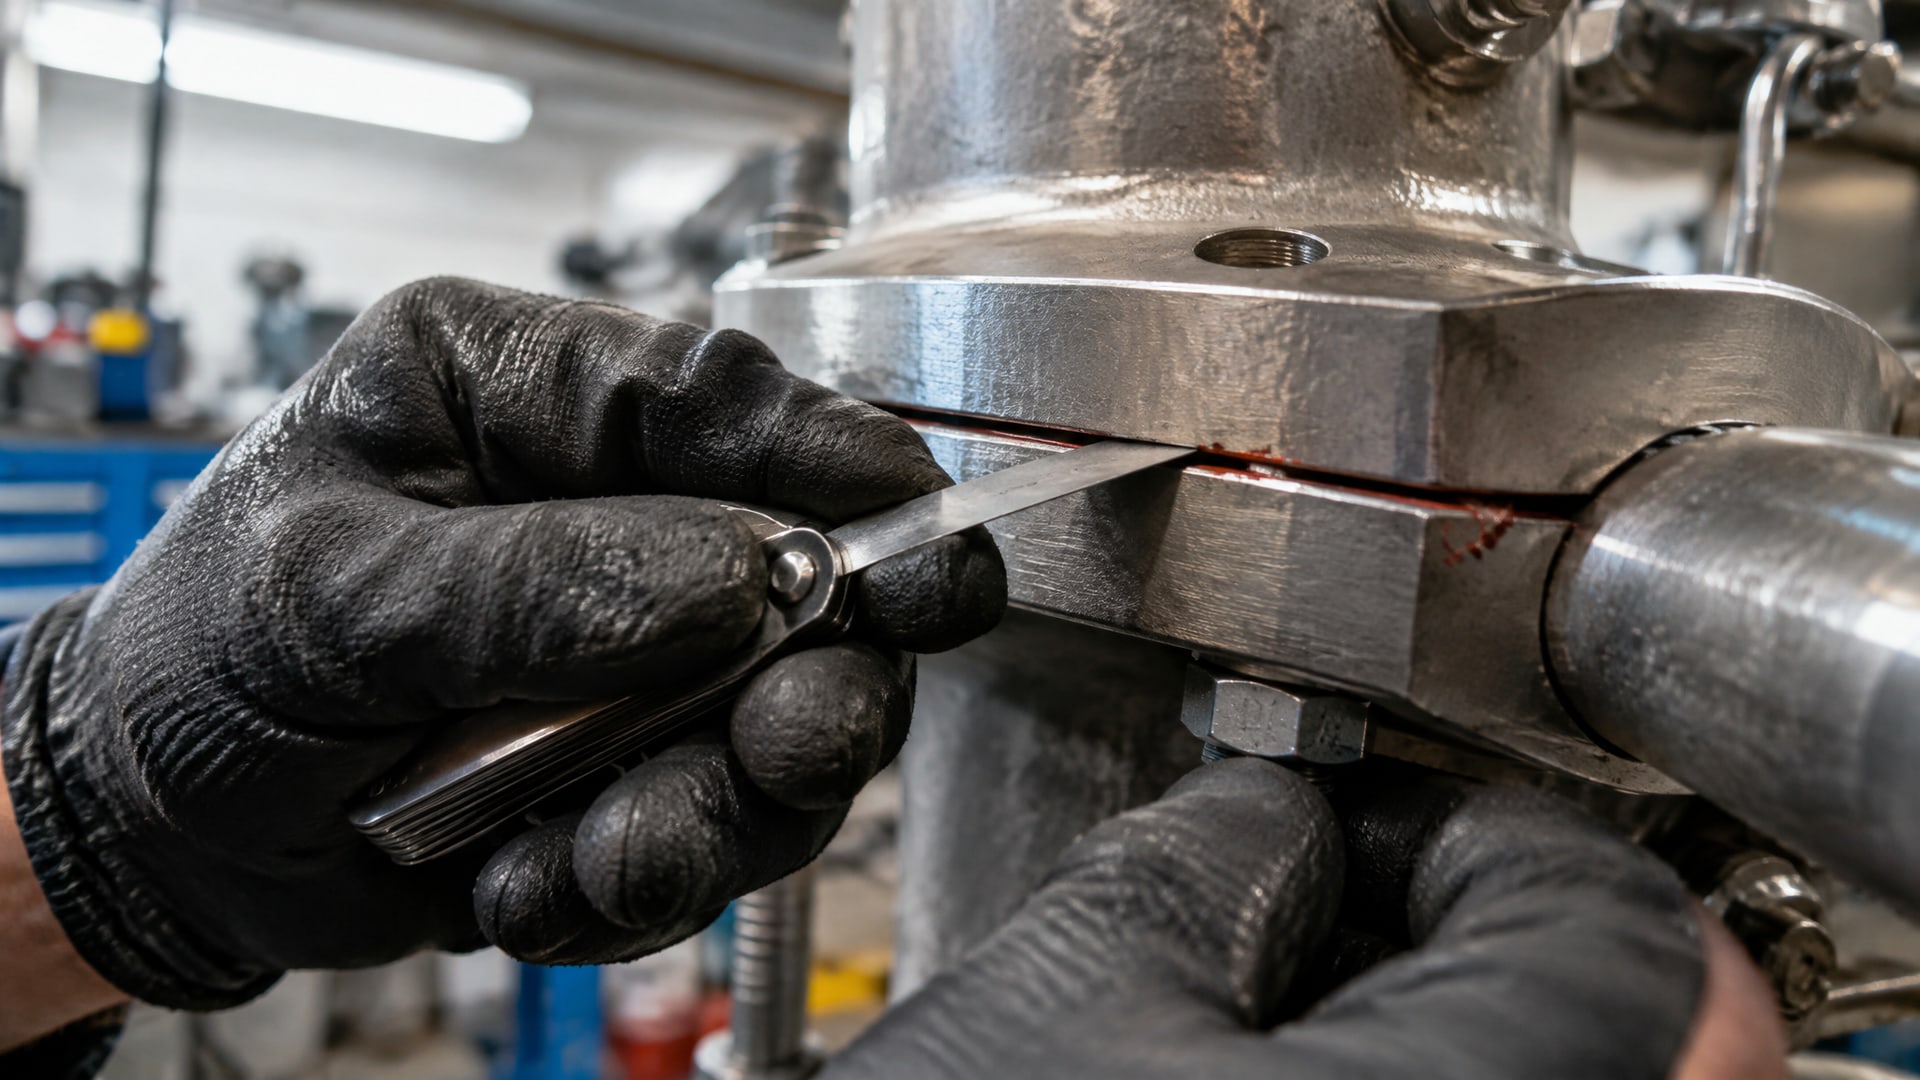
Это критический параметр, потому что герметик не заполняет большие щели - он работает в тонком слое, прилипая к обеим поверхностям одновременно.
Типичные ограничения по зазору для стандартных анаэробных составов: - максимум 0,25 мм без активатора; - максимум 0,35 мм при применении анаэробного активатора; - до 1,27 мм только с активатором на пассивных металлах (медь, латунь, алюминий).
Если зазор больше указанного лимита, герметик будет стекать, не образуя герметичный слой. Поэтому перед закупкой замеряют зазор щупом или микрометром. Когда производитель в техдатах указывает параметры вязкости 50 000–150 000 cPs, это означает достаточно вязкий состав, который держится на вертикальной поверхности, но не текучий как вода.
Если фланцы сопряжены хорошо и зазор минимален, активатор не требуется. На малоактивных металлах (медь, латунь, амортизирующие слои) или при желании ускорить процесс применяют активатор - он сокращает время схватывания с 15–30 минут до менее чем 10 минут.
Подготовка фланца и нанесение герметика
Успех замены вырубной прокладки на анаэробный герметик полностью зависит от подготовки поверхности.
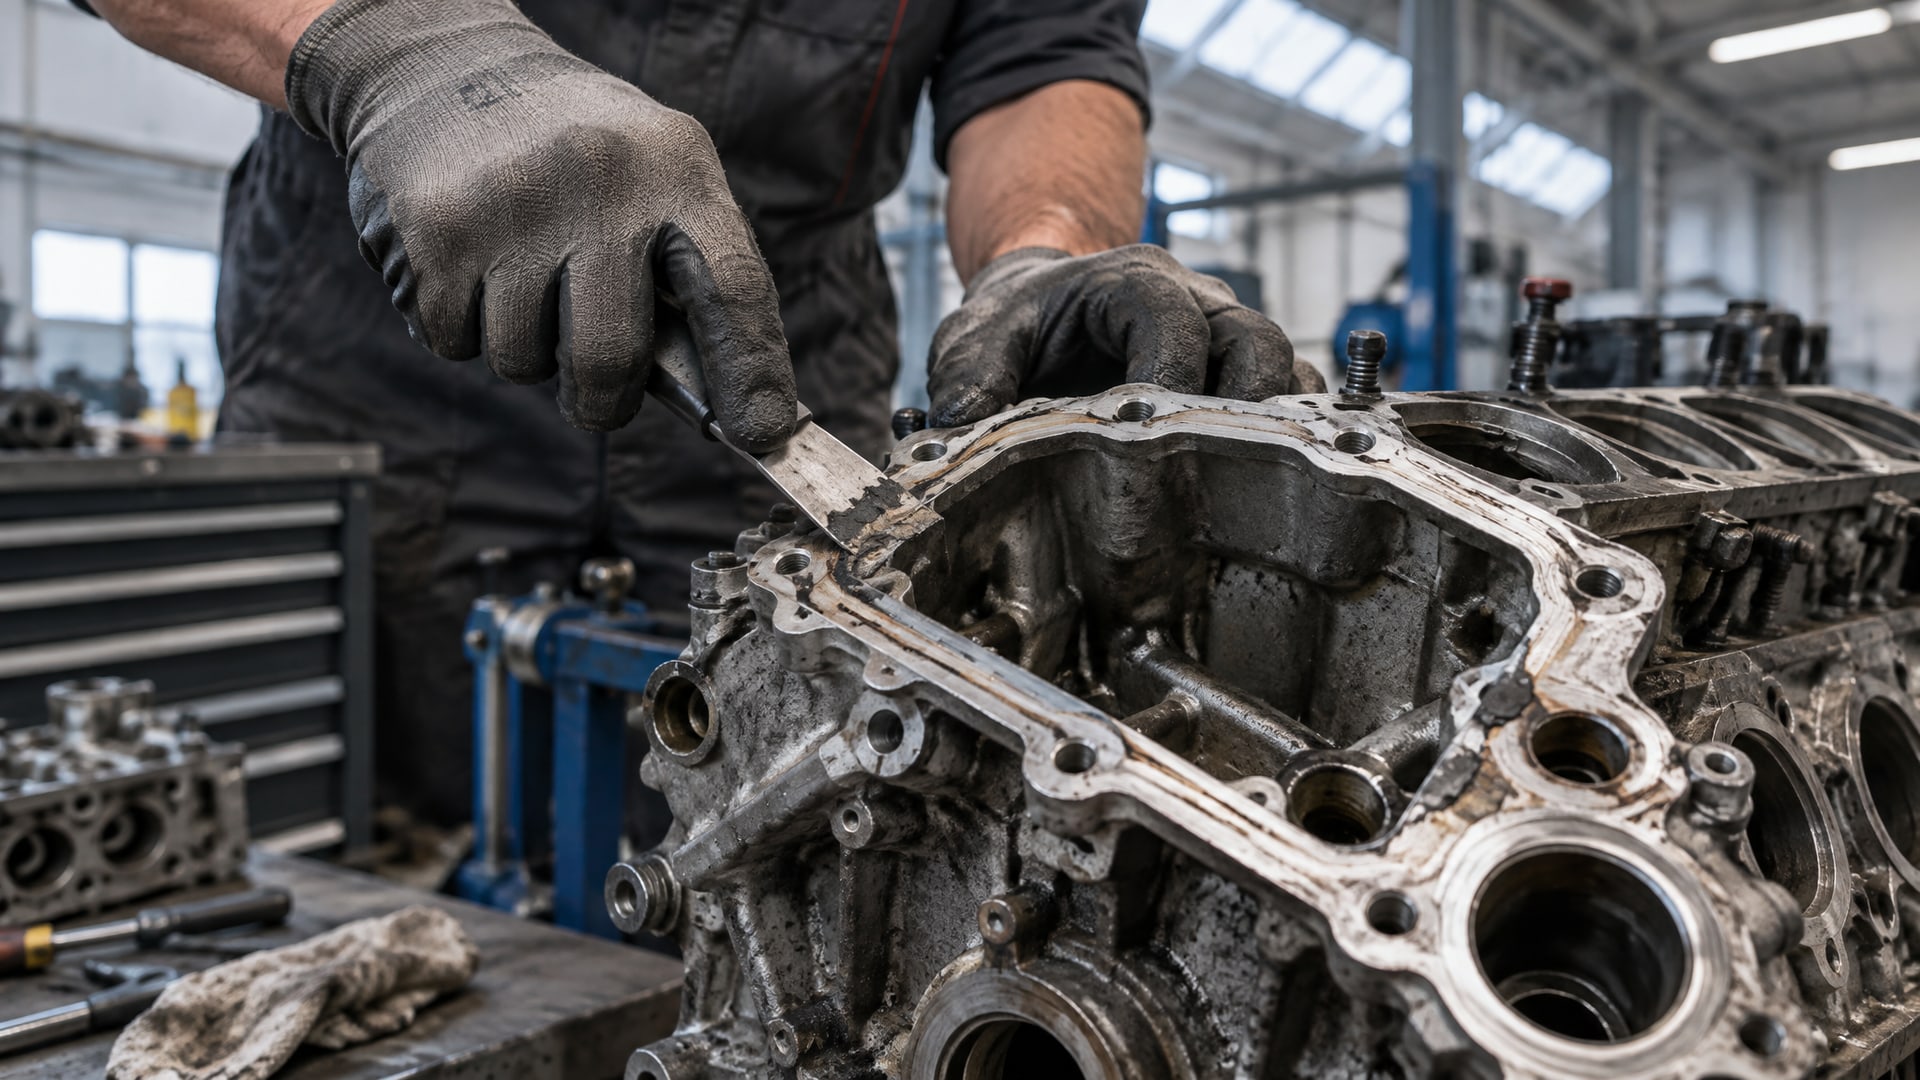
Даже тонкий слой масла, пыли или частиц старой прокладки полностью блокирует полимеризацию, и герметик останется жидким или высохнет, но не приклеится.
Процедура очистки: - Снять остатки старой прокладки механически: скребком, острым шпателем или мягкой щеткой - не абразивом, чтобы не поцарапать поверхность. - Промыть фланец горячей водой с обезжиривающим составом или ацетоном; дождаться полного высыхания. - Убедиться, что фланец совершенно сухой (при необходимости продуть сжатым воздухом). - Если на фланце остается след от пальца - это признак наличия жира; повторить обезжиривание.
Нанесение герметика: - Наносить непрерывный валик материала вокруг крепежных отверстий, внутри периметра фланца или по предписанному контуру из руководства производителя двигателя. - Толщина валика примерно 1–2 мм; слишком толстый слой высохнет дольше, слишком тонкий может оставить микропроколы. - Разрывы в валике - главная причина течи; линия герметика должна быть сплошной. - Если герметик попал на болты, сразу вытереть; затвердевший материал на крепеже может помешать разборке в будущем.
После нанесения герметика фланцы собирают и затягивают болты по предписанному моменту. Не затягивают "на глаз" - используют динамометрический ключ и спецификацию двигателя. Если момент выбран неправильно, фланц может поводить, зазор увеличится, и герметик не обеспечит герметичность.
Время отверждения и ввод в работу
Анаэробный герметик схватывается довольно быстро, но прочность набирается медленнее.
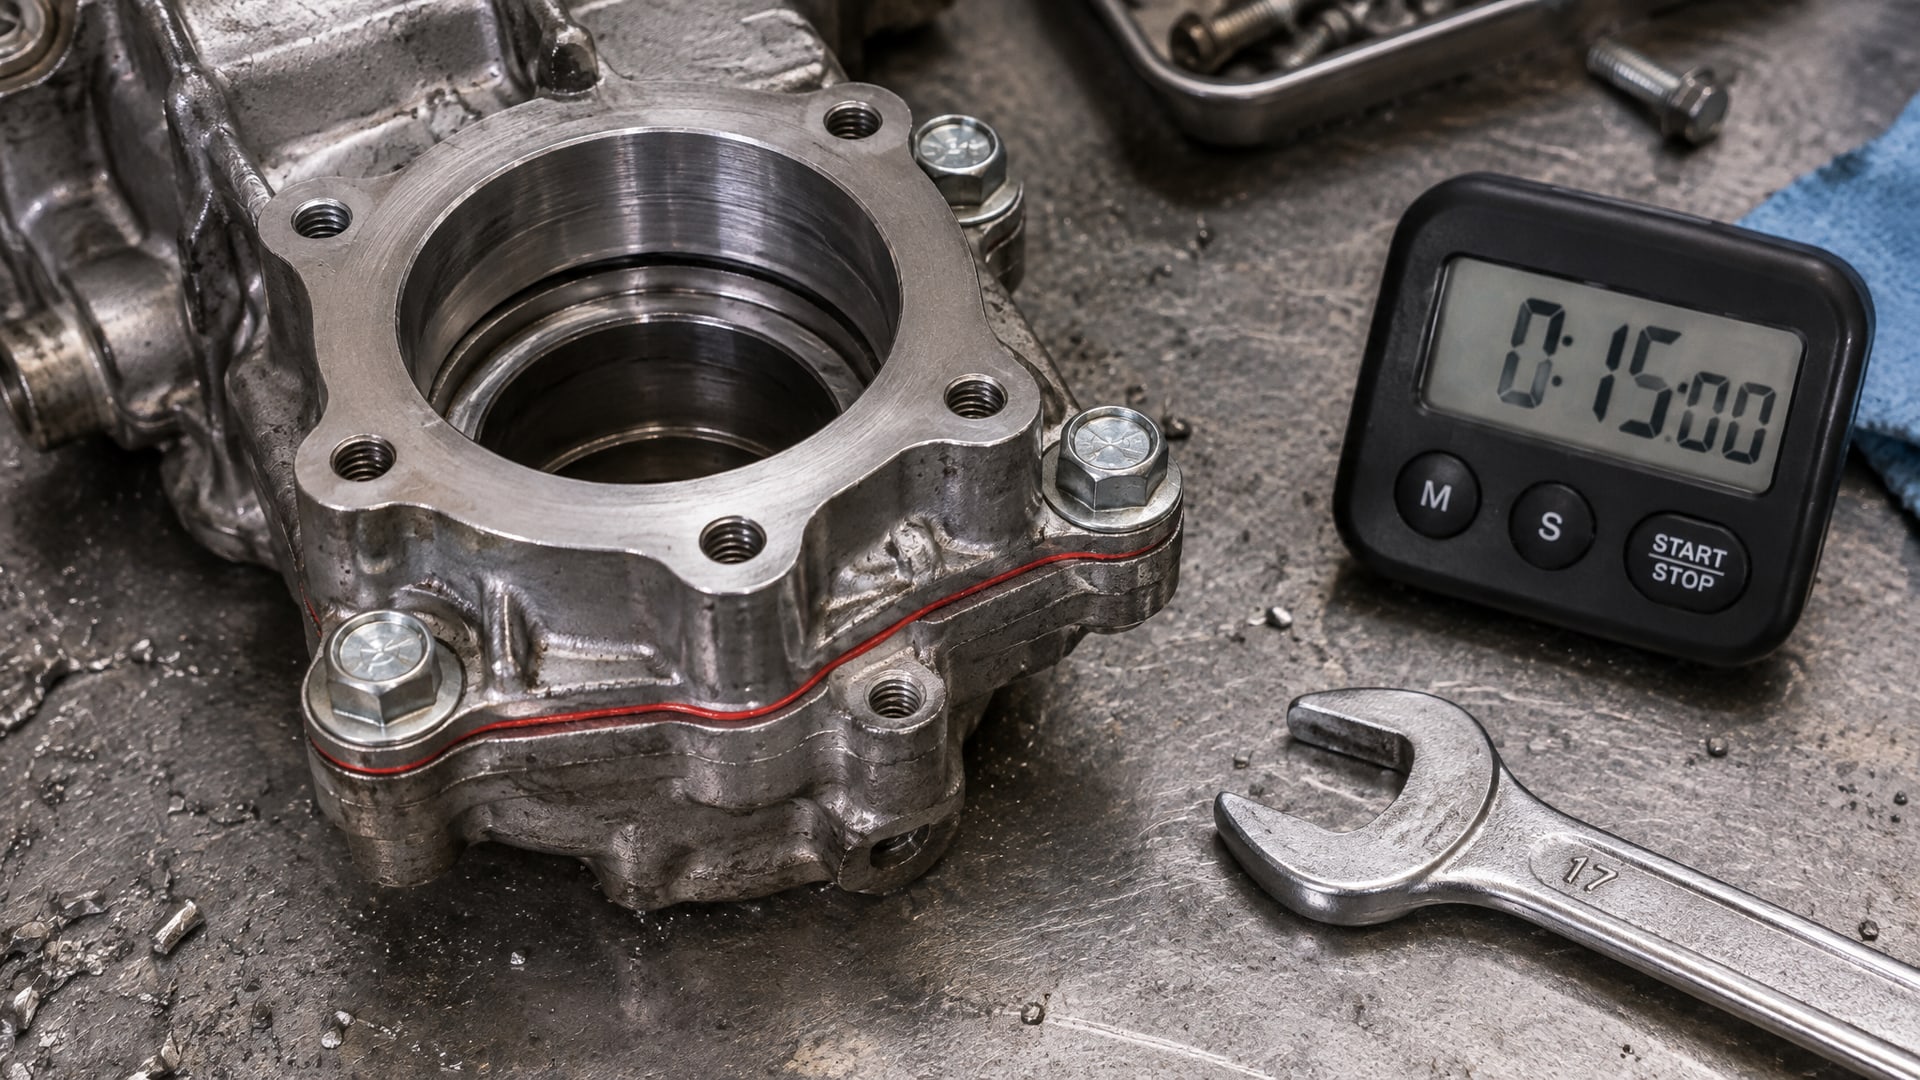
В техдатах указано, что начальная фиксация происходит за 15–30 минут при комнатной температуре, однако полное отверждение достигается через 24 часа.
Практический график: - 1 час: детали можно вернуть в эксплуатацию при низких механических нагрузках и отсутствии вибрации. - 24 часа: полная прочность на сдвиг и на растяжение; безопасна любая эксплуатационная нагрузка. - При нагреве: схватывание ускоряется (обычно пропорционально росту температуры), но контролировать его сложнее; перегрев может привести к преждевременной полимеризации прямо в тюбике.
Если ремонт критичен и время ограничено, используют активатор: время схватывания падает до менее чем 10 минут, и через полчаса узел может выдерживать легкие нагрузки. Однако полную прочность герметик все равно набирает за 24 часа.
На холодном двигателе после ремонта рекомендуют дать герметику вылежаться перед первым запуском; это особенно актуально при фреттинге или вибрационной нагрузке. Герметик работает хорошо в диапазоне −50…+150 °C; при холодных пусках конденсат влаги не повредит готовому слою, но если герметик еще не полностью схватился, влага может помешать полимеризации.
Ремонт герметизирующего слоя и демонтаж
Если узел нужно разобрать для ремонта, демонтаж анаэробного герметика требует осторожности и, часто, нагрева.
Герметик специально разработан для прочного соединения поверхностей; его жесткость на сдвиг составляет 1,5–6 N/mm², что примерно соответствует прочности тонкой резиновой прокладки, но у герметика адгезия выше.
Процедура разборки: - Нагреть фланец до 400–450 °F (200–230 °C) в течение 15–20 минут; герметик размягчится и потеряет часть адгезии. - Аккуратно поддеть фланцы пластмассовой лопаткой или деревянным щепом; не применять силу и не бить зубилом по краю (риск деформации фланца). - Простучать по краю резиновым молотком; вибрация помогает разделить слои. - После разборки остатки герметика удалить скребком или растворителем для прокладок; остатки должны отслаиваться хлопьями. - Перед повторной сборкой очистить фланцы по процедуре, описанной выше, и нанести новый слой герметика.
Если демонтажа требуется избежать, нужно спроектировать узел так, чтобы разборка вообще не требовалась - например, используя разъемные секции или съемные крышки. Это подход, применяемый при конструировании новых двигателей.
Когда герметик уступает вырубной прокладке, и выход из положения
Несмотря на удобство, анаэробный герметик имеет серьезные ограничения.
На грубых литых поверхностях, с большими люфтами между фланцами или при наличии микротрещин герметик не удержится. То же происходит при контакте с активным маслом или теплоносителем, который прокладке не страшен.
Во время эксплуатации герметик может стекать при работе двигателя на наклоне или при сильной вибрации, особенно если поверхности фланца не совсем прямые. Вырубная прокладка в этом смысле более консервативна: она зафиксирована формой и размером, не может "ползти" и работает одинаково в любой ориентации.
Кроме того, если фланцы в цехе хранятся отдельно и собираются спонтанно, нет гарантии, что оператор нанесет герметик правильно, особенно если подготовка поверхности выполнена небрежно.
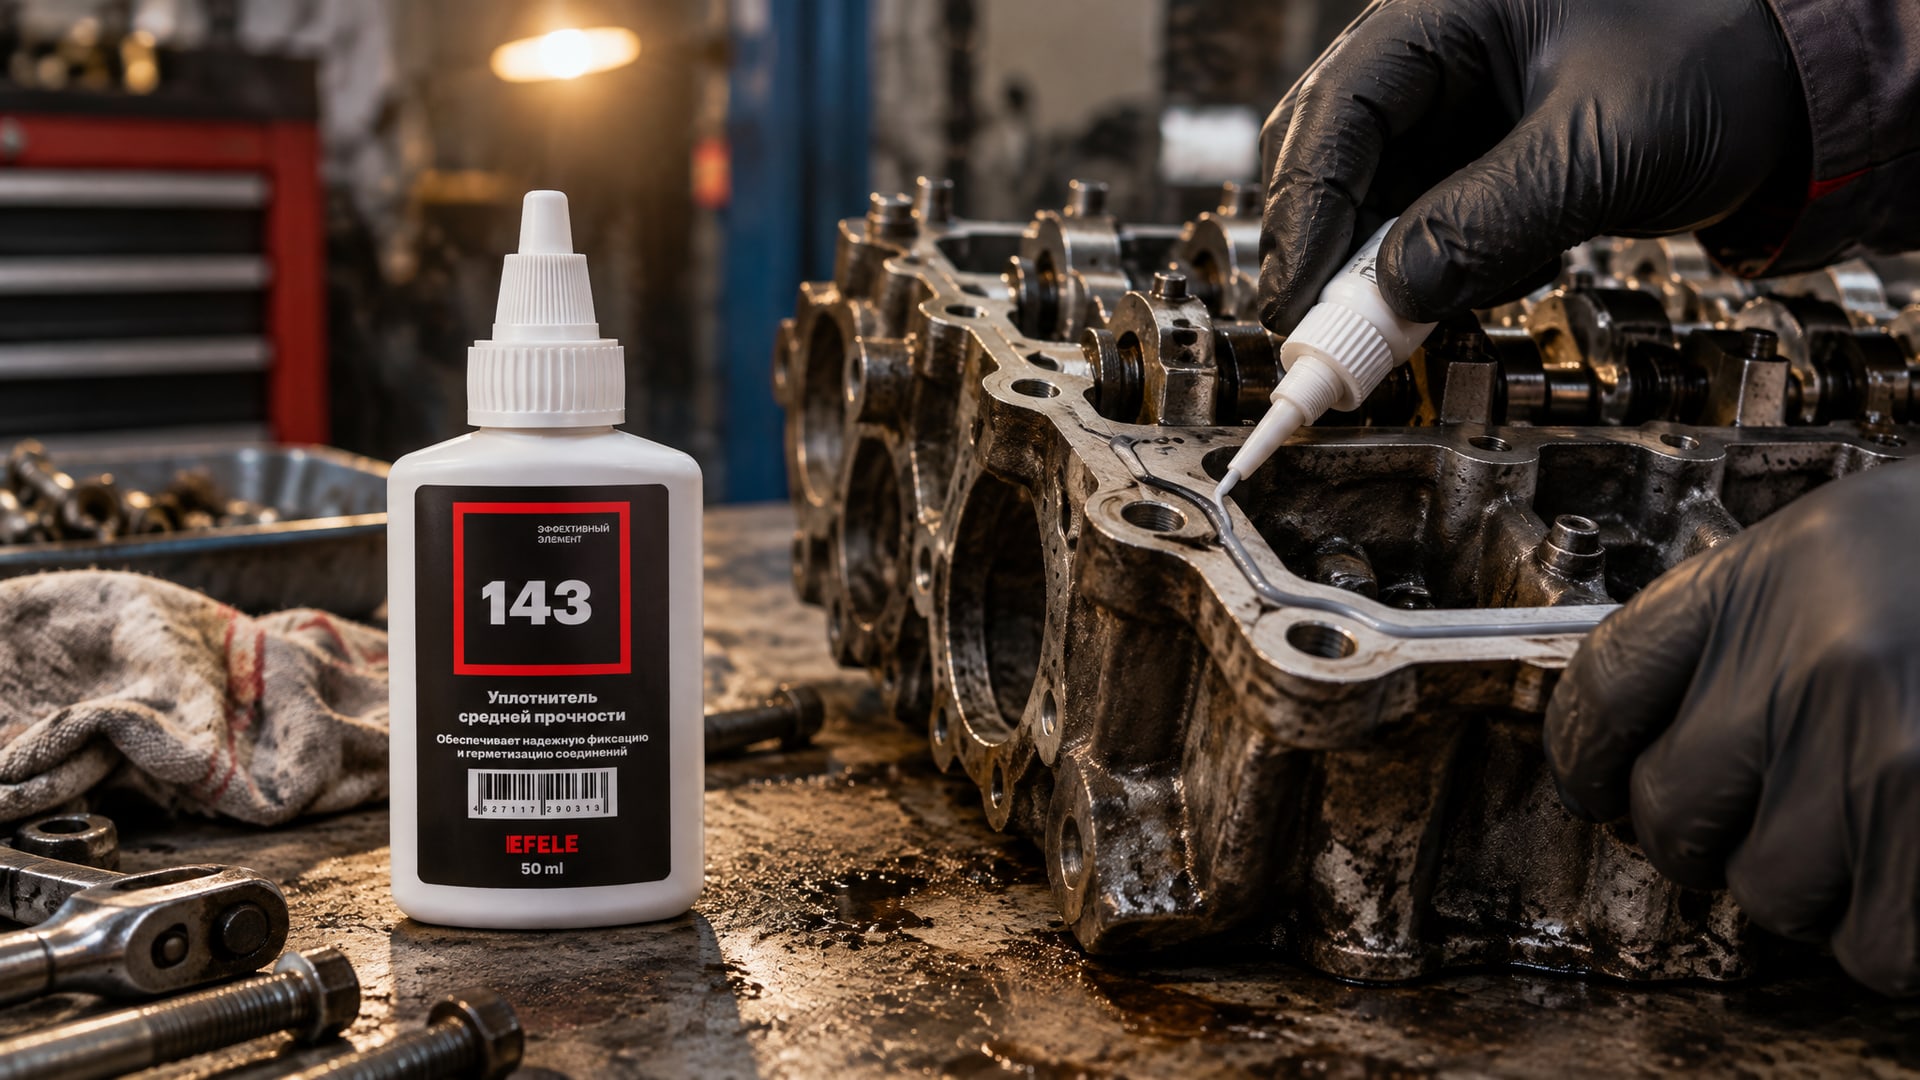
Практический компромисс: На насосных фланцах, гидравлических коллекторах и корпусах компрессоров, где конструкция отработана, поверхности обработаны с высокой точностью и вероятность нежелательного демонтажа низка, герметик работает отлично. Для герметизации фланцевых соединений двигателя, где требуется высокая надежность и устойчивость к вибрациям, особенно при холодных пусках и фреттинге, специалисты часто комбинируют оба подхода: на критичных участках применяют надежную вырубную прокладку, на вспомогательных фланцах используют анаэробный жидкий уплотнитель EFELE 143, который обеспечивает герметичность без излишних затрат на специальные прокладочные детали и отличается хорошей адгезией к металлам и устойчивостью к вибрационным нагрузкам.
Часто задаваемые вопросы
Можно ли наносить анаэробный герметик поверх старой высохшей прокладки?
Нет. Старая прокладка - это изолятор между герметиком и металлом фланца; полимеризация произойдет на границе прокладка-герметик, а не прокладка-металл, и герметичность будет нарушена. Старую прокладку всегда снимают полностью и очищают фланец до чистого металла.
Нужно ли наносить герметик на обе поверхности фланца или только на одну?
Согласно рекомендациям производителей, герметик наносят на одну поверхность непрерывным валиком. При сборке фланцев материал распределяется между обеими поверхностями и образует герметичный слой. Двойное нанесение приводит к избытку герметика, который вытеснится из соединения и затвердеет на крепеже.
Чем отличается анаэробный герметик от анаэробного активатора?
Герметик - это основной материал, состав с олигомерными акрилатами. Активатор - это вспомогательный агент (обычно содержит перекись или ион металла), который ускоряет полимеризацию на пассивных металлах и в толстых слоях. Активатор не является герметиком и не может применяться отдельно.
Через сколько часов после нанесения герметика можно запустить двигатель?
Рекомендуется подождать минимум 1 час при комнатной температуре. На практике специалисты обычно ждут 2–4 часа, чтобы герметик полностью приклеился и не деформировался при разогреве двигателя. Полная прочность достигается через 24 часа.
Какой зазор максимален для анаэробного герметика без активатора?
Обычно это 0,25 мм для активных металлов (железо, сталь) и 0,1–0,15 мм для малоактивных (алюминий, медь). При зазоре свыше 0,35 мм даже с активатором герметик может не обеспечить надежное уплотнение; рекомендуется вернуться к вырубной прокладке или использовать более вязкие составы.
Заключение
Анаэробный формирователь прокладок - это рациональный способ заменить вырубную прокладку на фланцах двигателя, если соблюдены три условия: фланцы из металла с жесткой обработанной поверхностью, зазор не превышает лимитов состава, и подготовка поверхности выполнена безупречно. Герметик схватывается за 15–30 минут, полная прочность достигается за 24 часа, и узел может работать в диапазоне −50…+150 °C.
Ключевой момент - правильно оценить, подходит ли герметик именно для вашей конструкции. Если сомнения: отмеряйте зазор щупом, проверьте состояние поверхности фланца при осмотре, и если все в норме, переходите на герметик и снижайте складской запас вырубных прокладок. Если фланцы литые, зазор неровный или демонтаж предполагается частым, оставайтесь верны традиционным прокладкам. Начните с замены на неответственных фланцах - например, на крышках клапанов или картерных соединениях - и приберегите вырубные прокладки для фланцев подачи охлаждающей жидкости и масла, где отказ герметика приведет к пролитию опасных жидкостей.