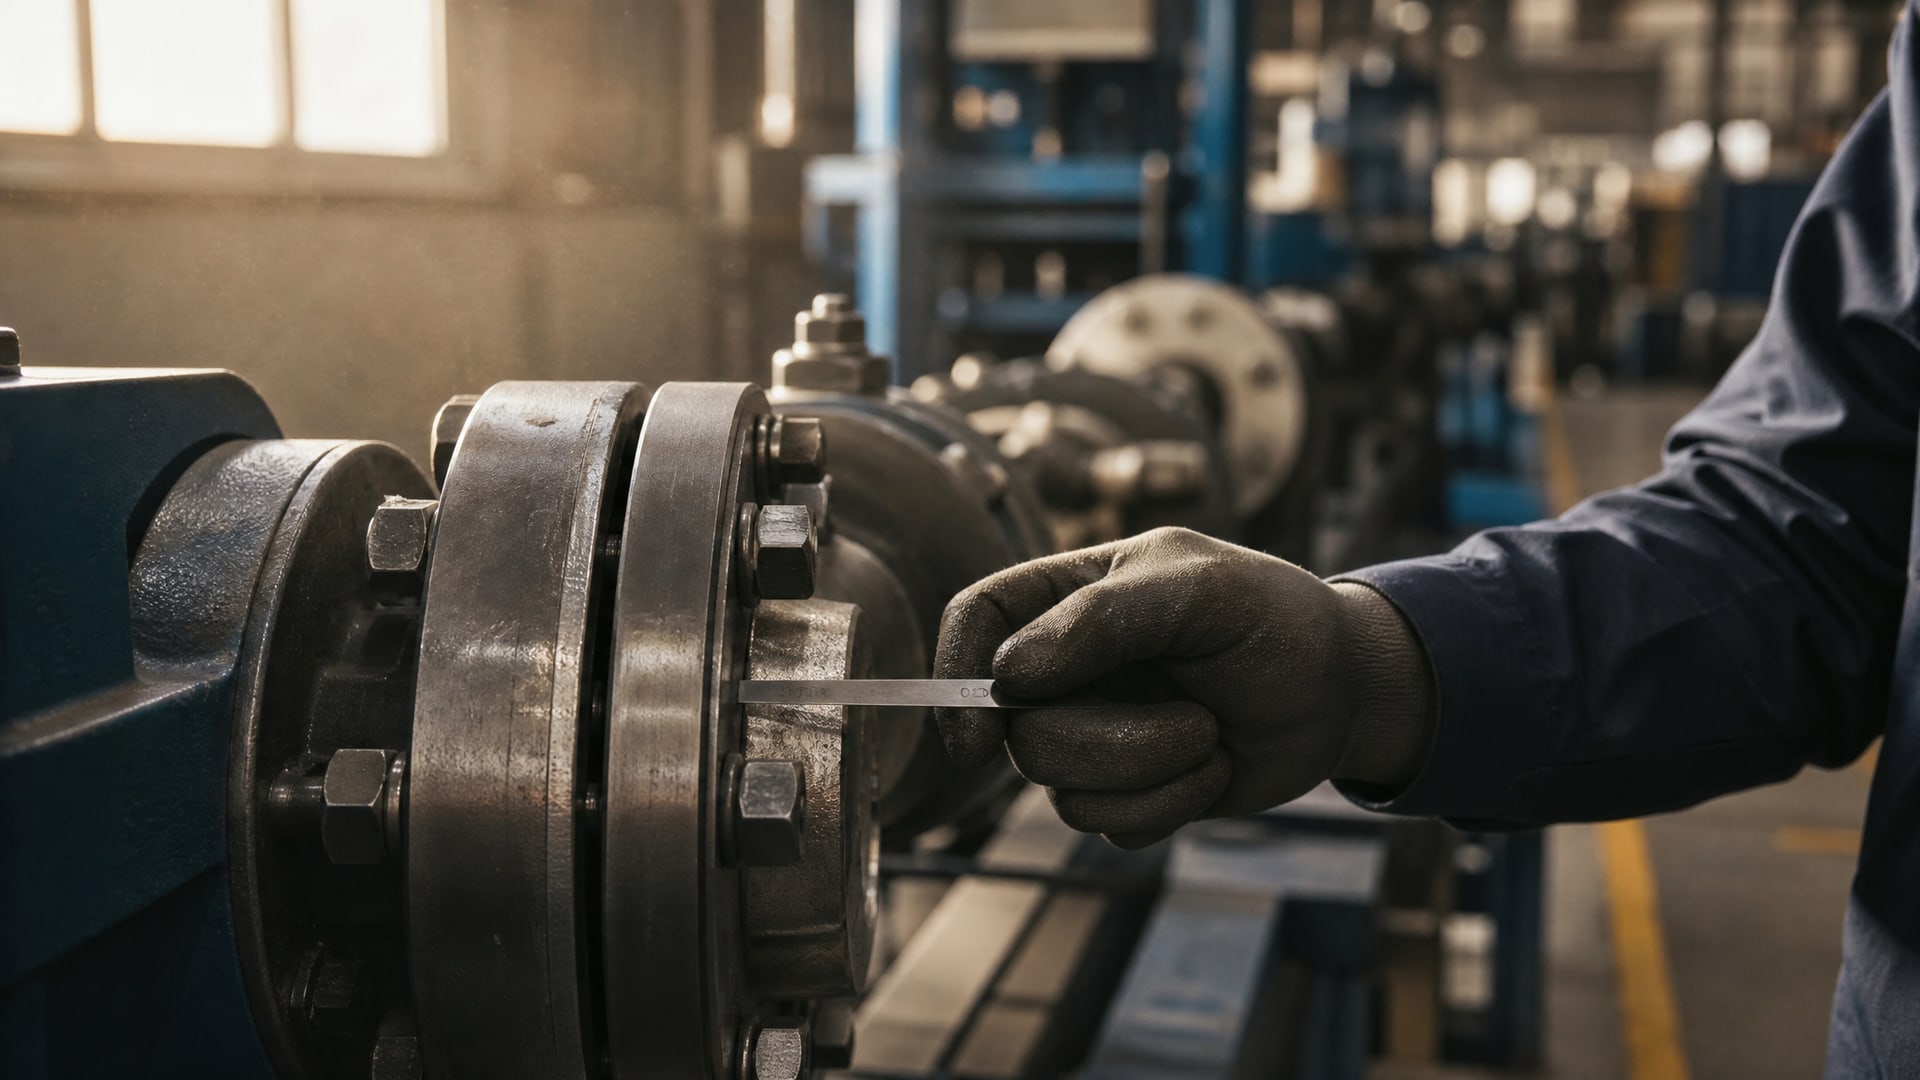
Анаэробный герметик - один из самых надежных способов герметизировать фланцевые соединения на производстве. Но есть подвох: если зазор между фланцами превышает определенный предел, стандартный анаэробный состав перестает работать эффективно. Рабочий диапазон большинства таких герметиков ограничен примерно 0,25–0,30 мм, и игнорирование этого правила приводит к течам, повторным разборкам и переделкам.
Статья поможет инженерам и закупщикам понять, какой анаэробный герметик действительно подойдет для фланцевого соединения с большим зазором, как правильно его применять и когда пора менять стратегию герметизации. Рассмотрим реальные ограничения техники, процедуру подготовки поверхностей и критерии выбора.
Максимальный зазор для анаэробных герметиков: техническая реальность
Любой технический справочник по герметизации поверхностей указывает, что анаэробный герметик работает в зазорах не более 0,25–0,30 мм.
Эта цифра - не рекомендация, а физический предел технологии: отверждение анаэробного состава требует контакта с металлической поверхностью в отсутствие кислорода, и при слишком большом расстоянии между фланцами этот контакт становится неполным.
При зазоре 0,25 мм герметик еще может нормально отвердиться, хотя время фиксации может увеличиться. При зазоре 0,30 мм и более отверждение замедляется или нарушается. Если же расстояние между поверхностями превышает 0,50 мм, анаэробная технология практически неэффективна - избыток состава снаружи не твердеет, а значит, не может обеспечить герметичность.
Как измеряют и допускают зазоры на практике
Производители герметиков различают три типа зазоров:
Первичный зазор - расстояние между обработанными металлическими поверхностями при плотном сжатии (обычно 0,05–0,15 мм для хороших фланцев).
Вторичный зазор - дополнительное пространство, вызванное неровностью или волнистостью поверхности (добавляет еще 0,10–0,20 мм).
Дефектный зазор - щели из-за грязи, окалины, механического повреждения (может быть 0,20–0,30 мм и более).
Сумма этих составляющих и определяет реальный эффективный зазор. Если он превышает 0,30 мм, анаэробный герметик считается неоптимальным выбором.
Герметизация фланцев с большими щелями: когда анаэробный состав уже не подходит
Закупщики часто рассчитывают, что большой объем герметика или специальный ускоритель компенсируют геометрический дефект.
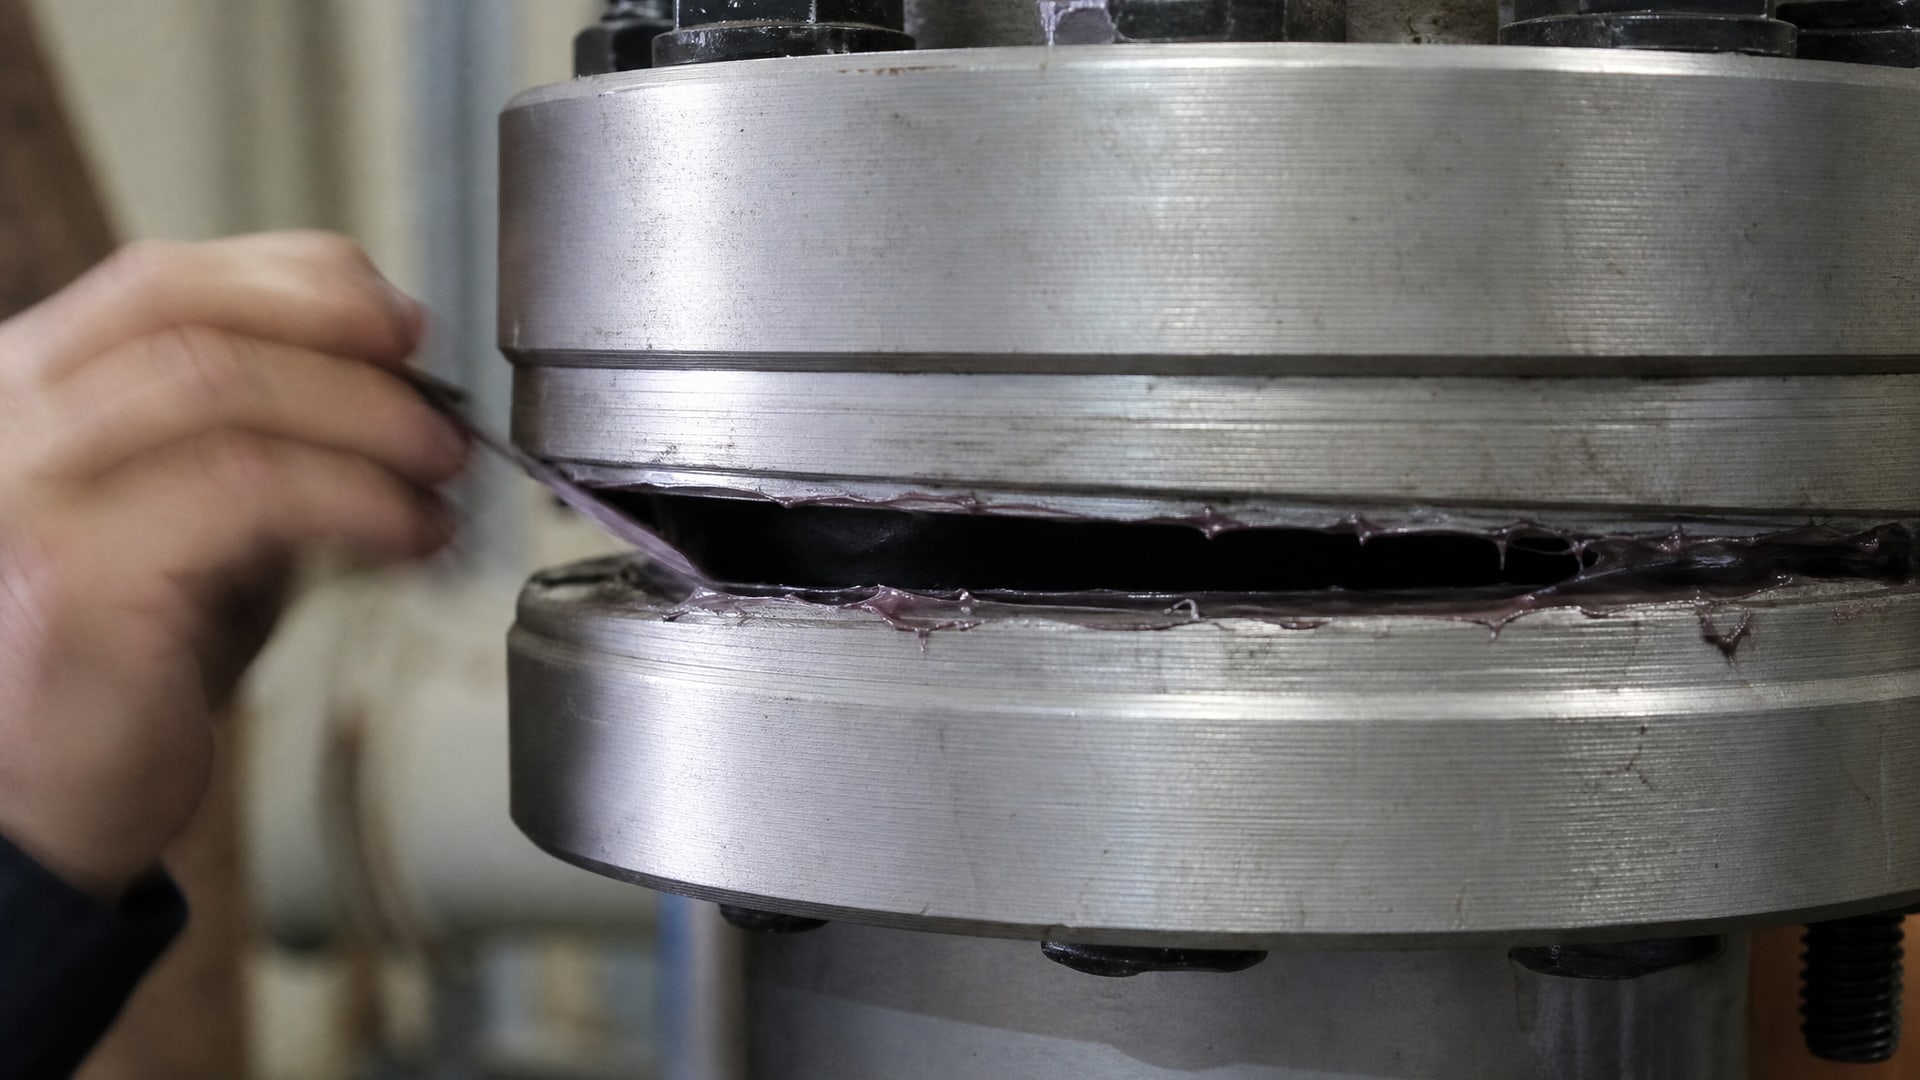
На практике это не так. Анаэробный герметик - это не замазка, которая «закупоривает» щель; это пленка между плотно прижатыми поверхностями. Если прижимать нечему, герметик останется жидким или будет медленно окисляться.
Для герметизации фланцев с действительно большими зазорами (более 0,30 мм) нужна совсем другая техника:
Кольцевая прокладка или резиновое уплотнение - традиционный выход, если позволяет конструкция.
Жидкое резиновое покрытие (RTV-силикон) - может работать при зазорах до 1–2 мм благодаря текучести и адгезии.
Комбинированное уплотнение - анаэробный герметик плюс паронитовая прокладка или металлическое кольцо.
Механическая обработка - если позволяет конструкция, переделать посадку или отремонтировать поверхность.
Если инженер уверен, что зазор превышает 0,30 мм, переходить на эти решения правильнее, чем экспериментировать с анаэробным составом.
Подготовка поверхностей: ключевой этап перед герметизацией
Успех герметизации на 80% зависит от чистоты фланцев.
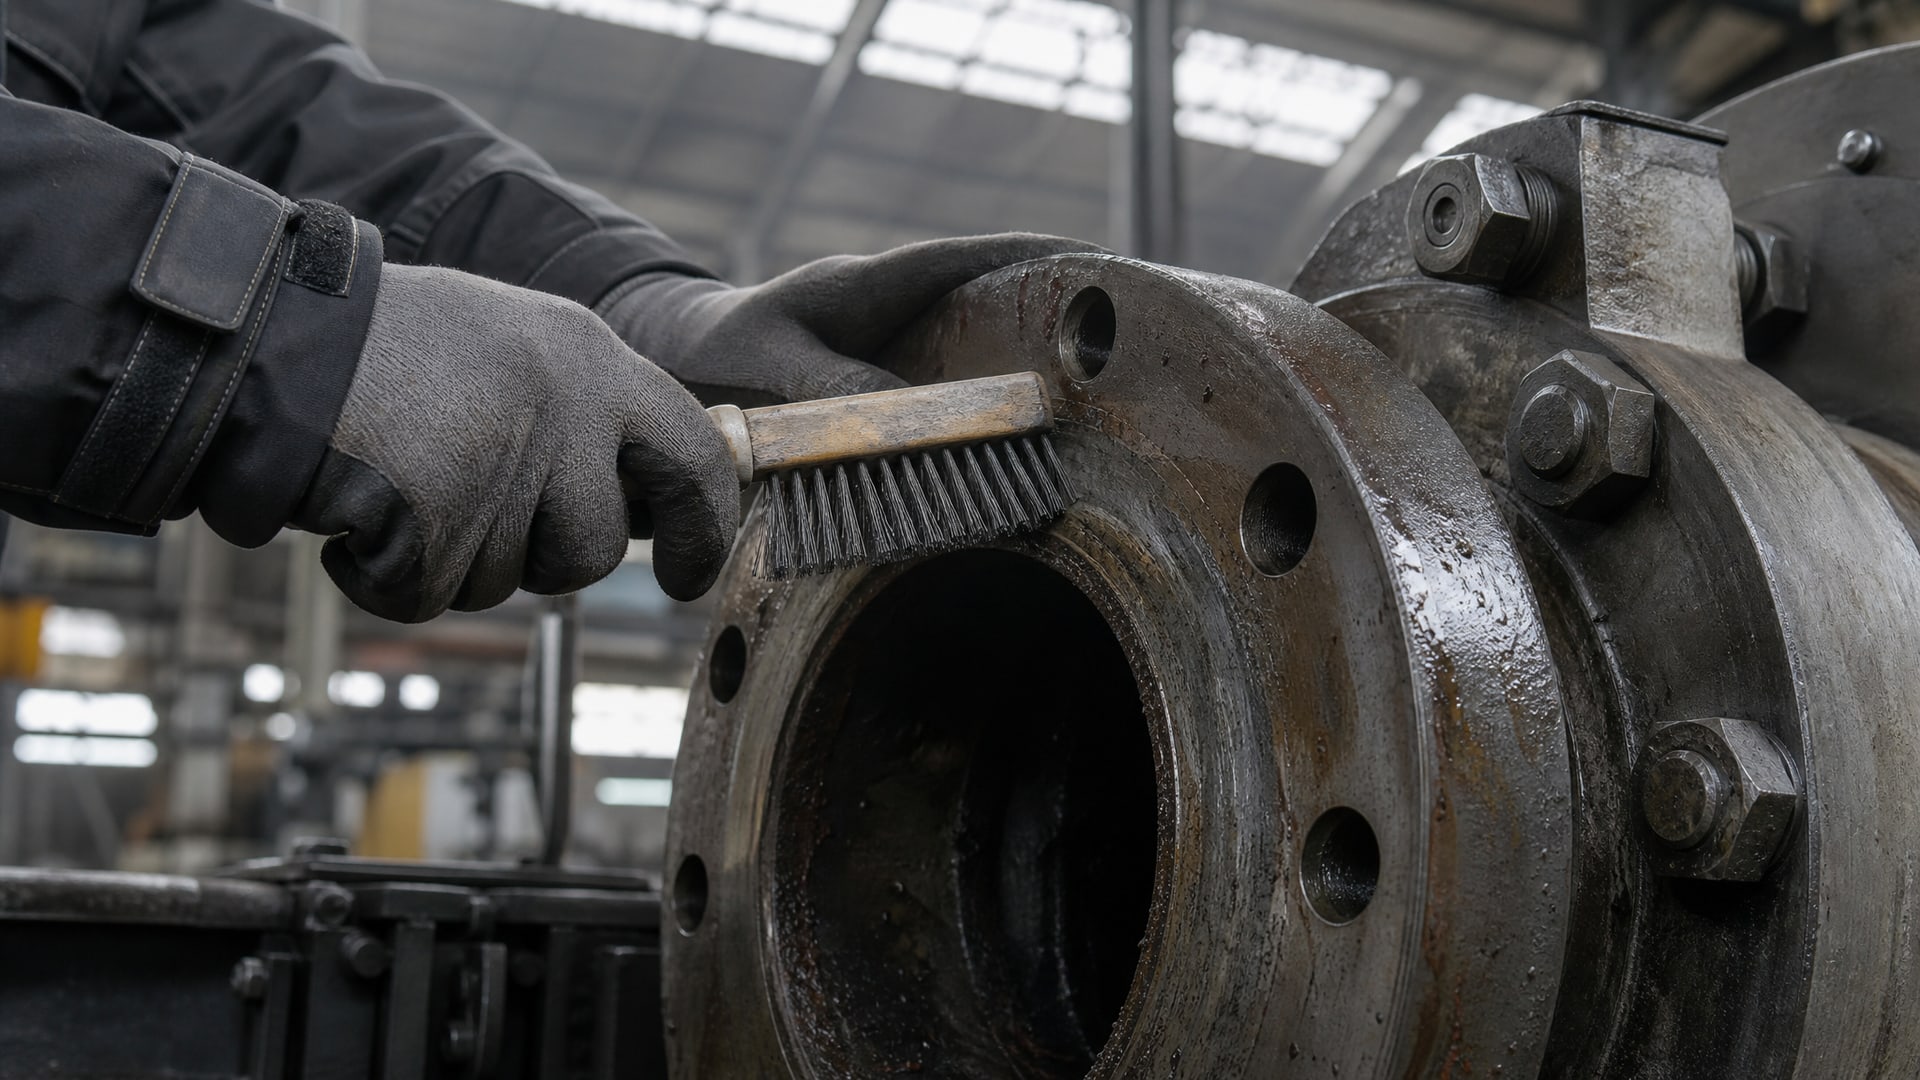
Анаэробный герметик плохо держится на масле, грязи, окалине и остатках старого герметика. Окисление и старение состава начинаются уже на загрязненных местах, а адгезия в итоге оказывается ненадежной.
Процедура очистки
Механическое удаление старого герметика - скребком, проволочной щеткой или мягким абразивом, не повреждая саму поверхность фланца.
Промывка в органическом растворителе - спирт, ацетон или промышленный обезжириватель удаляют масло и легкую грязь.
Удаление окалины и ржавчины - щетка, наждак (зерно 150–220) или пескоструй.
Последняя промывка и сушка - салфеткой без ворса и чистым растворителем, чтобы исключить влагу.
На больших фланцах, где ручная очистка затруднительна, допускается использовать ролик для равномерного нанесения чистящего средства или обезжиривателя. Главное - убедиться, что поверхность сухая перед нанесением герметика.
Техника нанесения и стягивания фланцев
Правильное нанесение герметика не менее важно, чем выбор зазора.
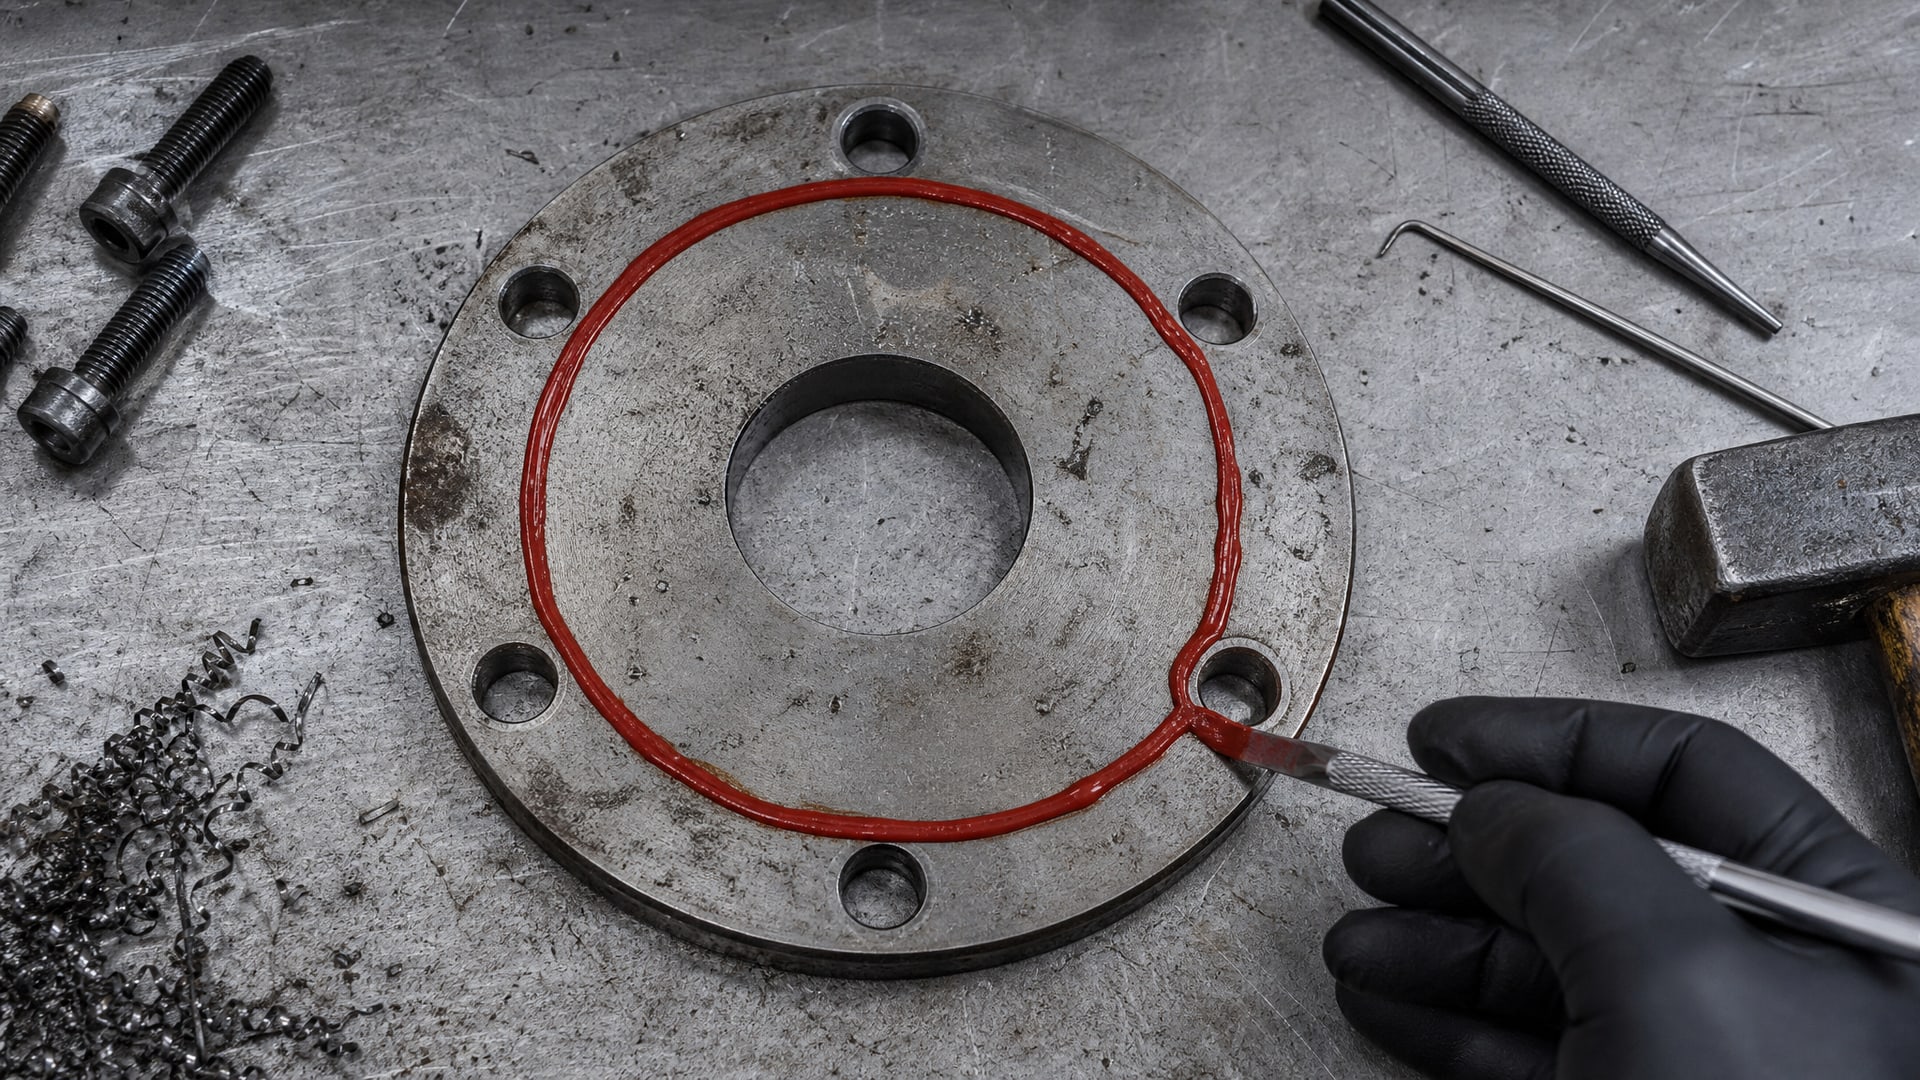
Наносят герметик непрерывным валиком по одной стороне фланца (обычно по внутреннему контуру или внешней части, в зависимости от конструкции). Валик должен проходить вокруг всех болтовых отверстий, чтобы исключить каналы утечки.
Ошибки при нанесении
Точечное нанесение вместо линии - герметик может не перекрыть все каналы утечки.
Избыток герметика на обе стороны - избыток снаружи не твердеет и может засыхать неравномерно, ухудшая адгезию.
Нанесение после частичного подсыхания - если герметик уже начал сгущаться, равномерное распределение нарушается.
Процесс сборки
После нанесения герметика фланцы необходимо стянуть как можно быстрее - в течение нескольких минут. Если состав разработан для ускоренного отверждения, время может быть еще короче. Стягивание должно быть равномерным: сначала затягивают болты «за крест» с малым усилием, затем постепенно увеличивают усилие до требуемого по спецификации.
Для более сложных фланцевых узлов, где геометрия неровная или зазоры велики, рекомендуется консультация с производителем герметика или с инженером-конструктором о применимости анаэробной технологии в данном случае.
Выбор анаэробного герметика с учетом условий эксплуатации
Анаэробные герметики различаются по прочности, температурной стойкости, совместимости с рабочими жидкостями и скорости отверждения.
При выборе нужно учитывать не только зазор, но и режим работы.
Факторы выбора
| Параметр | Что искать | Пример |
|---|---|---|
| Температурный диапазон | Минус и плюс для среды эксплуатации | Масляная линия: -40…+120 °C |
| Совместимость с жидкостями | Устойчивость к маслам, охлаждающим жидкостям, кислотам, щелочам | Гидросистема требует масло-устойчивости |
| Время фиксации | От 15 до 60 минут в зависимости от конструкции | Быстрые: ~15–20 мин; стандартные: 30–45 мин |
| Демонтируемость | Является ли герметик постоянным или разборным | Для ремонтных соединений - разборный; для статических - постоянный |
На практике для герметизации фланцев масляных линий, редукторов, компрессорных станций и гидроблоков часто берут универсальные анаэробные герметики, которые работают в широком диапазоне температур и совместимы с минеральными маслами. Такие составы обычно дешевле и удобнее в логистике, чем узкоспециализированные варианты.
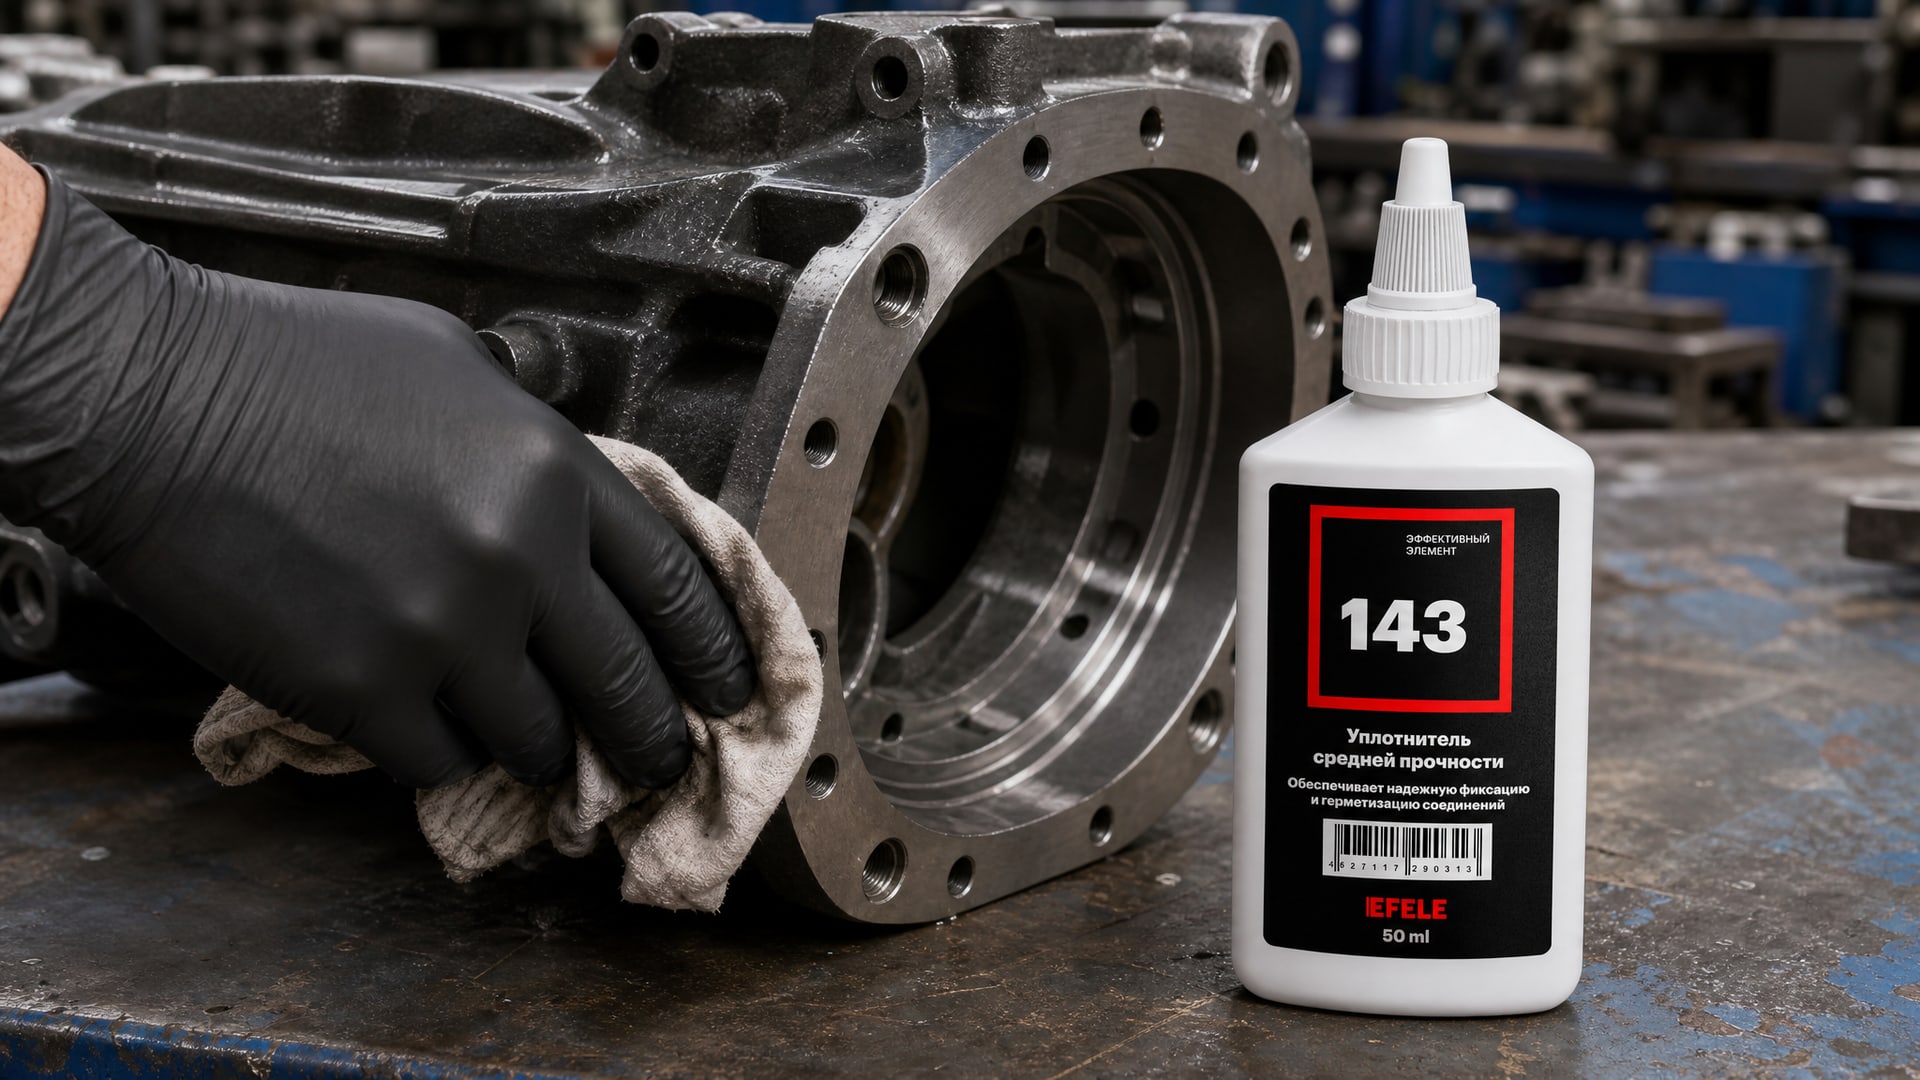
Для герметизации фланцевых соединений с большими зазорами рекомендуется использовать анаэробный жидкий уплотнитель EFELE 143, который обладает высокой вязкостью и термостойкостью. Это позволяет составу лучше удерживаться в неровных местах и обеспечивает более надежное отверждение даже при колебаниях микрогеометрии поверхностей в пределах допуска.
Частые ошибки при работе с анаэробными герметиками для фланцев
Ошибка 1: использование большого количества герметика вместо выбора правильного зазора
Новички считают, что если нанести герметика больше, он заполнит любой зазор. На самом деле избыток состава помешает полному контакту поверхностей, потому что давление сжатия распределится неравномерно. Избыток также будет медленнее твердеть, оставаясь липким дольше обычного.
Ошибка 2: нанесение герметика на загрязненную поверхность
Это одна из самых частых причин отказов герметизации. Герметик не «прилипнет» к маслу, грязи или окалине - отверждение либо вообще не произойдет, либо адгезия окажется слабой. Результат: течь за течью, переделки и репутационный урон.
Ошибка 3: предположение, что праймер или ускоритель решает проблему больших зазоров
Ускоритель ускоряет отверждение, но не увеличивает максимальный заполняемый зазор. Это как пытаться заштопать большую дыру с помощью иголки покрупнее - технология остается той же.
Ошибка 4: игнорирование времени фиксации при испытании давлением
Если попытаться испытать фланцевое соединение герметиком под давлением раньше, чем герметик полностью отвердел, можно нарушить целостность шва и получить течь. Каждый состав имеет свой minimum cure time для начального тестирования; его нельзя сокращать.
Часто задаваемые вопросы
Какой максимальный зазор может заполнить анаэробный герметик?
Стандартный анаэробный герметик рассчитан на зазор до 0,25–0,30 мм. При больших щелях (более 0,50 мм) герметик не отвердеет должным образом и герметичность может быть нарушена. Если зазор превышает предел, нужно рассмотреть механическую обработку фланца, кольцевую прокладку или жидкое резиновое покрытие.
Можно ли применять анаэробный герметик без очистки поверхности?
Нет. Анаэробный герметик требует абсолютной чистоты от масла, грязи, окалины и остатков старого герметика. Загрязненные поверхности нарушают отверждение и адгезию, приводя к течам. Очистка - неотъемлемая часть процесса, не экономия.
Чем отличается разборный герметик от постоянного?
Разборный герметик (обычно менее прочный) позволяет легче разобрать соединение при необходимости ремонта. Постоянный герметик (более твердый и прочный) обеспечивает лучшую герметичность, но требует специального инструмента для демонтажа. Выбор зависит от конструкции и режима обслуживания.
Как понять, правильно ли выбран герметик для конкретного фланца?
Сверьтесь со спецификацией герметика по температурному диапазону, совместимости с рабочей жидкостью, допустимому зазору и времени фиксации. Проверьте геометрию фланца (плоскостность, качество обработки). Если зазор в пределах 0,25–0,30 мм, а поверхности в порядке, герметик подойдет. Если сомневаетесь, проконсультируйтесь с техподдержкой производителя.
Почему герметик вытекает из зазора после нанесения?
Обычно герметик вытекает, если: фланцы не плотно прижаты друг к другу; зазор слишком велик для данного состава; поверхность загрязнена, и герметик не держится; герметик нанесен неправильно (прерывистая линия вместо непрерывного валика). Проверьте все эти моменты перед повторным нанесением.
Заключение
Выбор анаэробного герметика для фланцевого соединения с большим зазором - это не просто подбор продукта по названию, а инженерное решение, которое учитывает реальную геометрию поверхностей, условия эксплуатации и возможности технологии. Главное правило: если зазор превышает 0,30 мм, анаэробный герметик уже не является основным решением, и нужно рассмотреть альтернативные методы герметизации или механическую обработку посадки.
Если же зазоры в пределах нормы (0,25–0,30 мм), успех на 80% зависит от подготовки поверхностей: удаления всех загрязнений, масла, ржавчины и старого герметика. Правильное нанесение непрерывного валика и быстрое стягивание фланцев дополнят картину. Следуйте инструкции производителя герметика, не игнорируйте время фиксации, и герметизация будет надежной и долговечной.
Первый шаг - измерить или оценить реальный зазор на вашем фланце, сверить со спецификацией герметика и решить, подходит ли анаэробная техника или пора менять подход.