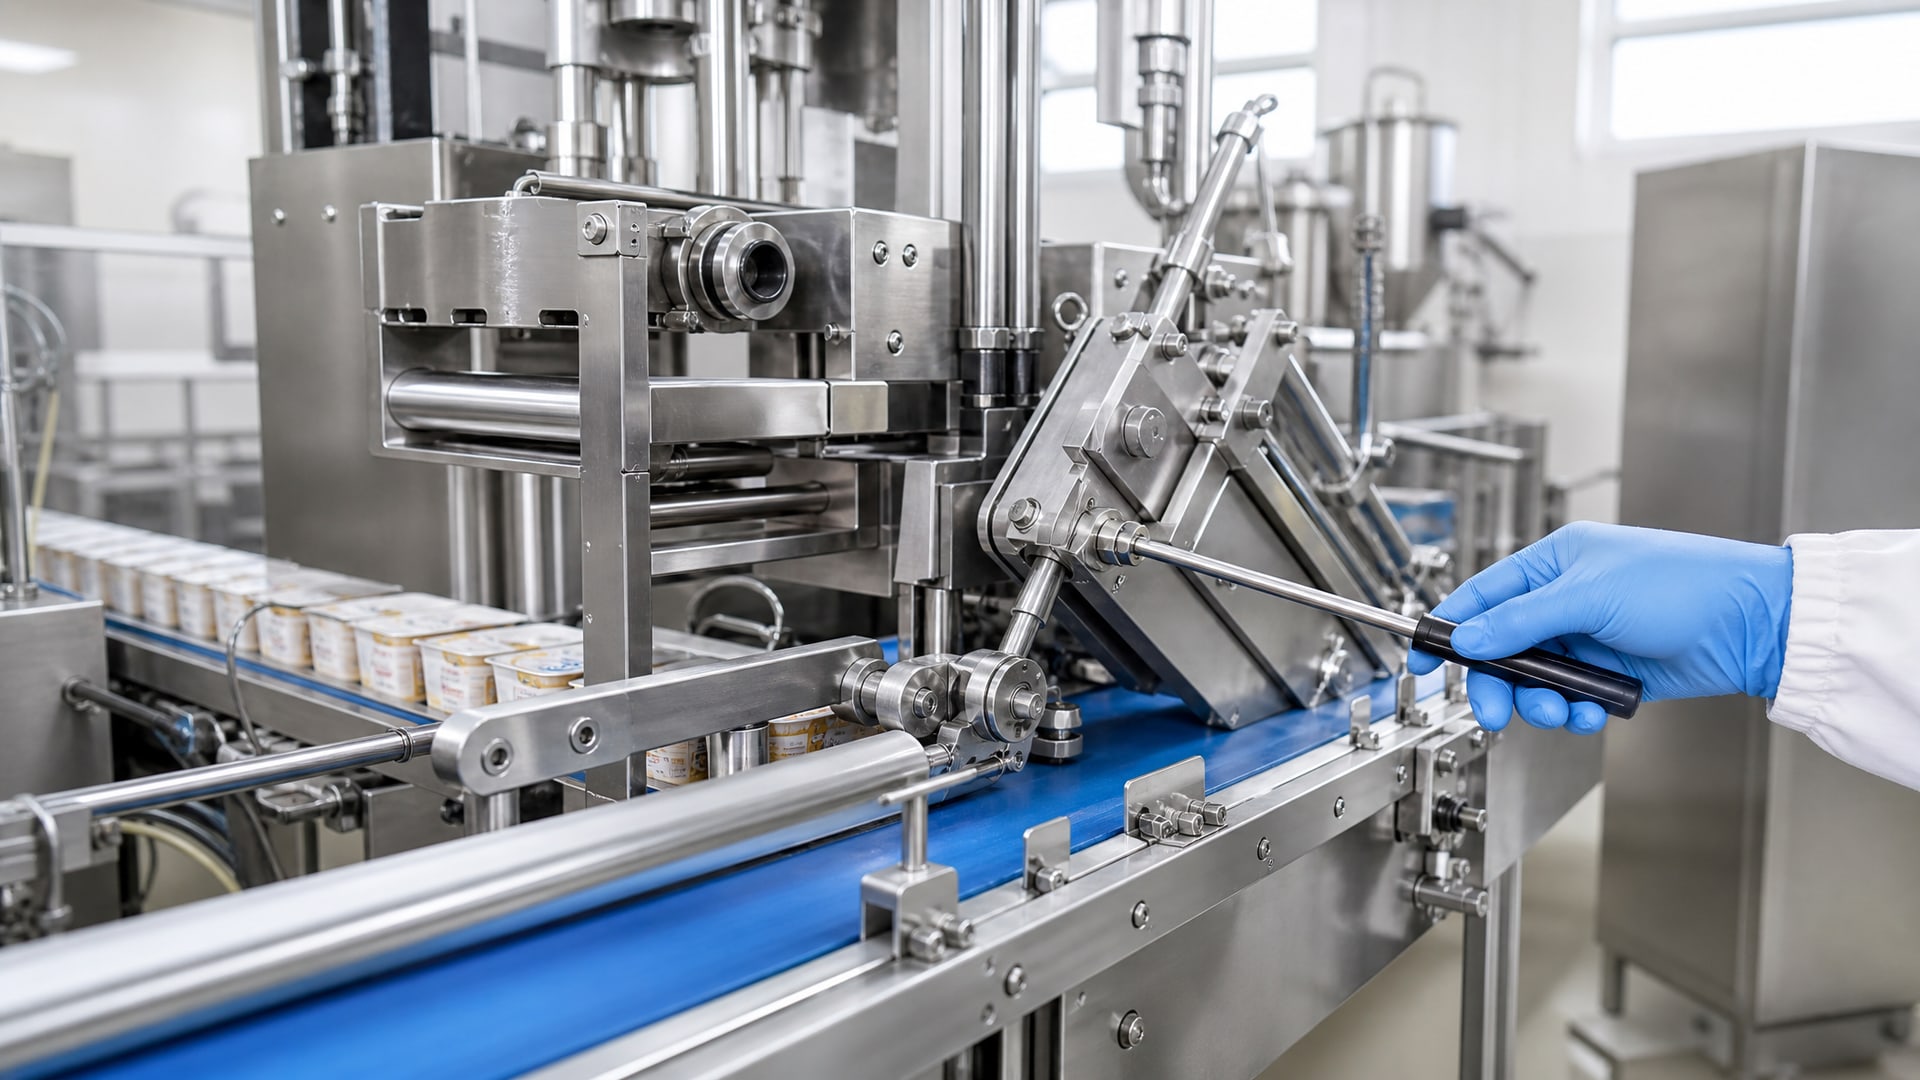
Срок службы подшипника на фасовочной линии определяется не только качеством самой детали, но и выбором смазочного материала. На пищевых производствах этот выбор усложняется дополнительным требованием: смазка должна быть безопасна при случайном контакте с продуктом. Допуск NSF H1 означает именно такую безопасность - материал разрешен в зонах, где есть риск инцидентного попадания в пищу, но это вовсе не универсальный сертификат качества для любого подшипника. Правильная H1-смазка, подобранная под конкретный режим работы узла (температура, скорость, влажность, вибрация), может удвоить ресурс подшипника и снизить частоту обслуживания линии. Неправильный выбор - даже если материал официально пищевой - приведет к преждевременному отказу и незапланированным остановкам производства.
Эта статья адресована техническим специалистам, инженерам и закупщикам, которые подбирают смазку для фасовочного оборудования и хотят понять, как H1-допуск связан с реальным ресурсом подшипника, какие параметры смазки действительно влияют на длительность службы, и как не попасть в ловушку шаблонного мышления «пищевое значит подходит всем».
Почему H1-допуск недостаточен для долгой жизни подшипника
Многие закупщики начинают выбор смазки с простого вопроса: есть ли у нее допуск H1?
Ответ «да» успокаивает, но это лишь первый шаг. H1 означает, что смазка не нанесет вреда при случайном, ограниченном попадании в пищевой продукт. Это требование важно для сертификации производства и безопасности пищи, но оно ничего не говорит о том, как материал ведет себя при температуре 130 °C в подшипнике, не размякнет ли он, не потечет ли, не потеряет ли адгезию к стальным дорожкам качения.
Фасовочное оборудование работает в условиях, где подшипники испытывают постоянные тепловые нагрузки, вибрацию и часто контактируют с влагой или санитарными растворами. Если смазка просто «пищевая», но не предназначена для этих условий, подшипник начнет изнашиваться быстрее, уплотнения разрушаться, а металл корродировать. Срок службы упадет с 3–5 лет до нескольких месяцев, потому что защитная пленка смазки нарушилась.
Правильный выбор H1-смазки - это выбор материала, который одновременно соответствует пищевому допуску И подходит под конкретный режим узла. Именно такой комбинированный подход обеспечивает реальное увеличение ресурса подшипника.
Ключевые параметры H1-смазок, влияющие на долговечность подшипников
Температурный диапазон и термостойкость
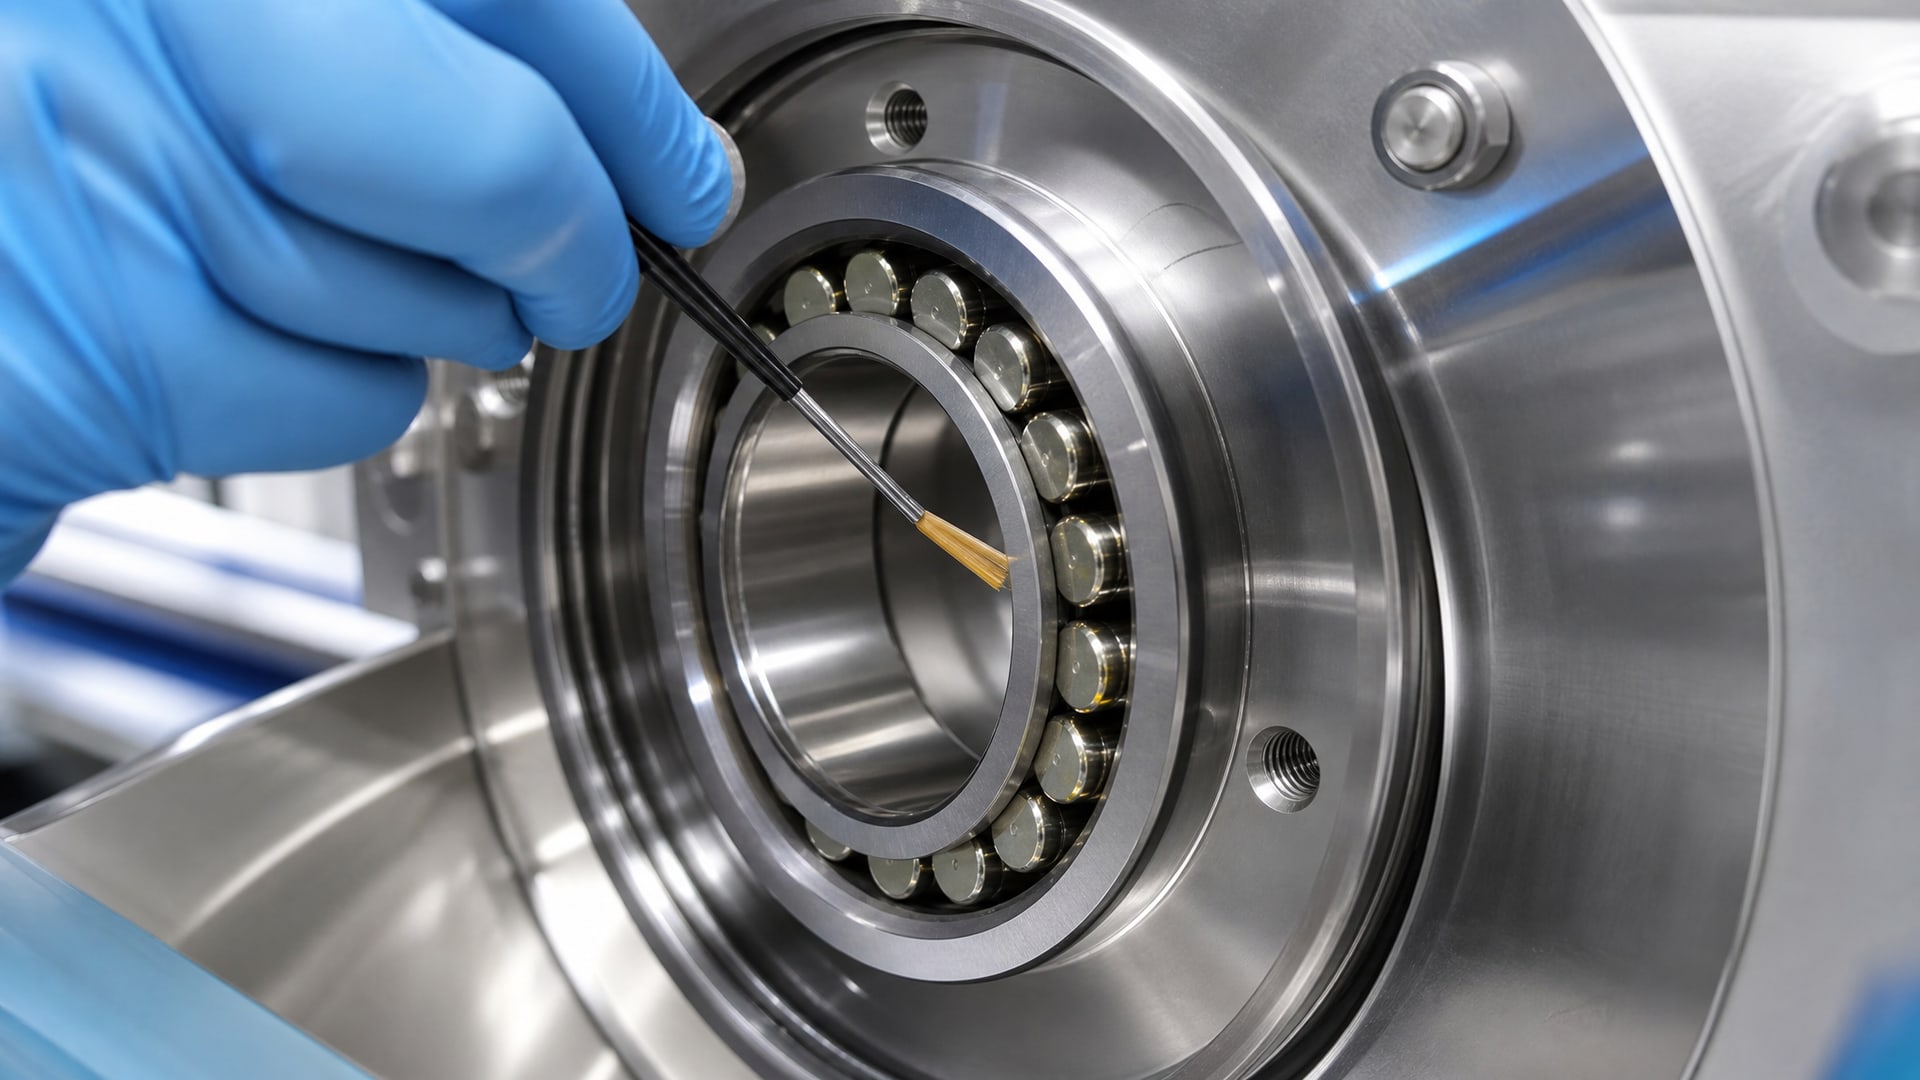
На фасовочных линиях подшипники работают при температурах от -10 до +150 °C, иногда достигая 160 °C в точке фрикционного выделения тепла. Если смазка начинает терять консистенцию при +100 °C, она будет стекать с дорожек качения, оставляя металл без защиты. Результат - контакт металла с металлом, микросварка, ускоренный износ.
Типовая H1-смазка рассчитана на работу в диапазоне от -40 до +160 °C; конкретный верхний предел указывается в техническом листе. Для высокотемпературных узлов, например центрифуг и разрезных устройств, нужны составы, которые сохраняют NLGI 2 даже при +150 °C и не выделяют базовое масло в избытке. Проверка этого параметра - первая строка при подборе смазки для конкретного оборудования.
NLGI-консистенция и вязкость базового масла
NLGI (National Lubricating Grease Institute) - это классификация консистенции пластичных смазок. NLGI 1 (мягче) используется для высокоскоростных узлов, где жесткая смазка создает сопротивление и нагрев. NLGI 2 (стандартная) - универсальный выбор для подшипников среднего размера с умеренными скоростями. Выше NLGI 2 пластичные смазки редко применяют в фасовочном оборудовании, потому что подача смазки к элементам качения затрудняется.
Под NLGI скрывается характеристика базового масла - его вязкость по классу ISO VG. Для пищевых смазок типичны ISO VG 32, 46, 68 в составе; более легкие масла (ISO VG 22) теряют вязкость при нагреве, более тяжелые (ISO VG 150 и выше) замедляют подачу смазки и увеличивают фрикционный нагрев. Выбор ISO VG напрямую связан с температурой и скоростью вращения узла. Один класс NLGI в руках разных производителей может содержать совершенно разные масла и загустители, что приводит к разнице в ресурсе подшипника в 2-3 раза.
Водостойкость и коррозионная защита
Фасовочные линии подвергаются ежедневной санитарной мойке. Вода попадает в щели, минеральные смазки без добавок эмульгируют (смешиваются с водой), образуя пену, теряя адгезию и защитные свойства. Подшипник без защитной пленки начинает корродировать, и ресурс падает на 50-70%.
H1-смазки, предназначенные для пищевых производств, содержат специальные ингредиенты для защиты от вымывания. Техлист такой смазки обычно указывает тест на водостойкость (например, ASTM D1264 или похожие методы) с результатом выше 3 часов контакта с водой без расслоения. Для особо влажных условий нужны составы с синтетической базой и улучшенным пакетом присадок - они держат пленку даже при циклической мойке.
Если на фасовочной линии используется смазка без подтвержденной водостойкости, срок службы подшипников на мойных участках упадет драматически.
Адгезия и механическая стабильность
Адгезия - это способность смазки держаться на металлической поверхности, не образуя капель и не текучи вниз под силой тяжести. Для вертикально ориентированных подшипников фасовочного оборудования это решающее свойство.
Смазка с плохой адгезией стекает с дорожек качения, оставляя подшипник без защиты на несколько оборотов, пока новая порция не подойдет из ближайшего зазора. В промежутке происходит микрофреттинг - слабые колебания и трение, которые проедают материал и создают микротрещины. Суммируя эти события, ресурс подшипника сокращается с 3 лет до нескольких месяцев.
Механическая стабильность - это способность смазки сохранять консистенцию под циклической нагрузкой. Тесты R0F (rolling bearing grease life) и ROF оценивают именно это: смазку помещают в подшипник, вращают несколько тысяч оборотов, проверяют, не размягчилась ли она и не потеряла ли защитные свойства. Типовой показатель для качественной H1-смазки - более 1000 часов работы при 110–120 °C до достижения предельного износа.
Как подобрать H1-смазку под конкретный режим фасовочного оборудования
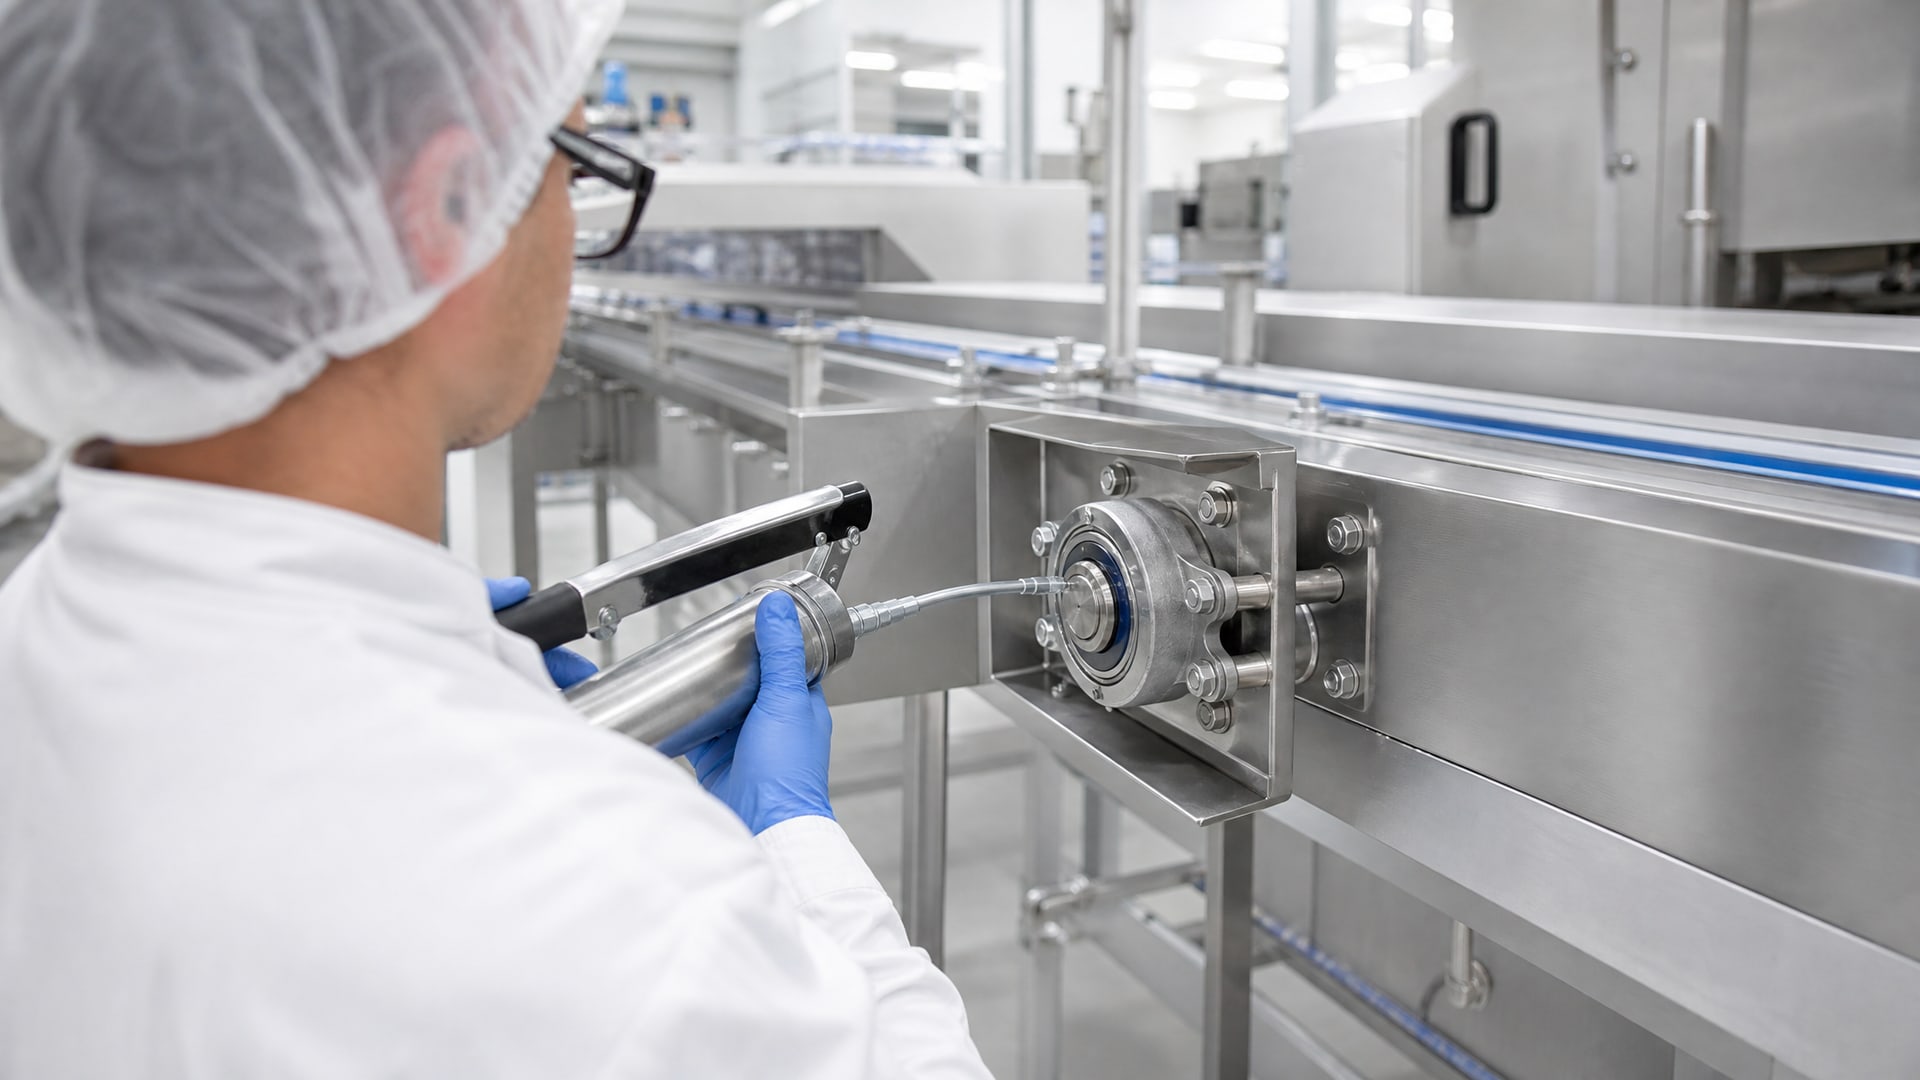
Анализ условий работы узла
Прежде чем закупать смазку по бренду или цене, инженер должен ответить на пять вопросов:
Какая максимальная температура подшипника в нормальном режиме и при перегреве?
Какова скорость вращения (обороты в минуту)?
Есть ли контакт с водой, паром или агрессивными моющими средствами?
Какова величина нагрузки на подшипник (радиальная и осевая)?
Требуется ли смазка на весь срок службы подшипника или предусмотрено регулярное пополнение?
Ответы на эти вопросы есть в техническом паспорте оборудования или в руководстве производителя подшипников. На основе этих данных инженер определяет требуемый NLGI, ISO VG базового масла, температурный диапазон и набор защитных свойств (водостойкость, коррозионная защита, антизадирные присадки).
Проверка технических характеристик и испытаний
Подобрав кандидата, нужно проверить его техлист. Там должны быть указаны:
Классификация NSF H1 и соответствие FDA 21 CFR 178.3570 для пищевого допуска
Диапазон рабочих температур с четкими верхним и нижним пределами
Класс NLGI и ISO VG базового масла
Результаты лабораторных тестов: ROF/R0F life (минимум 1000 часов при 110–120 °C), водостойкость (минимум 3 часа без расслоения), коррозионная защита (тест на медной пластинке или ASTM D130)
Значение температуры каплепадения (drop point) - показатель того, при какой температуре смазка начинает терять консистенцию
Если техлист не содержит этих данных, это повод скептически отнестись к заявлениям производителя о «универсальности» смазки.
Интеграция с системой смазки оборудования
На некоторых фасовочных линиях установлены централизованные системы смазки, на других - смазка закладывается в подшипники на весь срок службы, на третьих - применяется ручное пополнение с регламентом 1-3 месяца. Для каждого варианта нужна своя смазка.
Если подшипник запечатан и не подлежит переосмазке, смазка должна быть рассчитана на 3-5 лет работы и обладать отличной окислительной стабильностью. Если предусмотрено регулярное пополнение, допустимо выбирать смазку с меньшей термостойкостью, но она должна быть совместима с ранее заложенным материалом (чтобы не произошло разделения базовых масел).
Для централизованных систем нужна смазка с более мягкой консистенцией (часто NLGI 1), чтобы она текла по тонким каналам трубопровода. Такая же NLGI 2 здесь создаст закупорку.
Нередко инженеры игнорируют этот этап, что приводит к несовместимости и отказам. Проверка совместимости со спецификацией OEM - обязательный шаг.
Реальный ресурс подшипников при правильно подобранной H1-смазке
Лабораторные показатели долговечности
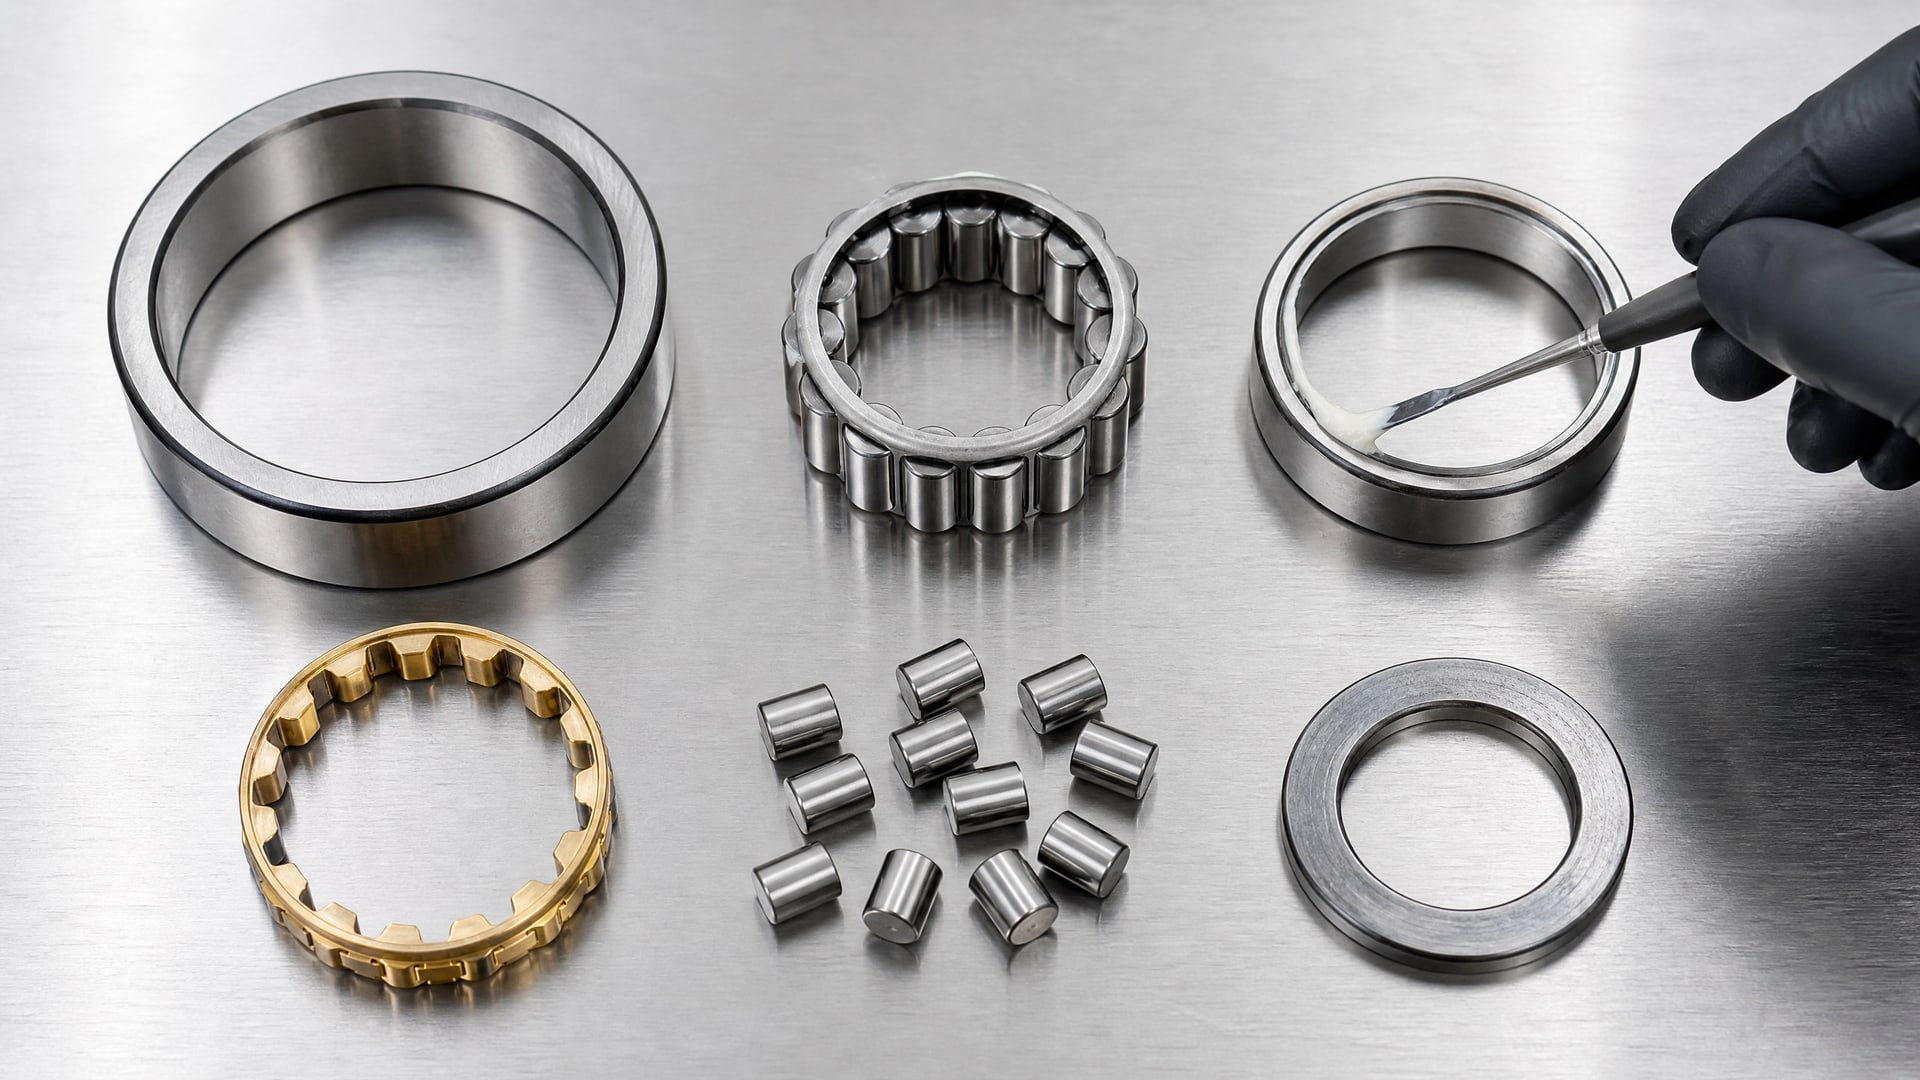
Производители H1-смазок обязательно проводят тесты ресурса подшипника на стандартизованных установках. Один из самых распространенных - R0F (rolling bearing life test), где смазку помещают в роликовый подшипник, вращают при температуре 110–120 °C и измеряют, сколько часов пройдет до достижения предельного критерия износа.
Типовой результат для качественной H1-смазки -1000 часов и более. Это не означает, что подшипник проработает ровно 1000 часов в реальном оборудовании; результат теста - это стрессовый сценарий, где смазка работает в худших условиях. На практике, если режим узла мягче, ресурс может быть в 2-3 раза выше.
Существуют и другие тесты, например Wear D (ASTM D7684), где ресурс может быть указан как >1500 часов. Разные тесты оценивают разные аспекты долговечности: один проверяет окисление, другой - механическую стабильность, третий - защиту от коррозии. Профессиональный выбор смазки учитывает результаты нескольких тестов.
Практический интервал пополнения
Если на фасовочной линии используется правильно подобранная H1-смазка, интервал пополнения (переосмазки) подшипника может составить 3-6 месяцев вместо типичных 1-2 месяцев. Это снижает трудозатраты на обслуживание и уменьшает риск пропуска графика смазки.
Однако интервал - это не раз и навсегда. Он зависит от:
Фактической температуры подшипника (измеренной тепловизором)
Влажности окружающей среды и частоты мойки
Вибрационного состояния узла (если вибрация выше нормы, смазка вытряхивается быстрее)
Состояния уплотнений (протекающие сальники приносят воду и грязь)
Регулярный контроль этих факторов позволяет оптимизировать интервалы и не допускать преждевременного отказа.
Увеличение ресурса подшипника на фасовочных линиях
На фасовочном оборудовании, где была произведена замена обычной консистентной смазки на правильно подобранную H1-смазку с улучшенными защитными свойствами и водостойкостью, наблюдается практическое удвоение ресурса подшипников. Подшипник, который при прежней смазке требовал замены через 18 месяцев (из-за вымывания и коррозии), начинает служить 3-4 года.
Этот результат достигается за счет того, что смазка сохраняет адгезию в условиях влажности, не разрушается при нагреве, не теряет консистенцию под нагрузкой. Для предприятия это означает снижение затрат на запасные части, меньше незапланированных остановок, более предсказуемый график профилактики.
Типичные ошибки при выборе H1-смазок и их влияние на подшипники
Ошибка 1: ориентироваться только на H1-допуск
Закупщик видит, что смазка имеет сертификат H1, и закупает ее на все узлы фасовочной линии. На практике оказывается, что одной линии нужна NLGI 2 с высокой температурой каплепадения, другой - NLGI 1 с лучшей водостойкостью, третьей - смазка с повышенной защитой от коррозии. Подшипники начинают отказывать чаще обычного, потому что смазка не подходит режиму.
Решение: анализировать техпаспорта оборудования, говорить с инженерами производителя, проверять каждый параметр смазки, не опираться только на маркировку.
Ошибка 2: игнорировать результаты лабораторных тестов
Производитель А говорит: «наша смазка H1, NLGI 2, рассчитана на пищепром». Производитель В говорит то же самое, но техлист содержит результаты ROF (1200 часов), водостойкость (>5 часов), коррозионная защита по ASTM D130 (критерий 1). Производитель А техлист не предоставляет, ссылаясь на коммерческую тайну. Выбор производителя А по цене оборачивается отказом подшипников через 6 месяцев.
Решение: требовать техлисты с конкретными цифрами тестов. Если производитель их не предоставляет, это повод обратиться к конкурентам.
Ошибка 3: не контролировать совместимость смазок
На фасовочной линии приходится менять поставщика смазки. Инженер закупает новую смазку, тоже H1, тоже NLGI 2, но с другой базой (синтетическое масло вместо минерального). При смешивании в подшипнике смазки начинают расслаиваться, консистенция нарушается, адгезия падает. Подшипник перегревается и отказывает.
Решение: перед переходом на новую смазку проверять совместимость. Если менять нельзя постепенно, следует полностью промыть подшипник перед первой закладкой новой смазки.
Ошибка 4: забывать про уплотнения и контроль загрязнения
Даже если смазка H1 и все ее параметры правильные, если сальник подшипника износился или разбухает под воздействием санитарных растворов, вода и загрязнения будут попадать внутрь. Смазка потеряет защитные свойства, и подшипник начнет коррозировать.
Решение: при выборе H1-смазки одновременно проверять состояние уплотнений, сроки их замены и совместимость с агрессивными средами.
Роль водостойкости и защиты от коррозии в условиях фасовочного оборудования
На участках фасовки и упаковки пищевой продукции постоянно циркулируют вода, пар и моющие растворы.
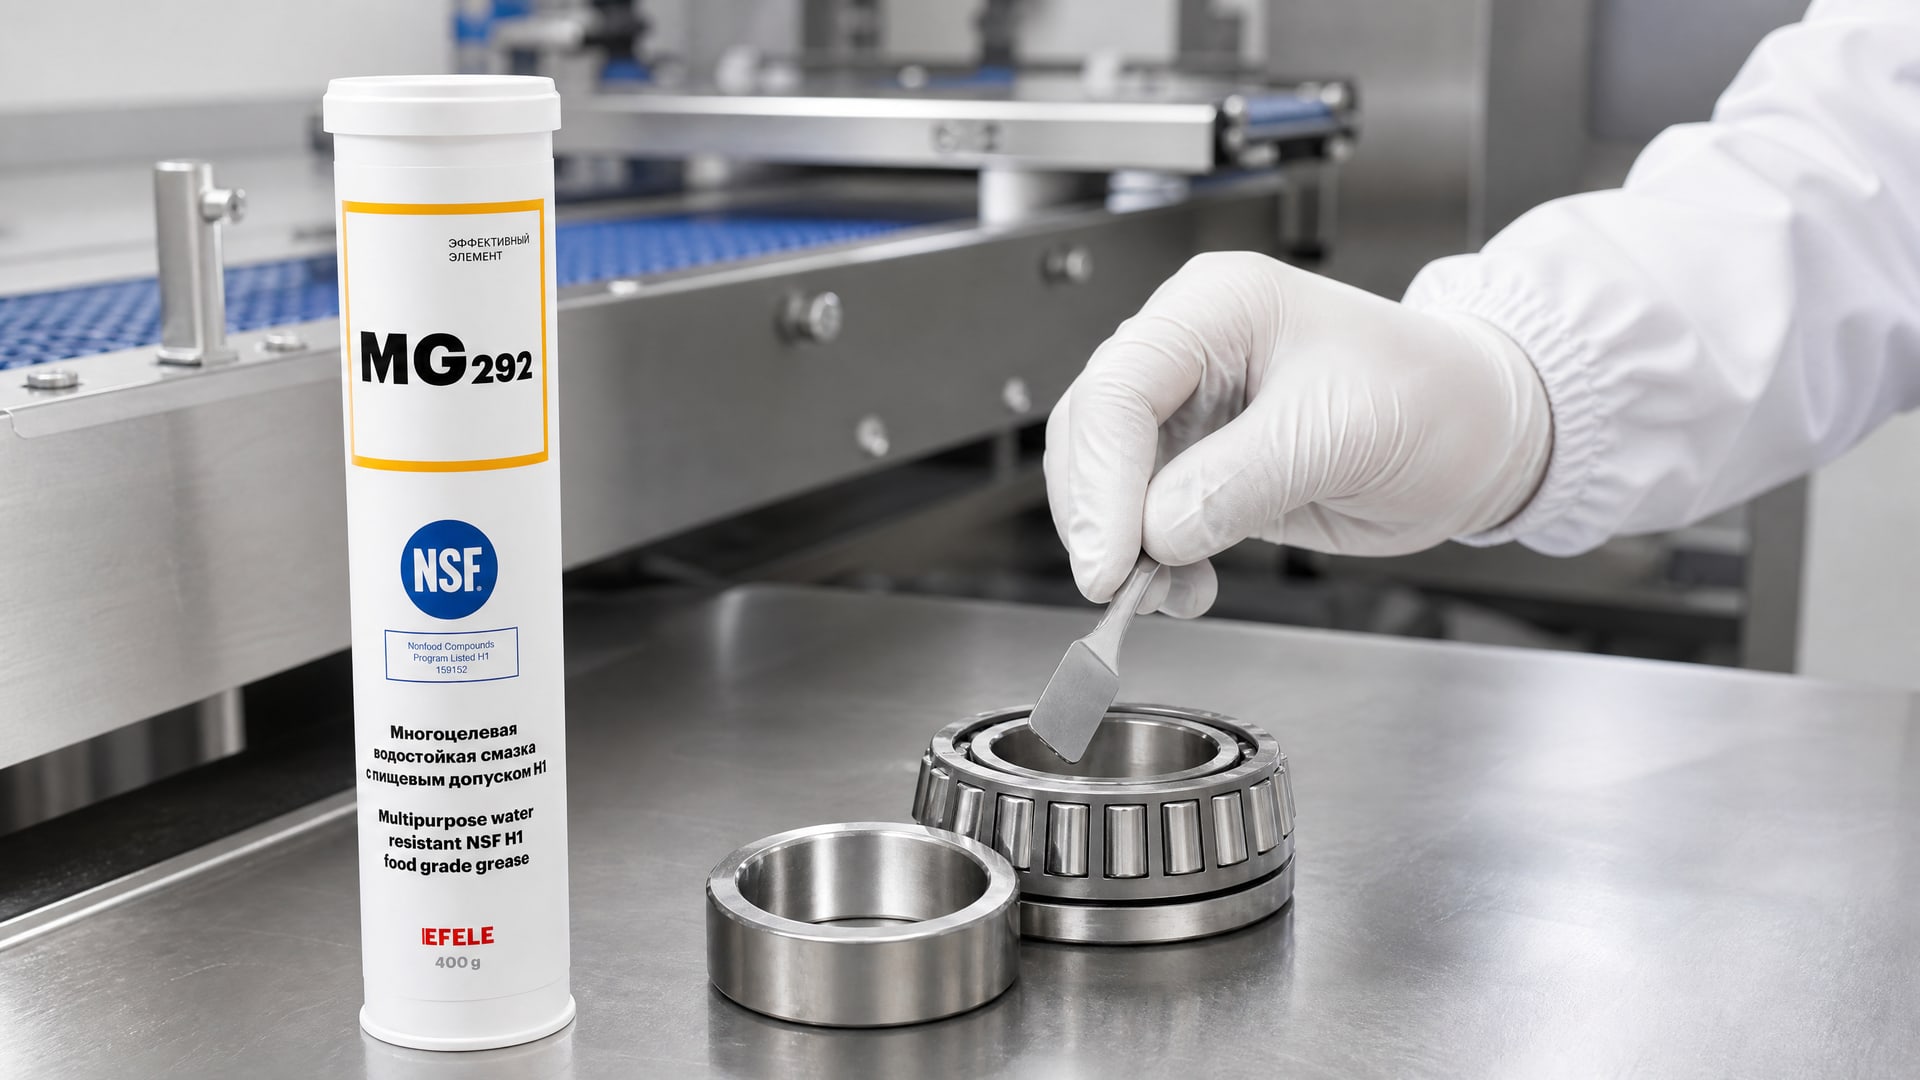
Подшипники, расположенные вблизи этих зон, находятся в агрессивной среде. Обычная пластичная смазка без специальной защиты начинает впитывать влагу, эмульгируется (смешивается с водой), теряет консистенцию и адгезию.
Правильная H1-смазка содержит гидрофобные (отталкивающие воду) добавки, а ее базовое масло подобрано так, чтобы не смешиваться с водой. Результат - смазка остается на месте даже при мойке, защищая подшипник от коррозии и вымывания.
На производствах, где фасовочное оборудование работает в условиях повышенной влажности и требует пищевого допуска H1, инженеры подбирают составы с проверенной водостойкостью. Например, смазки, которые сохраняют защитные свойства при 3+ часах контакта с водой, показывают в реальных условиях ресурс подшипников на 40-50% выше, чем смазки без такой защиты.
При использовании смазки, которая обладает отличной водостойкостью и одновременно соответствует NSF H1, например EFELE MG-292, подшипник защищен от коррозии даже при циклической мойке и контакте с паром.
Согласование выбора смазки с регламентом OEM-производителя
Почти все производители фасовочного оборудования предоставляют техническую документацию, в которой указаны рекомендуемые смазки, их классы и интервалы пополнения.
Эта информация - не рекомендация, а технический регламент, обеспечивающий гарантию и предсказуемый ресурс узлов.
Если инженер подбирает смазку самостоятельно, не опираясь на OEM-рекомендацию, он берет на себя риск несовместимости. Например, OEM указывает NLGI 1, а инженер выбирает NLGI 2 «потому что она прочнее». На высокоскоростном подшипнике жесткая смазка создает дополнительное трение, нагрев возрастает, консистенция нарушается быстрее, и подшипник отказывает раньше срока.
Правильный процесс:
Проверить техпаспорт оборудования и выписать требуемые параметры смазки (NLGI, температурный диапазон, допуски)
Найти смазки на рынке, соответствующие этим параметрам и имеющие NSF H1
Сравнить их по лабораторным показателям ресурса, водостойкости и защите от коррозии
Выбрать поставщика с лучшим сочетанием качества и цены владения
В случае вынужденной замены поставщика согласовать переход с OEM или провести контрольное испытание на одном узле
Этот процесс требует времени, но исключает ошибки и гарантирует долгий ресурс подшипников.
Часто задаваемые вопросы
Означает ли NSF H1, что смазку можно использовать для всех подшипников фасовочного оборудования?
NSF H1 означает безопасность при случайном контакте с пищей, но не гарантирует совместимость со всеми режимами работы подшипников. Для каждого узла нужна смазка с правильной NLGI, ISO VG, температурным диапазоном и водостойкостью. Только такая смазка обеспечит длительный ресурс.
Какой ресурс подшипника можно ожидать при использовании правильно подобранной H1-смазки?
Лабораторные тесты показывают 1000+ часов работы при стрессовых условиях (110–120 °C). На практике, при нормальных режимах работы, подшипник может служить 3-5 лет. Реальный интервал зависит от температуры узла, влажности, нагрузки и состояния уплотнений.
Что делать, если на фасовочной линии влажная среда и частые мойки?
Нужна H1-смазка с подтвержденной водостойкостью (минимум 3 часа контакта с водой без расслоения) и коррозионной защитой. Такие смазки содержат гидрофобные добавки и сохраняют защитные свойства при контакте с паром и санитарными растворами.
Можно ли смешивать H1-смазки разных производителей?
Нежелательно. Разные составы могут иметь несовместимые базовые масла и загустители, что приводит к расслоению консистенции и потере защитных свойств. Если необходимо сменить поставщика, следует полностью промыть подшипник перед закладкой новой смазки.
Как проверить, подходит ли конкретная H1-смазка для своего оборудования?
Сравнить требования техпаспорта оборудования (NLGI, ISO VG, температурный диапазон) с техлистом смазки. Проверить наличие результатов лабораторных тестов ресурса (R0F/ROF), водостойкости и коррозионной защиты. При необходимости провести контрольное испытание на одном узле перед полной закупкой.
Заключение
Смазки NSF H1 влияют на срок службы подшипников фасовочного оборудования не благодаря самому допуску, а благодаря комплексу свойств: высокой термостойкости, водостойкости, адгезии и механической стабильности. Правильно подобранная H1-смазка удваивает ресурс подшипника, сокращает интервалы обслуживания и снижает риск незапланированных остановок производства.
Выбор должен начинаться не с маркировки «пищевая», а с анализа условий работы узла и требований OEM-производителя. Техлист смазки обязательно должен содержать результаты лабораторных тестов долговечности, водостойкости и коррозионной защиты - именно эти цифры определяют реальный ресурс. Следующий шаг - проверка совместимости новой смазки со спецификацией оборудования, уплотнениями и, если необходимо, контрольное испытание на одном подшипнике перед внедрением на всю линию.