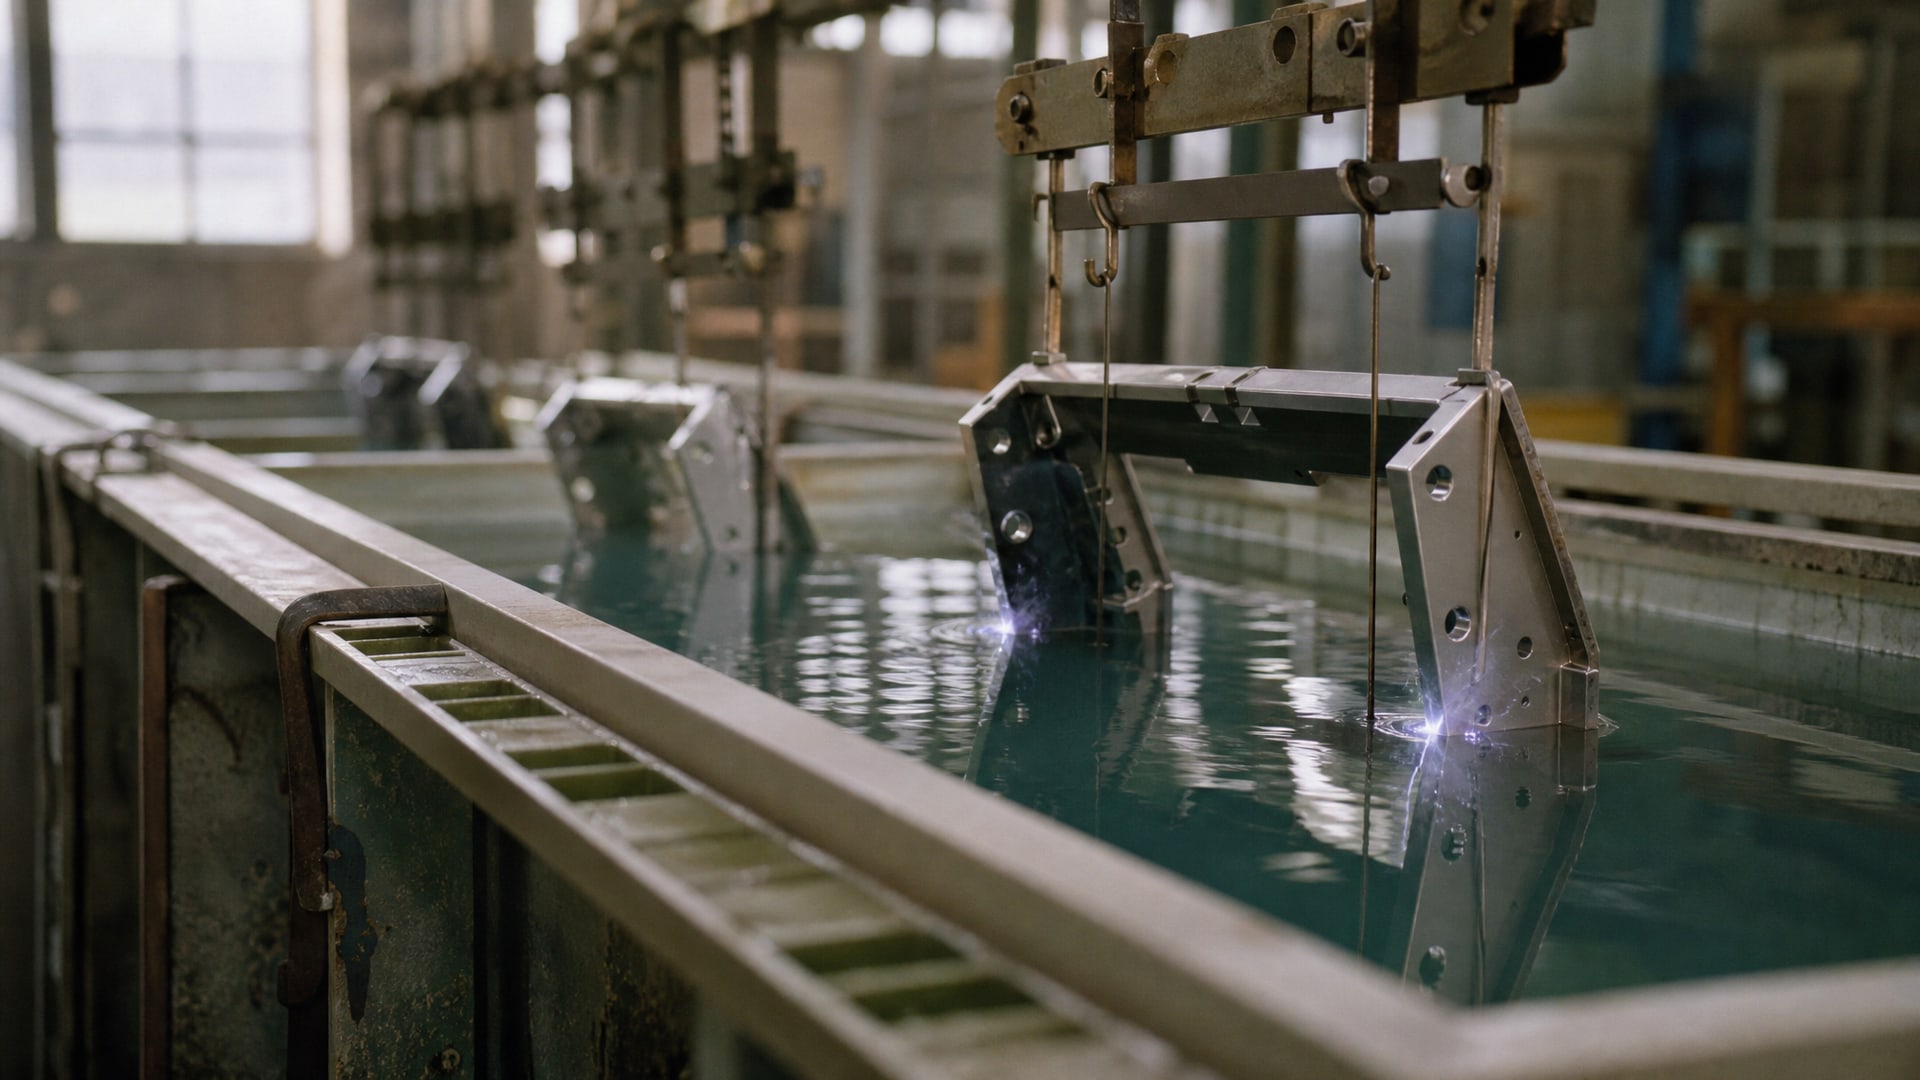
Утончение покрытия на острых углах и кромках - это не случайный дефект производства, а прямое следствие физики гальванического осаждения. Когда деталь помещают в ванну с электролитом, электрический ток распределяется неравномерно: он концентрируется на выступах и острых краях, что приводит к проблемному локальному осаждению. Результат: кромки остаются недостаточно защищены, хотя остальная поверхность получает достаточный слой. Инженеры и закупщики промышленного сектора сталкиваются с этой проблемой при производстве подшипников, фланцев, деталей точной механики и узлов с критичной геометрией. Решение лежит не только в режимах электролиза, но прежде всего в подготовке самой детали к покрытию: скруглении углов, очистке поверхности и выборе технологии с учетом требуемой равномерности.
Почему электролитическое покрытие становится тоньше на кромках
Гальваническое покрытие - это электрохимическое осаждение металла из электролита под действием постоянного электрического тока.
Сам по себе этот процесс физически предрасположен к неравномерности: ток всегда ищет пути наименьшего сопротивления и концентрируется на геометрических выступах. Острые углы и кромки, имея большую кривизну поверхности, становятся зонами максимальной плотности тока. Это не означает, что покрытие там получается толще - напротив, напряженность электрического поля в таких точках приводит к локальным эффектам, из-за которых осаждение становится проблемно-неравномерным и часто недостаточным.
Еще более сложная ситуация развивается, если на детали присутствуют швы, пазы, отверстия или полости. Электролит в таких зонах застаивается, ток распределяется асимметрично, и внутренние поверхности получают либо избыточное, либо недостаточное покрытие. Если же шов остается загрязненным или разгерметизированным перед покрытием, электролит проникает в зазор, что может привести к образованию коррозионных очагов еще на стадии осаждения.
В инженерной практике это означает, что простое увеличение времени в ванне или повышение силы тока не решает проблему - они даже усугубляют неравномерность, утолщая слой на выступах, но оставляя кромки уязвимыми.
Подготовка геометрии: скругление и конструктивные меры
Стандарты и инженерные требования к поверхностям перед нанесением покрытий содержат жесткое правило: не допускаются заусенцы, острые кромки и углы, трещины, расслоения и коррозионные дефекты.
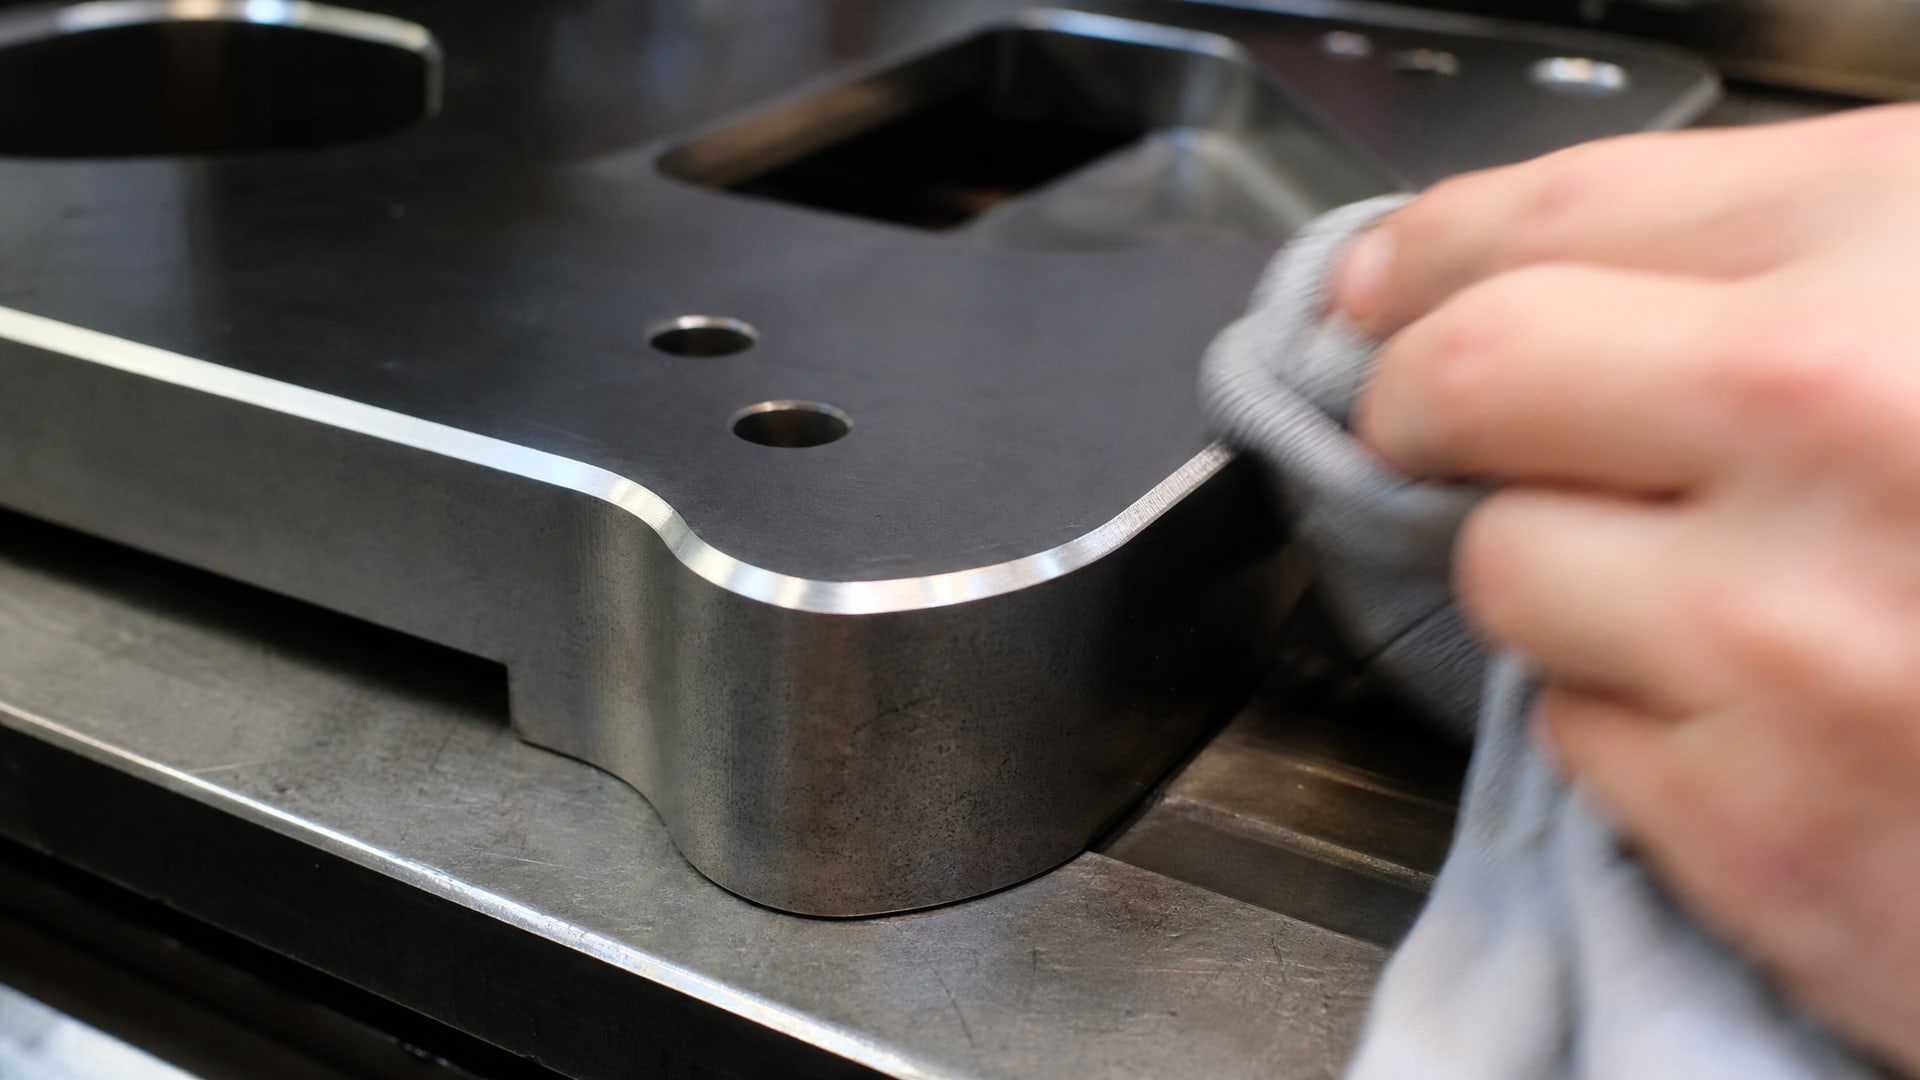
Это не рекомендация, а обязательное условие для обеспечения равномерности слоя и его адгезии.
Требуемый радиус скругления зависит от типа покрытия:
Для защитных покрытий: минимум 0,3 мм
Для твердых и электроизоляционных анодно-окисных покрытий: минимум 0,5 мм
Эти размеры должны быть учтены уже на стадии конструирования детали. Если углы были оставлены острыми, их нужно скруглить механически (шлифовкой, полировкой или притиркой) перед покрытием. Такая подготовка выполняется в отдельной технологической операции и требует дополнительных затрат, но это намного дешевле, чем браковка покрытой детали или переделка из-за коррозии в эксплуатации.
Кроме скругления важно обратить внимание на герметичность швов и стыков. Если на детали присутствуют прерывистые швы, их нужно либо герметизировать перед покрытием, либо убедиться в их непрерывности и способности сопротивляться проникновению электролита.
Роль подготовки поверхности в равномерности покрытия
Прежде чем деталь попадет в гальванические ванны, она должна пройти цепочку подготовительных операций:
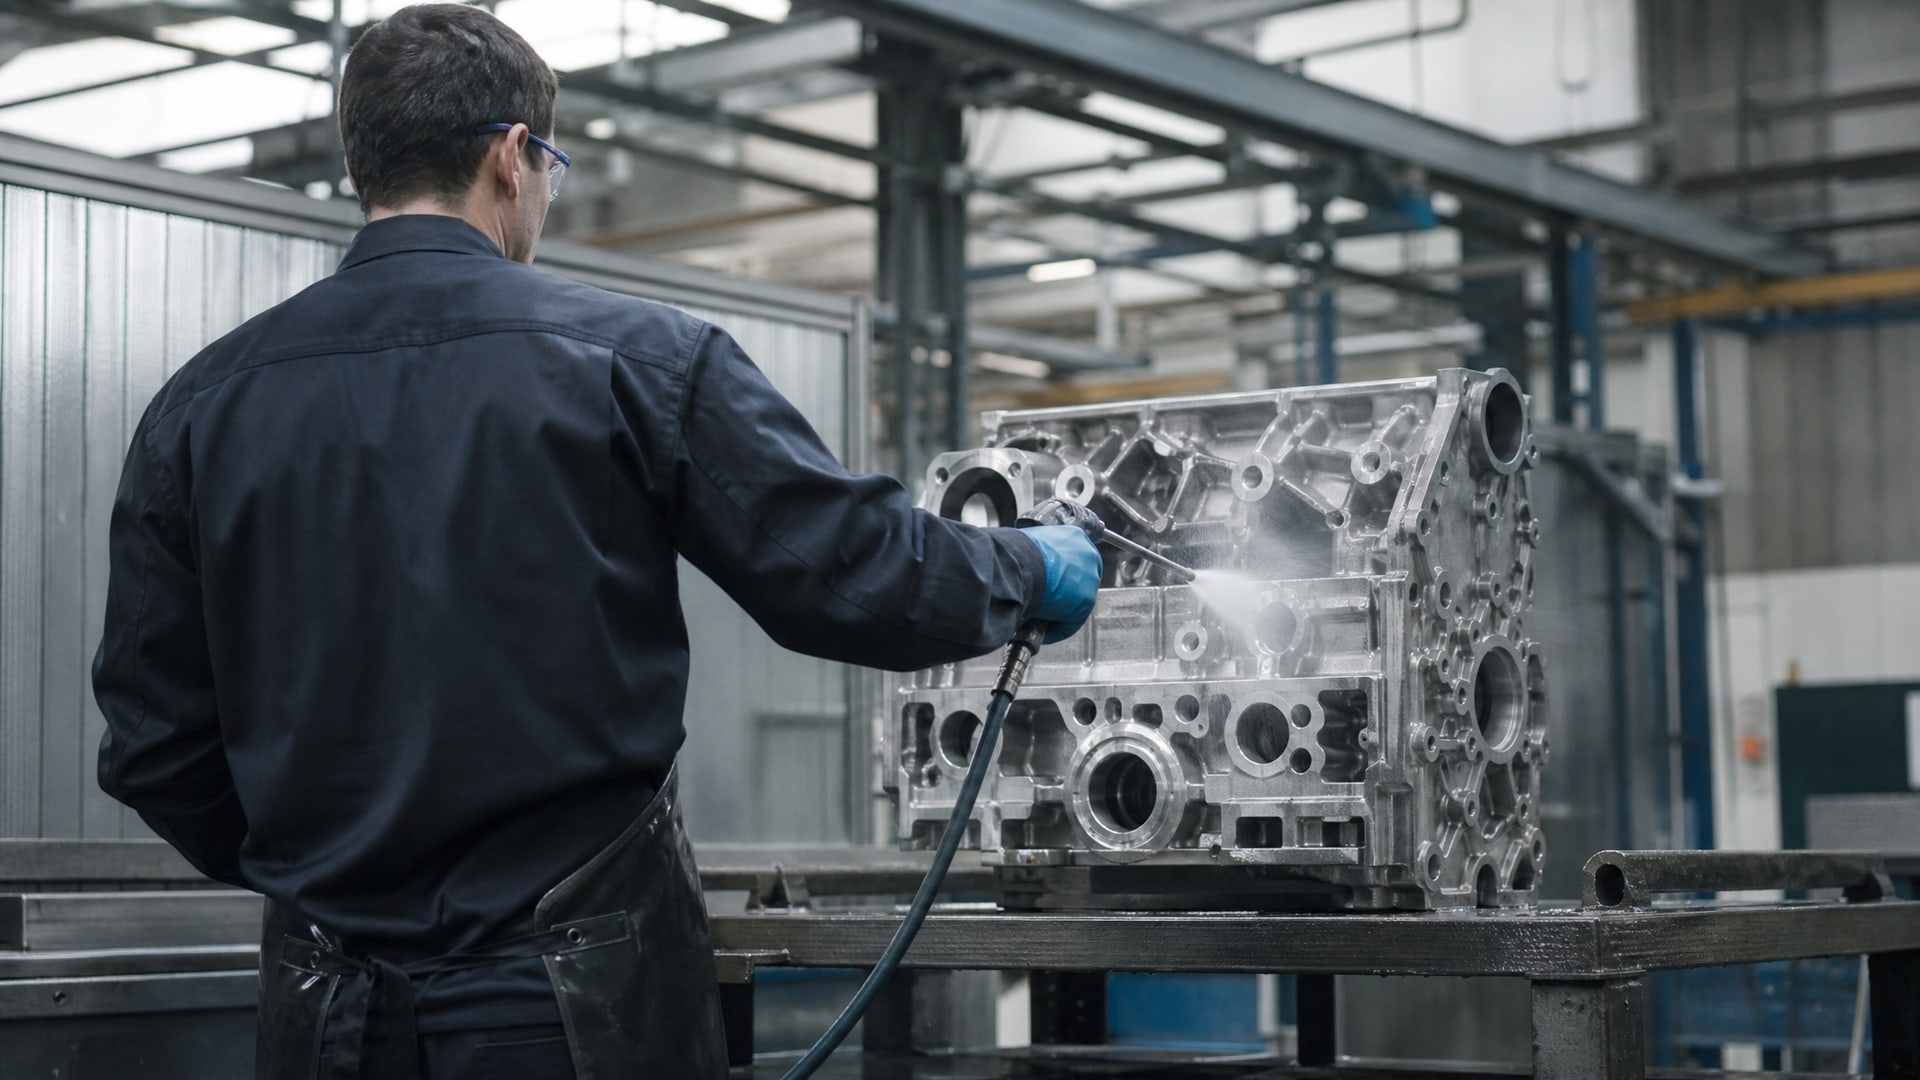
Обезжиривание - удаление масел, смазок и органических загрязнений с помощью щелочных или органических растворителей
Удаление окалины и ржавчины - механическим способом (дробеструйка, травление) или химически
Удаление оксидной пленки - в слабых кислотных растворах, чтобы открыть чистую металлическую поверхность для адгезии
Если хотя бы один из этих этапов выполнен некачественно, на острых кромках образуются участки, где адгезия покрытия критически низка. Грязь, масло или оксид создают микроскопические барьеры, и поверх них осаждается тонкий, непрочный слой металла. При транспортировке или в условиях вибрации такое покрытие легко скалывается, открывая голый металл коррозии.
Для защитных покрытий рекомендуемая шероховатость поверхности составляет Rz = 40 мкм, для защитно-декоративных - Ra = 2,5 мкм, для твердых и электроизоляционных анодно-окисных покрытий - Ra = 1,25 мкм. Эти параметры показывают, насколько тщательно нужно отшлифовать поверхность перед гальванизацией. На острых кромках, где вероятна микрошероховатость, нужно особенно тщательно контролировать качество подготовки.
Выбор между электролитическим и химическим осаждением
Если деталь имеет сложную геометрию с острыми углами, множеством полостей или внутренних элементов, стоит рассмотреть альтернативу: химическое (безтоковое) никелирование.
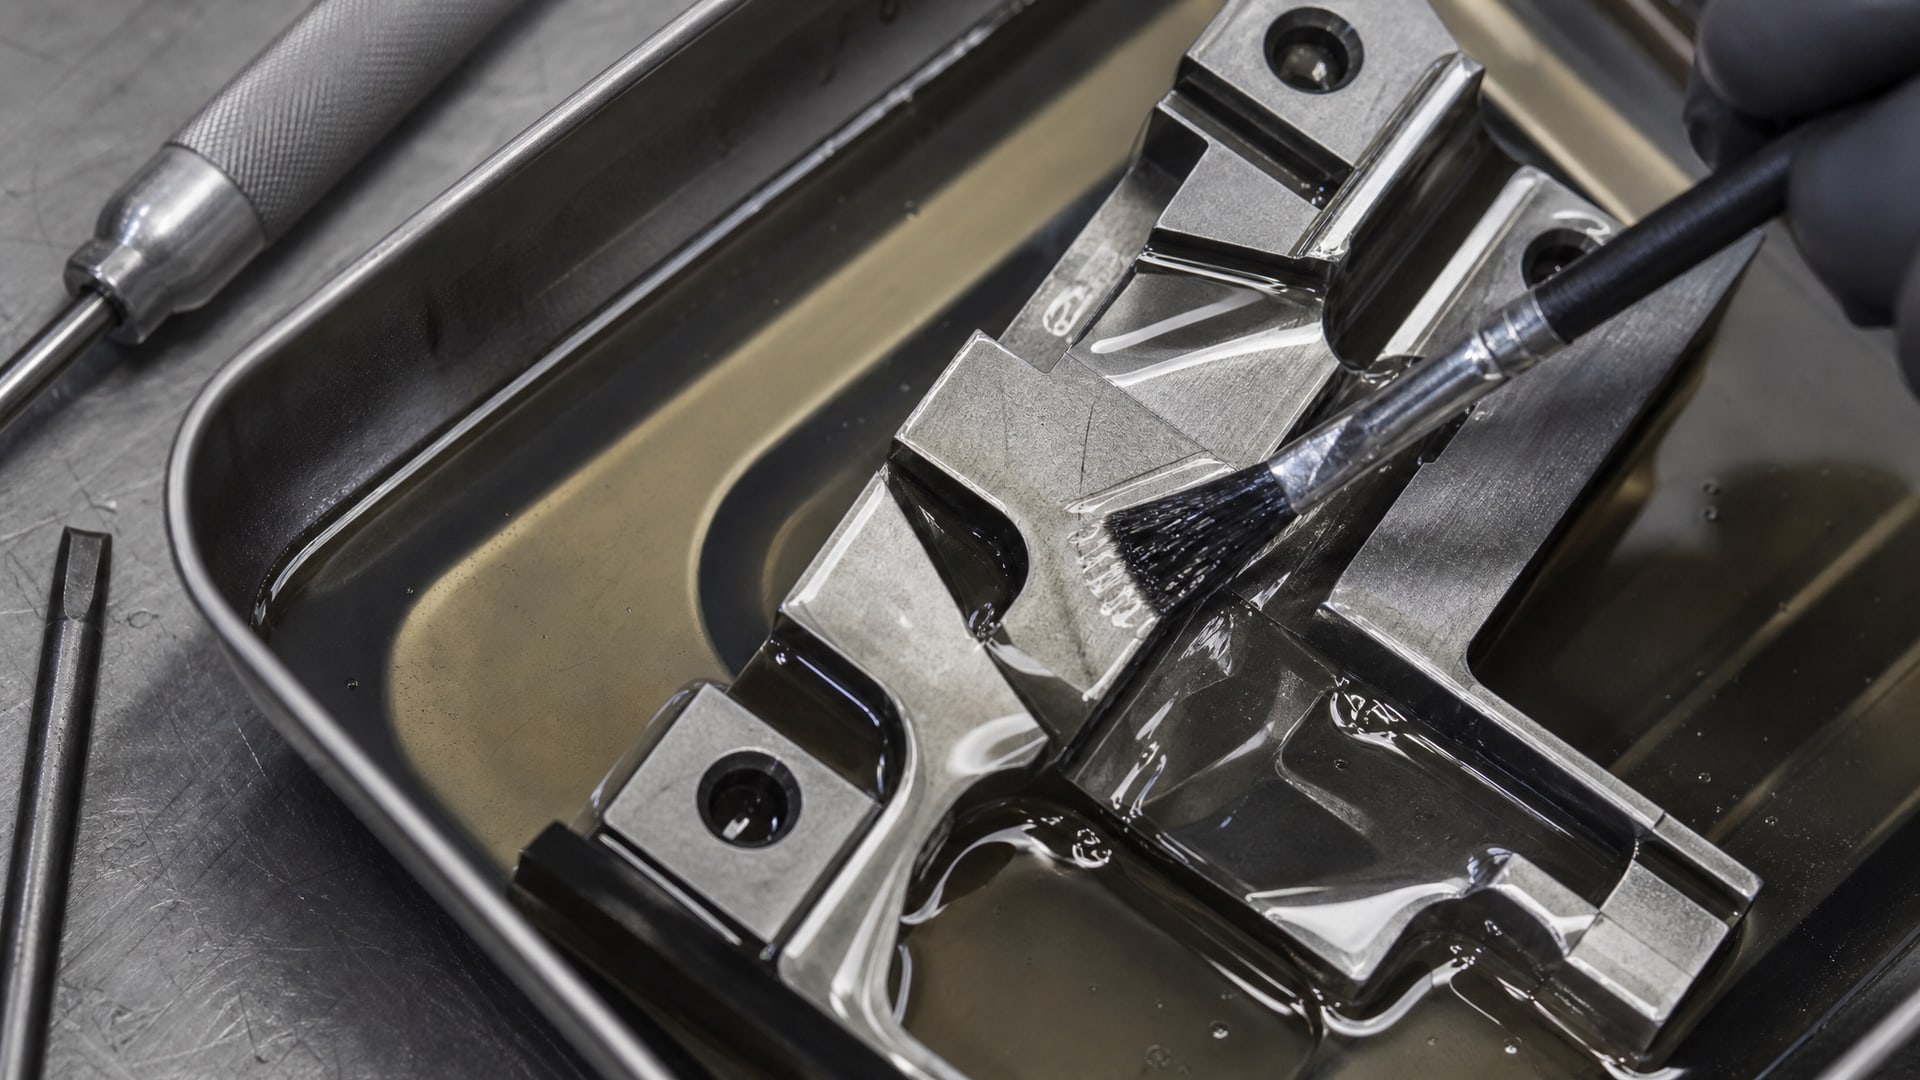
Главное отличие в том, что химическое никелирование происходит без внешнего электрического тока, а значит, нет концентрации тока на выступах. Осаждение идет более равномерно по всей поверхности, включая острые кромки и внутренние полости.
Для деталей, где требуется особенно равномерное покрытие острых кромок, например в прецизионных узлах, подшипниках или фланцах сложной формы, химическое никелирование часто становится предпочтительным выбором. Однако у него есть свои ограничения: процесс дороже, чем традиционная гальваника, требует более строгого контроля температуры и pH, и не применяется для всех типов металлов.
Если выбран электролитический процесс, инженерные рабочие диапазоны толщины слоя варьируются в зависимости от условий эксплуатации: от 5–10 мкм для легких условий, 15–25 мкм для средних, 25–50 мкм для тяжелых и свыше 50 мкм для экстремальных. На практике толщина выбирается с запасом, чтобы компенсировать естественную неравномерность на кромках.
Постобработка и контроль после нанесения покрытия
После извлечения детали из гальванической ванны начинается критически важный этап: промывка и нейтрализация.
Остатки электролита, оставшиеся на поверхности и особенно в зазорах и полостях, продолжают окислять металл, что приводит к возникновению очагов коррозии именно в тех местах (кромки, швы), где покрытие уже тонкое или ненадежное.
Промывка выполняется в несколько стадий:
Первичная промывка в деионизированной воде для удаления основной массы электролита
Промежуточная промывка в чистой воде
Нейтрализация в щелочном растворе (обычно слабый раствор соды или нашатыря) для нейтрализации остаточных кислот
Финальная промывка для удаления нейтрализирующего агента
На острых кромках, где зазоры между поверхностью и покрытием минимальны, остатки электролита удаляются особенно тщательно. Если этого не сделать, под покрытием начнется микрокоррозия, которая со временем поднимет и отслоит даже адекватный слой покрытия.
После промывки деталь высушивается, и при необходимости проводится контроль толщины слоя. На кромках и в углах толщина часто оказывается на нижней границе нормы или даже ниже; если это критично для функции детали, может потребоваться дополнительный цикл покрытия или выбор иной технологии.
Специальные решения для сложных деталей
Для деталей с лепестковыми подшипниками, зубчатыми передачами или другими сложными поверхностями, где острые углы между элементами неизбежны, применяются специализированные подходы.
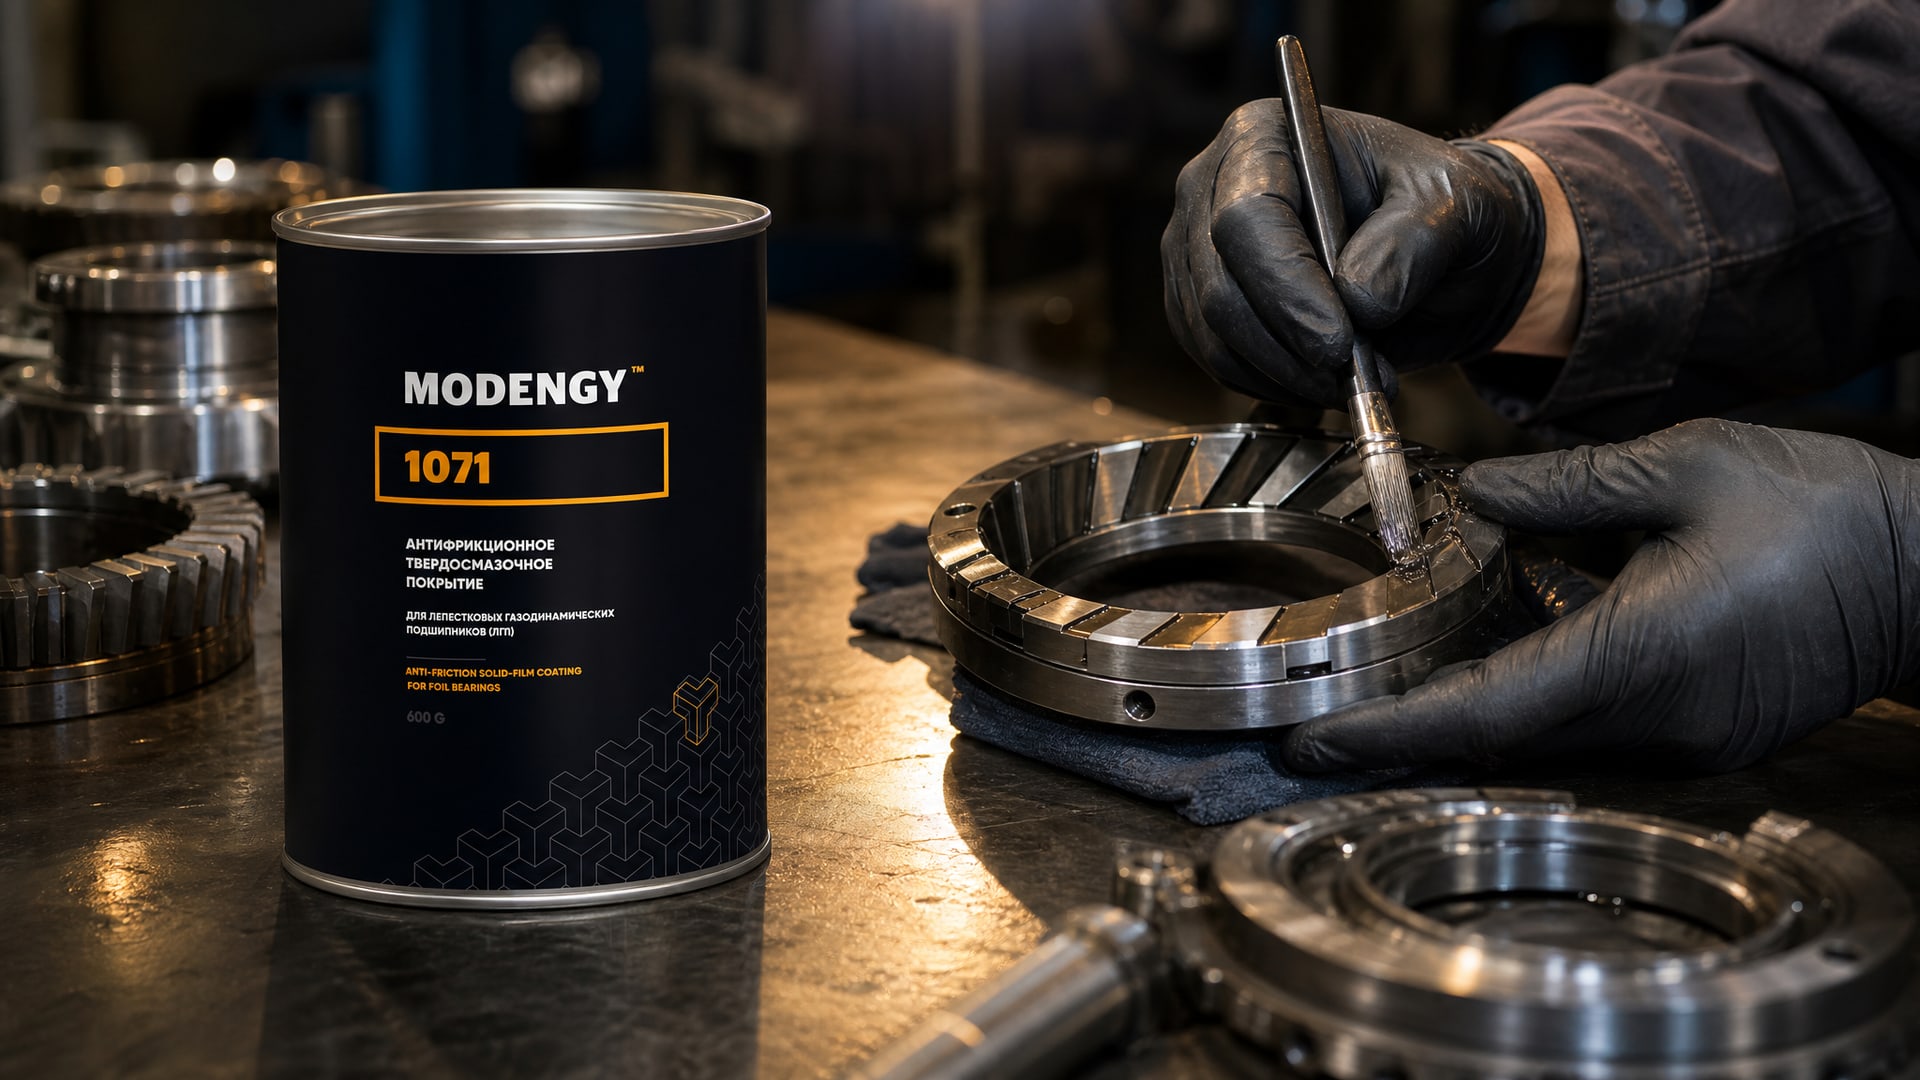
В таких узлах утончение гальванического покрытия на кромках может привести к фреттингу, вымыванию смазки и быстрому износу.
Один из способов минимизировать эти риски - использование твердосмазочных антифрикционных покрытий вместо или в дополнение к традиционной гальванике. Например, для лепестковых газодинамических подшипников рекомендуется применять MODENGY 1071, твердосмазочное покрытие, которое обеспечивает равномерное осаждение и адгезию даже на острых кромках, без чувствительности к неравномерности электрического тока. Такие материалы наносятся тонким слоем (обычно 0,5–3 мкм), не требуют воды и электролита, и при этом сохраняют адгезию в зонах, где металлическое гальваническое покрытие часто выходит из строя.
Таким образом, выбор способа защиты кромок зависит от типа детали, условий работы и требуемой надежности. Если гальваника уже выбрана как основной метод, скругление углов и тщательная подготовка поверхности - обязательны. Если же на углах критична абсолютная надежность, следует рассмотреть комбинированный подход: гальваника для основной защиты плюс твердосмазочное покрытие для кромок и зон повышенного контакта.
Практические ошибки при покрытии деталей со сложной геометрией
Инженеры и закупщики часто сталкиваются с ситуациями, когда покрытие было выполнено технически правильно по всем параметрам ванны, но результат разочаровывает.
Обычно это происходит из-за ошибок в цепочке подготовки или неправильных ожиданий:
Ошибка 1: оставление острых углов в исходной геометрии. Деталь разработана без учета требований к скруглению, и приходится срочно скруглять вручную перед отправкой на гальванику. Результат - неравномерное скругление, микрозадиры, неполная очистка в углах.
Ошибка 2: недостаточная очистка перед покрытием. Детали приходят с производства с остатками масла, окалины или старого покрытия. Их моют поверхностно, и на кромках остаются микроочаги загрязнения, где адгезия будет критически низкой.
Ошибка 3: игнорирование промывки после гальваники. Деталь извлекают из ванны, сушат и отправляют заказчику, не удалив электролит из щелей и зазоров. Через несколько недель там начинает развиваться коррозия, которую приписывают дефекту покрытия.
Ошибка 4: завышенные ожидания от толщины. Закупщик требует покрытие толщиной 50 мкм, надеясь, что на кромках оно все равно будет 35–40 мкм. На практике неравномерность может быть такой, что кромки получат 15–20 мкм при среднем слое 50 мкм.
Ошибка 5: выбор электролитической гальваники для деталей, где она явно неуместна. Если деталь имеет 10 глубоких отверстий, полость и множество острых внутренних углов, электролитическое покрытие обречено быть неравномерным. Стоило выбрать химическое никелирование с самого начала.
Все эти ошибки предотвратимы, если подойти к выбору технологии системно: начиная с конструкции детали, проходя через подготовку поверхности и заканчивая контролем после покрытия.
Часто задаваемые вопросы
Почему покрытие тоньше именно на острых углах, а не равномерно по всей поверхности?
Электрический ток в гальванической ванне неравномерно распределяется в пространстве вокруг детали. Он концентрируется на выступах и острых кромках, где радиус кривизны минимален. Это приводит к локальным эффектам, которые делают осаждение проблемно-неравномерным. На выступах ток проходит плотнее, но осаждение становится асимметричным, а не толще.
Можно ли решить проблему утончения кромок, просто увеличив время в гальванической ванне?
Нет. Увеличение времени усугубит проблему: слой на выступах станет еще толще, а кромки останутся неровными. Решение лежит в подготовке геометрии (скругление углов) и качестве подготовки поверхности, а не в режимах электролиза.
Какой минимальный радиус скругления требуется перед электролитическим покрытием?
Для защитных покрытий минимум 0,3 мм, для твердых и анодно-окисных покрытий минимум 0,5 мм. Эти требования установлены стандартами и должны быть учтены уже на стадии проектирования детали.
Чем химическое никелирование отличается от электролитического по вопросу равномерности на кромках?
Химическое никелирование происходит без внешнего электрического тока, поэтому не подвержено концентрации тока на выступах. Оно обеспечивает более равномерное осаждение по всей поверхности, включая острые углы и полости, и может быть выбрано, когда равномерность критична.
Что происходит, если не удалить остатки электролита после гальваники?
Остатки электролита продолжают окислять металл, особенно в зазорах и на кромках, где покрытие тонкое. Это приводит к возникновению очагов коррозии под слоем, что со временем отслаивает покрытие и приводит к отказу детали.
Заключение
Утончение слоя покрытия на острых углах деталей - это не случайный дефект, а закономерное следствие физики электролитического осаждения. Острые кромки притягивают электрический ток, что приводит к неравномерному распределению металла на поверхности. Решение проблемы начинается не в гальванической ванне, а задолго до этого: на стадии конструирования детали (скругление углов на 0,3–0,5 мм), тщательной подготовки поверхности (обезжиривание, удаление окалины и оксидной пленки) и правильной постобработки (промывка и нейтрализация электролита).
Инженеры и закупщики должны учитывать, что для сложных деталей с множеством полостей и острых кромок электролитическая гальваника может быть не оптимальным выбором - химическое никелирование или комбинированные решения часто обеспечивают более надежную и равномерную защиту. При выборе технологии важно не полагаться на увеличение времени в ванне или силы тока, а инвестировать в качество подготовки детали и контроль после нанесения покрытия. Именно эти меры гарантируют, что кромки получат надежную защиту от коррозии на весь срок эксплуатации.