Лопасти насосов, работающих с абразивными суспензиями, сталкиваются с ускоренным износом из-за удара твердых частиц, песка и шламов. Классический подход - замена поврежденных деталей - приводит к простоям оборудования и растущим затратам на ремонт. Твердосмазочные покрытия образуют защитный слой, который одновременно снижает трение в контактных зонах и повышает устойчивость поверхности к механическому разрушению. Статья разбирает, как выбрать и применить такие покрытия для защиты насосных лопастей в условиях интенсивной абразии и эрозии, на какие стандарты и параметры ориентироваться инженеру и закупщику.
Для технических специалистов и снабженцев это означает четкое понимание разницы между низким трением и стойкостью к абразивному потоку, а также навык оценки толщины покрытия, его микротвердости и адгезии к материалу лопасти.
Механизмы износа лопастей и роль твердосмазочных покрытий
Абразивный износ лопастей развивается по трем механизмам: удар твердых частиц перпендикулярно поверхности (перпендикулярная эрозия), скольжение и царапание абразивом параллельно поверхности (микрорезание) и усталостное разрушение при циклических нагрузках от микроударов.
Твердосмазочные покрытия работают в двух направлениях: тонкая сухая пленка между поверхностью и частицами снижает адгезию абразива и уменьшает коэффициент трения, а сама структура покрытия - с высокой твердостью и хорошей адгезией к основе - препятствует внедрению и царапанию.
Для лопастей насосов эрозионный износ часто преобладает. Частицы воды, песка и прочих минералов, движущиеся в потоке со скоростями часто выше 3 м/с, ударяют по поверхности под углом. Если угол атаки близок к 90 градусам (перпендикулярное падение), энергия удара расходуется на вмятины и отколы; если угол острый (30-45 градусов), частица царапает и срезает материал. Твердосмазочное покрытие, обладая пластичностью и способностью к упругому восстановлению, поглощает часть энергии, а его низкое трение уменьшает вероятность заклинивания частицы и выкалывания.
Параллельно на лопастях возникает кавитационный износ - микровзрывы пузырьков пара вблизи поверхности при снижении давления в потоке. Сочетание абразии и кавитации требует от покрытия не только твердости, но и пластичности, чтобы поглощать энергию микровзрывов без хрупкого отслоения.
Стандарты и методики оценки стойкости к абразивному износу
IEC 62364:2019 - международный стандарт, посвященный гидроабразивной эрозии в гидромашинах.
Он содержит рекомендации по представлению данных об эрозии, по способам минимизации износа за счет изменений конструкции, выбора материалов и покрытий. Важный практический ориентир из стандарта: если параметр C (концентрация частиц в г/л) умножить на H (твердость частиц по Мосу), и произведение окажется меньше 150, гидроабразивная эрозия может быть незначительной. Это правило помогает инженерам первично оценить риск без сложных расчетов.
ГОСТ 23.201-78 задает методику испытания металлических материалов и покрытий на абразивное изнашивание в потоке твердых частиц. Стандарт исключает из области применения материалы с твердостью ниже 20 HV, пористые покрытия со средним размером пор свыше 0,02 мм, а также слишком тонкие пленки толщиной менее 0,3 мм. Это значит, что при выборе покрытия нужно обеспечить минимум 300 микрометров толщины и проверить пористость.
IEC 62364:2019 рекомендует опираться не на универсальный выбор, а на конкретные данные площадки: состав воды, гранулометрический состав и твердость абразивных частиц, концентрацию, режимы работы насоса, материалы лопастей и геометрию проточной части. Без этого информации выбор покрытия останется предположением.
Дополнительно эксперты стандарта рекомендуют фиксировать и анализировать данные по мониторингу на месте установки: визуальные осмотры, измерения толщины оставшегося покрытия ультразвуком, учет времени между вводами в ремонт. Это позволяет откалибровать выбор покрытия для конкретного насоса и условий.
Антифрикционные твердосмазочные покрытия: выбор и применение для лопастей
Антифрикционное твердосмазочное покрытие сочетает в себе твердую матрицу (часто на основе карбидов вольфрама, молибдена или других материалов) с компонентами, снижающими трение.
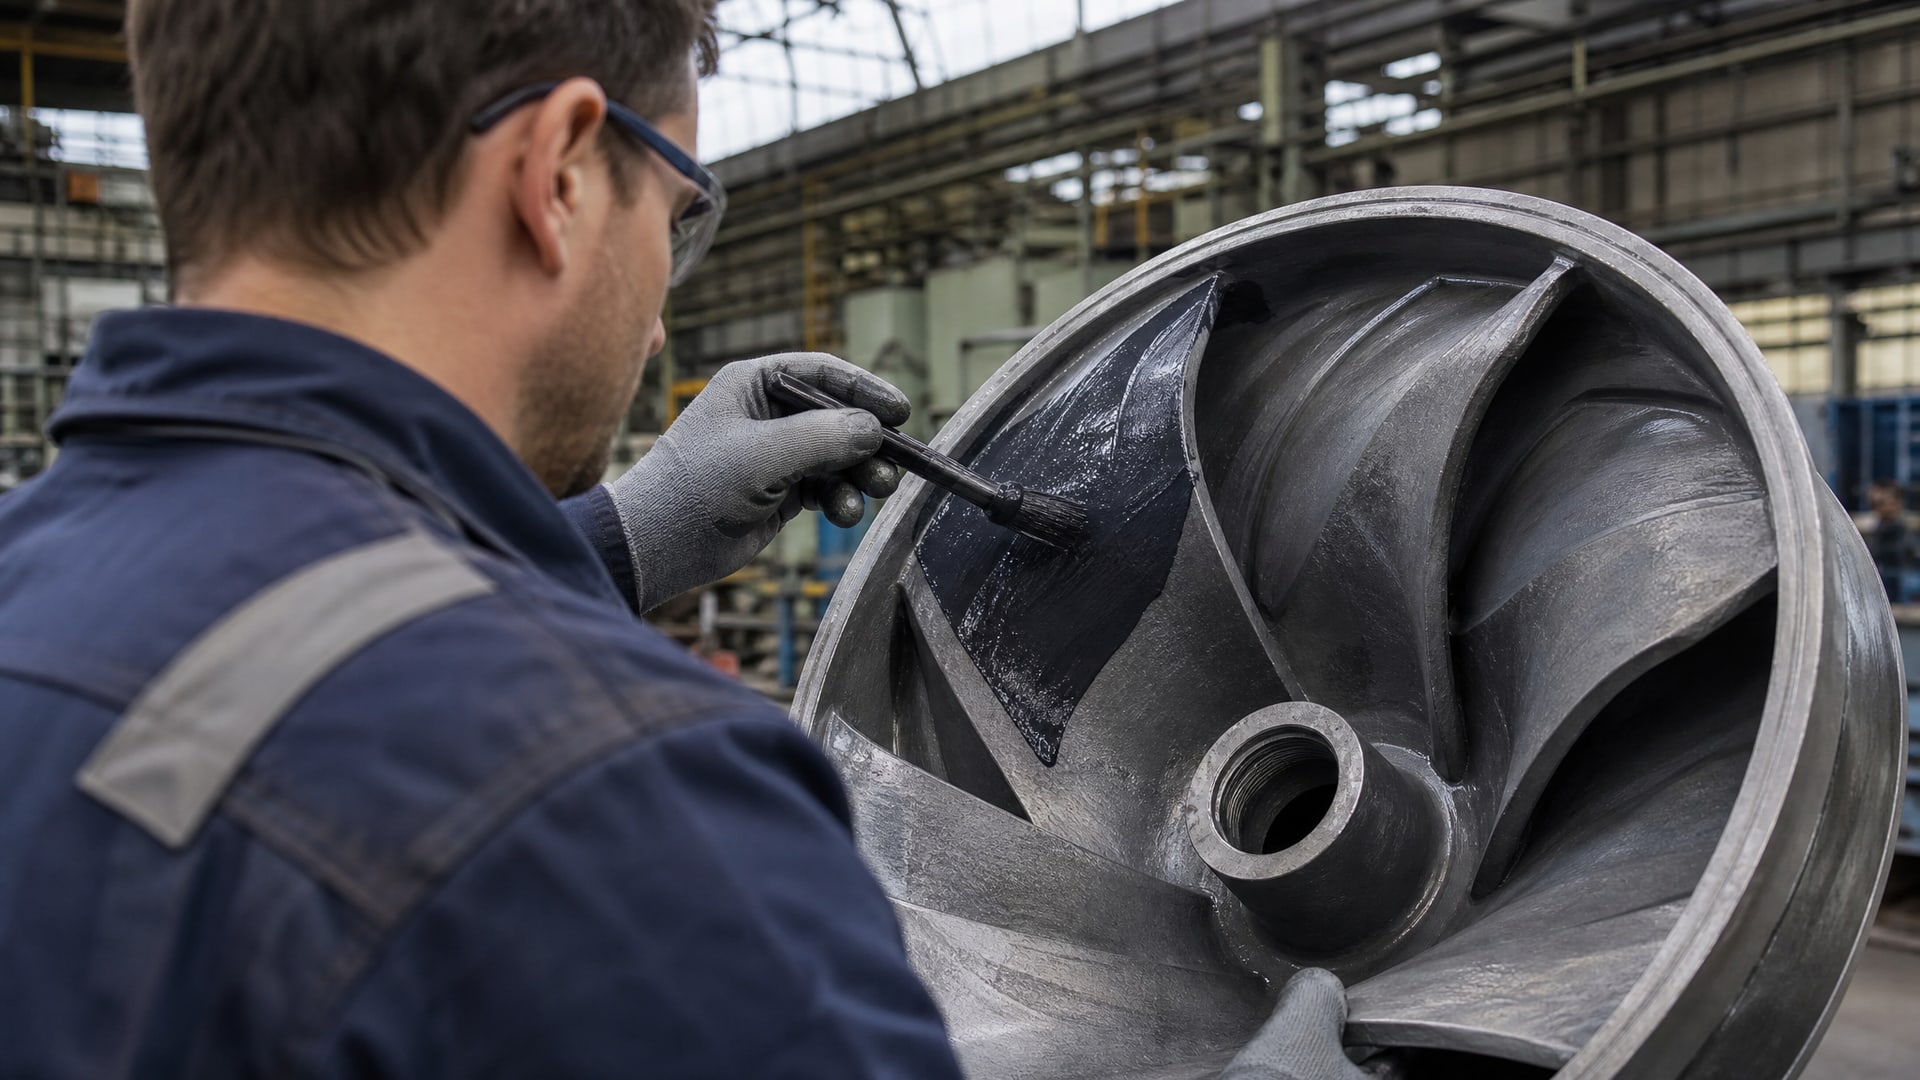
Для лопастей насосов выбор антифрикционного твердосмазочного покрытия зависит от того, какой механизм износа является основным.
Если основная угроза - абразивный поток с высокой концентрацией песка и твердых частиц, приоритет смещается в сторону максимальной твердости и адгезии. Микротвердость должна быть не ниже 800–1100 HV в зависимости от типа абразива и скорости потока. При потоках со скоростями выше 5 м/с и концентрацией частиц более 100 г/л целевая микротвердость - ближе к верхнему пределу.
Если режим смешанный - эрозия плюс кавитация, плюс наличие зон с низким трением между лопастью и покрытием втулки или направляющей, выбирают покрытие с балансом: твердость порядка 900–1000 HV и хорошей пластичностью, чтобы поглощать микровзрывы кавитации без хрупкого отслоения.
Толщина покрытия - критический параметр. ГОСТ 23.201-78 указывает минимум 0,3 мм; на практике для абразивных насосов рекомендуется 200–600 микрометров (0,2–0,6 мм). Слишком тонкое покрытие быстро сотрется, слишком толстое увеличит температурные напряжения при охлаждении после нанесения.
На линиях фасовки и в ремонтных службах используют антифрикционные твердосмазочные покрытия MODENGY, которые предоставляют широкий спектр решений для защиты деталей от износа. Выбор конкретного состава зависит от геометрии лопасти (возможна ли ее очистка после напыления, нужна ли маска) и наличие оборудования для распыления на месте или необходимость отправить деталь в сервис.
Механизм снижения абразивного износа за счет твердосмазочного слоя
Твердосмазочный слой защищает основной материал лопасти несколькими путями.
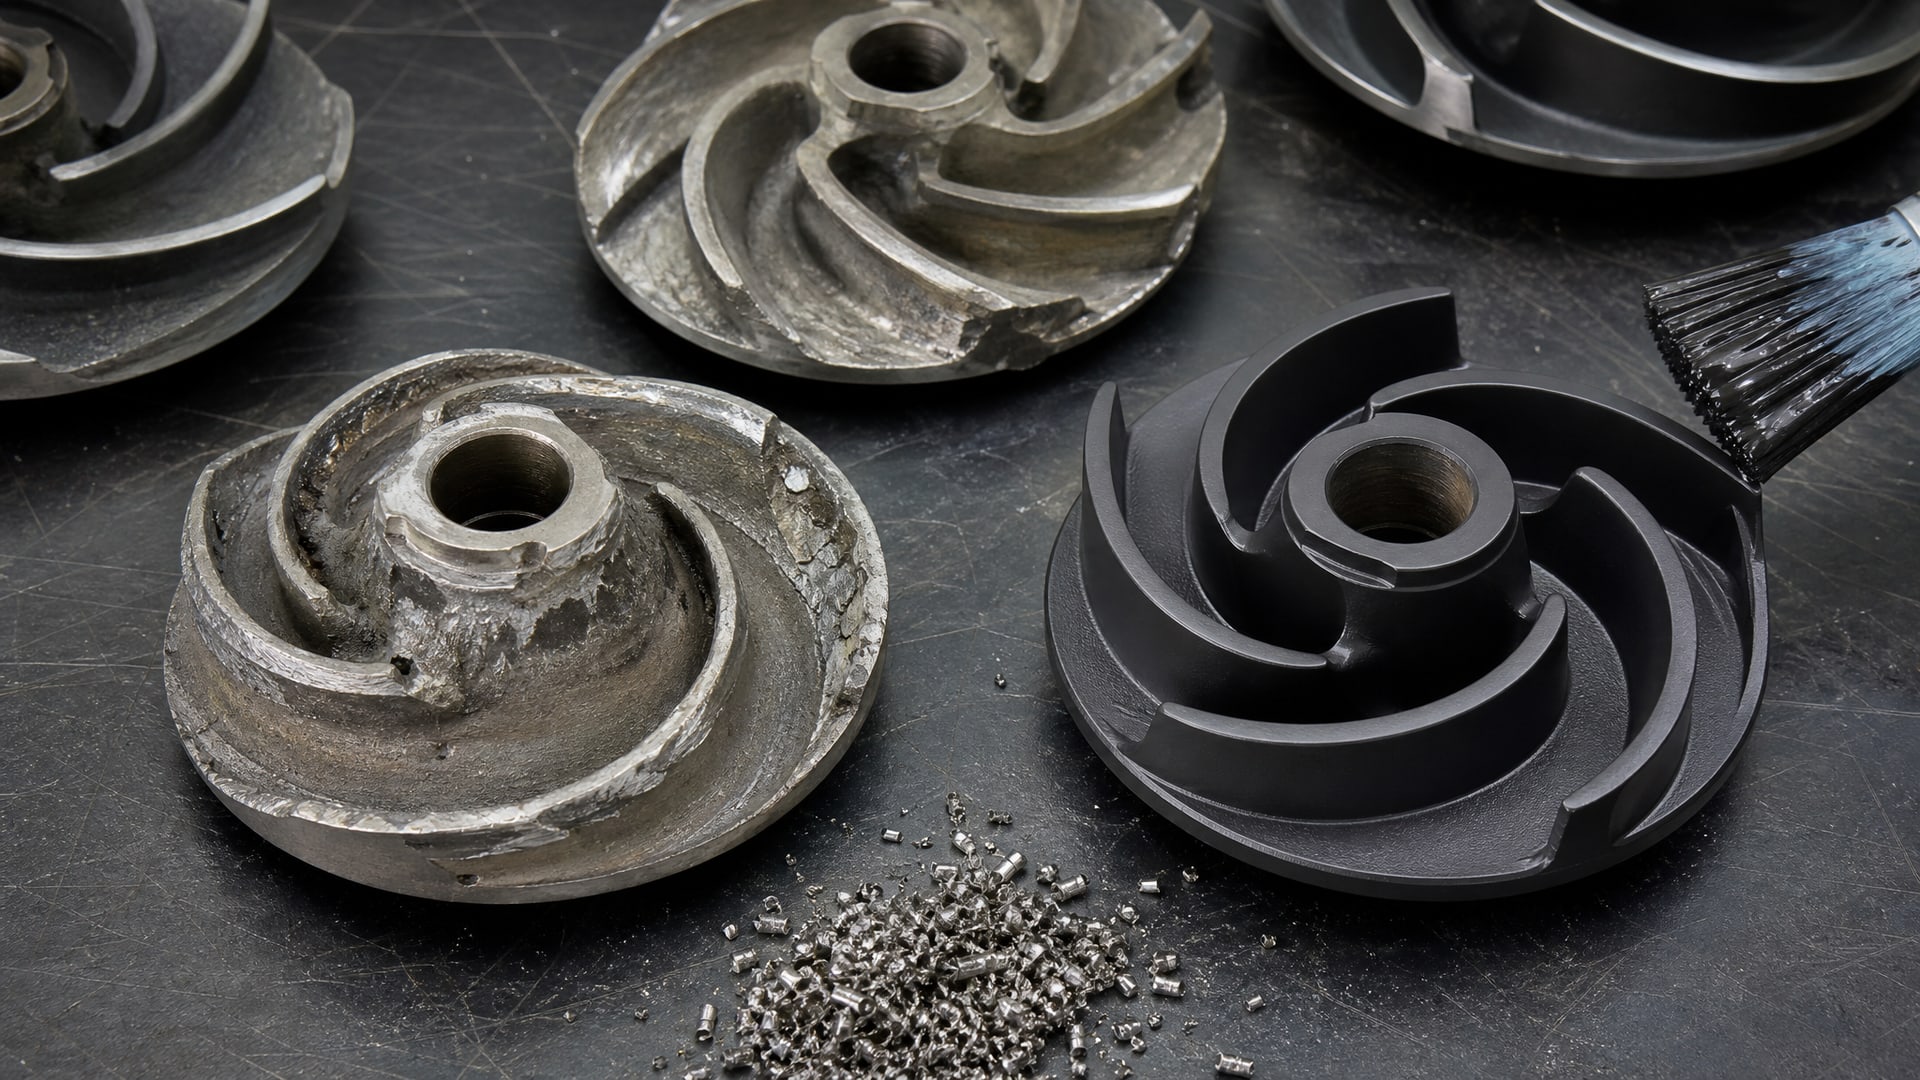
Во-первых, дополнительная твердая поверхность поглощает удары и микрорезание, не давая частицам достичь мягкого основания. Микротвердость вольфрамокарбидного покрытия (>1100 HV0.3) оказывается на порядок выше, чем у нержавеющей стали или литого чугуна лопасти (обычно 150–400 HV), поэтому абразивная частица предпочтет скользить по твердому слою, чем внедряться в него.
Во-вторых, низкий коэффициент трения между частицей и покрытием (часто μ = 0,1–0,3 вместо обычных 0,4–0,8) означает меньшую касательную силу, меньше энергии трения преобразуется в тепло и локальное разрушение. Частица, ударяя и скользя с меньшим трением, наносит меньший ущерб.
В-третьих, хорошая адгезия покрытия к подложке (адгезия - это способность слоя держаться на основании без отслоения) гарантирует, что покрытие не вздуется и не отколется во время работы. Если адгезия плохая, то первые же удары частиц оторвут покрытие и обнажат основание, что сводит защиту на нет.
Для контроля адгезии используют испытания по стандартам типа ISO 4624 (испытание на отслаивание) или ASTM C1583 (испытание на растяжение после приклеивания). На практике адгезия оценивается и визуально - если после испытаний на удар или царапание образуется отслоение слоя, адгезия недостаточна.
Технология нанесения защитных твердосмазочных покрытий на лопасти
Распыление покрытия лопастей выполняется несколькими методами.
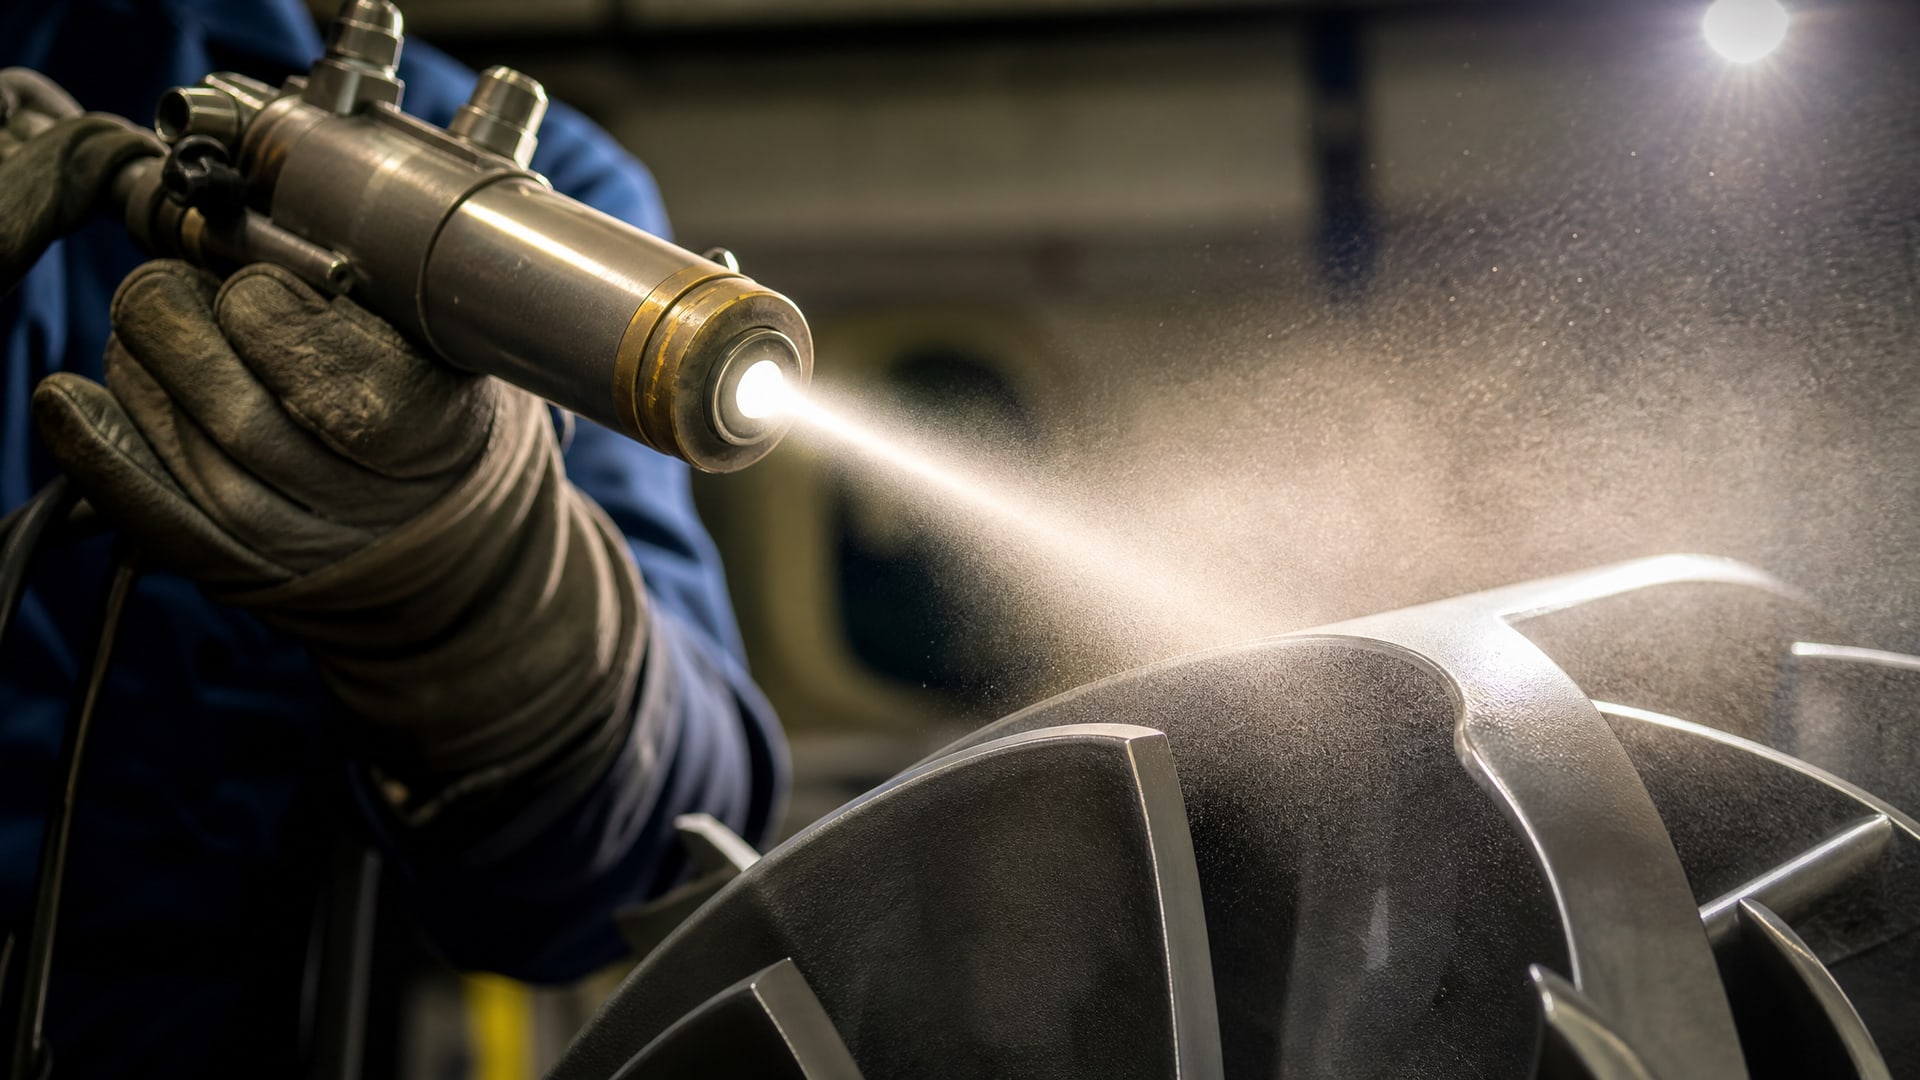
Наиболее распространены для абразивостойких систем:
Термическое напыление HVOF (High Velocity Oxy-Fuel) - сжиженный топливо и кислород сгорают в сопле, создавая направленный поток со скоростями 400–900 м/с. Порошок карбида вольфрама или молибдена вводится в поток, частицы разгоняются и ударяют по поверхности лопасти с огромной энергией. Результат - очень плотное, хорошо спеченное покрытие с микротвердостью >1100 HV0.3 и прочностью на растяжение >700 МПа. Метод дорогой, требует специального оборудования, но дает максимальную стойкость к абразии.
Плазменное напыление - электрическая дуга ионизирует плазму (часто на основе инертного газа), порошок расплавляется и осаждается на поверхность. Результат - более пористое покрытие, чем HVOF, но по-прежнему твердое. Микротвердость обычно 600–900 HV, подходит для средних абразивных режимов.
Холодное газодинамическое напыление (Cold Spray) - твердые частицы разгоняются в сверхзвуковом потоке газа без плавления, ударяют по подложке и деформируются, формируя адгезионный слой. Метод сохраняет структуру материала, подходит для покрытий с твердосмазочными компонентами на основе дисульфида молибдена (MoS₂) или вольфрама (WS₂).
Высокоскоростная газотермическая наплавка - локальное расплавление края лопасти и ввод присадочного материала (проволоки или порошка). Результат - металлургическое соединение с основанием. Метод используется при восстановлении износа, когда нужна очень высокая толщина (до 5 мм) и максимальная надежность.
Выбор метода зависит от размера лопасти, типа насоса (одноступенчатый, многоступенчатый), требуемой толщины покрытия и доступного оборудования. Для рабочих колес многоступенчатых насосов большого объема чаще применяют HVOF или высокоскоростную наплавку, для малых и средних лопастей - плазму или холодное напыление.
После нанесения важно не механически нарушить покрытие: избежать острых кромок, которые будут первыми сколотись при контакте с абразивом. Дизайн лопасти должен предусматривать закругление передней кромки и плавные переходы.
Защита от эрозионного износа: специфика лопастей насосов
Эрозионный износ отличается от абразивного по механизму: частицы ударяют по поверхности с относительно низким углом атаки (часто 15–45 градусов) и создают микроворонки.
Накопление микроворонок приводит к постепенному срезанию материала слоями. Для лопастей насосов эрозия критична в зонах входа потока и на спинке лопасти (зоне пониженного давления, где возникает кавитация).
Практическое правило из IEC 62364:2019: если произведение параметра C (концентрация песка в граммах на литр) и параметра H (твердость песчинок по шкале Мосса, где кварц = 7) будет ≤ 150, эрозия может оставаться незначительной. Для большинства природных песков (твердость 7–8 по Мосу) это означает, что при концентрации менее 20–30 г/л риск эрозии невысок. Но на практике многие насосы работают с концентрацией выше этого порога.
В таких случаях покрытие должно быть не только твердым, но и пластичным - способным поглощать энергию частых ударов без хрупкого разрушения. Молибден-карбидные или вольфрамокарбидные покрытия с содержанием кобальта (для пластичности) обеспечивают поверхностную твердость 1000–1100 HV и прочность на растяжение выше 700 МПа, что позволяет им выдерживать оба механизма - удар и царапание.
Кавитация добавляет третий механизм повреждения: микровзрывы пузырьков пара создают микроструйные удары локальной силой в тысячи мегапаскалей. Покрытие должно быть не только твердым, но и хорошо адгезировано к основанию, чтобы микровзрыв не расслоил его от подложки. Поэтому для насосов, работающих в режиме эрозия + кавитация, предпочитают HVOF-покрытия или высокоскоростную наплавку.
Часто задаваемые вопросы
Чем отличается антифрикционное твердосмазочное покрытие от обычного защитного слоя?
Обычные защитные покрытия (например, гальванопокрытия или простые эмали) ориентированы на защиту от коррозии, но не обеспечивают низкого трения и не противостоят абразивным потокам. Антифрикционные твердосмазочные покрытия одновременно твердые (чтобы сопротивляться абразии) и скользкие (чтобы снижать трение). Это двойная функция защиты: и от износа, и от тепловыделения при трении.
Какую минимальную толщину покрытия нужно обеспечить на лопастях?
ГОСТ 23.201-78 устанавливает минимум 0,3 мм (300 микрометров). На практике для абразивных насосов рекомендуют 200–600 микрометров в зависимости от условий. Слишком тонкое покрытие быстро сотрется, толстое может вызвать температурные напряжения. Оптимум подбирается по результатам испытаний на площадке.
Можно ли нанести твердосмазочное покрытие самостоятельно, или нужен сервис?
Большинство методов (HVOF, плазма, холодное напыление) требуют специального оборудования и обучения. Холодное напыление некоторых составов можно выполнить мобильными установками, но контроль качества остается сложным. Для лопастей, работающих в критичных условиях, рекомендуется отправить деталь в специализированный сервис, где есть контроль параметров, калибровка оборудования и испытания готовых покрытий.
Как проверить, что покрытие нанесено правильно?
Проверяют толщину ультразвуковым толщиномером (должна быть в диапазоне 0,3–0,6 мм), микротвердость по методу Виккерса (должна быть >800 HV для абразивных режимов), адгезию по ISO 4624 (испытание на отслаивание) или визуально после испытания на удар. Если после удара молотком или царапания острым предметом покрытие отслаивается, адгезия плохая.
Как выбрать подходящее покрытие, если на площадке неизвестен точный состав абразива?
В этом случае рекомендуется начать с анализа по правилу IEC 62364: оценить примерную концентрацию песка (визуально или взяв пробу воды) и предположить твердость частиц. Для кварцевого песка (твердость 7 по Мосу) расчет параметра C × H подскажет, критична ли эрозия. Затем выбрать покрытие на основе механизма (абразия, эрозия, кавитация) и проверить его на тестовой лопасти перед нанесением на все оборудование.
Заключение
Твердосмазочные покрытия для лопастей насосов решают комплексную задачу: одновременно снижают трение, повышают стойкость к абразивному и эрозионному износу, и замедляют развитие кавитационного повреждения. Выбор конкретного типа покрытия - не универсальный шаблон, а результат анализа условий площадки: состава и концентрации абразива, скорости потока, режима работы и материала лопасти. Стандарты IEC 62364:2019 и ГОСТ 23.201-78 предоставляют методическую базу для этого анализа и контроля качества.
Практический путь: соберите данные по абразиву и режимам на площадке, оцените риск по правилу C × H ≤ 150, определите тип повреждения (абразия, эрозия, кавитация), выберите технологию нанесения (HVOF для критичных лопастей, плазма или холодное напыление для средних) и минимальную толщину 300 микрометров, затем проверьте микротвердость, адгезию и толщину на готовом образце. Если показатели удовлетворяют, переходите на серийное нанесение с регулярным мониторингом состояния покрытия по мере работы. Это даст вам надежную защиту и предсказуемый график замен лопастей.