Вырубная прокладка из бумаги, резины или пробки - стандартный выбор для фланцевых соединений на протяжении десятилетий. Однако на производстве закупщики и инженеры все чаще сталкиваются с задачей: можно ли перейти на анаэробный герметик и получить те же гарантии герметичности? Замена прокладок фланцев на жидкий уплотнитель действительно возможна, но только при соблюдении конкретных условий - иначе соединение может потечь уже при первом включении оборудования.
Статья разбирает, когда герметик надежен как замена, какие параметры фланца проверять перед переходом, как правильно нанести состав и провести испытания. Материал полезен инженерам, техническим специалистам и снабженцам, которые отвечают за выбор уплотнительных материалов в цехе.
Когда герметик действительно работает вместо прокладки
Анаэробный фланцевый герметик отверждается в отсутствие воздуха при контакте с металлом между плотно подогнанными поверхностями.
Это главное условие: состав не образует эластичную подушку, как прокладка, а создает твердый слой, заполняющий микронеровности на стыке. Поэтому замена возможна только на жестких металлических фланцах, где поверхности максимально приближены друг к другу.
Производители указывают допустимый зазор до 0,25 мм для стандартных составов и до 1,27 мм для более высоковязких формул. Это не толщина нанесенного слоя, а расстояние между фланцами в собранном состоянии. Если зазор больше, герметик не отвердится равномерно, и в центре соединения останутся полости, через которые начнет капать.
Герметик экономит время на сборку - не нужно искать и вырубать прокладку нужного размера - и упрощает хранение. На линиях фасовки, где соединение собирается один раз и долго не трогается, такой подход прижился. Однако переход требует пересмотра нескольких этапов: от подготовки поверхности до системы контроля.
Обязательные условия для замены: параметры поверхности и геометрия фланца
Перед тем как отказаться от прокладки, нужно проверить, готовы ли фланцы к герметику.
Поверхность контакта должна соответствовать строгим параметрам шероховатости: Ra 0,8–3,2 микрометра, Rz 3–21 мкм, Rmax 4–30 мкм. Если на фланце остались задиры, коррозия или приваренный металл, герметик не обеспечит одинаковую толщину слоя и герметичность нарушится.
Плоскостность фланца не должна превышать 0,1 мм на 400 мм. Это означает, что если приложить линейку к фланцу по диагонали, зазор не превысит одну десятую миллиметра. Проверяется она на плите или специальным приспособлением. Коробление даже в 0,2 мм создает локальные выступы, где герметик не сможет отвердеть.
Ширина перекрытия фланца (расстояние от кромки болтового отверстия до края уплотняемой поверхности) должна быть не менее 5 мм в центральной части и минимум 3 мм в зоне болтов. Это обеспечивает достаточный объем геля для равномерного отверждения и надежного прилипания к металлу.
Еще один момент: край фланца должен быть чистым от заусенцев и фасок. Приподнятый металл вокруг отверстий нарушает плотность прилегания и препятствует распределению герметика. Перед сборкой полезно снять фаску и убрать все острые кромки инструментом.
Подготовка поверхности: очистка и обезжиривание
Герметик чувствителен к загрязнениям куда больше, чем прокладка.
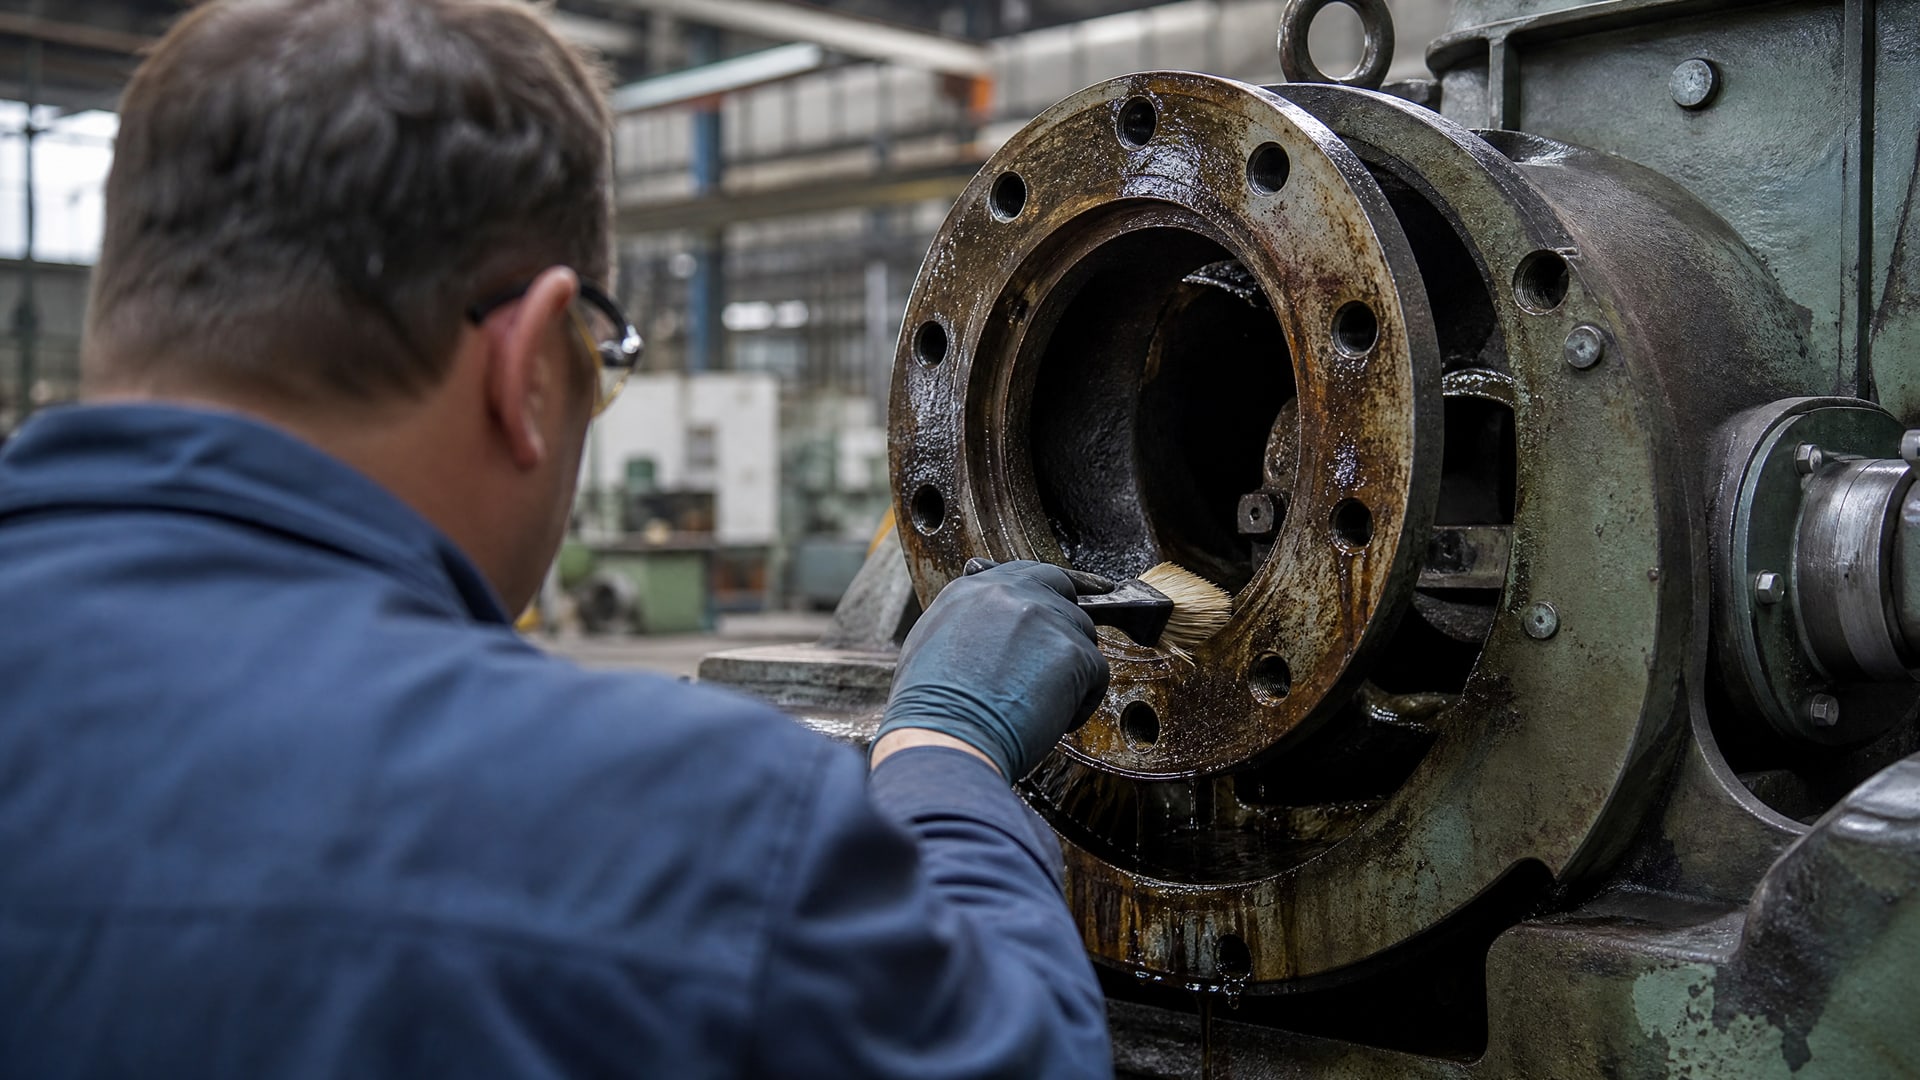
Масло, пыль, ржавчина и остатки консервирующих средств препятствуют адгезии (прилипанию) состава к металлу. Поверхность нужно промыть растворителем - уайт-спиритом или техническим спиртом - и высушить перед нанесением.
Если фланец долго хранился или уже был в работе, стоит мягкой щеткой убрать окислы и слегка протереть абразивной салфеткой для восстановления шероховатости. Не нужно агрессивно шлифовать - цель восстановить параметры Ra в диапазон 0,8–3,2 мкм, а не создать глубокие борозды.
После очистки фланец оставляют на воздухе 5-10 минут и еще раз проверяют чистоту. Если влажность высокая или в цехе сыро, тонкий слой конденсата помешает отверждению. В таких условиях перед нанесением герметика фланец лучше слегка прогреть феном до 40-50°C или выдержать в теплом помещении.
Технология нанесения герметика и сборка соединения
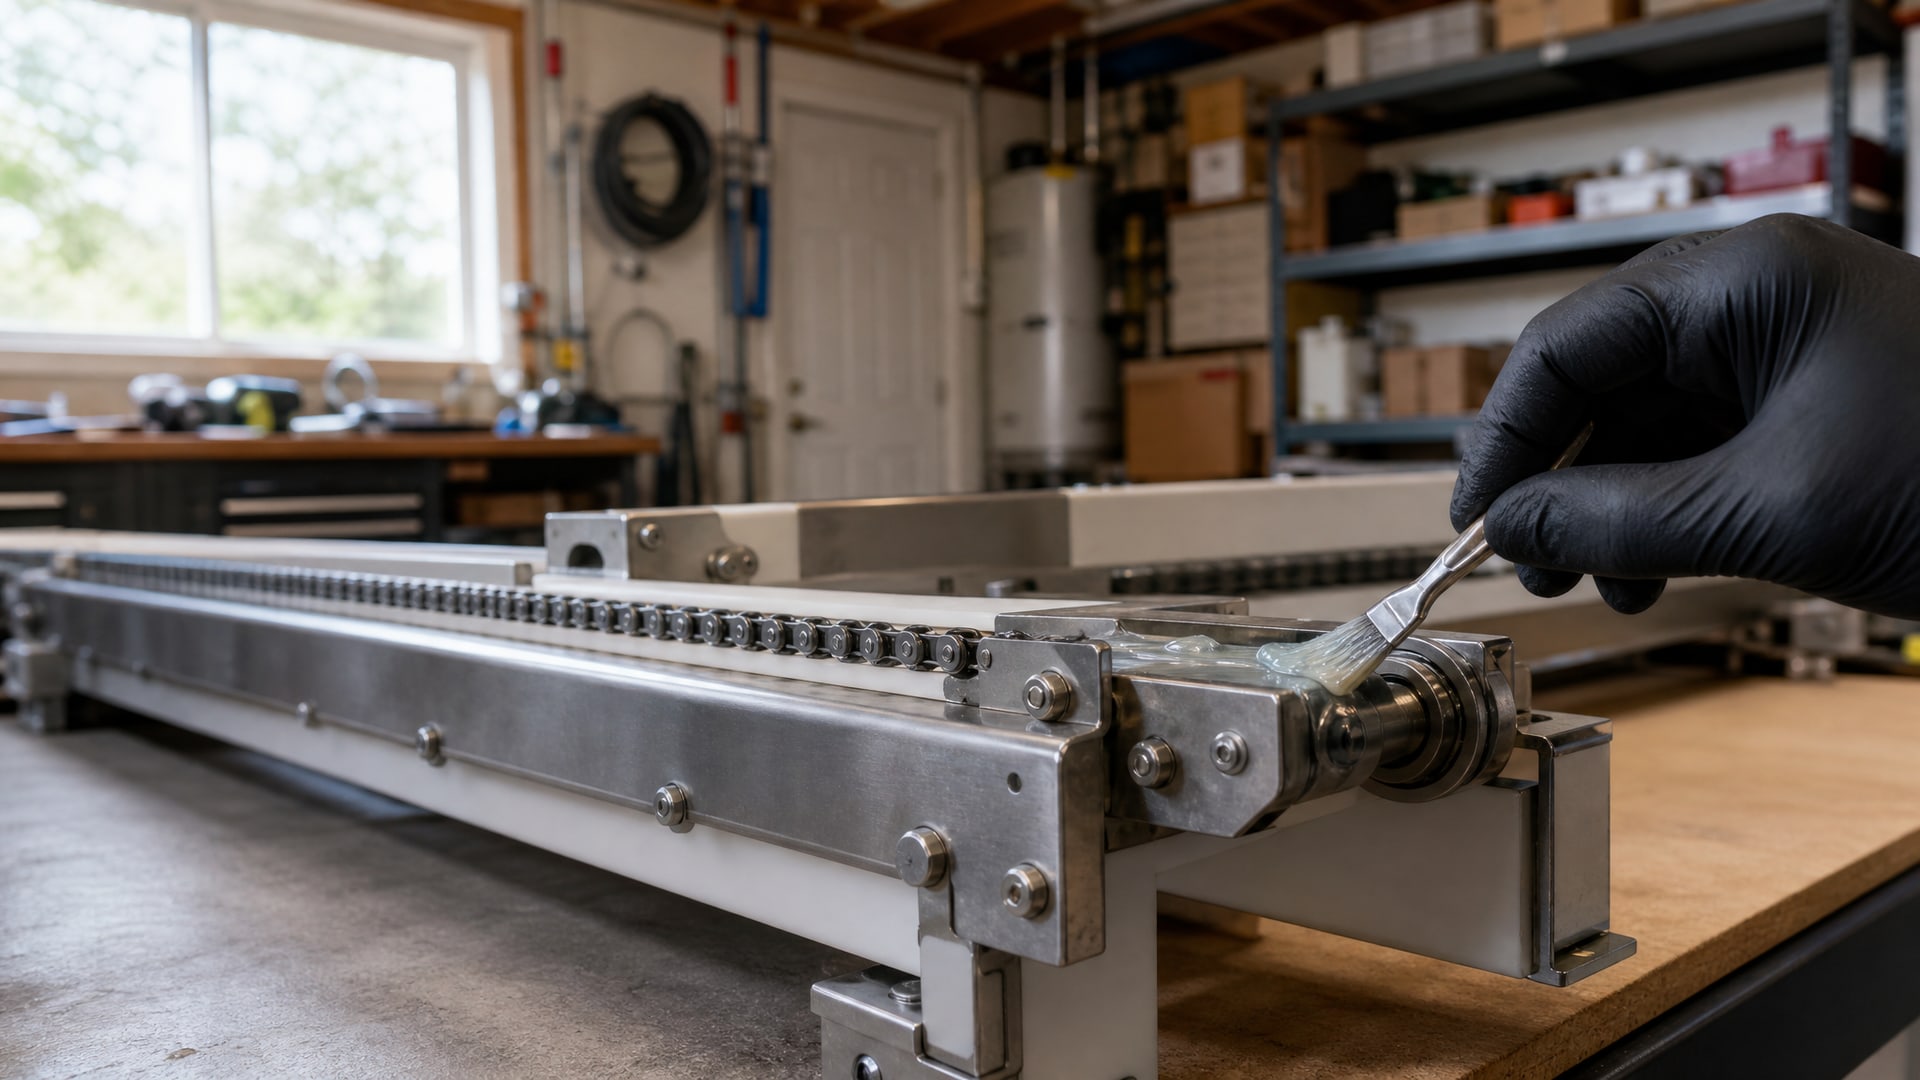
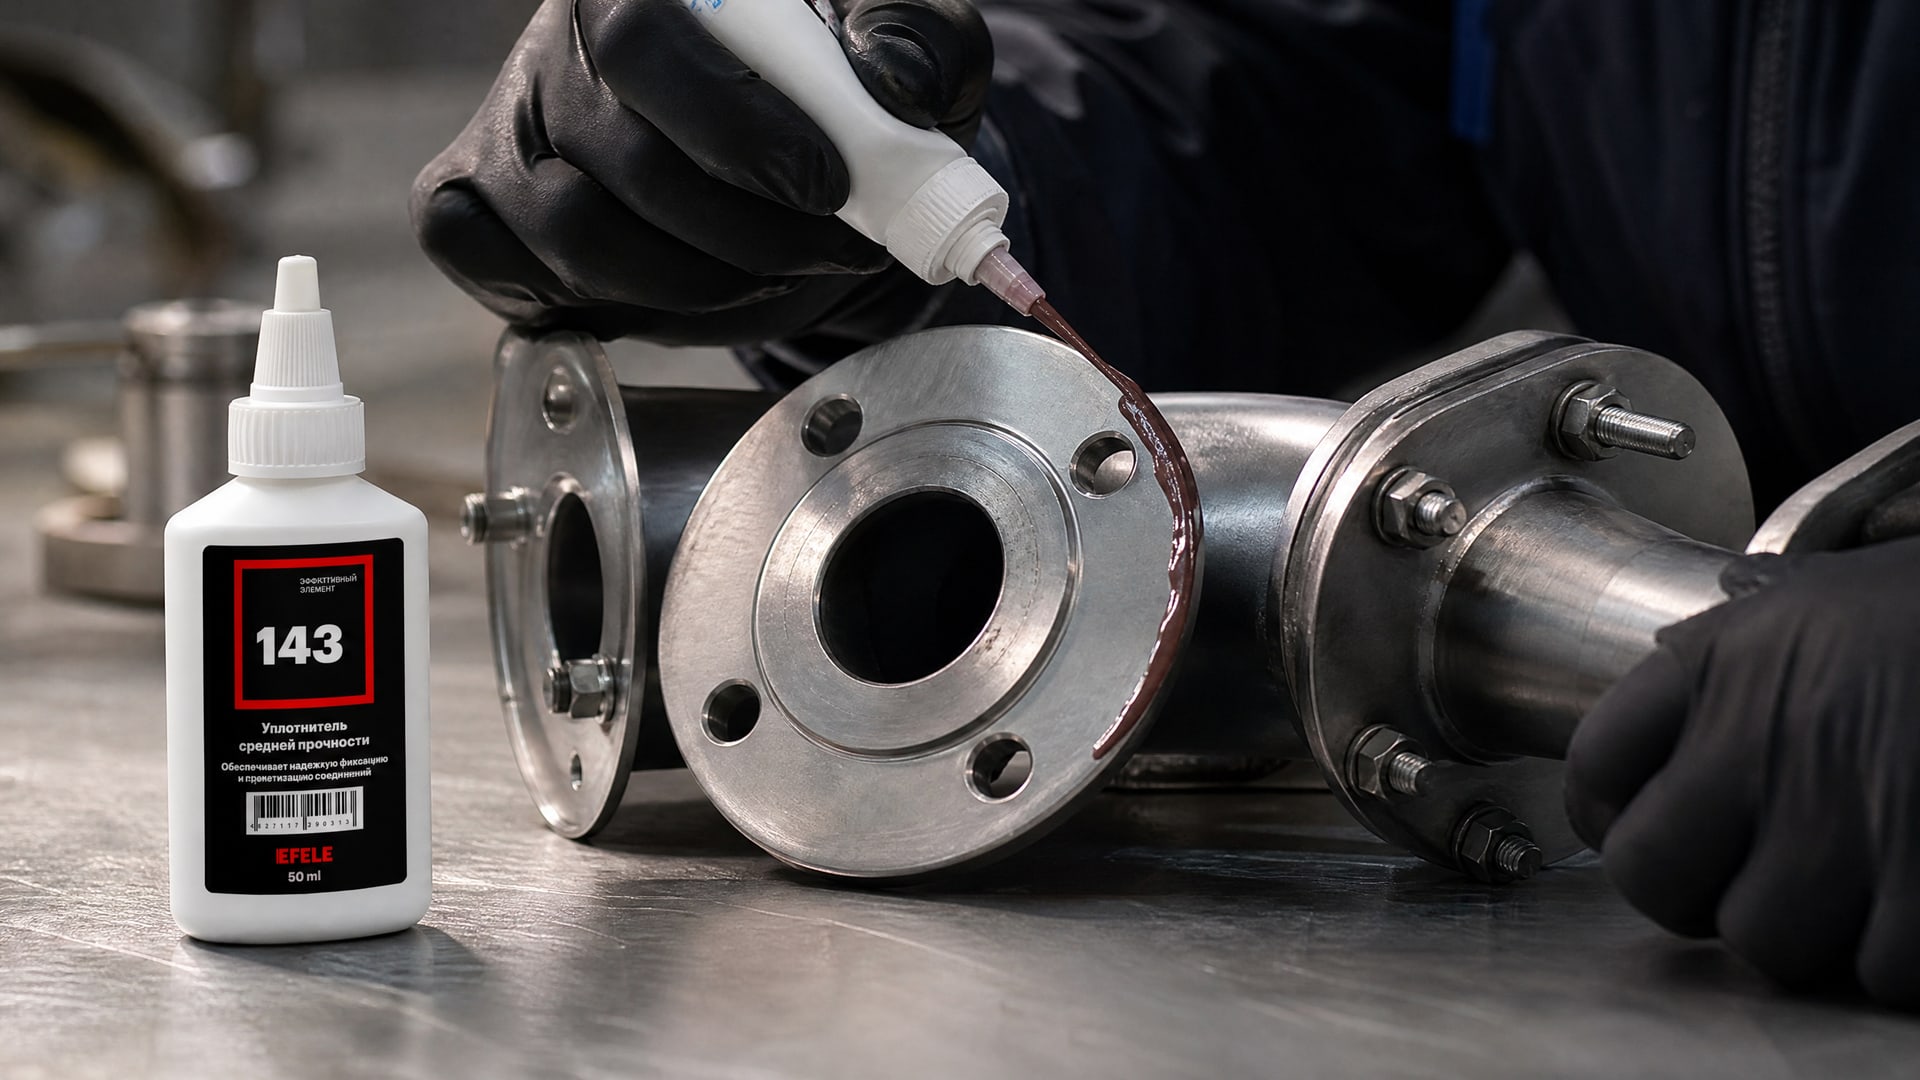
Герметик наносят волнообразной линией по всей поверхности контакта одного из фланцев (обычно на нижний).
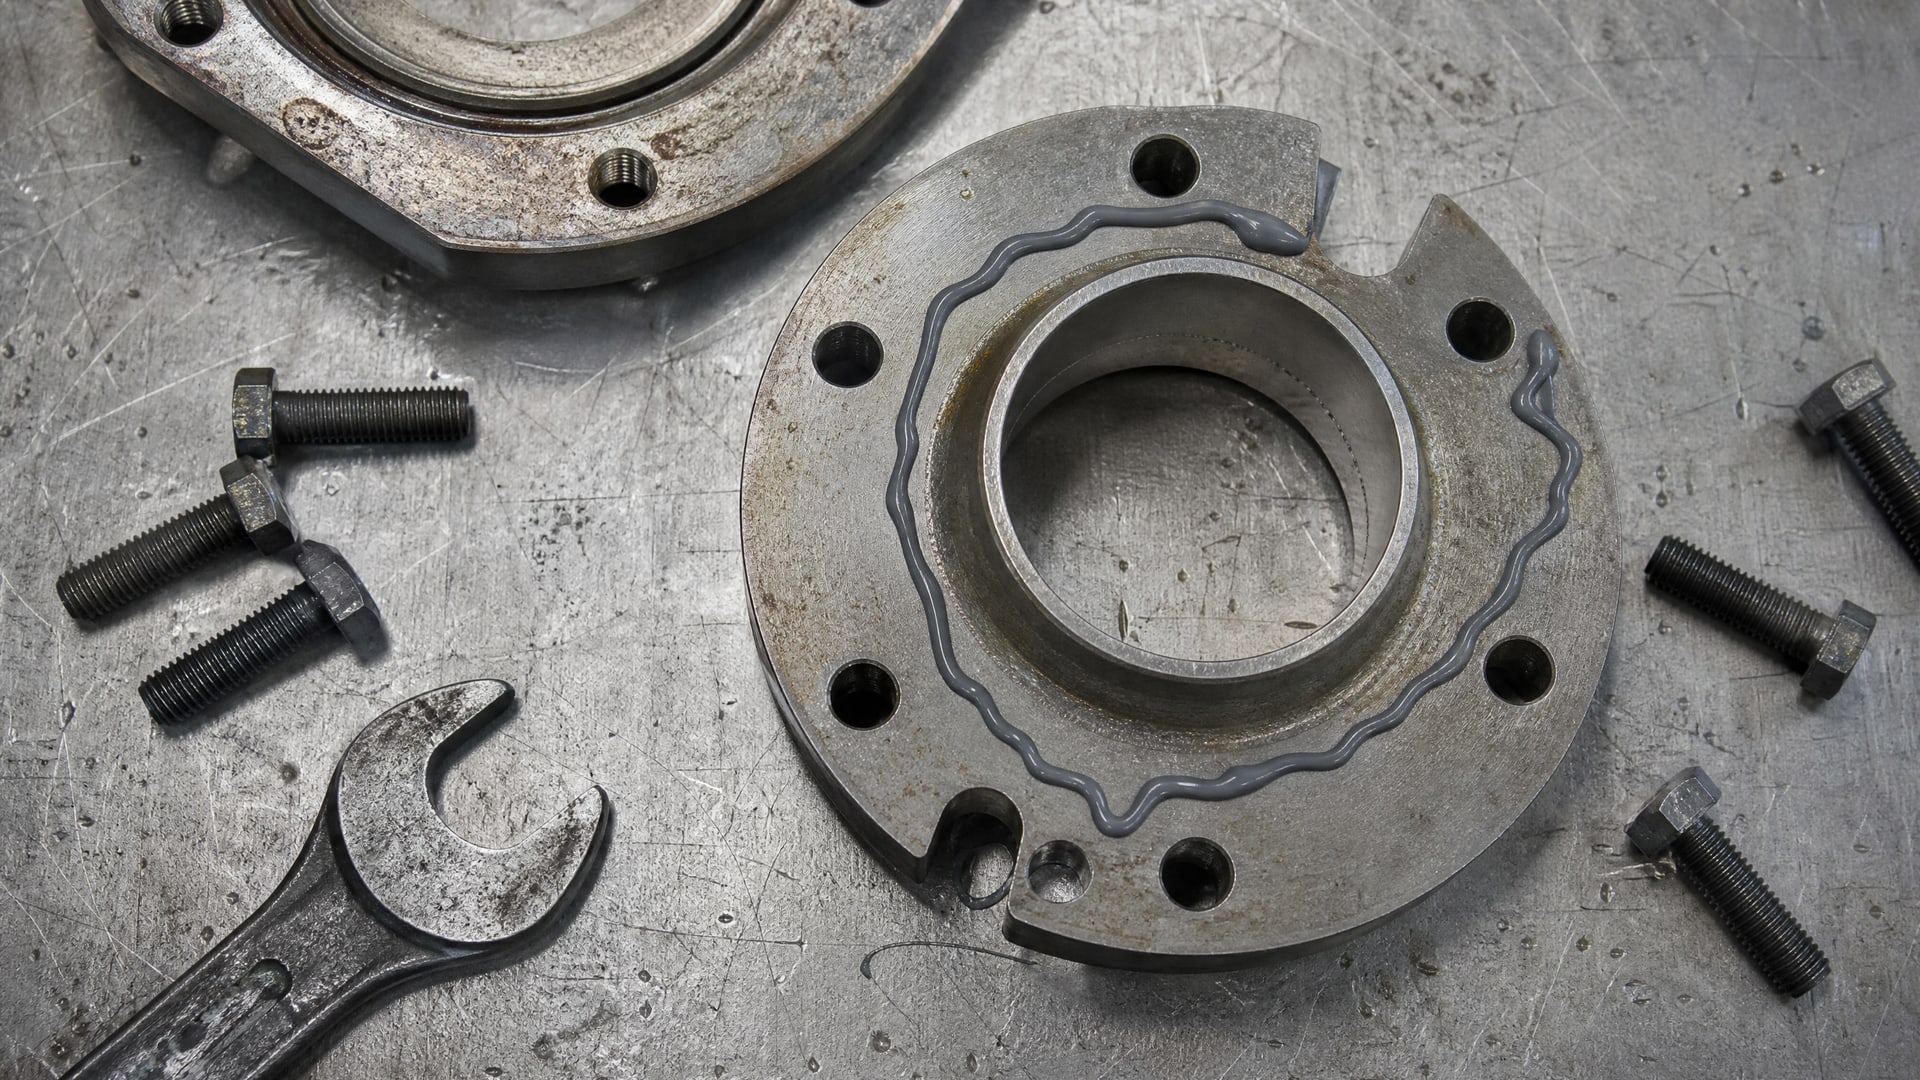
Избегают сплошного слоя: достаточно нескольких параллельных полос с промежутками примерно в 5-10 мм. При стягивании болтов герметик распределится равномерно под давлением, заполняя микрозазоры.
Болты затягивают крест-накрест, чтобы давление распределялось равномерно по всей поверхности. Усилие затяжки должно соответствовать нормативам для данного диаметра болта - обычно в паспорте оборудования указаны рекомендуемые моменты. Если затянуть слабо, герметик не сожмется полностью; если пересжать, фланец может деформироваться.
Сразу после сборки выступившие из-под фланца капли герметика убирают: не протирают (это сотрет слой из зазора), а аккуратно срезают ножом и выбрасывают. Излишки на резьбе болтов убирают тряпкой, смоченной в растворителе, пока состав не отвердел - после высыхания его придется скалывать.
Время отверждения и правила проверки герметичности
Анаэробный герметик начинает схватываться за счет реакции с металлом, но полное отверждение занимает время.
Первичная проверка герметичности должна быть выполнена не раньше чем через 20 минут после сборки, и это важный момент. Ранее испытание может нарушить целостность еще не полимеризовавшегося слоя.
При первичной проверке давление устанавливают очень низким - не более 0,03 МПа (0,3 бара или 4,3 PSI). Смысл в том, чтобы убедиться, что герметик уже начал схватываться и в соединении нет явных протечек. Это касается тестирования, а не рабочей нагрузки. Полная эксплуатационная нагрузка прикладывается только после полного отверждения, сроки которого зависят от температуры среды и типа герметика. Обычно это занимает от 1 до 24 часов.
На производстве рекомендуется выполнить двухэтапный контроль: после 20 минут низкое давление, затем спустя 4-6 часов повторная проверка на полном давлении, если условия позволяют. Для критичных соединений имеет смысл оставить узел под наблюдением на 2-4 часа, прежде чем включить оборудование в полную нагрузку.
На этапе выбора и применения герметика для фланцевых соединений, где требуется надежная герметизация с возможностью последующей разборки, технические специалисты часто опираются на проверенные составы. Анаэробный жидкий уплотнитель типа EFELE 143 успешно применяется на предприятиях для герметизации плоских разборных металлических фланцевых соединений, где холодный пуск, микровибрация и перепады температуры могут вызвать вымывание традиционной прокладки. Состав обеспечивает стабильную герметичность при соблюдении параметров поверхности и позволяет легко разобрать соединение позднее, без осколков и заусенцев.
Когда герметик не подходит: ограничения и альтернативы
Герметик не решит проблему, если фланцы имеют выраженное коробление, большой зазор или неровную поверхность.
Если плоскостность больше 0,2 мм или зазор превышает допустимый для выбранного состава, прокладка по-прежнему надежнее. Герметик просто не сможет заполнить такую «пропасть» и полимеризоваться в ней.
На соединениях с частыми разборками герметик тоже не оптимален. Каждый раз при разборке остаток высохшего состава нужно соскабливать со стыка, и постепенно фланец может повредиться. Если оборудование разбирается раз в месяц на техническое обслуживание, лучше вернуться к прокладке.
Вибронагруженные узлы требуют осторожности. Микроперемещения между фланцами могут нарушить адгезию герметика, особенно если вибрация высокочастотная. Некоторые современные составы допускают эластичную компенсацию, но это все еще остается более рискованным, чем традиционная резиновая или пробковая прокладка.
На газопроводах и системах с высоким давлением переход на герметик требует согласования с технологом и проверки на соответствие нормативам. Не всегда допуск производителя герметика совпадает с требованиями ГОСТ или отраслевого стандарта для конкретной среды и давления.
Периодичность замены и техническое обслуживание соединения
Один из частых вопросов от закупщиков: как часто менять герметик в фланцевом соединении?
Если герметик выбран правильно, поверхности подготовлены по норме и первичная проверка прошла успешно, срок его работы может быть неограничен. Герметик не высыхает и не стареет, как резина, - он полимеризуется полностью и остается твердым.
Однако если соединение начало подтекать, это сигнал, что условия изменились. Возможные причины: расширение-сжатие фланца из-за перепадов температуры, вибрация, нарушение плоскостности из-за коррозии или термических деформаций. В этом случае соединение разбирают, удаляют остатки старого герметика и собирают заново с новым составом.
На практике периодичность проверки герметичности фланцевых соединений должна быть включена в план техническое обслуживания оборудования. Для системы фланцевых соединений газопровода, например, рекомендуется осматривать узлы каждые 6-12 месяцев на предмет следов протечки. Если признаков нет, состав работает нормально.
Технические стандарты и нормативы для герметизации
В России и на международном уровне нет единого стандарта, прямо регламентирующего замену вырубной прокладки на анаэробный герметик.
Вместо этого действуют общие нормы по испытаниям фланцевых соединений и технические руководства производителей герметиков. Для фланцевых соединений обычно используются стандарты, определяющие методы испытания герметичности и допустимые параметры утечки.
Производители герметиков приводят в технических листах данные по допустимому зазору, температурному диапазону (обычно от -40 до 149 °C, -40 до 150 °C или до 200 °C в зависимости от состава), вязкости и времени отверждения. При согласовании с заказчиком или проверяющими органами стоит ссылаться именно на паспорт герметика и результаты испытаний, а не только на общий ГОСТ.
Для критичных систем перед внедрением герметика имеет смысл провести пробное испытание на стендовом образце соединения. Это поможет убедиться, что состав действительно подходит для рабочих условий: температуры, давления, типа среды и интенсивности нагрузок.
Часто задаваемые вопросы
Какой допустимый зазор между фланцами для герметика?
Для большинства анаэробных фланцевых герметиков - до 0,25 мм, для высоковязких составов - до 1,27 мм. Проверяется путем измерения расстояния между фланцами в собранном состоянии специальным щупом. Если зазор больше допустимого, герметик не полимеризуется в центре, и соединение начнет течь.
Сразу ли можно нагружать соединение после сборки?
Нет. Первичная проверка герметичности выполняется не ранее чем через 20 минут, при низком давлении до 0,03 МПа. Полная рабочая нагрузка прикладывается только после полного отверждения, сроки которого указаны в паспорте герметика (обычно 4-24 часа в зависимости от температуры).
Можно ли заменить герметиком прокладку на газопроводе?
Возможно, но требует согласования с технологом и проверки соответствия нормативам для конкретного давления и среды. Герметик работает только на жестких плоских металлических фланцах с малым зазором и хорошей геометрией. На участках с высокой вибрацией или большим давлением традиционная прокладка может быть надежнее.
Как часто менять герметик в фланцевом соединении?
При правильной подготовке поверхности и соблюдении условий герметик может работать неограниченное время, так как полимеризуется полностью. Однако если начались протечки, соединение разбирают и собирают заново с новым составом. Плановые проверки рекомендуется выполнять раз в 6-12 месяцев.
Чем отличается герметик от резиновой прокладки?
Прокладка - эластичный материал, который компенсирует неровности фланца и микроперемещения. Герметик - жесткий полимер, который заполняет только микронеровности на идеально подогнанных поверхностях. Прокладка универсальнее, герметик надежнее на подходящих для него фланцах.
Заключение
Замена прокладок фланцевых соединений на анаэробный герметик - это не универсальное решение, а инженерный выбор для конкретных условий. Герметик работает надежно только на жестких обработанных металлических фланцах с малым зазором (до 0,25-1,27 мм), чистой поверхностью (Ra 0,8-3,2 мкм) и хорошей плоскостностью (0,1 мм на 400 мм). Переход требует пересмотра сборочного процесса, введения двухэтапной проверки герметичности и тренировки персонала.
Если фланцы соответствуют параметрам, герметик экономит время на поиск и хранение прокладок, упрощает сборку и обеспечивает предсказуемую герметичность на весь срок работы. Однако на неровных фланцах, в соединениях с большим зазором, при частых разборках или высокой вибрации прокладка остается более надежным и практичным решением. Перед внедрением стоит провести тестирование на стендовом образце и согласовать выбор с технологом.