Разбитое посадочное место в корпусе подшипника не всегда требует замены детали. При своевременном и правильном ремонте можно восстановить геометрию и посадку, вернув узлу работоспособность на длительный период. Выбор метода зависит от величины износа: если зазоры небольшие, помогают анаэробные фиксаторы; при значительной выработке нужна восстановление геометрии посадочного места с соблюдением стандартных допусков и шероховатости. Статья разберет оба подхода, обозначит критерии выбора технологии и поведет вас по шагам подготовки, нанесения восстановительного материала и контроля результата.
Материал полезен техническим специалистам, инженерам ремонтных служб, а также снабженцам, которые подбирают решение для восстановления посадочных мест в цехах и сервисных центрах.
Когда фиксатор уместен: признаки небольшого износа
Анаэробный фиксатор подшипника - это вязкий материал, полимеризующийся в отсутствие воздуха при контакте с металлом.
Он заполняет микронеровности и мелкие зазоры, создавая механическую связь между деталями. Этот подход эффективен, когда радиальный зазор между подшипником и корпусом составляет от нуля до минус 0,5 мм на сторону - то есть износ незначительный.
Признаки того, что можно обойтись без механического ремонта: - подшипник входит в посадочное место с небольшой люфтью, но без люфта в осевом направлении; - овальность посадочного места не превышает 0,1–0,15 мм; - корпус не имеет видимых трещин, сколов или глубоких царапин; - посадочная поверхность не окислена и не покрыта ржавчиной.
При таких условиях анаэробный фиксатор решает задачу: материал вытесняет воду и жидкие масла со стыка, предотвращает фреттинг (микросмещение деталей под вибрацией) и вымывание подшипника из разбитого гнезда. На производственных линиях часто берут именно этот вариант как быстрое и недорогое восстановление поддерживаемой деталью без останова оборудования на долгий срок.
Восстановление геометрии при значительной выработке
Если зазор больше 0,5 мм на сторону, износ посадочного места дошел до фазы, когда фиксатор не сможет обеспечить надежную фиксацию.
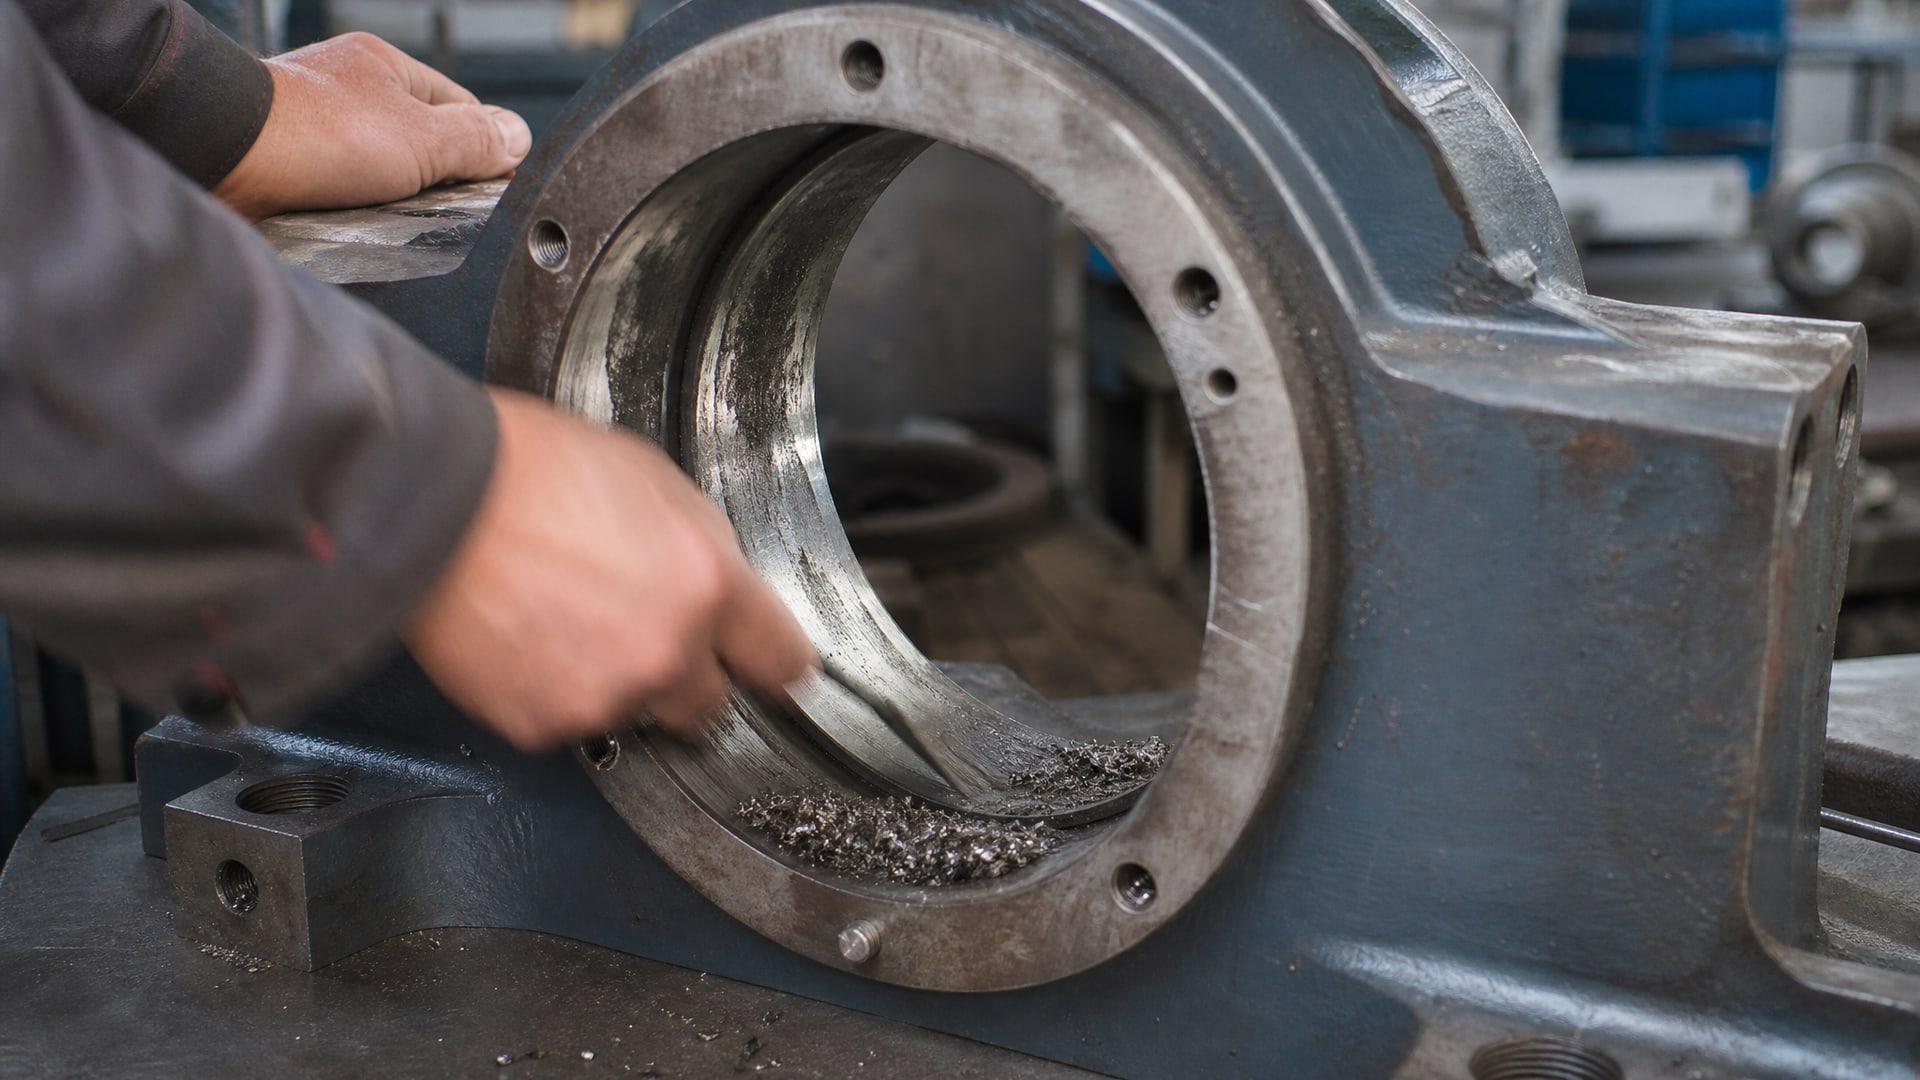
В этом случае требуется восстановление геометрии посадочного места - то есть вернуть посадочной поверхности первоначальный диаметр и форму.
Для выработки порядка 1,0–3,0 мм используют три основных метода: - установка ремонтной втулки (втачивание стального, бронзового или пластмассового кольца в разбитую зону); - металлополимерное восстановление (заполнение выработки эпоксидным или полиуретановым составом с последующей механической обработкой); - наплавка (нанесение металла сварочно-газовым методом с последующей расточкой).
Выбор зависит от доступности инструмента и типа корпуса. Например, для разъемных корпусов подшипников часто применяют металлополимерные восстановительные материалы - они проще в исполнении, не требуют высокотемпературной обработки и хорошо держат посадку, если соблюдены технологические требования по подготовке поверхности.
Подготовка посадочного места: пошаговая технология
Успех восстановления на 80% зависит от качества подготовки.
Это не стадия, которую можно ускорить или пропустить.
Шаг 1: очистка и удаление загрязнений
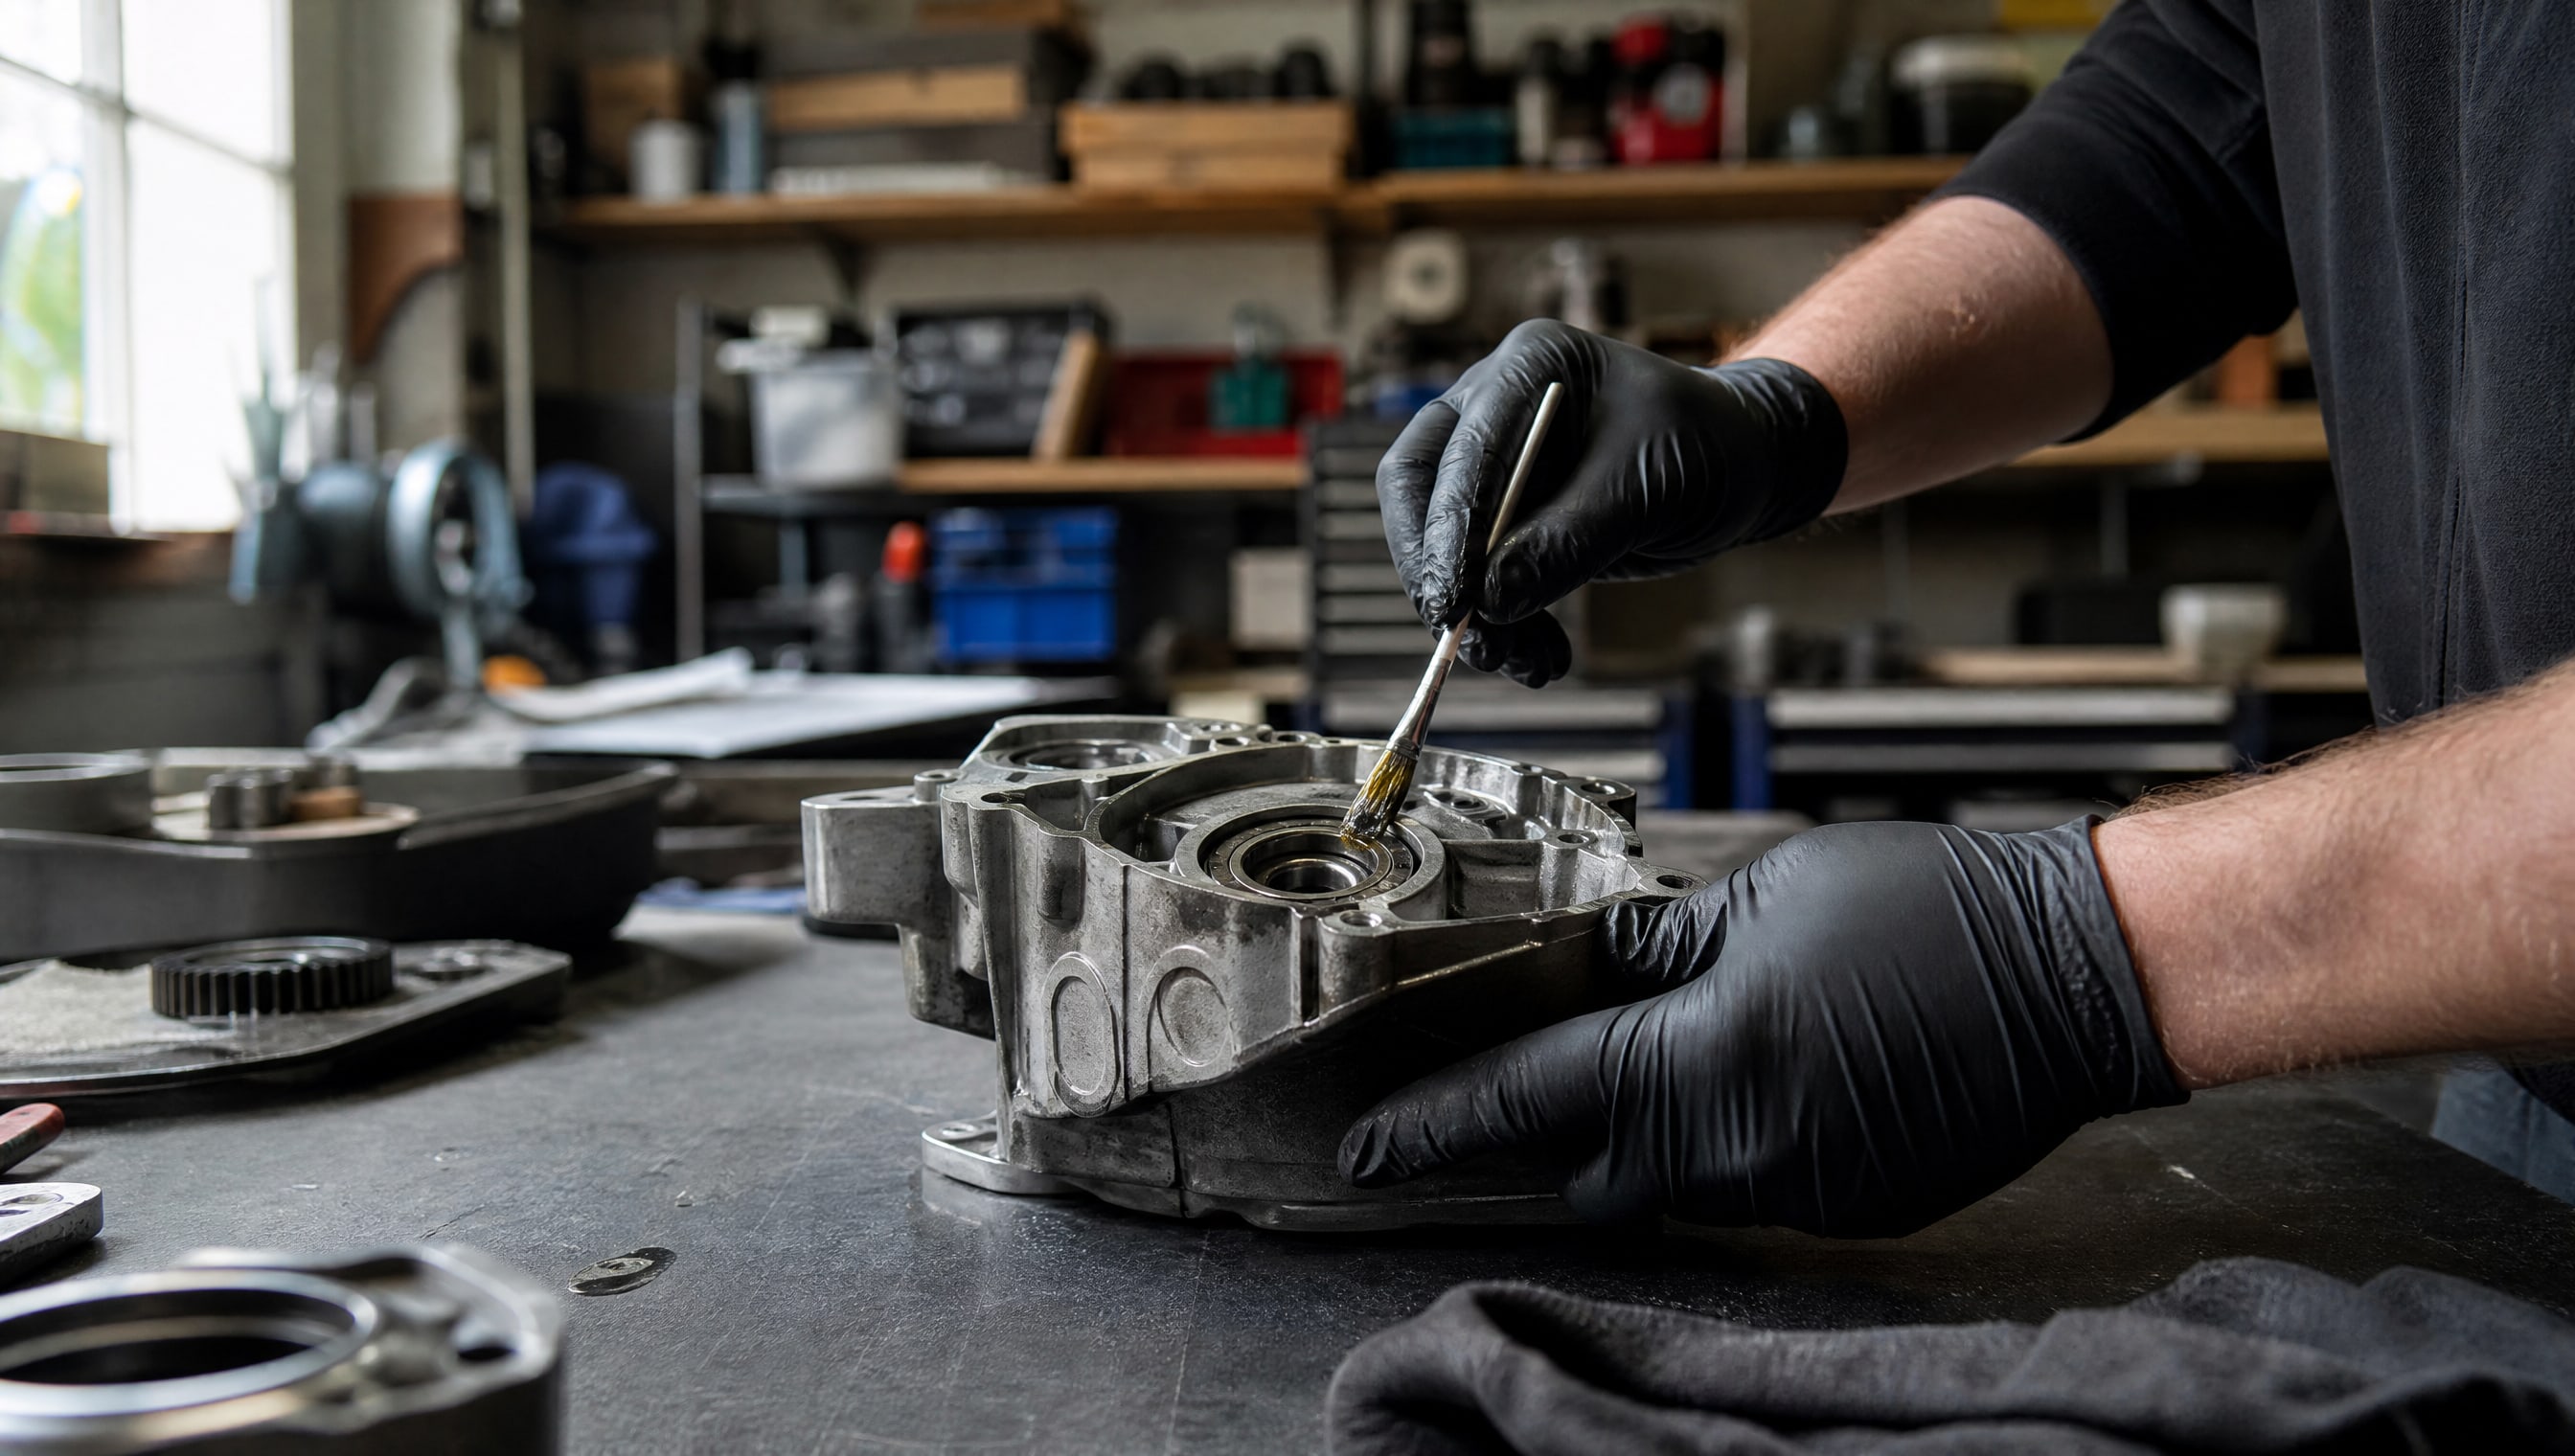
Посадочное место промывают активной щеткой или абразивным ершиком, удаляя ржавчину, старый окисленный слой, масло и грязь. Для корпусов с масляными отложениями полезна горячая вода с щелочным моющим раствором - не только обезжиривает, но и лучше размягчает старый налет. После промывки поверхность просушивают сухой тряпкой и проветривают.
Шаг 2: создание шероховатости
Гладкая и окисленная поверхность плохо воспринимает ремонтный материал. Посадочное место обрабатывают наждачной бумагой зернистостью P120–P180 или шлифовальной сеткой, создавая равномерную шероховатость. Целевой результат - Ra 1,6–3,2 мкм для корпуса (по ISO 4287). Это не только улучшает сцепление, но и визуально делает поверхность матовой, без глянца.
Шаг 3: окончательное обезжиривание
После шлифовки остаются пыль и мелкие абразивные частицы, которые нарушают адгезию материала. Поверхность протирают обезжиривающей жидкостью - ацетоном, изопропиловым спиртом или специальными обезжиривающими составами. Протирку проводят несколько раз, пока тряпка не станет чистой. Затем оставляют поверхность сохнуть в течение 5–10 минут.
Шаг 4: защита подшипника и контрольная подгонка
Перед нанесением ремонтного материала подшипник устанавливают в посадочное место и проверяют, насколько свободно он входит. Это контрольная сборка - она показывает, правильно ли выбрана методика. Подшипник должен входить легко, без заметных люфтов и без необходимости усилия. Если требуется молоток, значит, зазор неправильно оценен или поверхность подготовлена некорректно.
Затем подшипник временно вынимают, а его посадочные зоны (рабочие поверхности шариков/роликов) защищают маслом, пластичной смазкой или полиэтиленовой пленкой, чтобы ремонтный материал случайно не попал на них.
Нанесение ремонтного материала и формирование слоя
После подготовки поверхности и защиты рабочих зон подшипника переходят к нанесению восстановительного состава.
Анаэробный фиксатор для малых зазоров
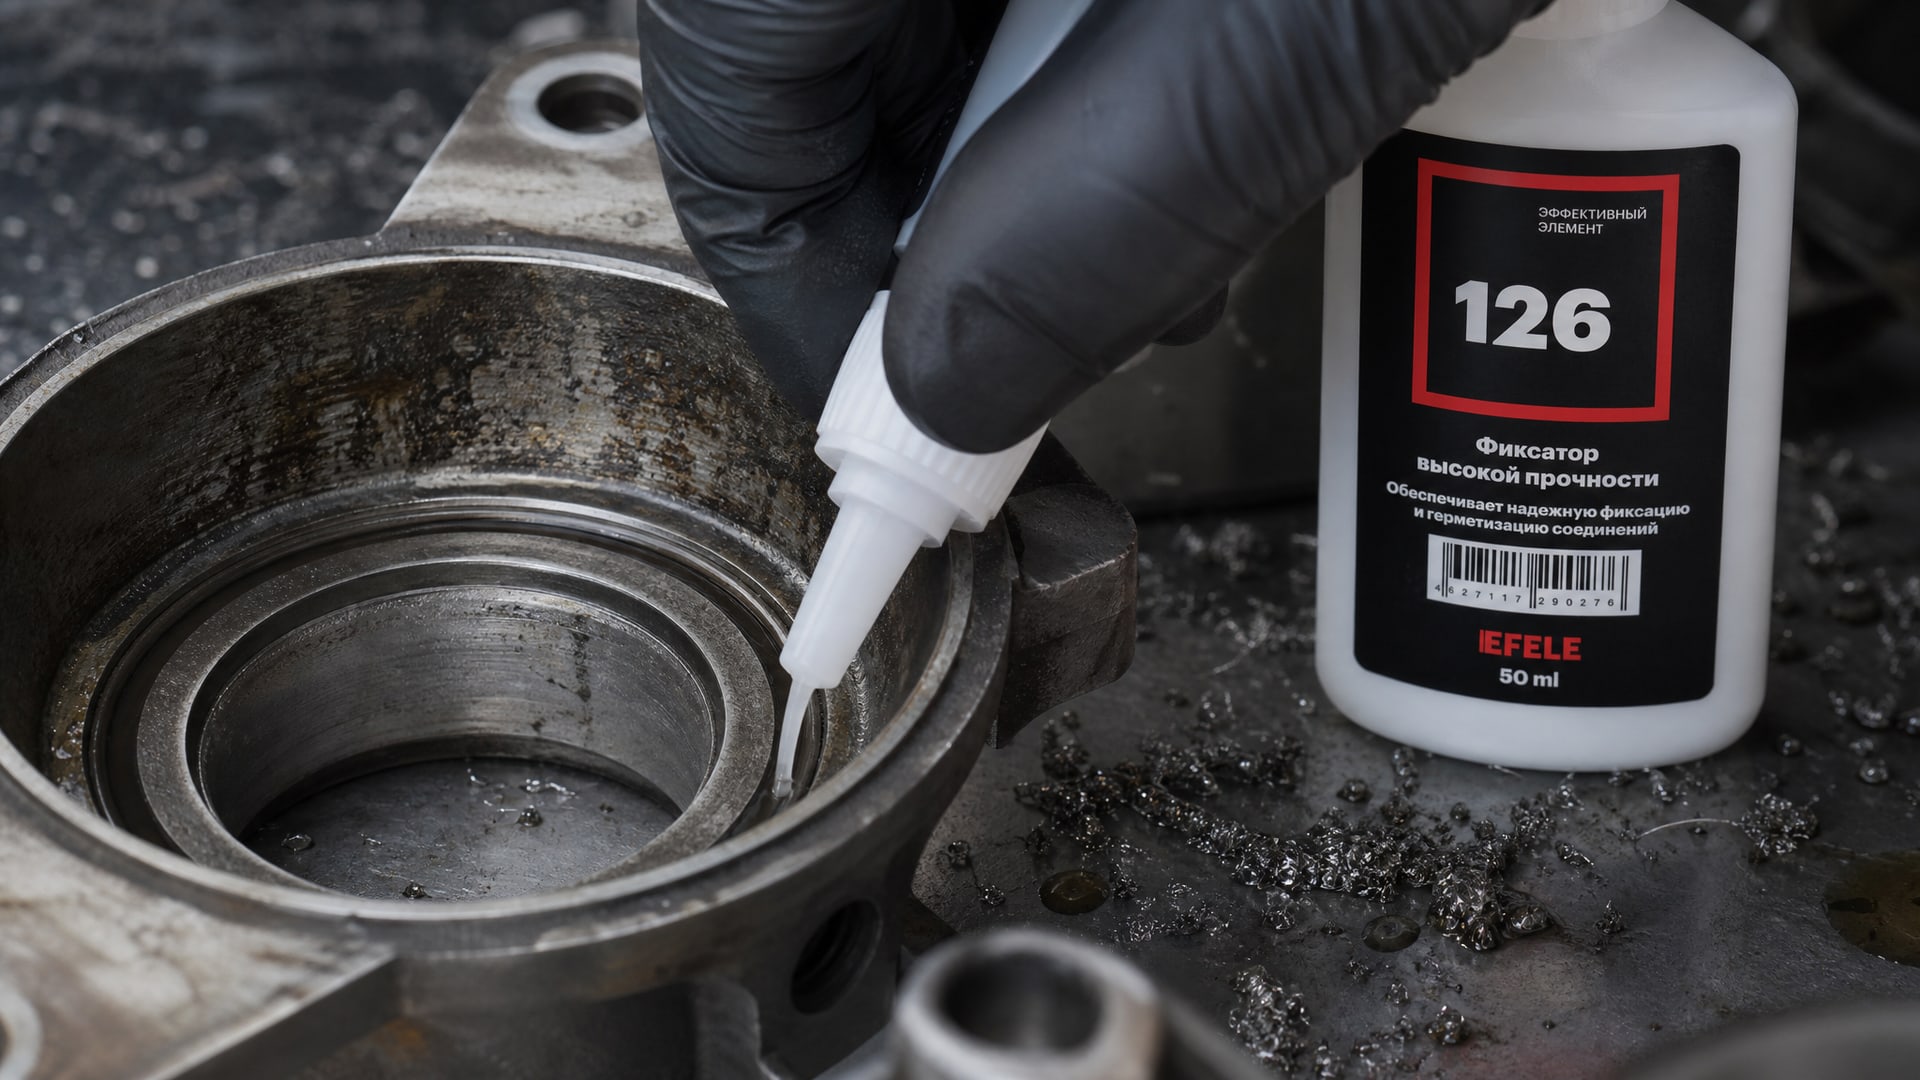
Анаэробный клей наносят непосредственно перед сборкой - на одну или обе сопрягаемые поверхности тонкой пленкой (1–2 мм). Важно не наносить избыток: лишний материал после сборки может затечь в рабочую зону подшипника или вытечь наружу, создав грязь. После нанесения детали собирают, центрируют и фиксируют относительно друг друга. Полимеризация начинается в течение нескольких минут, первичная прочность набирается за 1–2 часа, полная - за 24 часа. Во время первичного набора прочности детали не должны смещаться или испытывать нагрузку.
Для надежной фиксации подшипника в разбитом корпусе, когда зазоры минимальны, используют анаэробный клей EFELE 126, который обеспечивает высокую прочность соединения и хорошо переносит вибрационные нагрузки. Состав образует эластичный полимерный слой, который компенсирует микронеровности посадочной поверхности и предотвращает проворачивание подшипника.
Металлополимерное восстановление при больших зазорах
Если износ больше и требуется восстановление геометрии, применяют двухкомпонентные полиуретановые или эпоксидные составы. Компоненты перемешивают согласно инструкции (обычно по массе в соотношении 1:1 или 1:2), затем полученную пасту наносят шпателем, заполняя всю выработку. Материал должен заполнить впадины и овальность, чтобы после полимеризации и механической обработки получился ровный цилиндр с требуемыми допусками.
Время полимеризации зависит от состава: обычно от 2 до 8 часов при комнатной температуре. При ускорении нагревом (50–60 °C) процесс идет быстрее. После полной полимеризации восстановленное место обрабатывают напильником, наждачной бумагой или расточкой, добиваясь нужного размера и шероховатости Ra 0,8–1,6 мкм для посадки вала или Ra 1,6–3,2 мкм для корпуса.
Контроль размеров и биения после восстановления
После ремонта обязателен контроль геометрии посадочного места.
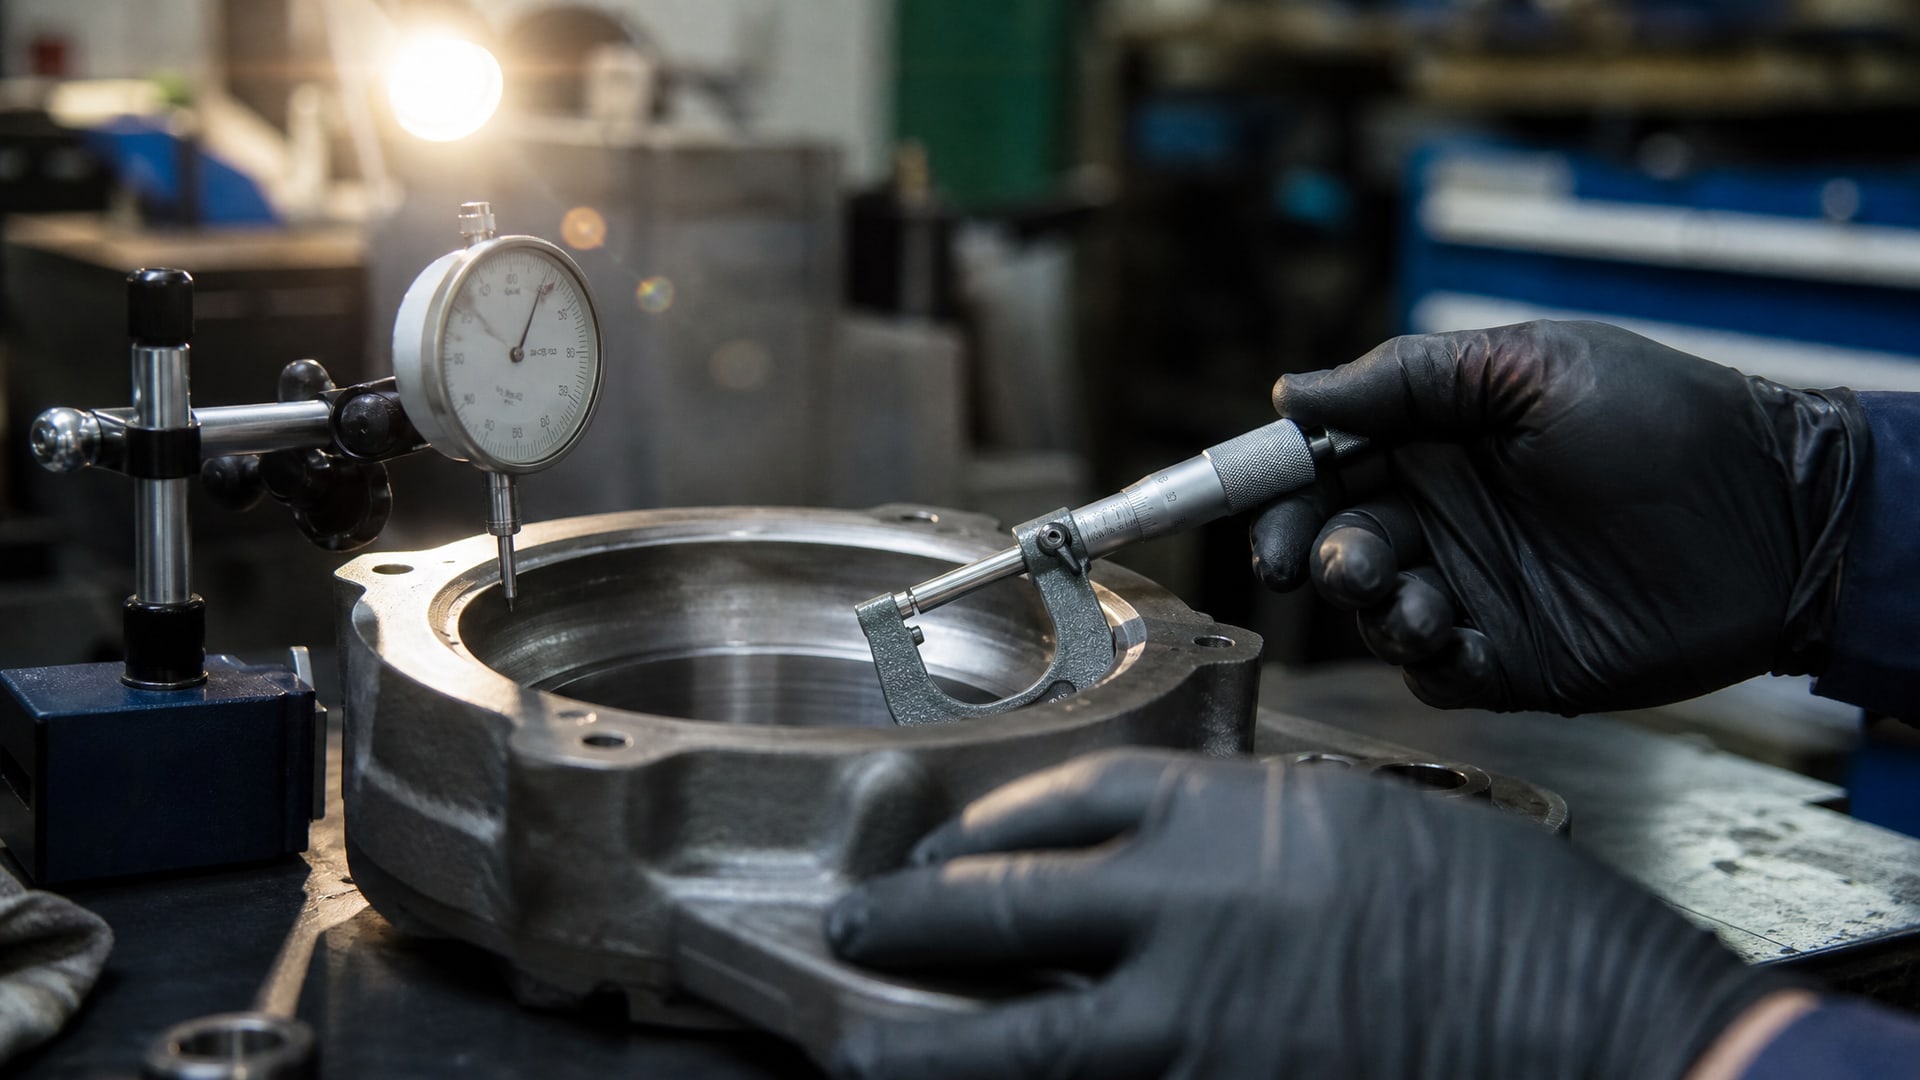
Проверяют три параметра:
| Параметр | Инструмент | Норматив |
|---|---|---|
| Диаметр посадочного места | Штангенциркуль, микрометр | По ГОСТ 25346 и ISO 286 (допуск на посадку J7, JS7 или согласованный) |
| Радиальное и осевое биение | Индикатор часового типа (ТТ) | По ISO 1101, обычно ≤ 0,05–0,1 мм |
| Шероховатость поверхности | Профилометр или визуальная оценка | Ra 1,6–3,2 мкм для корпуса, Ra 0,8–1,6 мкм для вала |
Если хотя бы один из параметров не попадает в норму, восстановление считается неудачным и требует переделки либо применения другого метода.
Часто задаваемые вопросы
Какой зазор между подшипником и корпусом считается разбитым?
Если зазор превышает 0,5 мм на радиус (то есть 1 мм по диаметру), анаэробный фиксатор уже не гарантирует надежную фиксацию при вибрационных нагрузках. Подшипник начнет проворачиваться и вызовет фреттинг-износ. В этом случае переходят на восстановление геометрии механическими методами.
Можно ли наносить анаэробный фиксатор на влажную или масляную поверхность?
Нет. Все практические инструкции требуют сухую, чистую и обезжиренную поверхность. Вода и масло изолируют материал от металла, полимеризация не наступит. Поверхность обязательно протирают обезжирителем и дают ей полностью высохнуть перед нанесением фиксатора.
Почему после восстановления подшипник входит с трудом?
Если подшипник входит туго или требуется молоток, это признак ошибки в расчете зазора или недостаточной точности обработки восстановленного места. Зазор должен быть переходным (J7, JS7 для корпуса) - подшипник входит легко, без усилия. Слишком большое натяжение повредит подшипник и приведет к быстрому отказу.
На какой срок хватает такого восстановления?
При правильно выполненном восстановлении и соблюдении допусков ремонтная посадка держит в течение нескольких лет нормальной эксплуатации. Долговечность зависит от нагрузок, вибрации и условий (температура, влажность). На высоконагруженных узлах срок может сократиться до 1–2 лет, на легконагруженных - достигнуть 5 и более лет.
Нужна ли подготовка поверхности, если корпус внешне чистый?
Да, даже чистый на вид корпус имеет микронеровности, оксидный слой и следы масла на молекулярном уровне. Шероховатость и обезжиривание нужны обязательно - это обеспечивает механическое зацепление восстановительного материала с металлом, от которого зависит вся надежность ремонта.
Заключение
Восстановление посадочного места подшипника - это практичный и экономичный способ вернуть разбитый корпус в строй без замены детали. Выбор между анаэробным фиксатором и восстановлением геометрии зависит от величины износа: зазоры до 0,5 мм на сторону - фиксатор, больше - механическое восстановление. Успех гарантирован только при тщательной подготовке посадочного места (очистка, шероховатость, обезжиривание), соблюдении технологии нанесения материала и контроле результата по допускам ISO 286 и биению по ISO 1101.
Ваш следующий шаг: оценить величину износа посадочного места микрометром или штангенциркулем, выбрать подходящий метод восстановления, подготовить поверхность и приступить к ремонту. Начните с очистки и визуального осмотра - это займет 15–20 минут и покажет истинное состояние корпуса.