Эффект миления - это процесс переноса и формирования защитного смазочного слоя на сопряженной поверхности детали при контакте под нагрузкой. Это явление определяет долговечность узлов трения в условиях, когда масло вытесняется из зоны контакта и требуется дополнительная граничная защита. Качество переноса смазочного слоя на ответную деталь зависит от правильной подготовки поверхности, выбора состава смазки и техники нанесения. Для технических специалистов и инженеров, отвечающих за смазку высоконагруженных узлов (шестерни, направляющие, кулачковые механизмы), понимание механизма миления критично: именно на ответной детали формируется основной защитный слой, который предотвращает задиры и прерывистое скольжение.
Статья раскрывает науку и практику этого процесса - от подготовки поверхности до выбора смазочного материала и контроля качества нанесения.
Режимы трения и механизм формирования граничной пленки
В узлах с высоким удельным давлением и переменными нагрузками (особенно на шестернях и кулачках) режим смазки часто переходит из гидродинамического в смешанный, а затем и в граничный.
В граничном режиме масляная пленка не может целиком заполнить микронеровности сопрягаемых поверхностей, и вступают в действие молекулярные силы адгезии и химическая реактивность смазочного материала.
Именно в граничном режиме смазки решающими становятся не столько классическая вязкость и гидродинамика, сколько поверхностная активность материала и наличие противоизносных (AW) и противозадирных (EP) присадок. Эти присадки вступают в химическое взаимодействие с металлом при давлении и нагреве, образуя защитный слой прямо на поверхности. Этот слой и есть основной механизм "миления" - переноса защиты с одной детали на другую.
Для граничного режима специалисты рекомендуют использовать пластичные смазки с твердыми смазочными добавками: дисульфидом молибдена, графитом или политетрафторэтиленом (PTFE). Эти добавки работают как микрошариковые подшипники на молекулярном уровне, скользя одна по другой и уменьшая трение даже при разрыве масляной пленки. Для смешанного режима уместны масла средней вязкости с хорошими противоизносными свойствами и пластичные смазки классов NLGI 1–2.
Подготовка поверхности как фундамент качественного переноса смазочного слоя
Успешное миление невозможно без правильной подготовки поверхности ответной детали.
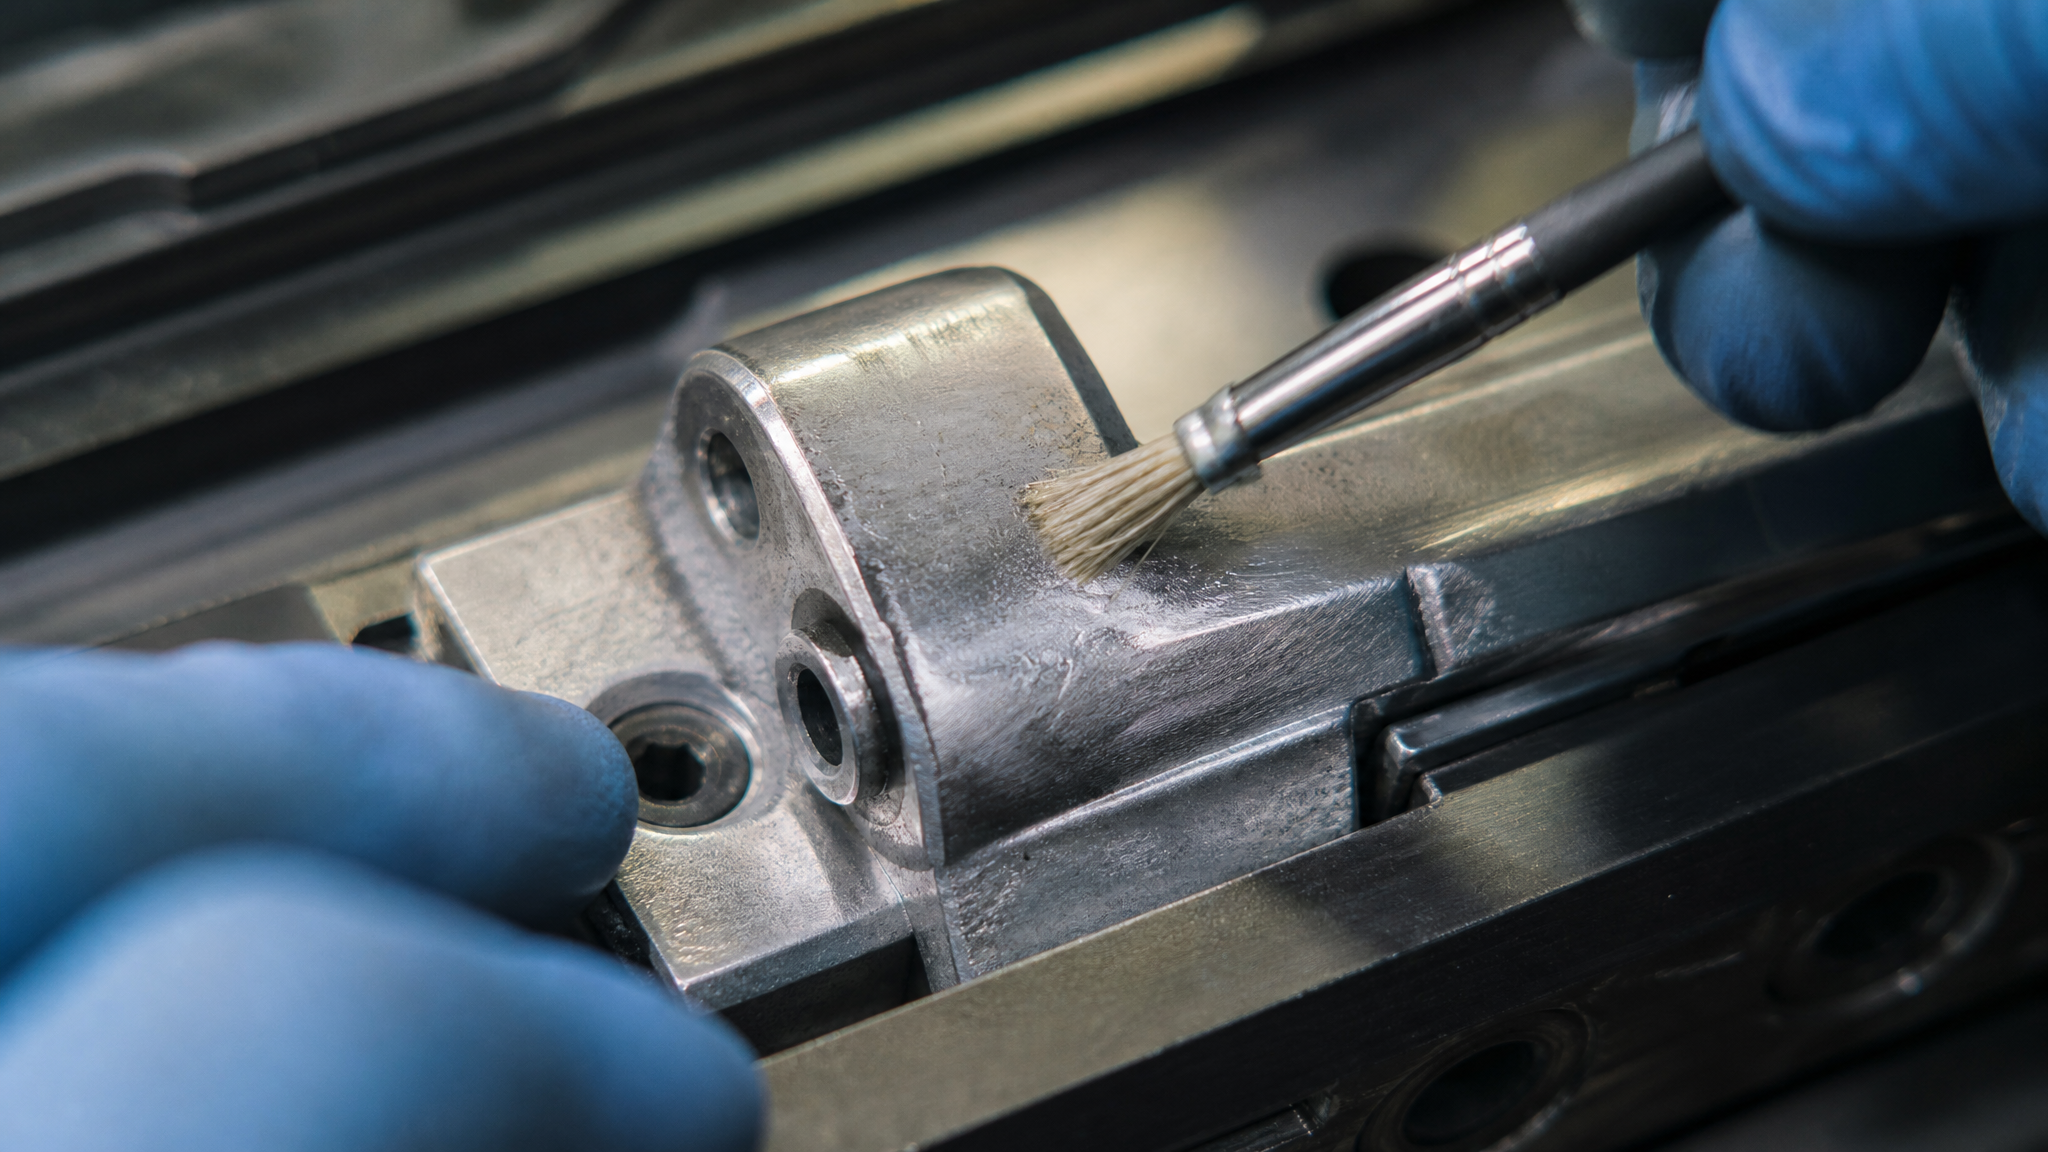
Эта подготовка - не формальность, а прямой фактор, определяющий адгезию смазочного слоя и его долговечность под нагрузкой.
Перед нанесением смазки поверхность должна пройти следующие этапы:
Удаление коррозии (проверка состояния и механическая очистка при необходимости)
Удаление загрязнений, производственной стружки и пыли
Обезжиривание в растворе при температуре 60–80 °C
Полная просушка
Обезжиривание выполняет ключевую роль: любые остатки минерального масла, вакуумного масла или промышленных загрязнений резко снижают адгезию наносимой смазки. Толстый слой старого масла работает как разделитель между новой смазкой и металлом, и эффект миления не наступает - ответная деталь остается без надежной защиты.
Просушка также критична: влага на поверхности препятствует контакту смазочного материала с металлом и может вызвать гидролиз присадок, особенно EP/AW-компонентов. Температура моющего раствора 60–80 °C выбрана не случайно: она обеспечивает эффективное удаление загрязнений без размягчения основного металла и без поверхностной коррозии при последующей сушке.
Техника нанесения и равномерность слоя
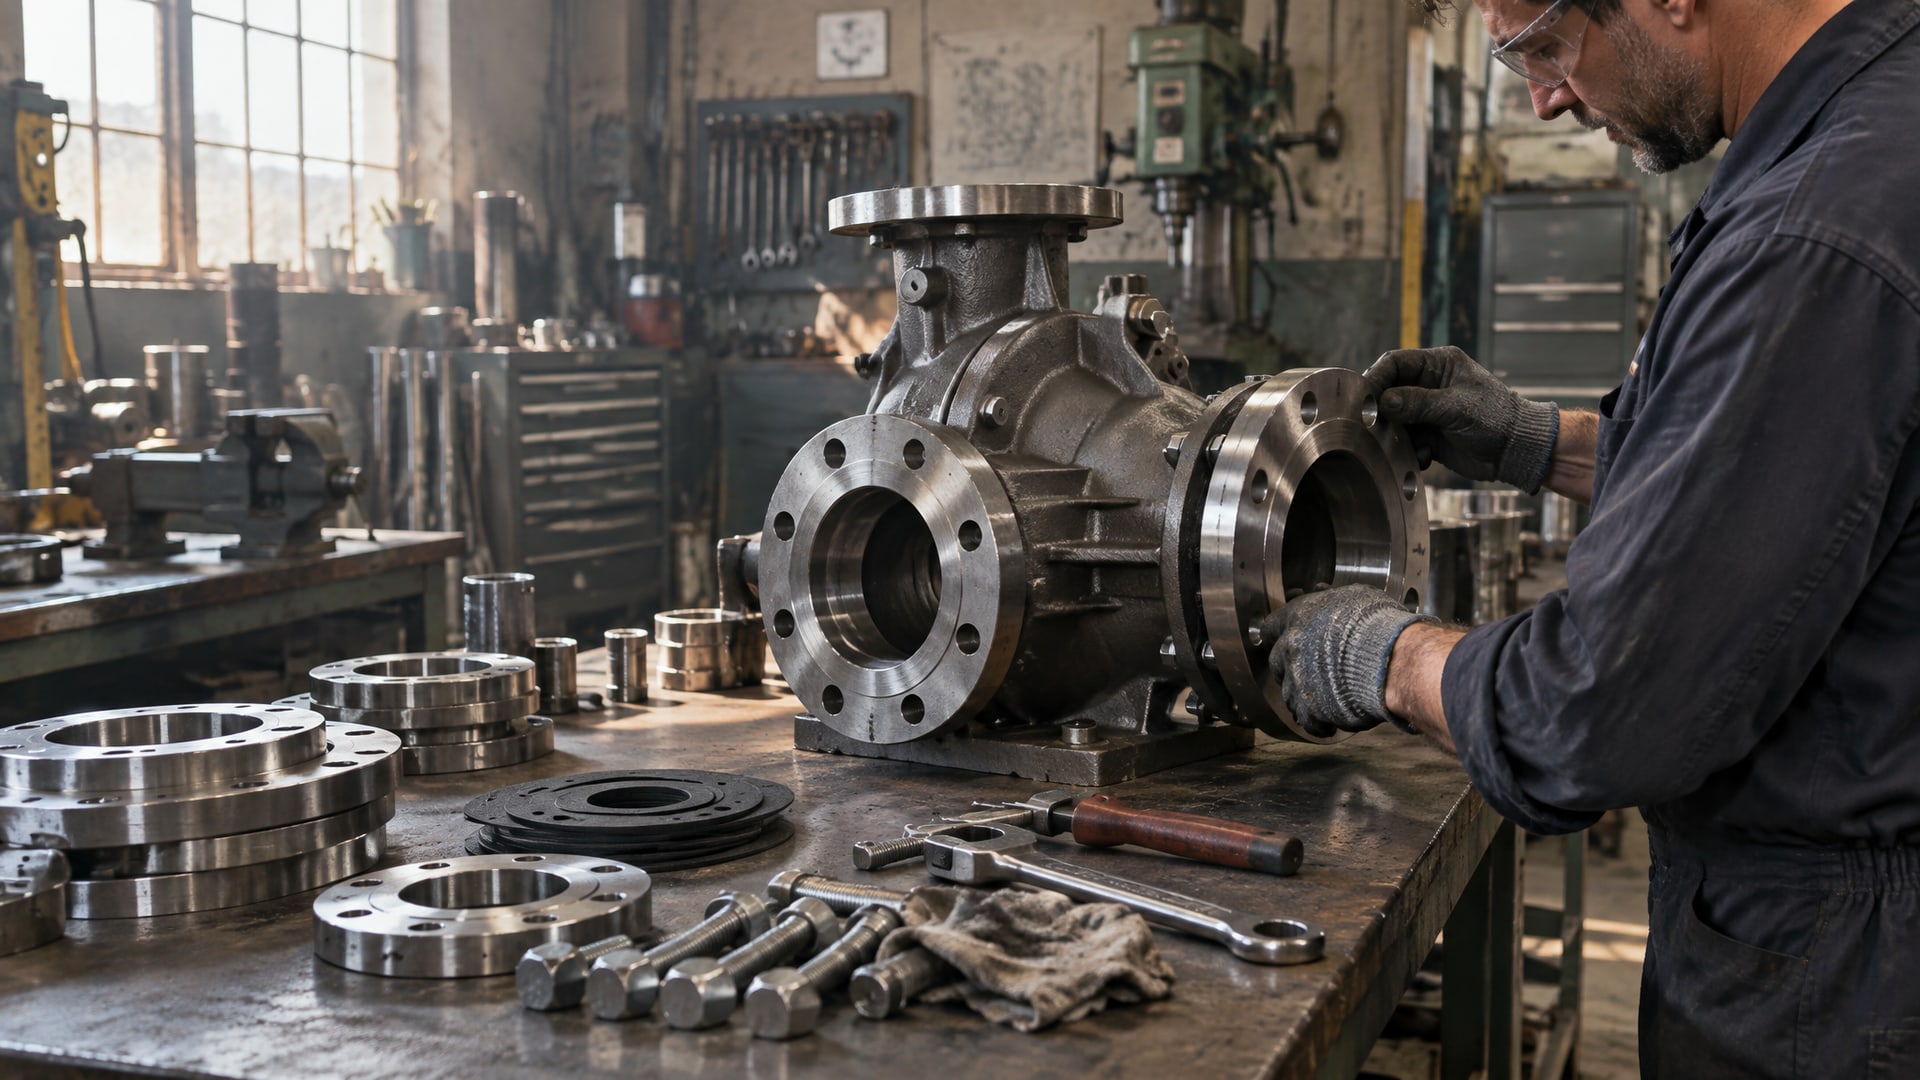
После подготовки поверхности смазку следует наносить непосредственно перед сборкой узла.
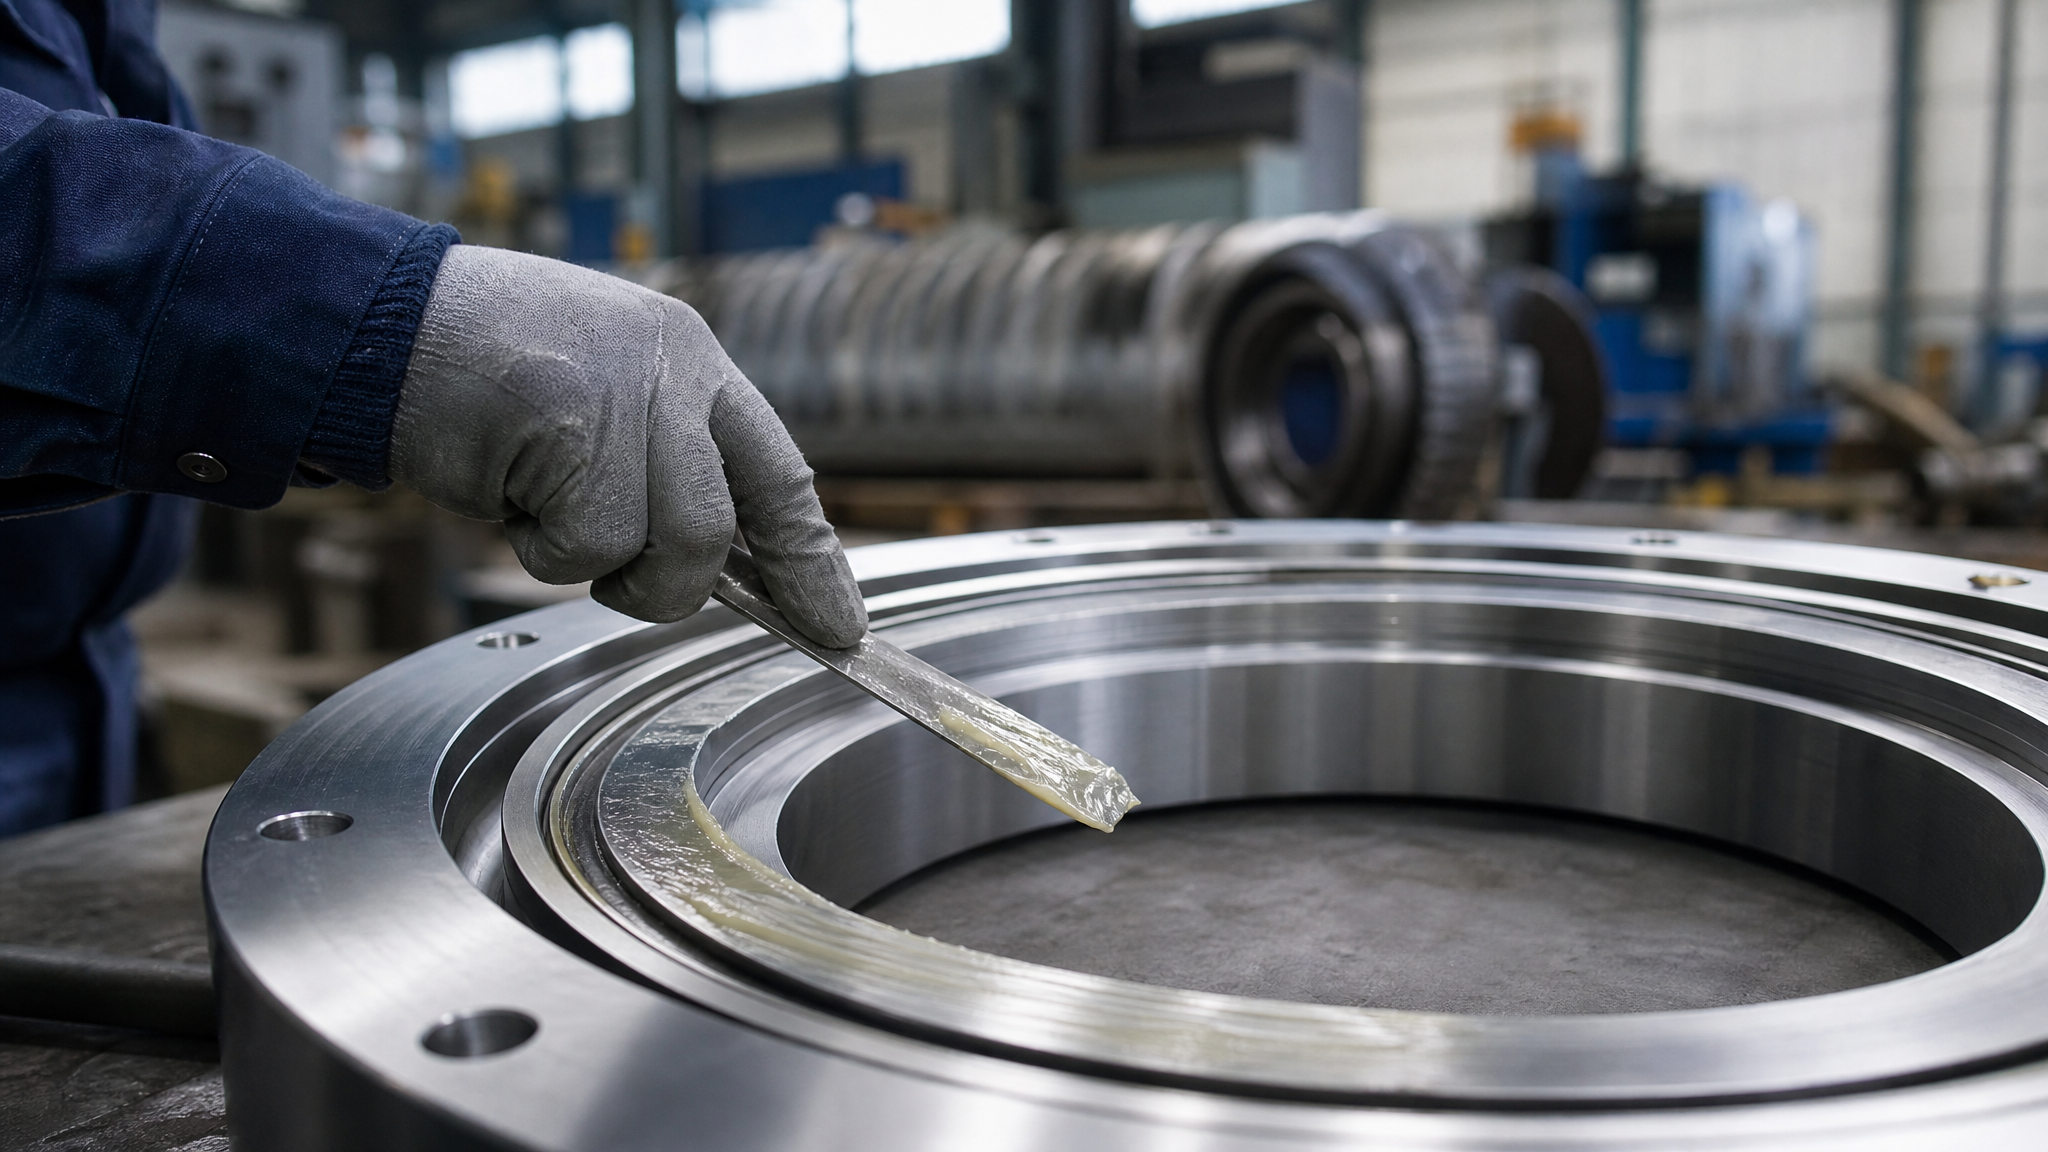
Это правило отражает два риска: первый - загрязнение уже нанесенной смазки пылью и стружкой; второй - миграция и расслоение смазочного материала, если он лежит на поверхности длительное время без зафиксирования сборкой.
Основной способ нанесения антифрикционных смазок - кистью. Слой при этом должен быть сплошным и равномерным по всей контактной поверхности ответной детали. Именно равномерность обеспечивает предсказуемое формирование граничной пленки: локальные пропуски (например, в углах или на краях) останутся без защиты и станут очагами задиров.
Смазки синтетические (например, солидол синтетический) и марки УТ допускается наносить методом окунания - полное погружение детали в емкость со смазкой. Этот способ гарантирует полное покрытие, но требует наличия емкости подходящего размера и последующей сборки сразу после окунания.
Для вязких или загустевших смазок важна проверка: если смазка не образует равномерный слой после нанесения кистью, ее нельзя применять как есть. Например, для смазки ВНИИНП-232 допускается разбавление индустриальным маслом марки "20" не более чем на 15 % от массы с обязательным тщательным перемешиванием до полной однородности. Это разбавление восстанавливает текучесть и способность материала к равномерному распределению.
Роль твердых добавок и адгезии в формировании защитного слоя
Твердые смазочные добавки - дисульфид молибдена, графит, PTFE - работают по принципу несколько иному, чем вязкое масло.
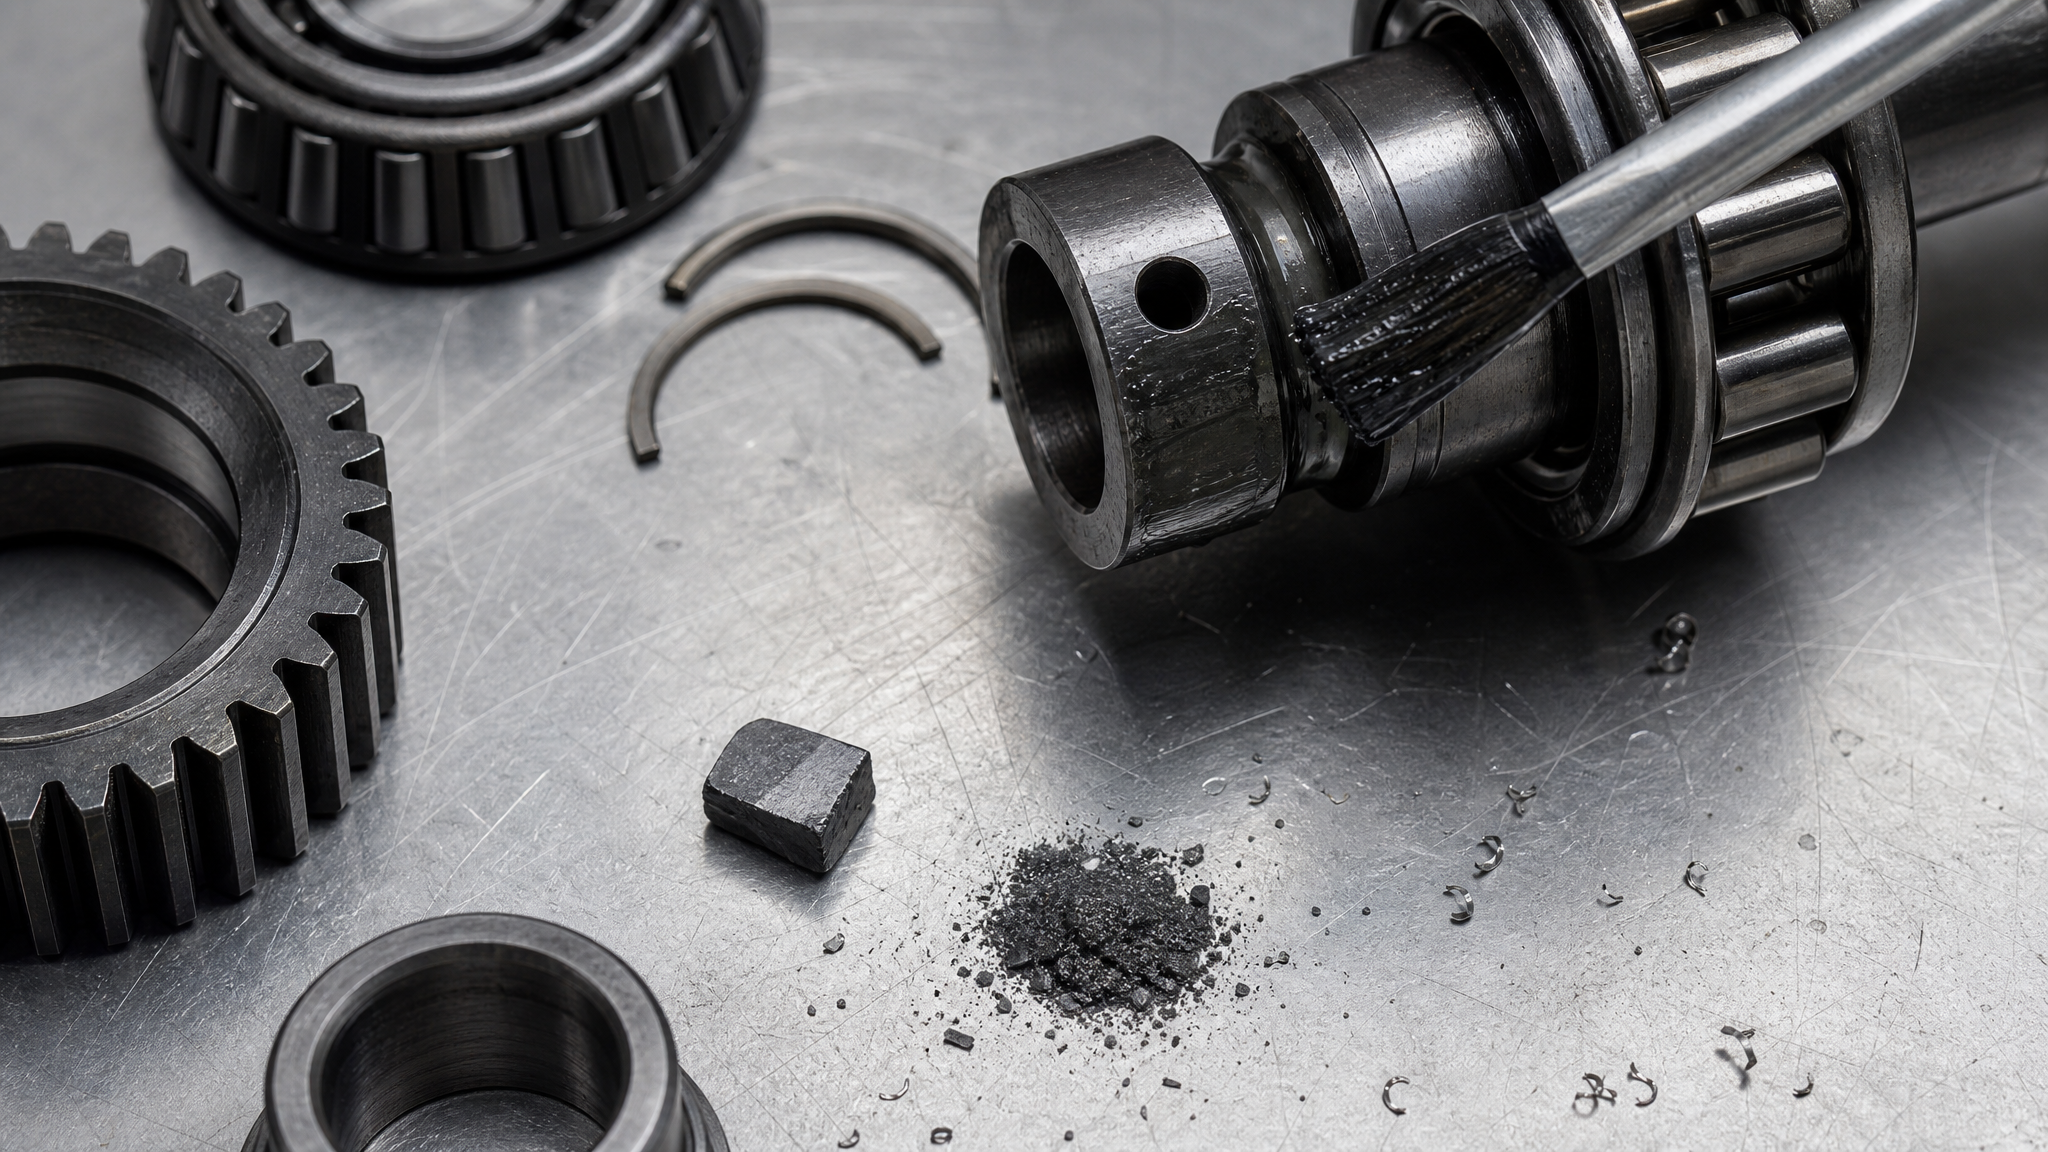
Они не создают гидродинамическую пленку, а скорее образуют мостик между шероховатостями поверхности, снижая реальное удельное давление и местный разогрев.
При переходе с классических литиевых смазок на твердосмазочные покрытия для высоконагруженных узлов (например, шестерен с фреттингом или холодным пуском с остаточным маслом) инженеры часто сталкиваются с проблемой вымывания старой смазки и невозможности ее полного удаления. Здесь твердосмазочные материалы, которые отверждаются при комнатной температуре, дают преимущество: они не растекаются, не вымываются при сборке и формируют фиксированный защитный слой на ответной детали.
Адгезия смазки к поверхности определяется химическим сродством между компонентами смазки и металлом. Если поверхность загрязнена или окислена, адгезия резко падает, и при первом же контакте под нагрузкой смазка сдвигается, оставляя участки без защиты. Именно поэтому подготовка поверхности и выбор смазки с высокой адгезией - две стороны одной медали.
Испытания и контроль качества нанесения
Качество переноса смазочного слоя на ответную деталь можно оценить несколькими способами.
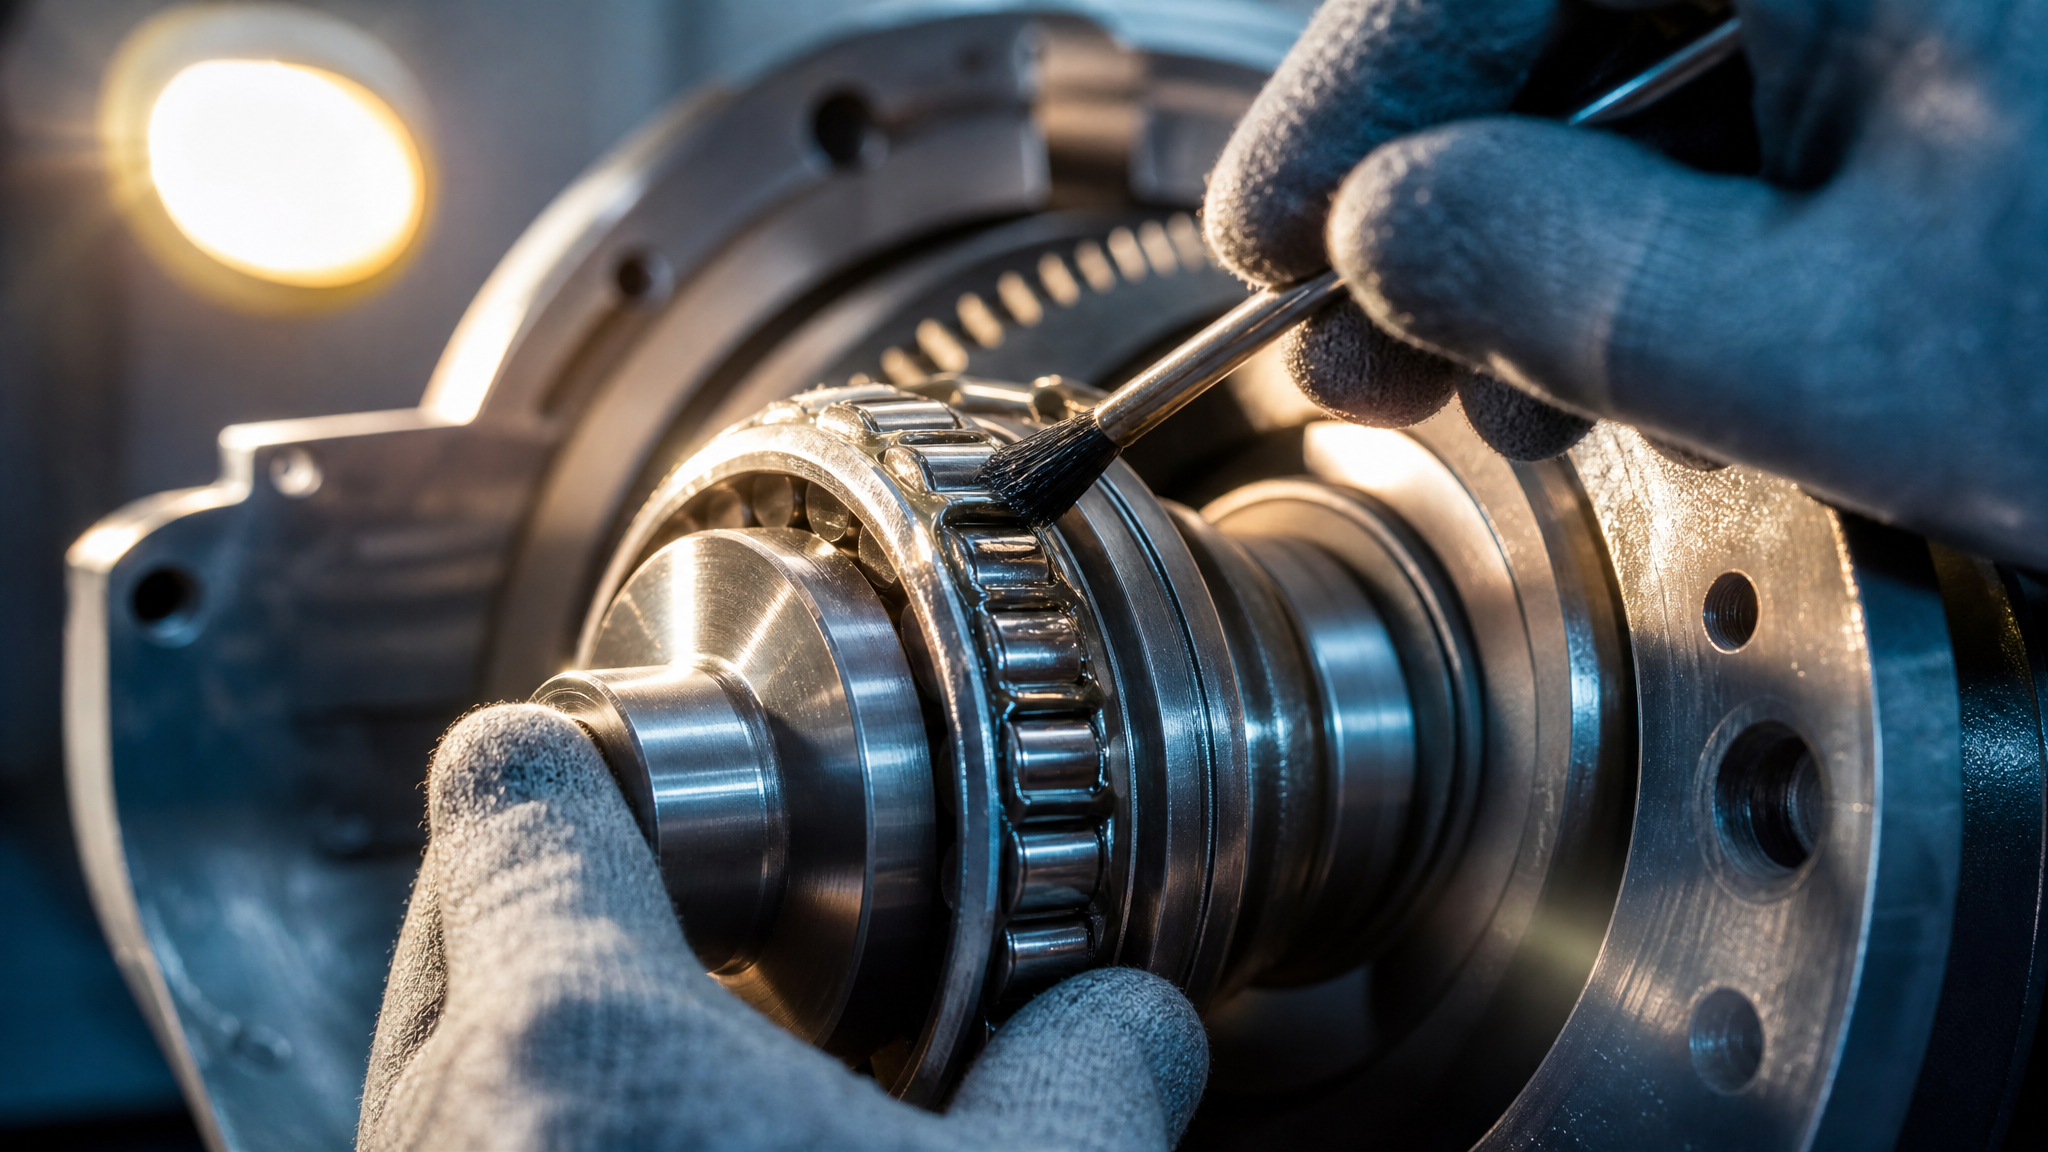
На практике используют визуальный контроль равномерности слоя, проверку отсутствия пропусков и локальных наплывов.
Для лабораторной оценки трибологических характеристик применяют стандартные испытания. Например, при разработке режимов испытаний указывается, что время разогрева узла трения до температуры 300 °C не должно превышать 35 минут - это время фиксирует критический момент, когда смазочный слой должен остаться стабильным, не разложиться и не потерять адгезию. Если слой нанесен неравномерно или выбрана смазка без достаточных противозадирных присадок, именно в этом интервале начинаются задиры.
Для подготовки поверхности перед нанесением твердосмазочных покрытий, таких как продукты линейки MODENGY, важно использовать специализированные очистители, обеспечивающие полное удаление старых смазок и обезжиривание без образования микропленок. Это гарантирует максимальную адгезию покрытия и надежное формирование защитного слоя на ответной детали.
Хранение, применение и сроки использования смазочных материалов
После вскрытия тары антифрикционные смазки могут использоваться в течение года при условии соблюдения требований к хранению.
Эти требования простые, но обязательны:
Температура хранения: 10–30 °C (избегаем перегрева, который ускоряет окисление и испарение летучих компонентов)
Условия: исключаются попадание грязи, влаги и прямых солнечных лучей
Емкость: герметично закрытая, чтобы предотвратить воздействие влаги и кислорода воздуха
Если смазка хранилась неправильно (в жаре, при высокой влажности или в открытом виде), ее характеристики снижаются, и она может не сформировать надежный защитный слой при нанесении. Ответная деталь останется под риском даже при соблюдении всех остальных технологических требований.
Срок до года - это не гарантия, что смазка годна, а скорее верхняя граница, после которой требуется переоценка свойств. Если смазка сильно загустела, расслоилась или изменила цвет, ее применение недопустимо.
Часто задаваемые вопросы
Почему равномерность нанесения смазки влияет на эффект миления на ответной детали?
Равномерный слой обеспечивает предсказуемую адгезию и стабильное формирование граничной пленки по всей контактной поверхности. Пропуски оставляют участки без защиты, где при нагрузке начинаются задиры. Локальные утолщения создают неравномерное давление и могут привести к выдавливанию смазки из зоны контакта.
Как подготовка поверхности влияет на перенос смазочного слоя?
Чистая, обезжиренная и сухая поверхность обеспечивает максимальную адгезию смазки. Любые остатки старого масла, окалины или влаги действуют как разделитель, снижая сцепление нового материала с металлом. Без хорошей адгезии эффект миления не наступает, и ответная деталь теряет защиту при первом контакте под нагрузкой.
Какие твердые добавки в смазке работают при граничном трении?
Дисульфид молибдена (MoS₂), графит и политетрафторэтилен (PTFE) образуют микроскопические мостики между шероховатостями поверхностей, снижая реальное давление и трение. Они остаются на поверхности даже при разрыве масляной пленки и формируют защитный слой на ответной детали.
Когда лучше наносить смазку - перед сборкой или заранее?
Смазку необходимо наносить непосредственно перед сборкой. Предварительное нанесение с последующим ожиданием приводит к загрязнению пылью, испарению летучих компонентов и миграции материала, что снижает эффективность защиты ответной детали.
Можно ли применять смазку, если она загустела после хранения?
Загустевшую смазку можно попытаться разбавить (если это разрешено производителем и стандартом). Например, смазка ВНИИНП-232 допускает разбавление маслом на 15 %, но только с тщательным перемешиванием. Если разбавление не восстанавливает текучесть и равномерность нанесения, применение недопустимо.
Заключение
Эффект миления - это результат правильного выбора смазки, грамотной подготовки поверхности ответной детали и точного соблюдения техники нанесения. В граничном режиме смазки адгезия, поверхностная активность и наличие твердых добавок определяют долговечность узла больше, чем классическая вязкость. Пластичные смазки с дисульфидом молибдена, графитом или PTFE обеспечивают стабильное формирование защитного слоя на контактных поверхностях при смешанном и граничном трении.
Практически это означает, что перед нанесением смазки поверхность должна быть очищена (60–80 °C), обезжирена и просушена. Нанесение выполняется кистью сплошным равномерным слоем непосредственно перед сборкой согласно чертежам. После вскрытия тары смазка хранится при 10–30 °C без влаги и грязи - срок хранения до года. Следующий шаг: проверьте чертежи и карты смазки вашего узла, определите режим трения (гидродинамический, смешанный или граничный) и выберите смазку с адгезией и EP/AW-присадками, соответствующей этому режиму. После этого организуйте подготовку поверхности как отдельный процесс, обучите персонал технике нанесения и введите контроль равномерности слоя перед сборкой.