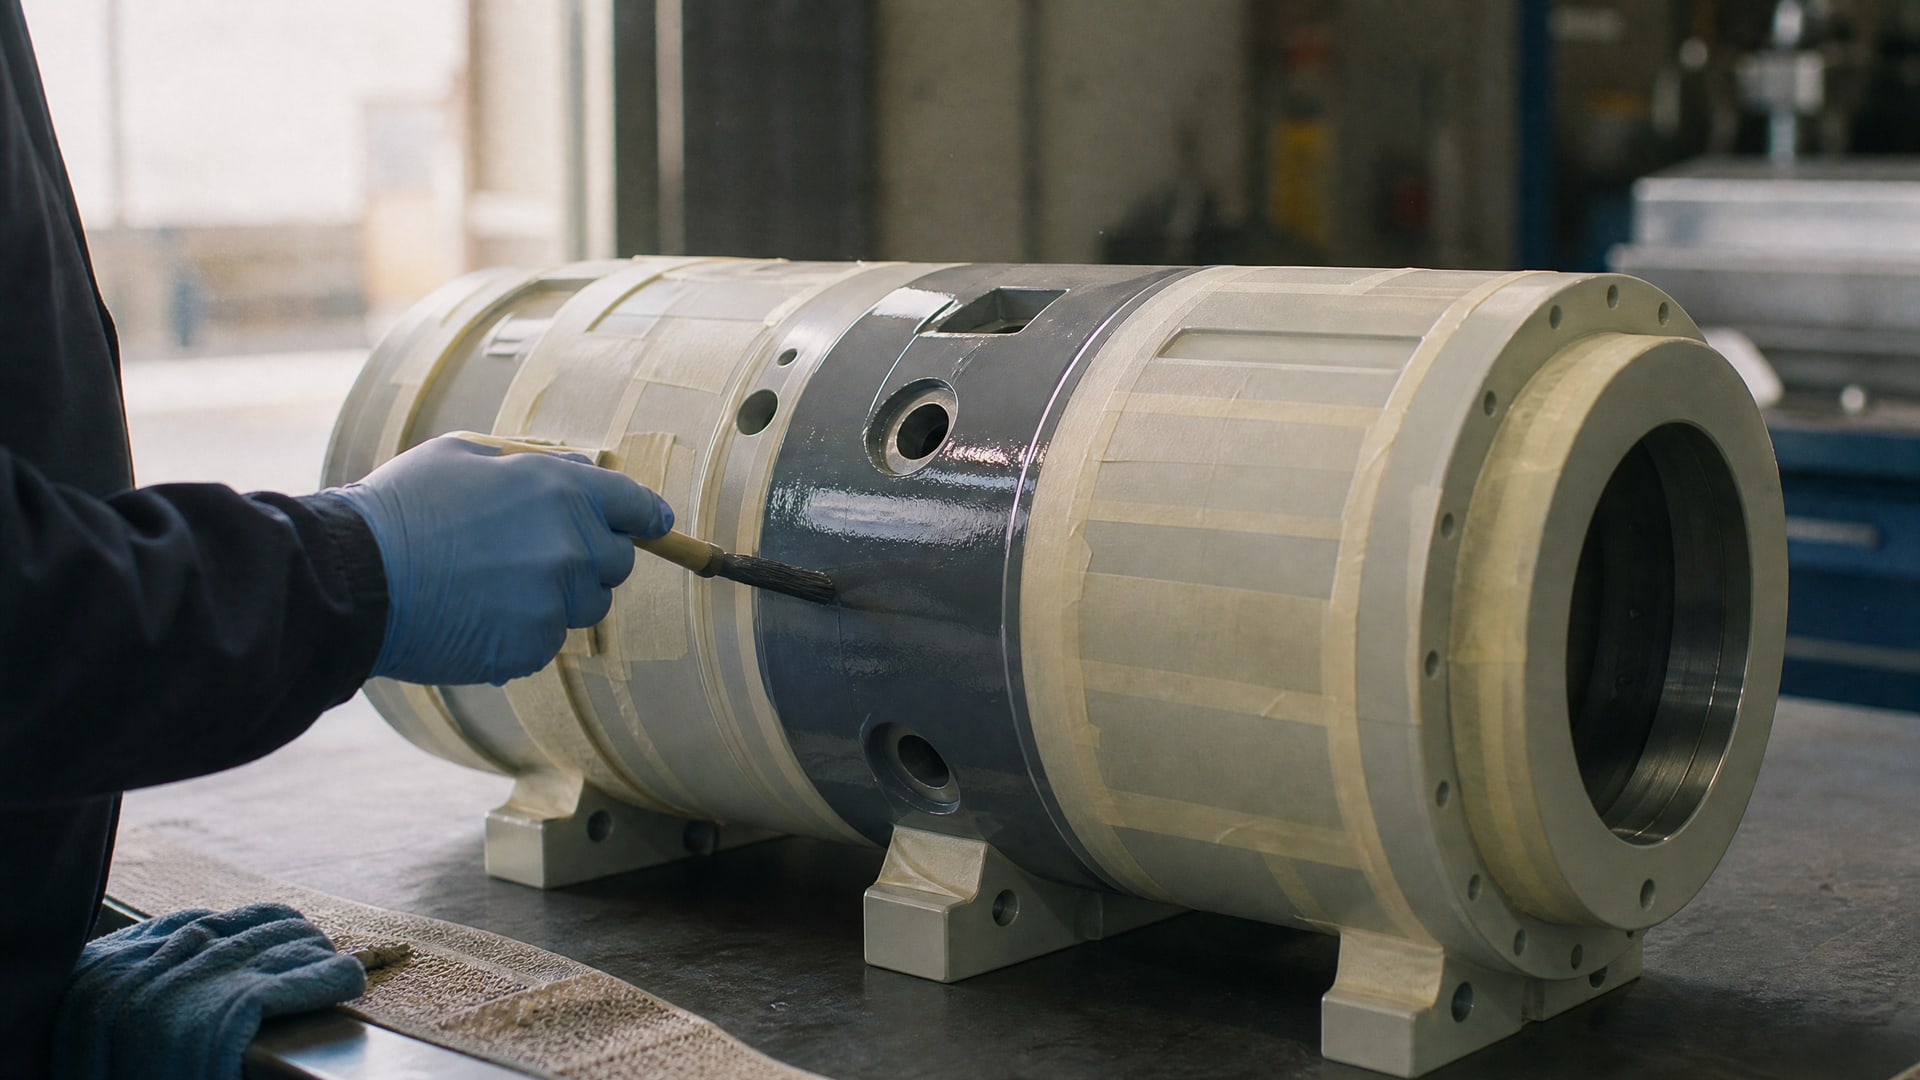
При производстве цилиндрических узлов нанесение защитного покрытия - это не просто закрашивание всей детали одним слоем. Функциональные зоны, такие как смазочные каналы, резьбы, посадочные торцы и вентиляционные отверстия, должны остаться открытыми, иначе покрытие нарушит их назначение. Технологические отверстия в покрытии - это осознанно оставляемые без защиты зоны, которые определяют функциональность и долговечность узла.
Инженеры, закупщики и техники часто сталкиваются с противоречием: торец цилиндра подвергается коррозии и влаге, но если его покрыть, может измениться посадка или нарушиться уплотнение. В этой статье разберем, как правильно выбрать зоны покрытия, защитить торцевые поверхности без ущерба функциональности и избежать брака на производстве.
Что такое селективное покрытие и зачем оно нужно
Селективное покрытие - это метод, при котором защита наносится избирательно, только на те части детали, которые нуждаются в ней.
На цилиндрических узлах это означает разделение поверхности на несколько зон: рабочие, защитные и технологические.
Рабочие поверхности (где происходит фрикция, скольжение или уплотнение) требуют тонкого, часто твердосмазочного покрытия. Защитные участки (боковые стенки, наружные поверхности) берут более толстый слой против коррозии. Технологические отверстия остаются вообще без покрытия.
Если на цилиндре есть каналы подвода смазки, гидравлические линии или резьбы для крепежа, покрытие их перекроет. Даже при тонком слое может нарушиться проходное сечение или ухудшиться посадка детали. Вот почему перед нанесением эти зоны маскируют заглушками, скотчем или контактными пастами. После полимеризации маску удаляют и проверяют проходимость каналов.
На практике это означает, что один цех не может применить универсальный процесс ко всем цилиндрам. Каждый узел требует индивидуального технологического плана маскировки.
Торцевые поверхности: покрывать или оставить открытыми
Торец цилиндра - критичная зона решения.
Функция торца определяет все.
Если торец участвует в посадке (скользящей или прессовой), в уплотнении или служит базирующей поверхностью, его покрывать нельзя. Даже микрометровый слой покрытия изменит габарит, и деталь может выйти за допуск. Посадочный торец должен остаться в своих исходных размерах.
Если же торец не несет нагрузки и просто обращен к влаге, маслу или химически активной среде, его имеет смысл защитить. Для такого торца выбирают маслостойкое покрытие толщиной 40–100 мкм. Нижний предел обеспечивает минимальную защиту от коррозии, верхний - резерв для абразивной среды.
На границе между покрытой и непокрытой зоной рекомендуется оставить переходный участок 2–3 мм. Это снижает риск микротрещин и скола на кромке, где два разных материала стыкуются.
На одном узле могут сочетаться разные требования: один торец покрыт, другой остается открытым. Это нормально и отражает логику селективного подхода.
Маскировка технологических отверстий и каналов
Маскировка - это не побочный процесс, а ключевой этап.
Правильно замаскировать, значит избежать половины брака.
Технологические отверстия включают: каналы подвода смазки, гидравлические линии, вентиляционные каналы, резьбовые отверстия для крепежа. Если даже один такой канал перекроется покрытием, функция узла нарушится.
Маски устанавливают до нанесения защиты. Их изготавливают из скотча, силиконовой пасты, пластиковых заглушек или воска - в зависимости от формы отверстия и метода нанесения покрытия (распыление, окунание, кисть, тампон). После полимеризации маску аккуратно удаляют и проверяют:
Проходит ли через канал измерительный щуп необходимого диаметра.
Нет ли остатков покрытия в отверстии или на внутренних поверхностях.
Совпадают ли размеры отверстия с чертежом.
Если канал оказался частично перекрыт, его нужно прочистить, но это исправление, а не проектирование. Лучше подойти ответственнее к маскировке сначала.
В техпроцессе маскировку часто недооценивают, считая механической операцией. На деле это этап, требующий такого же контроля, как и само напыление.
Выбор типов защитных покрытий для торцевых поверхностей
Для защиты торцевых поверхностей, где не требуется селективность, используют несколько типов покрытий.
Маслостойкое лакокрасочное покрытие - это слой, стойкий к воздействию минеральных масел и смазок. Его проверяют стандартизованным методом: образец выдерживают в масле при 130 °C, затем охлаждают до 20 °C и взвешивают. Другой способ оценки - статическое воздействие минеральным маслом не менее 48 часов при 20 ± 2 °C. Эти методы дают числовой показатель, на который можно опираться при выборе.
Фосфатные покрытия обладают маслоемкостью не менее 2,0 г/м², что позволяет им удерживать смазочную пленку и дополнительно защищать от коррозии.
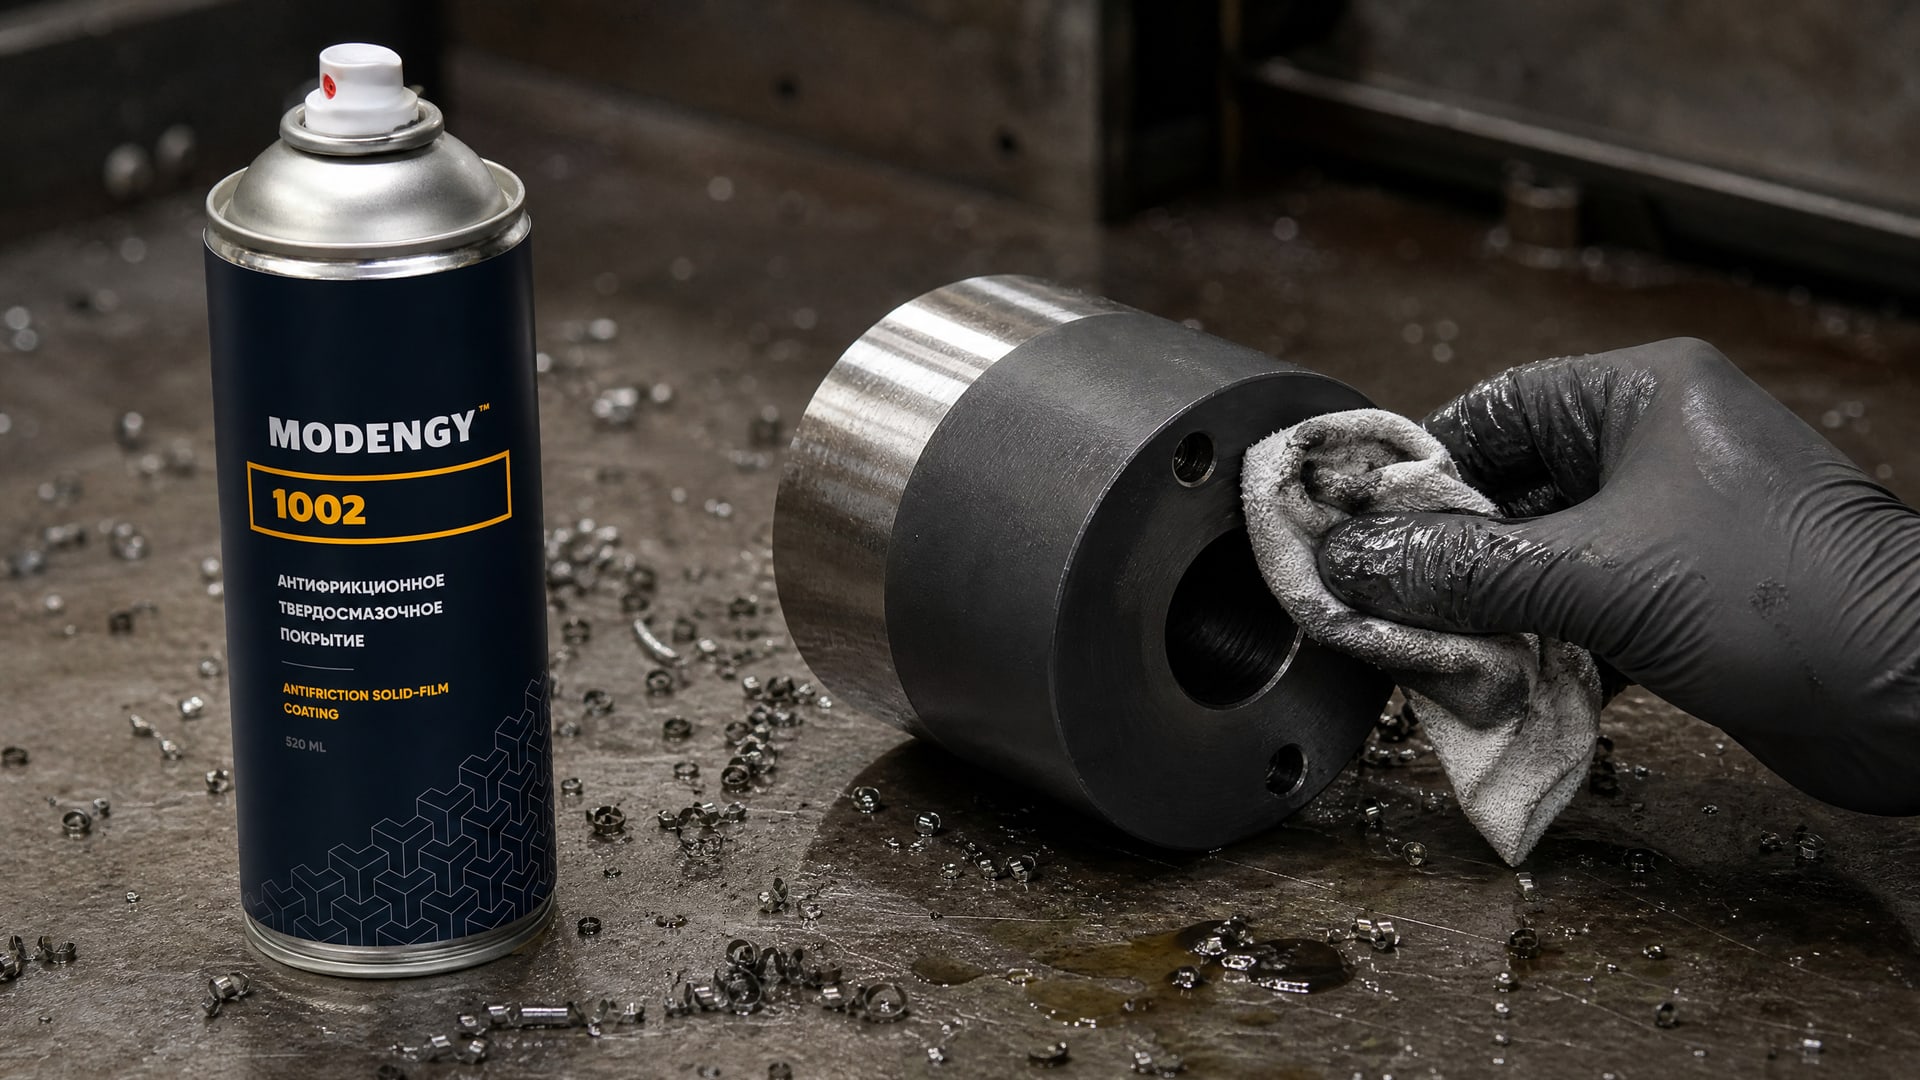
Твердосмазочные покрытия (антифрикционные) применяют на рабочих торцах, где наряду с защитой нужна низкая фрикция. Например, для узлов с интенсивным скольжением и одновременным контактом с маслом, MODENGY 1002 обеспечивает комбинированную защиту: снижает коэффициент трения, защищает от вымывания смазки и устойчив к перепадам температур.
Для каждого типа покрытия производители указывают диапазон работоспособности (температура, среда, механическая нагрузка). Нужно выбрать покрытие, соответствующее не только маслостойкости, но и всему спектру условий работы узла.
Толщины слоев: рабочие и защитные зоны
Одна и та же толщина слоя не подходит для разных функциональных зон.
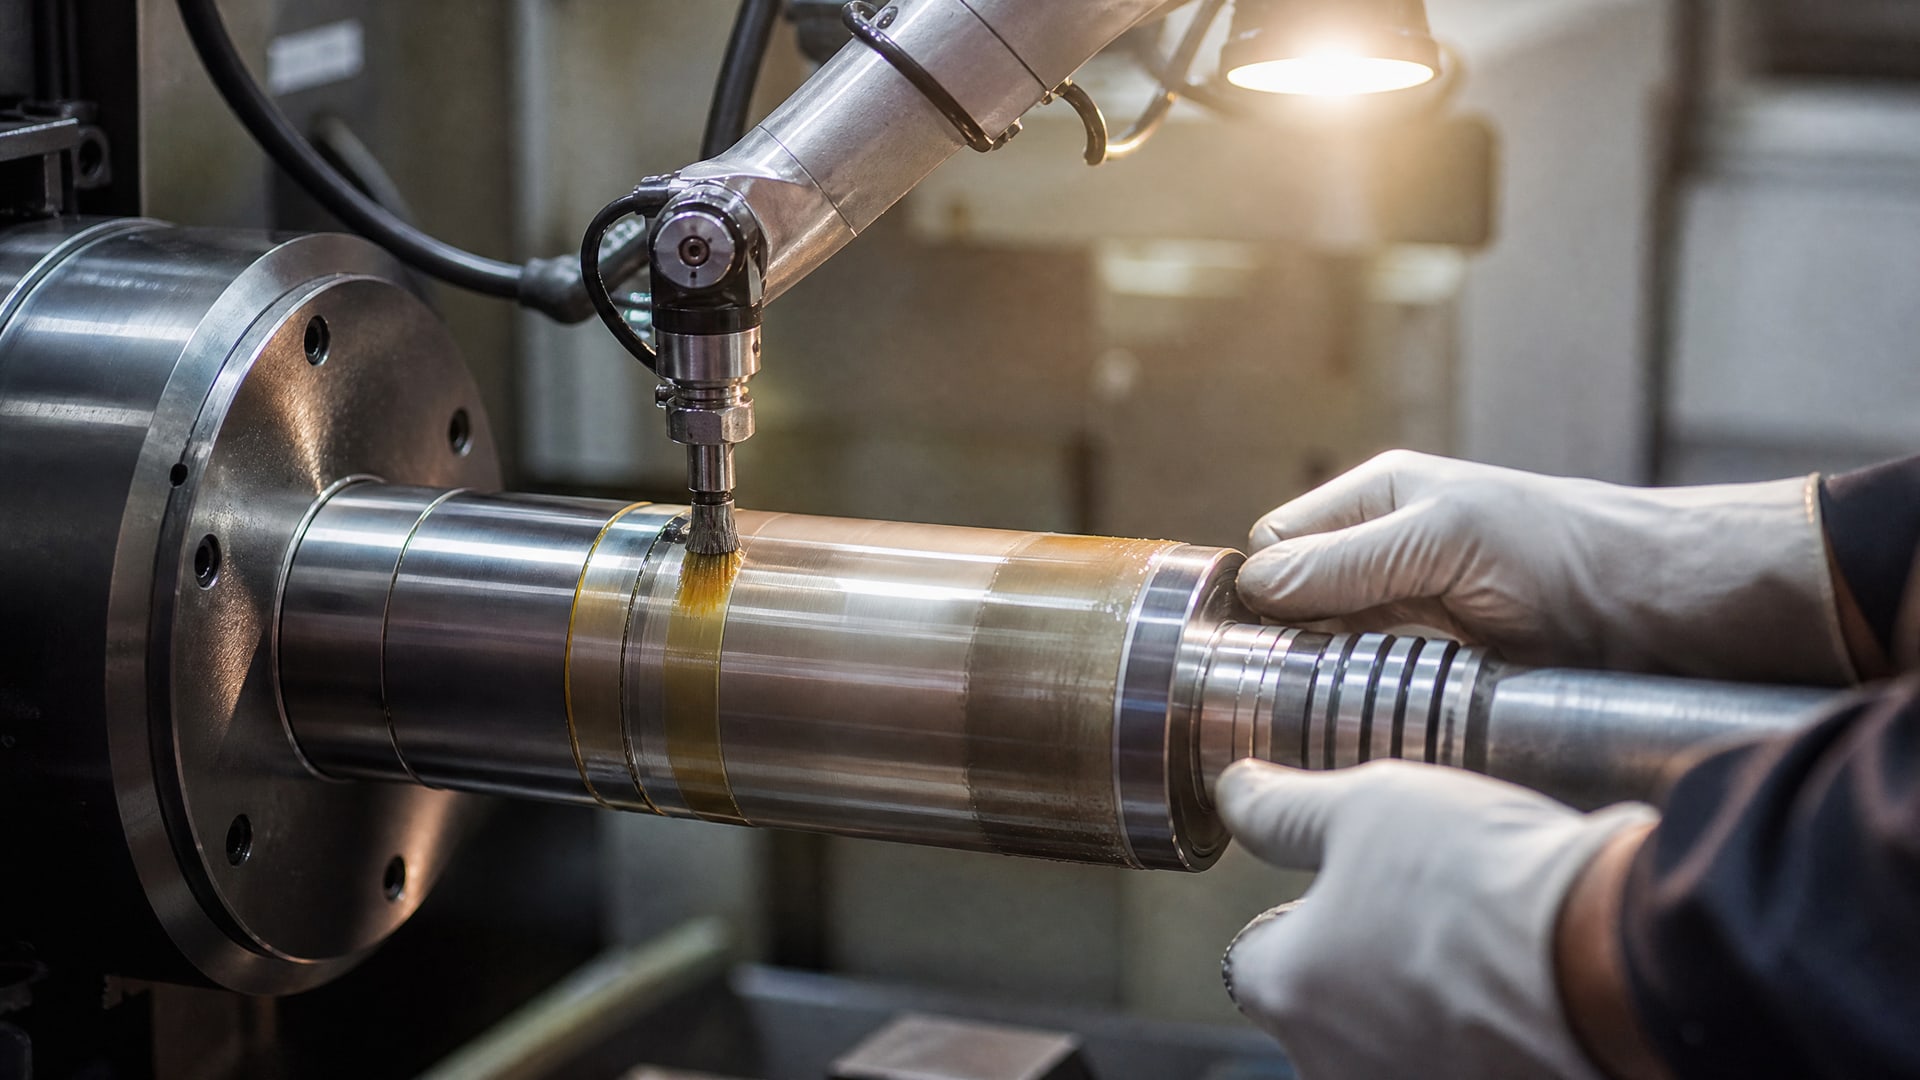
На рабочих поверхностях (скольжение, фрикция) требуется тонкий слой около 5 мкм. Толстое покрытие на рабочей поверхности увеличит фрикцию, может отслоиться при вибрации и ухудшит точность посадки. Минимум достаточен: нанес тонкий, равномерный слой - и готово.
На защитных участках (боковые поверхности, наружные кромки) слой может быть толще: 40–100 мкм. Такой диапазон дает хороший запас на абразив, влагу и коррозию. Нижний предел (40 мкм) - это базовая защита от повседневной коррозии. Верхний (100 мкм) - для агрессивных сред: химически активные растворы, соль, постоянная влага.
При полимеризации двойным методом (например, комбинация химической и последующей механической/тепловой обработки) нужно убедиться, что оба этапа не приводят к неравномерному наслоению. Контролируют толщину после каждого этапа полимеризации.
На границе зон переходный участок 2–3 мм служит буферной зоной. Здесь допускается промежуточная толщина, что снижает риск скола и отслоения.
Стандарты и нормативная база
ГОСТ 9.028-74 описывает защиту деталей эмульсиями, ингибированными маслами и полимерными покрытиями.
В этом стандарте указаны основные способы нанесения: распыление, окунание, кисть и тампон. Каждый способ подходит для разных форм деталей и требует своего контроля толщины и равномерности.
ГОСТ 9.306-85 относится к Единой системе защиты от коррозии и старения (ЕСКЗС) и используется для обозначения видов покрытий в технической документации. Если в чертеже указано маркировка типа «ЛП-1М 5 мкм», это означает лакокрасочное полимеризуемое покрытие, тип 1, модифицированное, слой 5 микрометров.
Маслостойкость и маслоемкость покрытий регулируются через ГОСТ-материалы, которые устанавливают методы испытаний и числовые пороги. Например, для маслобензостойких эмалей стойкость к статическому воздействию минеральных масел должна быть не менее 48 часов при 20 ± 2 °C.
СП 28.13330.2017 упоминает торцевые поверхности и торцы элементов в контексте противокоррозионной защиты конструкций, что подтверждает логику защиты кромок и торцов в стандартизованном виде.
При выборе покрытия сверяются именно со спецификацией стандарта, а не с общими словами производителя. «Маслостойкое» - не более чем описание; конкретный метод испытаний и числовой показатель - вот критерий.
Часто задаваемые вопросы
Почему нельзя просто прочистить канал после нанесения покрытия?
Можно, но это исправление брака, а не правильный процесс. Прочистка вручную не гарантирует полное удаление покрытия со всех внутренних поверхностей канала, что приводит к сужению сечения и снижению пропускной способности. Маскировка до нанесения исключает саму проблему.
Как выбрать толщину маслостойкого покрытия на торце?
Если торец не является рабочей поверхностью и не участвует в посадке, используйте диапазон 40–100 мкм. Нижний предел (40 мкм) достаточен для обычной коррозии и влаги. Верхний (100 мкм) применяйте при контакте с агрессивными маслами, солью или постоянной влажности. Контролируйте толщину толщиномером после полимеризации.
Что такое переходный участок 2–3 мм и зачем он нужен?
Это буферная зона между покрытой и непокрытой частью торца. На границе двух материалов возникают механические напряжения. Переходный участок позволяет нагрузке распределяться плавнее, снижает риск микротрещин и скола на кромке. Допускается промежуточная толщина слоя в этой зоне.
Какой метод испытания маслостойкости считается более строгим?
Испытание при 130 °C более сложное, так как высокая температура ускоряет диффузию и окисление. Испытание 48 часов при 20 °C - более мягкое условие. Проверьте, на какой метод и на какие показатели ориентируется ваш технический регламент, и выбирайте покрытие на основе этих требований.
Нужно ли маскировать резьбовые отверстия?
Да, обязательно. Даже тонкий слой покрытия может частично перекрыть витки резьбы и затруднить вворачивание крепежа. Используйте пластиковые заглушки или восковые пасты, которые плотно закрывают резьбу перед напылением. После удаления маски проверьте, что резьба проходима.
Заключение
Защита торцевых поверхностей и выбор зон покрытия на цилиндрических узлах - это не просто вопрос эстетики, а инженерная задача, где каждое решение влияет на функциональность. Селективное покрытие с правильно определенными технологическими отверстиями, оптимальной толщиной слоя и маскировкой до нанесения защиты обеспечивает длительный срок службы узла без потери его рабочих характеристик.
Начните с анализа функции каждой части детали: определите, какие торцы и каналы критичны, какие нуждаются в защите. Составьте техпроцесс маскировки, выберите маслостойкое покрытие на основе стандартных методов испытаний (а не общих заявлений) и контролируйте толщину после полимеризации. Правильная подготовка и четкое соблюдение плана покрытия экономят время, снижают брак и гарантируют, что узел будет работать в соответствии с чертежом.