При нанесении защитных покрытий на цилиндрические детали и узлы встает критическая задача: как оставить открытыми резьбовые, технологические и сквозные отверстия, если они не должны быть покрыты, и в то же время обеспечить плавную, прочную кромку покрытия на торцах? Выбор зон маскирования и метод защиты отверстий определяет не только внешний вид и надежность защитного слоя, но и влияет на герметичность, точность сборки и долговечность узла. Закупщики промышленного оборудования и технические специалисты часто сталкиваются с этой проблемой при поиске подрядчика или внутреннем проектировании технологии. Статья раскрывает, как правильно выбрать места маскирования, какие материалы использовать для защиты торцов и отверстий, и как добиться того, чтобы граница покрытия не нарушала функционал детали.
Типы отверстий и выбор способа маскирования
Перед выбором метода защиты технологических отверстий нужно определить их характер: резьбовые, глухие (тупиковые), сквозные или отверстия с резьбовыми вставками (heli-coils).
Каждый тип требует собственного подхода к маскированию.
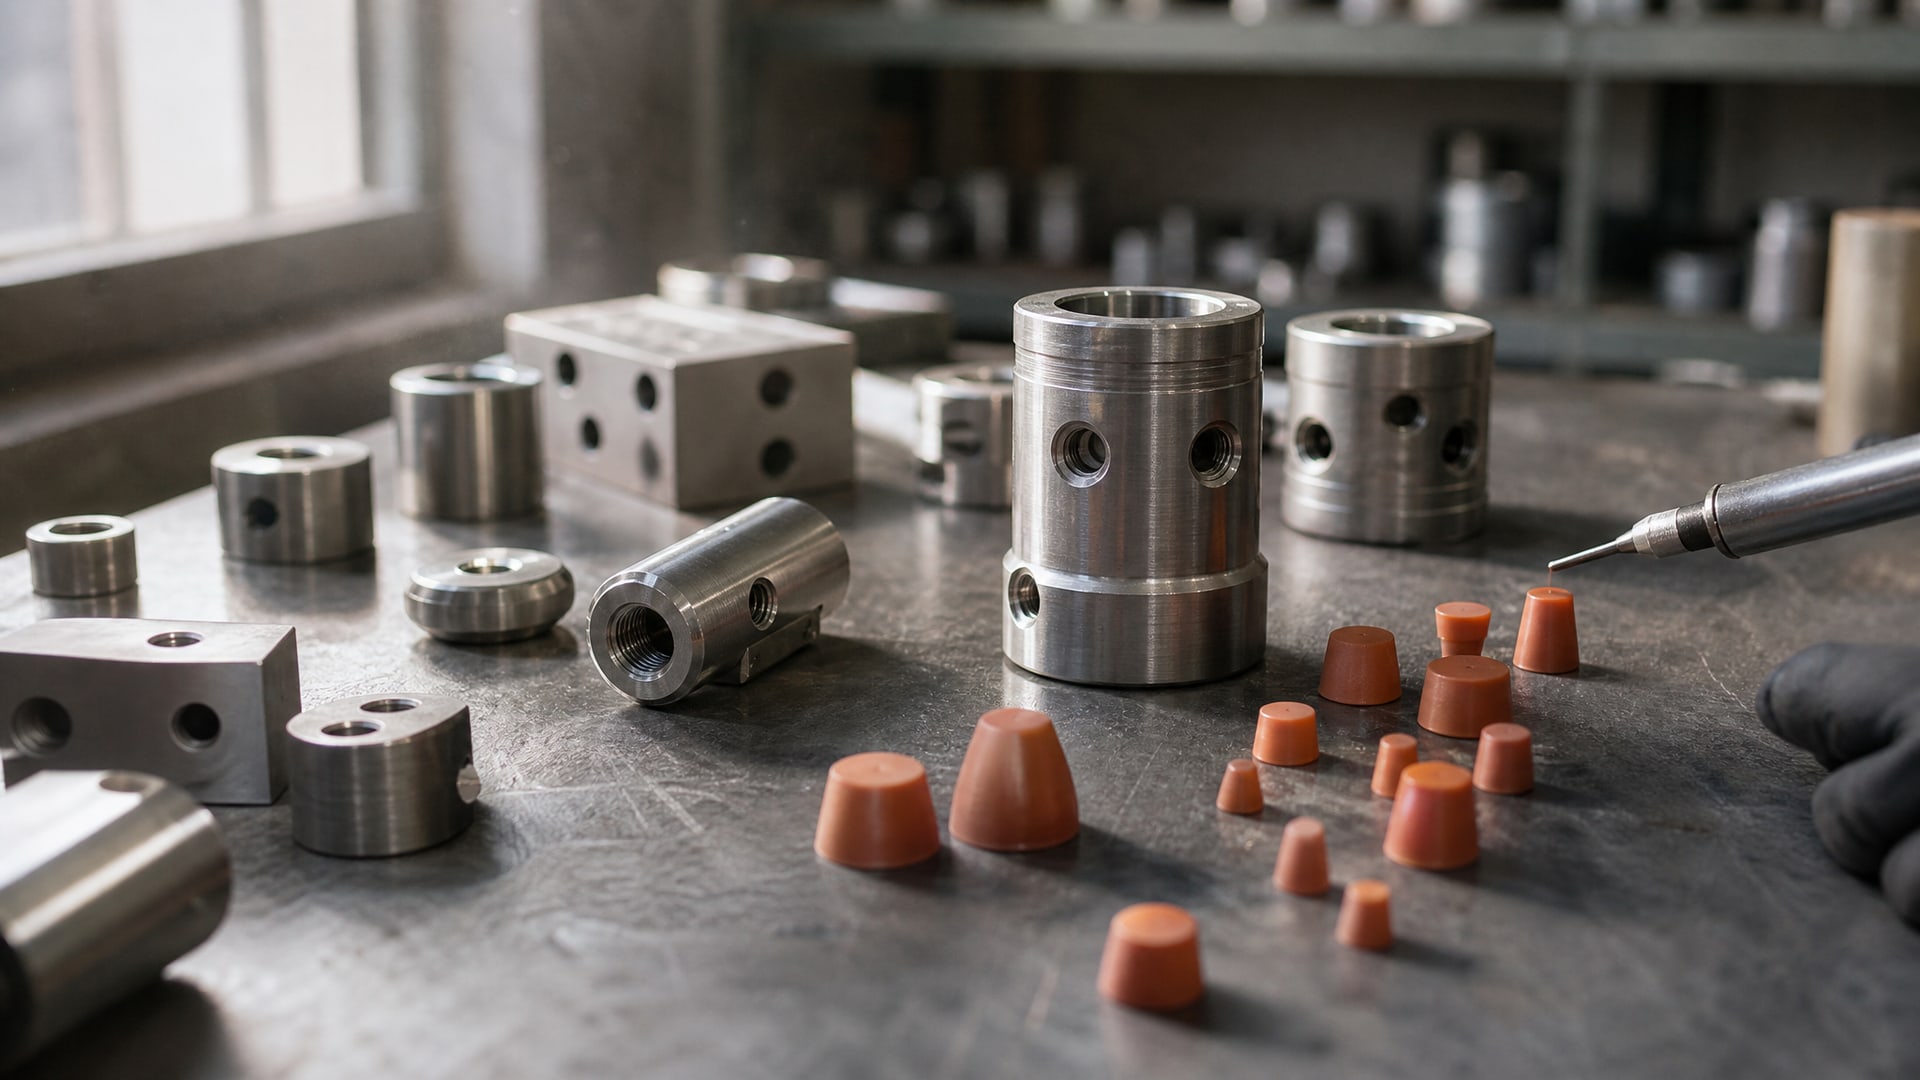
Для резьбовых отверстий стандартное решение - конусные силиконовые заглушки, подобранные по размеру резьбы. Они вводятся в отверстие на глубину 1-2 мм для обеспечения герметичности по кромке. Верхняя часть заглушки должна выступать над поверхностью детали, так как это создает плавный переход и предотвращает скопление покрытия на острой кромке отверстия. Если нужно сохранить первый виток резьбы открытым, применяют специальные вставки, которые закрывают вход в отверстие, оставляя верхнюю часть доступной.
Для глухих (тупиковых) отверстий предпочтительнее заглушки с фланцем или фланец-пробки, которые упираются во входную кромку отверстия и не заходят глубоко внутрь. Это уменьшает риск затекания покрытия в полость и упрощает последующее извлечение маски.
Для сквозных отверстий часто используют решения, обеспечивающие маску по обеим сторонам детали. Если это невозможно, то маскируют хотя бы одну сторону, чтобы не полностью открывать отверстие потоку краски или порошка. Специализированные pull plugs позволяют закрепить заглушку так, чтобы она могла быть удалена после полимеризации без повреждения контролируемого слоя.
Для отверстий с резьбовыми вставками (heli-coils) практики обычно советуют маскирование, потому что даже тонкий слой покрытия внутри или на кромке вставки может нарушить работу резьбы или повлиять на посадку последующего крепежа. В справочниках по анодированию и покрытиям указано, что резьбовые отверстия размером 1/4" и меньше обычно маскируют, если техническое задание не оговаривает иное.
Защита торцевых поверхностей и граница покрытия на цилиндрических узлах
Торцы цилиндрических деталей (трубок, валов, цилиндров) требуют особого внимания, так как именно на них часто сосредотачиваются проблемы с адгезией, сколом слоя и попаданием влаги под покрытие.
Граница защиты на торце должна быть либо полностью закрыта, либо выведена в контролируемую, геометрически стабильную зону.
При использовании маскирующих колпачков для торцов правило подбора такое: внутренний диаметр колпачка должен быть на 0,030 дюйма (примерно 0,75 мм) меньше внешнего диаметра защищаемого торца. Это обеспечивает натяг и плотный контакт, предотвращая затекание покрытия на торец и в зону сопряжения с основной деталью. Колпачок должен садиться с усилием и надежно фиксироваться, чтобы не сместиться во время напыления или нанесения покрытия.
Граница покрытия на цилиндрических элементах выбирается так, чтобы она уходила на участок, который не будет подвергаться вибрации, контакту с уплотнениями или повторяющимся механическому воздействию. Выбор зоны окончания слоя напрямую влияет на риск скола, разбалансировки при вращении, подсоса влаги и проблем при сборке. Если торец будет соприкасаться с другой деталью после покрытия, кромку слоя нужно либо сфаской закруглить, либо полностью переместить на внутреннюю сторону.
Для внутренних цилиндрических поверхностей (например, внутри трубы или полого вала) граница часто выводится на несколько миллиметров от края или оканчивается так, чтобы при последующей сборке эта кромка была перекрыта другой деталью и недоступна для влаги.
Маскирование с использованием маскирующего компаунда
Когда стандартные силиконовые заглушки не решают задачу (например, при сложной геометрии, неправильных размерах отверстий или высоких температурах полимеризации), применяют маскирующий компаунд - специальную пасту или смесь, которая наносится в зону защиты, отверждается вместе с покрытием, а после полимеризации удаляется.
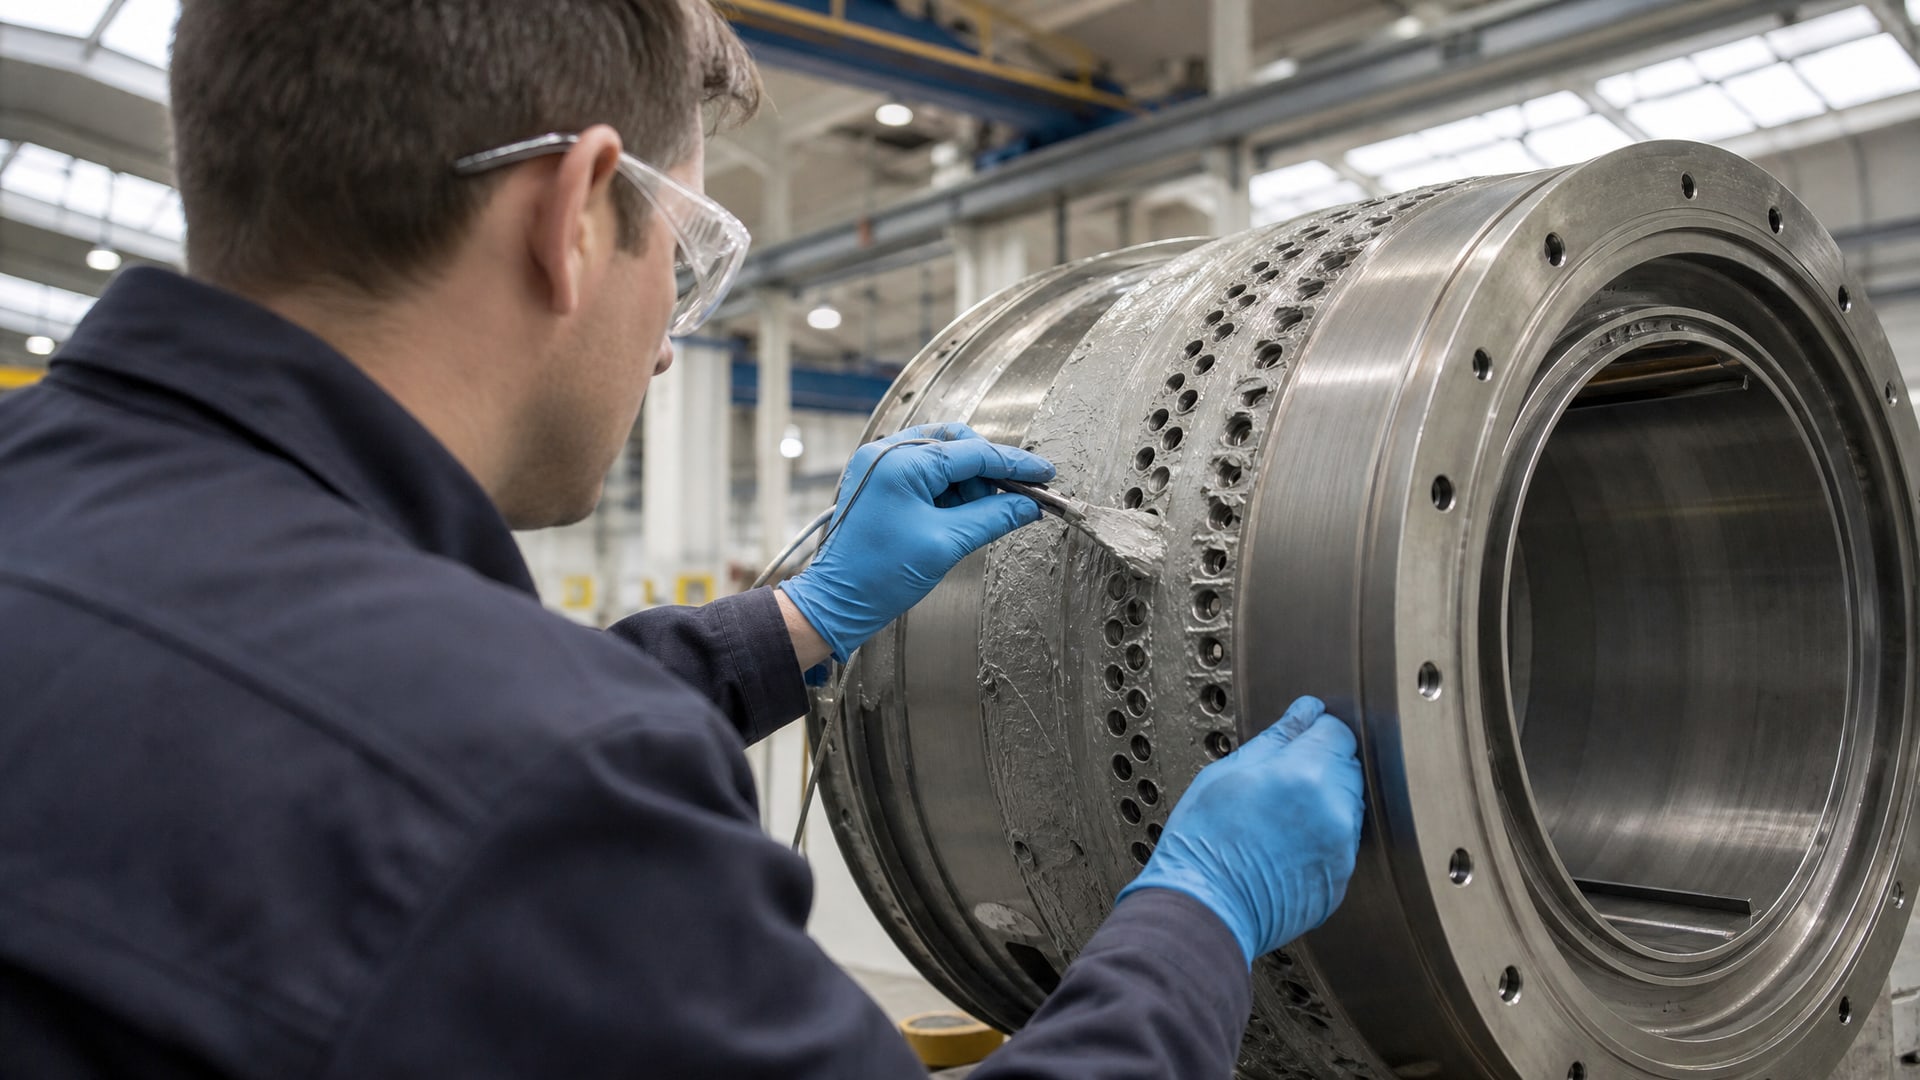
В практических руководствах указано, что маскирующий компаунд часто готовится в соотношении 50:50 (две компоненты поровну) и отверждается примерно за 7 минут при комнатной температуре. После полного затвердевания компаунд становится твердым и может быть удален механически - выломан, выдавлен или удален с помощью абразивной очистки.
После удаления маскирующего материала может потребоваться дробеструйная или абразивная очистка оставшихся после маски зон, чтобы удалить остатки компаунда и подготовить поверхность для последующих операций (например, для финишной сборки или применения дополнительного защитного слоя).
Компаунд рекомендуется для: - технологических отверстий нестандартной формы; - зон, где нужна максимальная герметичность маскирования; - высокотемпературных процессов, где силикон может деградировать; - мелких или сложных переходов между разными поверхностями.
Селективное покрытие и двойная полимеризация: согласование параметров
Понятие селективного покрытия означает, что покрытие наносится избирательно - на одни зоны детали, на другие нет.
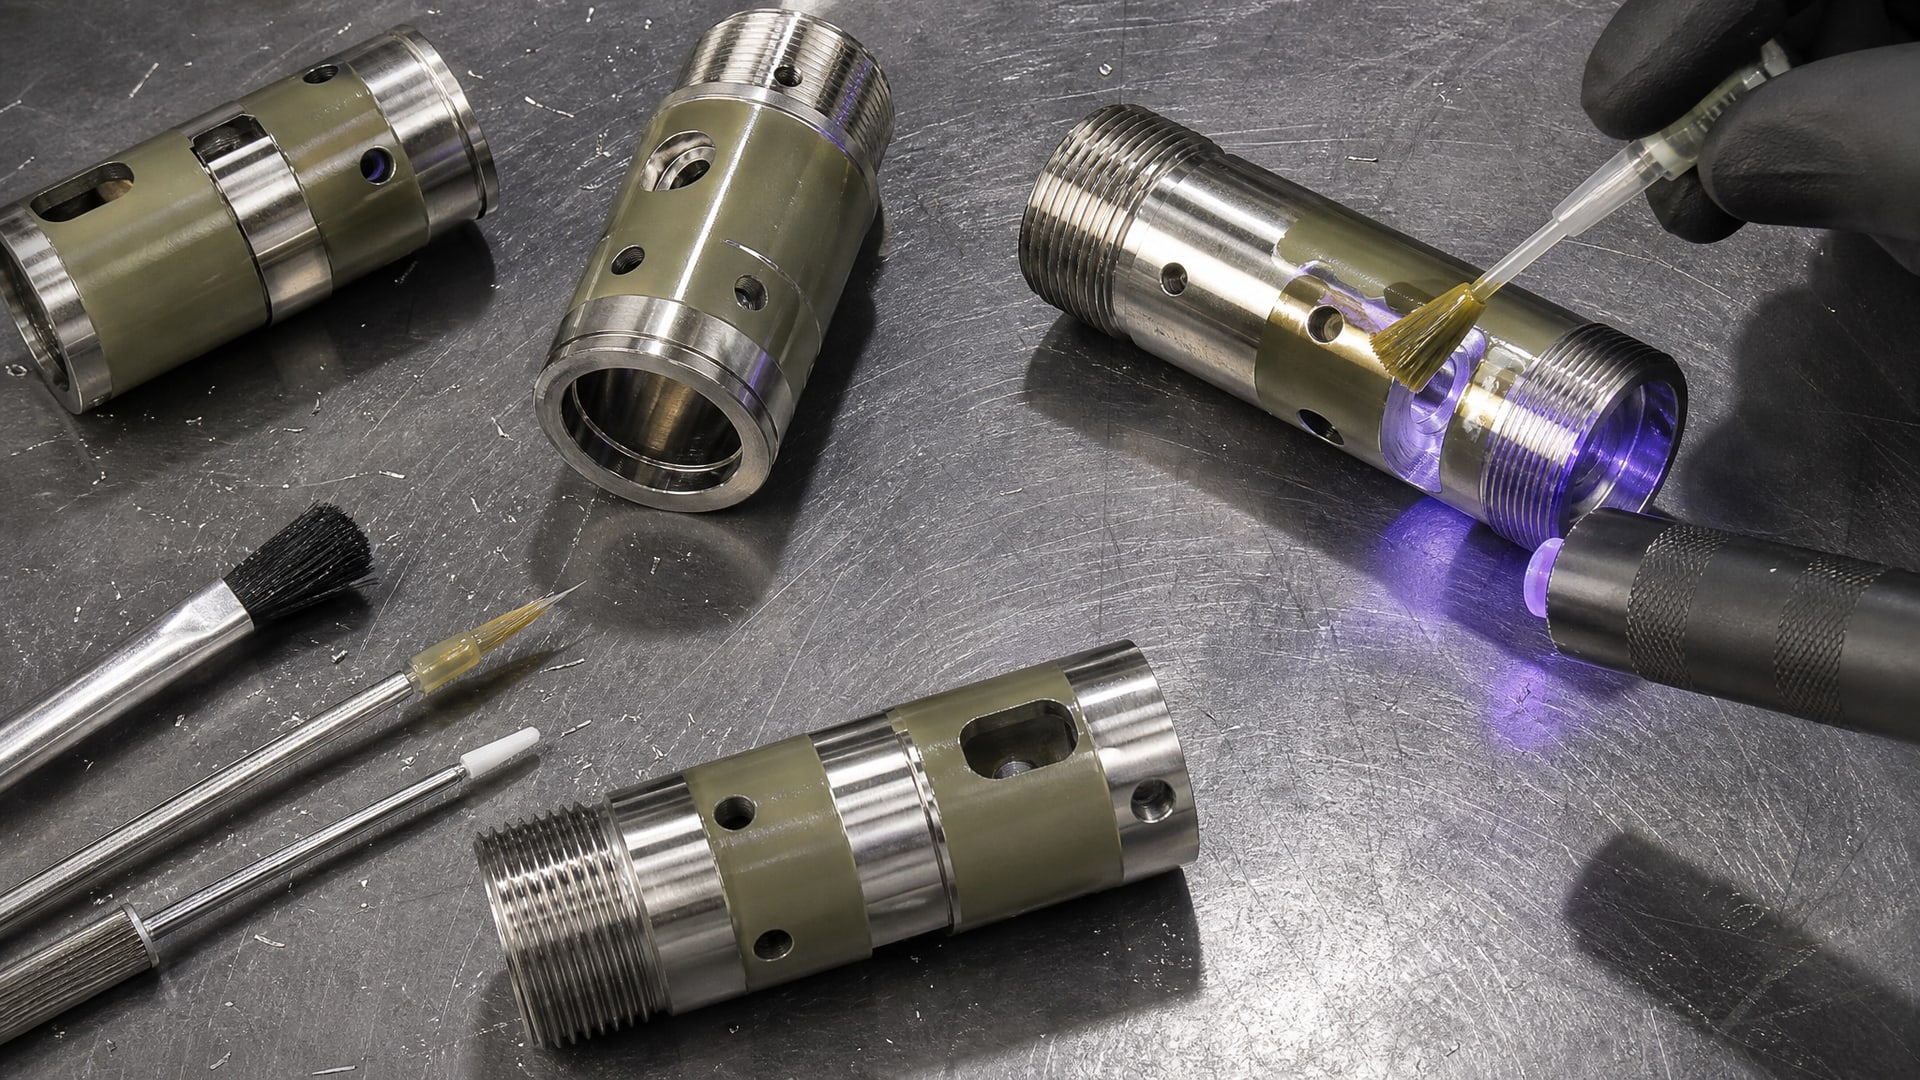
На цилиндрических узлах селективное покрытие означает, что боковые, торцевые или внутренние поверхности защищены, а резьбы, отверстия и технологические зоны остаются открытыми.
Достижение повторяемого, контролируемого контура покрытия требует предварительного согласования между дизайнером, технологом и производителем:
допуск на границу покрытия - в миллиметрах, насколько может смещаться граница слоя и считаться приемлемой;
допустимая толщина пленки у кромки - часто кромка получается тоньше, чем основная площадь, и это нужно либо учитывать, либо корректировать методом;
метод удаления маски - расчет на механическое выламывание, абразивную очистку или растворение;
влияние на последующую сборку и герметичность - проверка, что остаток маскирующего материала не помешает посадке крепежа, уплотнителя или соседней детали.
Двойная полимеризация покрытия - процесс, при котором слой отверждается в два этапа (например, предварительное отверждение при одной температуре, затем финальное при другой) - может помочь в технологической последовательности и улучшить свойства готового покрытия. Однако двойная полимеризация сама по себе не решает проблему маскирования и выбора зон защиты. Геометрия маскирующего элемента, плотность его посадки и подготовка маскируемой зоны остаются критичными факторами, независимо от схемы отверждения.
На практике двойная полимеризация полезна, когда первый этап позволяет провести промежуточные работы (например, удаление временных маск или дополнительную чистку), а второй этап обеспечивает финальную прочность и стойкость к агрессивным средам.
Маслостойкое покрытие деталей: стандарты испытаний и выбор
Часто в техническом задании указывают требование «маслостойкое покрытие» или «стойкость к минеральному маслу», но без ссылки на конкретный метод испытания.
На практике это приводит к неправильным интерпретациям и разочарованиям: одно покрытие может быть стойким при кратковременном контакте с маслом, другое - при длительном погружении, третье - только к маслам определенной вязкости.
Для корректного описания требований используются следующие стандартные методы испытаний:
AATCC 118-2013 - испытание на стойкость к маслам и минеральным жидкостям, предполагает контакт образца с определенным маслом в течение фиксированного времени и оценку изменения внешнего вида, прочности адгезии;
ASTM D1308 - стандарт для определения эффекта жидких сред (включая масла) на органические покрытия;
ISO 2812 - методика для испытания покрытий устойчивостью к химическим веществам путем погружения или пятновой пробы.
При выборе маслостойкого покрытия для цилиндрических узлов закупщик должен:
Уточнить, с какими маслами будет контактировать деталь (минеральное, синтетическое, растительное, дизельное топливо).
Определить характер контакта: кратковременное касание, брызги, длительное погружение, постоянное смачивание.
Запросить результаты испытаний по одному из указанных выше стандартов, а не только маркировку «oil-resistant».
Проверить, что испытание проводилось именно для той среды и условий, которые ожидаются в эксплуатации.
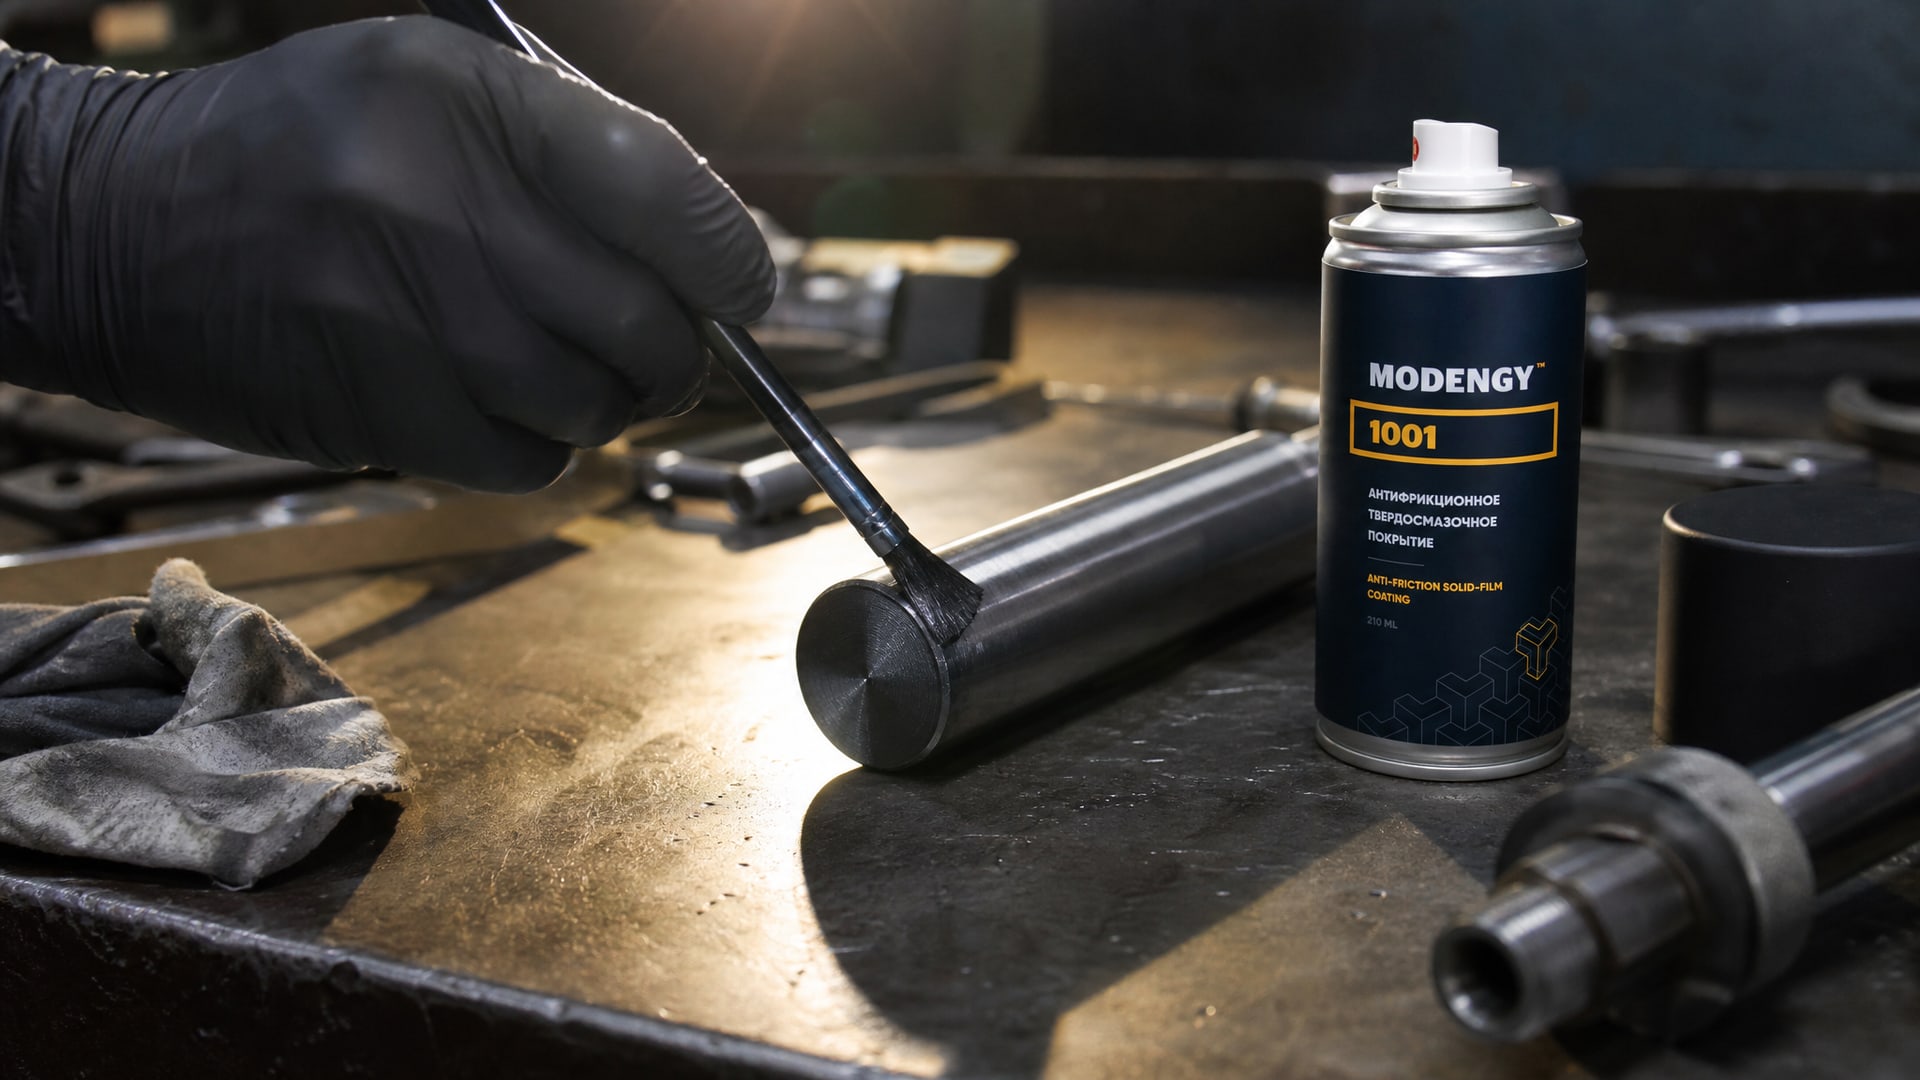
Для деталей, работающих в условиях высокой температуры и контакта с маслом одновременно, маслостойкое покрытие часто комбинируют с антифрикционными твердосмазочными составами. Например, для защиты торцевых поверхностей цилиндрических узлов, где требуется стойкость к высоким температурам, агрессивным средам и одновременно нужна низкая адгезия масла, применяют специализированные твердосмазочные покрытия, такие как MODENGY 1001, которые обеспечивают комплексную защиту и предотвращают вымывание защитного слоя маслами и активными жидкостями.
Практические ошибки и заблуждения при маскировании
Первая частая ошибка - переоценка возможностей маскирующей ленты.
Многие полагают, что если затянуть отверстие скотчем или специальной лентой, этого достаточно. На самом деле, в большинстве практических руководств отдельно рекомендуют заглушки, пробки или компаунд, потому что лента не гарантирует плотный контакт по кромке отверстия. Лента работает хорошо на плоских участках, но на выступающих кромках, в резьбовых отверстиях и на торцах она часто приподнимается, пропуская покрытие.
Вторая ошибка - выбор одной универсальной заглушки для всех типов отверстий. Сквозные, глухие, резьбовые отверстия требуют разных форм маскировки. Попытка использовать одну заглушку приводит либо к затеканию покрытия, либо к повреждению заглушки при ее извлечении.
Третья ошибка - пренебрежение влиянием покрытия на последующую сборку. Даже тонкий, едва видимый наплыв покрытия на торце цилиндра или в резьбе может повлиять на посадку уплотнения, момент затяжки болтового соединения или герметичность узла. Поэтому маскирование резьб и торцов выделяют как отдельный контрольный пункт технологии.
Четвертая ошибка - слишком узкое определение маслостойкости. На практике маслостойкое покрытие может означать очень разные вещи. Покрытие, стойкое в кратковременном контакте с маслом, может полностью потерять адгезию при погружении. Без ссылки на конкретный метод испытания требование остается расплывчатым.
Пятая ошибка - игнорирование роли граничной геометрии. Граница покрытия на цилиндрическом торце или кромке отверстия должна находиться не просто «где-то рядом», а в геометрически стабильной зоне, которая не будет подвергаться удару, вибрации или циклическому сдвигу. Неправильный выбор зоны окончания слоя часто приводит к отслаиванию и расслоению именно в этом месте.
Часто задаваемые вопросы
Нужно ли маскировать все резьбовые отверстия перед покрытием?
Технически ответ зависит от чертежа и назначения детали. Если резьба должна остаться открытой и свободной для крепежа, маскирование обязательно. Если первый виток может быть слегка покрыт, но основная глубина резьбы должна быть открыта, используют специальные вставки-маски. Руководства советуют маскировать резьбу размером 1/4" и меньше как стандартную практику, если чертеж не оговаривает иное.
Какой допуск установить на границу покрытия на торце цилиндра?
Допуск определяется функционалом: если торец будет соприкасаться с уплотнением, допуск должен быть минимален (обычно ±0,5 мм). Если торец служит только для крепления и не контактирует с критичными узлами, допуск может быть шире (±1 мм). Граница должна быть согласована на этапе проектирования между конструктором и производителем покрытия.
Может ли маслостойкое покрытие потерять свойства при нагреве?
Да, практически все органические покрытия теряют часть стойкости при нагреве. Поэтому для узлов, работающих одновременно при высокой температуре и контакте с маслом, нужно уточнять, при какой максимальной температуре проводилось испытание на маслостойкость. Часто используют комбинированные решения: покрытие с хорошей адгезией плюс твердосмазочный слой, который сохраняет свойства при нагреве.
Сколько времени занимает удаление маскирующего компаунда после полимеризации?
Время зависит от площади маскирования и метода удаления. При механическом выламывании компаунда (если он затвердел как монолит) обычно требуется 5-15 минут. При абразивной очистке (например, дробеструйная обработка) время увеличивается до 30-60 минут, но зато поверхность после нее готова к последующим операциям.
Может ли граница покрытия влиять на балансировку вращающегося цилиндра?
Да, в ротационных системах асимметричное распределение покрытия (например, если оно полностью закрывает одну сторону торца и не закрывает другую) может внести небольшой дисбаланс. Если цилиндр работает на высоких оборотах, границу покрытия лучше выбирать максимально симметрично или полностью закрывать обе стороны торца.
Заключение
Выбор способа маскирования технологических отверстий и защита торцевых поверхностей цилиндрических узлов - не просто косметическая операция, а критическая часть технологии, которая влияет на прочность адгезии, герметичность узла, точность сборки и долговечность покрытия. Конусные силиконовые заглушки, маскирующие колпачки и специализированные компаунды должны подбираться с учетом типа отверстия, геометрии границы покрытия и последующих операций сборки.
Для достижения надежного результата закупщик должен согласовать с производителем допуски на границу слоя, требования к маслостойкости (указав конкретный метод испытания), метод удаления масок и влияние на герметичность соединений. Селективное покрытие цилиндрических узлов с двойной полимеризацией решает сложные задачи защиты, но только при условии, что маскирование выполнено по техническому плану, а граница покрытия выведена в контролируемую, геометрически стабильную зону. Следующий шаг: уточнить требования в техническом задании (тип отверстий, допуски на границу, стандарты испытаний для маслостойкости) и согласовать их с подрядчиком перед началом работ.