Аудиторы HACCP и ISO 22000 давно перестали ограничиваться проверкой плана управления опасностями - они внимательно смотрят на материалы, которыми смазывают оборудование прямо над открытым продуктом. Смазка с допуском NSF H1 - это не просто «нетоксичное масло», а регистрируемый на уровне продукта материал, который должен соответствовать строгим требованиям FDA 21 CFR 178.3570 и международному стандарту ISO 21469. Выбор и применение правильной формулы - критическая мера в системе контроля химических рисков, которая напрямую влияет на результат аудита. В этой статье разберемся, как H1-смазки встраиваются в логику HACCP, какие документы проверяют аудиторы и на каких участках производства этот допуск действительно нужен.
Целевая аудитория - инженеры, закупщики и технические специалисты пищевых производств, которые готовят документацию к аудиту или строят систему управления рисками с нуля.
H1-смазка как регистрируемый продукт и элемент управления рисками
Главная ошибка закупщиков - путать H1 с общим заявлением о безопасности.
Допуск NSF H1 - это не просто одобрение, а регистрация конкретной формулы на уровне продукта. Аудиторы знают это и проверяют наличие смазки в реестре NSF, а не только прочитывают старый паспорт на русском языке.
Основа H1 - соответствие американскому регламенту FDA 21 CFR 178.3570, который регулирует компоненты смазочных материалов, одобренные для риска случайного контакта с пищей. Это означает, что каждый ингредиент формулы (базовое масло, загущающий агент, присадка, хладагент) должен быть специально выбран из списка разрешенных веществ. Минеральные и PAO-смазки при регистрации имеют предел случайного загрязнения пищи на уровне 10 ppm, тогда как силиконовые масла ограничены 1 ppm.
В HACCP и ISO 22000 H1-смазка включается в анализ опасностей как контрольная мера против химического загрязнения. Однако статус H1 не устраняет риск автоматически - он лишь регулирует уровень потенциального загрязнения до приемлемого. Например, если на подшипнике редуктора, расположенном прямо над открытым тестом, образуется течь, смазка H1 предотвращает критический инцидент, но это не означает, что течь приемлема. Аудитор проверит, как закупщик обосновал именно этот участок как точку с риском контакта, какие технические барьеры есть (кожухи, дренажные желобки) и почему выбрана именно H1, а не просто замена узла на герметичный.
ISO 21469: стандарт гигиены производства и обращения со смазками
NSF H1 подтверждает пригодность формулы, но не все.
Международный стандарт ISO 21469 дополнительно проверяет, как смазка производится, упаковывается, хранится и используется. Это важный момент: аудитор может обнаружить сертификат H1, но если производитель смазки не соблюдал ISO 21469, документ потеряет вес.
ISO 21469 охватывает все этапы жизненного цикла смазки:
Рецептуру и производство - чистота оборудования, отсутствие перекрестного загрязнения.
Упаковку и маркировку - четкая идентификация H1, запрет на переупаковку без документирования.
Транспортировку и хранение - условия, исключающие загрязнение или разложение материала.
Обучение персонала - инструкции по безопасному обращению.
Обслуживание и замену - включая ведение логов применения и утилизации.
Для аудита это означает, что закупщик должен требовать от поставщика смазки не только сертификат H1, но и подтверждение ISO 21469 или эквивалентное заявление о соответствии гигиеническим требованиям. Аудитор проверит наличие этих документов в файле продукта и может запросить информацию о производстве и условиях хранения на складе закупщика.
ISO/TS 22002-1 и требования к food grade lubricants в системе PRP
Система управления безопасностью пищевых продуктов по ISO 22000 строится на трех столпах: предварительные программы (PRP), HACCP и системное управление.
В рамках PRP допуск к применению смазок с риском контакта с пищей регламентирует стандарт ISO/TS 22002-1, который конкретно требует: если есть риск прямого или косвенного контакта смазки с пищевым продуктом, необходимо использовать только food grade lubricants с соответствующей регистрацией.
«Косвенный контакт» в стандарте означает не только видимое попадание масла в продукт, но и миграцию через воздух (например, аэрозольное распыление), конденсацию на оборудовании или вторичное загрязнение через дефект упаковки или оборудование. На большинстве участков пищевого производства - от фасовки до охлаждения, от смешивания до упаковки - возникает хотя бы теоретический риск такого контакта.
Закупщики часто ошибаются, применяя обычные смазки везде, где нет явного контакта. Аудитор проверит анализ рисков и попросит обосновать, почему на участке X применяется обычная смазка, а не H1. Если риск идентифицирован, но меры не приняты, это будет зафиксировано как несоответствие. Правильный подход - оценить каждый узел (подшипник, редуктор, цепь, компрессор, гидросистема) с точки зрения типа контакта и применить H1 именно там, где это обоснованно.
Документы, которые проверяет аудитор: от реестра NSF до спецификаций на складе
Реальная проверка аудитора начинается с вопроса: «Покажите регистрацию этой смазки в реестре NSF».
Закупщики, ответившие «у нас есть паспорт», часто оказывались не готовы. Дело в том, что сертификат H1 - это не просто печать на документе. NSF ведет открытый реестр зарегистрированных смазок, где указаны точное торговое имя, производитель, допуск и сведения о производстве. Аудитор проверит, что смазка, которую вы используете, действительно есть в этом реестре.
Полный пакет документов, который должен быть в порядке перед аудитом:
Реестр или сертификат NSF с допуском H1 для конкретного продукта.
Техническое описание (TDS) или паспорт безопасности (SDS) на смазку - оба должны быть актуальными и доступны на языке предприятия.
Декларация соответствия FDA 21 CFR 178.3570 и ISO 21469 (если производитель выдал).
Справка о производстве - условиях хранения поставщиком, дате выпуска, сроке годности.
Внутренняя спецификация производства - где именно и в каких количествах применяется каждая H1-смазка.
Лог замены смазок с датами, ответственными лицами и причинами (например, профилактическое ТО или устранение утечки).
Журнал входного контроля - проверка соответствия полученной смазки документам (проверка печати, условий упаковки, целостности контейнера).
Для пластичных смазок аудитор также проверит класс консистенции NLGI и обоснование его выбора на конкретном узле. Например, если в подшипнике редуктора используется NLGI 2, а в техническом описании указана NLGI 3, это несоответствие. Аудитор поставит вопрос: почему выбран класс, отличающийся от рекомендаций производителя оборудования.
Как H1-смазки встраиваются в HACCP: анализ опасностей и контрольные точки
В матрице HACCP химическое загрязнение смазкой присутствует как опасность на многих участках пищевого производства.
На этапе анализа опасностей (Принцип 1) закупщик и инженер должны провести систематическую оценку узлов оборудования, где смазка расположена над или рядом с пищевым продуктом.
Типичные критические и некритические точки контакта смазки с пищей:
| Узел оборудования | Тип контакта | Статус в HACCP | Рекомендуемая смазка |
|---|---|---|---|
| Подшипник редуктора над открытым продуктом | Случайное попадание при утечке | ККТ (критическая контрольная точка) | H1, NLGI 2 |
| Цепь конвейера в зоне фасовки | Возможное аэрозольное распыление | ККТ | H1, масло или пластичная смазка |
| Подшипник вентилятора в производственном помещении | Косвенный контакт через воздух | ПРП (предварительная программа) | H1 или обычная смазка (если риск минимален) |
| Гидросистема управления прессом | Герметичная, нет контакта | Нет | Обычное масло или H1 (по выбору) |
| Подшипник холодильной установки | Нет видимого контакта | ПРП | H1 рекомендуется |
Аудитор проверит, что закупщик провел эту оценку, записал результаты и определил, где нужна H1. Если анализ рисков не проведен или смазка выбрана без обоснования, это - несоответствие. Правильный подход: провести оценку для каждого участка, документировать решение и хранить эту документацию вместе с файлом смазки.
Практика применения: маркировка, хранение, замена и логистика смазок
После того как смазка H1 выбрана и закуплена, начинается этап практического применения, который часто упускают закупщики.
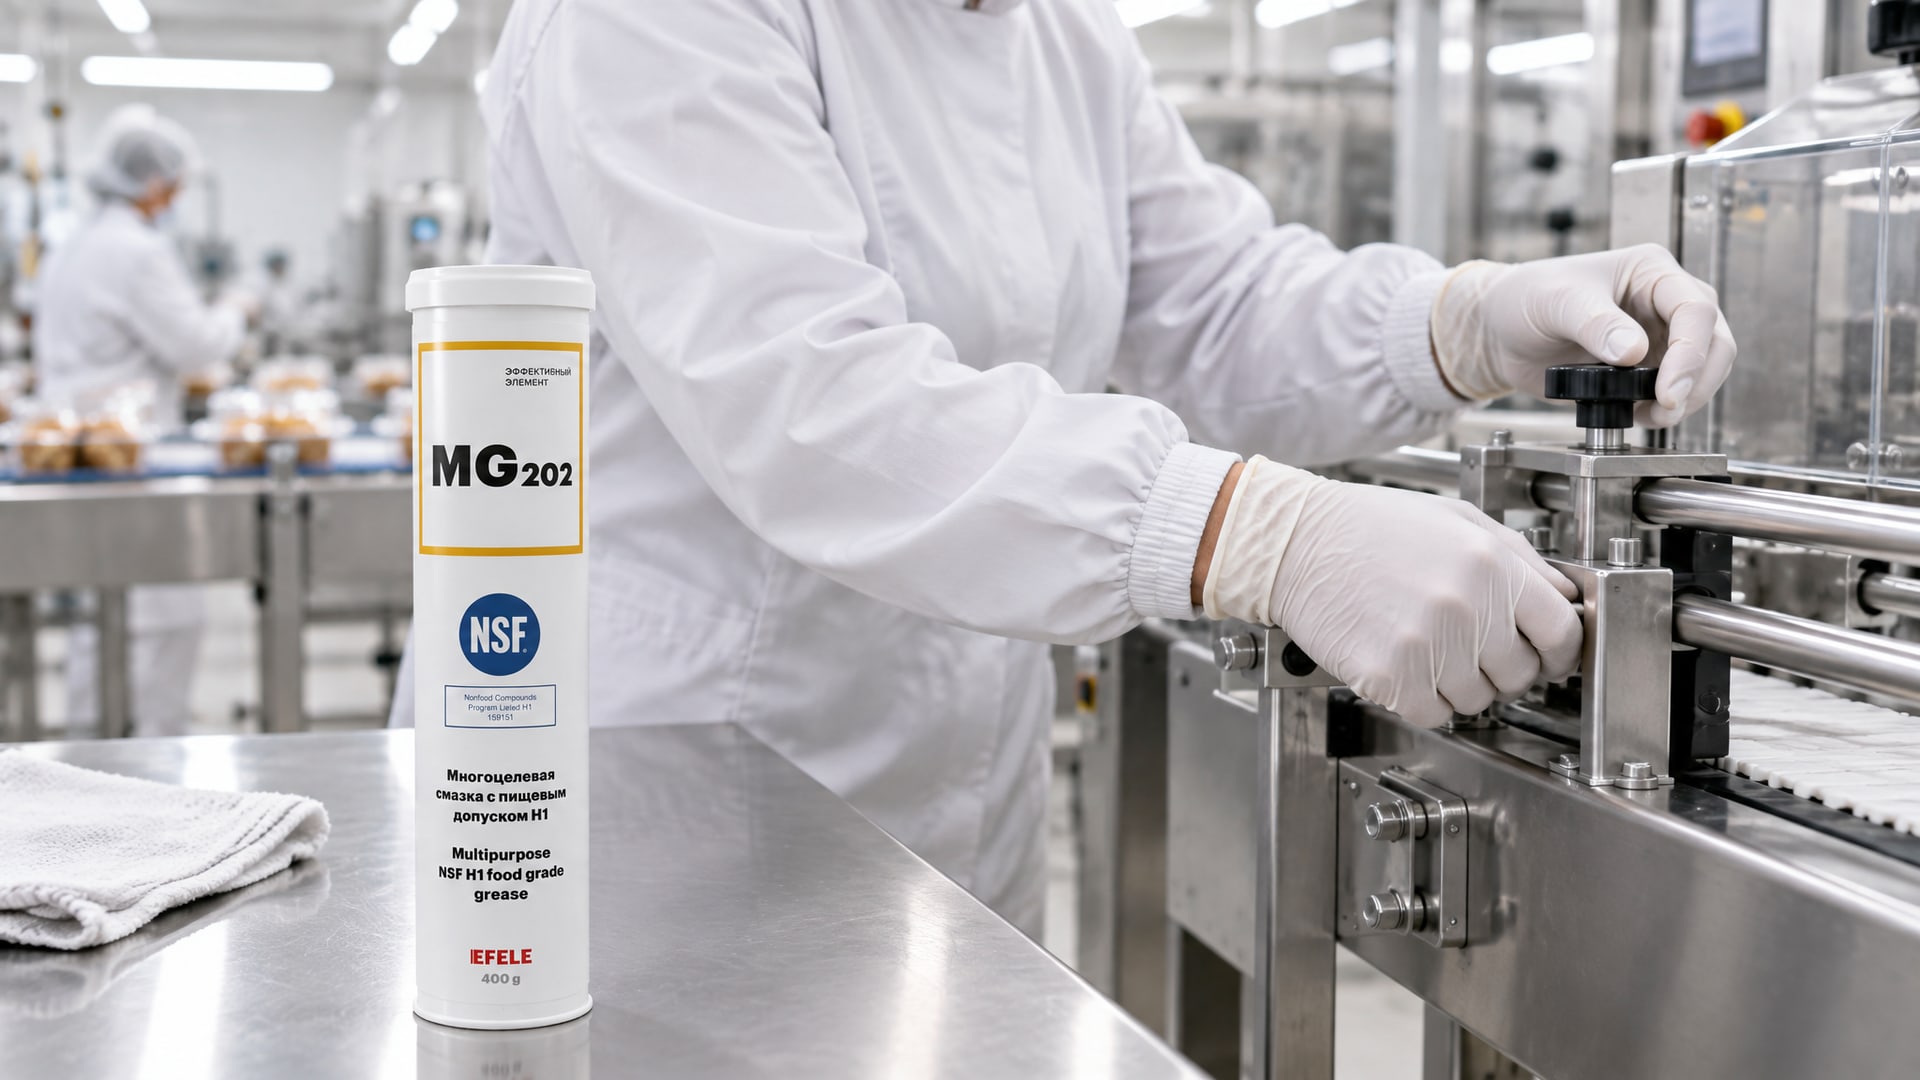
ISO 21469 и аудиторская практика требуют, чтобы смазка была правильно идентифицирована, хранена и применялась.
Маркировка и хранение
Все емкости с H1-смазкой должны быть ясно отмечены: название продукта, допуск H1, дата поступления, срок годности, ответственное лицо. На складе смазки должны хранить отдельно от химикатов и в условиях, исключающих загрязнение (закрытые полки, сухое помещение, температура в пределах спецификации). Если смазка хранилась при температуре выше 50 °C или ниже -10 °C, это может привести к разложению присадок и потере свойств. Аудитор попросит показать журнал условий хранения - особенно критично для сезонных производств, где летом и зимой условия различаются.
Выдача и применение
Перед применением смазки на оборудование инженер должен проверить, что формула соответствует назначению (тип базового масла, NLGI для пластичных смазок, совместимость с материалами уплотнений). Нанесение проводят согласно инструкции производителя оборудования - если указана смазка NLGI 2, NLGI 3 применять не стоит. После нанесения на подшипник или редуктор смазку НЕ протирают; удаляют только явные избытки после сборки.
Аудитор может попросить показать журнал выдачи смазок и спросить у оператора, когда в последний раз менял смазку на конкретном узле и почему. Если ответ неподготовленный или расходится с логом, это вызовет вопросы.
Замена и утилизация
Интервалы замены смазки зависят от типа узла, интенсивности работы и условий среды. Для пищевого производства обычно рекомендуется замена ежегодно или при плановом техническом обслуживании. Старая смазка должна быть удалена полностью (не смешана с новой) и правильно утилизирована. Смешивание двух разных смазок может привести к потере свойств обеих, что аудитор также проверит.
На участках с высокой влажностью (льдосолевые камеры, моечные линии) смазку меняют чаще - до 2-3 раз в год. EFELE MG-202 (NSF H1), применяемая на узлах пищевого оборудования в условиях повышенной влажности, требует замены согласно рекомендациям производителя оборудования и условиям работы. Аудитор проверит, есть ли эта информация в плане техническому обслуживании и ведется ли ее учет.
H1 vs H2 vs H3: когда каждый допуск нужен и почему H1 - не универсальное решение
Система классификации NSF различает три категории food grade lubricants в зависимости от риска контакта:
H1: случайный контакт с пищей разрешен. Пределы -10 ppm для минеральных масел, 1 ppm для силиконовых. Применяется на подшипниках, редукторах, цепях, компрессорах, гидросистемах, расположенных над или рядом с открытым продуктом.
H2: контакт с пищей ЗАПРЕЩЕН. Смазка предназначена для узлов в производственном помещении, но вне зоны контакта (например, опорные подшипники оборудования, направляющие прессов в других помещениях). H2 часто проще в формулировке и дешевле, чем H1, но применять ее там, где может быть контакт, нельзя.
3H: прямой контакт с пищей разрешен и даже предусматривается (разделительные агенты, антипригарные покрытия). 3H почти не встречается на производствах, разве что в специализированных формах для выпечки.
Ошибка закупщика - думать, что H2 - более строгая категория, чем H1. На самом деле H2 означает, что контакт недопустим, а не допущен под более жесткие условия. Аудитор будет скептичен, если увидит, что смазка H2 применена на редукторе прямо над продуктом. Правильный выбор H1 здесь не просто рекомендация, а обязательность.
Часто задаваемые вопросы
Может ли аудитор пройти положительно, если я применю H1 везде на производстве, даже где ее не требуют?
Применение H1 везде безопасно с точки зрения контроля риска, но неэффективно экономически. Аудитор может заметить, что H1-смазка используется на участке, где нет риска контакта, и спросит обоснование. Правильный подход - применять H1 только там, где риск идентифицирован в анализе HACCP, а на остальных участках использовать обычные смазки или H2. Это показывает, что вы проводили анализ рисков, а не применяете дорогую смазку по привычке.
Если продукт сертифицирован NSF H1, нужен ли дополнительно ISO 21469?
NSF H1 подтверждает, что формула соответствует FDA 21 CFR 178.3570 и допустима при случайном контакте. ISO 21469 дополнительно гарантирует, что производство, упаковка и логистика смазки также соответствуют гигиеническим стандартам. Идеально иметь оба документа, но если смазка зарегистрирована в реестре NSF и продавец предоставил декларацию о соответствии гигиеническим требованиям, это считается достаточным. Аудитор проверит наличие хотя бы одного из этих документов.
Влияет ли консистенция пластичной смазки (NLGI) на ее статус H1?
NLGI - это класс консистенции, не связанный с допуском H1. Смазка NLGI 2 может быть H1, H2 или вообще не иметь допуска. Наоборот, смазка H1 может быть NLGI 1, NLGI 2 или NLGI 3 в зависимости от области применения. Аудитор проверит, что NLGI соответствует рекомендациям производителя оборудования, а статус H1 - требованиям HACCP/ISO 22000 по контакту с пищей.
Можно ли считать применение H1-смазки достаточной мерой для контроля риска химического загрязнения?
Нет. H1 - одна из контрольных мер, но не единственная. Аудитор проверит, что есть и технические барьеры (кожухи, дренажные каналы, герметичные уплотнения) и организационные меры (регулярная замена, инструкции персоналу, мониторинг).
Что делать, если в реестре NSF я не нашел свою смазку?
Это критичный красный флаг. Если смазка не зарегистрирована в открытом реестре NSF, ее статус H1 недоказуем. Попросите у поставщика реквизиты регистрации или переходите на другой продукт. Применение незарегистрированной смазки с маркировкой H1 - это рискованно для аудита.
Заключение
Смазки H1 - это не просто безопасный материал, а регистрируемый продукт, который становится ключевым элементом системы управления безопасностью пищевых продуктов. Аудитор проверяет не только наличие нужного допуска, но и весь путь смазки: от документов при поступлении до логов применения и замены. Правильный выбор H1, подкрепленный анализом HACCP, документацией по ISO 21469 и практическими процедурами хранения и применения, показывает аудитору, что предприятие серьезно относится к контролю химических опасностей.
Следующий шаг - провести ревизию вашего парка смазок: для каждого узла оборудования определить риск контакта с пищей, выбрать соответствующий допуск (H1, H2 или обычная смазка), закупить продукт с документами и внести информацию в план техническою обслуживания и матрицу HACCP. Это потребует времени, но результат - уверенность в успехе аудита и контроль реальных рисков на производстве.