Конвейерные ленты хлебобулочного производства работают в жестких условиях: высокие температуры у печей, частые влажные мойки, постоянный контакт с тестом и мукой. Смазка должна обеспечивать надежность и одновременно отвечать требованиям безопасности пищевого производства. Главный вопрос - как смазать конвейер без остановки линии, выбрав нужный материал и соблюдая интервалы обслуживания.
Статья объясняет, какие допуски нужны для пищевых конвейеров, где именно наносить смазку, какие ошибки совершают закупщики и инженеры, и как организовать графики ТО, чтобы лента служила долго и не загрязнялась. Информация будет полезна техническим специалистам, инженерам по обслуживанию и снабженцам.
Выбор смазки для хлебобулочного производства: что нужно знать о допусках
Смазка для пищевого конвейера - это не просто материал для снижения трения.
Это объект пищевой безопасности, и его выбор начинается с определения допуска.
Для участков, где смазка может попасть на продукт или упаковку, требуется допуск NSF H1 - это означает, что при случайном контакте со смазкой хлеб, булка или упаковка не будут загрязнены и не изменят вкус. Для зон без риска контакта с продуктом (внутренние редукторы, закрытые подшипники) используют обычные индустриальные смазки - они безопаснее для производства, так как разделяют требования и упрощают логистику.
NSF 3H - допуск для прямого контакта с продуктом - встречается реже и требуется только для разделительных агентов. Важно не путать NSF H1 (случайный контакт, материал остается в смазке) и NSF H2 (контакт запрещен; это смазка для зон вне продуктовой зоны). На практике для большинства конвейеров хлебопекарни подходит именно NSF H1.
Вторая ключевая характеристика - температурный диапазон. На участках вблизи печей, где температура может подняться до 60-80°C и выше, нужны высокотемпературные смазки, которые не теряют вязкость и не вытекают. Для низкотемпературных зон (холодильные участки) требуется противоположное - материал, который не стынет и остается текучим.
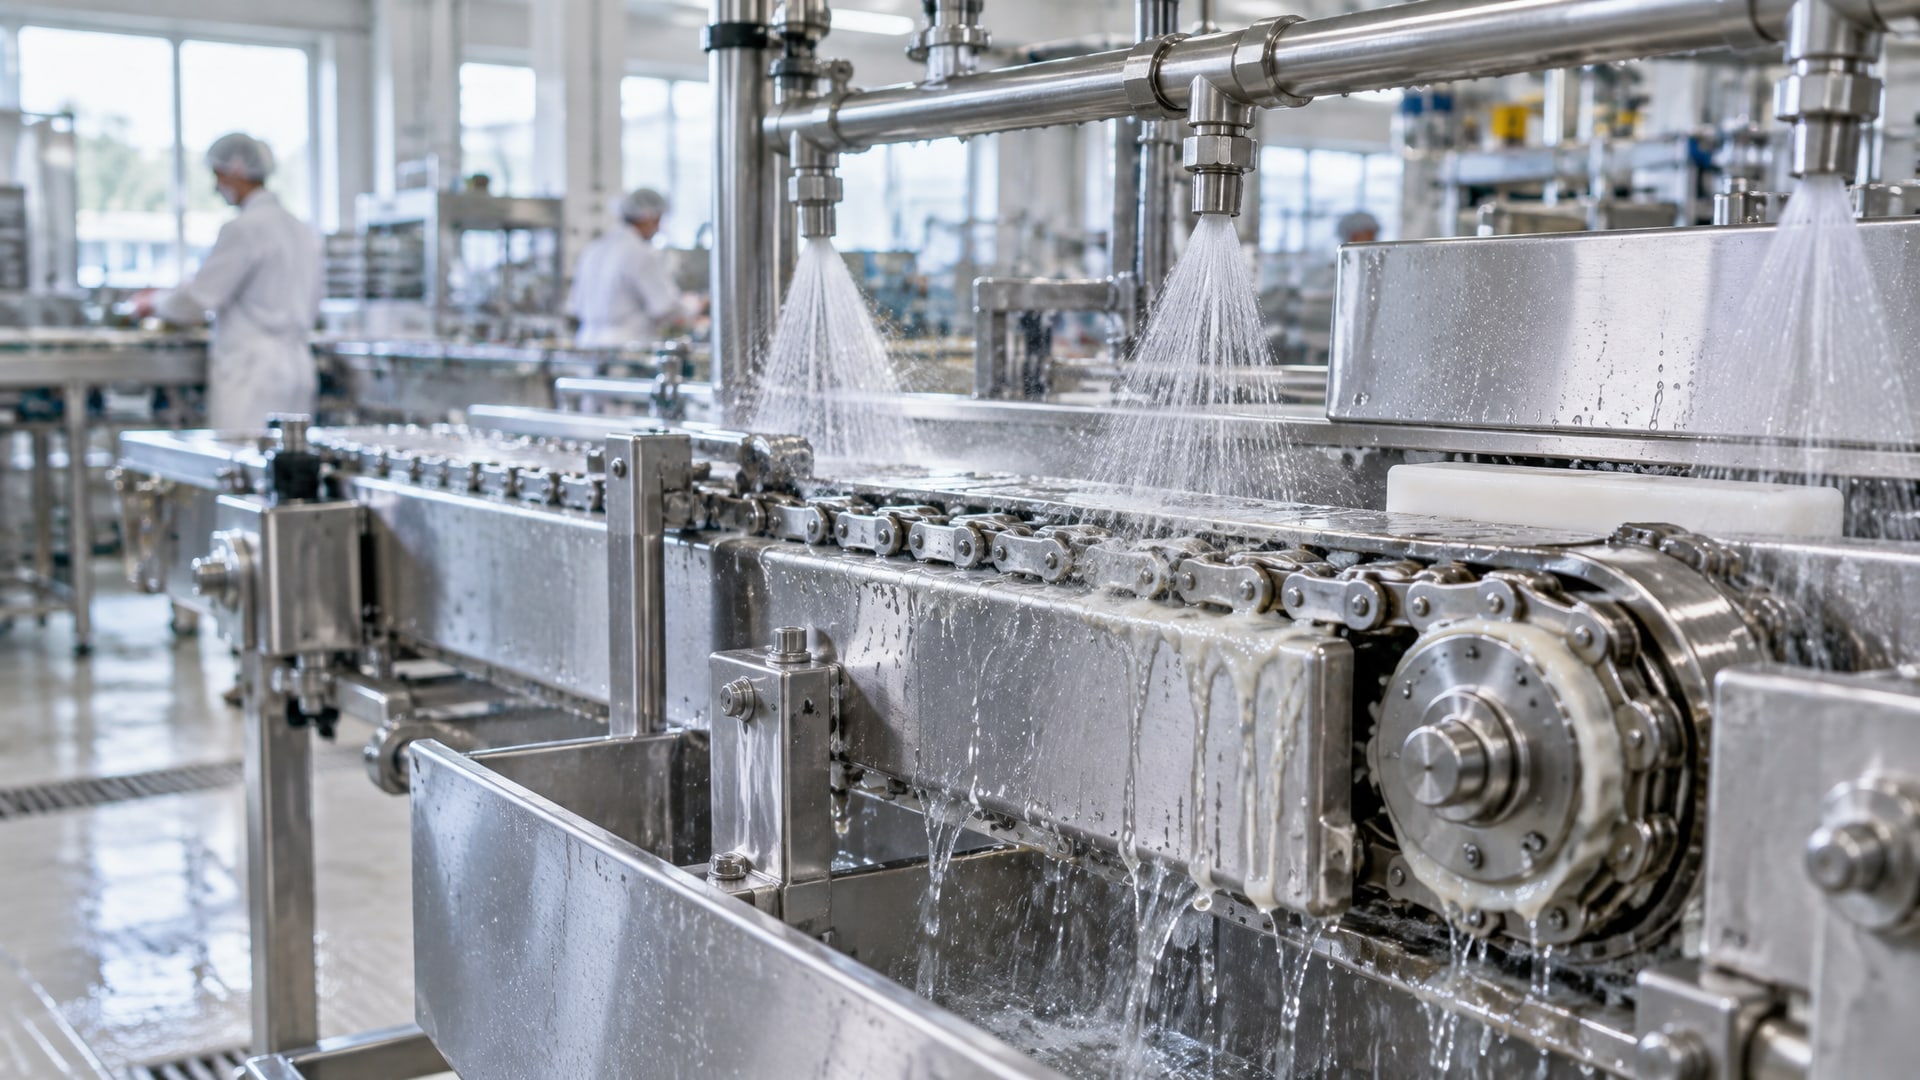
Третий момент - совместимость с режимом мойки. Пищевые конвейеры регулярно моют чистящими и дезинфицирующими растворами. Смазка должна выдерживать щелочные и кислые среды, не разрушаться и не создавать эмульсию, которая будет пачкать оборудование. Если используется закрытая система подшипников, это требование менее критично; для открытых узлов - принципиально.
Где смазывать конвейерную ленту: карточка узлов и типовая схема
Конвейер состоит из разных компонентов, и каждый требует своего подхода к смазке.
Ошибка - думать, что есть один универсальный способ.
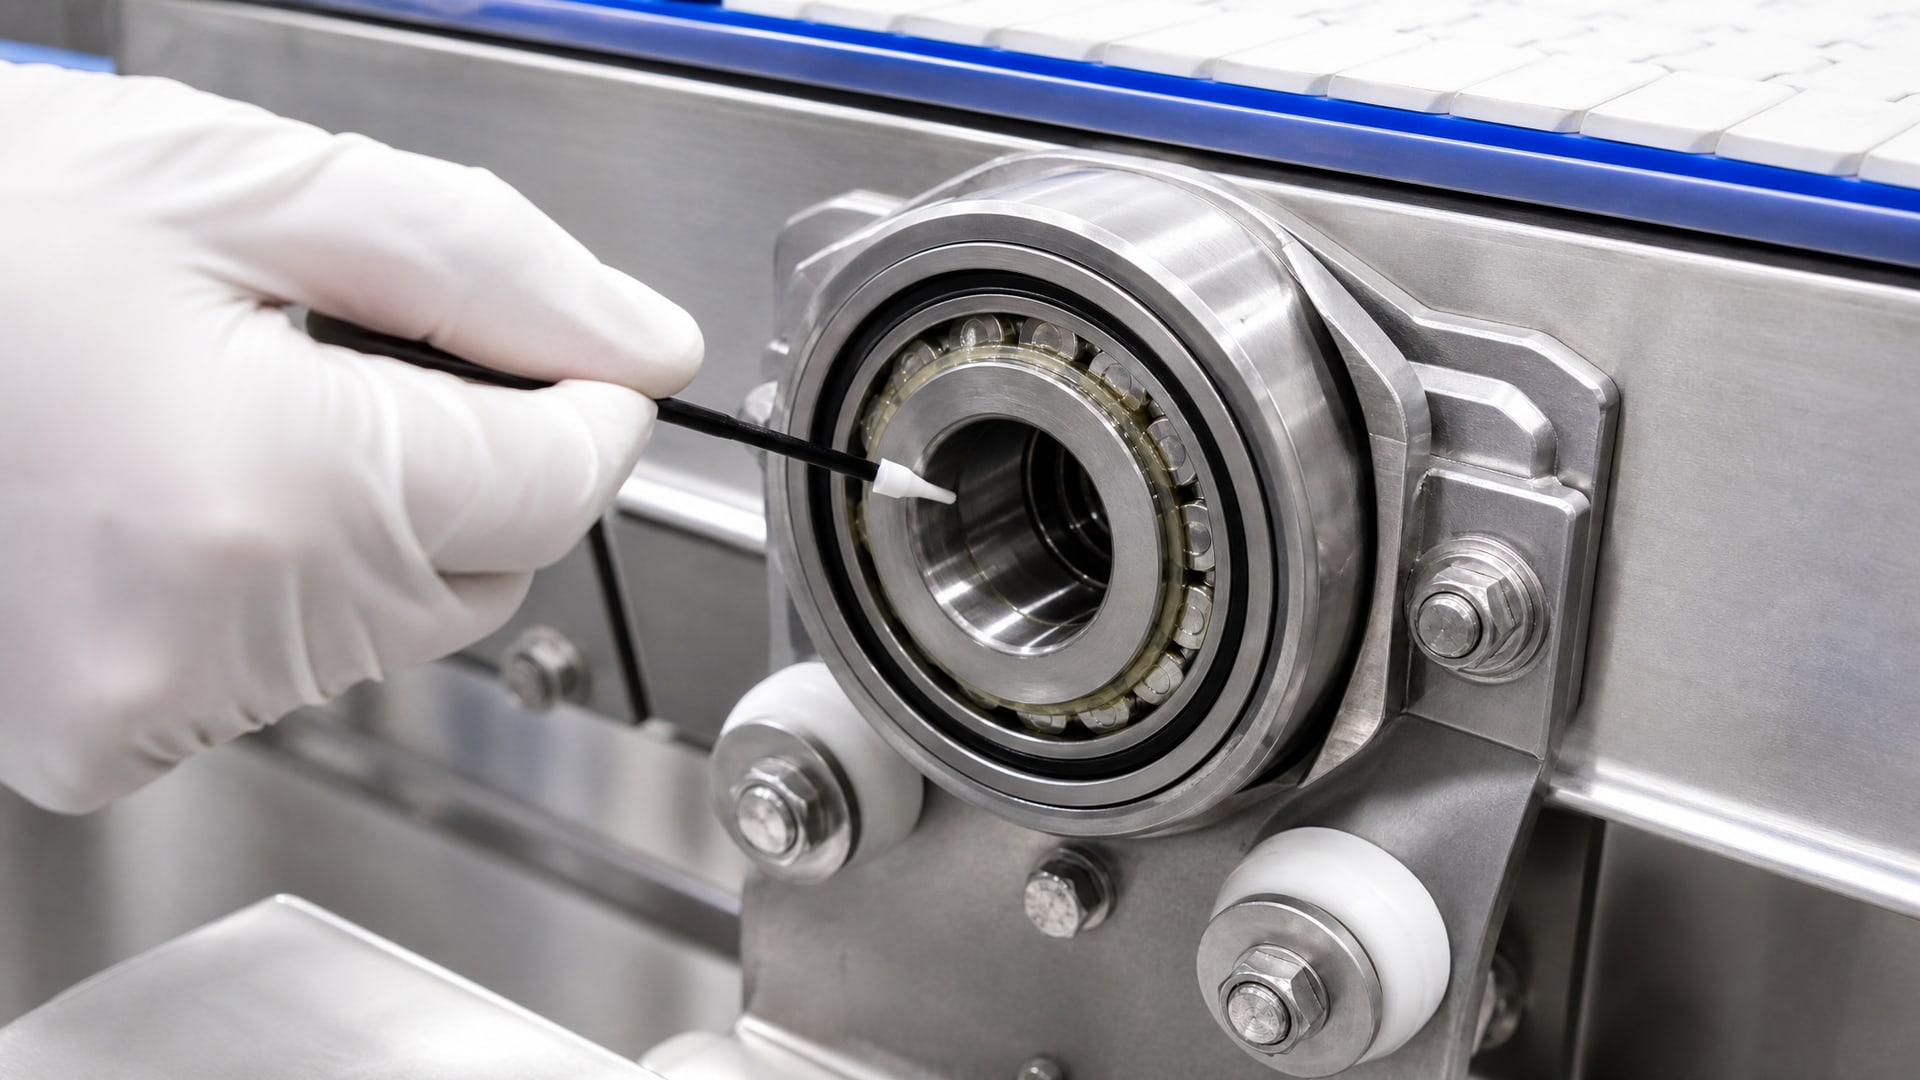
Подшипники барабанов и роликов - главный объект. Они испытывают постоянные нагрузки и трение. Если подшипники открытые (незащищенные кожухом), смазку наносят тонкой пленкой в зону сепаратора и сальников. Если подшипники закрытые, смазка закладывается внутри еще на стадии производства, и периодически достаточно пополнять ее объем через смазочные ниппели. Контроль проводят по звуку и температуре корпуса - если ролик гудит или нагревается, это сигнал к переобслуживанию.
Направляющие ленты - если конвейер снабжен боковыми направляющими (рельсами), их тоже смазывают. Здесь используют либо легкие масла, либо пластичные смазки в зависимости от конструкции. Направляющие должны быть чистыми перед нанесением смазки; загрязнения работают как абразив.
Цепи и звездочки - если линия построена на базе цепной передачи, смазка наносится на цепь полностью: на роликовые элементы, оси и боковые пластины. Здесь используют более вязкие составы, чтобы смазка не разбрызгивалась от центробежной силы.
Редукторы и мотор-редукторы - закрытые системы, которые смазываются специальным редукторным маслом. Это отдельная логистика и не требует пищевого допуска, так как соприкосновения с продуктом нет.
Узлы натяжения ленты - валы и кулачки механизма регулировки натяжения также требуют внимания, особенно если конструкция предусматривает часто прижимаемые или скользящие поверхности.
Типичная ошибка - наносить одну смазку на все узлы подряд. Результат: в редукторе появляется пищевая смазка, которая там не нужна, а значит, возрастает риск попадания чужеродного материала в редукторное масло, и система выходит из строя раньше срока.
Методы нанесения смазки без остановки линии
Регулярная смазка конвейера может быть либо ручной, либо автоматической.
Оба варианта применяются и работают, если правильно настроены.
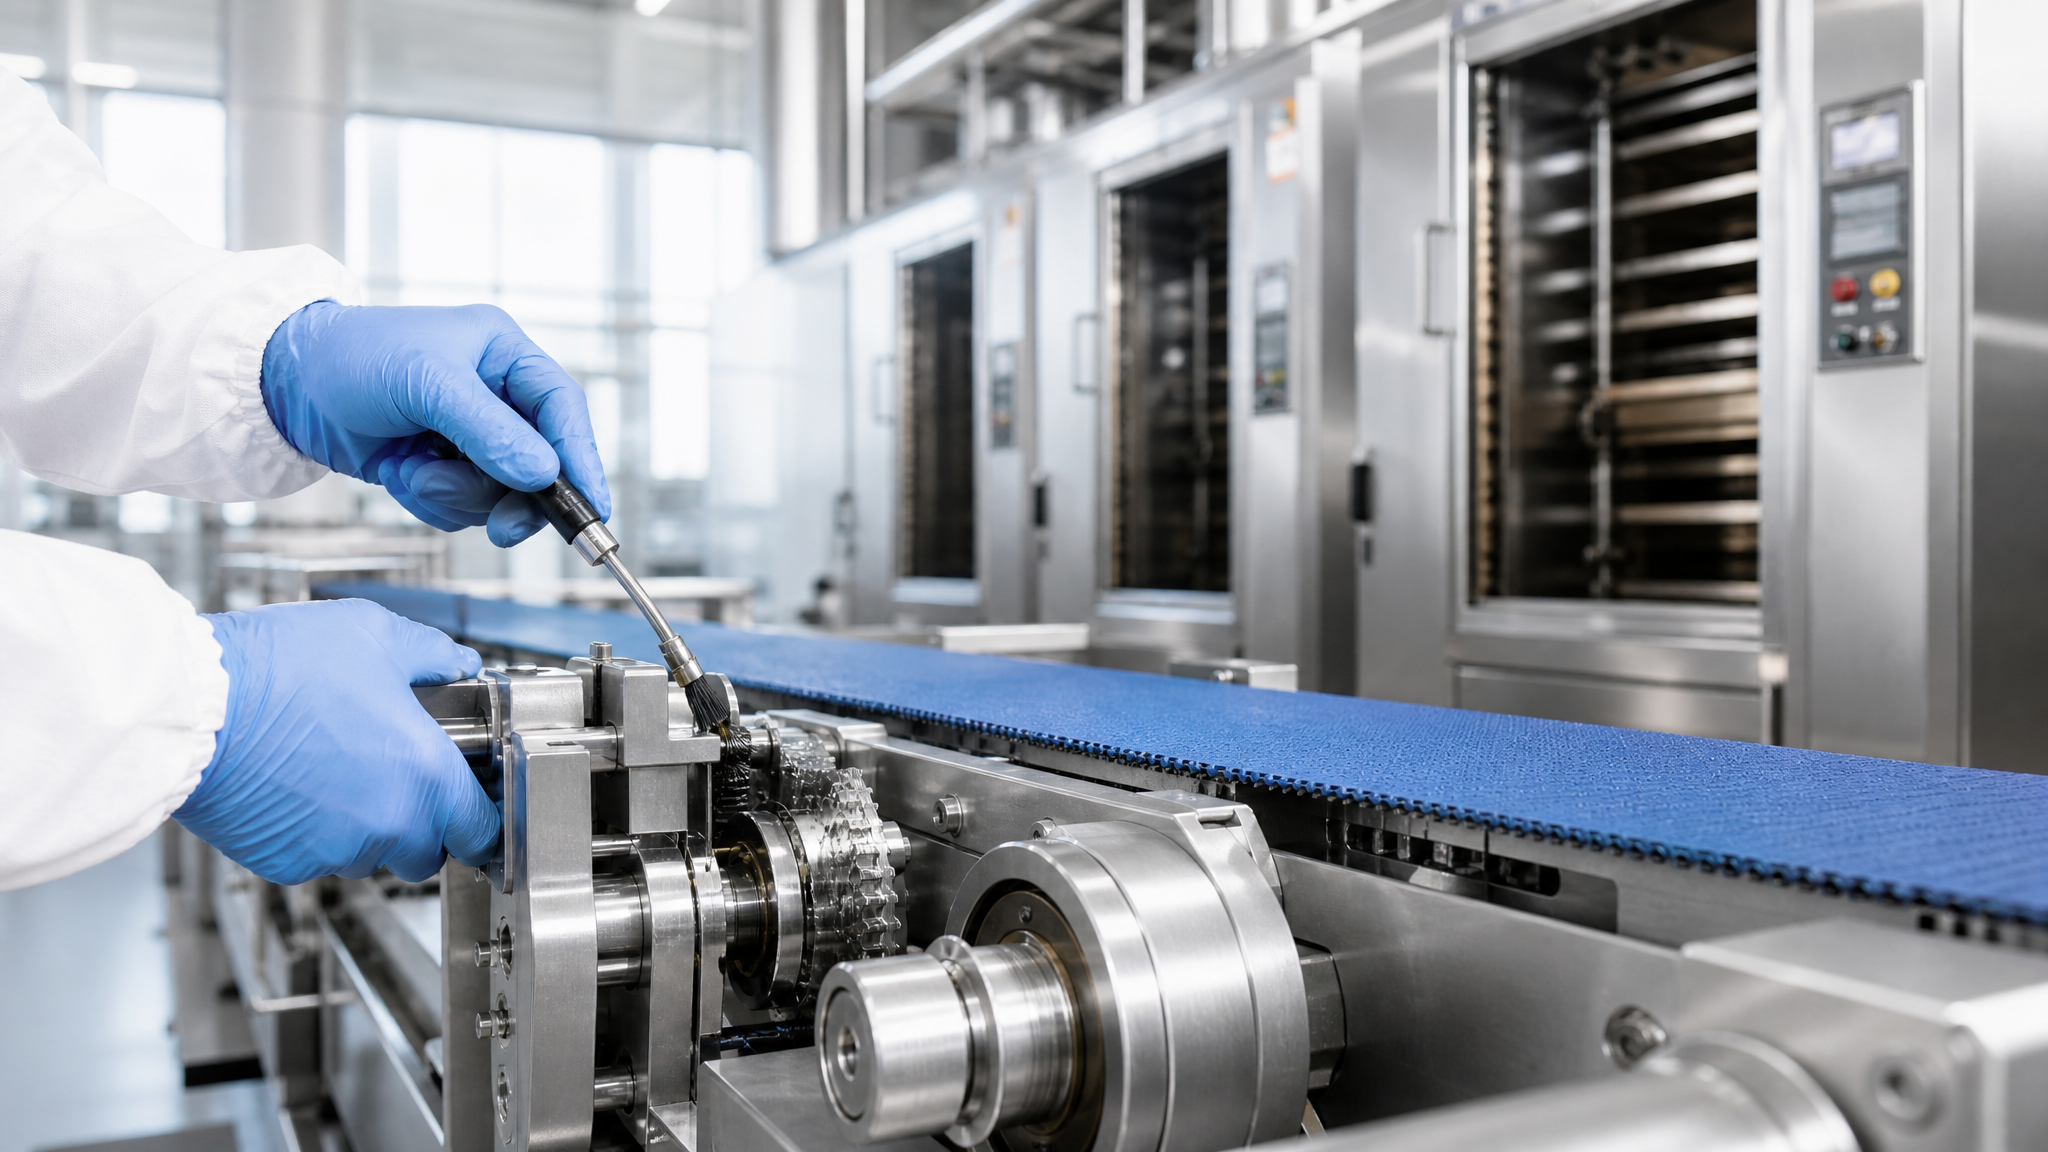
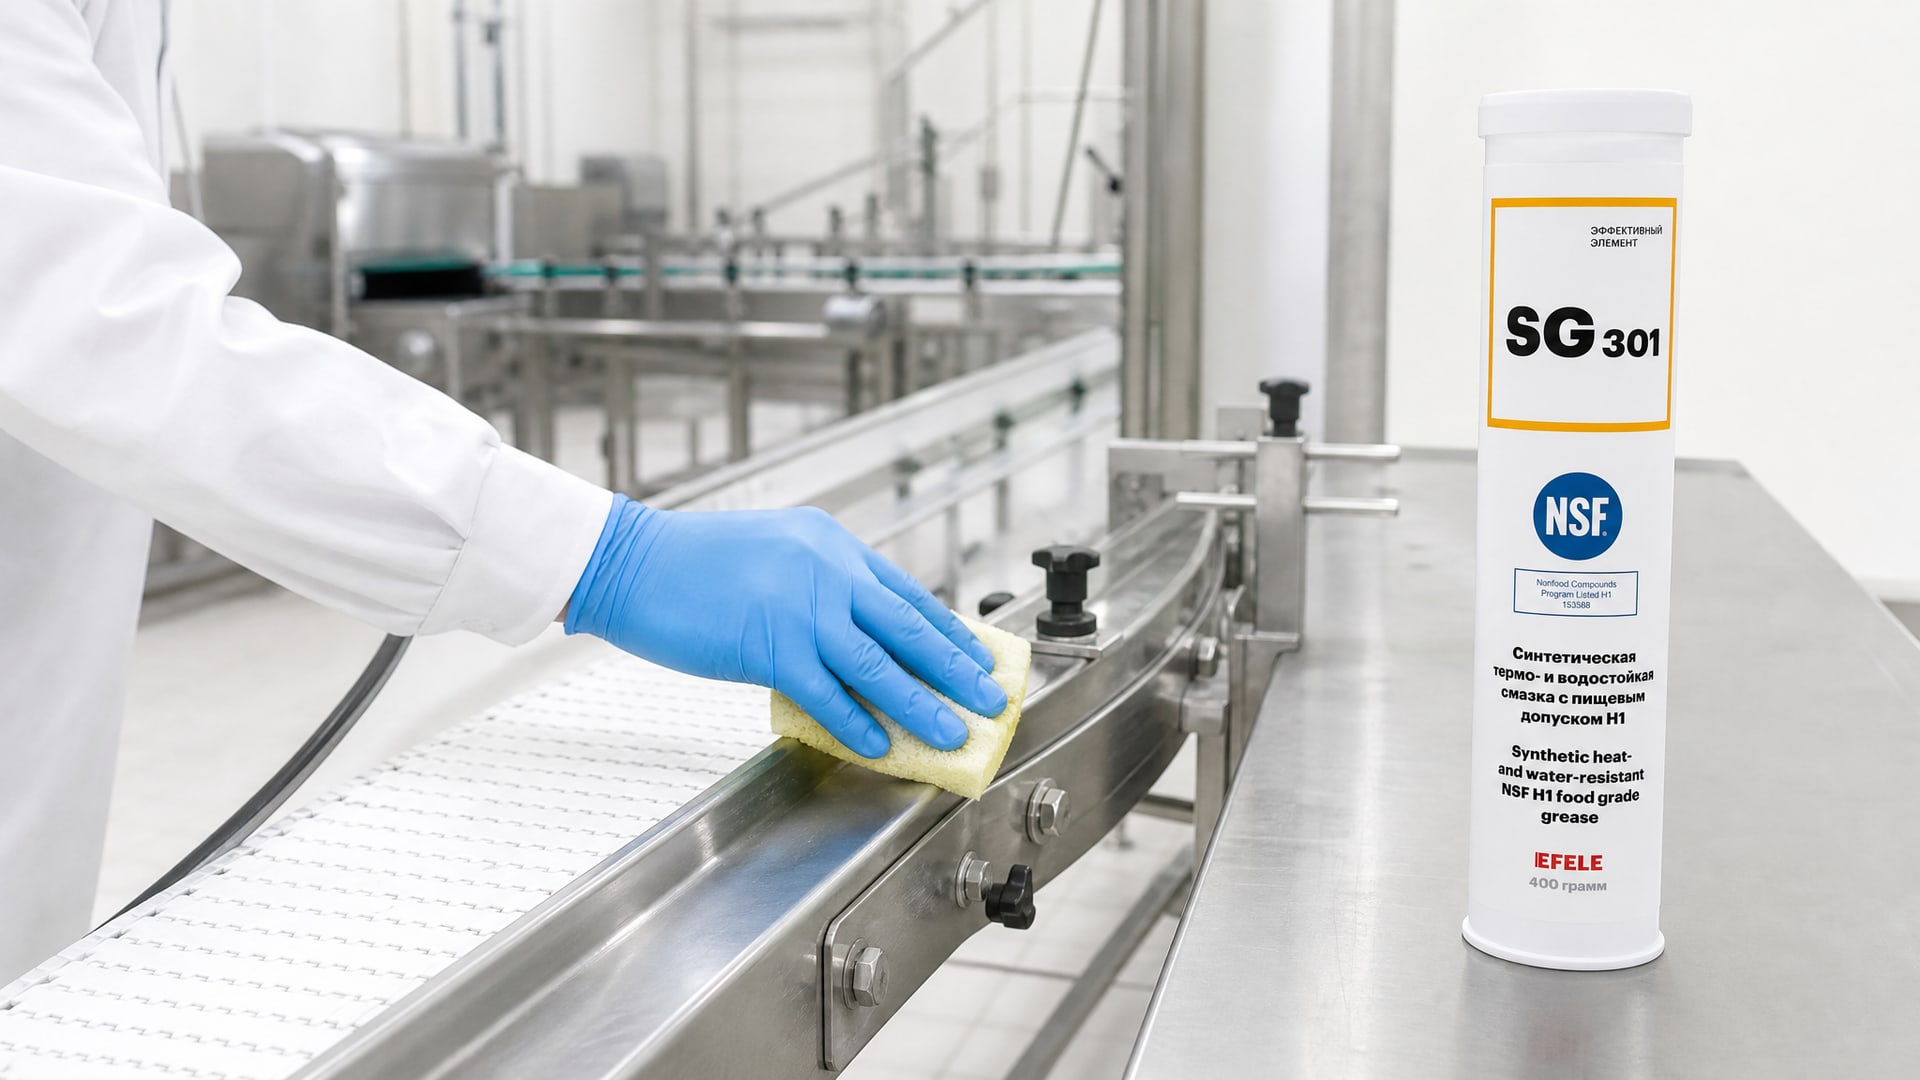
Ручное нанесение подходит для линий с перерывами или для участков, которые сложно автоматизировать. Способы: губка (прижимается к движущейся поверхности), пульверизатор (распыление с расстояния) и масленка с дозатором (капельное нанесение в точку). Главное правило - минимум смазки. Если излишки не убирать, они прилипнут пыль, муку, волокна, и конвейер станет грязнее, а не чище. После нанесения убирают явные подтеки салфеткой или ветошью уже во время работы линии или сразу после ее остановки на ночь.
Автоматическая система подачи смазки - дозирующая станция с форсунками, щетками или каплеметателями - нужна для высокопроизводительных линий, где остановки недопустимы. Параметры подачи настраиваются: в большинстве случаев оптимальный режим - впрыск от 20 до 40% времени работы, пауза от 60 до 80%. Это означает, что смазка поступает порциями, а не постоянным потоком, что экономит материал и уменьшает риск перемазки.
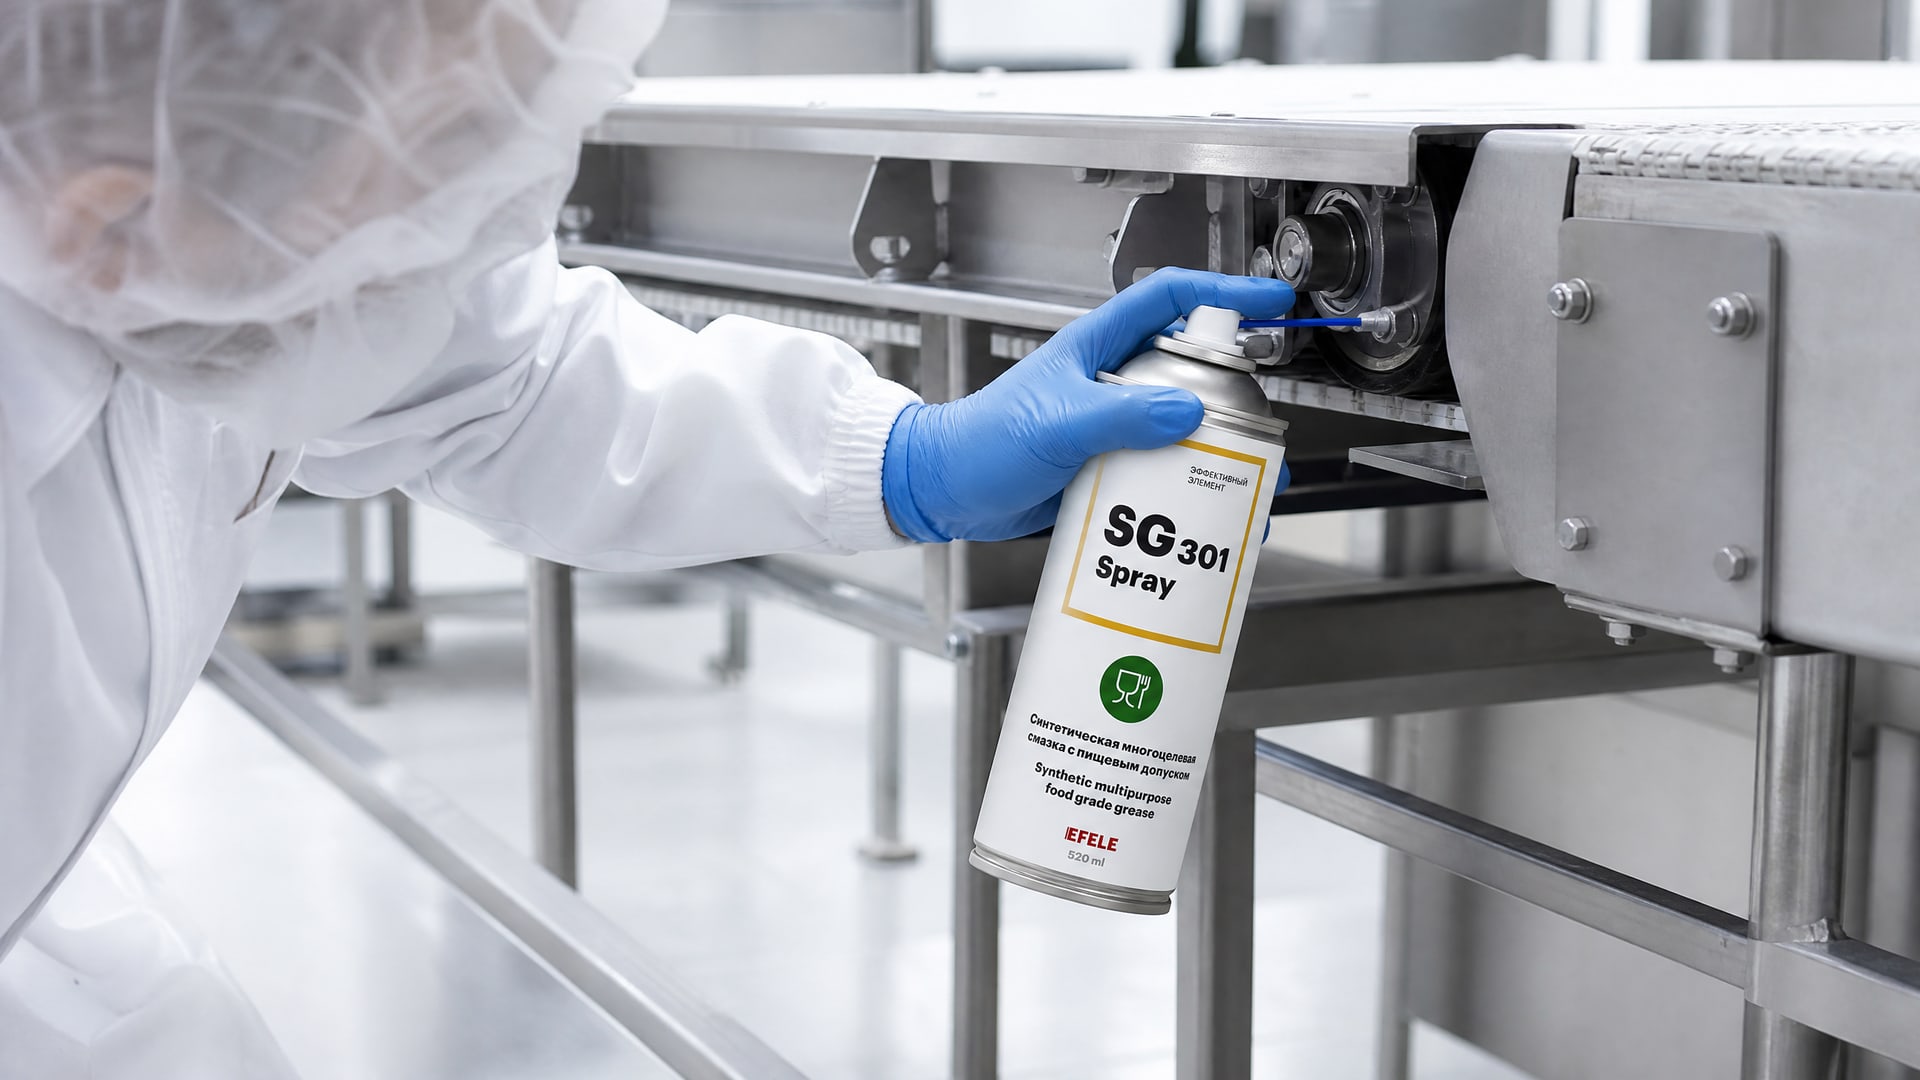
Для труднодоступных мест и оперативного обслуживания конвейерных лент в процессе работы рекомендуется использовать аэрозольную версию смазок. Например, EFELE SG-301 Spray позволяет точечно обработать зоны между барабанами и направляющими, не разбирая конвейер и не прерывая производство.
Частый вопрос: можно ли смазывать движущийся конвейер? Да, но с мерами предосторожности. Если система работает на низкой скорости (до 1 м/с), ручное нанесение с губкой или дозатором безопасно. На высоких скоростях лучше дождаться остановки или использовать защитные кожухи.
Интервалы и график обслуживания конвейера: как избежать премазки и недомазки
Универсального графика смазки не существует.
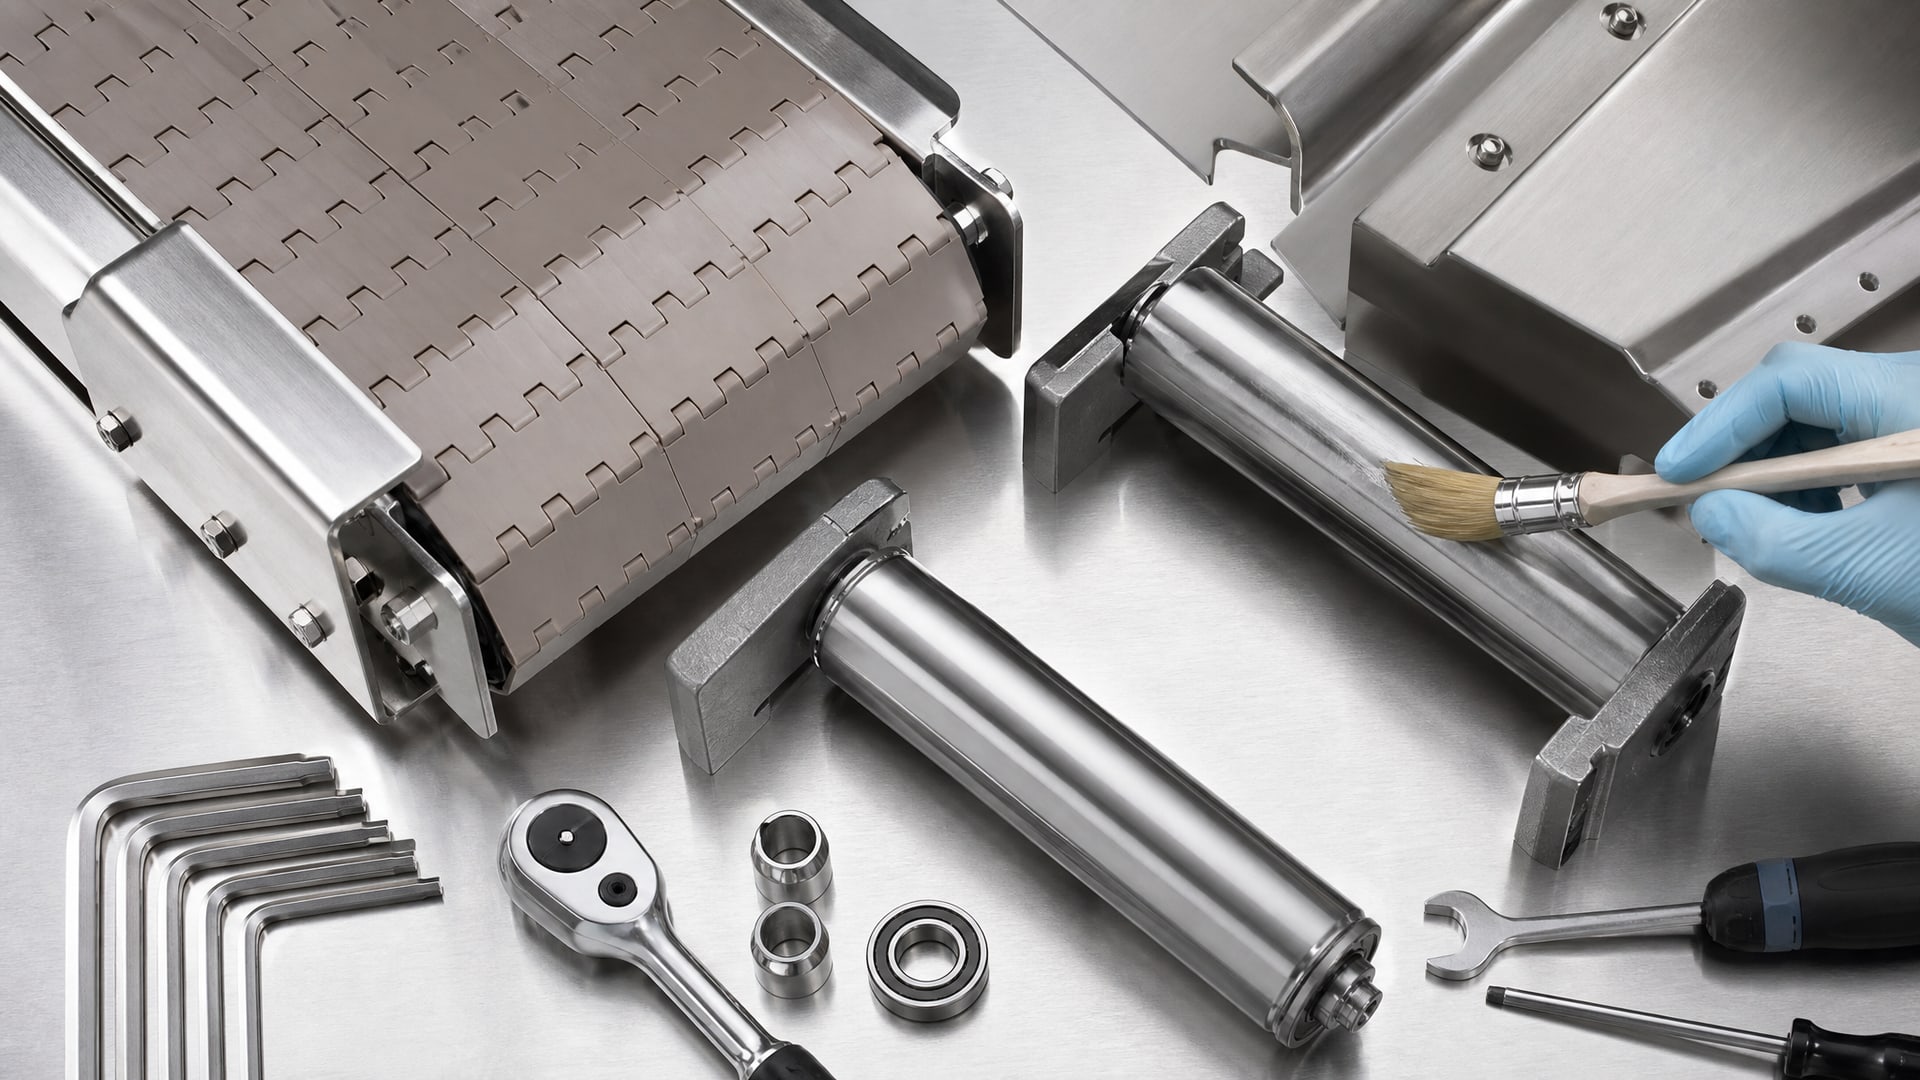
Интервалы зависят от четырех факторов:
1. Режим мойки. Если конвейер моют каждый день горячей водой и щелочными растворами, смазка вымывается быстро. Интервал смазки может сократиться с привычных 2-4 недель до 7-10 дней. Если мойка реже (раз в неделю или реже), интервал можно растянуть.
2. Температура. На участках у печей (60-80°C и выше) смазка окисляется быстрее, что ускоряет ее деградацию. На холодных участках смазка живет дольше.
3. Нагрузка. Если конвейер постоянно перегружен или работает с рывками, подшипники испытывают фреттинг (микроскопические колебания) и требуют более частой смазки.
4. Фактическое состояние узлов. Ежедневный контроль перед началом смены и в конце рабочего дня - это проверка звука роликов, температуры корпуса подшипников и видимого состояния смазки. Если ролик начал слегка гудеть или корпус теплый на ощупь - это сигнал переобслуживания, даже если по календарю график еще не наступил.
Типичная практика: для ленточного конвейера без экстремальных условий профилактическое обслуживание проводят не реже одного раза в 1-2 месяца, контроль роликов - ежедневно утром и вечером. Плановая смена всей смазки может потребоваться раз в месяц, если условия особенно жесткие (постоянная мойка, высокая температура).
Документирование графика принципиально. На листе обслуживания указывают дату смазки, точку нанесения (какой подшипник, какая направляющая), объем использованной смазки и примечание о состоянии узла. Это не только требование HACCP, но и практический способ заметить тренд: если подшипник требует смазки все чаще, это значит, что он стареет и скоро может потребоваться замена.
Проблема налипания жира и мусора: альтернатива мокрым смазкам
На открытых конвейерах часто возникает проблема: смазка работает как ловушка для пыли и муки.
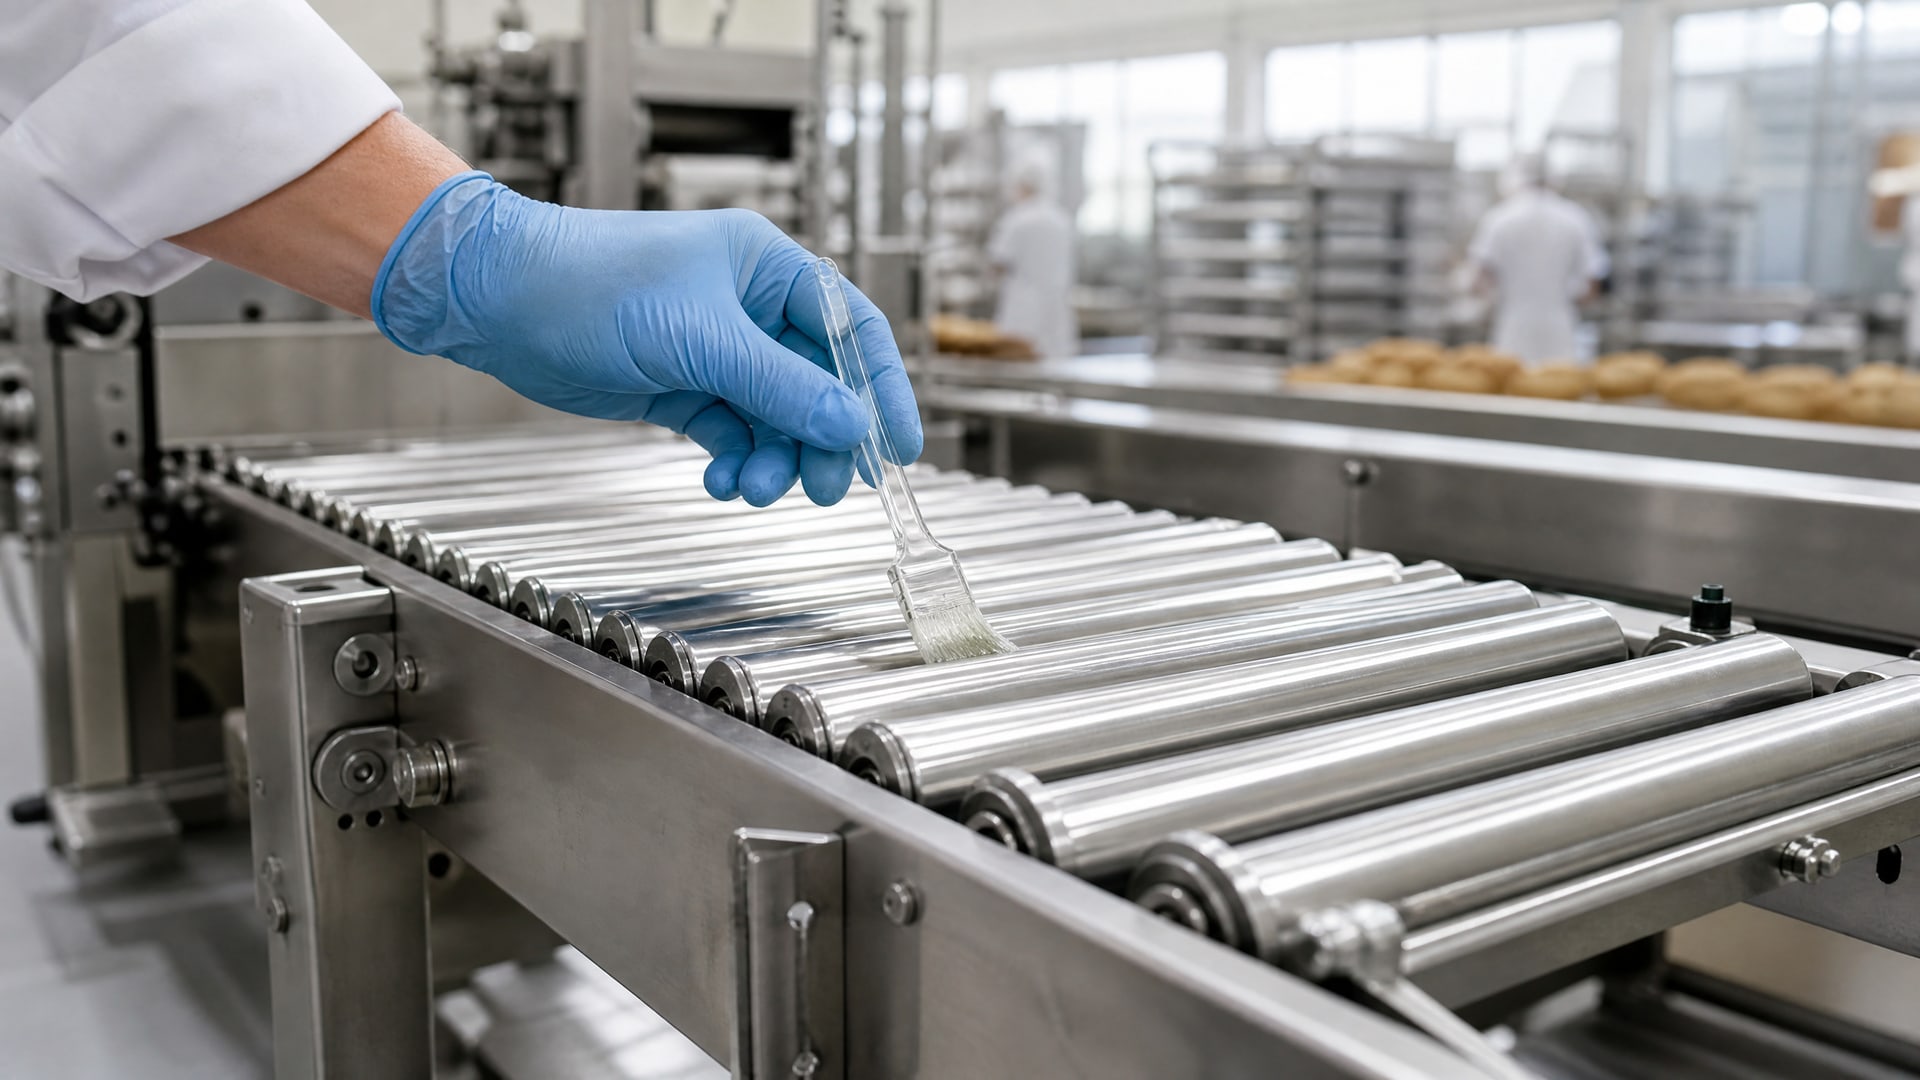
Смазанный ролик или направляющая быстро покрывается слоем загрязнений, который потом сложно отмыть, и конвейер требует чаще останавливаться на переборку.
Причина проблемы - в природе обычной пластичной или масляной смазки. Она липкая, и липкость привлекает мусор. На производстве хлебобулочных изделий, где постоянно летают волокна, мука, крахмал, этот эффект усиливается.
Один из способов решить проблему - перейти с мокрых смазок на сухие пленкообразующие покрытия на основе PTFE (политетрафторэтилена). Такие покрытия наносятся в виде аэрозоля или жидкого раствора, быстро сохнут и образуют микротонкую противоскользящую пленку. Мусор не прилипает к сухой пленке, как к маслу, и конвейер остается чище. Для смазывания конвейерных лент на пищевых производствах без остановки идеально подходит EFELE SG-301, обладающая пищевым допуском NSF H1 и высокой термо- и водостойкостью, но если налипание жира - острая проблема, стоит рассмотреть сухое PTFE-покрытие как дополнение или замену для открытых зон.
Сухие покрытия требуют другого графика обслуживания. Вместо регулярной смазки (каждые 2-4 недели) пленку возобновляют раз в 1-3 месяца, в зависимости от интенсивности мойки. Покрытие легче наносится, не создает липких подтеков и проще моется.
Требования HACCP и документирование процесса смазки
Производство хлеба и булок подпадает под требования системы анализа опасностей и критических точек контроля (HACCP).
Смазка конвейера - одна из таких критических точек, потому что неправильный выбор материала или техника нанесения могут привести к контаминации продукта.
Требования HACCP к смазке конвейера сводятся к следующему:
Используется только смазка с подтвержденным пищевым допуском (NSF H1, NSF 3H или равнозначный). Это должно быть указано в паспорте качества материала и сертификате.
Смазка хранится отдельно от других материалов, в закрытой таре, с четкой маркировкой. Смешивание смазок или использование неправильного материала исключено.
При нанесении используются только предназначенные для этого инструменты: масленки, пульверизаторы, кисти. Используемые инструменты чистые и хранятся в отдельном месте.
Каждое обслуживание фиксируется в журнал с датой, временем, участком конвейера и объемом использованной смазки. Если был обнаружен дефект или необычное состояние узла, это тоже записывается.
Персонал, выполняющий смазку, обучен требованиям безопасности и понимает, что является пищевой смазкой и почему она не может быть заменена обычным маслом.
На практике закупщики часто упускают момент: сертификат NSF H1 нужно требовать при первом заказе смазки и проверять при каждом новом партнере. Если поставщик не может предоставить документ - это повод отказать ему в заказе, даже если цена ниже.
Документирование не считается лишней бюрократией - это страховка. Если на конвейере обнаружат загрязнение смазкой, журнал покажет, какую смазку использовали, кто ее наносил и когда. Это исключит подозрения в халатности и позволит быстро найти причину.
Часто задаваемые вопросы
Какой допуск смазки выбрать для открытых участков конвейера возле продукта?
Для открытых участков, где возможен случайный контакт смазки с хлебом или упаковкой, требуется допуск NSF H1. Это означает, что материал безопасен при неизбежном контакте и не изменит вкусовые свойства продукта. Для закрытых редукторов и узлов вне продуктовой зоны достаточно обычной индустриальной смазки.
Как часто нужно смазывать конвейер, если он работает круглосуточно?
График зависит от режима мойки, температуры и нагрузки. При частой ежедневной мойке интервал может сократиться до 7-10 дней; при редкой мойке - растянуться до 2-4 недель. Ежедневно проверяйте состояние роликов: если они начали гудеть или нагреваться, требуется срочная смазка независимо от графика. Для точной настройки ведите журнал обслуживания и наблюдайте за трендом.
Можно ли смазывать конвейер во время его работы?
Да, возможно, если используется правильный способ: губка, пульверизатор или дозирующая станция. На низких скоростях (до 1 м/с) это безопасно. На высоких скоростях лучше дождаться остановки или использовать защитные кожухи. Главное - минимум смазки, чтобы избежать подтеков и налипания мусора.
Почему после смазки конвейер становится грязнее, если смазка чистая?
Обычная пластичная смазка липкая и работает как ловушка для пыли, муки и волокон. На производстве хлеба эта проблема особенно острая. Решение: либо наносить меньше смазки и чаще убирать излишки, либо перейти на сухие PTFE-покрытия, которые не притягивают мусор.
Нужно ли документировать каждое смазывание конвейера?
Да, это требование HACCP. В журнал записывают дату, время, участок конвейера, объем смазки и состояние узла. Это позволяет отследить тренд и исключить подозрения в неправильной работе, если возникнет проблема с качеством продукта.
Заключение
Смазка конвейерной ленты на производстве хлебобулочных изделий - это не просто техническая процедура, а критическая точка системы пищевой безопасности. Выбор материала с нужным допуском (NSF H1), правильное определение точек нанесения, соблюдение интервалов обслуживания и документирование процесса - все это вместе обеспечивает надежность оборудования и чистоту продукта.
Следующий практический шаг: пересмотрите текущий график смазки вашего конвейера с учетом режима мойки и температурных условий на участке, проверьте документы на применяемую смазку (есть ли сертификат NSF H1), обучите персонал минимизации расхода материала и ведению журнала обслуживания. Это займет день-два, но поднимет надежность оборудования и избавит от внеплановых остановок.