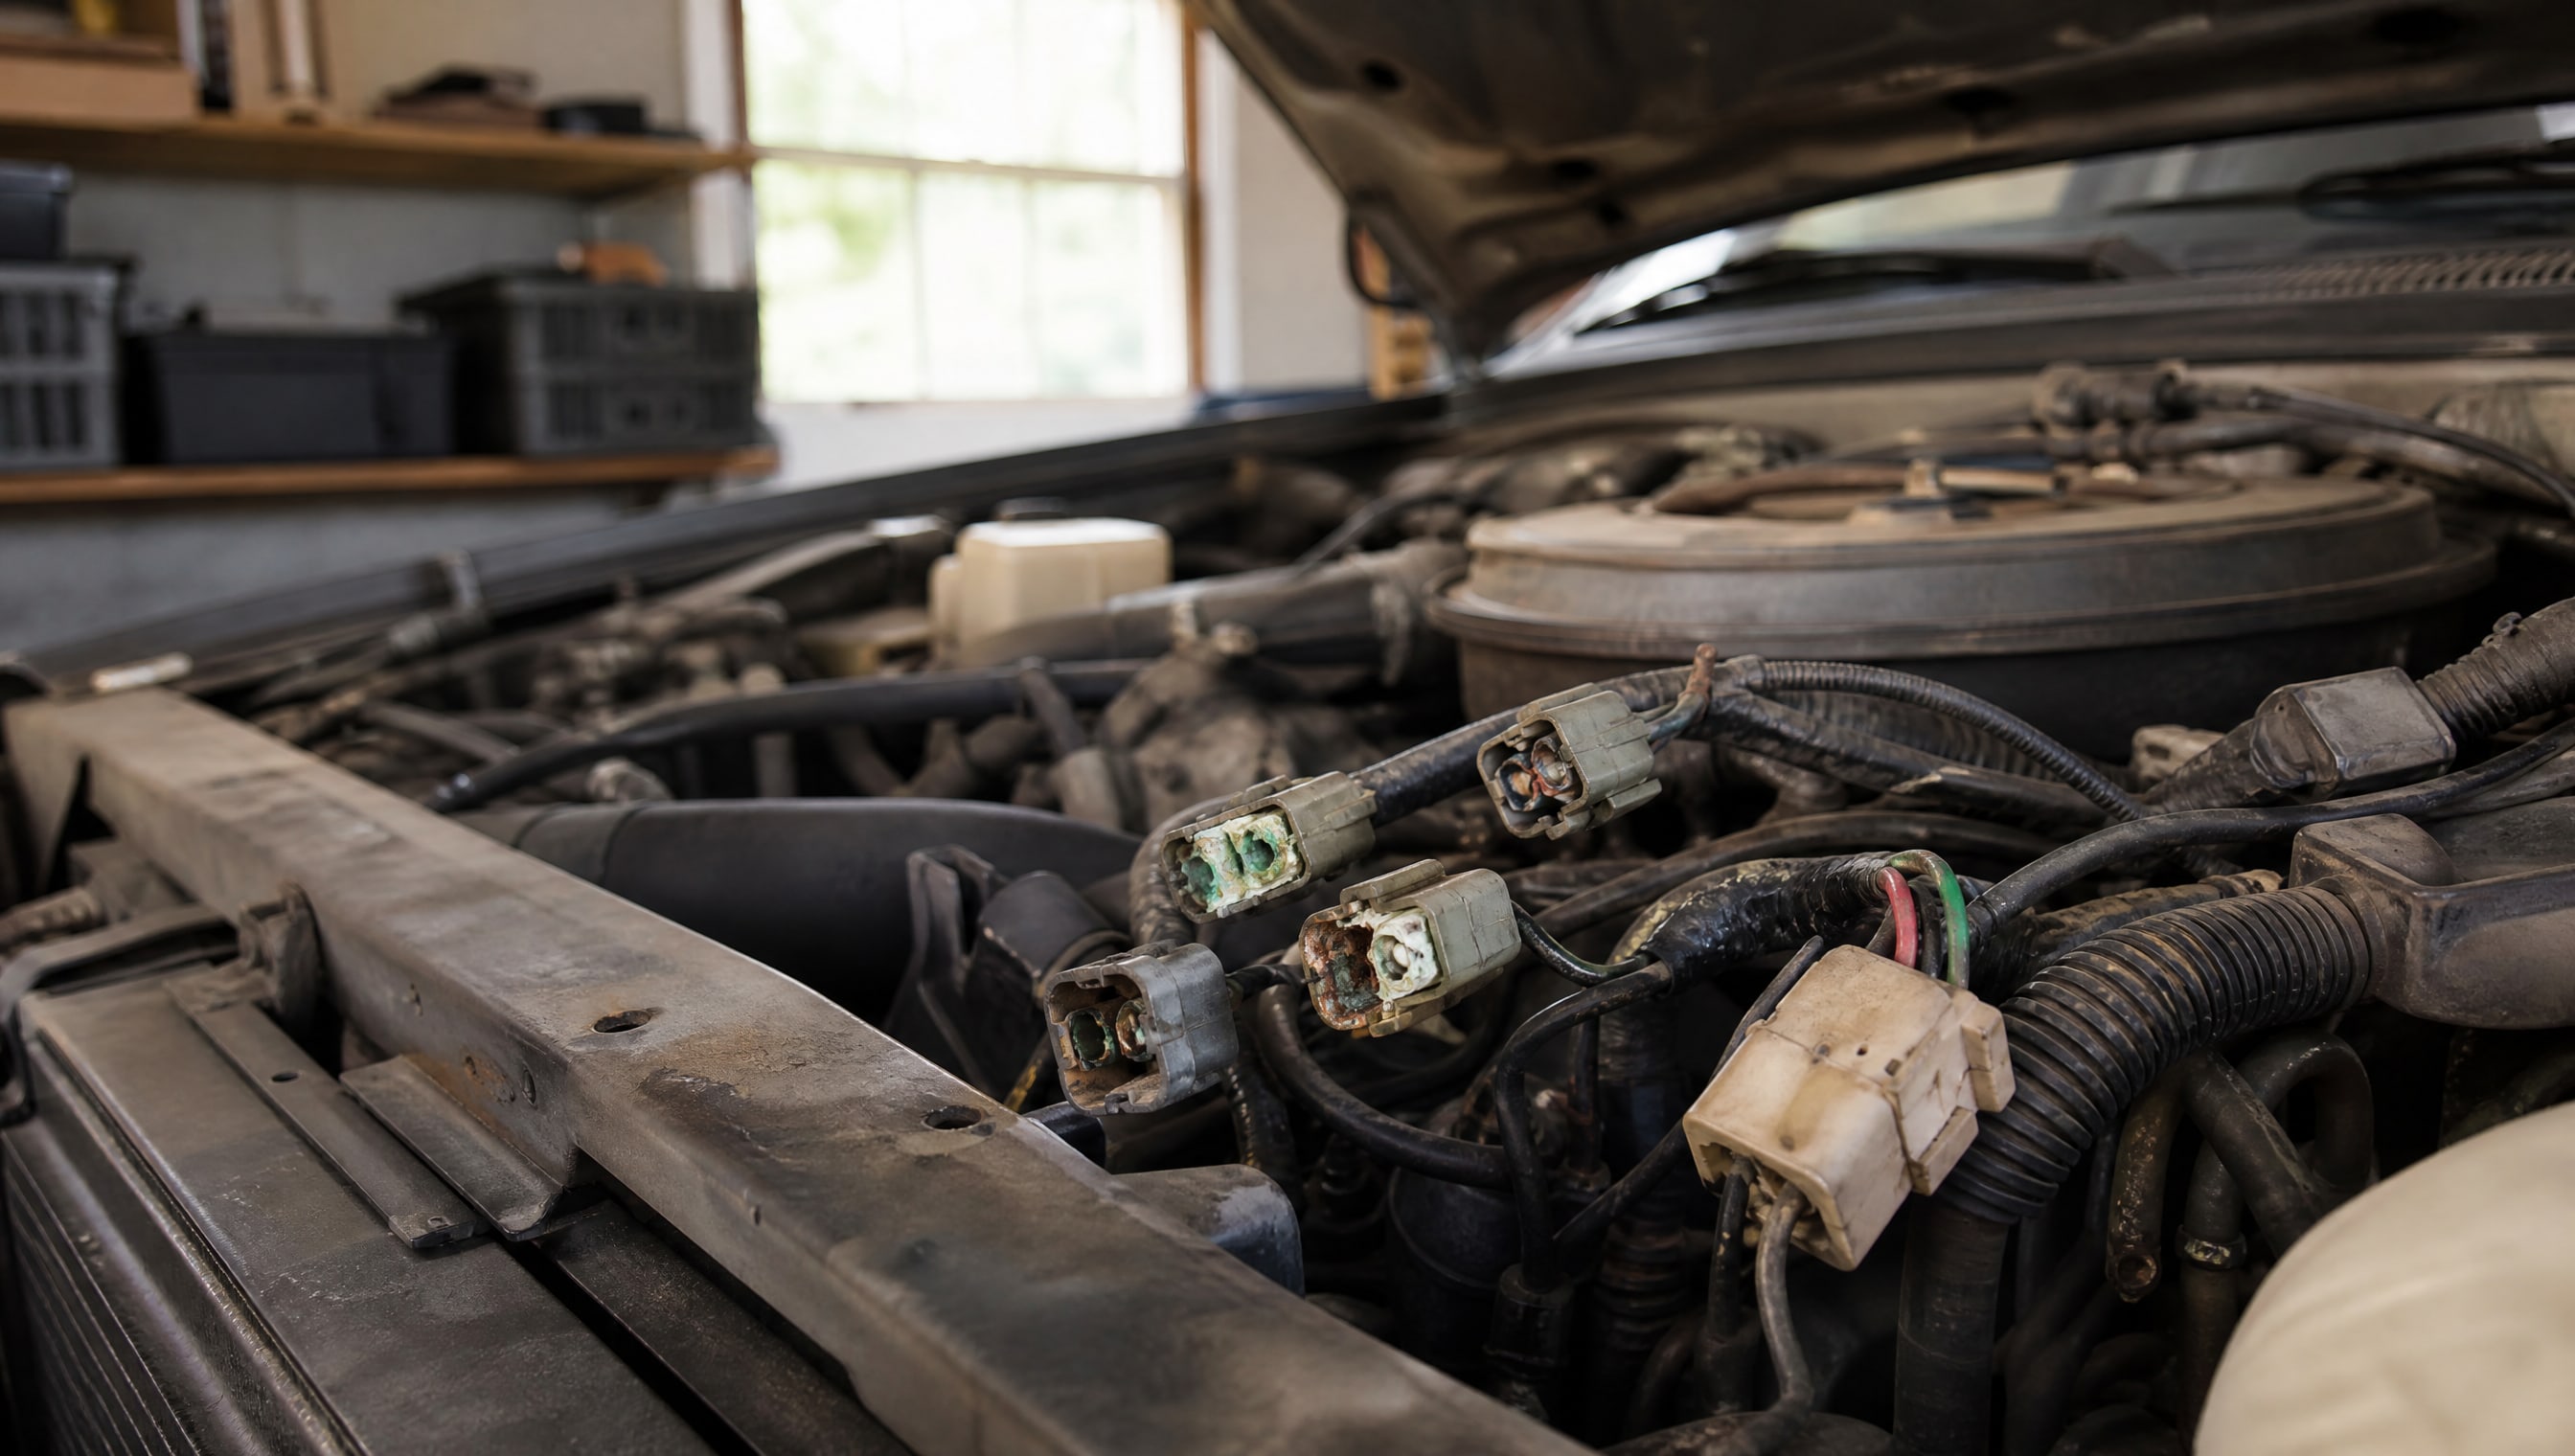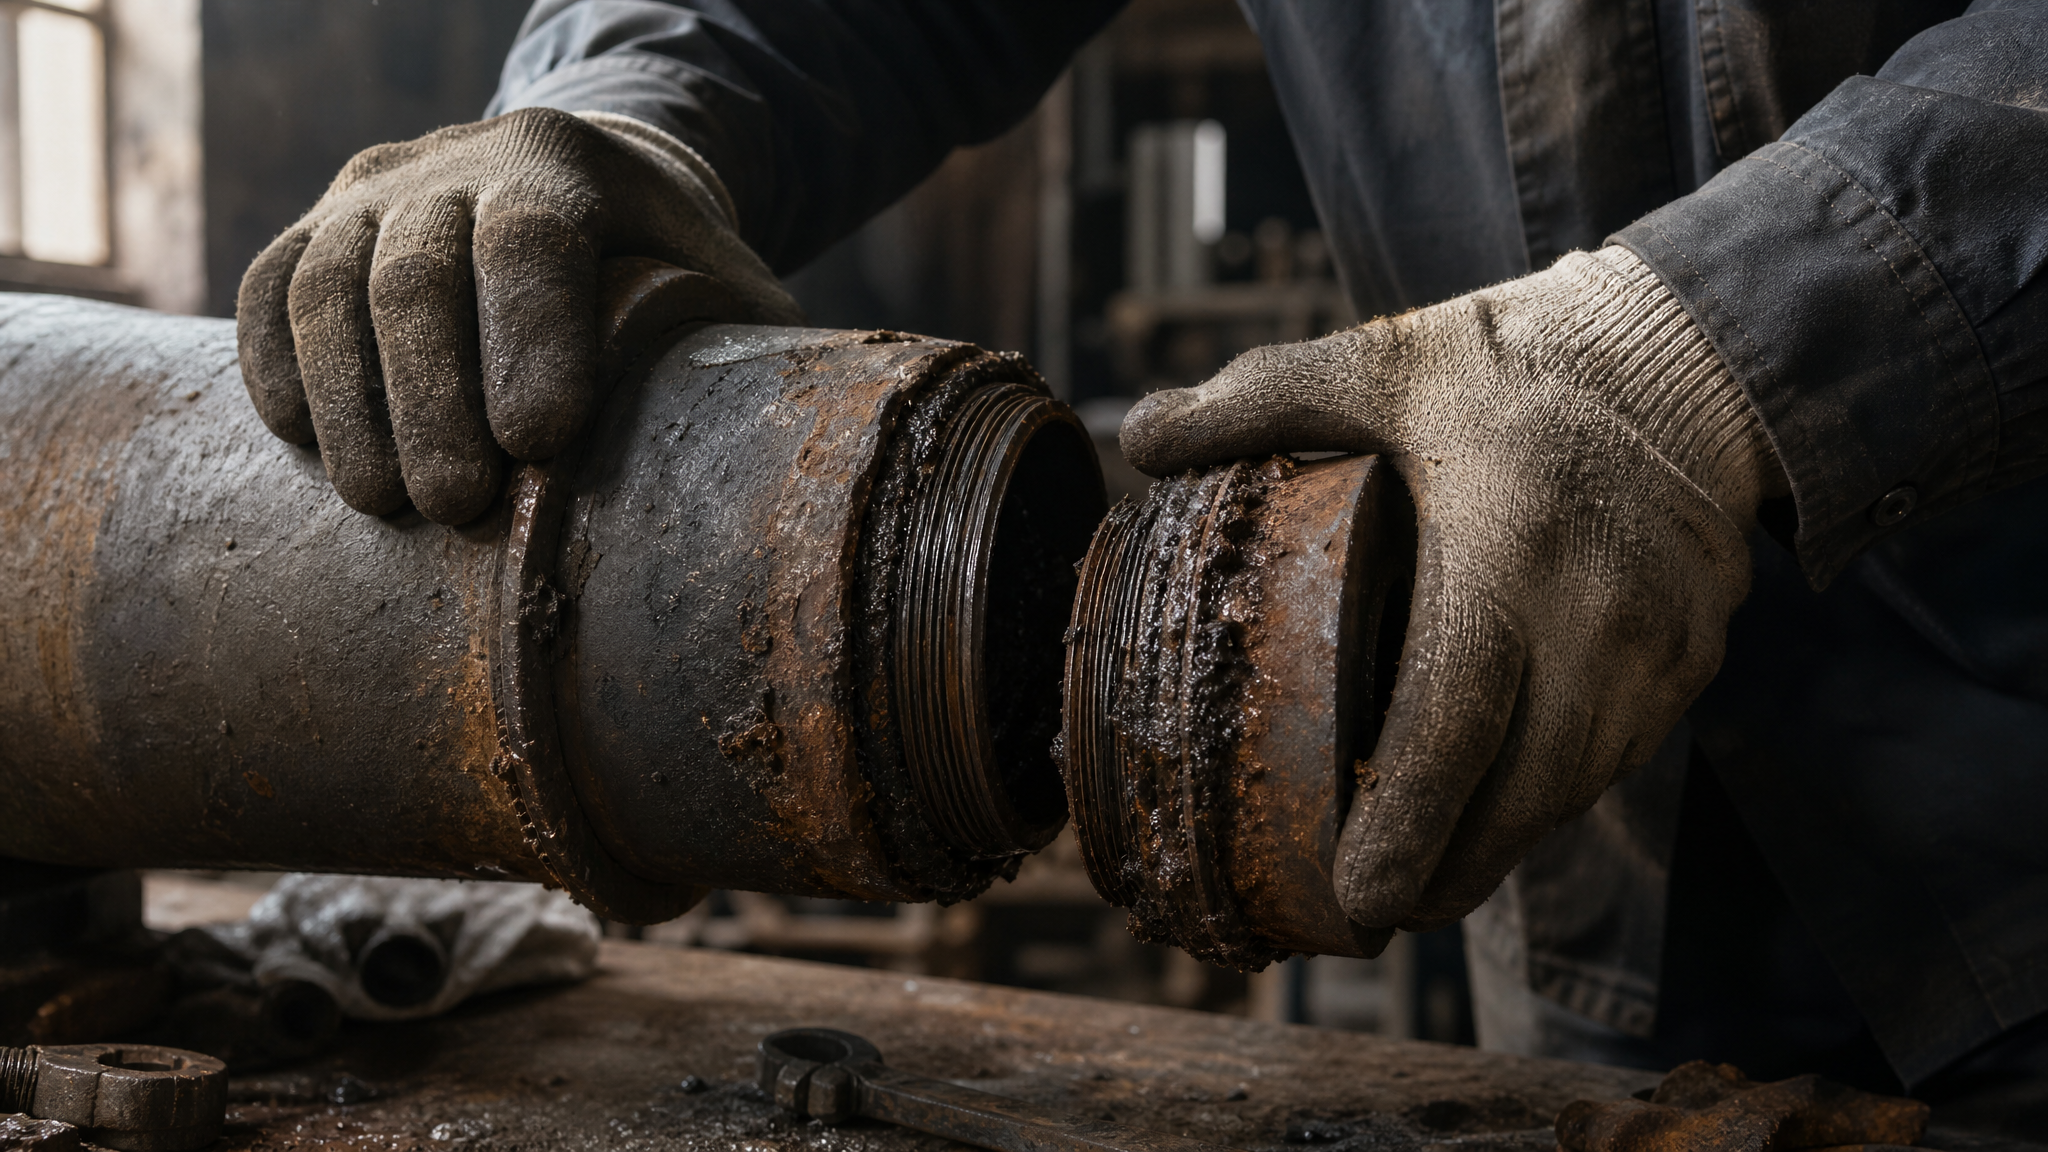
Коррозионное заклинивание резьбы - это не просто ржавчина. Это сочетание электрохимической коррозии, трения под нагрузкой и микросварки поверхностей, особенно острое для нержавеющего крепежа в агрессивных средах. Универсальные масла и бытовые проникающие жидкости не решают эту проблему на уровне профилактики: они помогают разборке уже закисшего соединения, но не предотвращают само заклинивание. В этой статье разбираем, почему стандартный подход неэффективен, какие параметры смазки действительно работают при высоких температурах, и как выбрать защиту с учетом режима эксплуатации узла.
Статья полезна техническим специалистам, инженерам и закупщикам, которые сталкиваются с заклиниванием резьбы в задвижках, насосах, компрессорах и крепежных соединениях, где температура превышает 100–200 °C и одновременно присутствует влага, щелочные или кислые среды.
Почему универсальные смазки не решают проблему коррозионного заклинивания
Заклинивание резьбы при высоких температурах возникает не столько из-за дефицита смазочного материала, сколько из-за сочетания трех процессов: окисления металла (коррозии), трения в зазорах резьбы и холодной сварки микронеровностей поверхностей.
Обычная минеральная смазка для подшипников содержит от 90 до 95% вязкого масла и загустителя на основе мыла или синтетических полимеров. При нагреве свыше 100 °C такое масло теряет вязкость, вытекает из зазора резьбы и перестает работать как разделитель поверхностей.
Нержавеющий крепеж по ГОСТ 28706 (и его аналоги в ISO) характеризуется более высокой энергией поверхностной активации, чем углеродистая сталь. Это означает, что два витка нержавеющей резьбы при трении и нагреве легче слипаются между собой, чем углеродистые. Обычная смазка не обеспечивает достаточного разделения из-за низкой прочности масляной пленки при нагреве и вибрационном воздействии.
Сборочные пасты, напротив, содержат твердые смазывающие частицы (графит, медь, молибден, дисульфид молибдена). Эти компоненты создают сухую смазочную пленку, которая остается на поверхности резьбы даже после испарения или вытекания масляной основы. Такая пленка работает при температурах до 400–600 °C и заметно снижает коэффициент трения: с 0,7–0,9 (сухое трение нержавеющей резьбы) до 0,15–0,25 (с антифрикционным покрытием).
Роль высокой температуры в развитии коррозионного заклинивания
При повышении температуры скорость электрохимических реакций растет экспоненциально.
Для каждого материала пары трения есть критический диапазон, в котором риск заклинивания особенно высок. Для нержавеющей стали это диапазон 40–150 °C, потому что выше этой температуры окисная пленка становится нестабильной, а коррозионные процессы замедляются, но микросварка ускоряется.
Проблема усугубляется, если в системе есть циклические нагревы и охлаждения. При охлаждении узла происходит сжатие металла, и если между витками резьбы остались коррозионные продукты или неправильно подобранная смазка, возникает т.н. "зацепление" - соединение становится еще более жестким. Именно поэтому задвижки, которые периодически нагреваются (при движении теплоносителя) и охлаждаются (при остановке), часто "прикипают" и перестают отворачиваться через 2–3 месяца использования.
Для узлов с рабочей температурой свыше 150 °C нужны смазки для высоких скоростей и температур, которые содержат синтетическую базу (полиальфаолефины, сложные эфиры) и твердые присадки. Смазка для высоких оборотов и температуры должна быть выбрана так, чтобы вязкость оставалась в диапазоне 32–100 сСт при рабочей температуре узла, а не при 40 °C.
Специальные резьбовые пасты: параметры выбора для высоких температур
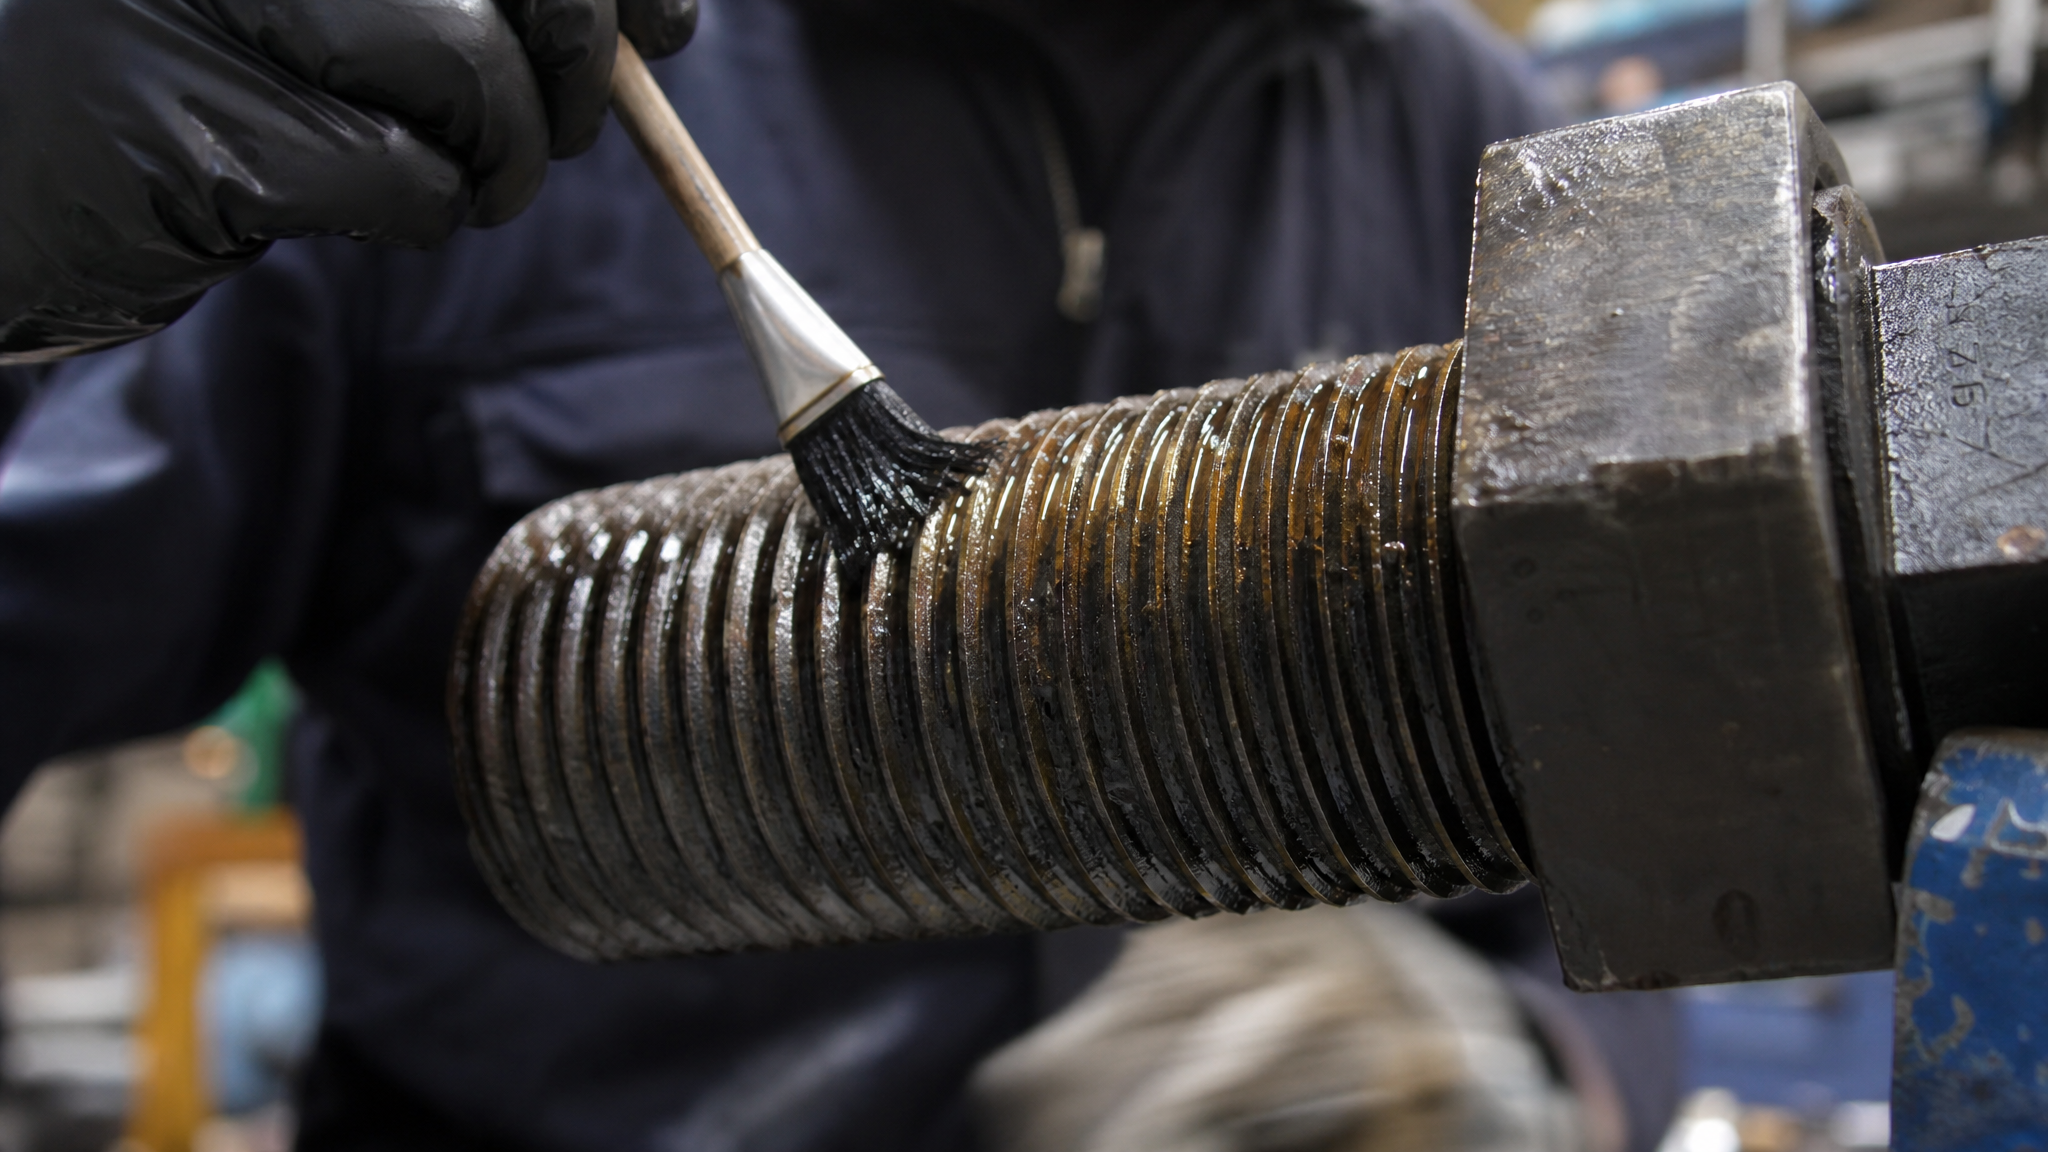
Резьбовые (сборочные) пасты делятся на три основных типа по составу твердого компонента: медные, графитовые и молибденовые.
Каждый тип имеет свой температурный диапазон и области применения.
Медные пасты
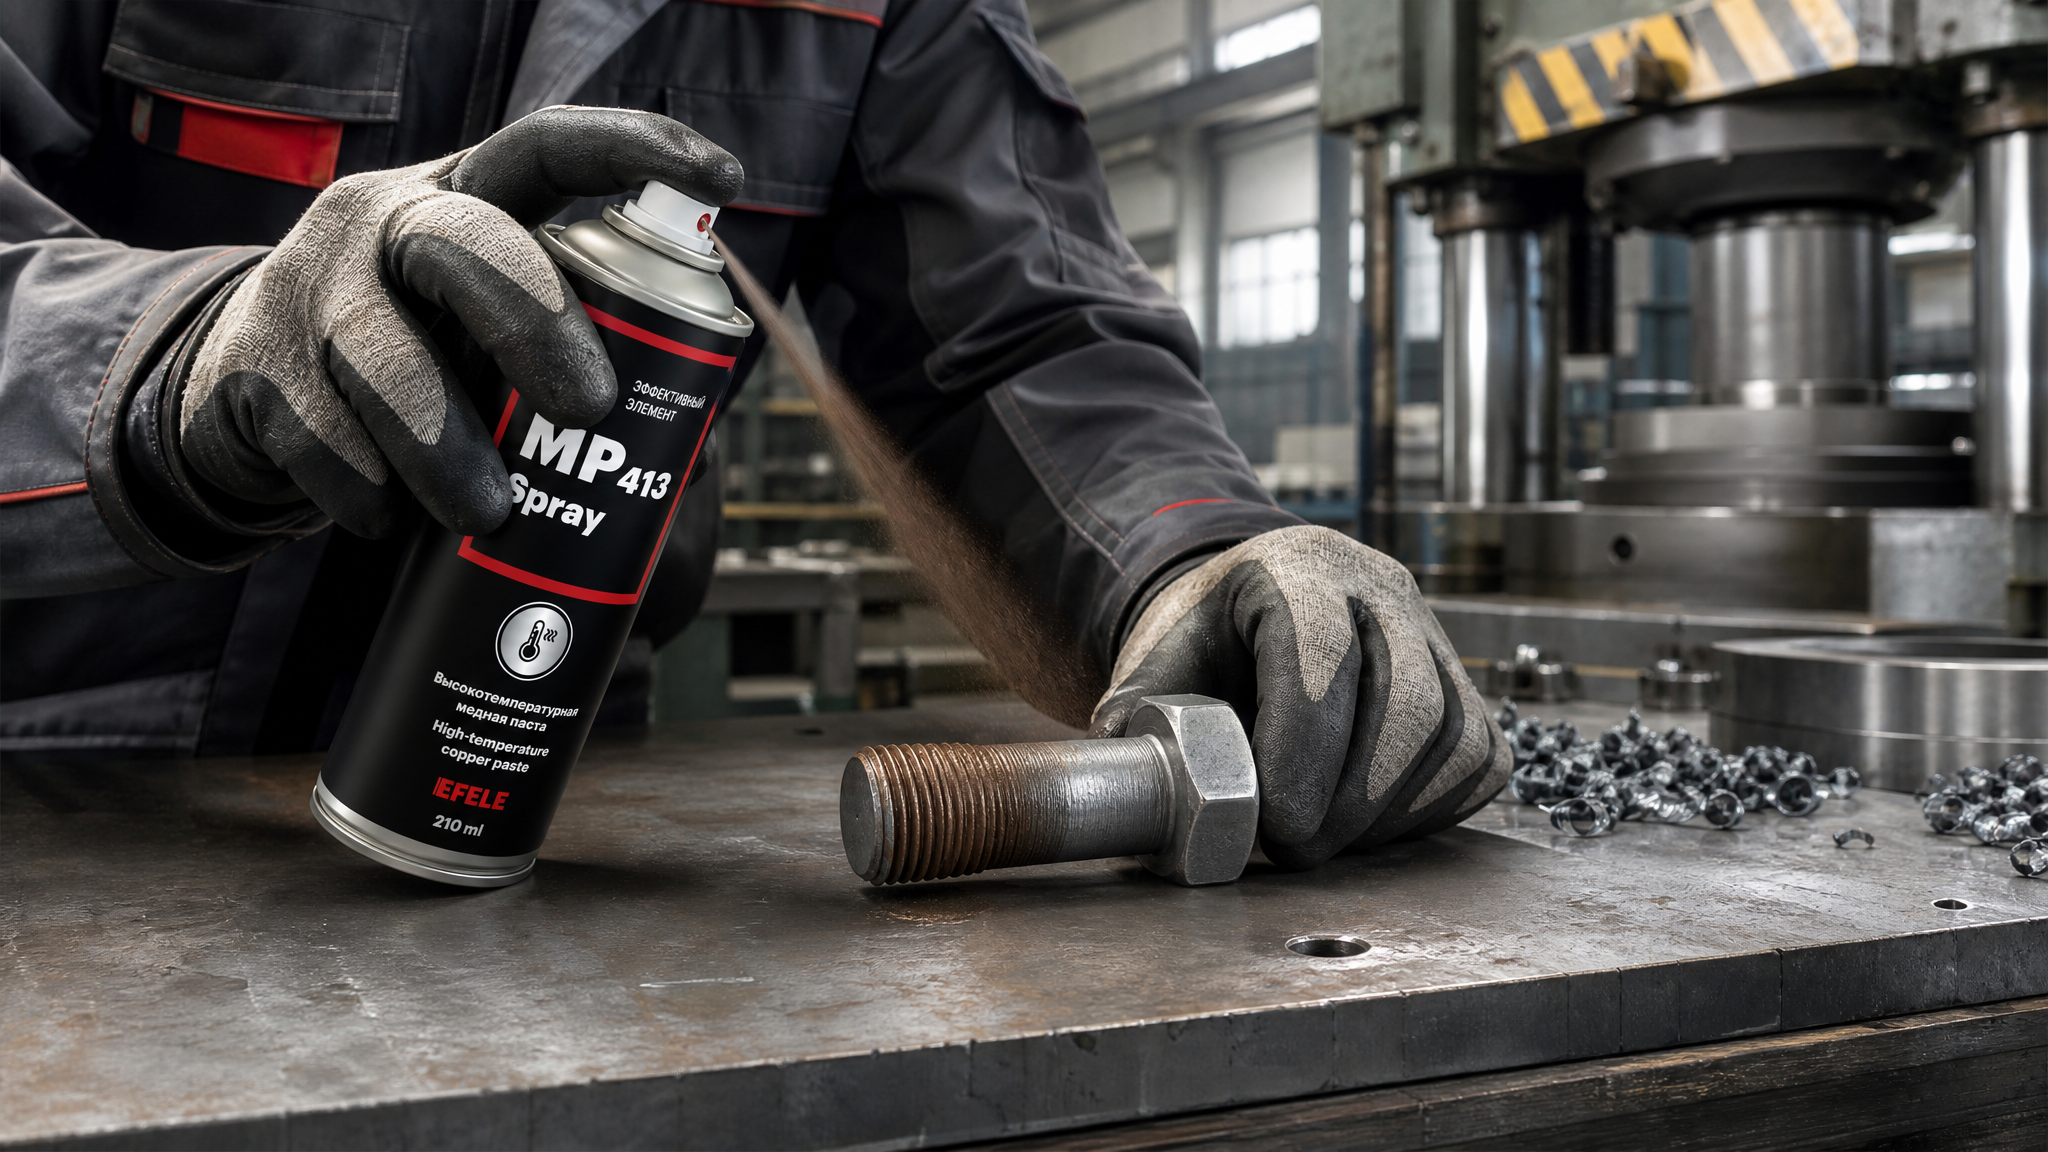
Медная паста содержит частицы чистой меди или бронзы, размер которых обычно составляет 1–10 микрон. Медь обеспечивает отличную адгезию (прилипание) к стали и нержавеющей стали, благодаря чему паста не вымывается и не испаряется при работе. Для защиты резьбовых соединений, работающих при высоких температурах и в агрессивных средах, рекомендуется использовать медную пасту типа EFELE MP-413 Spray, которая предотвращает прикипание и заклинивание резьбы нержавеющего крепежа при температурах до 350 °C. Медные пасты эффективны для монтажа резьб в системах теплоснабжения, на компрессорах, в задвижках энергетического оборудования.
Ограничения медных паст: они непригодны для алюминиевого крепежа (медь вызывает гальваническую коррозию алюминия) и не рекомендуются для пищевого оборудования, так как содержат опасные для здоровья металлы.
Графитовые пасты
Графит - твердая смазка с коэффициентом трения 0,1–0,15 при любой температуре вплоть до 600 °C (в инертной атмосфере) или до 300–400 °C (на воздухе). Графитовая смазка для высоких температур - универсальный выбор для узлов без ограничений по материалу крепежа. Графит хорошо работает на вибрирующих соединениях, потому что твердые кристаллы графита скользят друг относительно друга без слипания.
Недостаток графитовых паст: графит электропроводен и может вызвать замыкание в электрических цепях, если попадет между контактами. Кроме того, графит плохо смывается водой и оставляет черный налет, что затрудняет контроль качества монтажа и может быть проблемой при сборке изделий, требующих чистоты.
Молибденовые пасты и антизадирные составы
Дисульфид молибдена (MoS₂) обеспечивает смазывающие свойства до 600 °C и выше, но требует кислород-содержащей среды для активации. В отличие от графита, MoS₂ редко используется в чистом виде: обычно его комбинируют с медью или графитом в составе специализированных антизадирных покрытий.
Для высокотемпературных узлов трения скольжения, обеспечивающих защиту от коррозии и заклинивания, может быть применено антифрикционное покрытие типа MODENGY 2560, которое наносится распылением и образует слой толщиной 0,05–0,1 мм. Такие покрытия используют в промышленности для защиты резьбовых шпилек в турбинах, для арматуры в системах высокого давления и для крепежа в химических установках.
Толщина антизадирного покрытия играет роль: слой толщиной 0,1 мм на практике сохраняет эффективность в течение 2 лет для работающих водяных задвижек. При нанесении более толстого слоя существует риск того, что покрытие начнет откалываться при сборке и попадать в уплотнения системы.
Влияние агрессивной среды на выбор смазки
Агрессивная среда - это не только коррозионные химикаты (кислоты, щелочи), но и влага, соль и циклические нагревы.
Для каждой среды требуется свой класс защиты.
Влажные и морозные условия
Если узел работает на улице или в цехе с высокой влажностью, смазка должна иметь сопротивление вымыванию не менее 95%. Это означает, что после 30-минутного воздействия горячей воды смазка теряет не более 5% своей массы. Обычные минеральные масла вымываются почти полностью, сборочные пасты на основе твердых смазок остаются на месте.
Кроме того, в морозных условиях критична совместимость смазки с металлом при циклических перепадах температуры. Адгезия (липкость) покрытия к поверхности должна оставаться хорошей как при +20 °C, так и при -30 °C. Если паста будет отслаиваться при охлаждении, она потеряет защитные свойства.
Щелочные и кислые среды
Для резьб, работающих в щелочных средах (системы теплоснабжения, щелочные АГЭ), требуются смазки с базой, устойчивой к щелочам. Минеральные масла окисляются и полимеризуются при контакте со щелочью, теряя текучесть. Синтетические полиальфаолефины (ПАО) и эфиры более стабильны. Сборочные пасты, если их база выполнена на ПАО или сложных эфирах, демонстрируют хорошую стойкость.
Для кислых сред (газовые установки, установки с кислотным конденсатом) используют смазки, содержащие ингибиторы коррозии - присадки, которые формируют защитный слой на поверхности металла. Однако не все графитовые или медные пасты содержат такие присадки; при заказе нужно сверить спецификацию с требованиями технологического процесса.
Проникающие жидкости vs специализированные составы: когда и как использовать
Проникающие жидкости (проникайки) содержат легкоиспаряющиеся углеводороды (нафта, керосин) с добавлением масла.
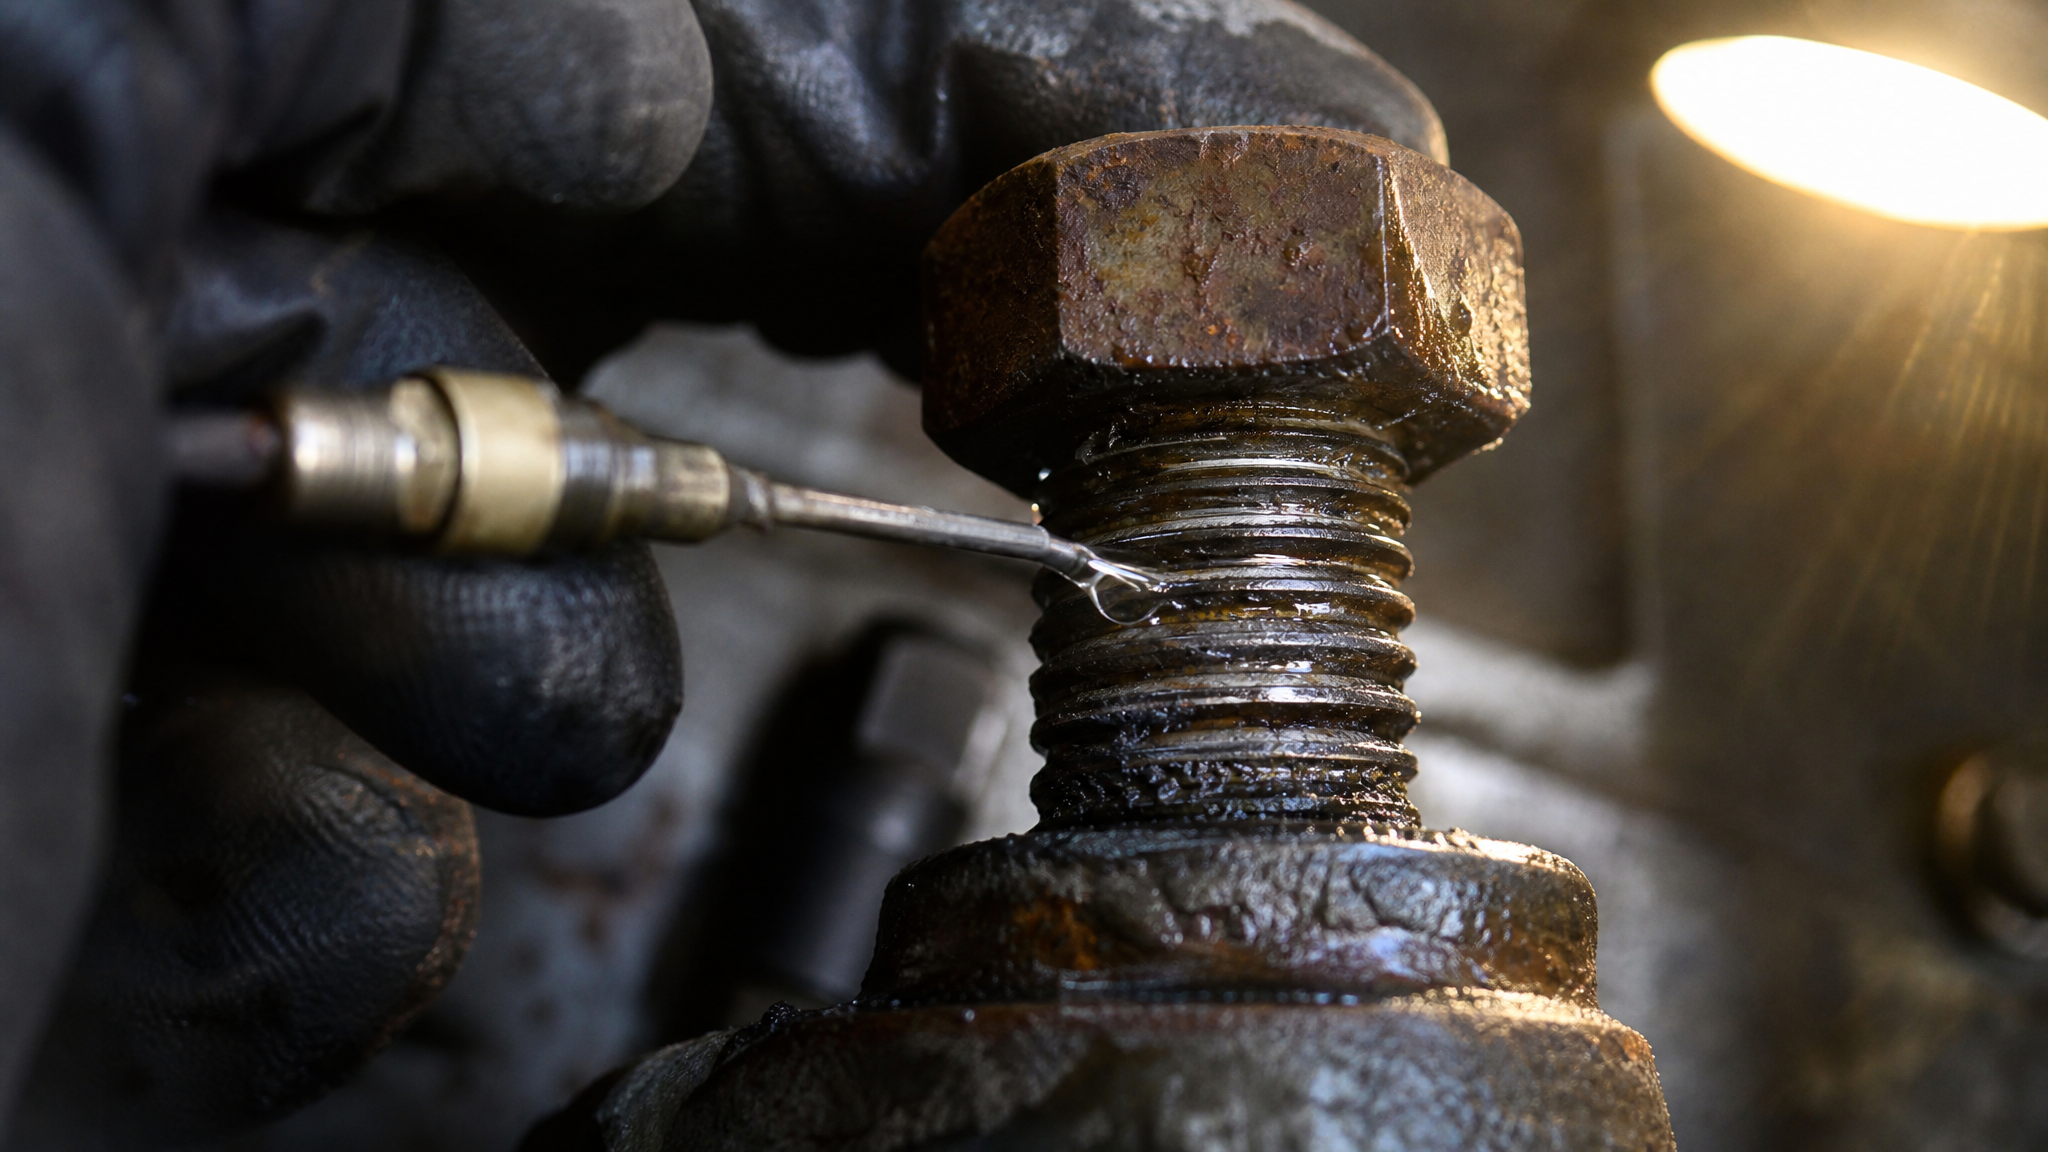
Их молекулы малы, они легко проникают в узкие щели между витками резьбы и слегка смягчают коррозионные отложения. Однако после испарения летучей части остается только тонкий слой масла, которое вскоре вымывается или испаряется.
Применение проникающей жидкости имеет смысл только в одной ситуации: когда резьба уже закисла и нужно ее разобрать. Схема работы: нанести проникающее масло, ждать 15–20 минут (за это время оно проникнет в щели), повторить обработку, дождаться мягчения коррозионного слоя, затем медленно поворачивать гайку или болт. Механическое усилие без такой подготовки приводит к срыву граней и разрушению крепежа.
Для профилактики (до сборки узла) проникающие жидкости бесполезны. Они не создают долгосрочной защиты, и узел заклинится через несколько месяцев работы. Именно для профилактики и служат специализированные резьбовые пасты.
Различие в применении: - Резьба уже застряла: проникающая жидкость (выдержка 15–20 минут, затем попытка разборки). - Резьба еще свободна, но условия риск высокий: специализированная паста или антифрикционное покрытие (нанесение до сборки).
Параметры смазки для высоких температур: на что смотреть при выборе
При выборе смазки для работы при температурах выше 100 °C нужно проверить четыре ключевых параметра в технических характеристиках (TDS/каталог производителя).
1. Температурный диапазон
Производитель указывает диапазон в формате "–30…+350 °C" или "рабочая температура до 400 °C". Это не означает, что смазка одинаково хорошо работает при всех этих температурах. Для критичных узлов ориентируйтесь на середину диапазона. Например, если рабочая температура узла 120 °C, выбирайте смазку, у которой рекомендуемый диапазон 0…+200 °C или выше.
Ограничения по температуре уплотнений часто не превышают 200 °C для PTFE. Если узел оснащен PTFE-уплотнениями штока, нельзя превышать эту температуру при попытке разборки, иначе резина разбухнет и разрушится.
2. Вязкость и класс консистенции
Для пластичных смазок используется классификация NLGI (Национальная ассоциация смазочных материалов США). Класс NLGI 2 означает среднюю консистенцию (как мягкое масло). Класс NLGI 1 - гуще. Для резьбовых паст часто используют NLGI 2, потому что она хорошо удерживается в зазорах и не стекает при наклоне узла.
Для жидких масел вязкость указывают в сантистоках (сСт) при температуре 40 °C. Смазка для высоких оборотов и температуры должна иметь вязкость 32–100 сСт при 40 °C, чтобы при нагреве до рабочей температуры она оставалась текучей, но не вытекала из узла.
3. Совместимость с материалами
Проверьте в спецификации, совместима ли смазка с материалом крепежа (углеродистая сталь, нержавеющая сталь, алюминий) и с уплотнениями узла (PTFE, NBR/бутадиен-нитрил, силикон). Неправильный состав может вызвать разбухание резины или образование налета на поверхности.
4. Сопротивление вымыванию и окислению
Для узлов, работающих во влажной среде, смазка должна иметь коэффициент вымывания не выше 5–10% по ASTM D1264 (30 минут в горячей воде). Для окисления проверяют число оксидационной стабильности (RPVOT) или время до срыва пленки (TOST). Чем выше эти значения, тем дольше смазка сохраняет свойства при высокой температуре.
Частые ошибки и заблуждения при выборе смазки
Ошибка 1: "Нанесу смазку после того, как резьба заклинится"
Это неправильный подход. Когда резьба уже закисла, смазка попадает в зазор плохо, потому что там уже есть коррозионные отложения. Специалисты по крепежу рекомендуют наносить защиту до сборки узла, в процессе сборки, чтобы все витки резьбы были покрыты равномерно.
Ошибка 2: "Если нагреть резьбу сильнее, она точно откроется"
Это опасно. Перегрев на 50–100 °C выше рекомендуемой температуры может повредить PTFE-уплотнения (они разбухают и теряют герметичность), повредить ламинированную прокладку или ослабить закаленную пружину стопорной шайбы. Сначала нужно разобраться в причине заклинивания, использовать проникающую жидкость и механическое воздействие, а нагрев - только в крайнем случае и с согласования на спецификацию.
Ошибка 3: "Подойдет обычная литиевая смазка для подшипников"
Не подойдет, потому что обычная литиевая смазка теряет вязкость при температуре выше 80–100 °C и вытекает из резьбы. Для высоких температур нужны именно специальные резьбовые пасты или антизадирные составы.
Ошибка 4: "Графит - универсален, применяй где угодно"
Не совсем. Графит хорошо работает при высоких температурах, но может вызвать замыкание в электрических цепях и оставляет черный налет. Для электрооборудования лучше использовать медные или молибденовые пасты. Для пищевого оборудования некоторые составы на основе графита непригодны.
Ошибка 5: "Если узел не заклинил, защита не нужна"
Неверно. Именно профилактическое применение смазки до сборки снижает риск повреждения резьбы при демонтаже через 1–2 года работы. Без защиты микросварка и коррозия начинают работать с первого дня, и узел может "прикипеть" неожиданно.
Часто задаваемые вопросы
Какая смазка для высоких температур лучше всего подходит для задвижек при температуре 150–200 °C?
Для задвижек с рабочей температурой 150–200 °C рекомендуется медная или молибденовая паста в составе специализированного антизадирного средства. Убедитесь, что в узле используются PTFE-уплотнения, и не превышайте 200 °C при попытке разборки. Перед воздействием убедитесь, что среда изолирована и давление снято.
Графитовая смазка для высоких температур - сколько раз ее можно переносить без потери свойств?
Графит сохраняет свойства до 300–400 °C на воздухе и до 600 °C в инертной атмосфере. Однако важна не сама температура, а стабильность графитовой пленки на поверхности. Если узел вибрирует, пленка со временем стирается, и через 6–12 месяцев может потребоваться повторное нанесение. На статичных соединениях одного нанесения может хватить на несколько лет.
Смазка для высоких оборотов и температуры - чем она отличается от обычной смазки?
Смазка для высоких оборотов содержит синтетическую базу (полиальфаолефины или сложные эфиры) вместо минерального масла, имеет пониженную вязкость при 40 °C (обычно 32–46 сСт вместо 100+ сСт) и специальные присадки, которые снижают расход смазки на трение. Такая смазка остается текучей при нагреве и не образует отложений в узле.
Если резьба закисла в нержавеющей задвижке, как ее открыть без повреждения?
Нанесите проникающую жидкость и дайте выдержку 15–20 минут. Повторите нанесение. Затем медленно и без рывков начните поворачивать маховик. Если соединение не поддается, повторите выдержку еще раз. Нагрев до 60–80 °C поможет, но не превышайте 200 °C без проверки спецификации узла.
Как выбрать между медной пастой и графитовой для защиты резьбы при 300 °C?
Если нет ограничений по материалам (не алюминий, не пищевое оборудование), выбирайте медную пасту: она лучше прилипает к поверхности и служит дольше. Графитовая паста универсальнее, но медь обеспечивает более надежную адгезию к стали при циклических нагревах.
Заключение
Коррозионное заклинивание резьбы не решается универсальными маслами и бытовыми проникающими жидкостями. Проблема требует специализированных резьбовых паст и антифрикционных покрытий на основе твердых смазок, которые создают долгосрочную защиту даже при температурах выше 150 °C и в агрессивных средах. При выборе смазки для высоких температур проверьте четыре параметра: температурный диапазон, совместимость с материалами узла, сопротивление вымыванию и необходимость последующего демонтажа.
Ваш следующий шаг: загрузите техническую спецификацию своего узла (температура, материал крепежа, тип уплотнений, среда работы) и сверьте ее с характеристиками продукта в каталоге производителя. Если узел уже закисший, используйте проникающую жидкость с выдержкой 15–20 минут, затем попробуйте разборку. Для профилактики любых новых сборок применяйте специализированную резьбовую пасту перед монтажом - это займет 2–3 минуты, но может спасти узел от заклинивания на годы.