Налипание пленки на запаечные элементы горизонтальной упаковочной линии приводит к остановкам производства, браку упаковки и необходимости внеплановой очистки оборудования. Эта проблема возникает не из-за одного фактора, а из совокупности условий: избыточного нагрева, загрязнения поверхностей запайки, нарушения стабильности подачи веба и несоответствия фрикционных свойств пленки текущему режиму работы линии. Закупщики и технические специалисты часто ошибочно предполагают, что снижение температуры решит проблему, не проверив предварительно чистоту узла, механическое отслеживание полотна и характеристики самой пленки. В этой статье разобраны реальные причины налипания, диагностические приемы и практические шаги по восстановлению стабильности производства.
Статья предназначена для инженеров, операторов упаковочных линий и снабженцев, которые сталкиваются с налипанием пленки и ищут системный подход к устранению дефекта.
Почему пленка налипает: многофакторная природа дефекта
Налипание пленки на горячие губки запайки или на поверхность формовочного узла часто воспринимается как простой перегрев.
На практике это комплексное явление, возникающее из взаимодействия трех групп факторов: параметров режима, состояния оборудования и свойств самой пленки.
При слишком высокой температуре запайки полимерный слой пленки плавится неравномерно: края шва схватываются хорошо, а некоторые участки прилипают к горячим поверхностям и не отделяются при раскрытии губок. Загрязнение запаечных поверхностей остатками полимера, чернил или клея усугубляет локальный перегрев, потому что слой наслоений действует как теплоизолятор и создает горячие точки. Неравномерное давление по ширине губок приводит к тому, что на одних участках пленка запаивается недостаточно крепко и коробится, а на других перегревается и налипает.
Механическое отслеживание полотна (tracking) также влияет на налипание. Если пленка смещена относительно формовочной оснастки или перемещается во время запайки, губки могут обработать разные слои пленки неравномерно, и на участках избыточного контакта возникает налипание. Недостаточный коэффициент скольжения пленки означает, что материал плохо проходит через направляющие, формующие элементы и преформовочные ролики, создавая локальные зоны трения и предварительного нагрева.
Диагностика: проверка оборудования и пленки перед настройкой режима
Перед изменением температуры или давления запайки следует последовательно проверить механическое состояние линии и соответствие пленки текущему оборудованию.
Эта последовательность экономит время и предотвращает попадание в ложный режим.
Проверка чистоты и состояния узла:
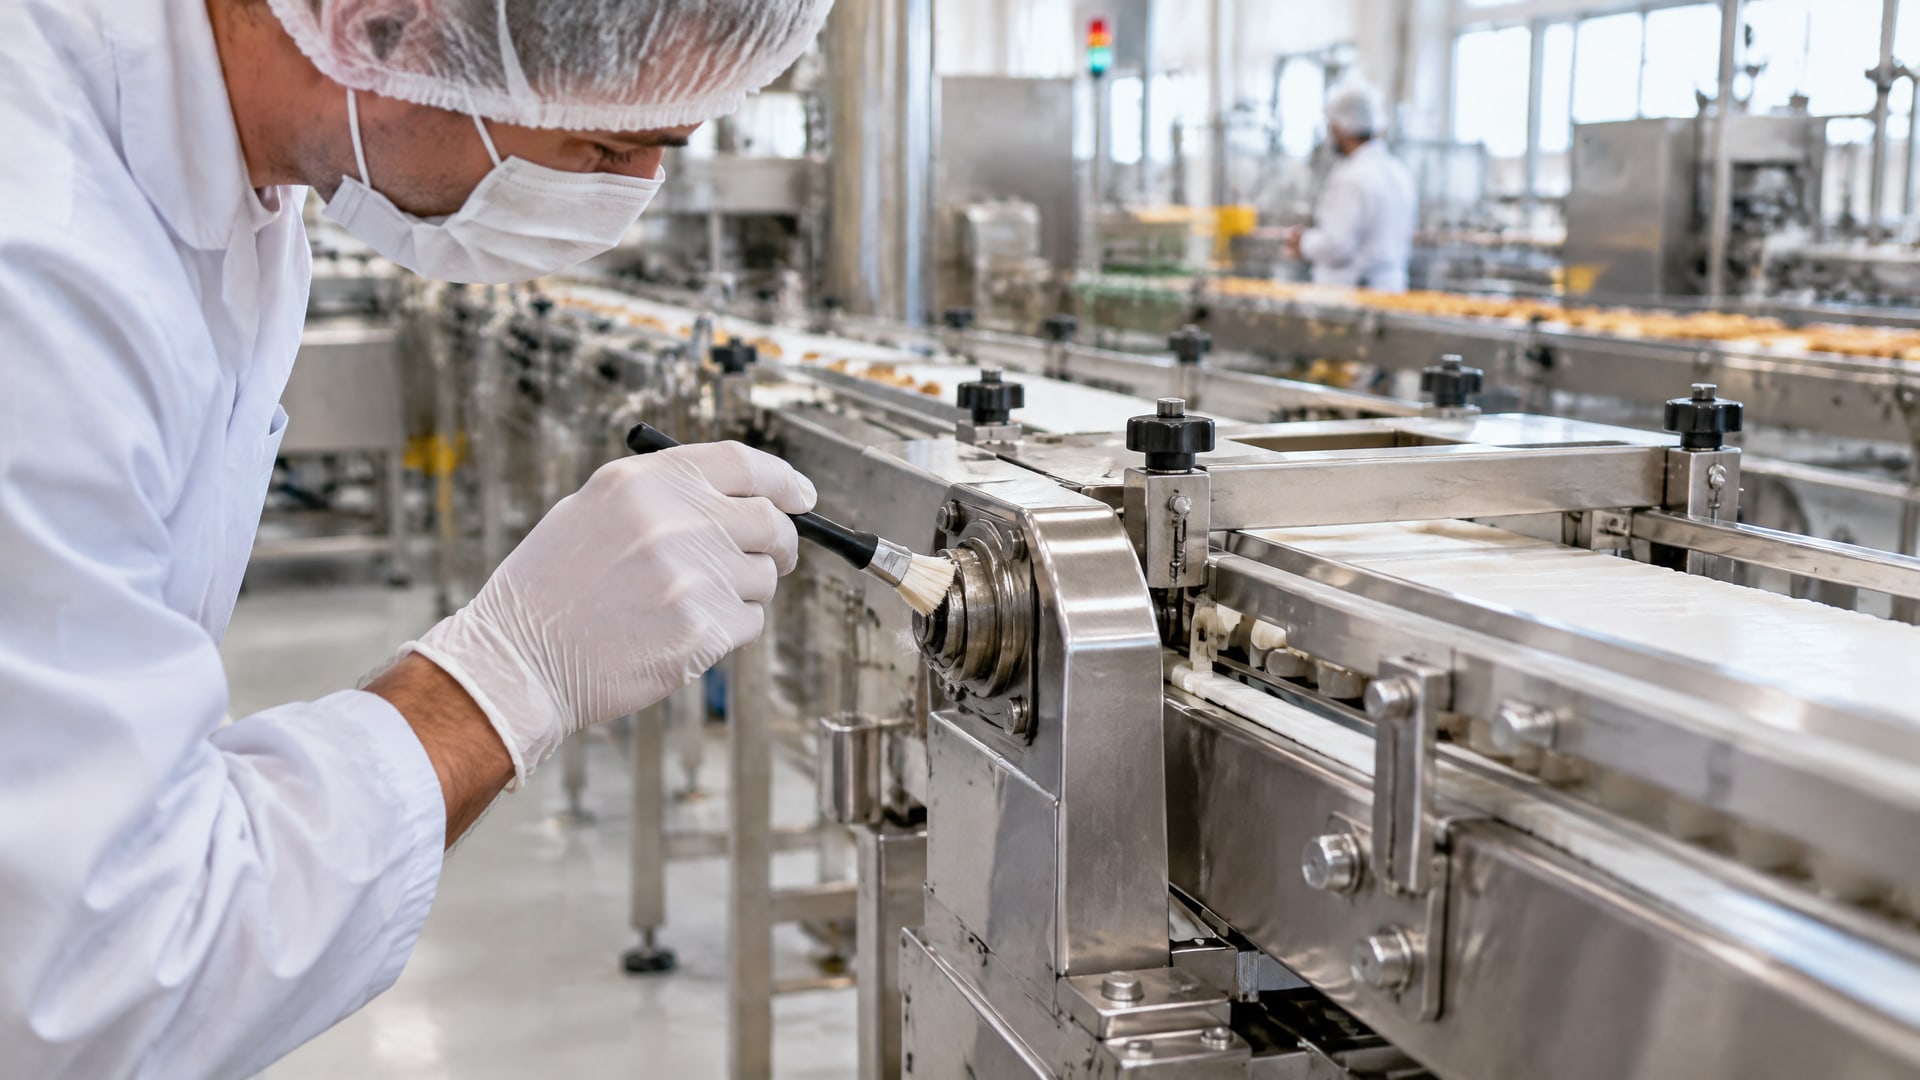
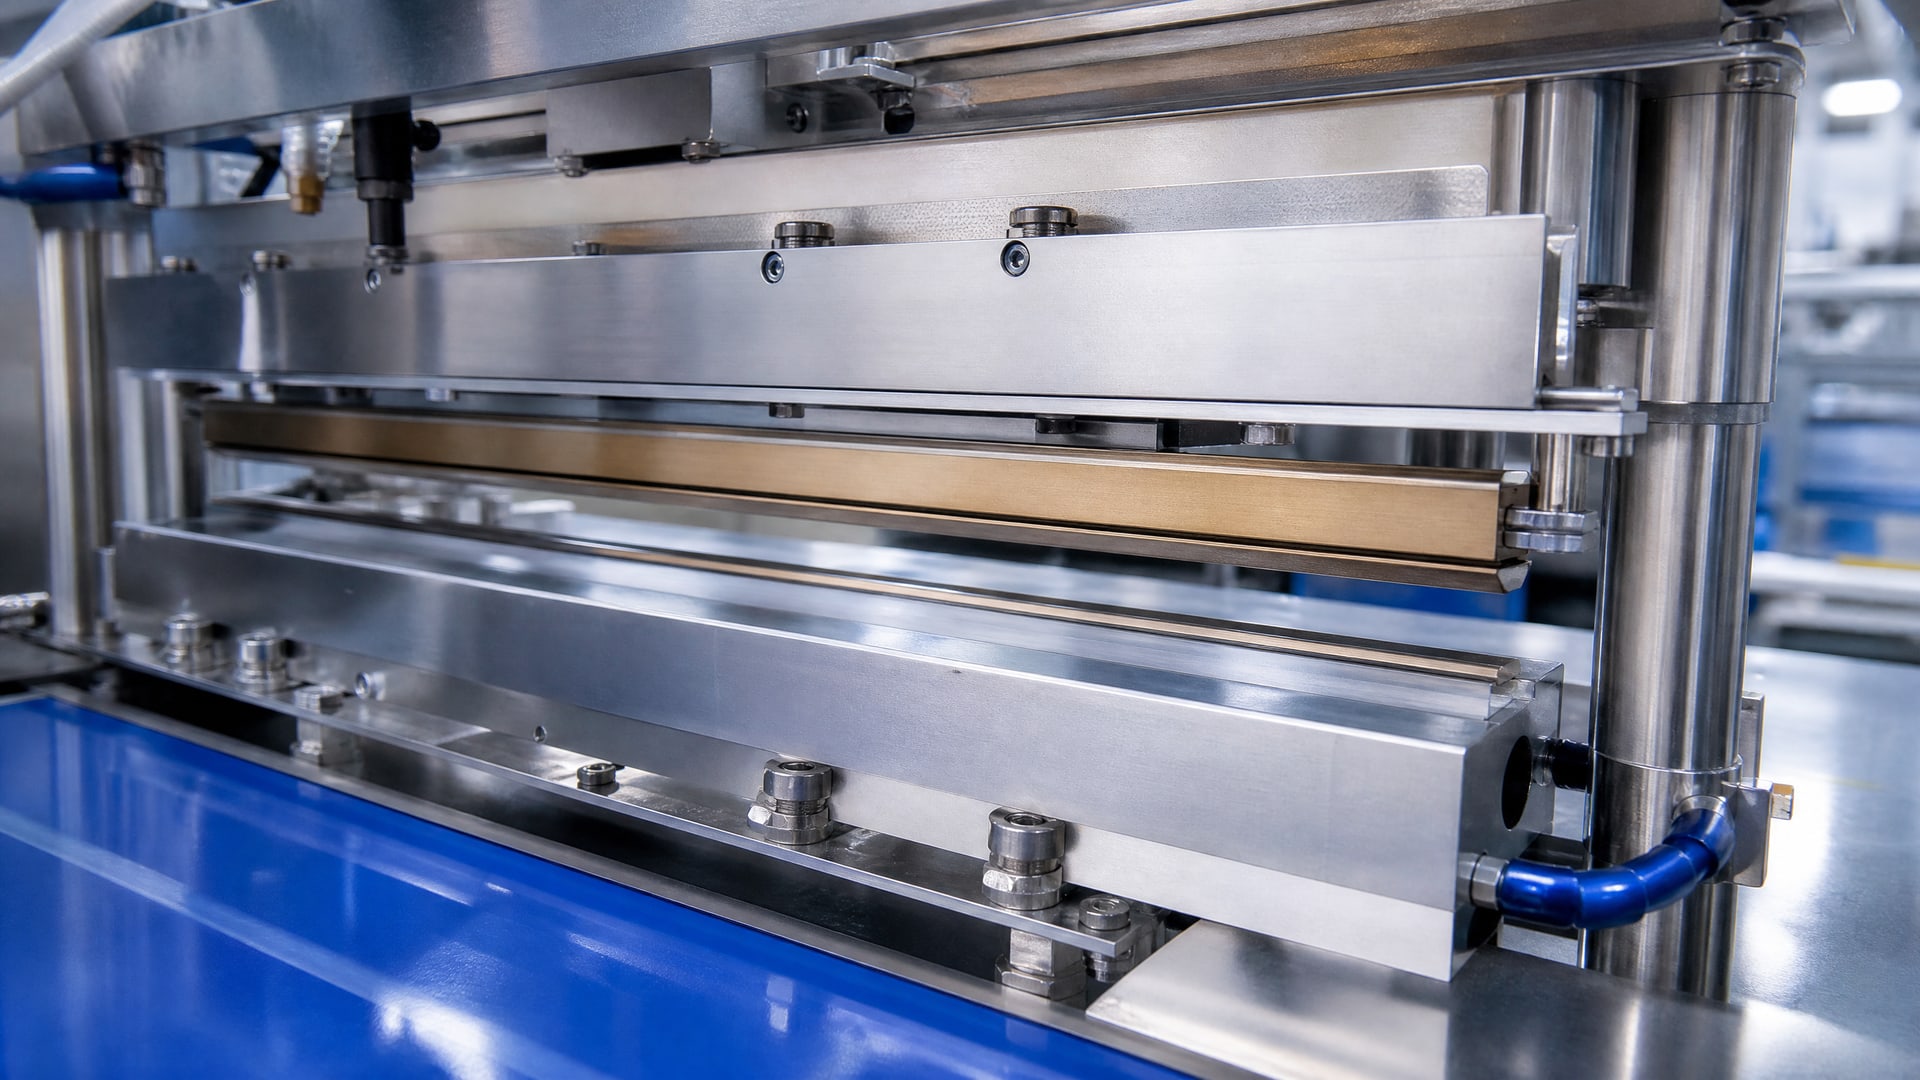
Остановите линию и осмотрите запаечные губки под лупой или лампой. На них не должно быть полимерных наслоений, подгаров, слепых остатков клея или чернил. Если видны темные пятна или матовые участки - очистите губки мягкой щеткой и салфеткой с изопропиловым спиртом.
Проверьте состояние направляющих, преформовочных роликов и canvas webbing на формовочной плате. Царапины, оксидные пленки и остатки пленки замедляют прохождение веба и создают трение.
Измерьте равномерность давления по ширине запаечных губок простым методом: поместите под закрытые губки листок тонкой копировальной бумаги, слегка нажмите и откройте. На одного листика должно быть ровное, однородное черное пятно без светлых пятен или полос.
Проверка трекинга и натяжения:
Включите линию без пленки и наблюдайте за положением формовочной оснастки. Она должна находиться в одной плоскости с направляющей щелью.
При подаче пленки отследите, проходит ли она точно по центру направляющих и не смещается ли при входе в формер. Боковое смещение может быть следствием неправильной установки рулона, неравномерного натяжения или износа направляющих.
Натяжение пленки должно быть достаточным для стабильного отслеживания, но не настолько высоким, чтобы вызывать коробление или преждевременное натяжение на запаечных элементах.
Проверка соответствия пленки текущей линии:
Изучите техническое описание (TDS) пленки на предмет температурного диапазона и рекомендуемых режимов запайки. Если новая партия пленки поступила от другого поставщика, ее термостабильность может отличаться.
Оцените коэффициент скольжения пленки: она должна легко скользить через направляющие и формующие элементы, без залипания и морщин. Пленки с высоким коэффициентом трения (слабый slip) потребуют более осторожного натяжения.
Настройка температурно-временных параметров запайки
После проверки оборудования и пленки приступайте к калибровке режима запайки.
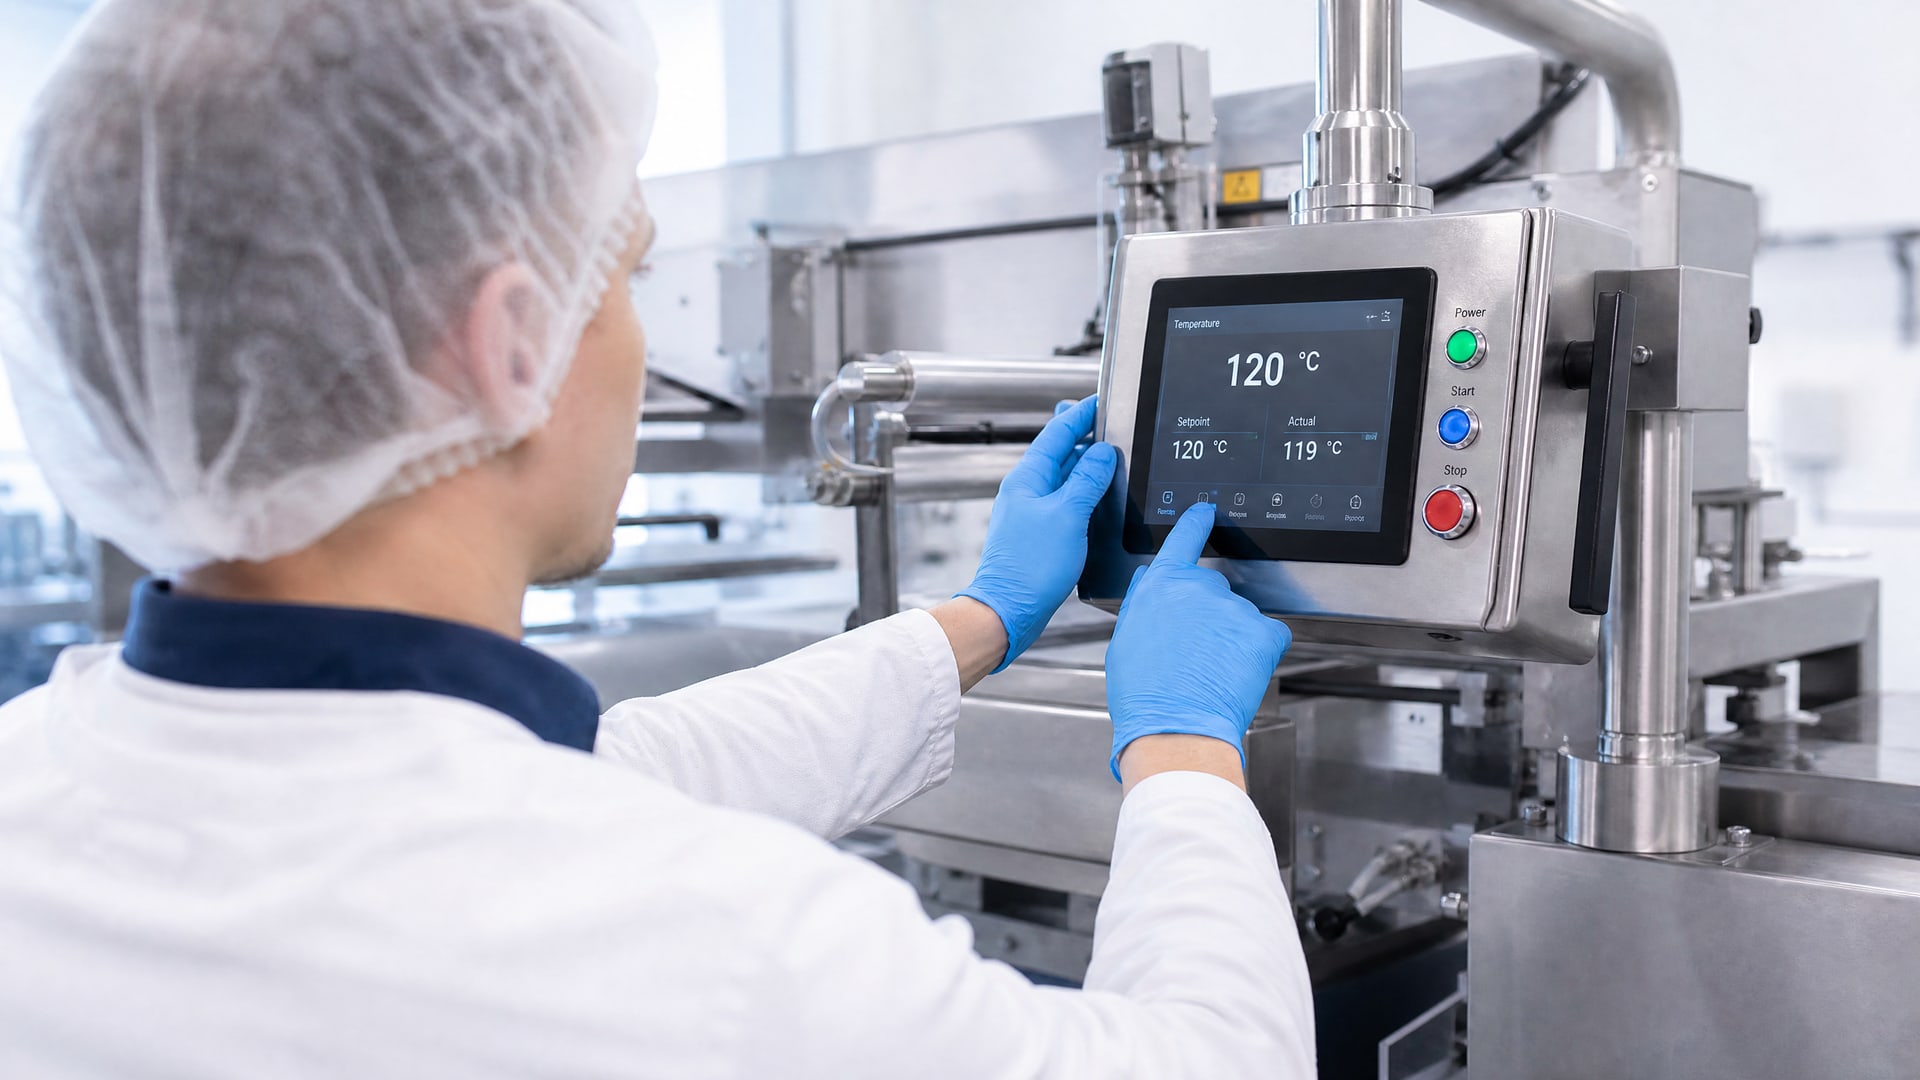
Ключевое правило: менять параметры по одному, фиксировать результат, затем переходить к следующему.
Диапазоны температур для разных технологий запайки
На горизонтальных упаковочных линиях используются три основные технологии продольного шва: hot-wire (раскаленная проволока), impulse sealing (импульсная запайка) и continuous hot-bar (непрерывно нагреваемая губка).
| Технология | Температура | Выдержка | Примечание |
|---|---|---|---|
| Impulse sealing | 120–180 °C | 0,8–1,5 с | Импульсное нагревание с последующим охлаждением |
| Continuous hot-bar | 100–140 °C | ~ 0,5–1,0 с | Требуется равномерность ±1,5 °C по ширине |
| Hot-wire | 150–200 °C | ~ 0,5–1,0 с | Для тонких пленок; чувствительна к перегреву |
Начните с нижних границ диапазона и медленно повышайте температуру на 5–10 °C, проверяя прочность и внешний вид шва после каждого изменения. Если налипание все еще присутствует при температуре в нижней трети диапазона, причина скорее всего не в перегреве.
Контроль равномерности температуры
Для continuous hot-bar технологии критично поддерживать разницу температур по ширине губок не более ±1,5 °C. Используйте пирометр (инфракрасный или контактный) для измерения температуры в трех точках: в центре и по краям запаечной зоны. Если видны отклонения, проверьте равномерность нагревательных элементов и при необходимости замените изношенные ТЭНы или переконфигурируйте регулирующие зоны.
Синхронизация подачи и запайки
Если налипание проявляется только на определенной скорости линии, причина может быть в рассинхронизации подачи веба и срабатывания запаечных элементов. При высокой скорости полотно может попадать в губки под неправильным углом или с недостаточным временем для охлаждения шва перед раскрытием. Убедитесь, что датчики положения пленки корректно срабатывают и что электромеханическая синхронизация соответствует текущей скорости работы.
Пробная запайка при смене партии или марки пленки
Один из наиболее распространенных сценариев налипания - переход на пленку от нового поставщика или другую марку того же поставщика.
Даже небольшие различия в толщине, составе полимера или поверхностной обработке приводят к изменению термостабильности и скольжения.
Перед запуском полноценной производственной серии рекомендуется провести пробную запайку: установите экспериментальный рулон, запустите линию в диапазоне 10–20 м упаковки и сразу же проверьте качество шва и отсутствие налипания. Если дефект возникает уже на пробных метрах, исправьте режим и повторите пробу, прежде чем давать добро на основное производство.
Для фиксации результатов пробной запайки ведите лог с указанием: температуры, давления, скорости линии, визуальной оценки шва и результатов испытания прочности. Это поможет повторить успешный режим при возврате к той же пленке.
Предотвращение налипания через поддержание запаечного узла в чистоте
Регулярное обслуживание - эффективный способ минимизировать риск налипания.
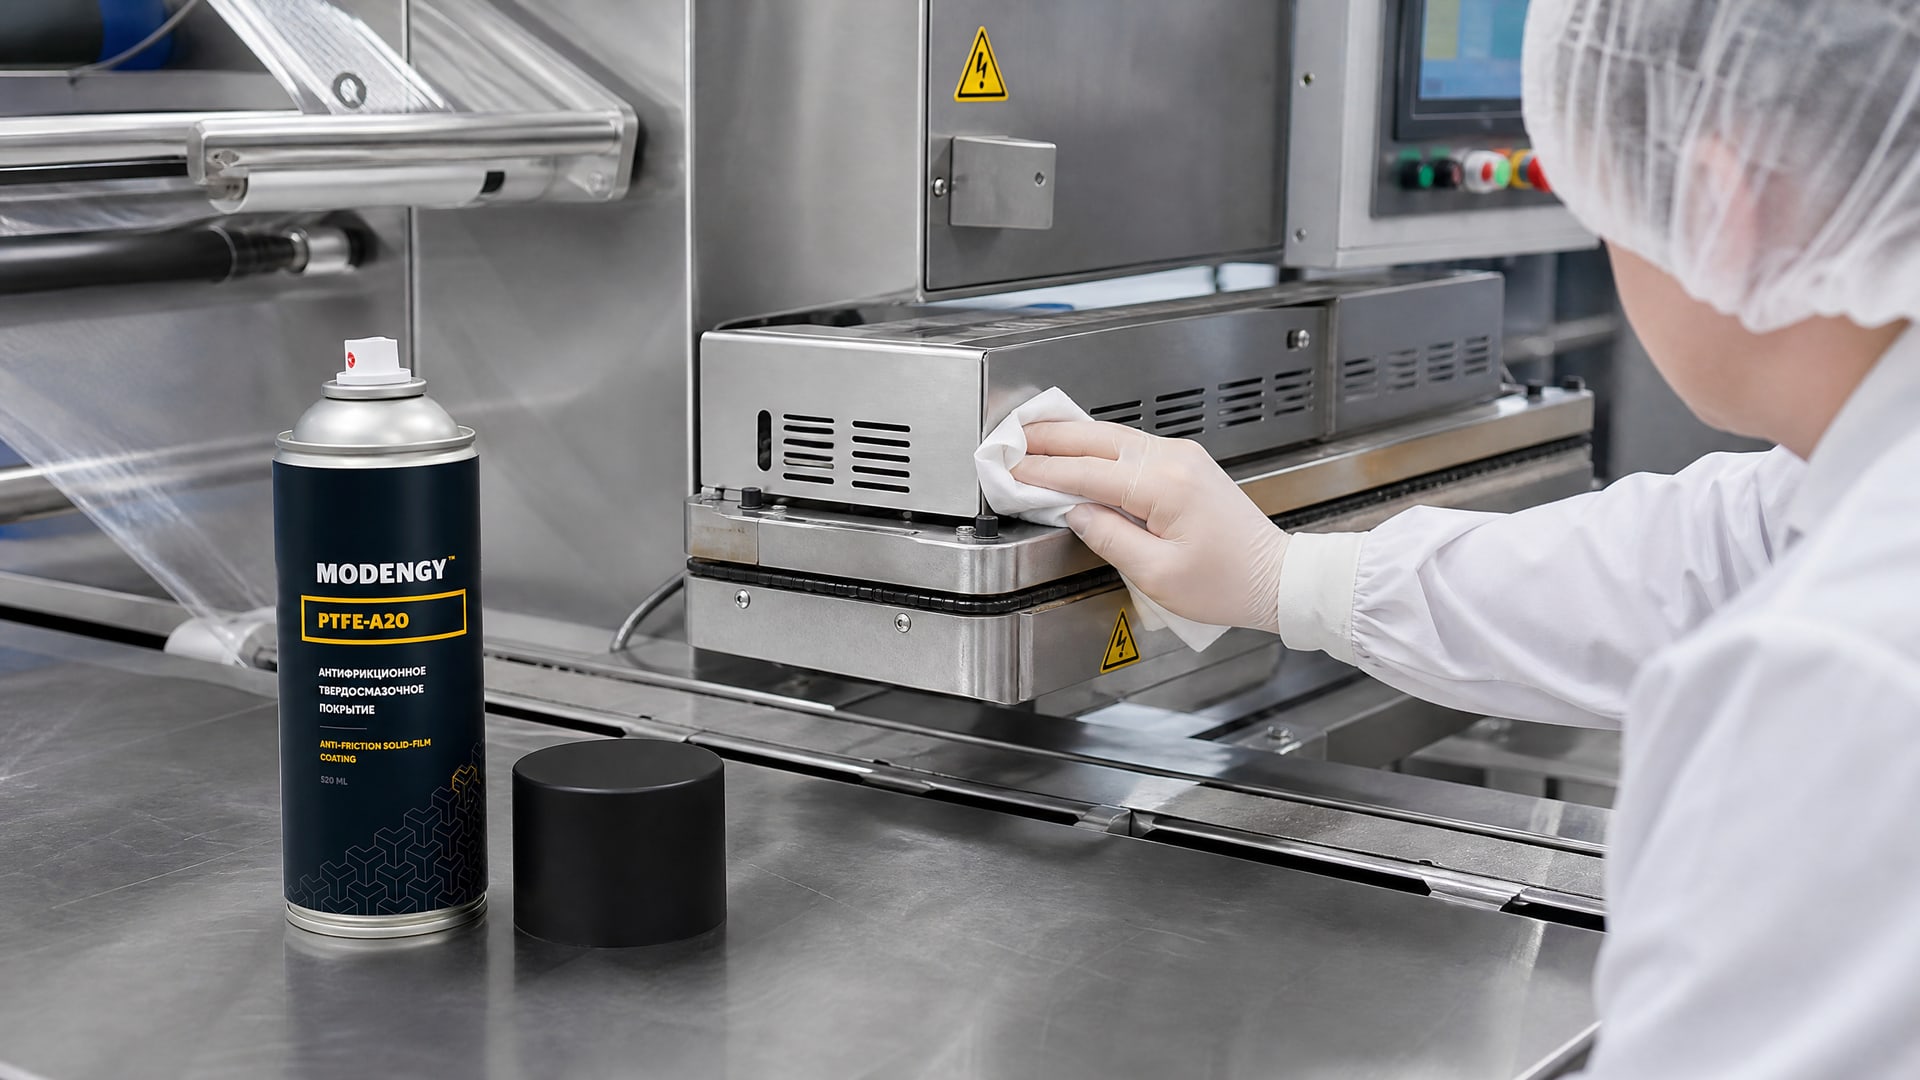
Нарастающие слои полимерных остатков и примесей на запаечных поверхностях действуют как теплоизоляторы, создавая локальные перегревы даже при неизмененных режимах температуры.
Периодичность очистки:
При работе на одной пленке и одном режиме: еженедельное профилактическое протирание запаечных губок мягкой салфеткой.
После смены пленки, перерыва в работе или обнаружения первых признаков налипания: полная очистка спиртом и осмотр поверхностей.
При плановом техническом обслуживании (ежемесячное): снятие и чистка всех элементов, контактирующих с пленкой.
Методика очистки:
Используйте мягкую зубную щетку или специальную нейлоновую щетку и изопропиловый спирт. Абразивные материалы и агрессивные растворители могут повредить антипригарное покрытие губок.
Завершите очистку чистой сухой салфеткой.
Дайте спирту полностью испариться перед запуском линии.
Наличие антиадгезионного твердосмазочного покрытия на внутренних поверхностях запаечных элементов помогает замедлить накопление остатков. Например, антифрикционное покрытие MODENGY PTFE-A20 обладает низким коэффициентом адгезии и препятствует прилипанию пленки к горячим поверхностям, что снижает частоту внеплановых чисток и улучшает стабильность режима работы линии.
Проверка прочности шва: объективные методы контроля
Визуальная оценка шва часто вводит в заблуждение: упаковка может выглядеть приемлемо, но прочность шва окажется недостаточной.
Для объективного контроля используйте испытание прочности разрыва шва по методике ASTM F88 или аналогичной национальной норме.
Требуемая минимальная прочность шва для большинства пищевых пленок составляет > 1,5 N/15 mm. Если результаты ниже этого значения, режим запайки нуждается в корректировке (чаще всего - в увеличении выдержки или давления).
Контроль рекомендуется проводить:
При запуске каждой новой партии пленки.
При обнаружении признаков налипания или деформации шва.
Как минимум один раз в смену во время серийного производства.
После любого изменения режимов запайки или обслуживания оборудования.
Совет инженера: применение пластичных смазок в условиях пищевой упаковки
Если упаковочная линия используется в пищевой промышленности и существует риск случайного контакта смазочного материала с содержимым упаковки, требуется применение смазок с допуском NSF H1.
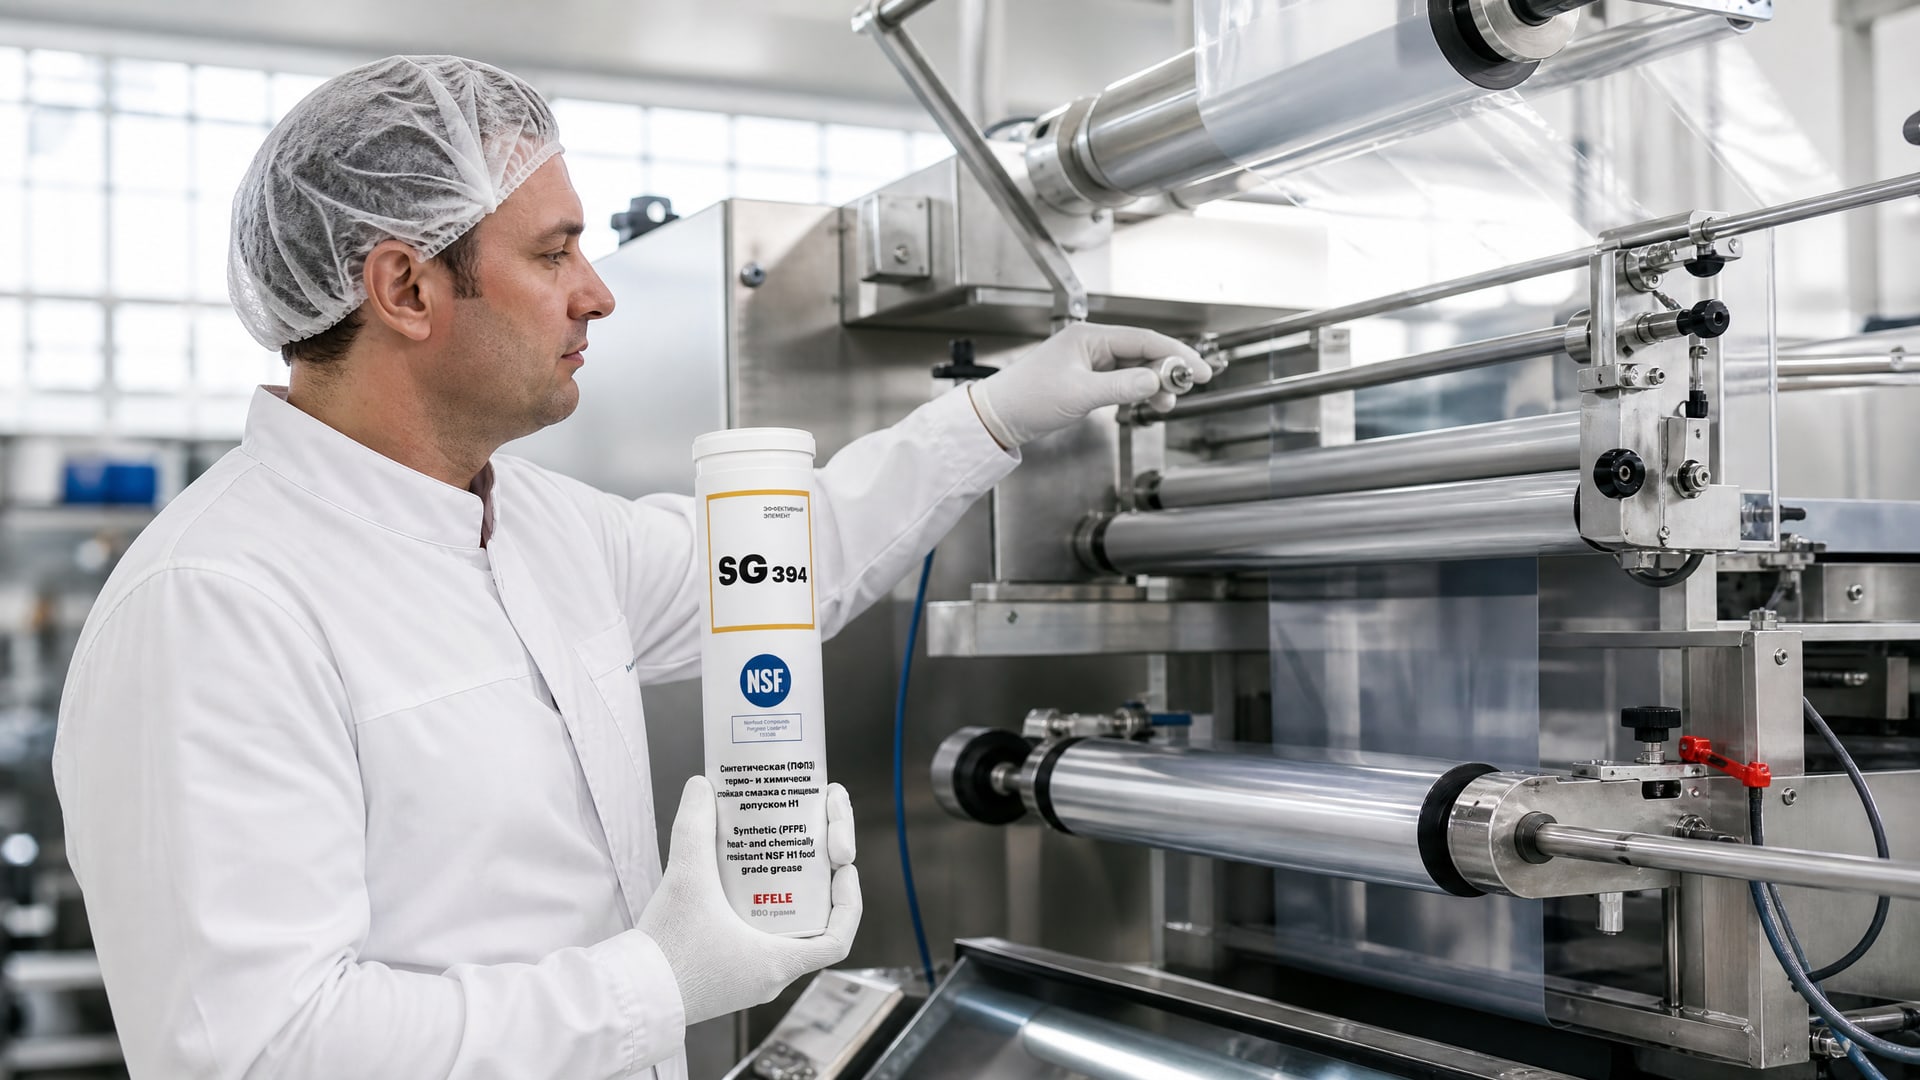
В таких сценариях для смазки подвижных элементов направляющих, роликов и привода линии подходит пластичная смазка EFELE SG-394, которая сочетает термостойкость (до 120 °C в непрерывном режиме) с устойчивостью к окислению и контаминирующему действию окружающей среды. Ее применение на пищевых линиях избавляет от необходимости проведения дополнительных работ по дезинфекции и соответствует требованиям HACCP и локальных санитарных норм.
Часто задаваемые вопросы
Если я просто снизу температуру запайки, исчезнет ли налипание пленки?
Снижение температуры помогает, но не всегда. Налипание может быть следствием загрязнения запаечных губок, неправильного трекинга пленки, неравномерного давления или неподходящего коэффициента скольжения материала. Прежде чем менять температуру, убедитесь, что запаечный узел чист, пленка стабильно подается в центр губок и оборудование не требует обслуживания. Только если эти проверки пройдены успешно, переходите к коррекции режима.
Влияет ли марка пленки на вероятность налипания?
Да, сильно. Разные пленки отличаются составом полимера, толщиной, термостабильностью и поверхностной обработкой. Пленка с низким коэффициентом скольжения или высокой чувствительностью к температуре налипает чаще. При смене поставщика или марки пленки проводите пробную запайку, прежде чем запускать основное производство. Документируйте успешные режимы в логе, чтобы повторить их при возврате к той же пленке.
Как правильно измерить температуру на запаечных губках?
Используйте пирометр (инфракрасный термометр) или контактный датчик температуры. Измеряйте в трех точках: в центре и у обоих краев запаечной зоны. Поверхность губок должна иметь одинаковую температуру в пределах ±1,5 °C, иначе на холодных участках шов будет непрочным, а на горячих - может возникнуть налипание. Если разброс больше, проверьте равномерность нагревательных элементов.
Какова минимальная прочность шва, которая считается приемлемой?
Для большинства пищевых пленок стандартом принята минимальная прочность > 1,5 N/15 mm по методике ASTM F88. Проверяйте это значение при каждой смене пленки и хотя бы один раз в смену при серийном производстве. Если прочность ниже, увеличьте выдержку запайки или давление, но делайте это постепенно, на 5–10 % за раз.
Помогает ли более частая чистка запаечного узла предотвратить налипание?
Да, это один из самых эффективных профилактических способов. Наслоения полимера и примесей на губках действуют как теплоизоляторы и создают локальные горячие точки. Еженедельная профилактическая чистка салфеткой и спиртом, а также полная чистка при смене пленки, значительно снижают вероятность налипания и стабилизируют режим работы.
Заключение
Налипание пленки при формировании продольного шва на горизонтальных упаковочных линиях - это не простой перегрев, а совокупный результат взаимодействия режима запайки, состояния оборудования и свойств пленки. Решение начинается с диагностики: проверка чистоты запаечного узла, равномерности давления, стабильности трекинга и соответствия пленки текущей линии. Только после этого имеет смысл корректировать температуру и выдержку в границах рекомендованных диапазонов (120–180 °C для impulse sealing, 100–140 °C для continuous hot-bar).
Следующий практический шаг: проведите пробную запайку новой партии пленки перед запуском основного производства, фиксируйте параметры успешного режима в логе, регулярно чистите запаечный узел и контролируйте прочность шва по методике ASTM F88. Такой системный подход избавит вас от повторяющихся остановок и брака, а также сэкономит время, которое обычно теряется на поиск причины проблемы методом перебора температуры.