Долговечность болтового соединения определяется не столько качеством самого крепежа, сколько подготовкой его поверхности перед нанесением защитного покрытия. Заводская консервационная смазка, окалина, ржавчина и микрозагрязнения - все это снижает адгезию покрытия и приводит к преждевременному отслоению защитного слоя. В результате болт начинает корродировать, а соединение теряет надежность. Статья разбирает, как правильно подготовить поверхность болтов к покрытию, какую роль играет очиститель-активатор и почему этап подготовки критичен для долговечности крепежа в условиях вибрации, перепадов температуры и влажной среды.
Эта информация полезна техническим специалистам, инженерам и закупщикам, которые отвечают за надежность болтовых соединений в производстве, строительстве и ремонтных работах.
Расконсервация и первичная очистка болтов
Болты выходят с завода-изготовителя с заводской консервационной смазкой, которая защищает крепеж от коррозии во время хранения и транспортировки, но перед монтажом и нанесением защитного покрытия ее необходимо удалить полностью.
Если этого не сделать, покрытие ляжет на слой смазки, а не на металл, и сцепление будет ненадежным.
Согласно СТО НОСТРОЙ 2.10.76-2012, расконсервация болтов, гаек и шайб проводится кипячением в воде в течение 10–15 минут. После этого требуется механическая очистка контактных поверхностей: удаление заусенцев, грязи, рыхлой ржавчины, отстающей окалины и любых посторонних наслоений. Такая первичная очистка необходима не только для нанесения покрытия, но и для обеспечения качества самого болтового соединения - загрязнения на контактных поверхностях снижают коэффициент трения и приводят к самораскручиванию крепежа.
После водной расконсервации болты необходимо просушить. Затем для высокопрочного крепежа в соответствии со стандартом СТП 006-97 резьбу и поверхность смазывают смесью неэтилированного бензина и минерального масла в пропорции 80–90 % бензина к 20–10 % масла. Эта вспомогательная смазка защищает резьбу от окисления во время промежуточного хранения и облегчает последующий монтаж.
Механическая подготовка поверхности под покрытие
Для надежного сцепления защитного покрытия с металлом поверхность болта должна быть подготовлена механически.
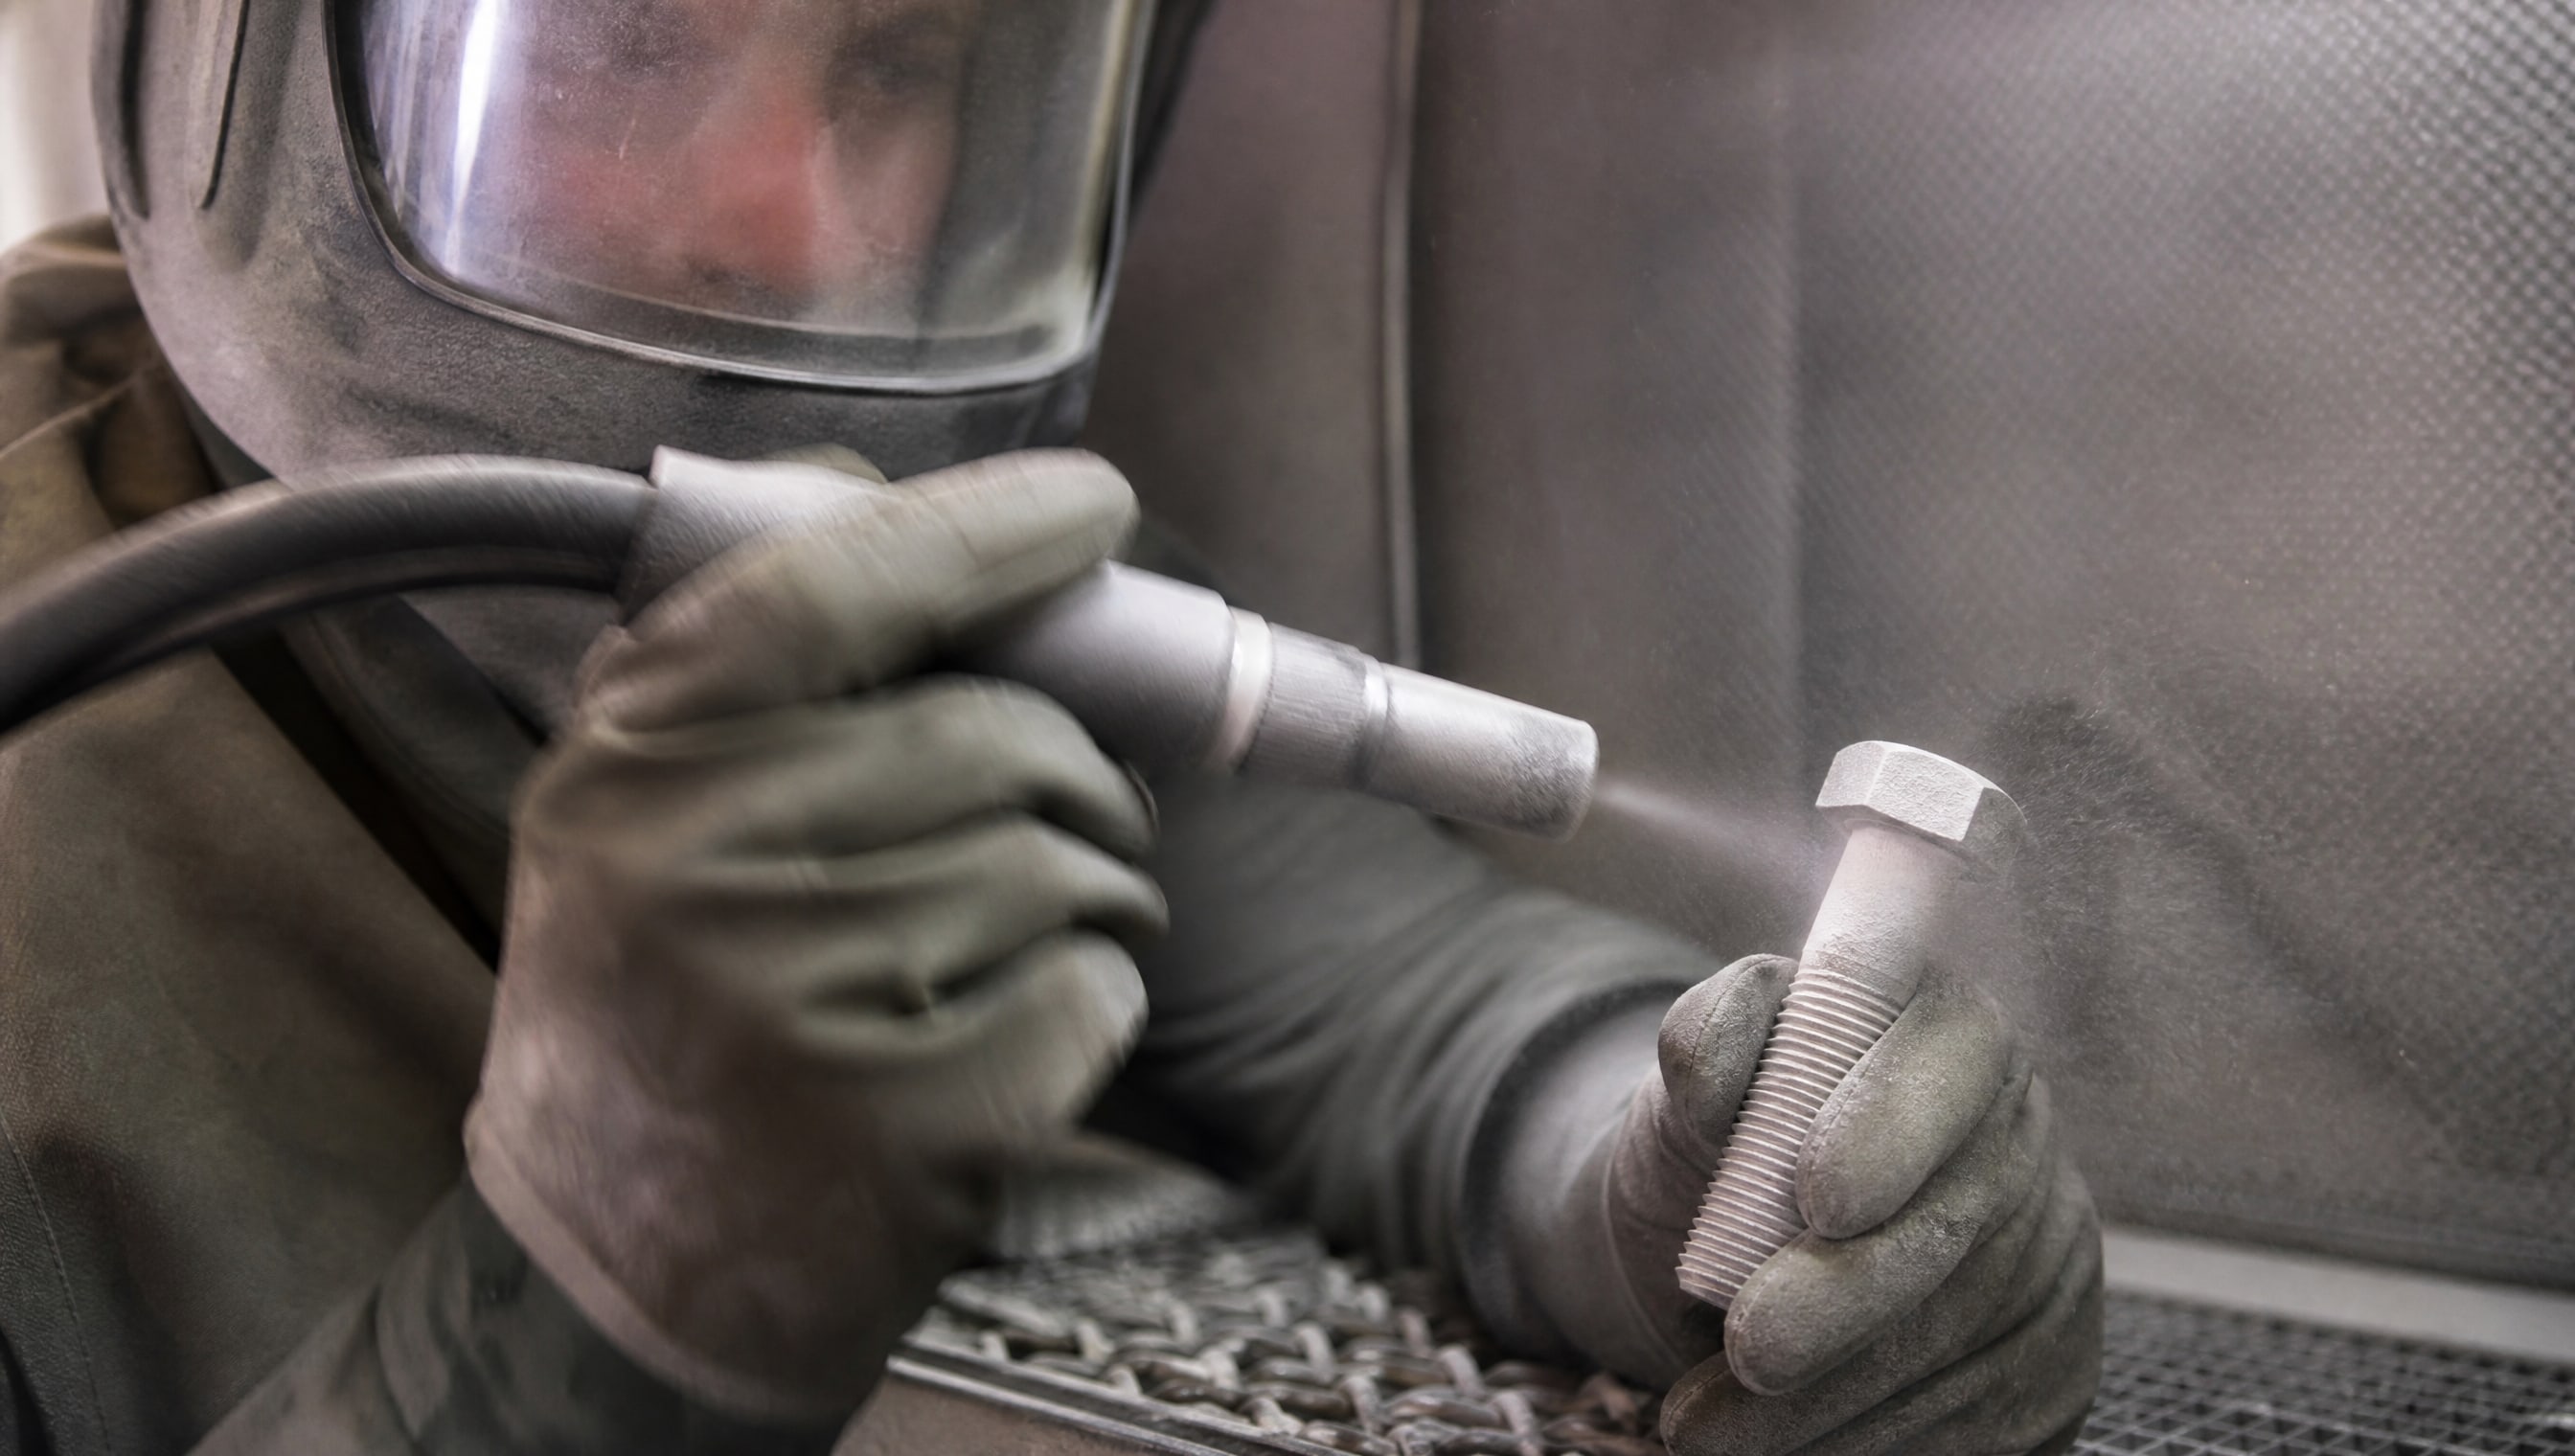
Абразивно-струйная очистка или микропескоструйная обработка удаляют окалину, ржавчину и загрязнения, а также формируют нужный микрорельеф поверхности, на который покрытие может хорошо «уцепиться». Эта операция особенно важна для болтов, которые долго хранились или находились в условиях высокой влажности.
Стандарт ГОСТ 9.402-2004 определяет степень чистоты поверхности как обезжиривание до уровня 1 (полное удаление масел и органических загрязнений). Абразивная очистка должна достичь как минимум степени Sa 2 ½ (St3) по ISO 8501-1, что означает удаление почти всей окалины и ржавчины, остаются лишь следы. Именно такой уровень подготовки обеспечивает длительную защиту болтов от коррозии.
Важно проводить механическую очистку не только с гладкой части болта, но и тщательно из впадин резьбы, из-под головки и из первого витка нарезки - именно в этих местах чаще всего скапливаются остатки смазки и микрочастицы окалины, которые позже становятся очагами коррозии.
Зачем нужен очиститель-активатор и как он работает
Очиститель-активатор - это не просто обезжириватель.
Если обычный обезжиривающий состав удаляет поверхностные масла и грязь, то активатор выполняет две задачи одновременно.
Во-первых, он удаляет остаточные загрязнения и пленки окисления, которые остались после абразивной очистки. Во-вторых, он химически подготавливает поверхность металла, повышая его восприимчивость к адгезии покрытия. Это особенно критично в первые минуты после абразивной обработки, когда поверхность особенно чувствительна и быстро может покрыться микроскопическим слоем вторичной коррозии - окисления, которое возникает при контакте свежего металла с влагой и кислородом воздуха.
При применении защитных покрытий для высокопрочного крепежа очиститель-активатор предотвращает использование кислотного травления, которое может привести к наводораживанию стали и последующему охрупчиванию болтов. Вместо этого применяется механическая активация в виде микропескоструйной обработки или реактивного химического слоя, который обеспечивает надежное сцепление без риска снижения механических свойств материала.
Время нанесения очистителя-активатора после абразивной очистки критично: вторичная коррозия начинает развиваться в течение нескольких часов после обработки, поэтому процесс должен быть организован так, чтобы между механической подготовкой и нанесением покрытия прошло минимум времени.
Видовое разнообразие покрытий и выбор по типу болтов
Выбор типа покрытия напрямую зависит от условий работы болтов и требуемого уровня защиты.
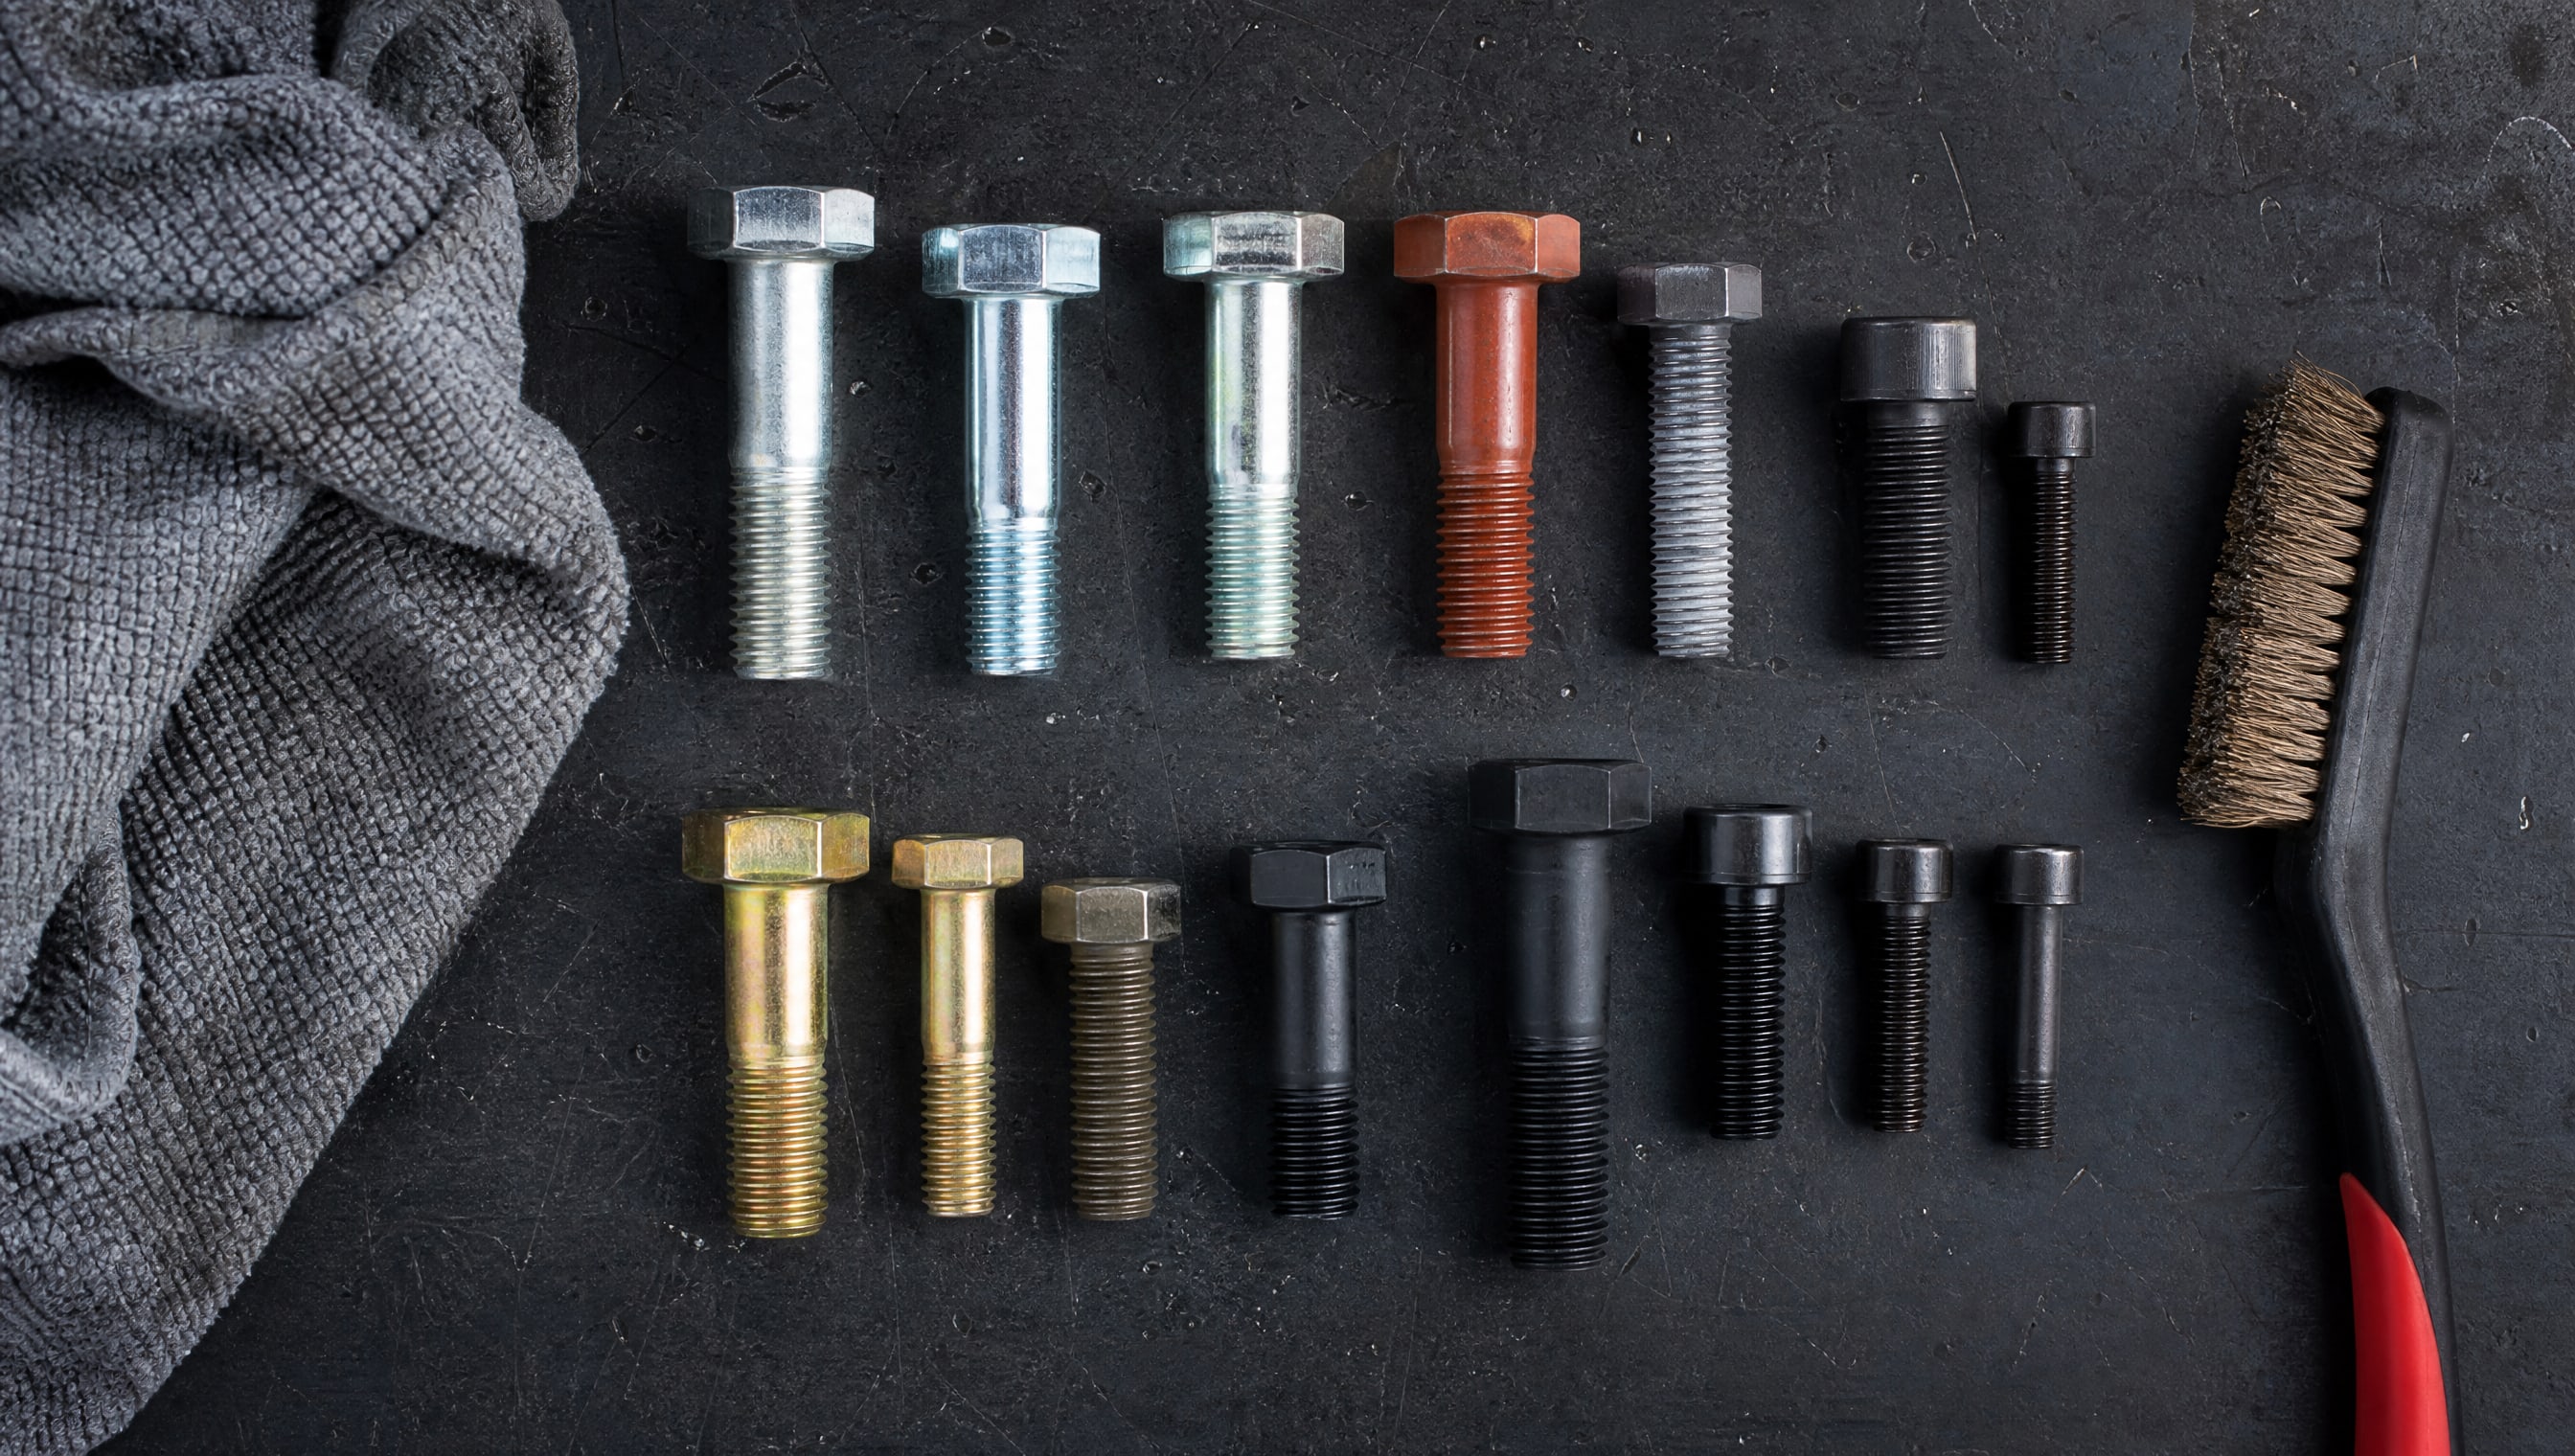
Стандартные болты для общего применения часто обрабатывают холодным цинкованием или лакокрасочными покрытиями. Для высокопрочного крепежа и ответственных соединений в условиях вибрации, фреттинга или низких температур требуются более специализированные решения.
Покрытие 01 для болтов - одна из стандартных маркировок защитных систем, которая обозначает покрытие общего назначения с базовым уровнем защиты. В зависимости от стандарта и страны-производителя могут использоваться и другие обозначения, например покрытие 019, которое указывает на усиленную защиту.
Для болтов с покрытием для автомобиля часто применяются антифрикционные и защитно-смазывающие составы, которые одновременно защищают крепеж от коррозии и снижают коэффициент трения при затяжке. Это важно для колесных болтов и крепежа, который испытывает вибрационные нагрузки. Подготовка поверхности в этом случае остается прежней: расконсервация, механическая очистка и активация.
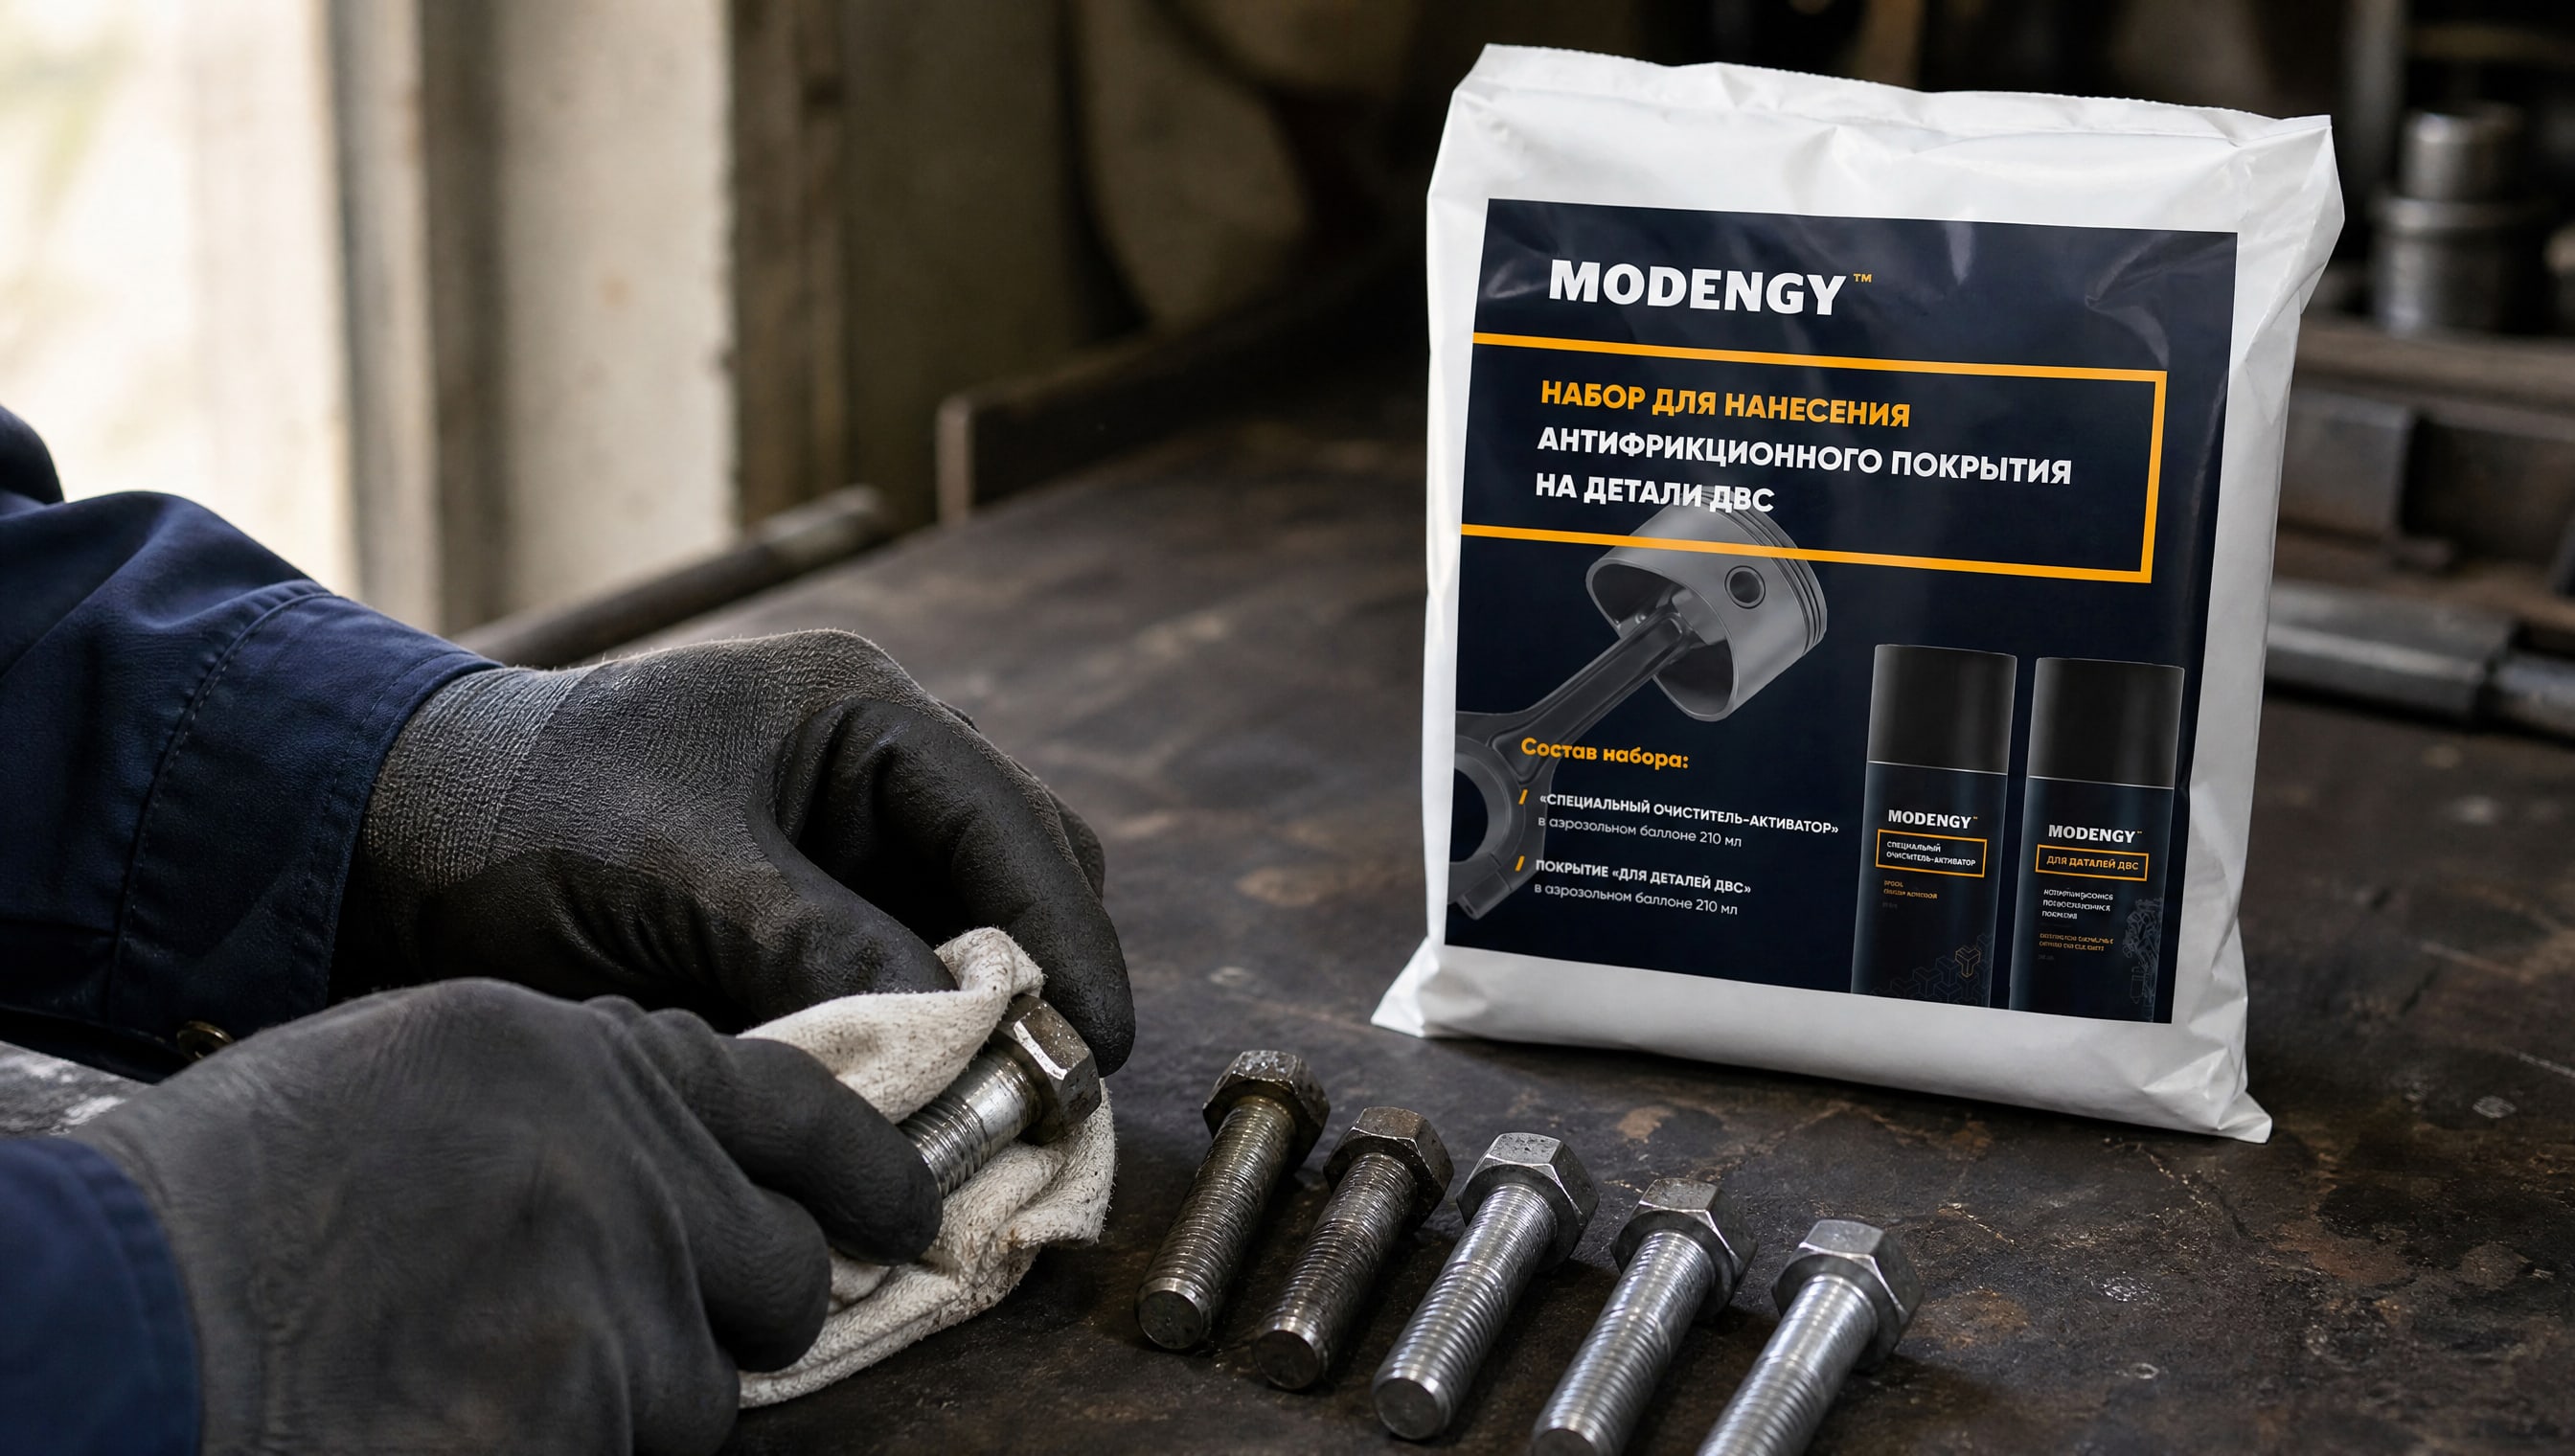
Для антифрикционного покрытия болтов, особенно в условиях, где требуется быстрое отверждение при комнатной температуре и широкий диапазон рабочих температур, рекомендуется применение специализированных составов. В качестве примера можно рассмотреть гибридные антифрикционные покрытия-аэрозоли, которые наносятся за один проход, быстро сохнут и обеспечивают стабильное снижение коэффициента трения на 30–50 % в зависимости от материала и температуры. При подготовке поверхности для таких покрытий очиститель-активатор нанесят непосредственно перед распылением, чтобы исключить вторичное окисление.
Двухэтапная подготовка для ответственных соединений
Для высокопрочных болтов и ответственных соединений в строительстве, мостостроении и тяжелом машиностроении часто применяется усиленная двухэтапная схема подготовки.
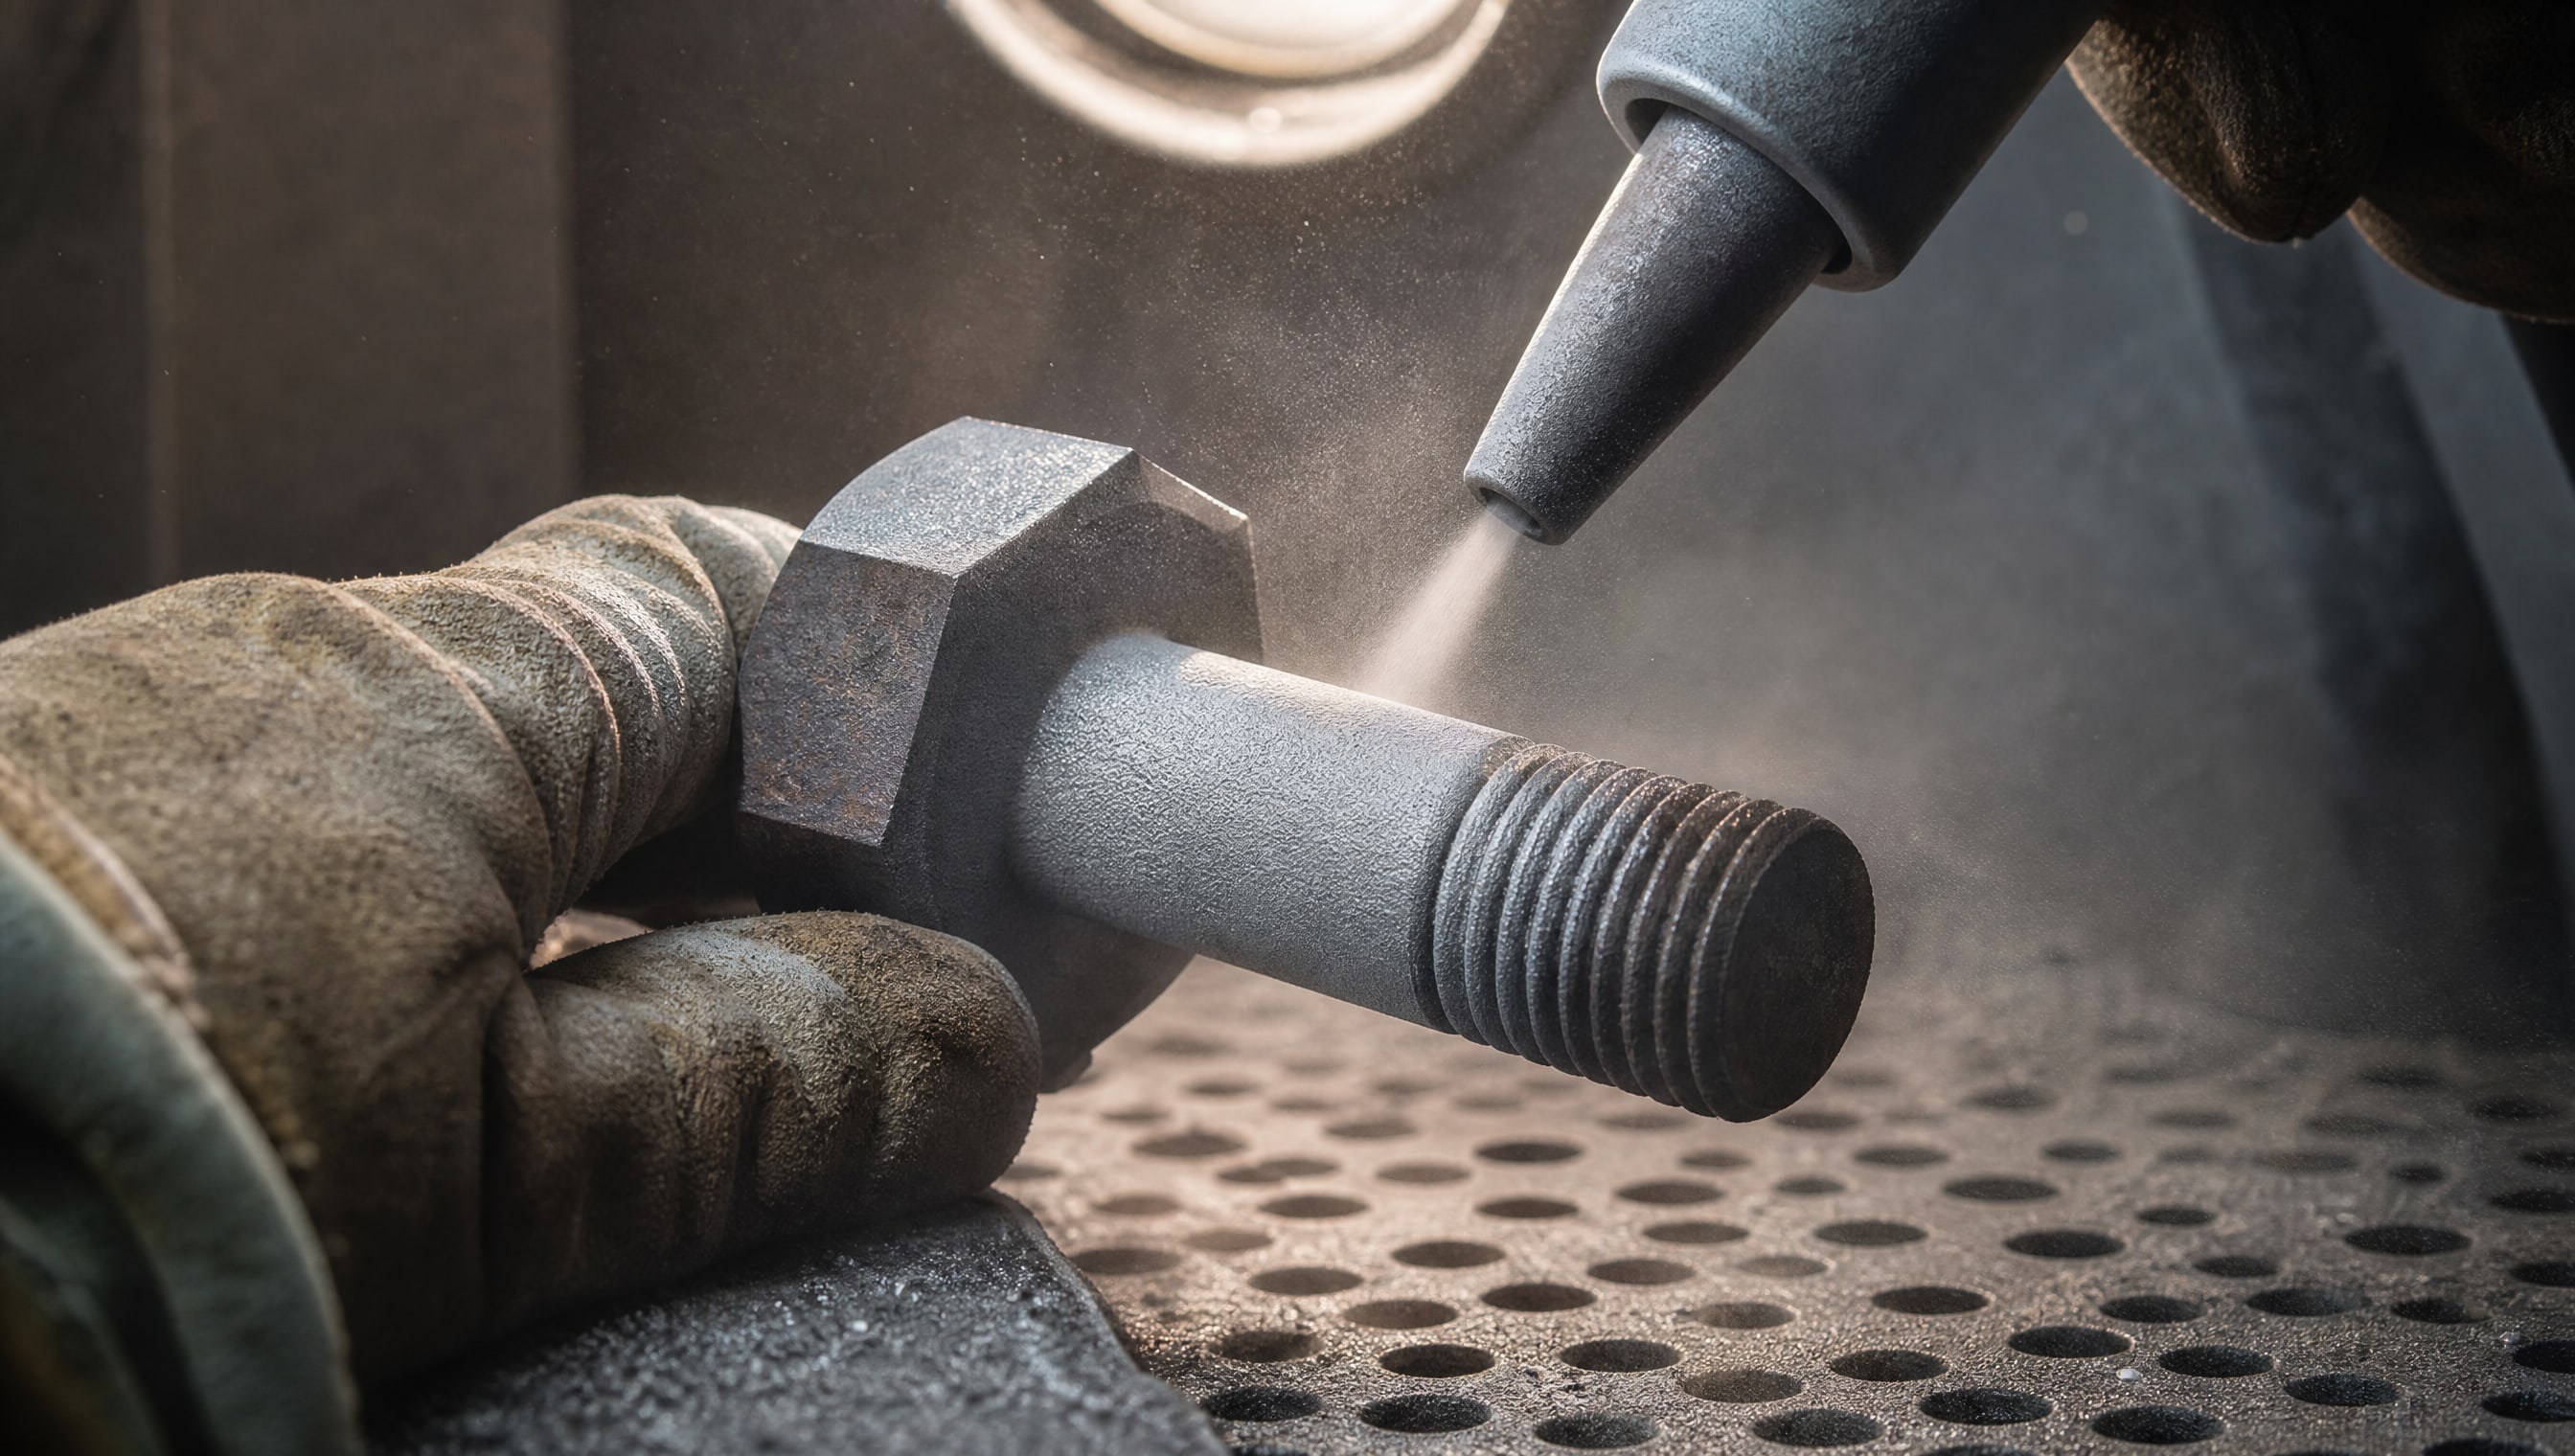
Первый этап - абразивная очистка до уровня Sa 2 ½, второй этап - нанесение реактивного грунта-протектора или пассивирующего слоя.
Пассивирующий слой химически трансформирует микроскопические участки поверхности, на которых могут начаться процессы коррозии. Это особенно важно для резьбовых поверхностей, где электрохимические потенциалы разных участков могут различаться. Реактивный грунт-протектор работает аналогично: он проникает в микропоры и микротрещины поверхности, создавая защитный слой даже в местах, недоступных для нанесения основного покрытия.
Для подготовки поверхности болтов перед нанесением антифрикционного покрытия рекомендуется использовать специальный очиститель-активатор из наборов для покрытия деталей, который обеспечивает оптимальное сцепление и исключает необходимость в кислотном травлении. Такой подход применяется в ремонтных и сервисных службах, потому что гарантирует предсказуемый результат и не требует сложного оборудования.
После нанесения пассивирующего слоя болты защищают от попадания грязи, масла, краски и влаги до нанесения основного покрытия. Временной интервал между пассивацией и нанесением основного слоя должен быть минимален - не более нескольких часов.
Контроль качества подготовки и типичные ошибки
Качество подготовки поверхности напрямую определяет долговечность покрытия и надежность болтового соединения.
Основные показатели, которые проверяют после подготовки:
Чистота поверхности: отсутствие видимой ржавчины, окалины, смазки и грязи; допускаются лишь светлые следы абразива.
Отсутствие острых кромок и заусенцев, которые могут нарушить равномерность покрытия.
Однородность микрорельефа: поверхность должна иметь матовый вид, характерный для достаточной абразивной обработки.
Сухость поверхности: влага на болтах перед нанесением покрытия приводит к пузырению и отслоению защитного слоя.
Отсутствие смазки и остатков очищающих растворов.
Типичные ошибки при подготовке:
Пропуск расконсервации или неполное удаление заводской смазки - в результате покрытие ляжет неравномерно.
Недостаточная абразивная очистка (ниже Sa 2 ½) - приводит к преждевременному отслоению покрытия и развитию коррозии под ним.
Большой временной интервал между механической очисткой и нанесением покрытия - вторичная коррозия проникает в микропоры и снижает адгезию.
Применение кислотного травления для высокопрочного крепежа - увеличивает риск наводораживания и охрупчивания.
Недостаточная сушка болтов перед нанесением покрытия или контакт с влагой после подготовки.
Контроль состояния поверхности проводят визуально и по стандартам ISO 8501-1 (эталонные образцы чистоты) или ГОСТ 9.402-2004 (степени обезжиривания). Для ответственного крепежа может потребоваться адгезионный тест покрытия - проверка того, насколько прочно оно держится на подготовленной поверхности.
Часто задаваемые вопросы
Можно ли пропустить расконсервацию и сразу приступить к абразивной очистке?
Нет, расконсервация - обязательный первый этап. Заводская смазка создает пленку, через которую абразив не достигает поверхности металла эффективно. Кроме того, смазка загрязнит абразивные материалы и снизит качество обработки. Согласно СТО НОСТРОЙ 2.10.76-2012, расконсервация проводится кипячением в воде 10–15 минут.
Почему для высокопрочных болтов нельзя использовать кислотное травление?
Кислотное травление создает риск наводораживания стали - проникновения водорода в кристаллическую решетку металла. Это приводит к охрупчиванию болтов, особенно чувствительных к этому эффекту при высокой прочности. Вместо травления применяют механическую абразивную очистку до уровня Sa 2 ½ по ISO 8501-1, что обеспечивает нужное состояние поверхности без риска снижения механических свойств.
Как долго можно хранить болты после абразивной очистки перед нанесением покрытия?
Желательно не более нескольких часов. После механической очистки свежая поверхность металла быстро окисляется при контакте с воздухом и влагой - начинается вторичная коррозия. Это снижает адгезию покрытия. Оптимальный сценарий: абразивная очистка, нанесение активатора и нанесение основного покрытия в одном цикле без перерывов.
Чем отличается очиститель-активатор от обычного обезжиривателя?
Обезжириватель удаляет масла и загрязнения с поверхности. Активатор выполняет эту функцию и дополнительно химически подготавливает микрорельеф поверхности, повышая восприимчивость металла к адгезии последующего покрытия. Активатор часто содержит компоненты, предотвращающие вторичное окисление в первые минуты после нанесения, что критично для высокопрочного крепежа.
Одинаковая ли подготовка требуется для болтов разных типов?
Нет, требования различаются. Обычный крепеж требует базовую подготовку (расконсервация, обезжиривание, механическая очистка). Высокопрочные болты требуют более тщательного контроля чистоты резьбы и исключения кислотного травления. Ответственные соединения в строительстве часто требуют двухэтапную подготовку с пассивацией или реактивным грунтом-протектором.
Заключение
Подготовка поверхности болтов к нанесению покрытия - это не формальность, а основной этап, от которого зависит долговечность защиты и надежность всего соединения. Расконсервация, обезжиривание, абразивная очистка до уровня Sa 2 ½ и нанесение очистителя-активатора формируют комплексную систему, которая исключает вторичную коррозию, обеспечивает максимальную адгезию и снижает риск наводораживания для высокопрочного крепежа. Ошибки на этом этапе нельзя компенсировать качеством самого покрытия.
Ваш следующий шаг: согласуйте со своей технической службой или с поставщиком крепежа требования подготовки для конкретного типа болтов, которые вы закупляете. Определите уровень чистоты (обычно Sa 2 ½ по ISO 8501-1), проверьте, есть ли ограничения на кислотное травление, и убедитесь, что в цепочке подготовки предусмотрен очиститель-активатор непосредственно перед нанесением основного покрытия. Такой контроль гарантирует, что болты с покрытием будут надежно работать в заданных условиях без преждевременной коррозии и отслоения защиты.