Нержавеющая сталь марок AISI 304 и AISI 313 широко применяется в узлах трения благодаря коррозионной стойкости, но именно эта стойкость создает главную проблему при нанесении антифрикционных покрытий: низкая поверхностная энергия нержавейки резко снижает адгезию любого покрытия. Даже отличный состав покрытия не сцепится прочно с неподготовленной поверхностью, и результат разочарует - отслаивание, вздутие, потеря свойств через несколько циклов работы. Подготовка поверхности определяет на 80 % успех всей технологии: от обезжиривания и абразивной активации до контроля влажности и чистоты воздуха при распылении. Эта статья раскрывает все этапы подготовки для AISI 304 и AISI 313, типовые режимы нанесения и частые ошибки, которые приводят к браку.
Почему нержавеющая сталь требует особой подготовки
Коррозионная стойкость AISI 304 и AISI 313 объясняется тонким оксидным слоем, который защищает металл, но одновременно создает гладкую, "неживую" поверхность с низкой поверхностной энергией.
Антифрикционное покрытие - будь то полимерная пленка с твердосмазочными частицами (MoS₂, графит) или керамико-полимерный комплекс - образует адгезию двумя способами: химическое сцепление через активные точки на поверхности и механическое сцепление за счет микронеровностей. На нержавейке первый механизм ослаблен из-за оксидного слоя, поэтому без абразивной активации остается только второй. Результат: слабая и недолговечная адгезия. Именно поэтому многие производители и ремонтные службы в России и за рубежом не пропускают ни один шаг подготовки - от обезжиривания до контроля влажности воздуха при распылении.
Этапы подготовки поверхности: обезжиривание и активация
Обезжиривание как первый критичный шаг
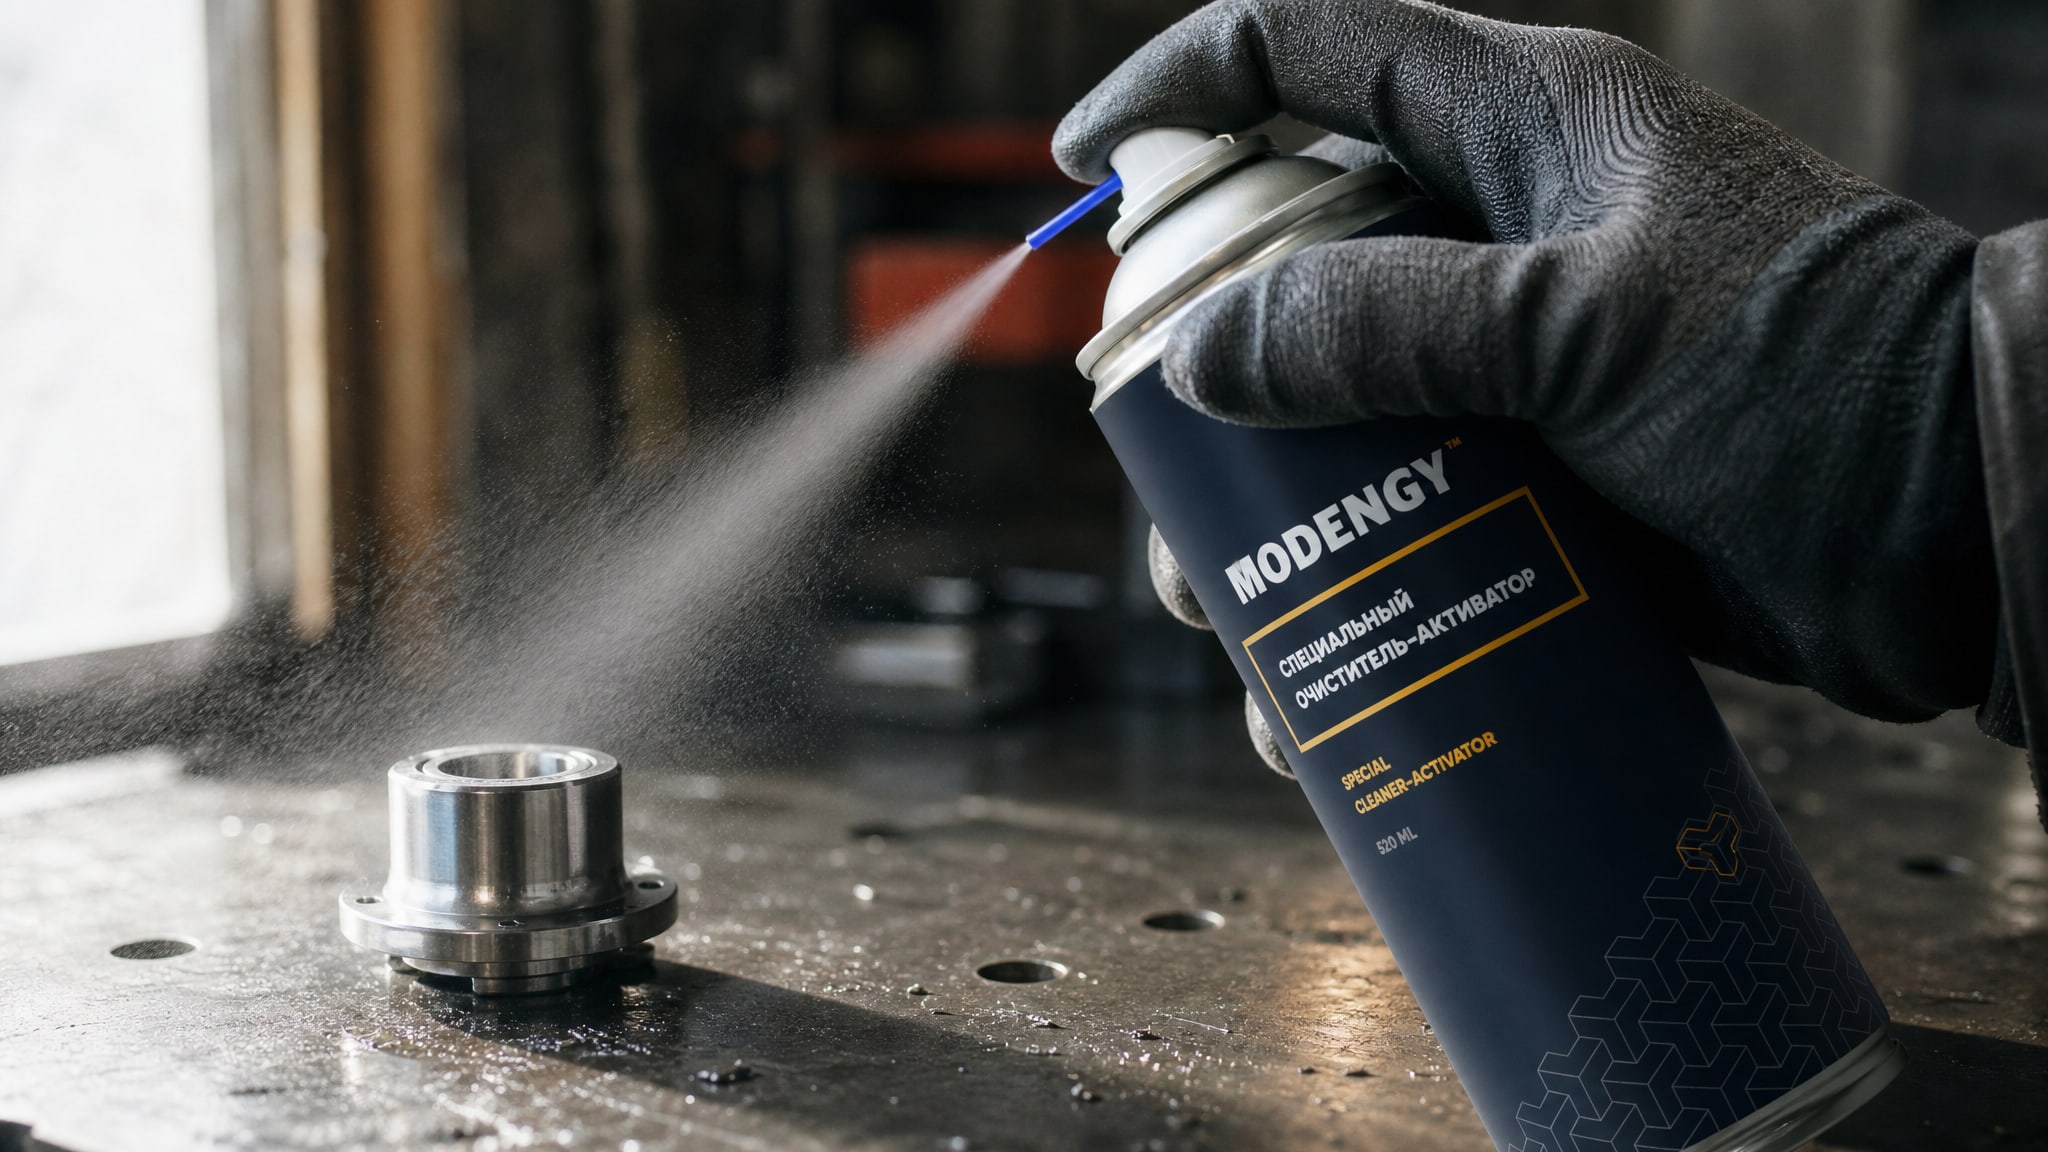
Перед любой активацией поверхность нужно очистить от смазочных остатков, отпечатков пальцев, пыли и окисных пленок. Обезжиривание выполняют несколько раз свежим растворителем: первый проход удаляет видимые масла, второй и третий - остатки, которые препятствуют равномерному покрытию. Растворитель должен полностью испаряться без остатка; если на поверхности остается пленка или туман, адгезия рухнет. После обезжиривания деталь сушат на воздухе, а обработанные поверхности нельзя трогать голыми руками - отпечаток пальца создаст локальный дефект адгезии.
Пескоструйная обработка для повышения шероховатости
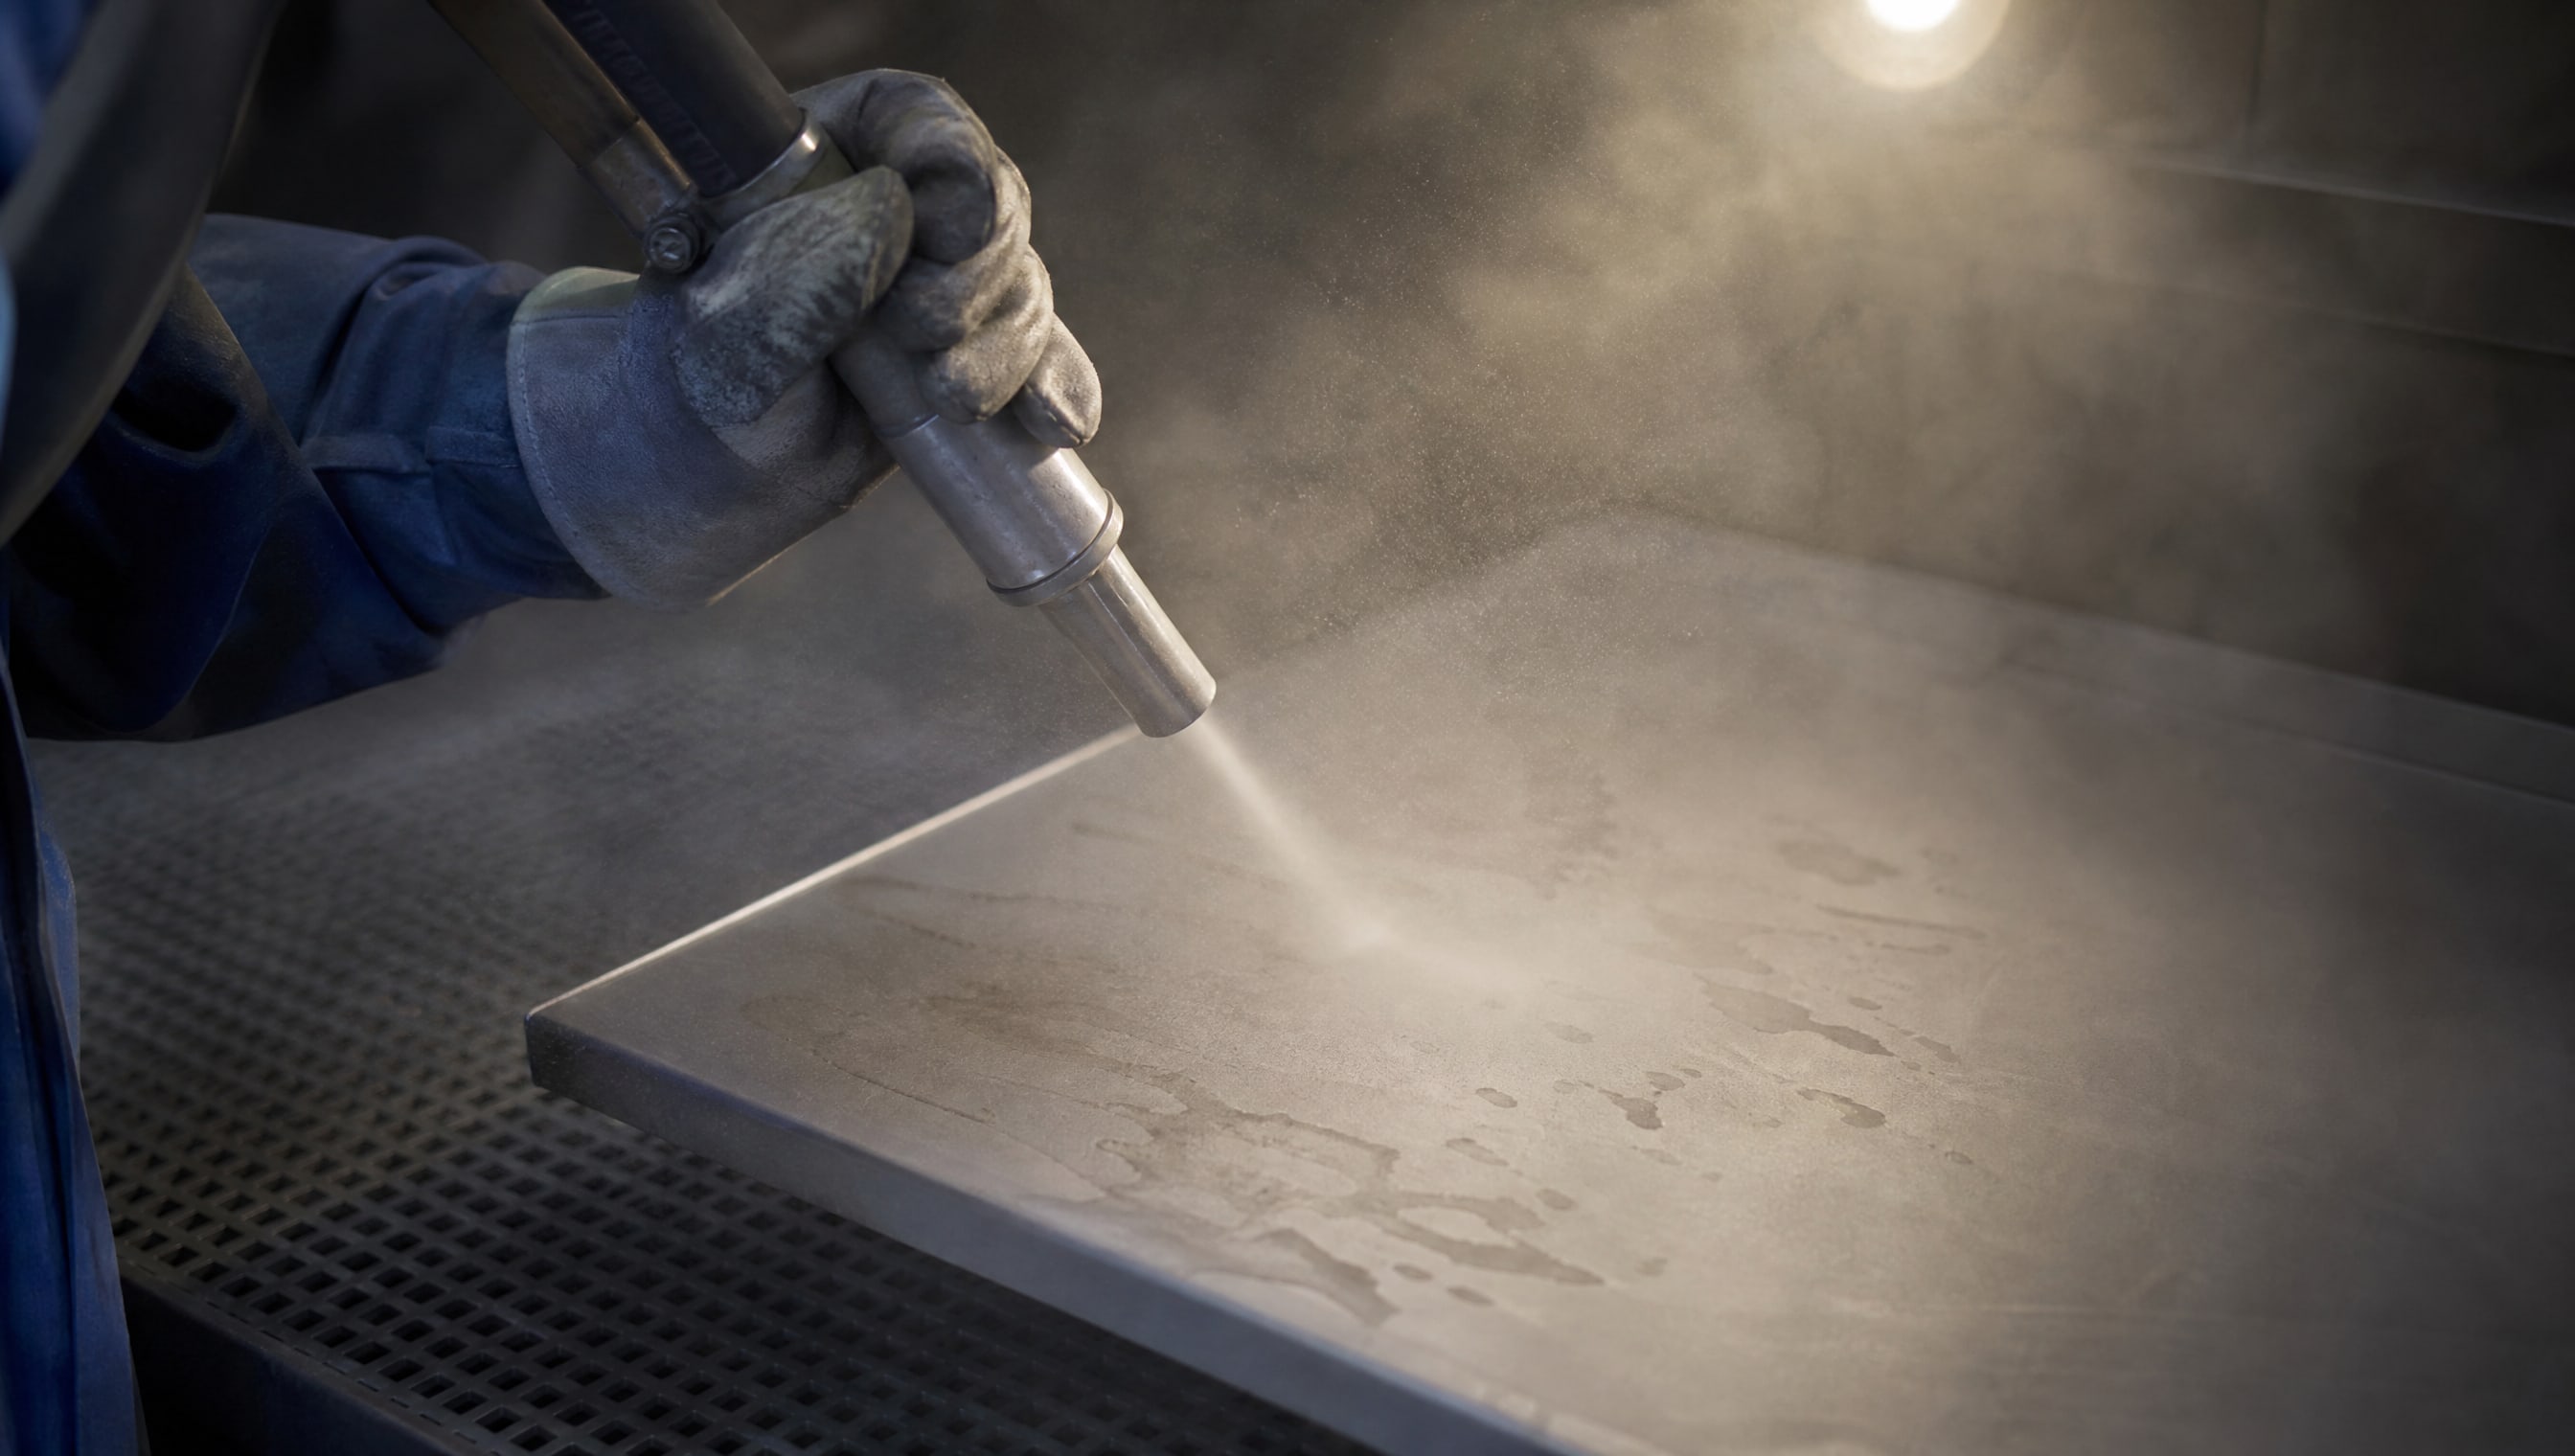
Для AISI 304 и AISI 313 рекомендуется пескоструйная обработка окисью алюминия или литой сталью с размером зерна около 55 мкм. Этот размер дает оптимальную шероховатость Ra 0,5–1,0 мкм, которая обеспечивает механическое сцепление без чрезмерного разрушения поверхности. Слишком крупное зерно (>80 мкм) создает глубокие борозды, которые заполняются в краях вторичным слоем металла (вплавляются обломки), снижая эффективность сцепления. Слишком мелкое зерно (<30 мкм) не создает достаточной шероховатости.
После пескоструя нужно сразу же удалить пыль сжатым воздухом без масла (масляный туман ухудшает адгезию). Если время между пескоструем и нанесением покрытия превышает 2–3 часа, поверхность окисляется заново, и адгезия снижается; рекомендуется наносить покрытие в течение 1–2 часов после пескоструя.
| Этап подготовки | Действие | Время после завершения |
|---|---|---|
| Обезжиривание | Очистка свежим растворителем 2–3 раза | Сушка на воздухе, 15–30 мин |
| Пескоструй | Обработка окисью алюминия, Ra 0,5–1,0 мкм | Удаление пыли, <2 ч до нанесения |
| Контроль влажности | Измерение влажности воздуха | <50 % влажности, 20 ± 4 °C |
Режимы нанесения антифрикционного покрытия на AISI 304 и AISI 313
Подготовка покрытия к работе
Антифрикционные покрытия поступают в виде суспензии, в которой твердые частицы (MoS₂, графит, политетрафторэтилен) распределены в полимерном связующем. Перед нанесением материал должен быть тщательно перемешан до однородной жидкости: ручное перемешивание занимает 30–40 минут, механическое -15–20 минут. Неполное перемешивание приводит к неравномерному распределению твердосмазочных частиц в слое, что снижает антифрикционные свойства в местах с низкой концентрацией.
Для составов с толщиной менее 5 мкм в сухой пленке иногда требуется разбавление растворителем, но только с последующим интенсивным перемешиванием. Разбавленный состав наносится в два-три слоя для достижения нужной толщины, а каждый слой сохнет при комнатной температуре 2–3 часа перед следующим.
Методы нанесения: выбор по геометрии детали
Распыление подходит для деталей с доступными поверхностями и требованием равномерного покрытия. Расстояние от сопла -15–20 см, размер сопла для малогабаритных изделий -0,8 мм, давление воздуха -2–5 бар. Воздух должен быть чистым и сухим; масляный туман из компрессора испортит адгезию. Фреттинг, холодный пуск и микрозадиры на направляющих скольжения часто лечат именно распыленным слоем, потому что материал проникает в глубокие зазоры и щели.
Погружение выбирают для серийных деталей сложной конфигурации, где нужна полная и равномерная защита всех поверхностей. Деталь погружается в емкость с покрытием на время, достаточное для формирования слоя нужной толщины, затем извлекается и сушится. Этот способ экономичен при высокой производительности.
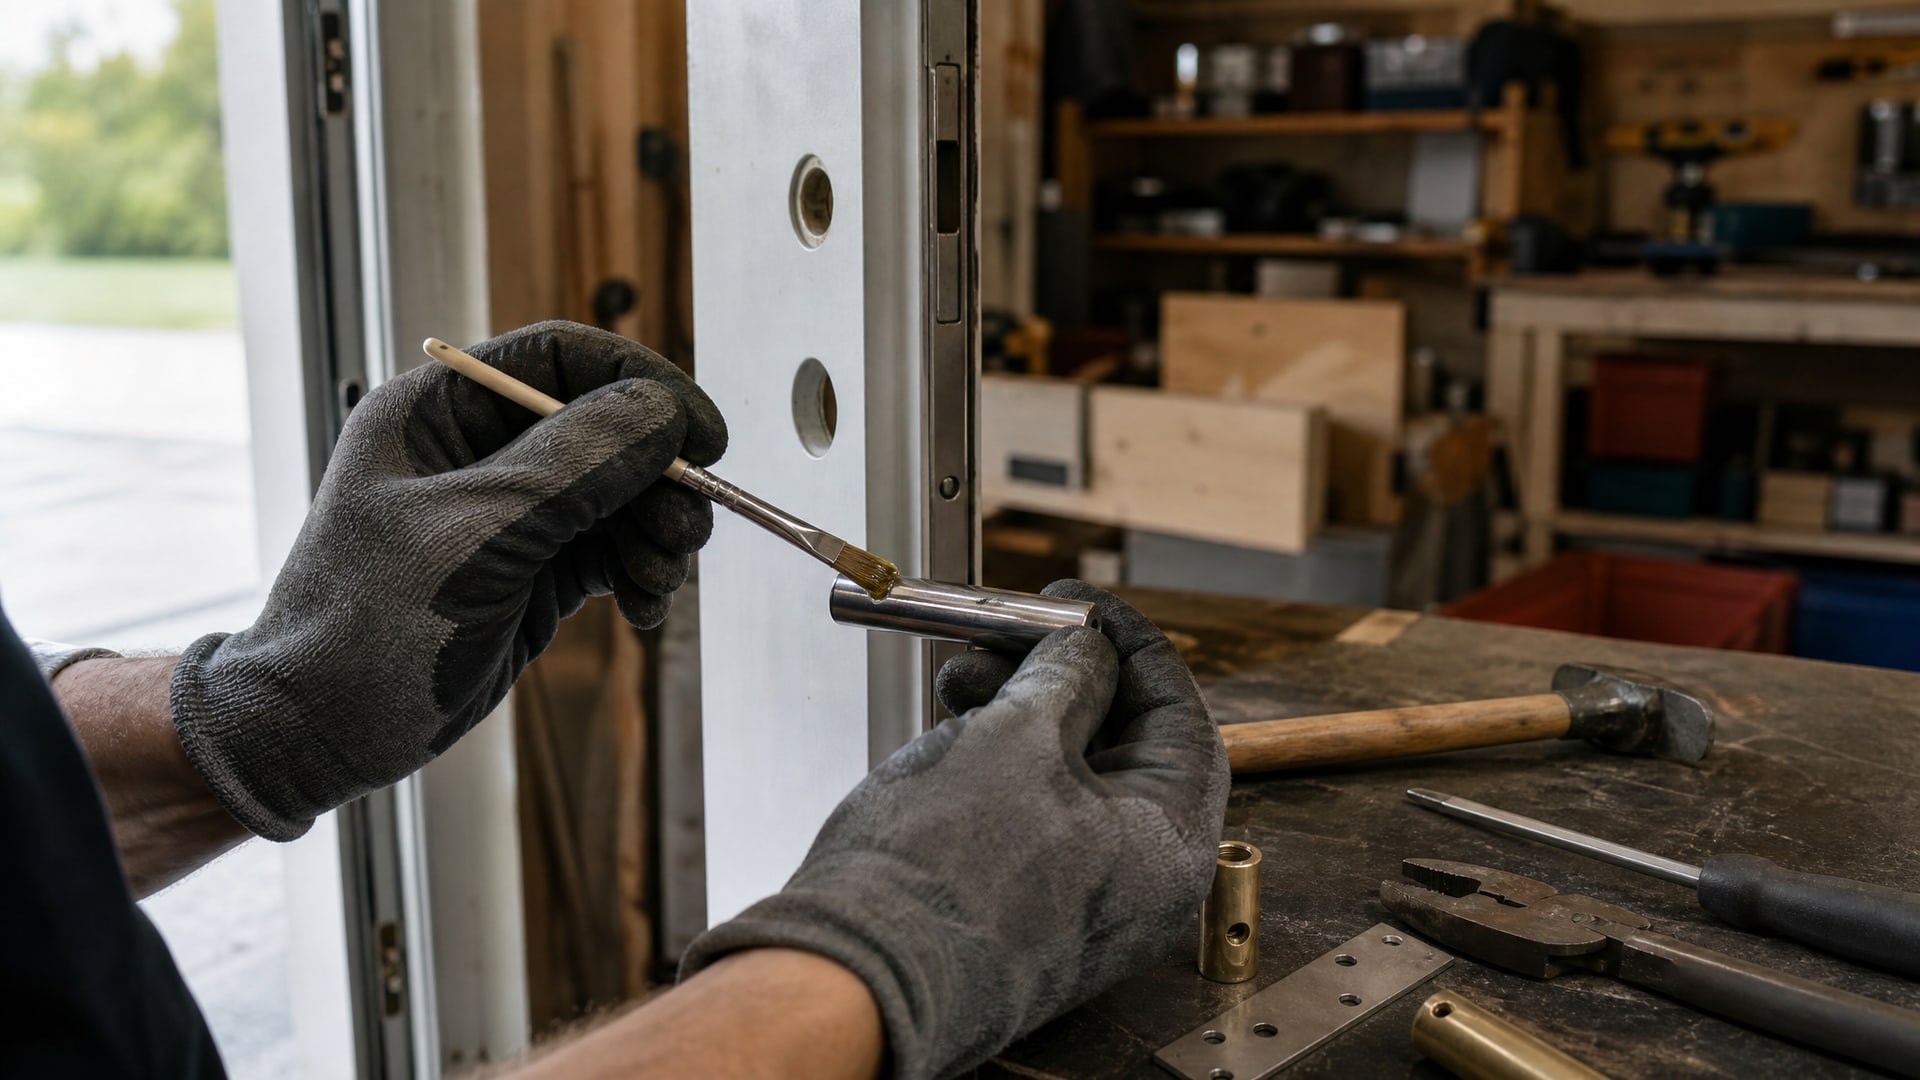
Нанесение кистью, щеткой или валиком используют для локального ремонта, восстановления стертых участков и работ в полевых условиях, когда нет доступа к распылительному оборудованию. Качество адгезии зависит от навыка работника; неравномерность слоя может привести к локальному отслаиванию.
Трафаретная печать применяется редко, в основном для электроконтактов и микромеханики, где нужна максимальная точность и минимальная толщина.
Условия окружающей среды при нанесении
Влажность воздуха должна быть менее 50 %; при влажности выше этого порога влага попадает в микропоры поверхности и под покрытие, вызывая вздутие и отслаивание через несколько дней. Температура работы - около 20 ± 4 °C; при холоде отверждение замедляется и может быть неполным, при жаре испарение растворителя ускоряется, что приводит к неравномерности и микротрещинам в слое.
Источник чистого воздуха критичен: если компрессор дает туман масла, даже в микродозах, адгезия упадет. Многие закупщики переходят на фильтрованный воздух или осушитель компрессора именно поэтому.
Толщина слоя и контроль качества покрытия
Типовая толщина сухой пленки для антифрикционных покрытий -5–20 мкм.
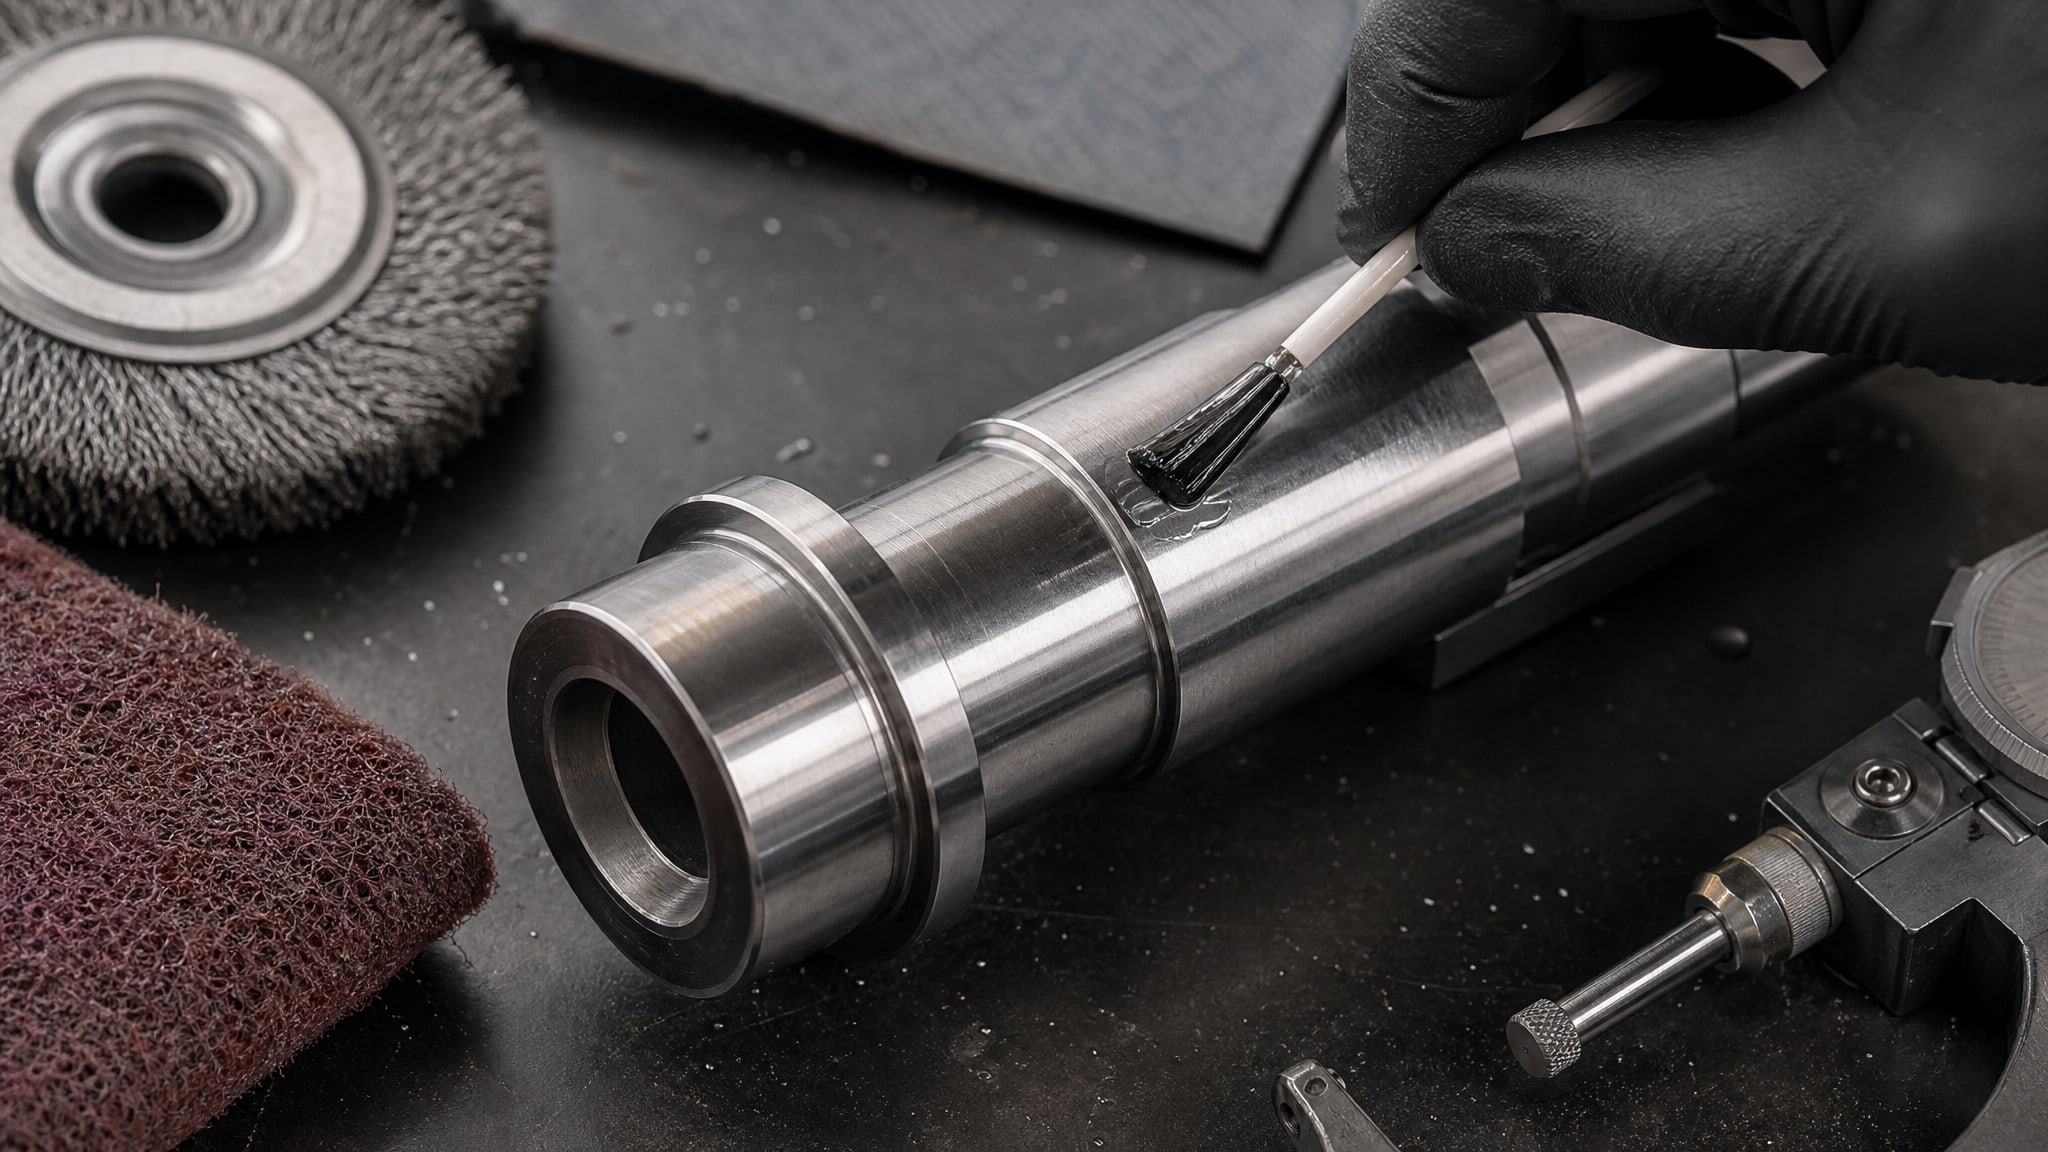
Нижняя граница (5 мкм) обеспечивает полное заполнение микронеровностей сопрягаемых поверхностей; меньше - и слой становится разрывистым, не сплошным. Верхняя граница (20 мкм) выбирается экспериментально для конкретного узла; слишком толстый слой может привести к посторонним напряжениям в контакте, к хрупкости покрытия и даже к увеличению трения из-за перенасыщения смазкой.
По норме ОСТ 26-07-1205-75 покрытие должно быть сплошным и равномерным, особенно на трущихся и труднодоступных участках. Вспухлости, потеки и локальные утолщения - брак.
Контроль проводят визуально (однородность, блеск, отсутствие пузырей) и микрометром (толщина после высыхания). В целом, антифрикционные покрытия MODENGY, включая MODENGY 2014, разработаны для улучшения эксплуатационных характеристик узлов трения и защиты от износа, и их контроль качества включает проверку адгезии по методу решетки (ГОСТ 15140) и измерение толщины сухой пленки.
Частые ошибки при подготовке и нанесении
Пропуск обезжиривания или недостаточное перемешивание
Закупщики и инженеры часто торопятся: если деталь выглядит чистой, обезжиривание пропускают, сразу переходя к пескострую. Результат: загрязнения и масляные остатки остаются в микропорах, и адгезия падает на 30–50 %. Также спешка приводит к недостаточному перемешиванию покрытия: если материал не однородный, твердосмазочные частицы оседают неравномерно, и в местах с низкой концентрацией слой быстро истирается.
Применение неправильного абразива или неконтролируемая шероховатость
Некоторые применяют шлифовальную сетку вместо пескоструя и получают Ra 1,5–3,0 мкм, что уже избыточно и может привести к хрупкому сцеплению. Другие, наоборот, выполняют пескоструй с мелкозернистым материалом и не достигают нужной Ra 0,5–1,0 мкм. Контроль шероховатости микрошероховатомером - простой и важный шаг, который часто пропускают.
Нарушение времени между подготовкой и нанесением
Если между пескоструем и нанесением покрытия прошло более 2–3 часов, поверхность окисляется заново, особенно во влажном климате. Адгезия ухудшается. Лучше всего выполнить оба этапа - пескоструй и нанесение покрытия - в один рабочий день, желательно в одну смену.
Игнорирование влажности и температуры воздуха
Наносить при влажности выше 50 % или при температуре ниже 10 °C - значит намеренно создавать дефекты. Влага ухудшает адгезию, холод замедляет отверждение. Многие мастера работают "как есть", не проверяя приборами, и получают браку от 10 до 30 %.
Нанесение слоя видимой толщины
Некоторые работники пытаются нанести слой "как краска", видимый на глаз. Для антифрикционных покрытий это ошибка: слой должен быть невидимым или едва видимым на бликах света, толщина 5–20 мкм на глаз не определяется. Слишком толстый слой - это, наоборот, потеря эффективности и возрастание хрупкости.
Применение подготовки при различных типах износа на AISI 304 и AISI 313
На направляющих скольжения и валах микроподшипников нержавейка часто изнашивается не из-за коррозии, а из-за фреттинга и микрозадиров в местах начального контакта.
Антифрикционное покрытие предотвращает схватывание и уменьшает коэффициент трения. При холодном пуске детали из нержавейки AISI 304 часто прилипают друг к другу из-за увеличенного трения; покрытие решает эту проблему за счет смазывающего действия MoS₂ или графита.
Для обеспечения максимальной адгезии антифрикционного покрытия MODENGY 2014 к нержавеющей стали, рекомендуется использовать MODENGY Очиститель-активатор, который подготавливает поверхность к нанесению и обеспечивает равномерное и прочное сцепление в самых сложных условиях контакта.
Часто задаваемые вопросы
Может ли нержавеющая сталь обойтись без пескоструя, только с обезжириванием?
Нет. Обезжиривание убирает загрязнения, но поверхность остается гладкой с низкой адгезией. Пескоструй создает микронеровности (Ra 0,5–1,0 мкм), которые обеспечивают механическое сцепление. Без пескоструя адгезия на 50–60 % ниже и покрытие отслаивается через несколько циклов нагрева или нагрузки.
Как проверить шероховатость поверхности после пескоструя?
Используется микрошероховатомер (профилометр), который измеряет среднюю арифметическую шероховатость Ra. Для антифрикционных покрытий на нержавейке нужна Ra 0,5–1,0 мкм. Если прибора нет, можно ориентироваться на визуальный контроль: поверхность должна быть матовой, без блеска, равномерно шероховатой по всей площади.
Почему слой покрытия должен быть невидимым?
Антифрикционные покрытия работают слоем толщиной 5–20 микрон. Это меньше толщины человеческого волоса, поэтому на глаз слой практически не виден. Если вы видите слой как видимую пленку, это уже 40–50 мкм или больше - избыток, который ухудшит работу узла и может привести к хрупкости и отслаиванию.
Что делать, если влажность выше 50 % или температура ниже 10 °C?
Отложить нанесение покрытия. Высокая влажность приводит к вздутию и отслаиванию через несколько дней. Низкая температура замедляет или полностью блокирует отверждение, и слой остается липким. Лучше подождать благоприятных условий или перенести работу в отапливаемое помещение.
Можно ли использовать обычный воздух из компрессора без фильтра масла?
Нет. Даже микрокапли масла в воздухе ухудшают адгезию и создают неравномерность слоя. Компрессор должен быть оснащен маслоуловителем и осушителем. Многие новые модели компрессоров выпускаются с такой защитой встроенной.
Заключение
Подготовка поверхности нержавеющей стали AISI 304 и AISI 313 под антифрикционное покрытие - это не формальность, а технологический фундамент. Двухэтапная система (обезжиривание + пескоструй с контролем Ra 0,5–1,0 мкм) обеспечивает адгезию, которая оставляет покрытие в узле на весь срок службы. Игнорирование любого из этапов - от пропуска обезжиривания до работы при влажности выше 50 % - приводит к браку и потере инвестиций в покрытие. Выбор способа нанесения (распыление, погружение, кисть) определяется геометрией детали и серийностью производства; контроль толщины слоя (5–20 мкм) и условий окружающей среды во время работы гарантирует качество.
Следующий практический шаг: проверить текущие процессы подготовки в цехе. Если обезжиривание выполняется один раз вместо двух-трех, если между пескоструем и нанесением проходит более 2 часов, если влажность не контролируется - это потенциальные причины брака. Закупщикам рекомендуется потребовать от поставщиков услуги покрытия письменное подтверждение каждого этапа подготовки и параметры окружающей среды (влажность, температура, время после пескоструя) в документации.