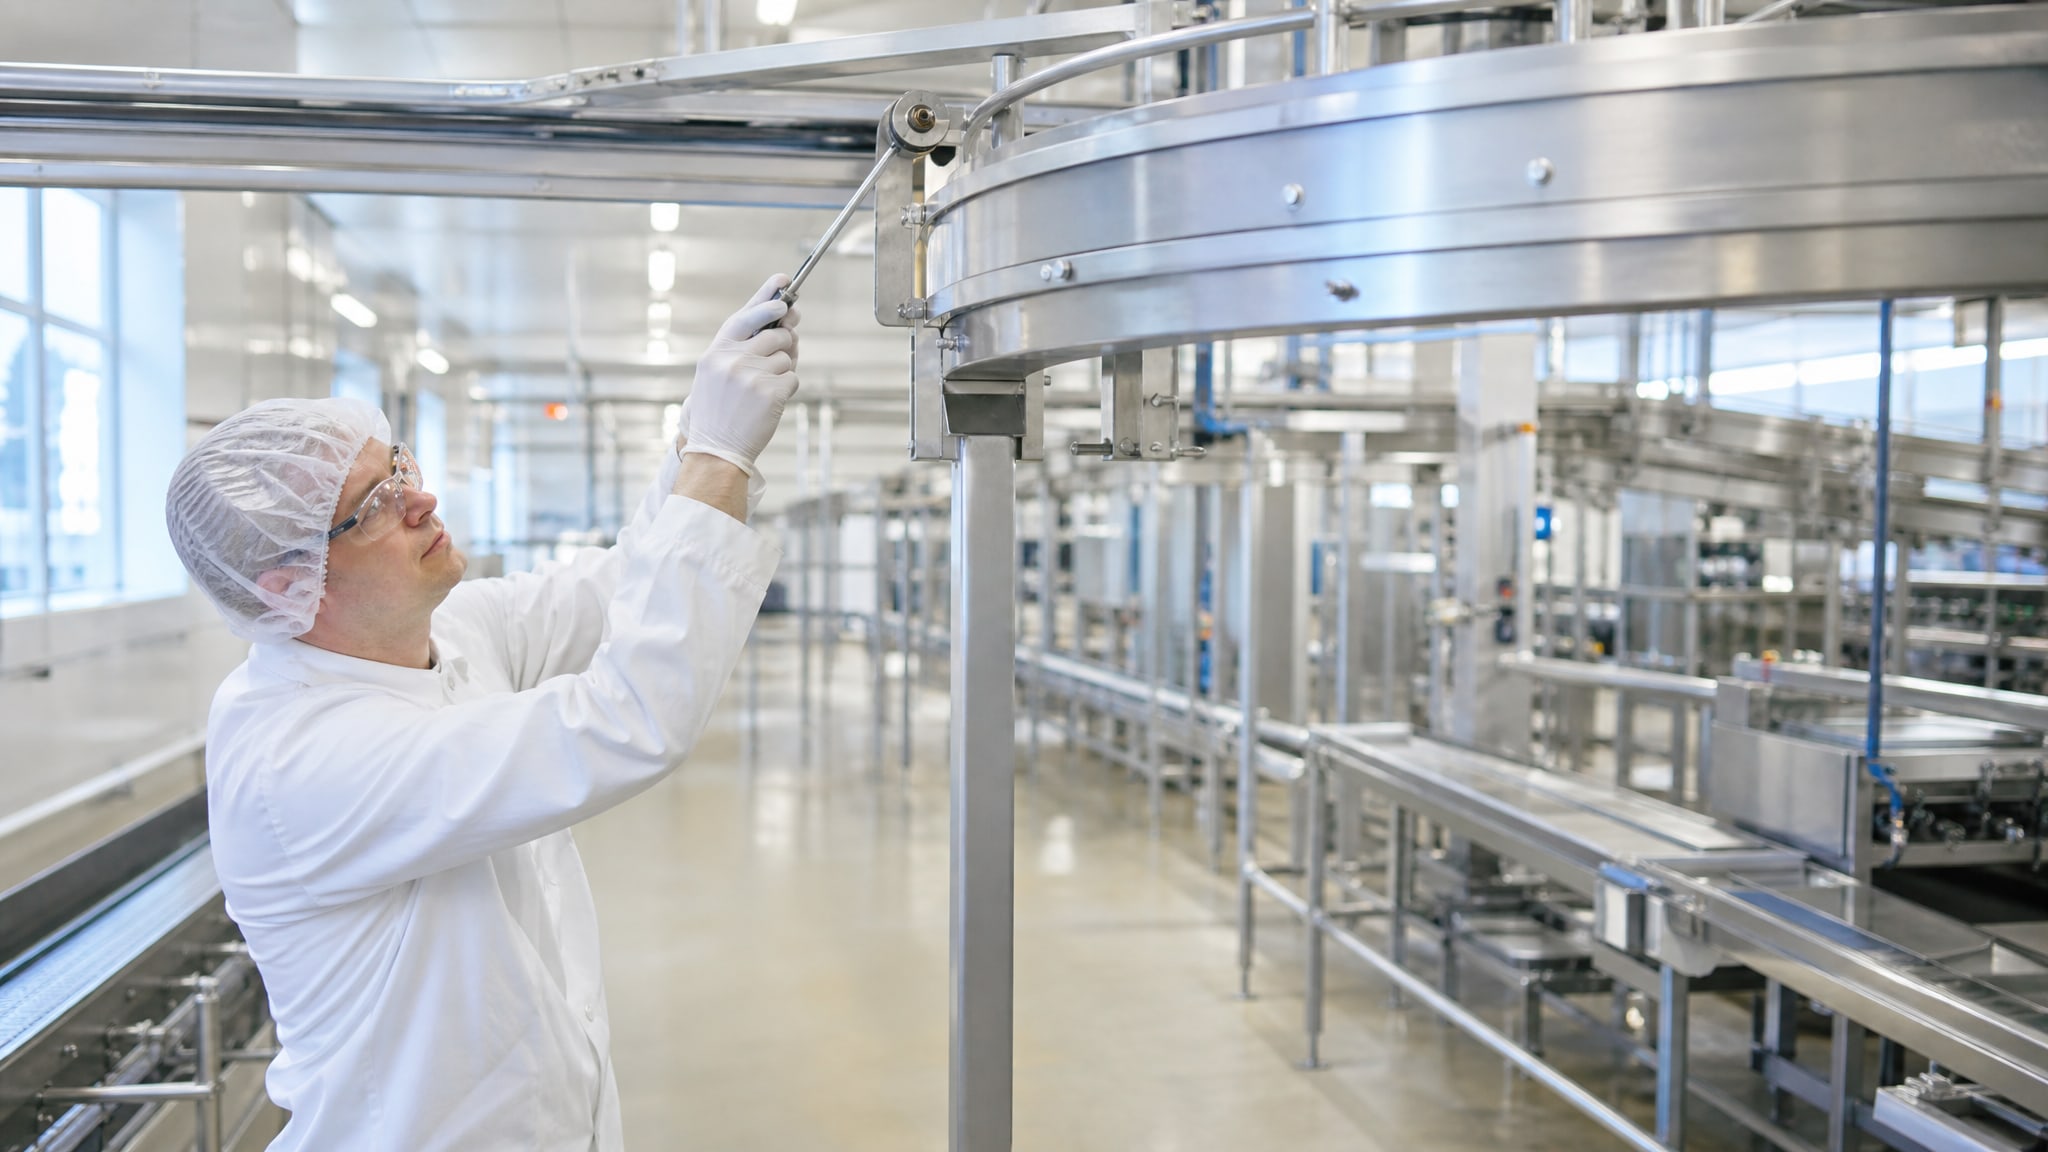
Оборудование пищевой промышленности - закаточные машины, дозаторные линии, конвейеры и мешалки - требует специального подхода к смазке. В зонах над открытыми продуктовыми потоками возможен случайный контакт смазочного материала с пищей, поэтому закупщики и инженеры выбирают смазки с допуском NSF H1. Это не означает, что смазка пригодна для прямого внесения в продукт: H1 - это допуск на случайное, непреднамеренное попадание. Статья разбирает, как правильно подобрать смазку под конкретный узел, какие параметры важны, кроме допуска, и чем отличаются варианты с разными базовыми маслами и загустителями.
Закупщикам и техническим специалистам нужно понимать не только наличие сертификата H1, но и эксплуатационные свойства: температурный диапазон, водостойкость, коррозионную защиту и механическую стабильность. Выбор правильной смазки влияет на ресурс оборудования, минимизирует потери продукции и соответствует требованиям контролирующих органов.
Что такое допуск NSF H1 и когда его используют
NSF H1 - это категория, которая разрешает смазку на оборудовании пищевой, фармацевтической и косметической промышленности при возможном случайном контакте с продуктом.
Ключевое слово - «случайный». На практике это означает, что если смазка попадет в продукт неумышленно (например, с капли на подшипнике конвейера, расположенном над открытой линией), это не вызовет санитарных нарушений и не сделает партию непригодной.
Узлы закаточных машин и дозаторных линий, где применяется H1, - это подшипники и направляющие над продуктовым потоком, цепи приводов, валы мешалок, узлы запорной арматуры трубопроводов. На узлах, полностью отделенных от продукта, допуск H1 не требуется, но часто используется для упрощения логистики и исключения ошибок при техническом обслуживании.
Справочно: согласно классификации NSF, существуют и другие допуски (H2 - для узлов без контакта, 3H - для прямого контакта), но H1 - самый практичный компромисс между безопасностью и универсальностью для большинства механизмов пищевых производств.
Отличия смазок с пищевым допуском по базовому маслу
Смазки NSF H1 выпускают на разных основах, и выбор базы определяет температурный диапазон, вязкость и области применения.
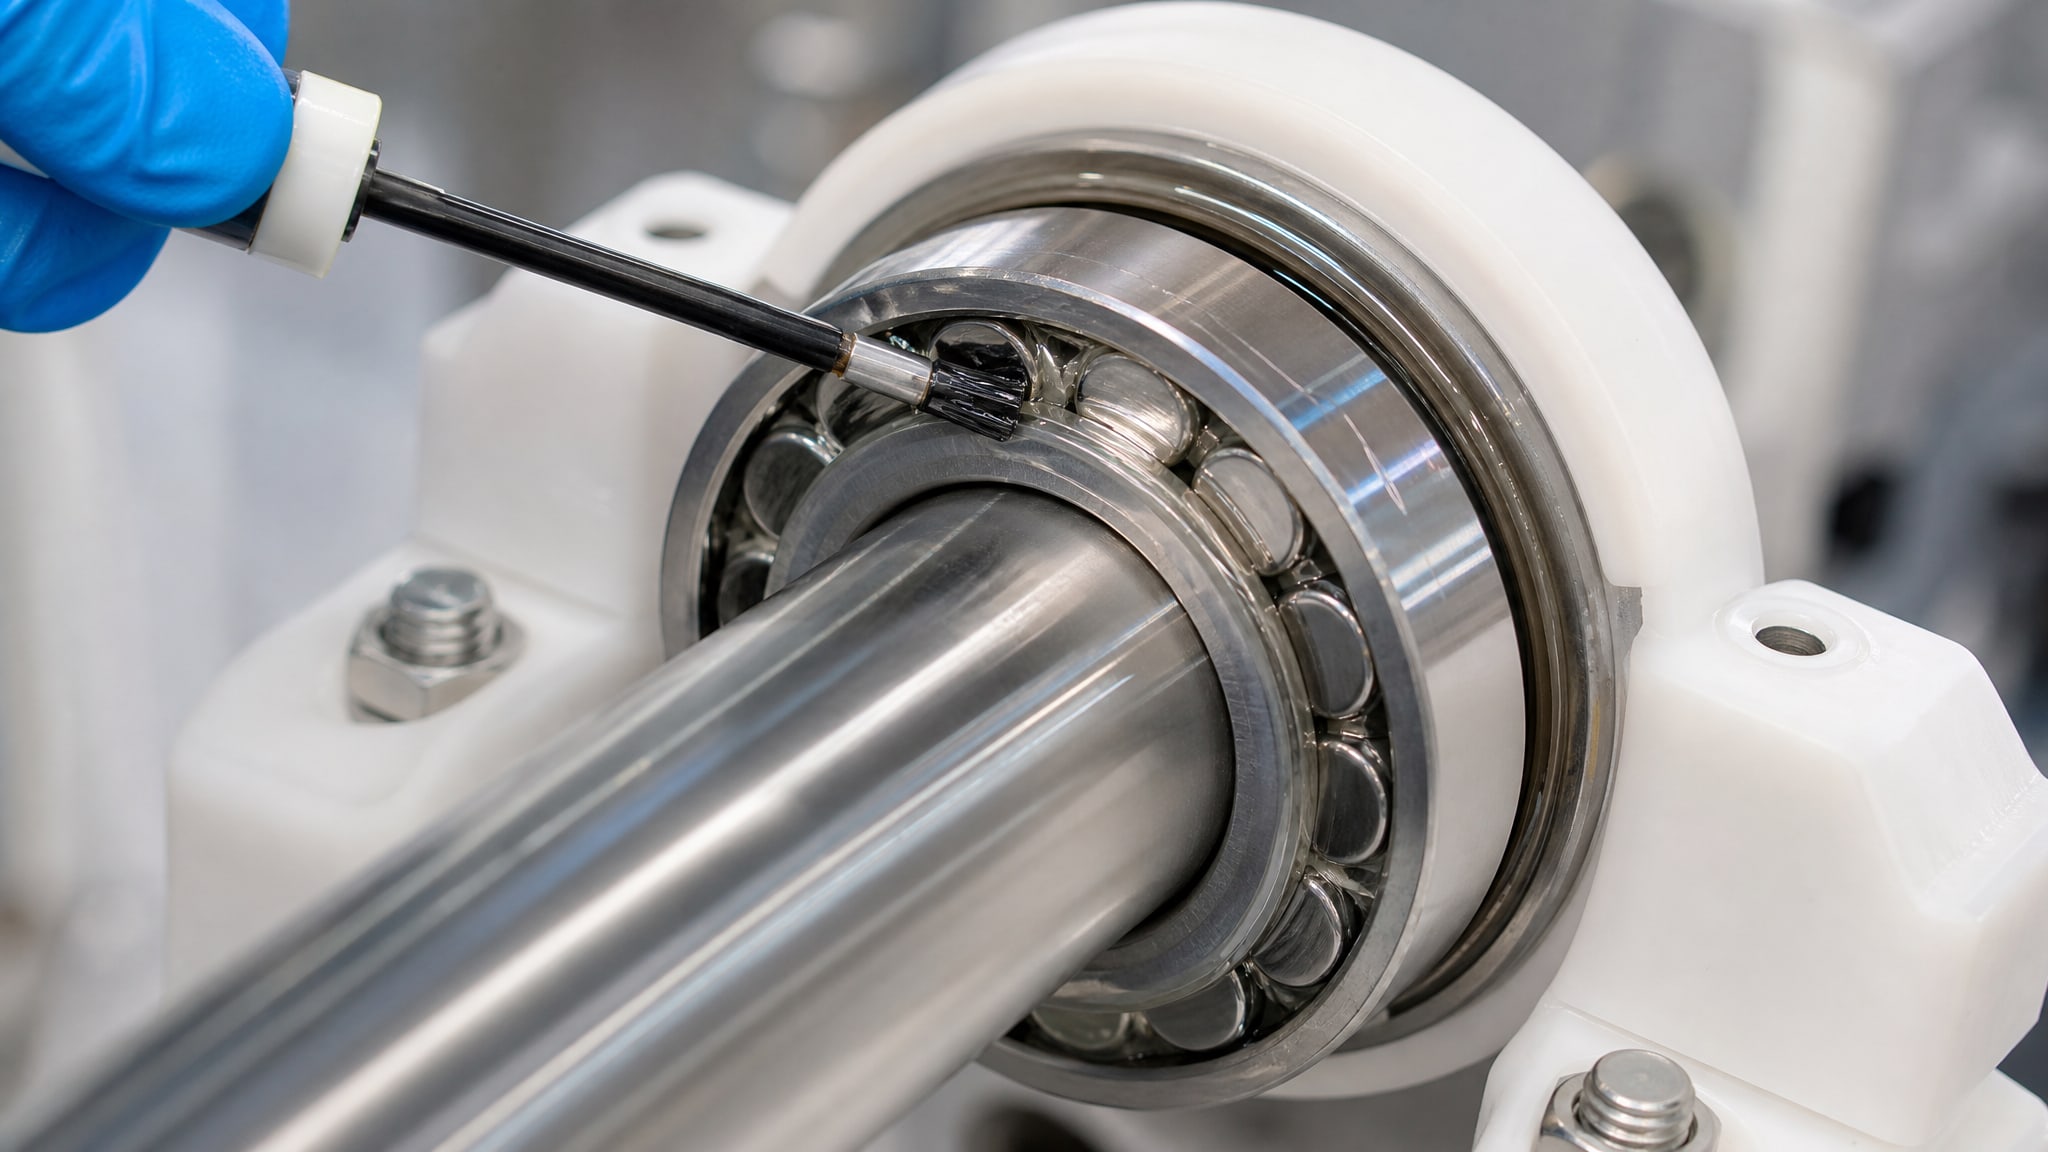
Понимание различий помогает подобрать материал под конкретные условия.
Силиконовые смазки
Силиконовые пластичные смазки с допуском H1 строят на силиконовом базовом масле и загущивают полиэфиром (ПТФЭ). Такие смазки работают в диапазоне от -40 до +160 °C, что позволяет их использовать на оборудовании как с интенсивным охлаждением, так и во время отключения паровых кожухов. Вязкость базовой смазки достаточно высока (около 3100 мм²/с при 40 °C и 1200 мм²/с при 100 °C), поэтому такой материал хорошо удерживается в узлах под нагрузкой.
Силиконовые смазки особенно полезны на уплотнениях и скользящих контактах, где недопустимо набухание резины. Они не влияют на полимерные компоненты уплотнений, что важно для герметичности узлов. Класс консистенции обычно NLGI 3, то есть более густая, что препятствует выплеску при вращении и шумной работе. Для закаточных машин с направляющими и рычагами, работающими при комнатной температуре, силиконовая смазка может быть избыточной, но она обязательна, если линия использует холодильные приставки или расположена рядом с теплоисточниками.
Смазки на белом медицинском масле
Белое медицинское масло - классическая пищевая база, не имеющая запаха и цвета, прошедшая очистку по фармакопейным стандартам. На его основе готовят универсальные многоцелевые смазки с пищевым допуском H1. Вязкость базового масла составляет примерно 400 мм²/с при 40 °C, что ниже, чем у силиконовых, но выше, чем у PAO. Загуститель - обычно алюминиевое комплексное мыло.
Такие смазки консистенции NLGI 1,5 подходят для большинства механизмов: подшипников скольжения, цепей приводов, направляющих линейных. Температура каплепадения составляет не менее 240 °C, что страхует от размягчения смазки в самых жарких участках линии. Водостойкость по DIN 51817 остается в диапазоне 0–90 (то есть практически полное отсутствие вымывания при контакте с водой), что критично для оборудования, часто моющегося водой под давлением. Нагрузка сваривания (DIN 51350) составляет не менее 2800 Н, достаточно для нормальных нагрузок на узлы закаточных машин.
Универсальные смазки на белом масле чаще всего попадают в закупку предприятий пищевой промышленности именно из-за сочетания качества, доступности и предсказуемого поведения в узле.
Смазки на PAO (синтетические полиальфаолефины)
PAO - синтетическое базовое масло, обладающее высокой окислительной стабильностью и широким температурным диапазоном вязкости. Смазки на PAO с допуском H1 загущивают тем же алюминиевым мылом, что и материалы на белом масле, но вязкость базового масла ниже (примерно 370 мм²/с при 40 °C). Это позволяет смазке легче распределяться при низких температурах и обеспечивает стабильную вязкость при перепадах.
Главное преимущество PAO - улучшенная термостабильность и продленный ресурс оборудования между техническим обслуживанием. Температура каплепадения также превышает 240 °C, коррозионные показатели (EMCOR по DIN 51802 и коррозия на медной пластине по ASTM D4048) остаются в диапазоне 0–1 и 1b соответственно, что свидетельствует об отличной защите металлов. Нагрузка сваривания превышает 3800 Н - выше, чем у смазок на белом масле, что страхует узлы от абразивного износа при пиковых нагрузках.
PAO-смазки рекомендуют выбирать, когда есть опасения о загрязнении смазки абразивными частицами или когда требуется максимально растянуть интервалы обслуживания. На дозаторных линиях с интенсивным циклированием и при нестабильных температурах в цехе PAO дает дополнительную страховку.
Параметры, на которые смотреть кроме допуска H1
Допуск NSF H1 - это необходимое, но недостаточное условие для выбора смазки.
Техническое совещание и сверка со спецификацией узла должны включать несколько ключевых параметров.
Класс консистенции NLGI
NLGI определяет густоту пластичной смазки. Шкала NLGI рассчитана пенетрацией - глубиной, на которую стандартный конус погружается в смазку при определенной температуре. Для узлов закаточных машин и дозаторов обычно используют NLGI 1,5 или NLGI 3.
NLGI 1,5 - это мягкая, хорошо текучая смазка, похожая на масло с загустителем. Она легко распределяется по подшипникам скольжения, направляющим и цепям, не создавая сопротивления при работе. NLGI 3 - это густая смазка, почти как пластилин; она держится на месте лучше и не выплескивается при высоких оборотах. Выбор между ними зависит от конструкции узла: редукторы с закрытыми подшипниками предпочитают NLGI 3, открытые цепи и направляющие - NLGI 1,5.
Частая ошибка - путать NLGI с типом смазки или с ее липкостью. NLGI - это только класс консистенции, а адгезия (способность смазки прилипать к поверхности и удерживаться там) зависит от загустителя, базового масла и добавок.
Вязкость базового масла
Вязкость измеряется при 40 °C и при 100 °C в миллиметрах квадратных в секунду (мм²/с). На вязкость полагается при подборе смазки под узел с определенным зазором. Высокая вязкость (например, 3100 мм²/с при 40 °C у силиконовых смазок) хороша для условий высокой температуры и тяжелых нагрузок; она медленнее вытекает из узла при нагреве. Низкая вязкость (370–400 мм²/с) легче распределяется при холодных пусках и быстрее циркулирует по узлам.
Индекс вязкости (отношение вязкости при 100 °C к вязкости при 40 °C) показывает стабильность смазки при температурных колебаниях. У PAO он выше, чем у белого масла, из-за молекулярной структуры синтетики.
Водостойкость
Водостойкость по DIN 51817 измеряется в условных единицах (0 означает полную водостойкость, 100 означает полное вымывание водой). Для оборудования, находящегося рядом с моечными участками или в условиях повышенной влажности, критична низкая цифра (0–10). На практике смазки с допуском H1 обычно имеют водостойкость 0–90, что свидетельствует об отличной защите.
Для закаточных машин и дозаторных линий, работающих при влажности выше 60 % или на участках с регулярной влажной уборкой, водостойкость смазки становится параметром, приравненным к допуску H1 по важности. Вымытая смазка перестает защищать подшипник, и начинается ускоренный износ.
Температура каплепадения
Это температура, при которой смазка разжижается и начинает стекать как масло. Для пищевого оборудования температура каплепадения должна быть не ниже 240 °C. Это страхует узел от размягчения смазки даже при локальном нагреве (например, при трении в редукторе или при близости к парогенератору).
Нагрузка сваривания
Этот параметр (DIN 51350 pt.4 или ASTM D2596) показывает, при каких условиях смазка перестает защищать и металл-металл начинает микросварку. Для большинства механизмов достаточно нагрузки 2800–3000 Н, но для высоконагруженных редукторов, цепей приводов и узлов с ударными нагрузками рекомендуется не менее 3500–3800 Н. Это число указывает на запас прочности смазки при пиковых нагрузках.
Выделение масла
При длительном хранении и работе смазка медленно отдает базовое масло (маслоотделение). Выделение масла менее 2,5 % за 168 часов при 40 °C (DIN 51816-1) считается хорошим показателем и означает, что смазка не «закислится» в узле и не оставит сухой остаток. Для закаточных машин с редкой переподсмазкой это критично.
Как подбирать смазку под конкретный узел закаточной машины
Закаточная машина состоит из узлов с разными функциями и условиями работы.
Универсальная смазка H1 подходит для большинства, но иногда нужен точный расчет.
Редукторы и коробки передач требуют густой консистенции (NLGI 3 или близко к ней) и высокой нагрузки сваривания (не менее 3200 Н). Узлы часто закрыты кожухом, и смазка туда закладывается на весь ресурс: нужна низкая пенетрация (высокая густота) и хорошее маслоотделение, чтобы не размягчилась при длительной работе. Силиконовые смазки, благодаря консистенции NLGI 3, могут быть избыточны при нормальных температурах, но идеальны, если редуктор расположен рядом с паровой магистралью.
Подшипники скольжения, цепи и направляющие работают в более свободных условиях, нуждаются в регулярной переподсмазке. Для них подходит NLGI 1,5 с хорошей адгезией. Если направляющие часто промываются водой, нужна максимальная водостойкость. Для дозаторных линий, где цепь или шпиндель испытывают не очень высокие нагрузки, нагрузка сваривания 2800 Н достаточна.
Рычаги, муфты и шарниры на машине часто смазываются капельно или периодически. Для них важна адгезия и способность долго удерживаться в узле без вытекания. NLGI 1,5 здесь работает хорошо; если узел открыт воздействию низких температур (например, холодильная камера), нужна силиконовая смазка.
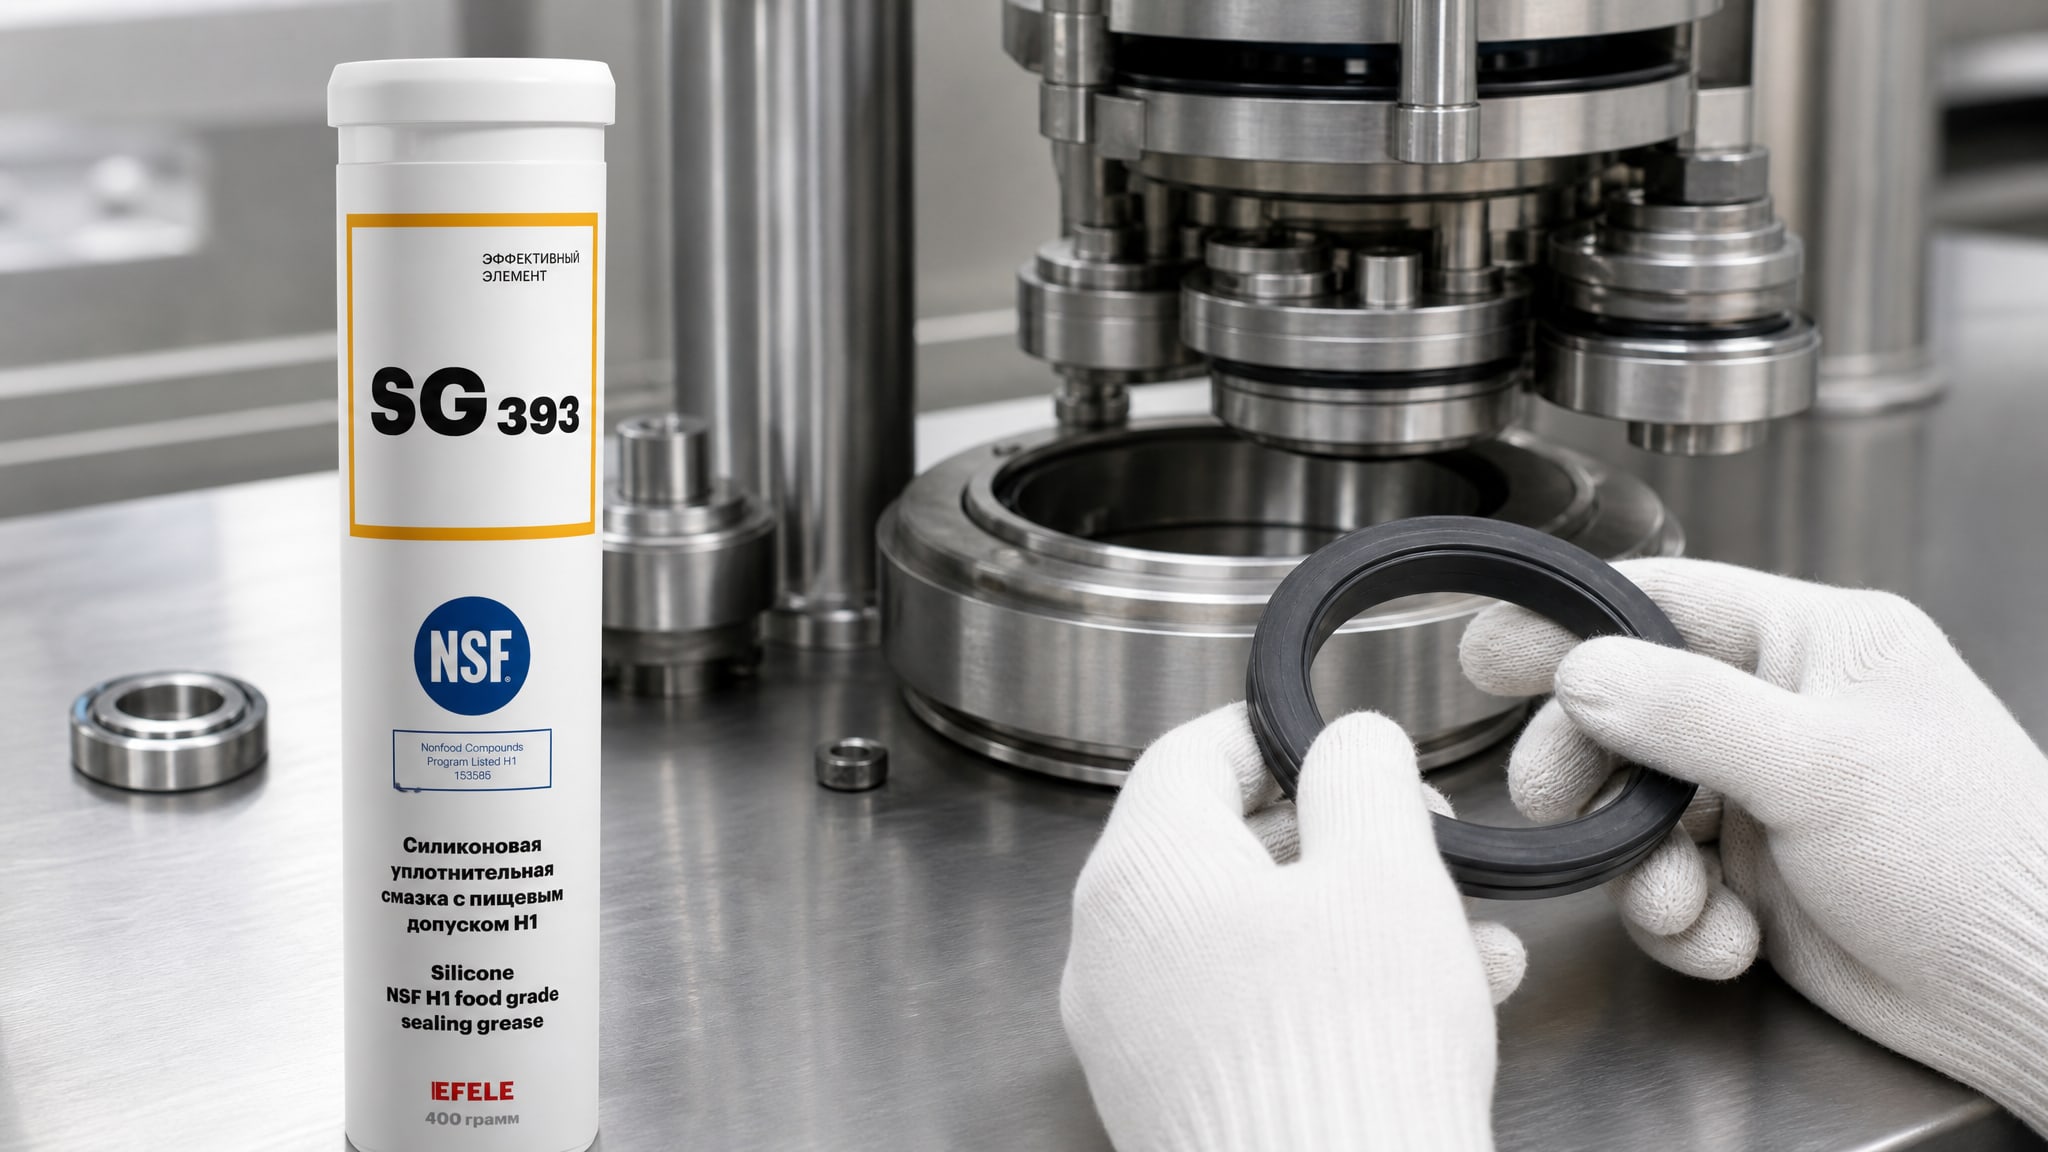
Уплотнения и прокладки на валах и трубопроводах требуют смазки, которая не разбухает резину. Здесь силиконовая смазка EFELE SG-393 с допуском NSF H1 незаменима: она не содержит углеводородов и не влияет на полимерные компоненты. Обычная минеральная смазка может спровоцировать разбухание прокладки и потерю герметичности.
Замена литола и индустриальных смазок на пищевой допуск
Вопрос о замене литола или ЦИАТИМ-201 на смазку с пищевым допуском часто встает при переводе оборудования под производство пищевой продукции или при смене поставщика.
Прямая подмена без проверки опасна и может привести к сбоям.
Литол - это смазка на минеральном масле с натриевым мылом, консистенция NLGI 2. Смазка на белом медицинском масле с алюминиевым мылом (например, с допуском NSF H1) имеет иную химическую природу. При замене возникают вопросы совместимости загустителей: если смешать остатки литола с новой смазкой, то натриевое мыло может вступить в реакцию с алюминиевым, и смазка расслоится или потеряет консистенцию.
Процедура замены должна включать тщательную механическую и химическую очистку узла (вытирание, промывка растворителем), а не простую замену старой смазки на новую. Только после этого наносят смазку с допуском H1. Кроме того, следует проверить соответствие температурного диапазона, NLGI, вязкости и нагрузки сваривания - параметры литола и пищевой смазки могут расходиться.
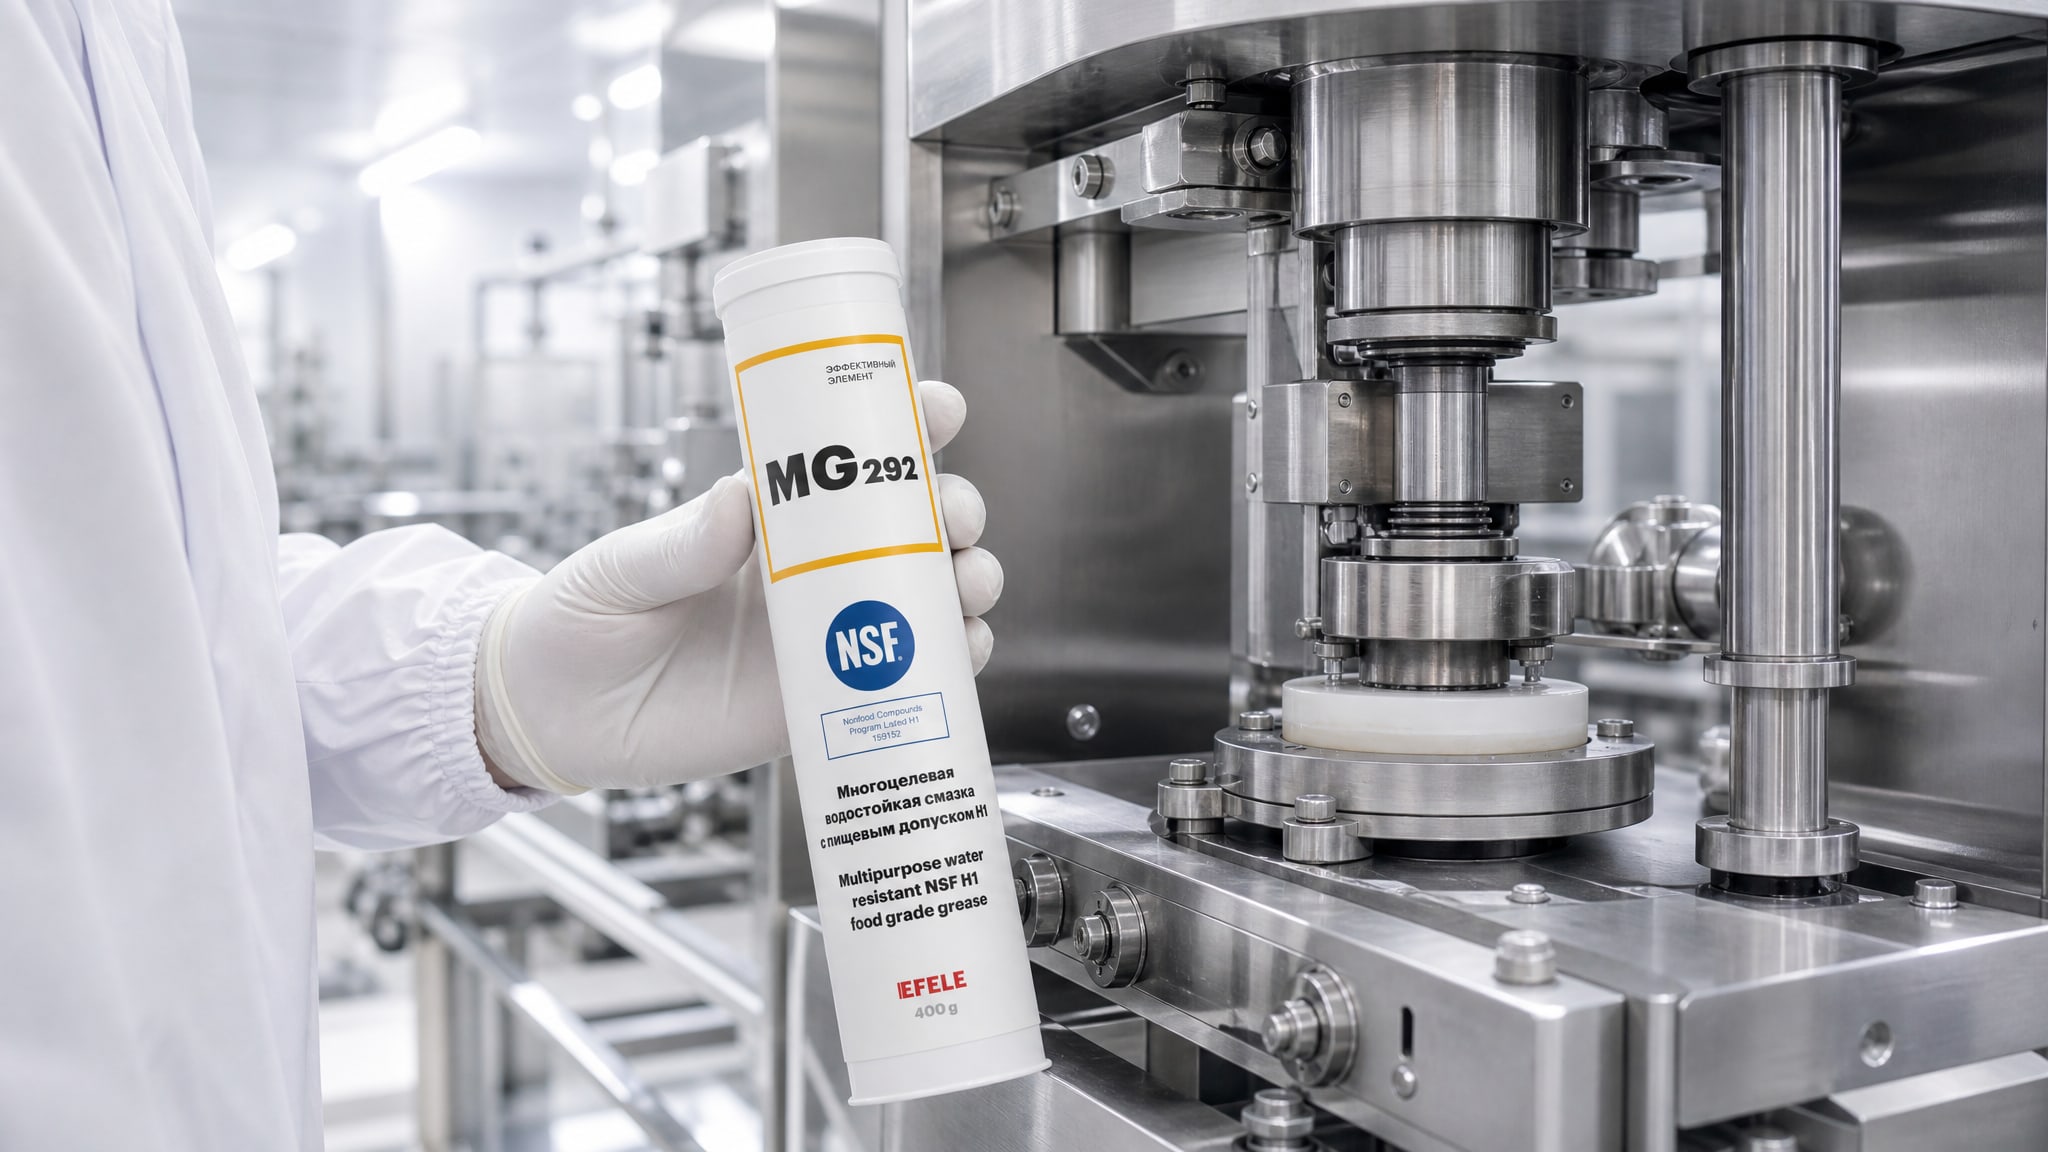
Для высоконагруженных узлов закаточных машин, работающих во влажной среде, рекомендуется водостойкая многоцелевая смазка EFELE MG-292 с допуском NSF H1. Она обеспечивает надежную защиту при случайном контакте с пищевым потоком и не требует частой переподсмазки благодаря низкому маслоотделению.
Практические советы при закупке и использовании
Перед закупкой смазки с пищевым допуском NSF H1 проверьте несколько моментов:
Убедитесь, что в паспорте товара указана полная информация: базовое масло, загуститель, NLGI, вязкость при 40 и 100 °C, температура каплепадения, водостойкость, нагрузка сваривания. Если паспорта нет, смазку лучше не брать, так как невозможно сверить параметры со спецификацией узла.
Проверьте наличие сертификата NSF H1 от аккредитованной лаборатории. Заявление производителя без третьей стороны может быть декларацией, а не подтверждением.
Оцените условия хранения на складе. Смазка должна храниться в герметичной упаковке, при температуре не выше 25 °C и влажности не выше 70 %, иначе ее свойства деградируют.
При переходе с одного поставщика на другого тестируйте новую смазку на малом объеме оборудования в течение одной-двух недель. Если никаких неустойчивостей не заметили, переходите на полную закупку.
Используйте чистые приложения смазки (смазочные шприцы, масленки): попадание грязи в тубу или канистру с смазкой быстро деградирует ее защитные свойства.
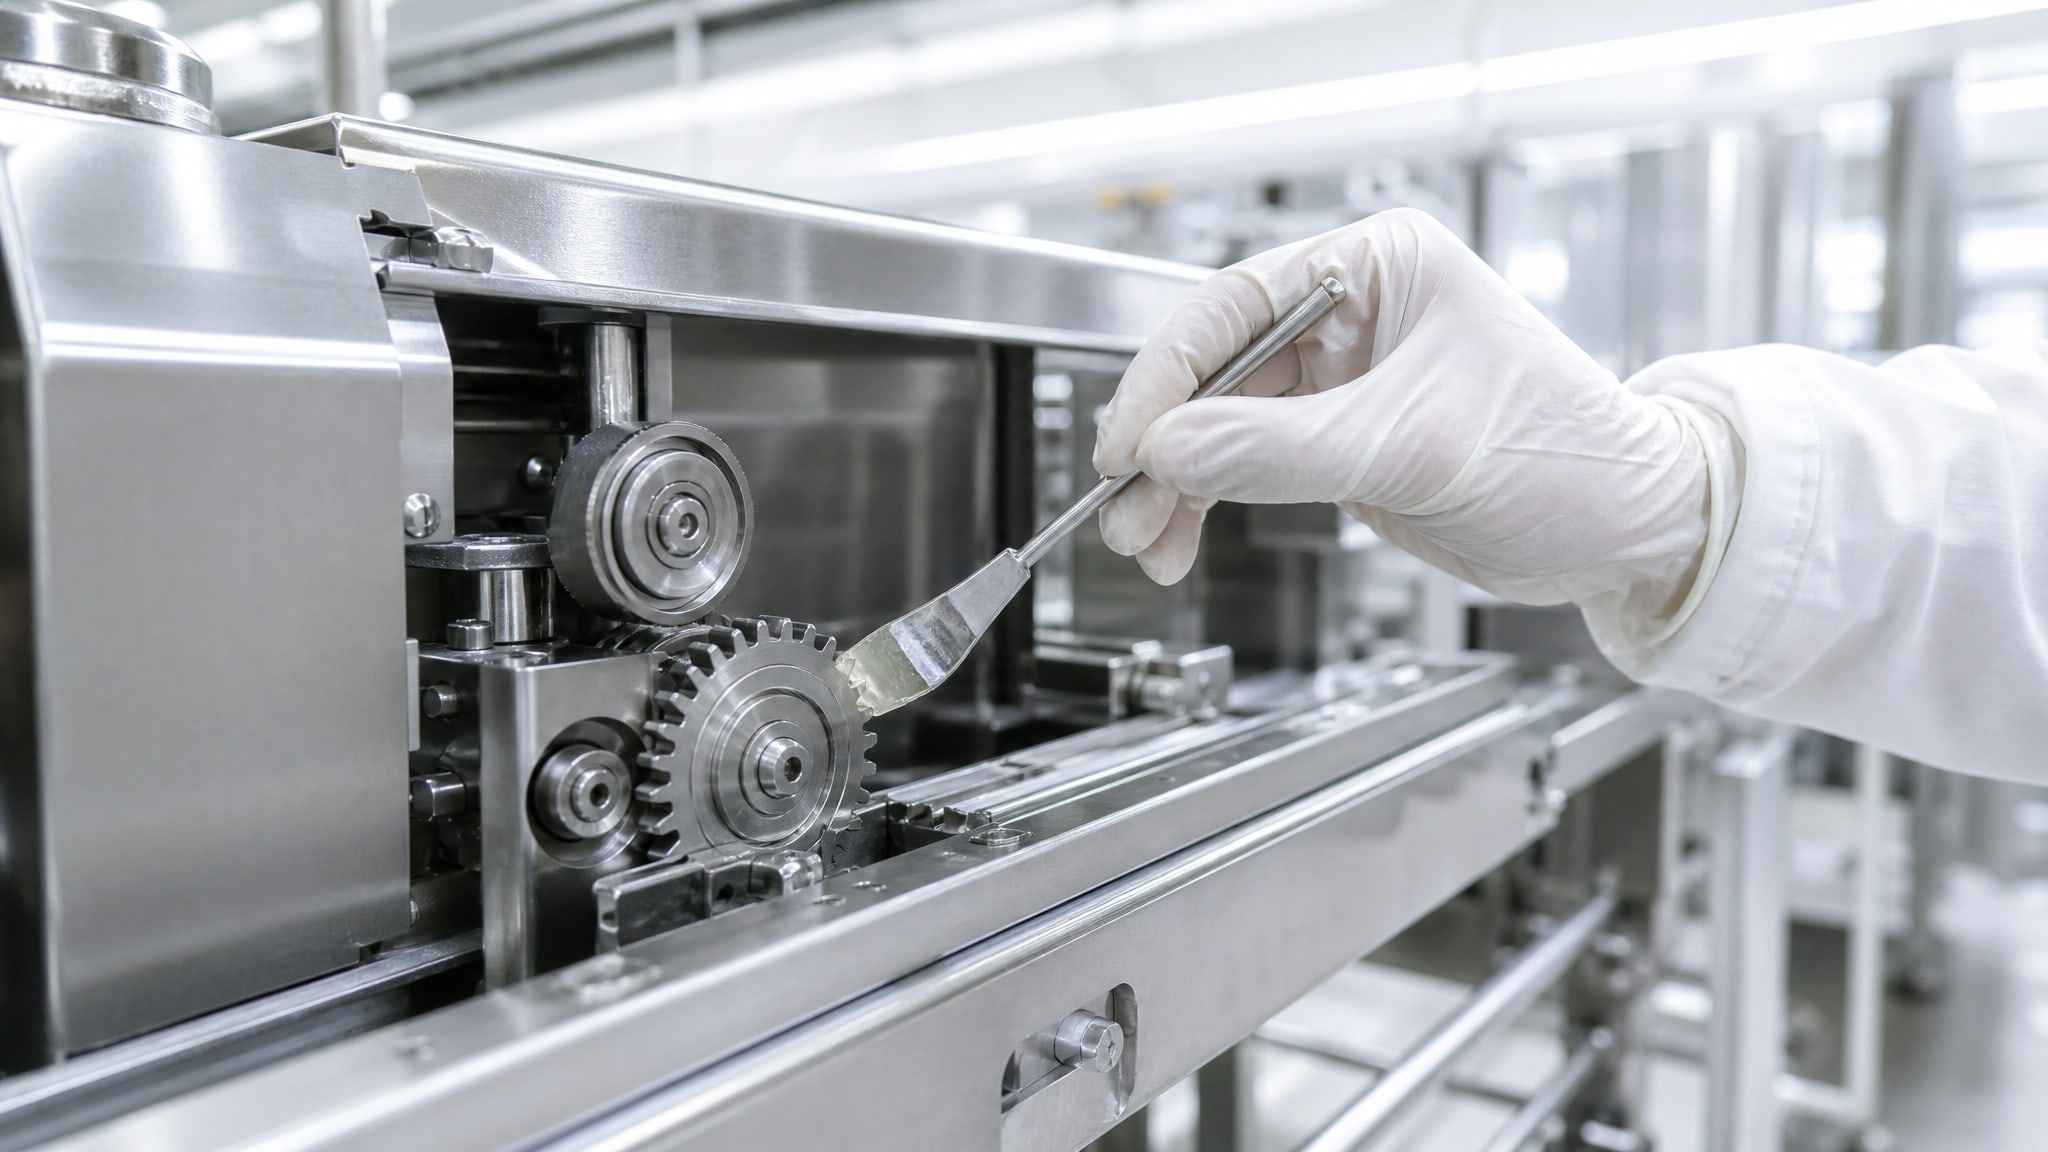
Наносите смазку тонкой пленкой, а не слоем в несколько миллиметров. Избыток смазки притягивает пыль, окисляется и становится абразивом. После нанесения и сборки узла излишки не протирают - они распределяются при первых оборотах машины.
Интервал переподсмазки зависит от NLGI и условий. NLGI 1,5 обычно переподсмазывают чаще (раз в 1–2 месяца при интенсивной работе), NLGI 3 - реже (раз в 3–6 месяцев). Следите за тем, не стала ли смазка грязная или сухая.
Для уплотнений и других элементов, контактирующих с пищевыми продуктами, подойдет силиконовая пластичная смазка EFELE SG-393 с допуском NSF H1. Она обеспечивает надежное уплотнение, не вызывает разбухания резины и имеет расширенный температурный диапазон до +160 °C.
Сравнительная таблица смазок с пищевым допуском NSF H1
| Параметр | Силиконовая (NLGI 3) | Белое медицинское масло (NLGI 1,5) | PAO (NLGI 1,5) |
|---|---|---|---|
| Базовое масло | Силиконовое | Белое медицинское | PAO (синтетическое) |
| Загуститель | ПТФЭ | Алюминиевое комплексное мыло | Алюминиевое комплексное мыло |
| Температурный диапазон | –40 до +160 °C | –10 до +80 °C (примерно) | –15 до +90 °C |
| Вязкость при 40 °C | 3100 мм²/с | 400 мм²/с | 370 мм²/с |
| Вязкость при 100 °C | 1200 мм²/с | 30 мм²/с | 50 мм²/с |
| Температура каплепадения | > 240 °C | ≥ 240 °C | > 240 °C |
| Нагрузка сваривания | N/A для ПТФЭ-смазок | ≥ 2800 Н | > 3800 Н |
| Водостойкость | Отличная | 0–90 (отличная) | Отличная |
| Выделение масла | < 2,5% | < 2,5% | < 2,5% |
| Влияние на резину | Не разбухает | Может разбухать | Может разбухать |
| Область применения | Уплотнения, высокие температуры | Универсальная, подшипники, цепи | Универсальная, интенсивные режимы |
Часто задаваемые вопросы
Что означает допуск NSF H1 и можно ли его использовать для прямого контакта с пищей?
NSF H1 - это допуск для смазочных материалов, используемых в пищевой промышленности при возможном случайном контакте с продуктом. Это не означает, что смазку можно добавлять в пищу. Допуск гарантирует, что если капля смазки неумышленно попадет в продукт, это не вызовет санитарных нарушений. Для прямого контакта существуют другие категории (например, 3H).
Можно ли заменить обычный литол на смазку с пищевым допуском H1?
Прямую замену делать нельзя без проверки совместимости и тщательной очистки узла. Литол на натриевом мыле и смазка с допуском H1 на алюминиевом мыле имеют разную химическую природу. При смешивании загустители могут вступить в реакцию, и смазка потеряет консистенцию. Необходима механическая очистка узла перед применением новой смазки.
Какую консистенцию выбрать: NLGI 1,5 или NLGI 3?
NLGI 1,5 - это более мягкая, текучая смазка; она хорошо распределяется по направляющим, цепям и подшипникам скольжения. NLGI 3 - густая смазка; она лучше удерживается в узле и не выплескивается при высоких оборотах. Выбор зависит от конструкции узла: открытые механизмы обычно берут NLGI 1,5, закрытые редукторы - NLGI 3.
Почему для уплотнений нужна силиконовая смазка, а не обычная?
Силиконовые смазки не содержат углеводородов и не вызывают разбухания полимерных уплотнений. Обычные смазки на минеральном или PAO-масле могут размягчить резину, и уплотнение потеряет герметичность. Силиконовая смазка обеспечивает надежное уплотнение без побочных эффектов.
Как часто нужно переподсмазывать узлы смазкой H1?
Интервал зависит от NLGI, интенсивности работы и условий. Смазки NLGI 1,5 переподсмазывают обычно раз в 1–2 месяца при интенсивной работе, NLGI 3 - раз в 3–6 месяцев. Следите за визуальным состоянием смазки: если она стала грязная, высохла или потеряла консистенцию, переподсмазьте раньше планового срока.
Что такое водостойкость смазки и почему она важна?
Водостойкость - это способность смазки сопротивляться вымыванию водой. Коэффициент 0 означает полную водостойкость, 100 - полное вымывание. Для оборудования на участках с влажной уборкой и близко к моечным зонам нужна водостойкость 0–10. Вымытая смазка перестает защищать металл, и начинается ускоренный износ и коррозия.
Заключение
Выбор смазки с пищевым допуском NSF H1 для закаточных машин и дозаторных линий требует внимания не только к наличию сертификата, но и к техническим параметрам узла. Допуск H1 - это пропуск в пищевое производство, но гарантирует только безопасность при случайном контакте, а не универсальность. Вязкость базового масла, класс консистенции NLGI, водостойкость, температура каплепадения и нагрузка сваривания определяют, будет ли смазка долго работать без сбоев или быстро окислится и оставит сухой остаток в подшипнике.
Для большинства закупщиков оптимален выбор: универсальная многоцелевая смазка на белом медицинском масле (NLGI 1,5) для открытых механизмов и направляющих, силиконовая смазка (NLGI 3) для уплотнений и высокотемпературных узлов. При переходе с привычных материалов на пищевой допуск проведите тестирование на малом объеме и проверьте наличие полного паспорта с указанием всех ключевых параметров. Это убережет вас от неприятных сюрпризов на производстве и поможет продлить ресурс оборудования.