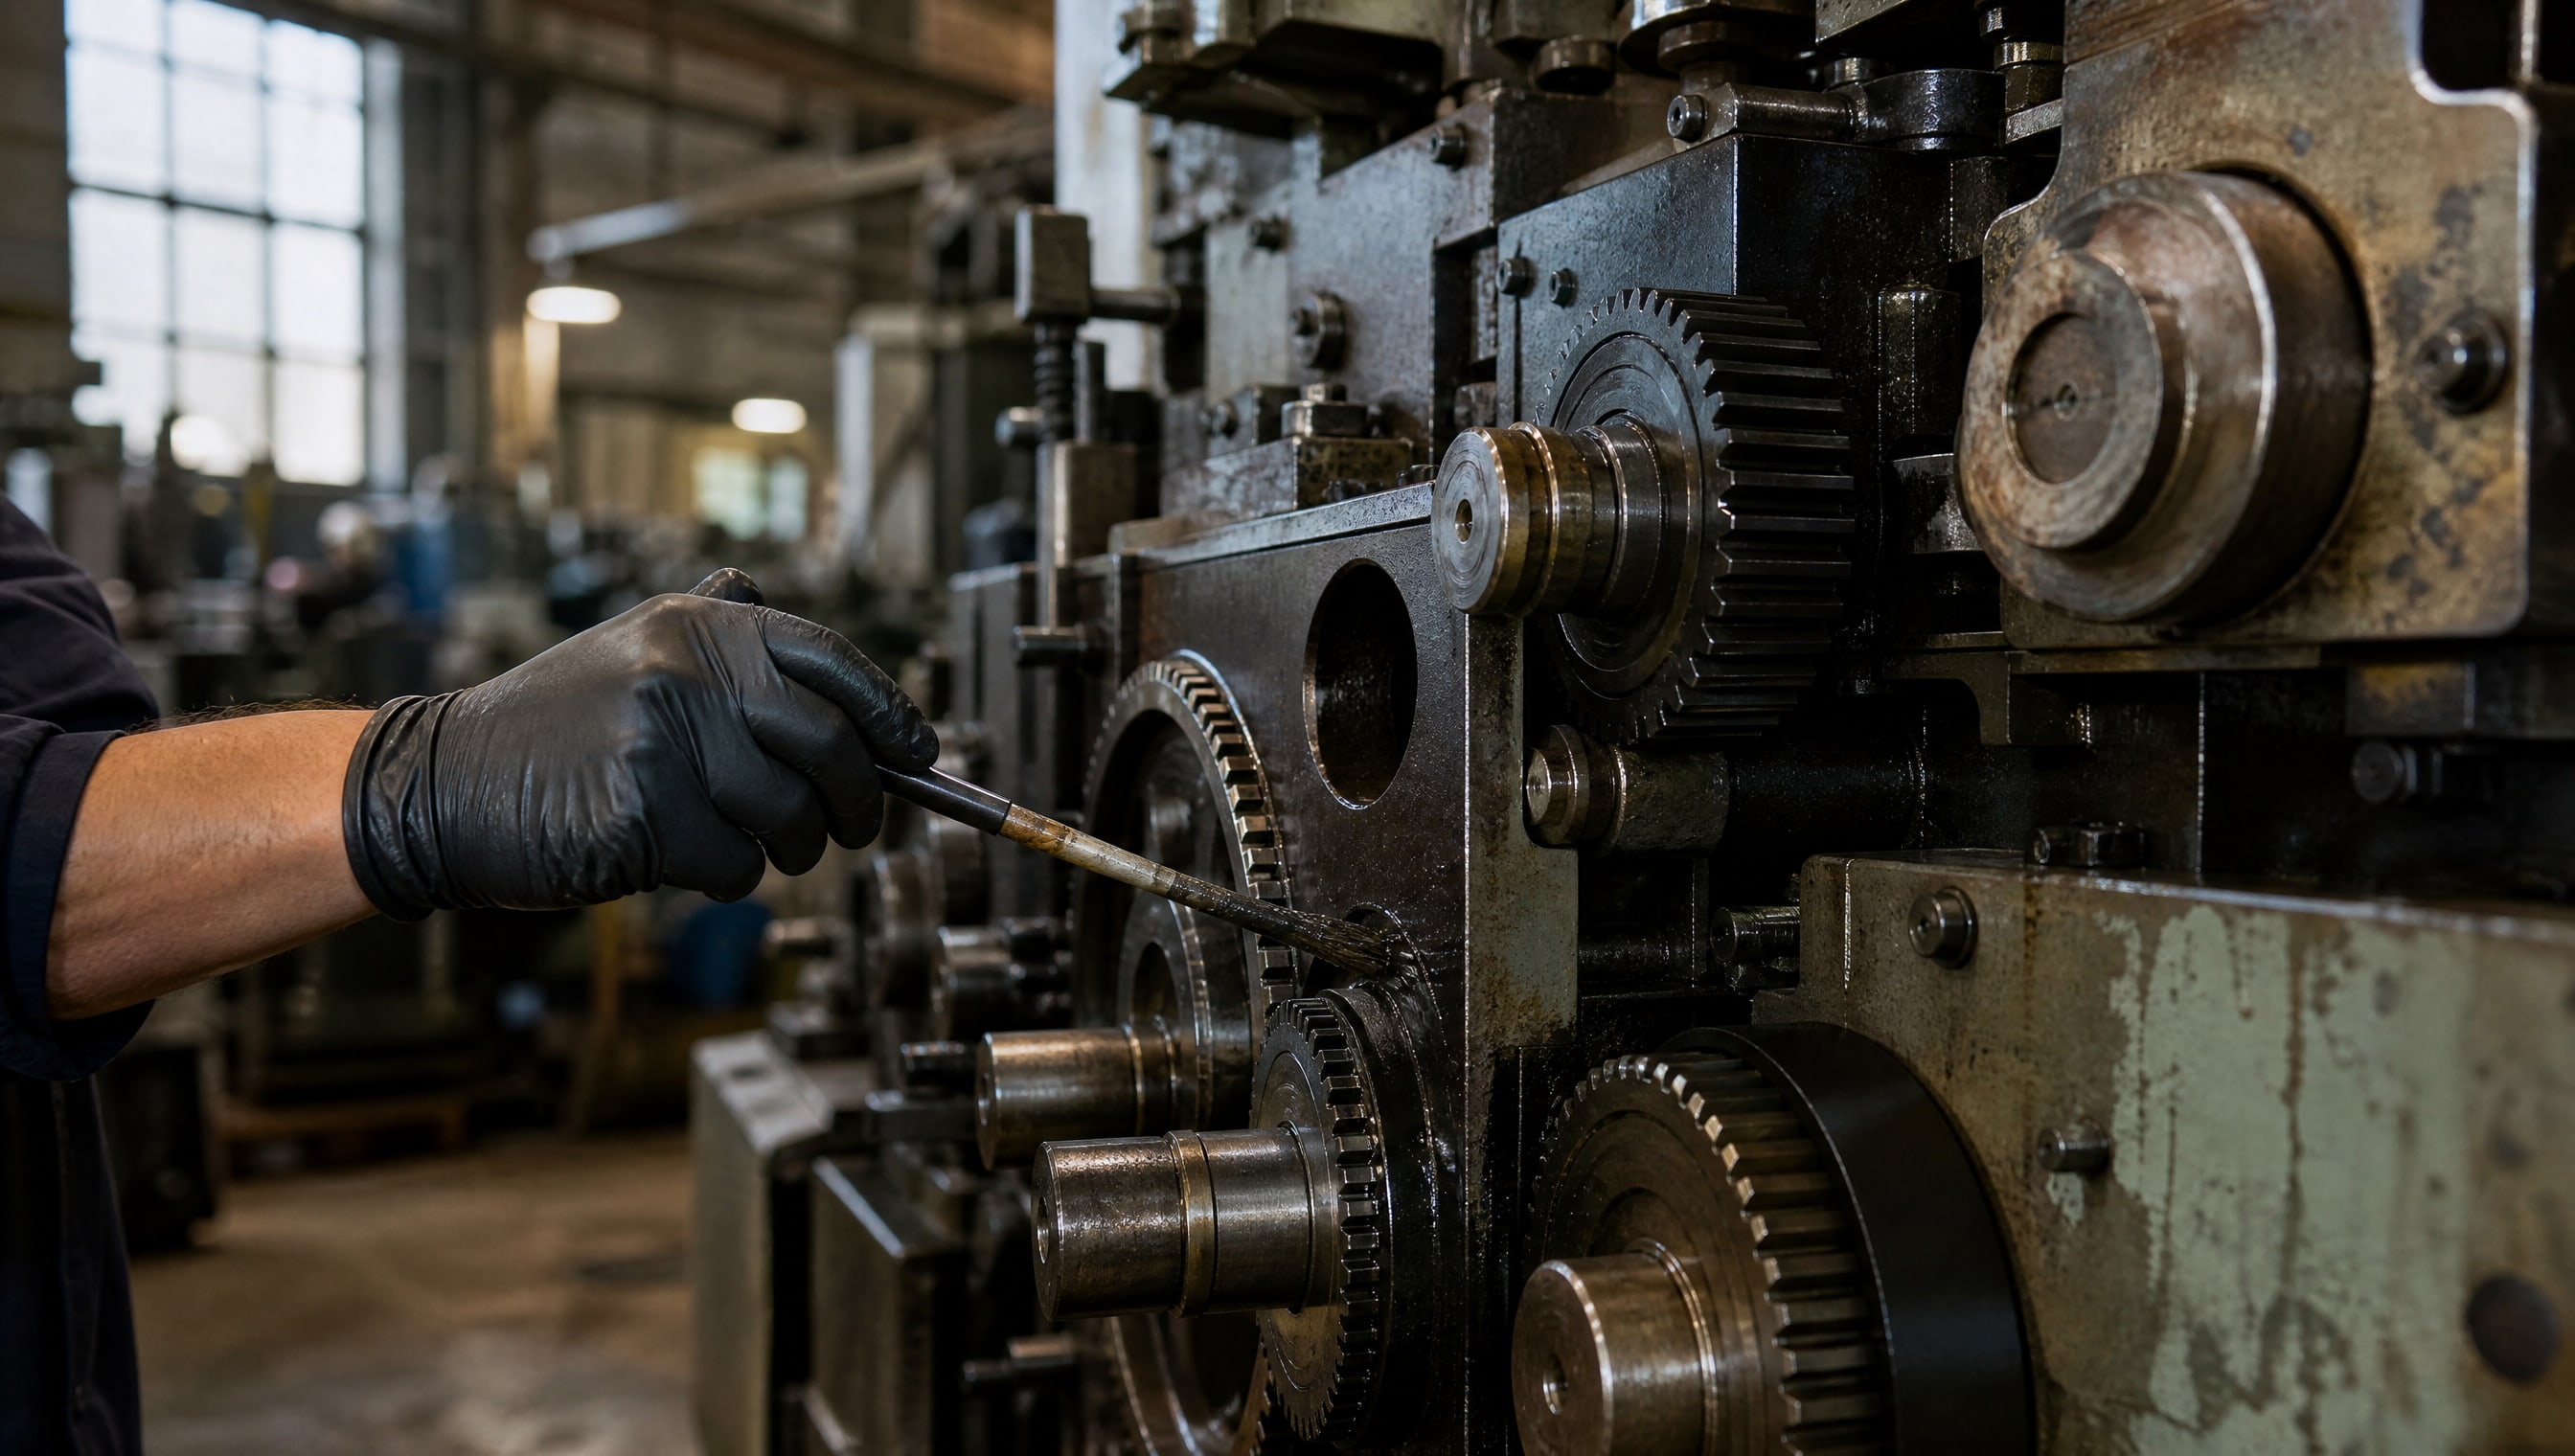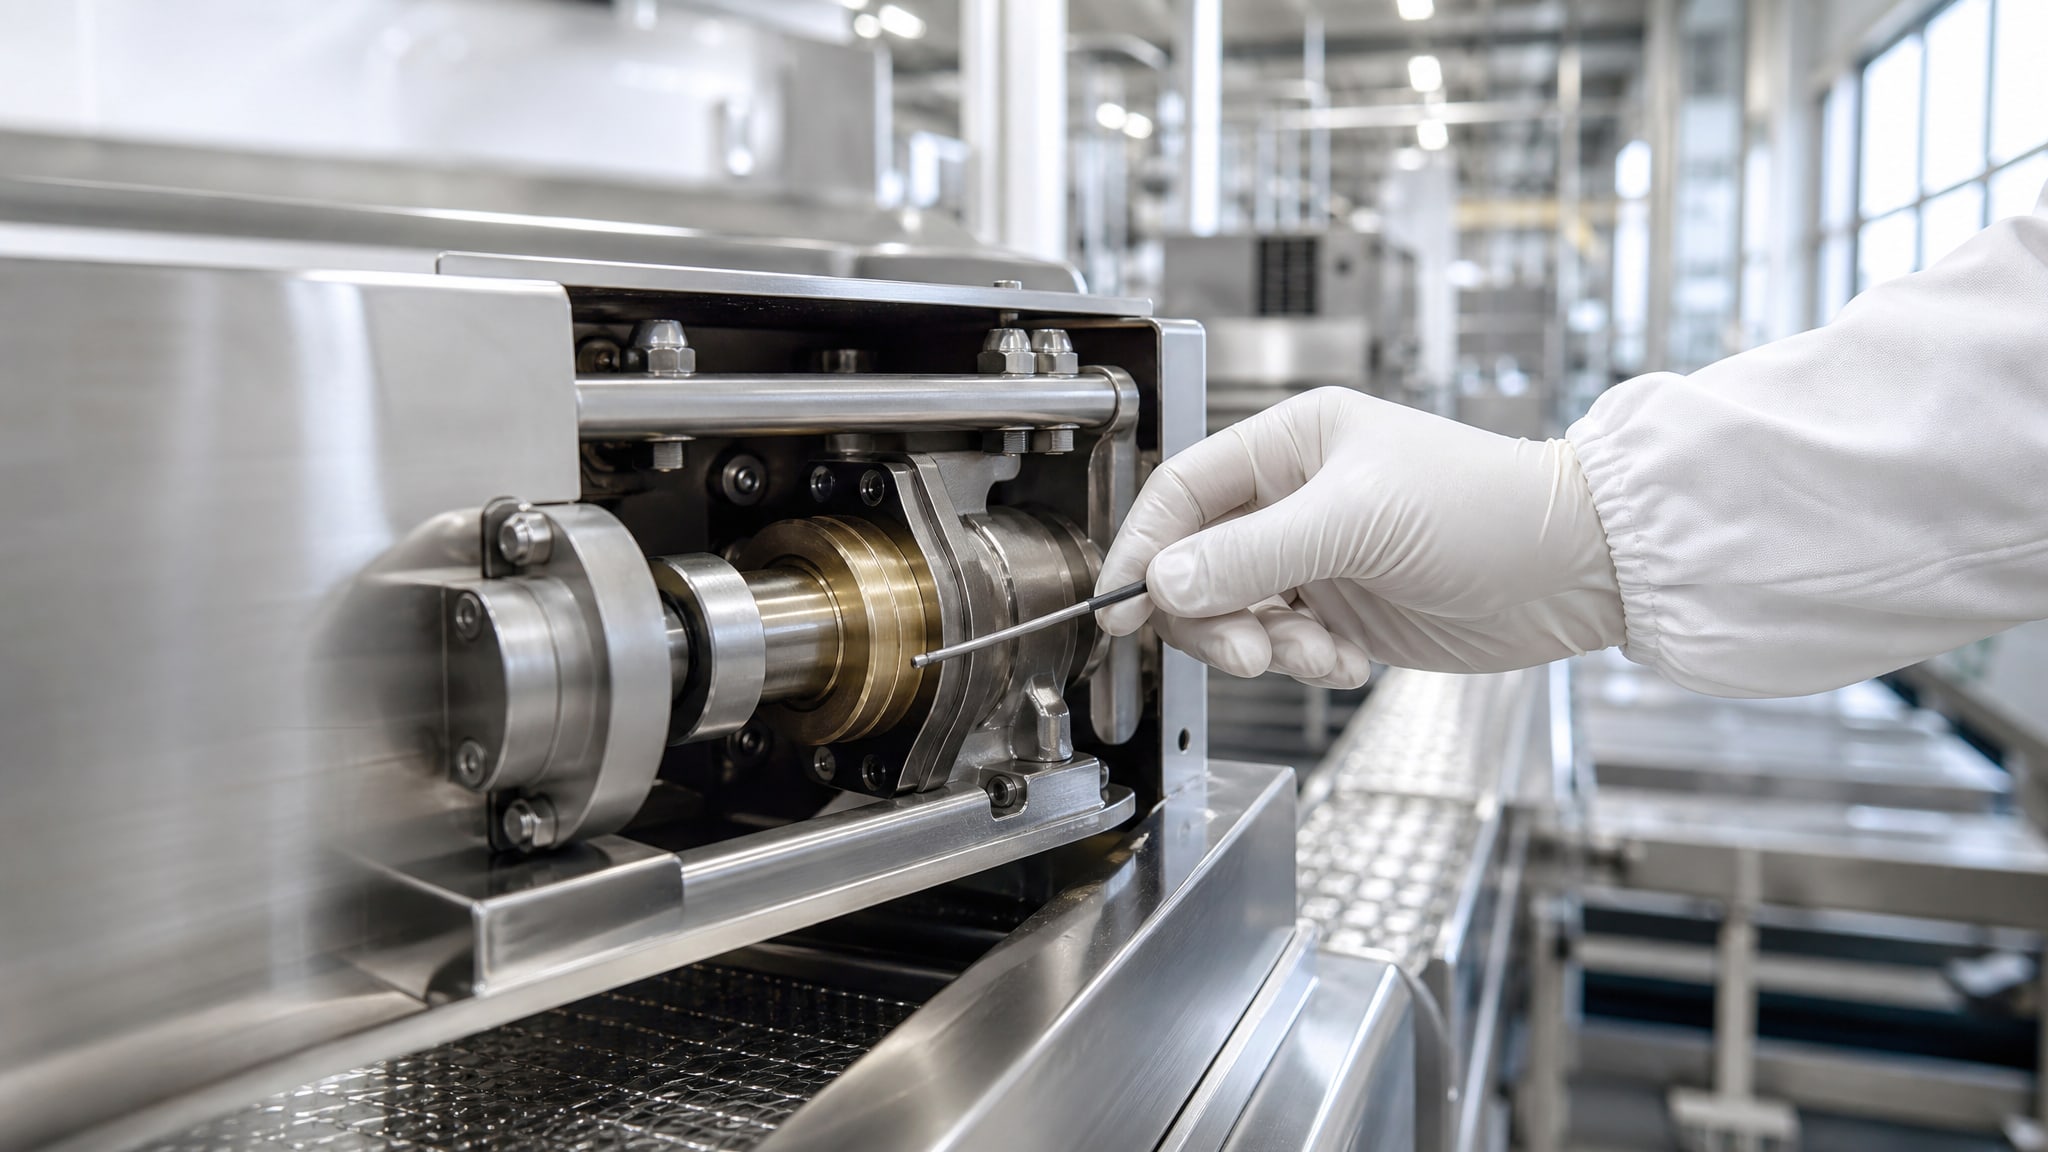
Узлы трения латунь-сталь встречаются на каждом пищепроизводстве: направляющие, подшипники, шарниры, зубчатые пары. Во влажной среде цеха, при контакте с паром и брызгами, обычная смазка окисляется, вымывается, а материалы начинают корродировать. Пищевой допуск на смазку добавляет условие безопасности, но не отменяет ее главную задачу - удерживать нагрузку и защищать от износа.
Выбор правильной смазки для такого узла требует баланса между тремя критериями: трибологическими параметрами (вязкость, нагрузочная способность), коррозионной защитой материалов и соответствием санитарным нормам пищевого производства. Разберемся, как их совместить и избежать типичных ошибок при покупке.
Класс допуска NSF и его влияние на выбор
Начинать подбор нужно с вопроса: может ли смазка попасть в продукт?
От ответа зависит весь дальнейший выбор.
H1 допускает вероятный случайный контакт с пищей в концентрации не более 10 мг/кг. Все компоненты базового масла и присадок проходят проверку по стандарту 21 CFR 178.3750. Такие смазки применяют на направляющих, подшипниках скольжения и других узлах, которые расположены так, что брызги продукта могут их коснуться, но целевого попадания смазки в продукт не предусмотрено.
H2 - это смазки для зон без контакта с пищей: закрытые редукторы, гидросистемы, далекие от линии фасовки узлы. Они не обязаны быть нетоксичными в пищевом смысле, но должны подходить для оборудования, работающего в пищевых цехах.
3H - антиадгезионные и разделительные составы для прямого контакта с продуктом: обработка лент транспортера, посыпка форм, разделение слепок теста. Это не что иное, как пищевой вазелин для смазки оборудования, но в чистом виде или с вспомогательными компонентами.
Для узла латунь-сталь, защищенного от прямого контакта с продуктом (то есть находящегося внутри узла или под кожухом), выбирают H1-смазку, если брызги возможны, или H2-смазку, если узел полностью изолирован. Ошибка здесь - это использование H3 там, где ее попадание на продукт не предусмотрено: это нарушает трибологию и усложняет очистку оборудования.
Коррозионная защита латуни и стали во влажной среде
Латунь (медь с цинком) и сталь - несовместимые в электрохимическом смысле материалы.
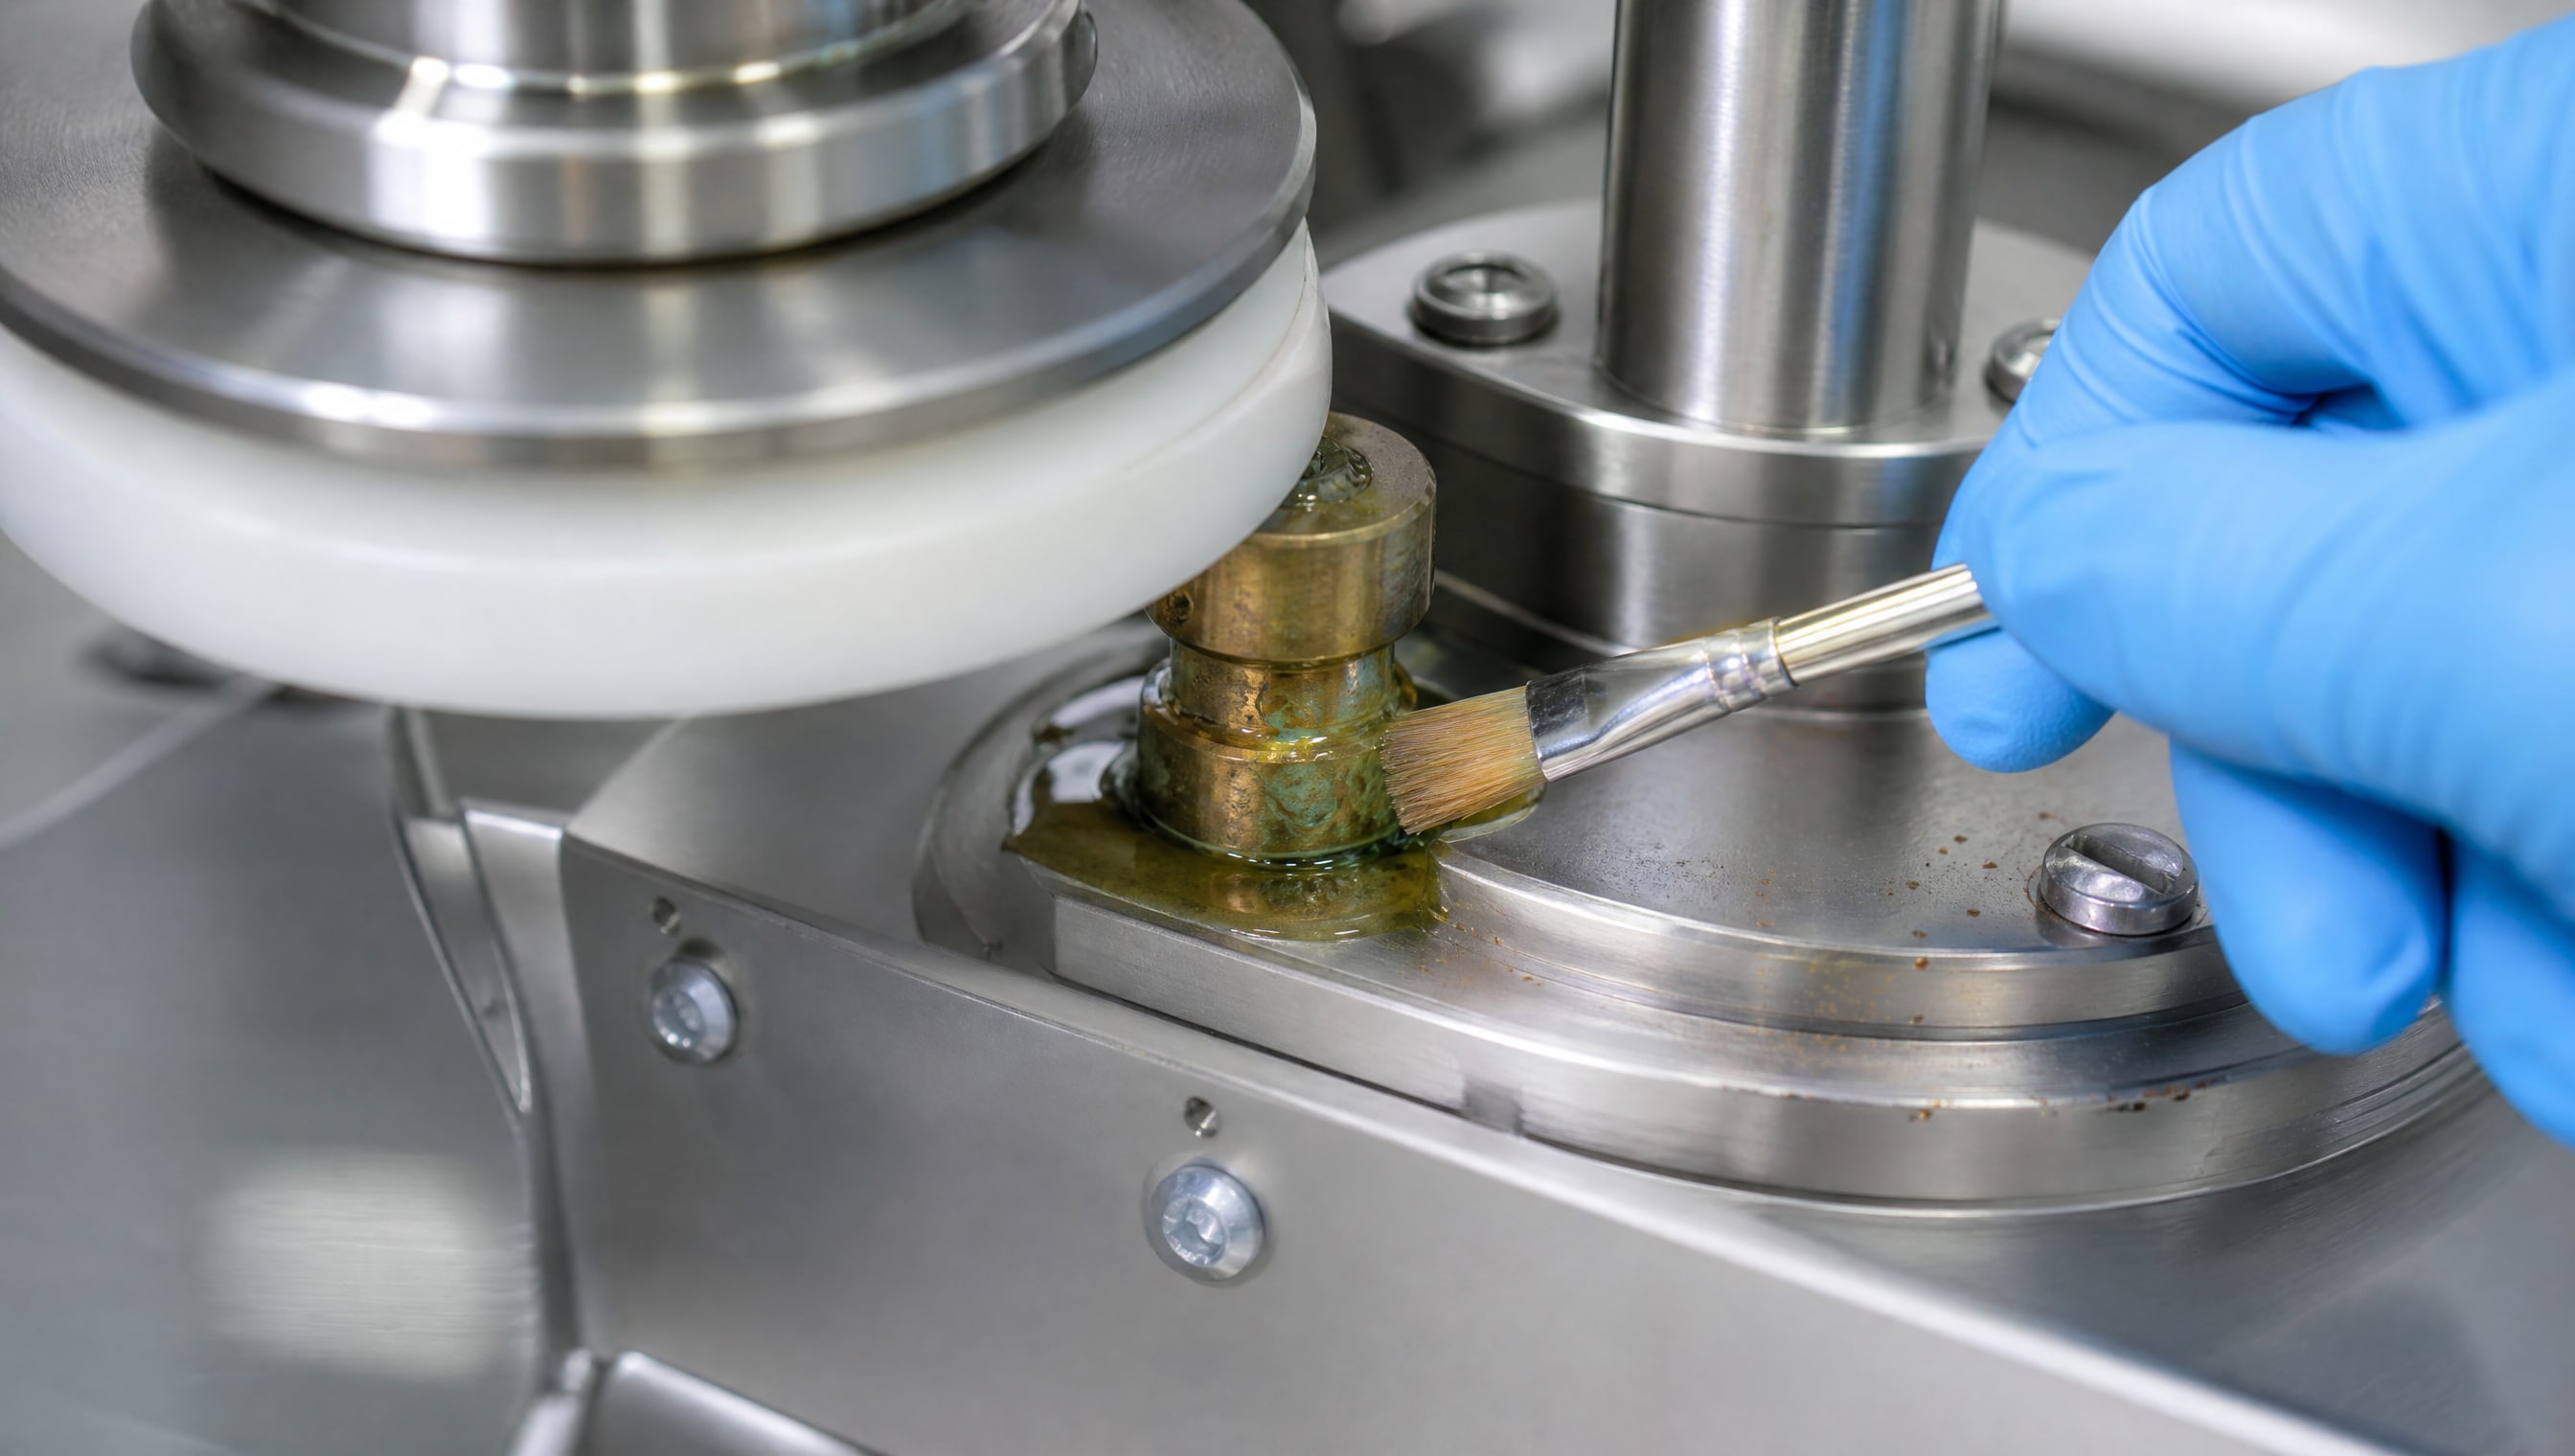
Во влажной среде цеха они образуют микропару, ускоряя окисление медного компонента. На поверхности латуни появляются зеленые налеты окиси, на стали - точечная ржавчина.
Смазка здесь работает не только как снижение трения, но и как влагонепроницаемая пленка, которая отрывает контакт с воздухом. Пластичная смазка держится на поверхности за счет адгезии (ее способности прилипать) и создает барьер для воды и солей, попадающих с полом цеха или конденсата.
Для влажной среды пищевого производства источники рекомендуют синтетические антикоррозионные смазки с повышенной влагостойкостью. В частности, для узлов, подверженных воздействию воды и пара, таких как направляющие из нержавеющей стали и латуни в пищевом оборудовании, применяют водостойкую многоцелевую смазку с допуском NSF H1. Такие составы обеспечивают долгосрочную защиту медных сплавов от окисления и коррозии, одновременно удерживая консистенцию во влажной среде.
Минеральное масло (частая основа дешевых пищевых смазок) смывается водой и паром намного быстрее синтетического; поэтому влагостойкость часто является признаком синтетической или гидротрансформированной базы. Проверить это можно в паспорте: ищите слова «синтетическое», «PAO», «PAG» или прямое указание на водостойкость.
Параметры выбора: от NLGI до температуры каплепадения
Когда допуск определен, переходят к трибологическим параметрам.
Вот ключевые из них:
NLGI (класс консистенции). Для узлов трения латунь-сталь в пищевом оборудовании типовой выбор - NLGI 1–2. NLGI 1 более текучая, хорошо распределяется в централизованных системах смазки и на быстрых узлах (конвейеры, направляющие). NLGI 2 плотнее держится в зазорах, предпочтительна для подшипников качения и узлов без активной прокачки. NLGI 3 и выше редко применяют в пищевом оборудовании из-за сложности нанесения.
Вязкость базового масла при 40 °C. Диапазон пищевых смазок варьируется от 60 до 510 cSt. Выбор зависит от скорости и нагрузки узла. Для медленных, нагруженных узлов (редукторы, шарниры) - вязкость выше (200–510 cSt). Для быстрых, легких (направляющие, суставы цепей) - ниже (60–100 cSt). Слишком высокая вязкость создает сопротивление и нагрев; слишком низкая не удерживает нагрузку.
Нагрузка сваривания (четырехшаровой тест). Это показатель, отвечающий на вопрос: при какой нагрузке смазка перестанет защищать металл и начнется износ? Для пищевого оборудования типовой минимум -9000 Н. Узлы с кулачками, зубчатыми передачами, прессующими механизмами требуют не менее 4000–6000 Н, часто больше. Проверяют в паспорте продукта.
Температурный диапазон. Нижний предел (минус, при котором смазка становится слишком густой) - часто -55…-20 °C в зависимости от типа. Верхний (где смазка течет или разлагается) - обычно +120…+150 °C. Пищевое оборудование редко работает при минусе, но верхний предел критичен: на линиях упаковки, возле печей, на термопрессах температура легко поднимается до 80–120 °C. Смазка должна удержать консистенцию и не окислиться.
Температура каплепадения. Это температура, при которой смазка начинает вытекать из-под груза в стандартном тесте. Для пищевых пластичных смазок она часто составляет 200–300 °C и выше. Чем выше, тем стабильнее смазка при перегреве, хотя рабочий диапазон и температура каплепадения - разные вещи. Каплепадение показывает запас прочности, а рабочий диапазон - где смазка реально функционирует.
При подборе смазки для узла латунь-сталь в пищевом оборудовании сверяют параметры паспорта оборудования (максимальная скорость, нагрузка, температура) с параметрами смазки. Ошибка в выборе NLGI или вязкости приводит к увеличению трения, перегреву и ускоренному окислению.
Совместимость с материалами узла и уплотнениями
Смазка должна быть совместима не только с латунью и сталью, но и с резиновыми уплотнениями, сальниками и манжетами, которые защищают подшипник от влаги и грязи.
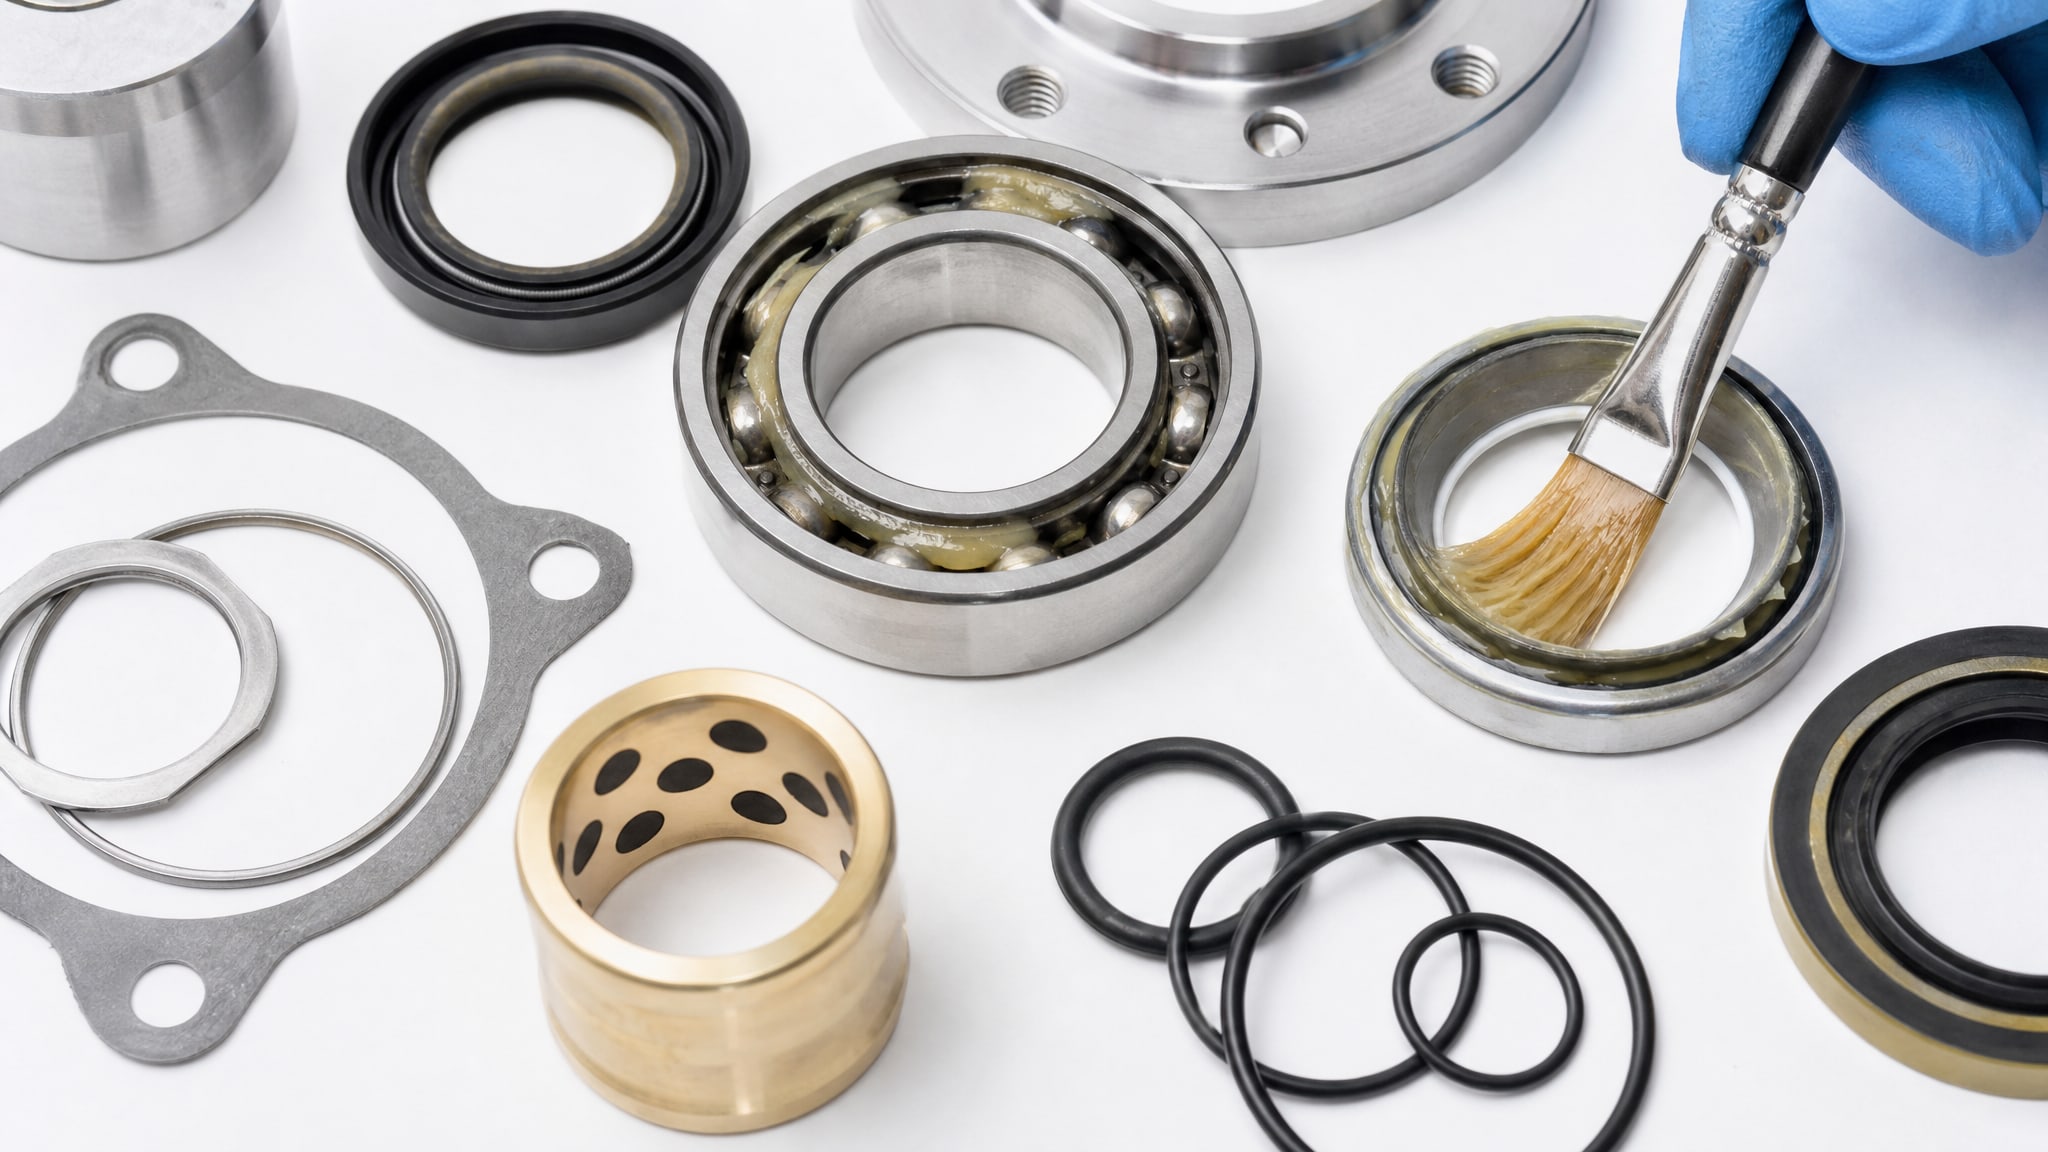
Многие уплотнительные материалы (натуральный каучук, нитрил) чувствительны к составу смазки. Неправильный выбор может привести к набуханию (уплотнение увеличится и станет неплотным) или высыханию (потеряет эластичность и начнет протекать). В паспорте пищевой смазки обычно указывают совместимость с нержавеющей сталью и стандартными полимерами (нитрилом, хлоропреном, ПТФЕ). Это хороший знак: если смазка уже проверена на совместимость, то конфликты маловероятны.
Для узлов с фторкаучуком (FKM) или кремнийорганической резиной нужна особая осторожность: некоторые присадки в дешевых смазках могут ее разрушить. Если уплотнение экзотичное, проконсультируйтесь с техподдержкой поставщика смазки или попросите письменное подтверждение совместимости.
Практика применения в пищевом оборудовании
На практике закупщик сталкивается с выбором между несколькими вариантами.
Как правило, это пластичные смазки классов NLGI 1–2 с NSF H1 и температурой каплепадения 200–280 °C.
Нанесение смазки - тонкий слой, а не пачка. После смазывания узел собирают, и избыток можно убрать после работы. Перенасыщение смазкой приводит к выдавливанию, растеканию и попаданию на соседние детали, что в пищевом цехе - нарушение.
Централизованные системы смазки (если они есть) требуют смазку с хорошей прокачиваемостью - способностью прокачиваться по трубкам при низкой температуре. Это обычно достигается использованием NLGI 0–1 и синтетической базы.
На линиях фасовки, где смазка находится рядом с продуктом (например, на валиках конвейера), нужен H1-допуск и аккуратное нанесение. Если конвейер работает быстро, избыток смазки расползается по ленте, и часть может попасть на продукт - это нарушение санитарии, даже если смазка разрешена.
Многие производства применяют смазочные материалы с пищевым допуском NSF H1, которые обеспечивают безопасность и соответствие санитарным нормам, одновременно обеспечивая длительный срок службы узлов и снижение расходов на техническое обслуживание.
Как избежать ошибок при выборе и покупке
Ошибка 1: путаница между H1, H2 и 3H.
Если вы видите, что в описании товара смешаны эти допуски или указан только один без пояснений зоны применения - это признак недобросовестного описания. Уточните у продавца, какой именно допуск в этом конкретном продукте и для каких зон он пригоден.
Ошибка 2: выбор по названию, а не по параметрам. Два продукта могут называться «пищевая смазка для оборудования», но иметь разные NLGI, вязкость и температурный диапазон. Нельзя брать смазку, просто потому что она дешевле или известнее - нужно проверить параметры в паспорте и сверить их с требованиями оборудования.
Ошибка 3: использование минеральной смазки вместо синтетической во влажной среде. Минеральное масло вымывается паром и брызгами воды быстрее. Для цехов с мойкой, паровой обработкой или конденсатом - только синтетические основы.
Ошибка 4: неправильная консистенция для системы смазки. Если на производстве установлена централизованная система, нельзя использовать NLGI 2–3 - они просто не пройдут по трубкам. Нужно NLGI 0–1 с хорошей текучестью.
Ошибка 5: игнорирование совместимости с уплотнениями. Перед покупкой большого объема проведите тест на малом количестве: нанесите смазку, соберите узел, работайте 2–3 недели и проверьте, не произошло ли набухания уплотнителя или утечки. Это убережет от дорогостоящего отказа в производстве.
Часто задаваемые вопросы
Чем отличается пищевой вазелин для смазки оборудования от обычной смазки?
Пищевой вазелин - это по сути смазка класса 3H, разрешенная для прямого контакта с пищей. Обычная пищевая смазка (H1) предназначена для зон, где контакт маловероятен. Оба подходят для пищевого оборудования, но применяются в разных местах: вазелин - на лентах транспортера, смазка H1 - на подшипниках внутри механизма.
Какая температура считается критичной для смазки в пищевом оборудовании?
Рабочий диапазон пищевой смазки обычно указывают как -30…+120 °C или подобный. Верхний предел определяется типом базового масла и присадок. Если температура узла близка к верхнему пределу смазки, выбирают продукт с более высокой температурой каплепадения (200–300 °C) для запаса прочности.
Нужна ли специальная смазка для узла латунь-сталь или подойдет обычная пищевая?
Обычная пищевая смазка подойдет, если она имеет антикоррозионные свойства и водостойкость. Специальных смазок именно для латуни-стали нет, но надо выбирать со свойствами, защищающими от влаги и окисления меди, - это часто указано в описании или паспорте как «синтетическая», «водостойкая» или «для влажной среды».
Можно ли использовать смазку H2 вместо H1, если узел хорошо защищен от продукта?
Да, если конструкция узла исключает любой контакт с пищей и проверка санитарной службы это подтверждает. H2-смазки часто дешевле и могут иметь лучшие трибологические свойства. Но убедитесь, что это допускает технический паспорт оборудования и что узел действительно изолирован.
Как часто нужно менять пищевую смазку на узле латунь-сталь?
Интервал замены зависит от режима работы, температуры и влажности. На практике пищевые смазки меняют раз в 6–12 месяцев при регулярной работе в цехе. Если смазка потемнела, потекла или появился посторонний запах - признак окисления, менять нужно раньше. Сверяйтесь с регламентом оборудования.
Заключение
Подбор смазки для узла латунь-сталь в пищевом оборудовании - это не просто выбор дешевого варианта с нужным допуском. Требуется баланс между безопасностью (NSF H1 или H2), трибологией (NLGI, вязкость, нагрузка) и коррозионной защитой (антиоксиданты, водостойкость, совместимость с материалами).
Начните с уточнения допуска: может ли смазка попасть в продукт и нужна ли защита от влаги? Затем проверьте параметры паспорта оборудования (скорость, нагрузка, температура) и сверьте их с характеристиками смазки в каталоге. Перед закупкой большого объема проведите тестовое нанесение на реальном узле - это застрахует от неожиданных проблем с совместимостью уплотнений или консистенцией. Контролируйте сроки замены и состояние смазки: окисление и вымывание во влажной среде ускоряются, поэтому регулярный визуальный осмотр окупается предотвращением отказов.