Многие инженеры и закупщики считают, что для заказа покрытия достаточно назвать марку материала и требуемое качество. На самом деле полнота информации о геометрии и параметрах детали напрямую влияет на успех работы: правильно подобранный режим нанесения, толщина слоя и условия отверждения зависят от формы, массы, толщины стенок и расположения уязвимых зон. Без чертежа или эскиза технолог не может оценить, как будет прогреваться изделие в печи полимеризации, какие зоны останутся недополимеризованными, и соответствует ли покрытие стандартам испытаний. Эта статья объясняет, какую информацию передавать при заказе и почему каждая деталь требует индивидуального подхода.
Статья адресована техническим специалистам, инженерам и снабженцам, которые отвечают за выбор и контроль покрытий - от антифрикционных составов до порошковых систем. Вы узнаете, как составить техническое задание, что указать в эскизе и как избежать брака, связанного с неправильным отверждением или неподходящим режимом работы печи.
Почему геометрия детали решает успех отверждения
Каждая деталь нагревается в печи полимеризации неравномерно.
Тонкие участки, ребра и выступы прогреваются быстро, а массивные зоны, углубления и замкнутые полости остаются холоднее. Если назначить режим только по номинальной температуре воздуха в печи, тонкие детали могут перегреться и потерять свойства, а толстые останутся недополимеризованными. Технолог, видя чертеж, может спрогнозировать эти проблемы и составить профиль нагрева с учетом «самых медленных» зон.
Особенно критично указывать толщину металла основы. Для порошковых покрытий контроль полимеризации проводят по температуре металла детали, которая должна достичь 180–200°C и выдержаться в течение 10–20 минут. Эта температура меньше, чем температура воздуха в камере (она может быть 230–260°C), и зависит от толщины и теплопроводности материала. Без чертежа невозможно рассчитать, насколько дольше прогреваться толстостенному корпусу по сравнению с тонкой пластиной.
Также эскиз позволяет выявить экранирующие зоны: полости, отверстия, навески на конвейере. Если деталь висит на приспособлении, воздух может не проникнуть в нижнюю часть, и там покрытие не отвердится полностью. Инженер, передавший эскиз с обозначением этих зон, получит правильный режим и рекомендацию по переворачиванию или расстановке детали в печи.
Технические параметры, которые нужно указать в техническом задании
Полное техническое задание на покрытие должно содержать не только марку материала, но и набор производственных параметров.
Вот что обязательно согласовать перед заказом:
Материал основы и толщина стенки. Сталь, алюминий, медь, пластик - каждый материал имеет разную теплопроводность. Толщина должна быть указана для самых тонких и самых толстых участков детали.
Габариты и масса. Печь полимеризации имеет ограничения по размеру камеры и грузоподъемности конвейера. Деталь должна пройти весь цикл нагрева и охлаждения равномерно.
Допуски и требуемая толщина слоя. Для антифрикционных покрытий толщина критична: например, при недостаточной толщине (менее 11 мкм) снижается несущая способность и коррозионная защита (которая может быть более 700 часов в соляном тумане при правильной толщине).
Требуемые испытания и стандарты. Если деталь должна соответствовать ISO, ASTM или ГОСТ, это влияет на состав покрытия и режим отверждения.
Рабочий диапазон температур. Например, антифрикционные покрытия могут работать в диапазоне от -70 до 250°C, но выбор конкретного материала зависит от ваших условий. Без этой информации покрытие может оказаться непригодным.
Участки, исключенные из покрытия. Посадочные поверхности, резьбовые соединения, контакты приборов часто нельзя покрывать. Указание этих зон в чертеже позволит избежать дополнительных операций обработки.
Условия трения и нагрузок. Для антифрикционных и антиадгезионных покрытий важна информация о типе движения, давлении, химической среде и скорости скольжения.
Роль чертежа в контроле печи полимеризации
Печь полимеризации должна обеспечивать равномерность температуры по рабочей зоне с разбросом около ±5°C относительно установленной уставки.
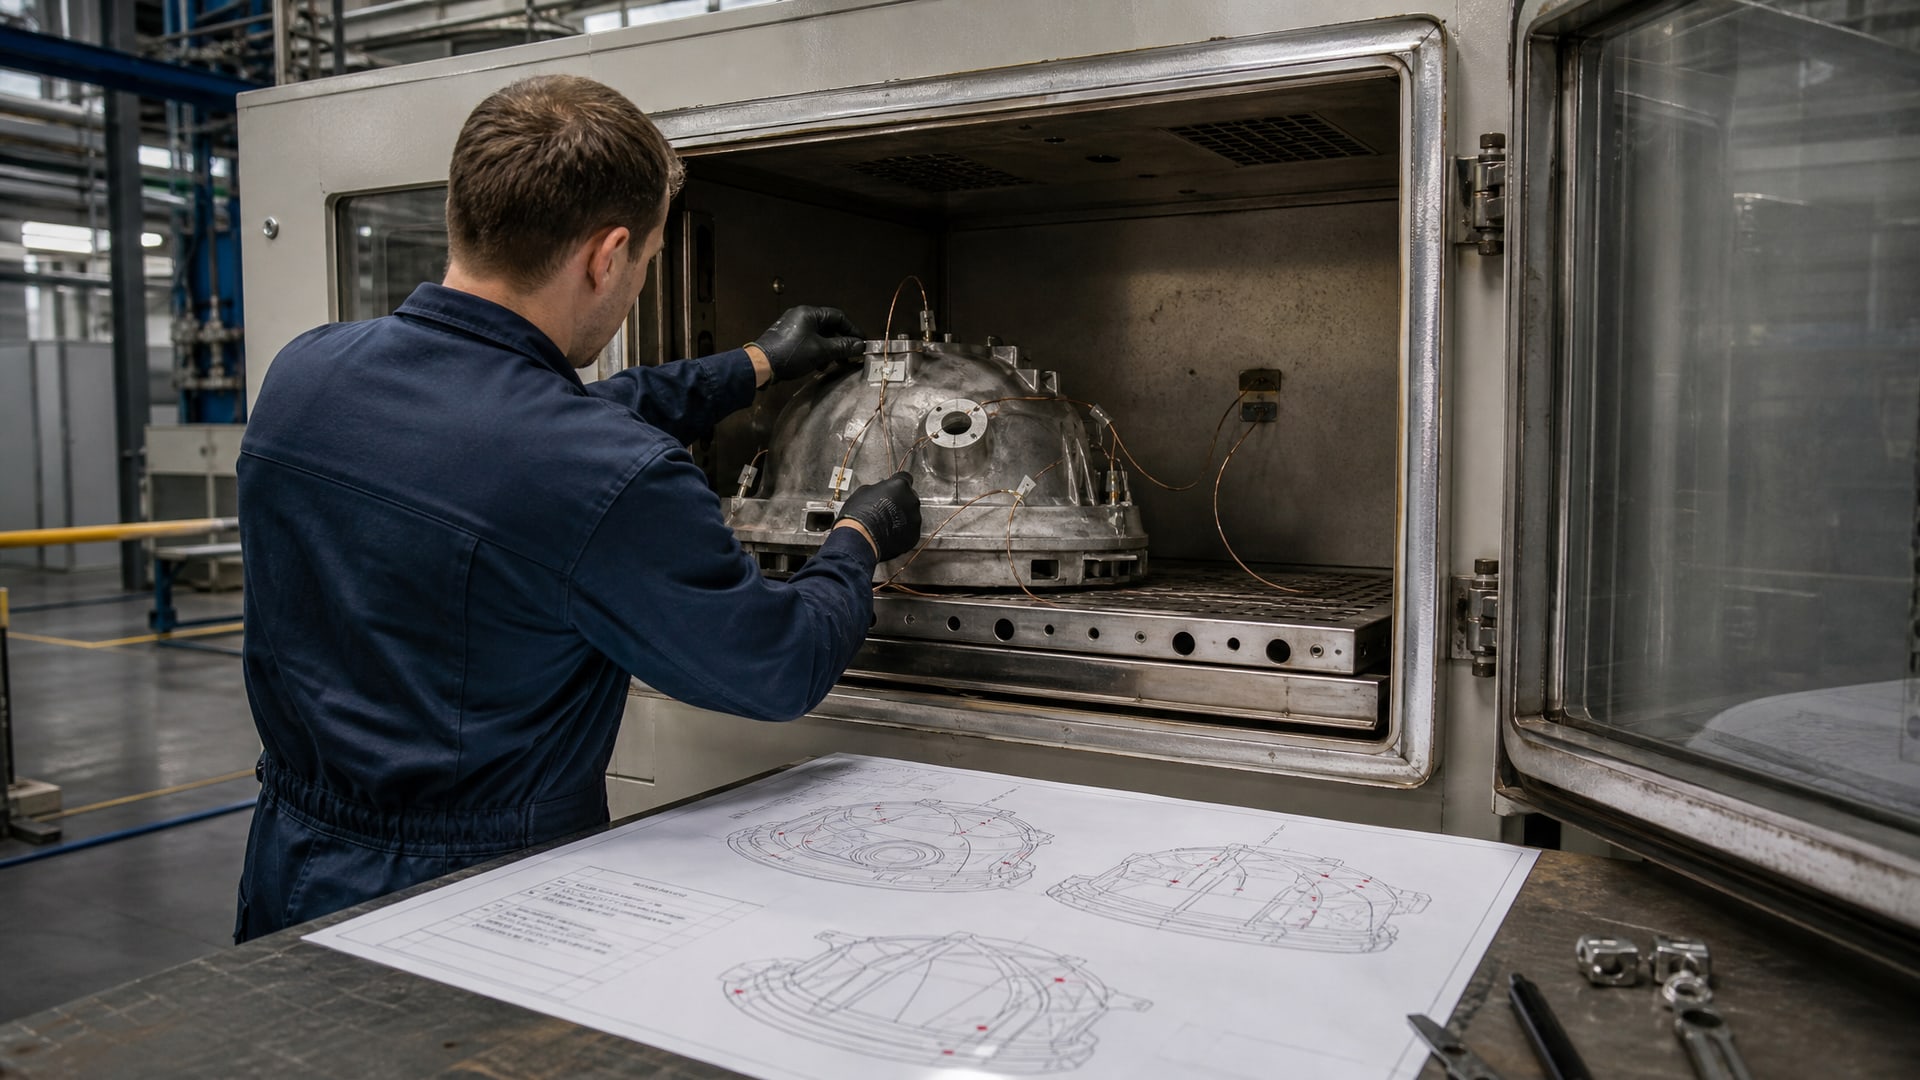
Однако для каждой новой геометрии детали технолог должен создать индивидуальный температурный профиль и определить места установки контрольных термопар.
Эскиз или чертеж помогает разместить датчики правильно: на самых тонких участках, на самых толстых, на открытых поверхностях и в закрытых полостях. Так как температура металла детали - это то, что реально определяет полимеризацию, ее нужно измерять именно на изделии, а не только в воздухе печи.
Для сложных деталей эксперты советуют делать температурный профиль, который показывает, как нагревается каждая зона во времени. Если визуально покрытие уже выглядит сухим после 15 минут, но внутренняя полость еще холодная, полная полимеризация может наступить только через 25–30 минут. Без профиля легко недодержать детали в печи и получить брак, который проявится только при испытаниях.
При выборе печи полимеризации порошковой краски обращайте внимание не только на размер камеры и источник нагрева (электрический или газовый), но и на документальное подтверждение равномерности. Сертификат калибровки печи и рекомендованные профили - это гарантия, что режимы будут воспроизводиться стабильно.
Почему антифрикционные покрытия требуют особой информации в ТЗ
Антифрикционные и антиадгезионные покрытия - это специальные системы, где даже небольшое отклонение от режима может привести к потере функциональности.
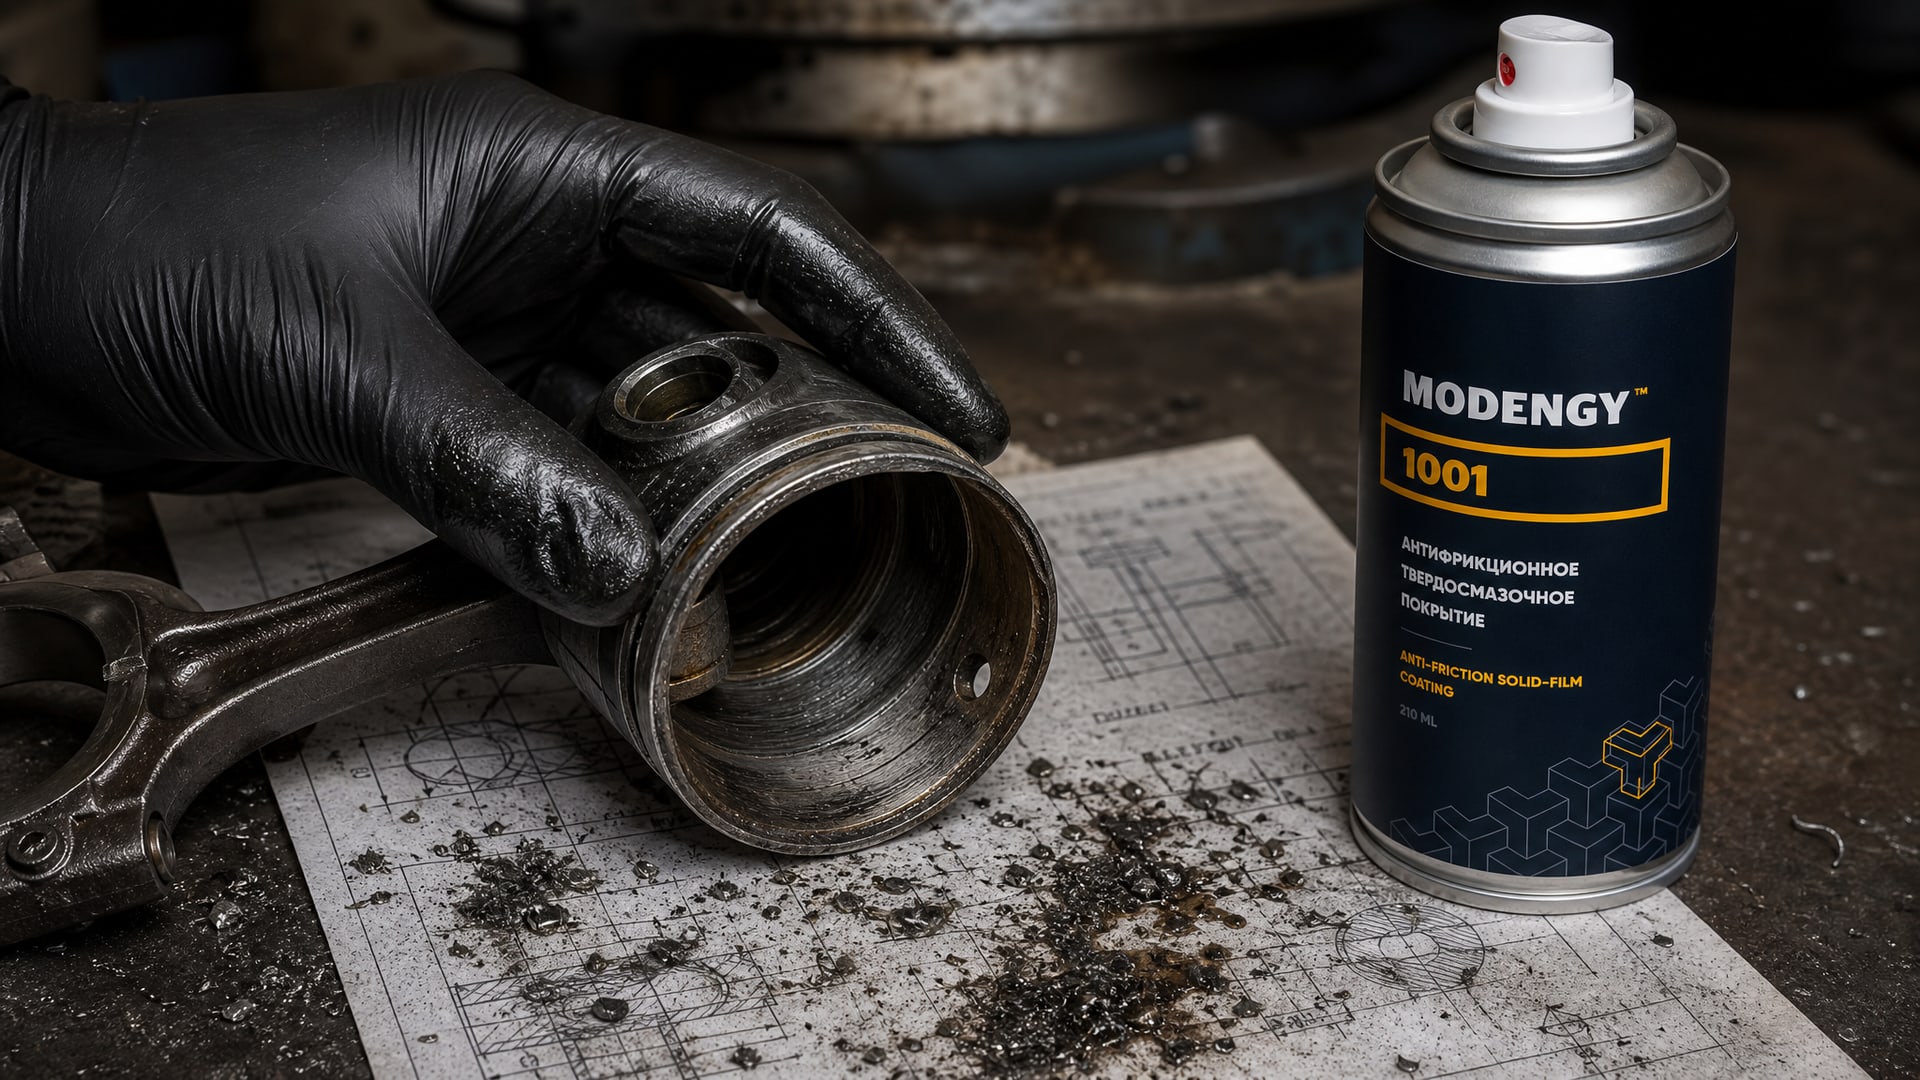
Для таких материалов эскиз детали помогает определить несколько критических параметров.
Вязкость покрытия должна быть согласована с геометрией нанесения: на вертикальных стенках вязкое покрытие не течет, на горизонтальных можно использовать более жидкие составы. Время отверждения тоже зависит от толщины нанесения и температуры: например, при 150°C отверждение может занять 60 минут, а при 180°C - только 30 минут.
Антифрикционные покрытия, такие как MODENGY 1001, обеспечивают снижение трения и износа, что критически важно для деталей, работающих в условиях высоких нагрузок и температур. Однако выбор конкретного состава и толщины слоя зависит от профиля движения, давления и скорости. Без эскиза технолог не может оценить, подходит ли предлагаемое покрытие для ваших условий эксплуатации.
Несущая способность покрытия (измеряемая в ньютонах, например, 1220 N) и коррозионная стойкость (измеряемая в часах при испытании в соляном тумане, например, более 700 часов) - это параметры, которые приводятся в технических листах и подтверждаются испытаниями. Если эти показатели критичны для вашей детали, это должно быть указано в техническом задании, и тогда технолог подберет не просто марку, а конкретный режим нанесения и отверждения.
Антиадгезионные покрытия и требования к эскизу
Применение антиадгезионных покрытий MODENGY позволяет предотвратить налипание материалов и облегчить очистку поверхностей, что особенно актуально для форм и матриц.
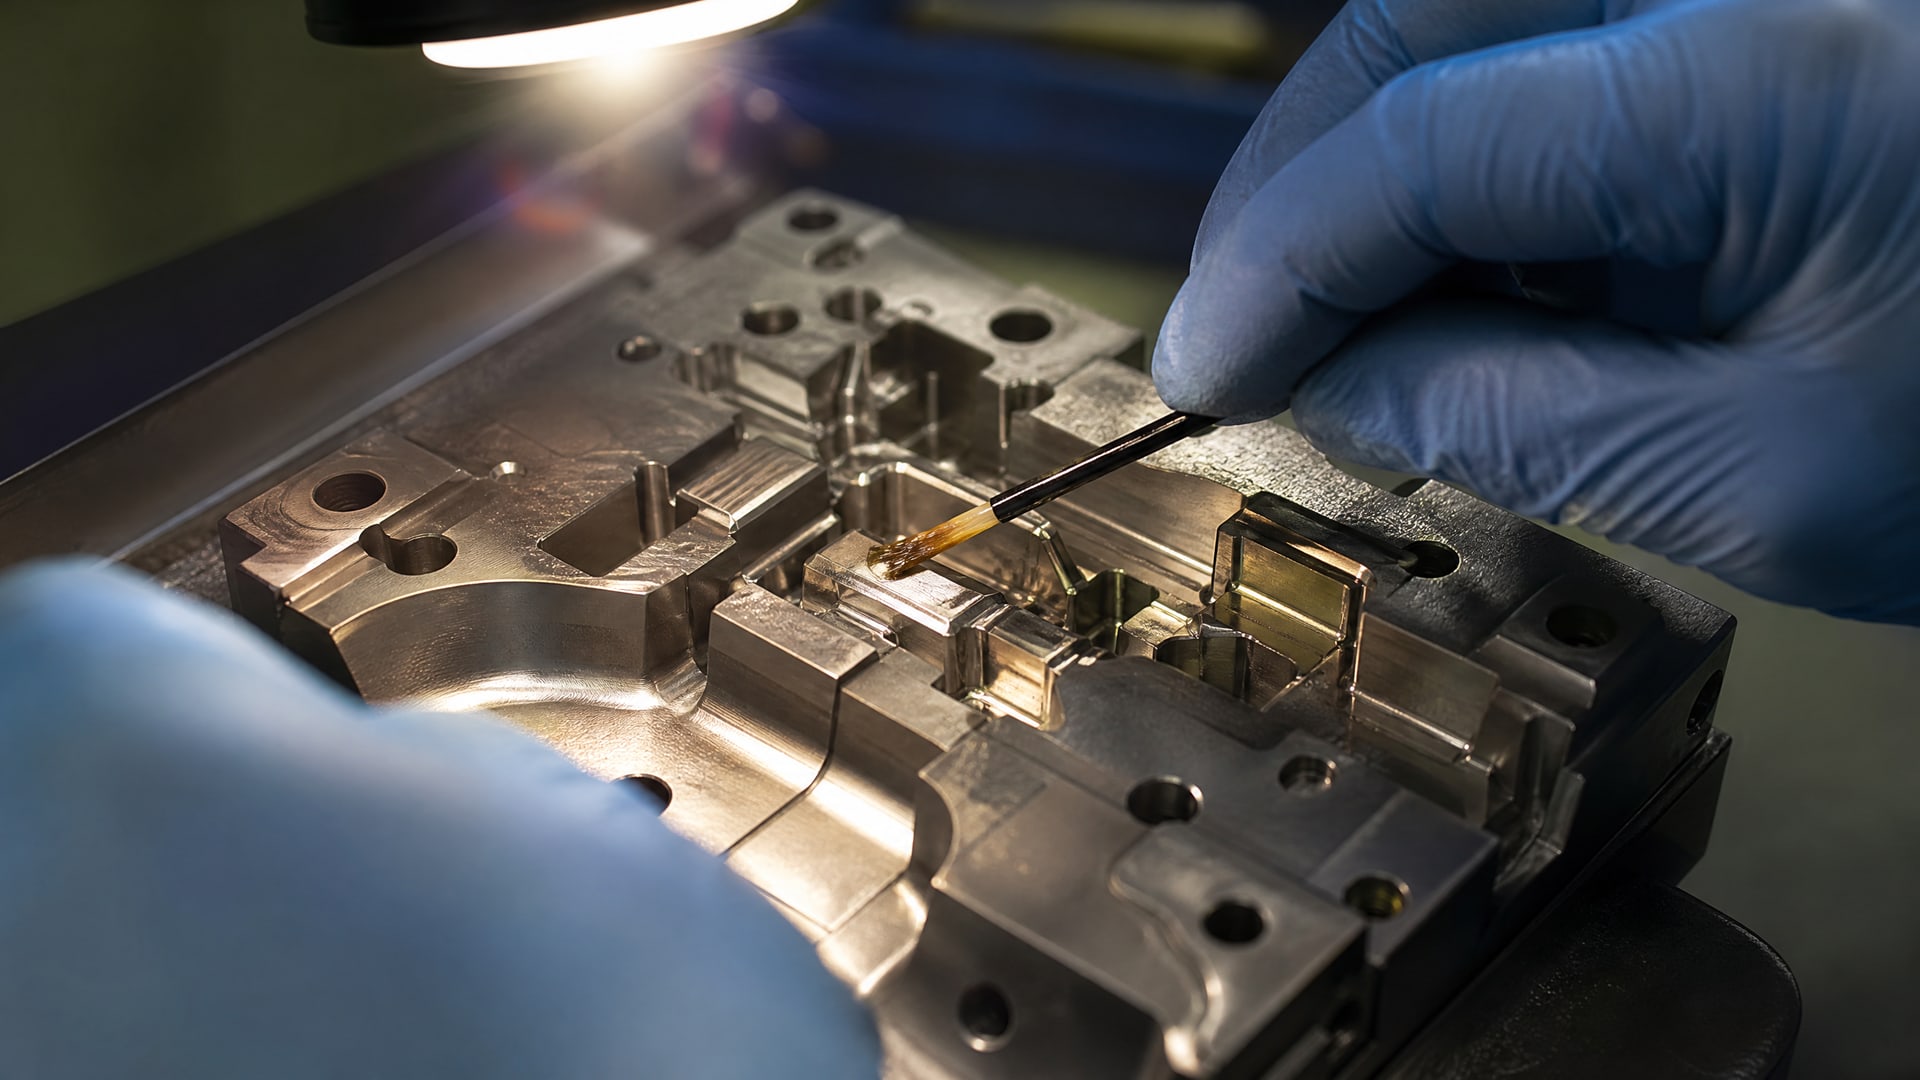
Для таких применений эскиз должен содержать информацию о геометрии контактной поверхности: есть ли микрополости, углубления, резьба, острые углы.
На углах и кромках покрытие может распределяться неравномерно: скапливаться в углубления или стекать с острых выступов. Если инженер указывает в эскизе радиусы закругления и рельеф поверхности, технолог может предложить способ нанесения, который обеспечит равномерный слой.
Также для антиадгезионных материалов важна информация о том, с какими веществами деталь вступает в контакт при работе: смолы, пластмассы, резина, пищевые продукты, химические среды. Каждое вещество требует своего подхода к подготовке поверхности и режиму отверждения. Например, для форм литья под давлением нужна высокая устойчивость к повторным циклам нагрева, а для пищевого оборудования может потребоваться специальный допуск и инертность материала.
Частые ошибки при заказе покрытия без чертежа
Практика показывает, что большинство доделок и переделок в производстве происходит потому, что инженер не передал достаточно информации о детали.
Вот типичные ошибки:
Неправильная оценка времени отверждения. Заказчик просит «стандартный режим», а деталь оказывается в два раза толще обычной. Печь работает по типовому профилю, и внутренние зоны недополимеризуются.
Несоответствие размеров и габаритов. Деталь не влезает в печь в нужной ориентации, или приходится разбирать приспособление для нагрева. Заказчик не знал о реальных размерах камеры печи полимеризации.
Игнорирование экранирующих зон. Деталь висит на конвейере неправильно, и нижняя часть остается холодной. Результат - неполная полимеризация в критичной зоне.
Неправильный выбор толщины слоя. Инженер просит «стандартный слой», но его недостаточно для обеспечения требуемых характеристик (например, несущей способности или коррозионной защиты).
Забывчивость про зоны без покрытия. Посадочные поверхности, резьба или контакты случайно покрываются, и потом нужна ручная очистка, что увеличивает стоимость.
Несогласованность с испытаниями. Заказчик требует соответствия стандарту ISO или ASTM, но не указал этого в ТЗ, и технолог не применил нужный режим отверждения.
Каждая из этих ошибок приводит к браку, переделке или доплате за срочную коррекцию.
Часто задаваемые вопросы
Можно ли использовать один режим печи полимеризации для всех деталей?
Нет. Разные массы, толщины и геометрия требуют индивидуальных профилей отверждения. Печь полимеризации порошковой краски может работать в разных режимах, но для каждой новой детали должны быть пересчитаны время нагрева, выдержка и контрольные точки. Использование стандартного режима приводит к недополимеризации толстостенных деталей или перегреву тонких.
Зачем нужна термопара на детали, если в печи уже есть датчик температуры?
Датчик в камере печи показывает температуру воздуха, а полимеризация зависит от температуры металла изделия. Из-за разной теплопроводности и массы деталь может прогреваться на 20–40°C медленнее или быстрее, чем воздух. Термопара на детали показывает реальные условия отверждения и позволяет подтвердить, что режим соблюдается.
Как в эскизе правильно указать зоны без покрытия?
Используйте штриховку, обозначение «не покрывать» или отдельный слой на чертеже. Укажите посадочные размеры, резьбовые отверстия, электрические контакты и любые другие участки, где покрытие недопустимо. Эта информация сэкономит время на ручной обработке и гарантирует качество готовой детали.
Влияет ли печь полимеризации на газу или на электричестве на выбор покрытия?
Печь полимеризации на газу обычно обеспечивает более равномерный прогрев больших деталей, а электрические печи точнее держат температуру в малых камерах. Однако режим отверждения порошкового покрытия одинаков независимо от источника нагрева: главное - достичь и выдержать нужную температуру металла. При выборе печи смотрите на равномерность ±5°C в камере и наличие документальной калибровки.
Почему антифрикционное покрытие может не подойти, если известна только марка?
Антифрикционные покрытия работают в разных условиях трения, нагрузок и температур. Два покрытия с похожим названием могут иметь разную вязкость, разную несущую способность и разные диапазоны температур. Без информации о геометрии детали, условиях эксплуатации и требуемых испытаниях технолог не может гарантировать, что покрытие будет функционально пригодно.
Заключение
Передача чертежа или эскиза при заказе покрытия - это не бюрократический формализм, а техническая необходимость. Геометрия детали определяет, как она будет прогреваться в печи полимеризации, какие режимы температуры и времени потребуются, и соответствует ли покрытие установленным допускам и стандартам. Без этой информации технолог работает вслепую, и вероятность брака резко возрастает.
Чтобы избежать доделок и переделок, внесите в техническое задание материал основы, толщину стенок, габариты, допуски, требуемую толщину слоя, рабочий диапазон температур, условия испытаний и зоны без покрытия. При заказе антифрикционных или антиадгезионных покрытий укажите условия трения, нагрузки и химическую среду. Эта информация позволит вашему поставщику назначить правильный режим отверждения, контролировать равномерность в печи и гарантировать, что готовая деталь полностью соответствует вашим требованиям.