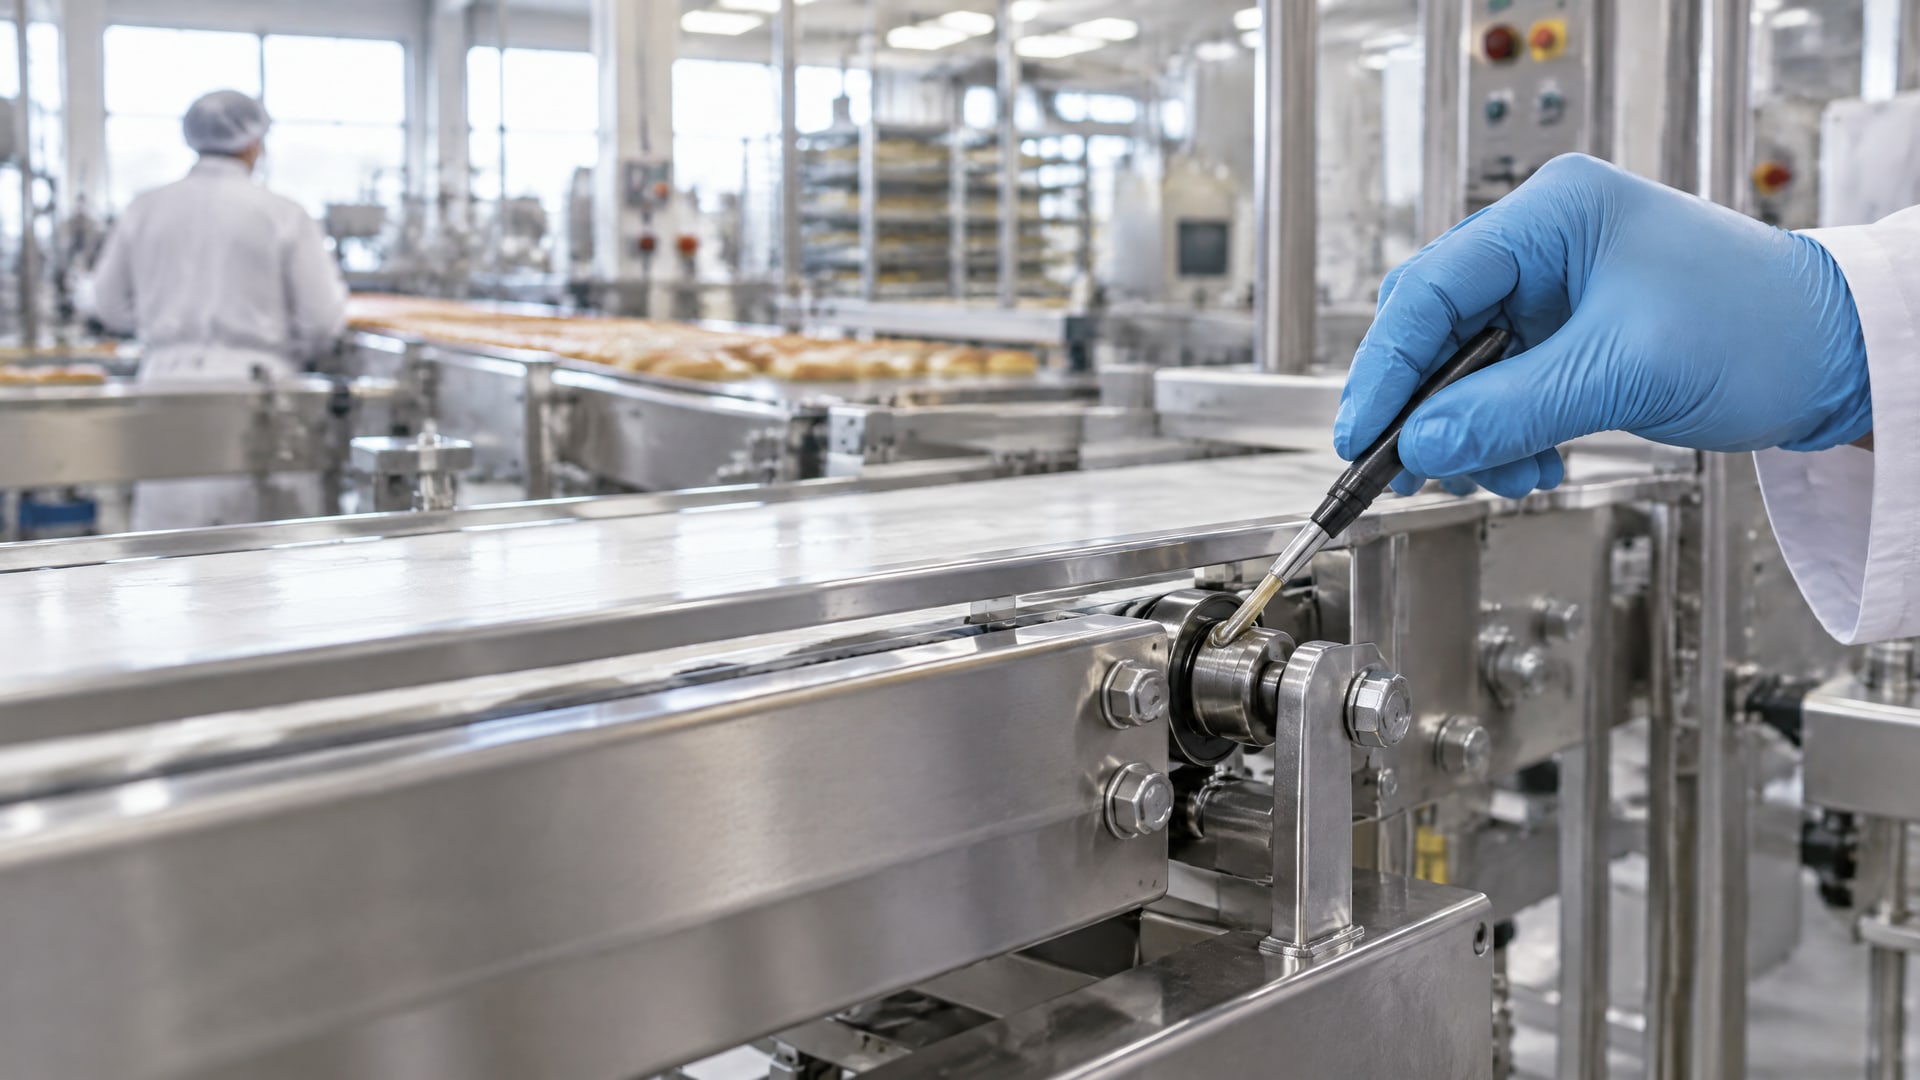
Пищевые смазки категории H1 - это материалы, специально разработанные для оборудования, где существует риск случайного контакта с продуктом. Однако сама пищевая категория не гарантирует стойкость к частой мойке, агрессивным чистящим растворам и водяному пару, которые регулярно применяют на современных производствах. Закупщики и инженеры пищевых цехов часто сталкиваются с проблемой: смазка, внесенная в узел, быстро вымывается или теряет свойства, что приводит к увеличению расходов на повторную смазку, преждевременному износу и риску недосмазывания. Статья разбирает, какие критерии отделяют действительно надежные H1-составы для мойки от тех, которые только имеют пищевой сертификат, но не выдерживают реальных условий эксплуатации.
Вам полезна эта статья, если вы отвечаете за закупку смазочных материалов для конвейеров, линий фасовки, упаковочного оборудования или любых узлов, которые подвергаются регулярной санитарной обработке. Здесь вы найдете практические рекомендации по сравнению продуктов, ключевые стандарты и маркеры, по которым сразу видно, подходит ли смазка для вашего оборудования.
Различие между H1 и ISO 21469: что реально важно для мойки
Многие закупщики считают, что наличие статуса H1 (NSF) автоматически означает универсальную пригодность смазки для любого пищевого оборудования.
На деле H1 - это лишь регистрационный допуск, свидетельствующий о том, что смазка может находиться в контакте с пищей в количестве до 10 ppm. Это означает, что если частица смазки случайно попадет в продукт, она не вызовет гигиенических проблем, но не более того.
ISO 21469 - более строгий международный стандарт, который охватывает не только формулирование смазки, но и ее производство, контроль ингредиентов, упаковку, хранение и процедуры применения. Продукты, сертифицированные по ISO 21469, прошли аудит всей цепочки создания и использования, что снижает риск загрязнения. Для оборудования с частой мойкой и высокими требованиями к гигиене именно ISO 21469 дает большую уверенность, чем простая отметка H1.
Однако ни H1, ни ISO 21469 не гарантируют стойкость к интенсивной мойке. Оба стандарта сосредоточены на пищевой безопасности, но не на эксплуатационной надежности в условиях водяного пара, щелочных и кислотных растворов, которые используют в CIP-системах (автоматизированные станции очистки на месте). Это значит, что при выборе нужно искать дополнительные данные о водостойкости конкретного продукта.
Стойкость к мойке: главный критерий для влажных условий
Для оборудования, которое моют регулярно, стойкость к вымыванию (water washout resistance) - это не просто желательное свойство, а критический параметр надежности.
Когда смазка вымывается водой или паром, узел остается без защиты, что приводит к повышенному трению, нагреву, абразивному износу и, в конечном счете, к отказу оборудования.
Как определить, водостойкая ли смазка
Производители часто указывают в техпаспорте (TDS) маркеры вроде «excellent resistance to water washout», «water spray-off» или «steam resistance». Эти характеристики основаны на специальных тестовых методиках, которые имитируют реальные условия мойки. Ищите в спецификации прямое упоминание о стойкости к воде, пару и средствам CIP - это явный признак того, что смазка создана именно для таких условий, а не просто обладает пищевым статусом.
Одна из главных причин, почему смазки с основой на calcium sulfonate часто рекомендуют для пищевых цехов, заключается в том, что этот тип загустителя обеспечивает очень высокую водостойкость. Загуститель на основе сульфоната кальция не растворяется и не набухает в присутствии воды, что позволяет смазке оставаться на месте даже при интенсивной мойке.
Проверка совместимости с CIP-средами
На большинстве производств используют автоматизированные системы CIP, которые подают горячие щелочные растворы, затем кислотные, а потом воду. Смазка должна выдерживать все эти среды без размягчения, разбухания или вымывания. Если в техпаспорте не указано прямо, что продукт совместим с кислотными и щелочными моющими растворами, лучше уточнить это у производителя перед закупкой.
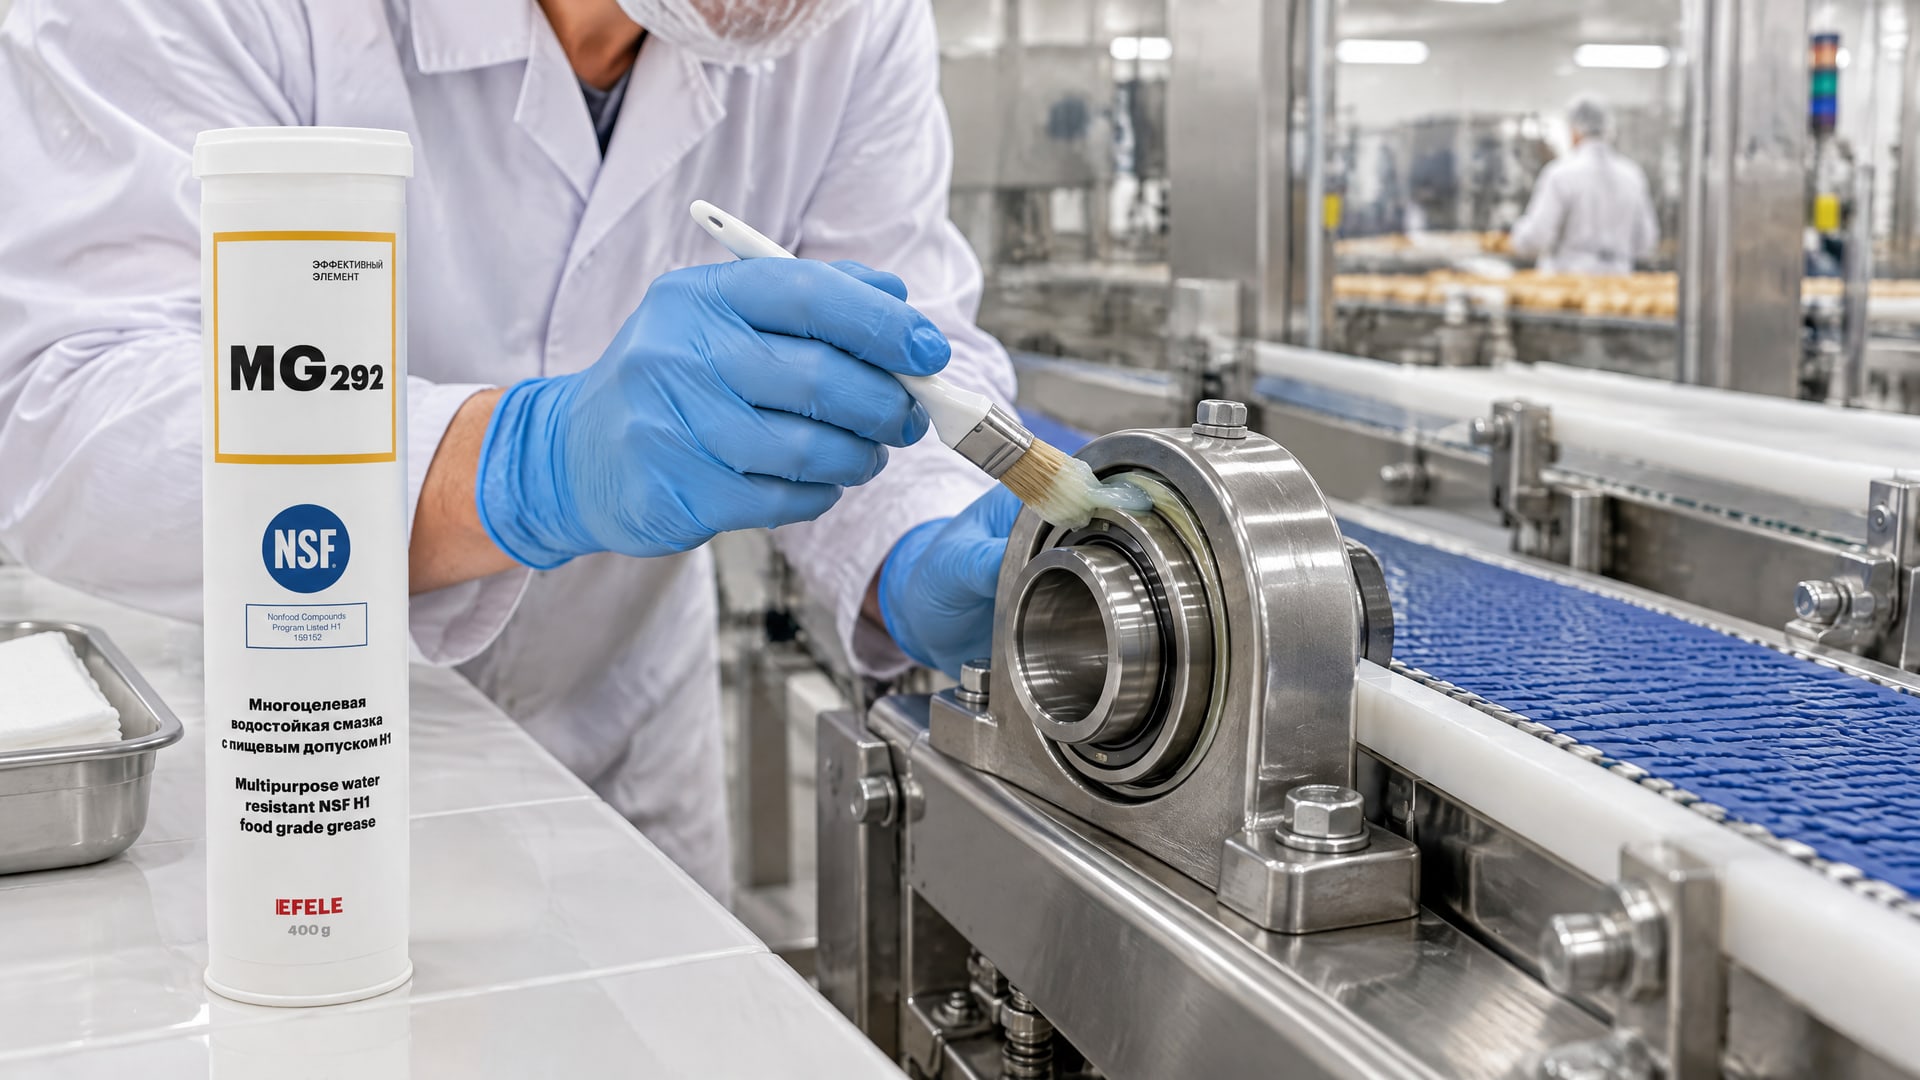
Например, для конвейеров и узлов трения, которые ежедневно подвергаются мойке щелочными или кислотными средствами, нужна смазка, которая не только остается на месте, но и сохраняет смазывающие свойства после контакта с этими растворами. EFELE MG-292 - водостойкая пластичная смазка с допуском NSF H1 - как раз разработана для высоконагруженных узлов, подвергающихся такому воздействию, что снижает риск вымывания и обеспечивает предсказуемый расход.
Параметры для сравнения смазок при выборе
Чтобы правильно выбрать H1-смазку для оборудования с мойкой, нужно сравнивать не только пищевой статус, но и целый ряд эксплуатационных характеристик.
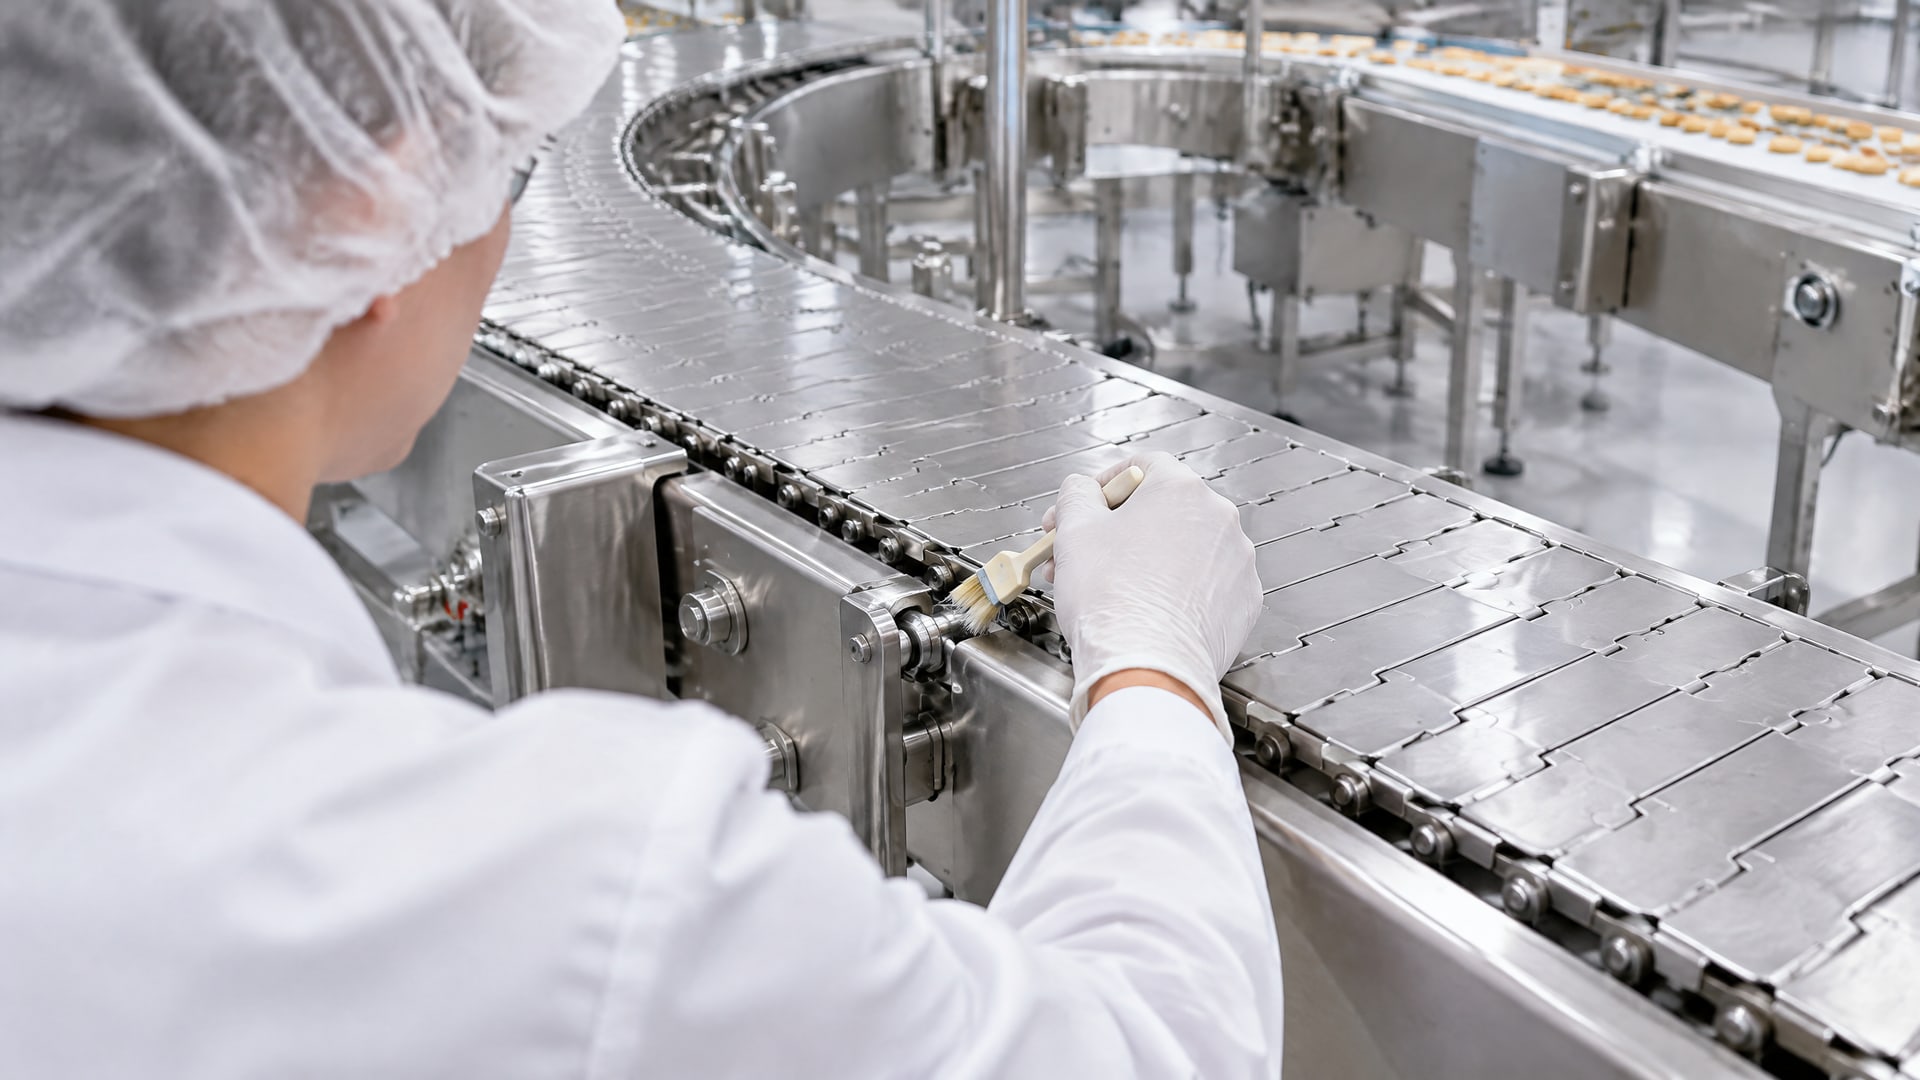
Таблица ниже показывает, на какие параметры обратить внимание при анализе техпаспортов разных продуктов.
| Параметр | Что это значит для мойки | На что смотреть в TDS |
|---|---|---|
| Класс консистенции NLGI | Определяет, насколько быстро смазка вымывается | NLGI 1-2 обычно выбирают для влажных условий |
| Стойкость к вымыванию | Напрямую указывает на сохранение смазки при мойке | Ищи "water washout resistance", "water spray-off" |
| Адгезия к металлу | Смазка прилипает к поверхности и не стекает | "Excellent adhesion" или "high film strength" |
| Совместимость с уплотнениями | Смазка не разбухает и не размягчает резину | Обычно указана по материалам NBR, FKM |
| Диапазон температур | Смазка работает при нагреве и охлаждении | Диапазон от -5 до +120°C (типичный для пищевых цехов) |
| Стойкость к окислению | Смазка не окисляется при хранении и использовании | ASTM D2272 показывает устойчивость к старению |
Важно помнить, что NLGI - это только класс консистенции (плотности), а не показатель водостойкости. Смазка NLGI 2 может быть более жидкой после вымывания, чем NLGI 1 с высокой адгезией. Выбор класса консистенции зависит от типа узла: для открытых направляющих и конвейеров часто берут NLGI 1-2, для плотных подшипников - NLGI 2-3.
Практические сценарии применения и подбор смазки
На разных типах пищевого оборудования требования к смазке отличаются даже в пределах одного производства.
Конвейеры и открытые направляющие
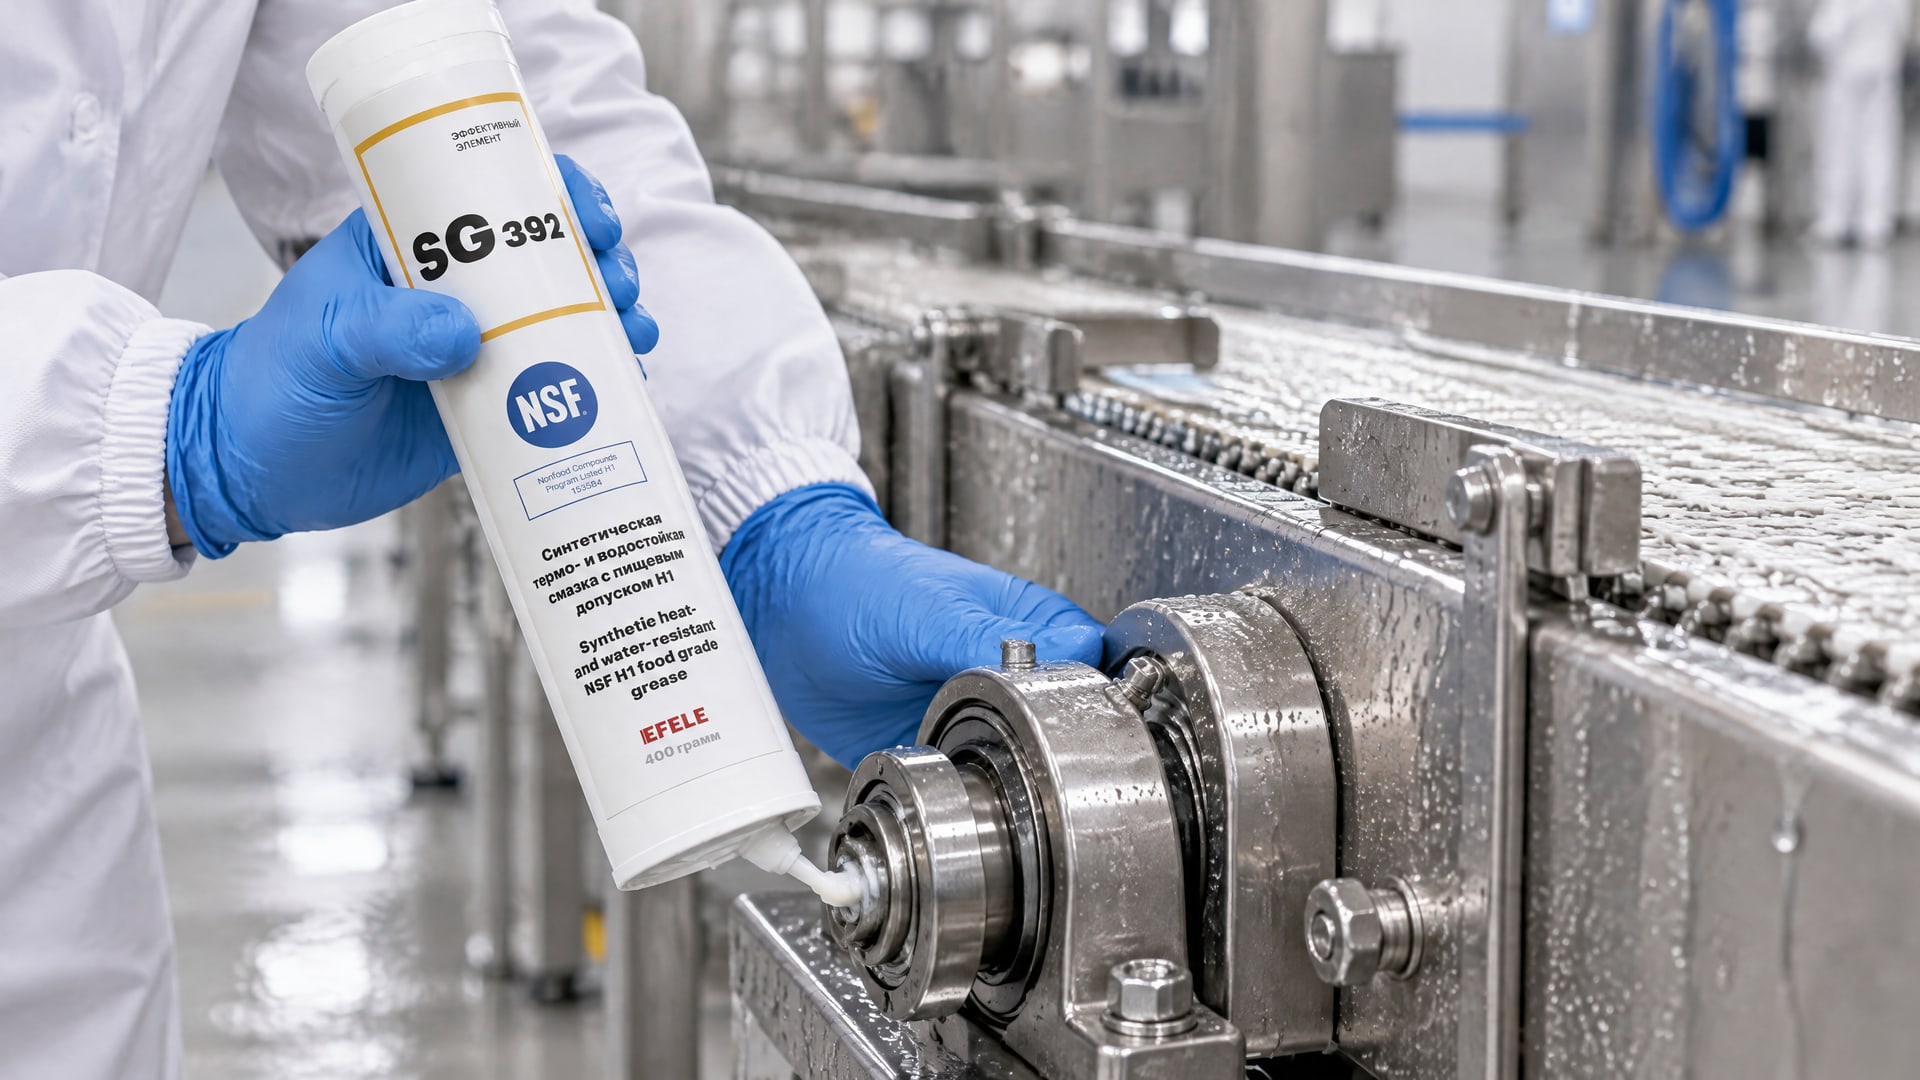
Для конвейеров, которые моют несколько раз в день, смазка должна максимально прилипать к поверхности и выдерживать водяной брызг. Здесь берут водостойкие смазки NLGI 1 с высокой адгезией; такие составы обычно держатся на поверхности даже при интенсивной мойке. Расход выше, чем на немытом оборудовании, поэтому важна экономичность и доступность повторного нанесения.
Тестомесы, миксеры и узлы с фрикционным нагревом
Для высоконагруженных узлов с нагревом нужна смазка, которая работает как при низких температурах (холодный пуск после ночной мойки), так и при достижении 80-120°C во время работы. Эти узлы часто закрыты, но после рабочего цикла их разбирают и моют горячей водой, а потом собирают заново. EFELE SG-392 - это термо- и водостойкая пластичная смазка с допуском NSF H1, которая сохраняет смазывающие свойства как при низких стартовых температурах, так и при контакте с агрессивными моющими средствами, идеальная для тестомесов и термоформовочных машин, где нужна устойчивость к экстремальным условиям.
Упаковочное оборудование и механизмы управления
Для упаковочного оборудования, где тонкие зазоры и высокая точность, часто требуется смазка NLGI 1 с отличной адгезией и низким остатком после испарения. Такие узлы моют не так интенсивно, как конвейеры, но контакт с пищей вероятен, поэтому требуется сертификат H1 или ISO 21469.
Сертификаты, стандарты и их проверка
Прежде чем закупить смазку, проверьте, что она имеет реальные сертификаты, а не только маркетинговые заявления.
Как проверить H1-статус
Статус NSF H1 должен быть указан в техпаспорте со ссылкой на номер регистрации NSF. Если в TDS написано просто «H1» без номера регистрации, попросите у поставщика документ от NSF, подтверждающий регистрацию. Настоящая регистрация содержит номер реестра, дату утверждения и точный состав продукта.
Проверка ISO 21469
Сертификат ISO 21469 выдается независимыми органами сертификации и обычно указывается в техпаспорте с номером сертификата и датой действия. Если производитель заявляет ISO 21469, запросите копию сертификата; это стандартная процедура в пищевой промышленности. Наличие ISO 21469 - это признак того, что производитель серьезно относится к гигиеническим требованиям, а не просто добавил в смазку безопасный масло-основу.
Дополнительные стандарты
Некоторые смазки могут быть зарегистрированы не только как пищевые, но и под специальные требования производителей оборудования (например, для конкретных брендов упаковочных машин). Уточните, есть ли такие допуски, если ваше оборудование требует их.
Часто задаваемые вопросы
Может ли обычная смазка H1 без указания водостойкости работать на оборудовании с частой мойкой?
Нет, обычная H1-смазка без явно заявленной стойкости к вымыванию быстро теряет свои свойства при мойке. Даже если она безопасна для пищи, она не удержится на поверхности, и узел останется недосмазанным. Для мойки нужна смазка с подтвержденной водостойкостью.
В чем разница между случайным контактом H1 и полным контактом 3H?
H1 допускает случайный контакт до 10 ppm, то есть небольшую загрязненность, если смазка попадет в продукт. 3H (полный пищевой контакт) применяется для разделительных агентов муки, где контакт с продуктом намеренный и неизбежный. Для мойки оборудования пищевого производства обычно достаточно H1, потому что смазка наносится только в узлы, где контакт с готовым продуктом маловероятен.
Почему calcium sulfonate загуститель лучше для мойки, чем литиевый?
Calcium sulfonate не растворяется в воде и не набухает; литиевый загуститель более восприимчив к влаге и может размягчаться под действием воды и пара. Для оборудования с частой мойкой calcium sulfonate держит смазку на месте дольше, что уменьшает расходы на повторное нанесение.
Можно ли использовать одну и ту же H1-смазку для всех узлов пищевого оборудования?
Нет. Разные узлы имеют разные требования к вязкости, классу консистенции, адгезии и диапазону температур. Конвейер, который моют брызгами, требует одной смазки; высоконагруженный тестомес с фрикционным нагревом - другой. Всегда согласуйте выбор со спецификацией оборудования и рекомендациями производителя.
Что делать, если после мойки смазка вымывается, а расходы растут?
Проверьте, указана ли в техпаспорте стойкость к вымыванию. Если нет - пересмотрите выбор смазки на более водостойкий состав. Если смазка заявляет водостойкость, но все равно вымывается, возможно, узел требует более частого нанесения, или нужно пересмотреть способ нанесения (например, увеличить объем или использовать масленку вместо шприца).
Заключение
Выбор пищевой смазки для оборудования с частой мойкой - это не только поиск H1-статуса, но и обеспечение реальной стойкости к воде, пару и агрессивным чистящим средам. H1 и ISO 21469 подтверждают гигиеническую безопасность, но не гарантируют эксплуатационную надежность. Правильный выбор требует сравнения по четырем критериям: пищевой сертификат, заявленная водостойкость, класс консистенции и диапазон температур, совместимость с уплотнениями.
Начните с проверки техпаспортов ваших поставщиков: ищите явное упоминание стойкости к вымыванию, водяному пару и CIP-средам. Если таких данных нет - запросите их и при необходимости проведите пробный период на критичном оборудовании. Инвестиция в правильный выбор смазки быстро окупится снижением расходов на повторное нанесение, увеличением наработки узлов и отсутствием простоев из-за недосмазывания.