При работе пищевого оборудования в высокотемпературных зонах - печах, пекарных цепях, узлах запаечки и конвейерах - смазка становится ключевым звеном между безопасностью продукта и надежностью конструкции. Допуск NSF H1 указывает на возможность случайного контакта смазки с пищей без риска физиологического вреда и изменения вкуса или запаха. Однако H1-статус сам по себе не гарантирует термостойкость, а высокая температура не делает смазку автоматически пищевой. Инженеры и закупщики часто ошибаются, выбирая просто «горячую» смазку без учета ее регуляторного статуса или, напротив, беря H1-продукт, созданный для комнатных температур. В этой статье разбираем, как правильно подобрать пищевую смазку, которая выдержит работу выше 160 °C и не создаст проблем с контролем качества.
Статья адресована техническим специалистам, инженерам по смазке и снабженцам, которые отвечают за качество и надежность производства. Вы узнаете, чем отличаются категории пищевых допусков, какие синтетические базовые масла выбирать для печей, как проверить совместимость с уплотнениями, и какие ошибки при выборе приводят к преждевременному коксованию и забиванию фильтров.
Что такое NSF H1 и почему это не просто «пищевая» этикетка
NSF H1 - это именно допуск для случайного контакта с пищей, означающий, что если смазка попадет в продукт в количестве не более 10 mg/kg (10 ppm), вреда здоровью не будет и вкус/запах/цвет не изменятся.
Регуляторная база - FDA 21 CFR 178.3570, на которую опираются производители при разработке формулировок. Однако статус H1 не распространяется на умышленное внесение смазки в продукт или замену ею технологических ингредиентов; это именно страховка от случайности.
Важно отличать H1 от H2: категория H2 предназначена для смазывания оборудования, где контакт с пищей исключен полностью (цепи над конвейером, внешние подшипники, оси вне пищевой зоны). Смазка H2 дешевле и не имеет строгих требований по органолептике, но использовать ее на узлах, куда может попасть продукт, нельзя.
Есть и третья категория - NSF HT-1, но это не смазка, а жидкий теплоноситель для закрытых систем теплопередачи (рубашки котлов, масляные системы отопления). HT-1 может работать при температурах до 326 °C, но это не пищевая смазка, а теплопередающая жидкость для инженерных систем. Путать ее со смазкой H1 нельзя.
Почему высокая температура требует синтетического масла
Минеральное масло начинает заметно окисляться уже при 120–150 °C, теряя вязкость и образуя осадок.
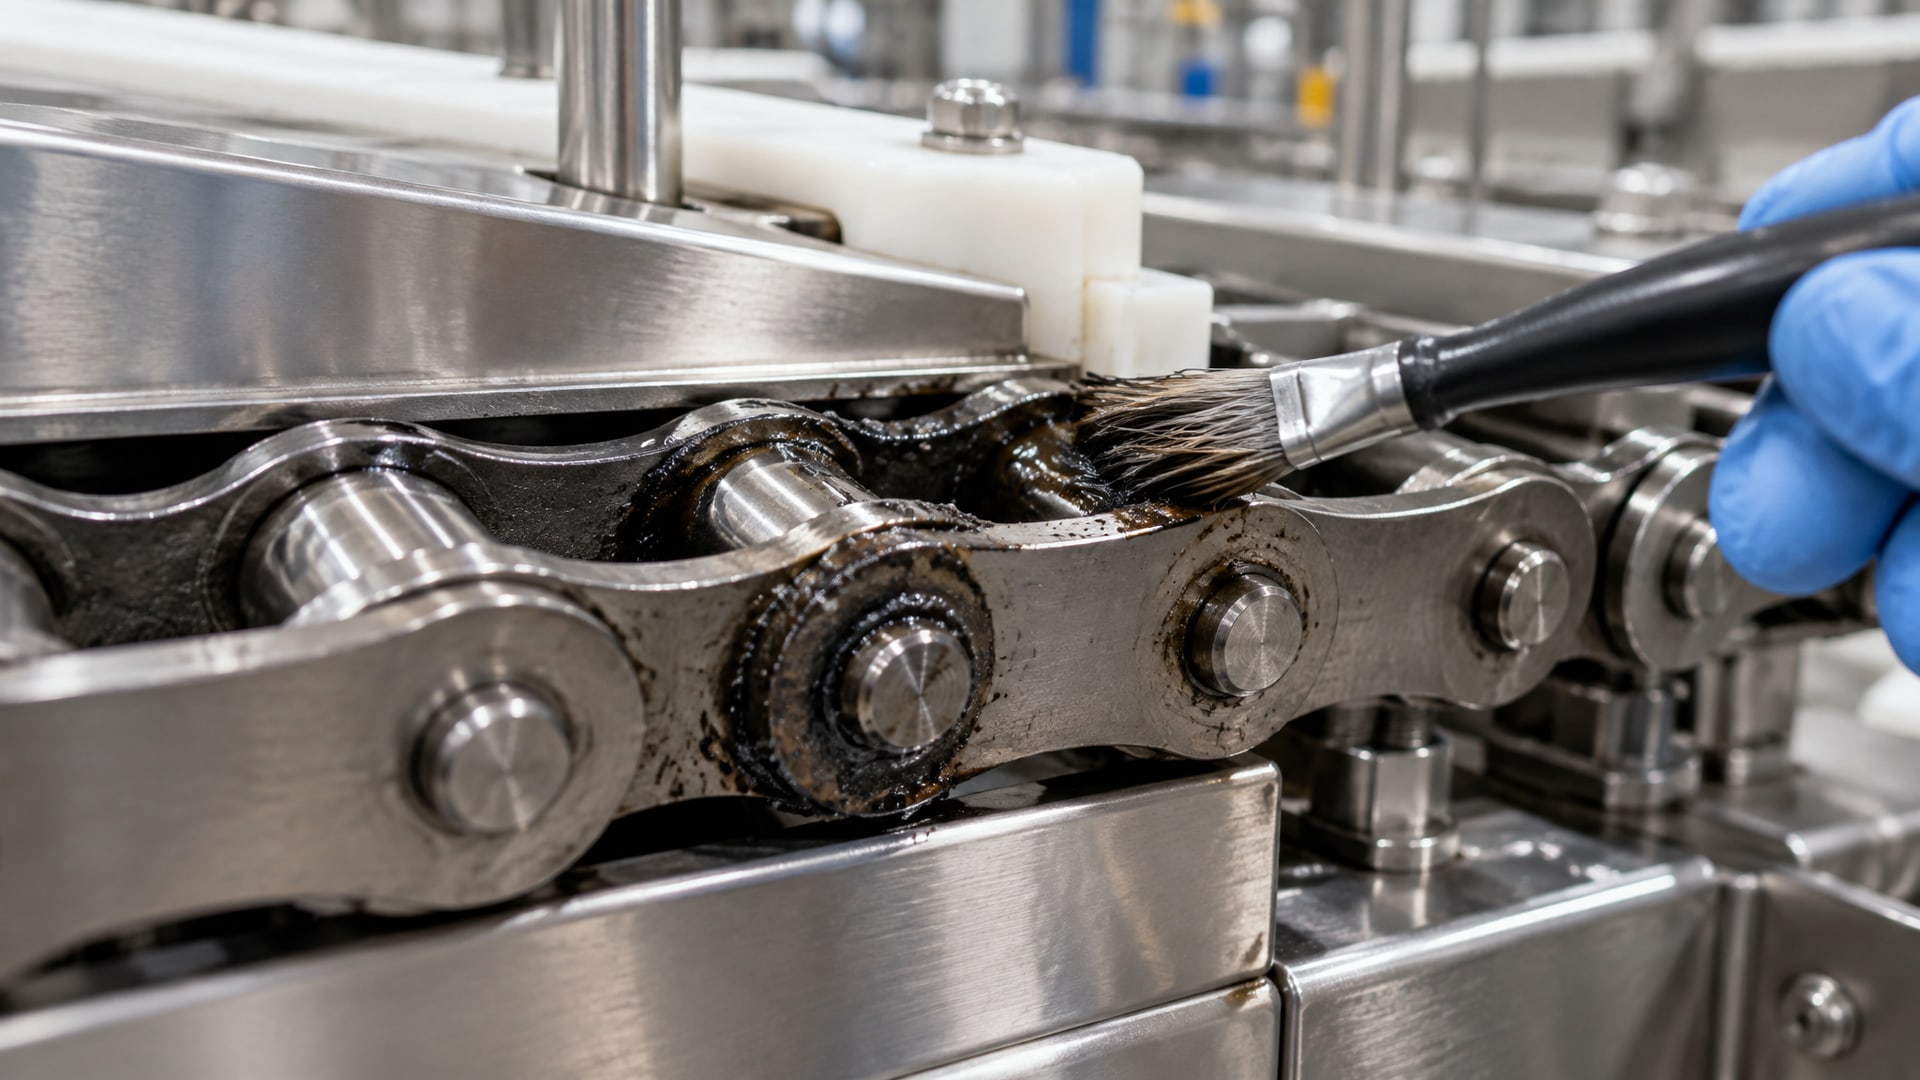
При 160–250 °C окисление ускоряется в экспоненцию: смазка темнеет, загустевает, образует кокс, фильтры забиваются, узел перестает смазываться. Такие проблемы часто видят на цепях печей, если там применили дешевую минеральную смазку вместо предписанной синтетической.
Синтетические базовые масла - эфиры, полиальфаолефины (ПАО) или их комбинации - держат вязкость в широком температурном диапазоне и сопротивляются окислению благодаря большей молекулярной стабильности. Синтетическая пищевая смазка на эфирной основе, например, сохраняет текучесть при холодном пуске (-20…-30 °C) и не теряет пленку при 250 °C. Такой компромисс невозможен с минеральным маслом.
Для цепных масел в пищевой промышленности встречаются вязкости ISO VG 100–460 для высокотемпературных применений; выбор зависит от загруженности цепи и скорости. Для подшипников часто берут пластичные смазки NLGI 2 на синтетической основе с dropping point (температура каплепадения) не ниже 180–230 °C - это точка, при которой смазка полностью теряет консистенцию и стекает.
Критерии выбора: определяем точку смазывания и риск контакта
Перед тем как искать конкретный продукт, нужно ответить на три вопроса:
1. Где именно смазка? Подшипник, направляющая, цепь, зубчатая передача, муфта? Для каждого узла свои требования к вязкости, консистенции и летучести.
2. Может ли смазка попасть в пищу или упаковку? Если узел находится над пищевым потоком или рядом с открытой продукцией, нужен H1. Если деталь спрятана в корпусе и физически отделена от продукта, может подойти H2 (ниже стоимость).
3. Какая рабочая температура? От 160 до 180 °C подойдут обычные синтетические H1-смазки; от 180 до 230 °C - специальные высокотемпературные; выше 230 °C - узкоспециальные решения для печей и конвейеров.
Дополнительно проверяют совместимость с уплотнениями (многие эфиры разбухают резину в несколько раз, что убивает герметичность), совместимость с пластиками корпуса (тот же эффект набухания) и интервалы повторной смазки (при высоких температурах смазка летит быстрее).
Для узлов печей и пекарного оборудования, работающих выше 160 °C, эксперты настойчиво рекомендуют брать синтетические продукты, а не минеральные, и обязательно проверять, что продукт зарегистрирован как H1 у NSF - не просто называется «food-safe» в рекламе, а имеет реальный документ.
Высокотемпературные узлы и типовые решения
Цепи и конвейеры в печах
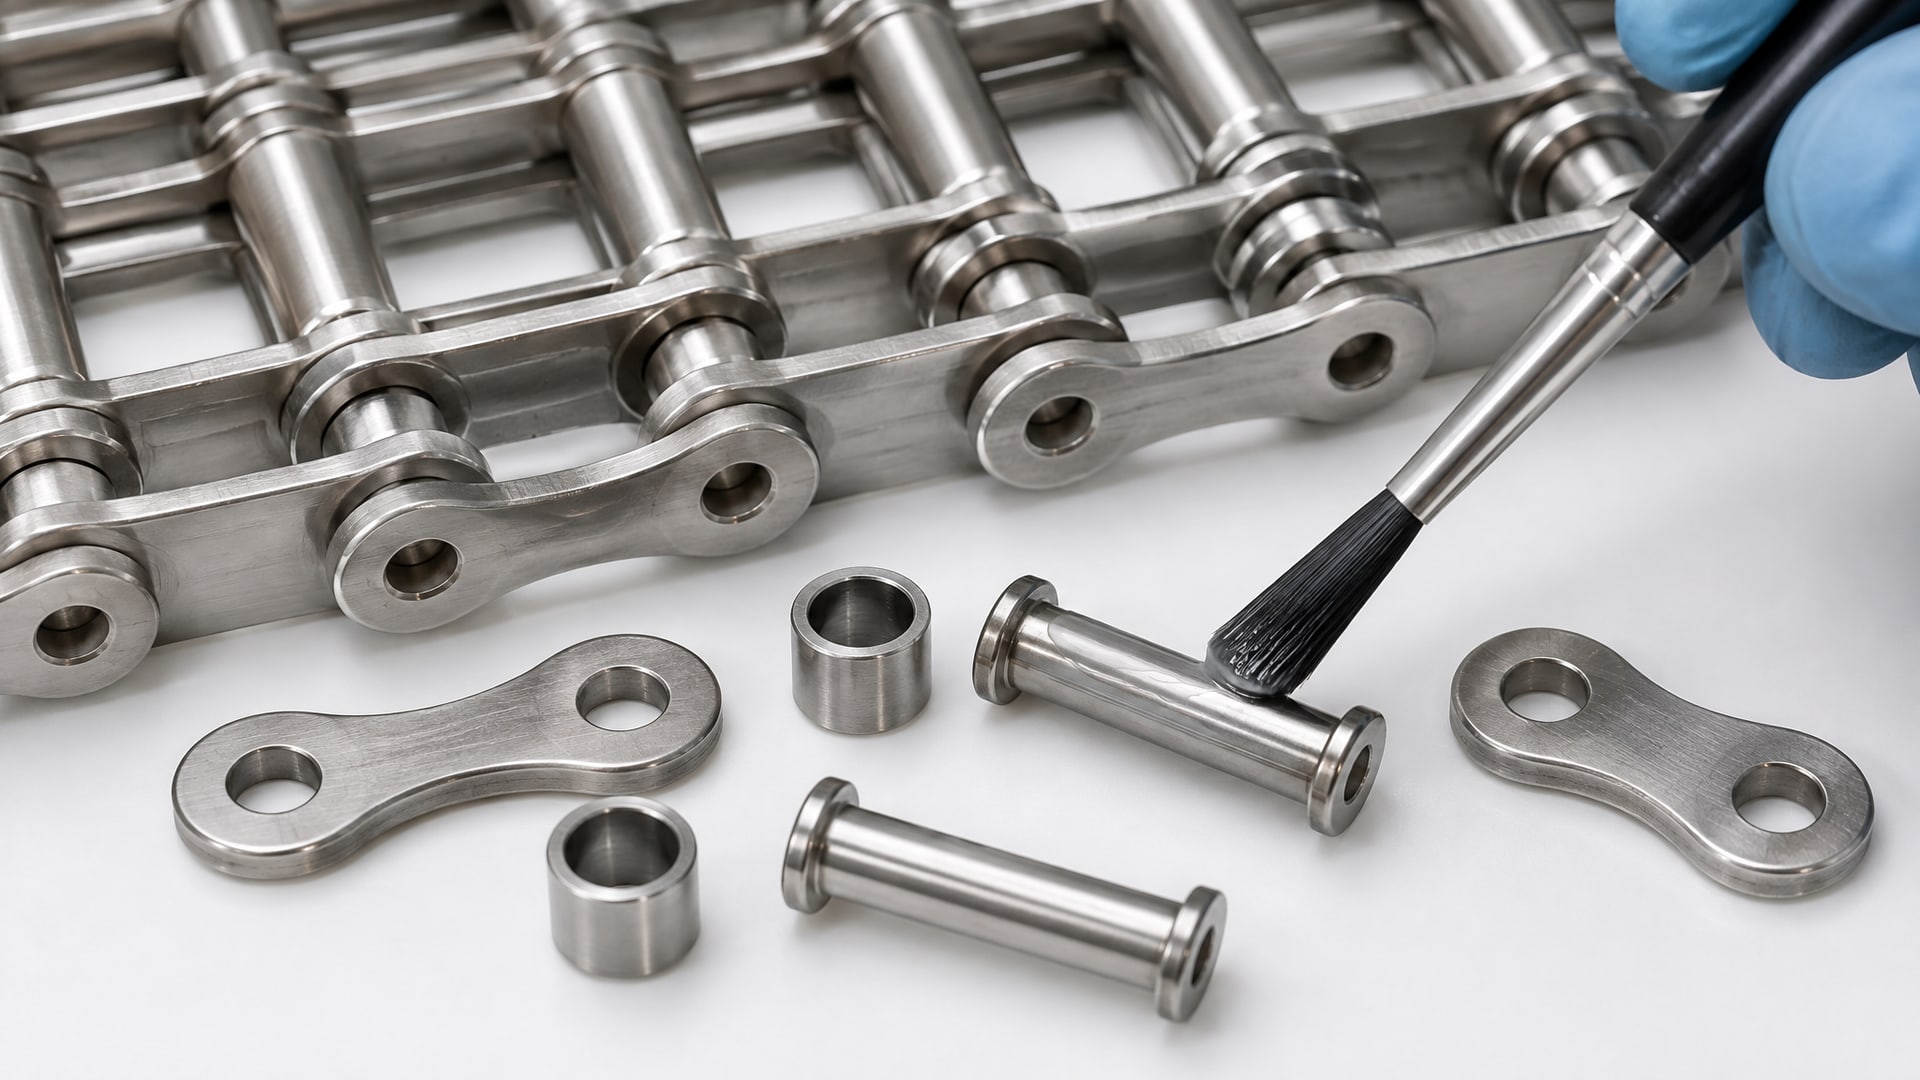
Цепи, которые работают в пекарных печах или сушилках, получают большую нагрузку от удлинения металла, стирания звеньев и испарения смазки. Рабочая температура часто в диапазоне 180–250 °C, и обычная смазка здесь не прижилась бы. Важны низкая летучесть (чтобы смазка не испарялась), проникающая способность (смазка должна заходить в зазоры звеньев), контролируемое нагарообразование (кокс не должен забивать пространство) и устойчивость к вымыванию.
Для таких условий выбирают термостойкое цепное масло на синтетической основе класса ISO VG 100–200. Примером может служить эфирное масло, предназначенное для работы в узких зазорах при высоких температурах и в условиях возможного контакта с пищей. Такие масла обладают хорошей проникающей способностью и способны сохранять консистенцию при 230 °C без резкого загустевания.
Подшипники, направляющие и зубчатые передачи
Для подшипников в пищевом оборудовании, которые также подвергаются нагреву (например, в зоне печи), применяют пластичные смазки NLGI 2 на синтетической основе с хорошей термостойкостью. Такие смазки часто комплектуют алюминиевой или сложной литиевой загущающей системой, которая держит форму до 180–230 °C.
Узел, который работает при температуре выше 160 °C с интенсивным вращением, требует смазки с низкой испаряемостью, чтобы не оставить подшипник без защиты за считанные часы. Одновременно смазка не должна быть настолько густой, чтобы создавать большое сопротивление вращению и нагреваться от трения. Компромисс находят на пересечении синтетического базового масла, специального модификатора трения и правильной консистенции.
Упаковочное и запаечное оборудование
В машинах запайки и упаковки часто смазывают подвижные кареточки, направляющие ползунов, пневмоцилиндры. Температура здесь умеренная (40–80 °C), но разовые скачки до 120–150 °C при сбоях охлаждения случаются. Для таких узлов часто подходят универсальные H1-смазки NLGI 2, которые работают при температурах до 160 °C и устойчивы к влаге (чистка и мойка оборудования). Смазка должна быть совместима с пластиками корпуса и уплотнениями без набухания.
Таблица выбора по условиям работы
| Узел | Температура, °C | Форма выпуска | NLGI / ISO VG | Требования | Пример решения |
|---|---|---|---|---|---|
| Цепь печи | 180–250 | Масло | ISO VG 100–200 | Термостойкость, проникающая способность, контролируемый кокс | Синтетическое эфирное масло H1 |
| Подшипник узла печи | 160–230 | Смазка | NLGI 2 | Высокая т-точка, низкая летучесть, совместимость с резиной | Алюминиевая комплексная смазка H1 |
| Направляющая печи | 180–230 | Смазка | NLGI 2 | Противофреттинговая защита, водостойкость | Синтетическая смазка с модификаторами |
| Упаковочная машина | 40–120 | Смазка | NLGI 2 | Водостойкость, совместимость с пластиком, универсальность | H1-смазка общего назначения |
| Конвейер пищевой зоны | 60–100 | Масло | ISO VG 46–100 | Водостойкость, низкая летучесть | H1-масло промышленного класса |
Типовые ошибки и как их избежать
Ошибка 1: спутать H1 с высокотемпературной смазкой
Многие закупщики идут в каталог и видят: «Высокотемпературная смазка 250 °C» - и думают, что это годится для печей в пищевом цехе. Но если этот продукт не имеет NSF H1, то контакт его с пищей недопустим, и применение незаконно. Нужно искать именно H1-смазку, которая одновременно держит 180–230 °C. Таких комбинаций меньше, выбор уже, цена выше, но иной дороги нет.
Ошибка 2: смешивать разные H1-смазки без проверки совместимости
На производстве часто случается: кончилась одна партия смазки, заказали похожую от другого поставщика, смешали с остатком старой - и вот уже подшипник нагревается, смазка расслаивается. H1-смазки от разных производителей могут несовместимы по диспергирующим системам, окислительным стабилизаторам, загустителям. При смешивании возможно образование осадка, расслоение, ускоренное окисление. Перед переходом на новый продукт нужно либо полностью слить старую смазку, либо получить письменное подтверждение совместимости от производителя.
Ошибка 3: применить H1-смазку без учета совместимости с уплотнениями
Многие синтетические эфиры, которые обеспечивают высокую термостойкость и пищевой допуск H1, сильно разбухают минеральную резину (EPDM, FKM). Если в подшипнике стоит манжета из натуральной резины, а вы залили эфирную H1-смазку, манжета разбухнет на 20–40 % и потеряет герметичность. Масло попадет в смежный узел, вода - обратно. За 2–3 смены подшипник начнет вибрировать и гудеть. Перед выбором смазки нужно уточнить, какие уплотнения стоят в узле, и попросить у поставщика совместимость.
Ошибка 4: превысить интервал смазки в условиях высоких температур
При 200 °C смазка испаряется в 3–5 раз быстрее, чем при 60 °C. Если инструкция по оборудованию говорит «смазывать раз в неделю», то при работе в печи может потребоваться смазка каждый день или вообще переход на централизованную систему доставки смазки. Недостаток смазки приводит к фреттингу, задирам, перегреву. Периодичность нужно согласовать с производителем оборудования или определить опытным путем, контролируя вибрацию и температуру узла.
Критерии качества при закупке и контроль на складе
При приемке смазки H1 проверяют физико-химические показатели, которые напрямую влияют на срок службы:
Вязкость по ГОСТ 33-68 (определяет текучесть при рабочей температуре; для масел обычно ISO VG 100–460 по ГОСТ 3448).
Dropping point по ASTM D2265 (для смазок - точка полной потери консистенции; для пищевых H1 часто 180–230 °C).
Окислительная стабильность по ASTM D2272 или RPVOT (в часах при 100 °C; чем выше, тем дольше смазка будет сопротивляться окислению в печи).
Коррозионность по медной полосе ASTM D130 (показывает, не будет ли смазка корродировать металл; для пищевых - обычно 1–2 балл).
Совместимость с резиной (пролеживание образца на эластомере при 70 °C 24 часа; набухание не должно превышать 15–20 %).
Все эти параметры есть в техническом свидетельстве (TDS) продукта. Перед закупкой крупной партии запросите сертификат соответствия NSF H1 и TDS с цифрами, чтобы убедиться, что характеристики соответствуют вашим условиям работы.
Как правильно перейти на новую смазку в высокотемпературном узле
Переход на новый продукт нужно делать планово, без спешки:
1. Согласуйте совместимость - получите письмо от поставщика новой смазки о совместимости ее с предыдущей (или напишите запрос через TDS).
2. Полностью слейте старую смазку - используйте чистые тряпки (не пропитанные посторонним маслом), протрите внутренность узла. Оставленная старая смазка смешается с новой и создаст проблемы.
3. Перезагрузитесь свежей смазкой в объеме, указанном производителем оборудования - избыток смазки в печи будет гореть и коксоваться, недостаток - приведет к сухому трению.
4. Контролируйте температуру узла в течение первых 2–3 дней - если смазка новая и синтетическая, температура может пойти вверх в первые часы (синтетика имеет другие характеристики трения), но потом должна стабилизироваться. Если температура растет постоянно - вернитесь к анализу совместимости.
5. Ведите журнал смены партий и сроков - это поможет отследить, как долго держит конкретная партия при конкретных условиях, и спланировать закупки.
Пищевая смазка H1 для высокотемпературных узлов: практический подбор
На практике инженер выбирает смазку в три этапа.
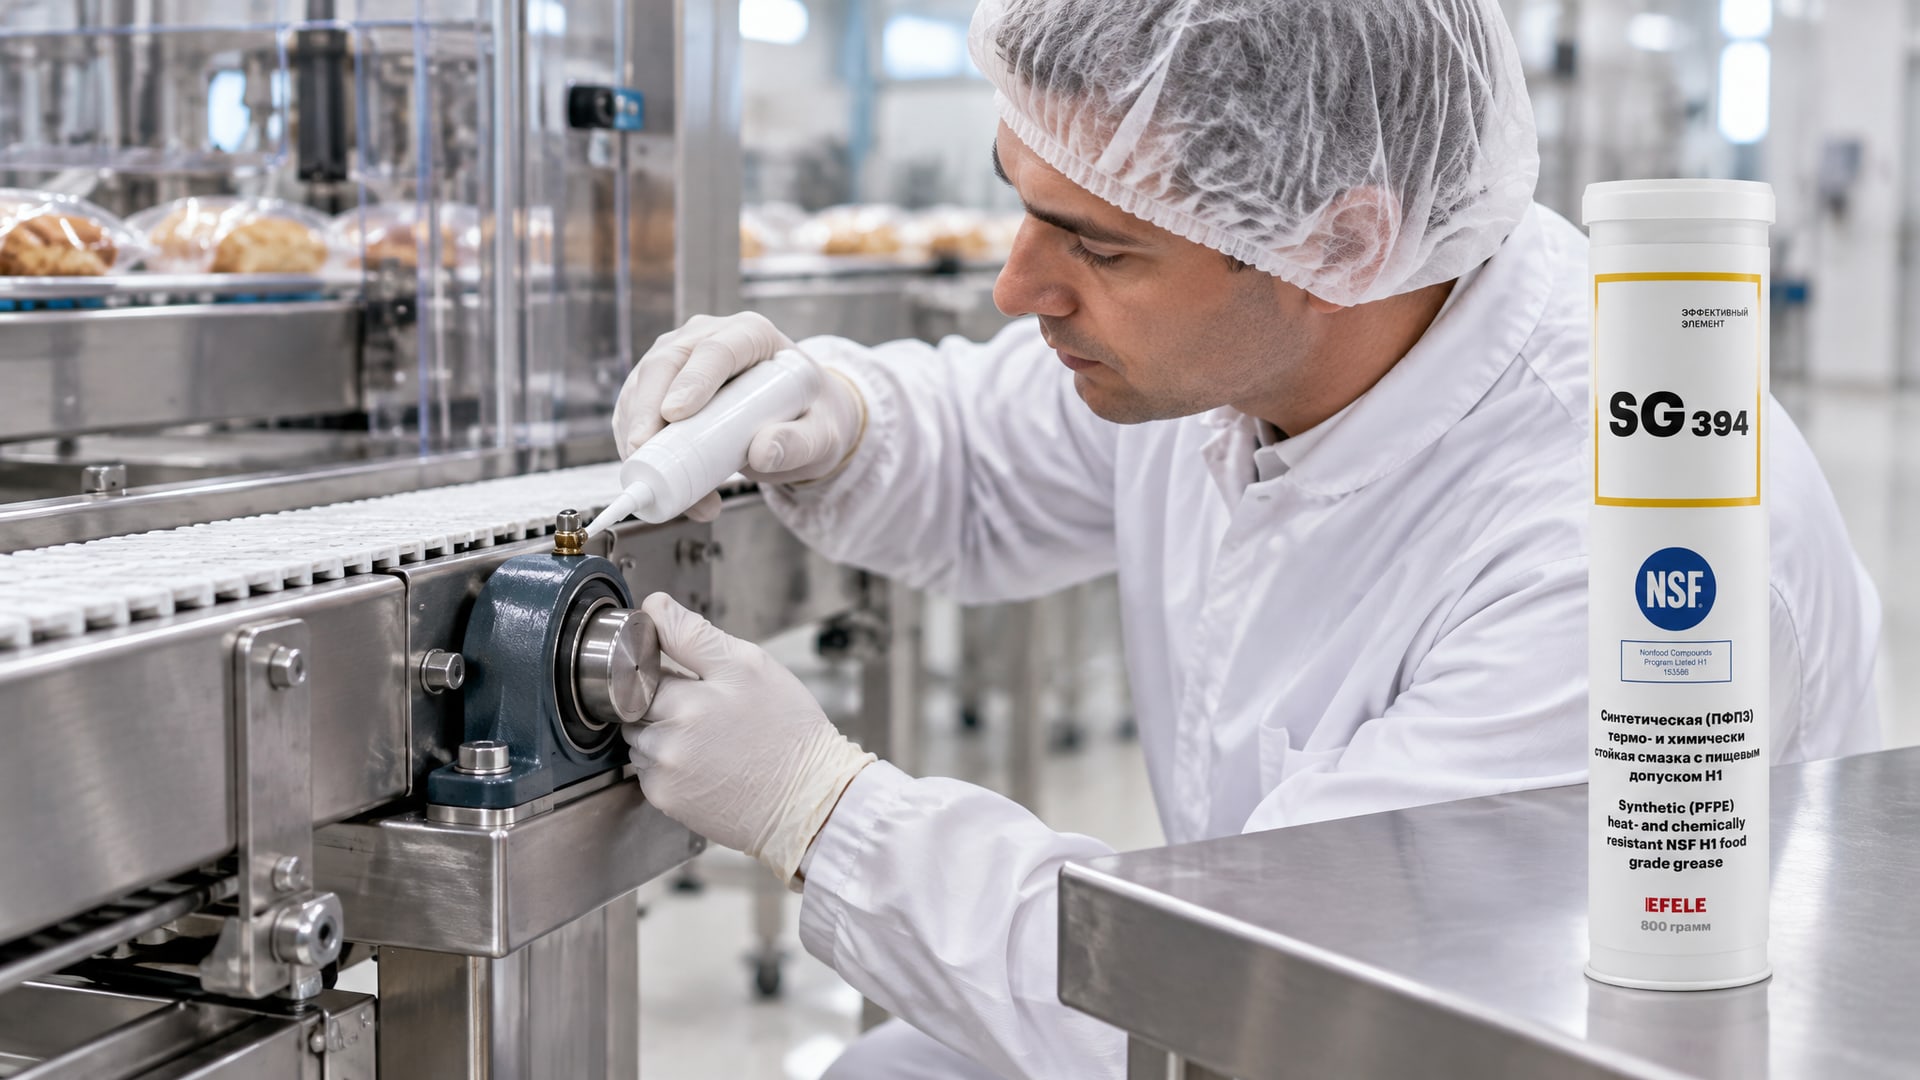
Этап 1 - определение зоны риска. Если узел находится в прямом контакте с пищей или над открытым потоком продукта (цепь над конвейером хлеба, направляющая упаковщика, подшипник циклона), то только H1. Если узел закрыт и смазка туда не попадет (редуктор в коробе, подшипник под защитным кожухом), то можно рассмотреть H2, но на практике многие производители требуют H1 везде в пищевой зоне для подстраховки.
Этап 2 - подбор температурного класса. Для печей, конвейеров в горячей зоне берут смазку на диапазон 180–250 °C; для упаковочного оборудования и зон с периодическими пиками температуры - на 160–180 °C; для общего-назначения узлов в холодной зоне - универсальную на 40–120 °C. Все три типа должны иметь H1.
Этап 3 - согласование совместимости и поставки. После выбора конкретного продукта запросите информацию о совместимости с вашими уплотнениями, пластиками и предыдущей смазкой. Затем согласуйте объемы и сроки доставки. Многие поставщики готовы проконсультировать, если вы пришлете техническое описание узла (рабочие температуры, типы уплотнений, материалы, интенсивность работы).
При высоких температурах в диапазоне 180–230 °C для подшипников и направляющих печей, запаечного и упаковочного оборудования, где возможен контакт с пищевыми продуктами, на производствах прижилась пластичная смазка EFELE SG-394 с допуском NSF H1. Продукт предназначен именно для такого сочетания условий: термо- и химическая стойкость, синтетическая основа, работа до 260 °C, совместимость с эластомерами и пластиками. Закупщики возвращаются к ней из-за предсказуемого результата и понятного техподбора под конкретные узлы.
Для цепных передач, работающих при температурах до 230 °C и в условиях возможного контакта с продуктом, важны проникающая способность и контролируемое нагарообразование. Здесь рекомендуется синтетическое масло класса EFELE SO-881, также с допуском NSF H1. На линиях фасовки и в пекарных цехах такое масло прижилось за счет стабильности вязкости при высоких температурах и минимального образования коксовых отложений.
Часто задаваемые вопросы
Чем отличается H1 от H2 и когда какой использовать?
H1 допускает случайный контакт с пищей (до 10 ppm), H2 - контакт запрещен полностью. H2 подходит для узлов, где смазка физически отделена от продукта (редуктор в закрытом боксе, внешний подшипник). H1 обязателен везде, где есть даже малейший риск попадания смазки в пищу или упаковку. На практике в пищевых цехах часто берут H1 везде для подстраховки, даже если технически может хватить H2.
Может ли минеральная смазка с допуском H1 работать при 180 °C?
Теоретически да, но на практике быстро окисляется и коксуется. Минеральное масло теряет стабильность уже при 150 °C, а при 180–200 °C деградирует в считанные недели. Для температур выше 160 °C нужна именно синтетическая основа (эфиры, ПАО), которая держит вязкость и сопротивляется окислению. Если спецификация требует 180+ °C, это сигнал: только синтетика.
Как часто нужно смазывать подшипник, если его рабочая температура выше 160 °C?
Интервал зависит от типа подшипника, нагрузки, конструкции узла и испаряемости смазки. При 200 °C смазка летит в 3–5 раз быстрее, чем при 60 °C, поэтому периодичность может сокращаться с недели до суток или даже перехода на автоматическую систему подачи. Точный интервал уточняйте в техдокументации оборудования или определяйте опытным путем, контролируя вибрацию и температуру узла.
Почему смазка в печи темнеет и коксуется за несколько дней?
Это сигнал неправильного выбора. Либо смазка не предназначена для таких температур, либо ее базовое масло - минеральное, которое окисляется и полимеризуется при высокой температуре. Неподходящий продукт образует темный кокс, забивает зазоры, перекрывает циркуляцию. Нужно перейти на синтетическую H1-смазку с высокой окислительной стабильностью (проверьте параметр RPVOT в TDS - должен быть не ниже 100–200 часов).
Что значит dropping point смазки и почему это важно для печей?
Dropping point (температура каплепадения) - это температура, при которой смазка полностью теряет консистенцию и начинает стекать. Для пищевых H1-смазок этот показатель часто 180–230 °C. Если узел работает при 220 °C, а у смазки dropping point 180 °C, то при достижении этой температуры смазка стечет и узел останется без защиты. При выборе смазки убедитесь, что dropping point как минимум на 10–15 °C выше максимальной рабочей температуры узла.
Заключение
Выбор пищевой смазки для высокотемпературного оборудования требует баланса между тремя условиями: допуском NSF H1 (безопасность продукта), синтетической основой (термостойкость выше 160 °C) и совместимостью с уплотнениями, пластиками и предыдущими смазками. Ошибка на любом из этих уровней приводит либо к дорогостоящему простою, либо к браку продукции. Высокотемпературное масло без H1 незаконно для пищевой зоны, а дешевая минеральная H1-смазка не выдержит печь и коксуется за считанные дни.
Последовательный алгоритм: определите точку смазывания и риск контакта с пищей, уточните рабочий температурный диапазон, подберите синтетическую H1-смазку из проверенного источника, согласуйте совместимость с вашим оборудованием, и только потом делайте закупку. При переходе на новый продукт полностью слейте старую смазку и контролируйте узел в течение первых дней работы. Ведите журнал замен и сроков - это поможет планировать бюджет и отловить проблемы на ранней стадии.