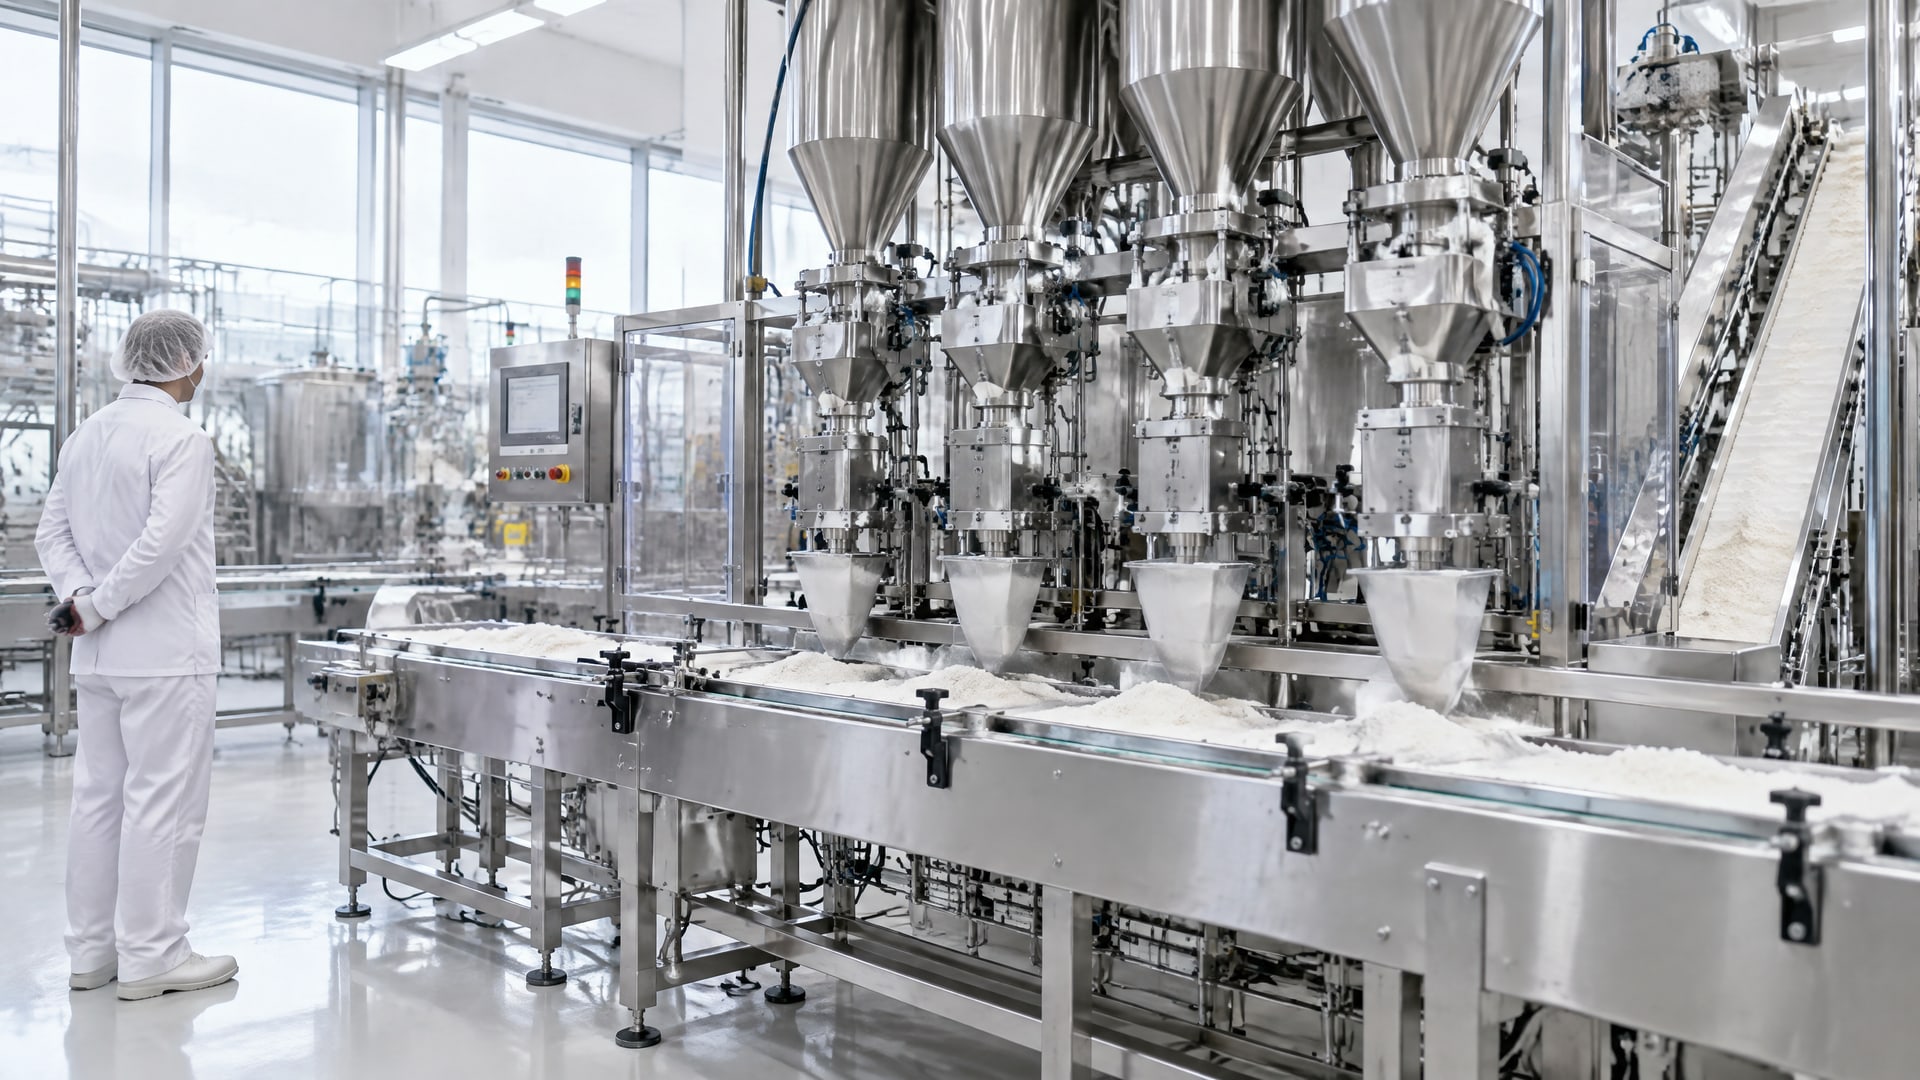
Смазка дозатора пищевой категории H1 не ускоряет фасовку напрямую и не задает точность дозирования. Она помогает поддерживать стабильную работу узлов, где возможно случайное попадание смазки в продукт: снижать трение и износ, а также вероятность внеплановой остановки оборудования. Поэтому влияние H1-смазки на скорость фасовки и стабильность дозы косвенное и зависит от правильного подбора состава для конкретного узла.
Статья будет полезна инженерам, техническим специалистам и снабженцам пищевых производств. Разберем, что означает маркировка H1, какие параметры учитывать при подборе смазки дозатора, почему избыток состава опасен при работе с порошками и как связаны обслуживание узлов, точность фасовки и производительность машины.
Как смазка дозатора влияет на точность фасовки
Точность дозирования порошка зависит прежде всего от конструкции и состояния дозатора, стабильности подачи материала, работы датчиков и алгоритма управления.
Смазка не корректирует дозу и не компенсирует неисправность оборудования. Ее задача - помогать узлам работать без лишнего трения и преждевременного износа, чтобы механическая часть сохраняла стабильность в заданном режиме.
Если трение в подвижном узле меняется, его работа может стать менее стабильной. Поэтому при поиске причины колебаний дозы важно проверять не только систему подачи порошка и настройки оборудования, но и состояние механики. При этом нельзя заранее считать смазку единственной причиной отклонений: точность фасовки определяется совокупностью факторов.
Для порошковых продуктов важна и чистота дозирующих узлов. Избыточное количество смазки способно мигрировать, собирать пыль и загрязнения, а также повышать риск налипания в зоне дозирования. Это не основание отказываться от смазывания, но причина соблюдать принцип минимально необходимого количества и локализовать точки нанесения.
Таким образом, связь между смазкой и точностью фасовки опосредованная: правильно подобранный состав поддерживает работу механизма, а техническое обслуживание помогает не допустить ухудшения его состояния. Если масса дозы нестабильна, инженер проверяет весь процесс, а не только смазочный материал.
Когда H1 нужна на фасовочной машине
H1 применяют там, где возможен случайный, технологически неизбежный контакт смазки с пищевым продуктом.
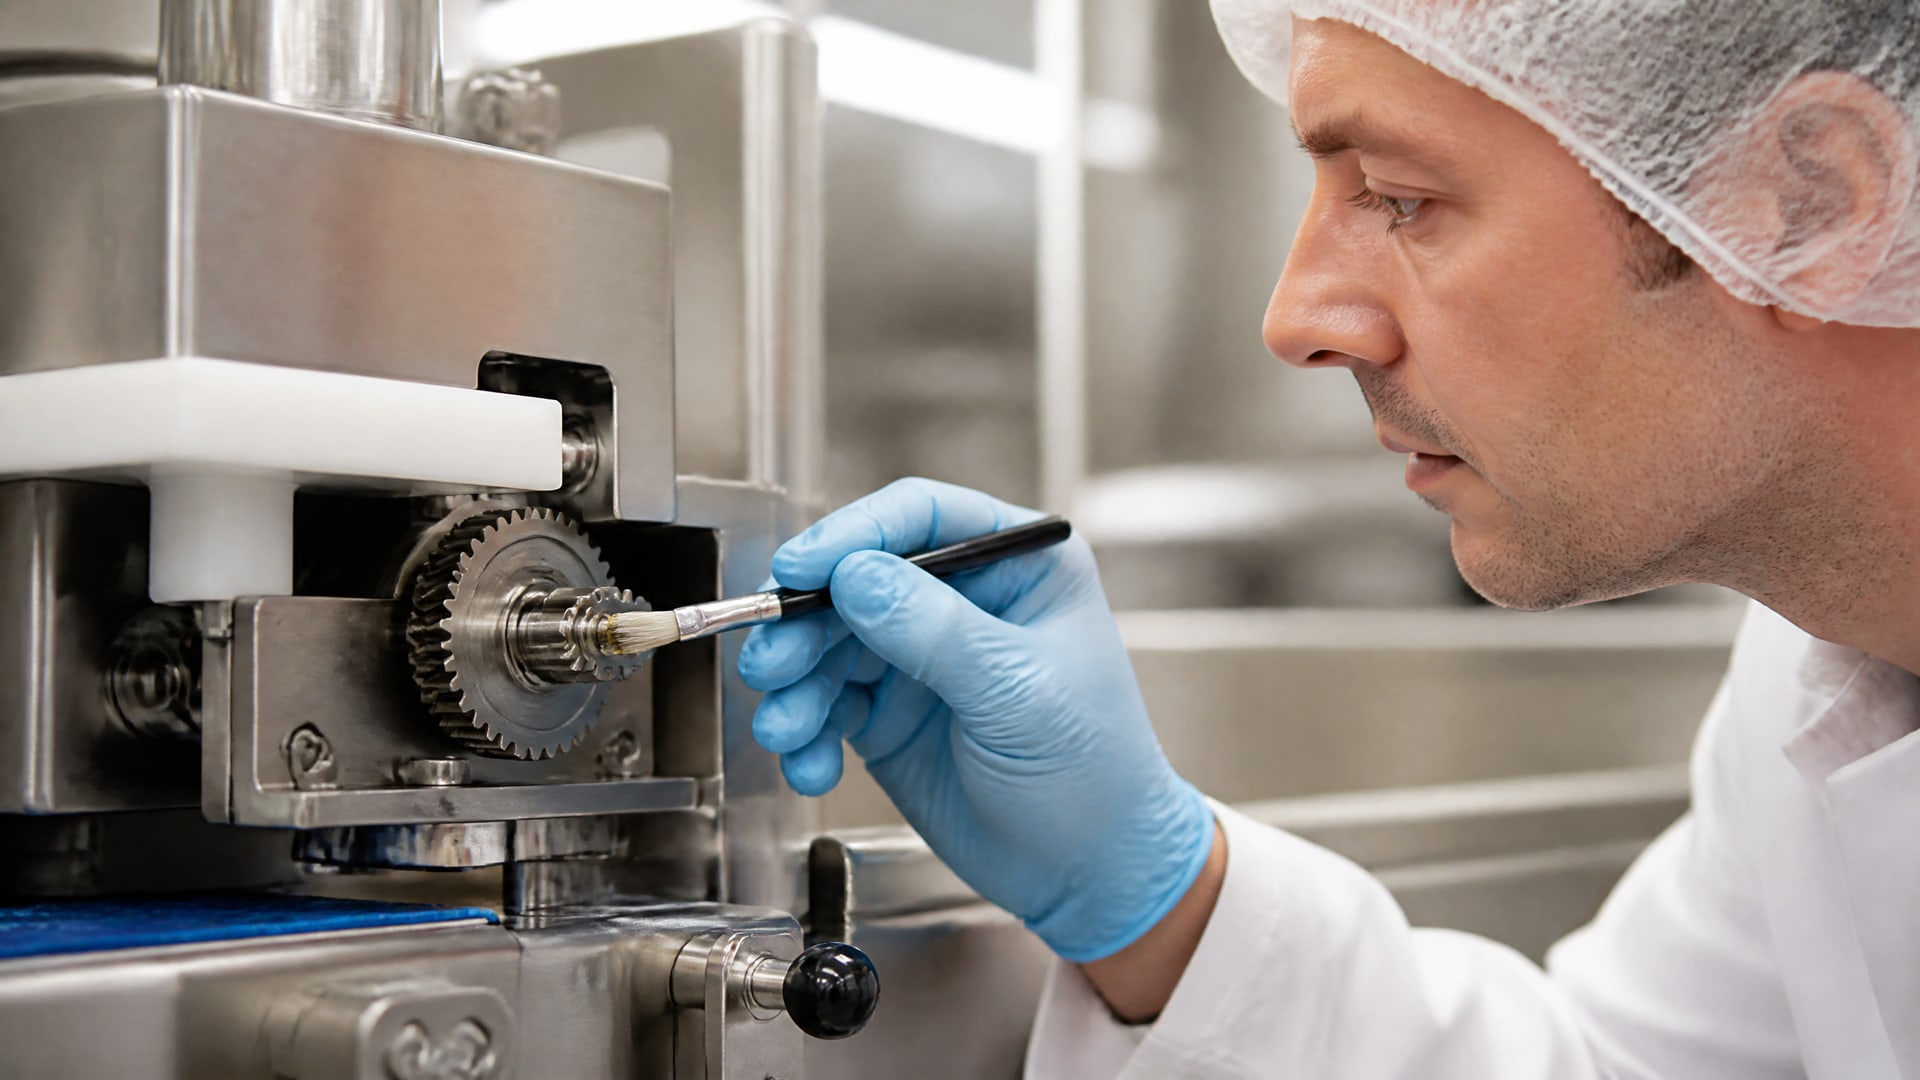
NSF относит такие материалы к смазкам для incidental food contact. Это не разрешение на прямое смазывание поверхностей, которые постоянно соприкасаются с продуктом: для такого контакта H1 недостаточно.
Потенциальные зоны контакта могут возникать на фасовочном оборудовании, включая дозаторы и машины для наполнения. Поэтому при подборе смазки оценивают не только расположение узла, но и вероятность переноса состава в продукт. Снизить этот риск помогают локализация точек смазывания, контроль утечек, защитные экраны и точное дозирование.
Для подтверждения пищевого статуса ориентируются на регистрацию NSF H1 и/или ISO 21469. ISO 21469 охватывает гигиенические требования к составу, производству и применению смазок на протяжении жизненного цикла продукта. Если производству важен расширенный гигиенический контроль, эти критерии следует рассматривать вместе, а не подменять одним другим.
H1 не означает, что смазка подходит для любого узла пищевой машины. Статус отвечает на вопрос о допустимости случайного контакта с продуктом, но не определяет подходящие вязкость, консистенцию или совместимость с условиями работы механизма.
Как выбрать пищевую смазку для дозатора
Начинать подбор следует с определения узла и его режима работы.
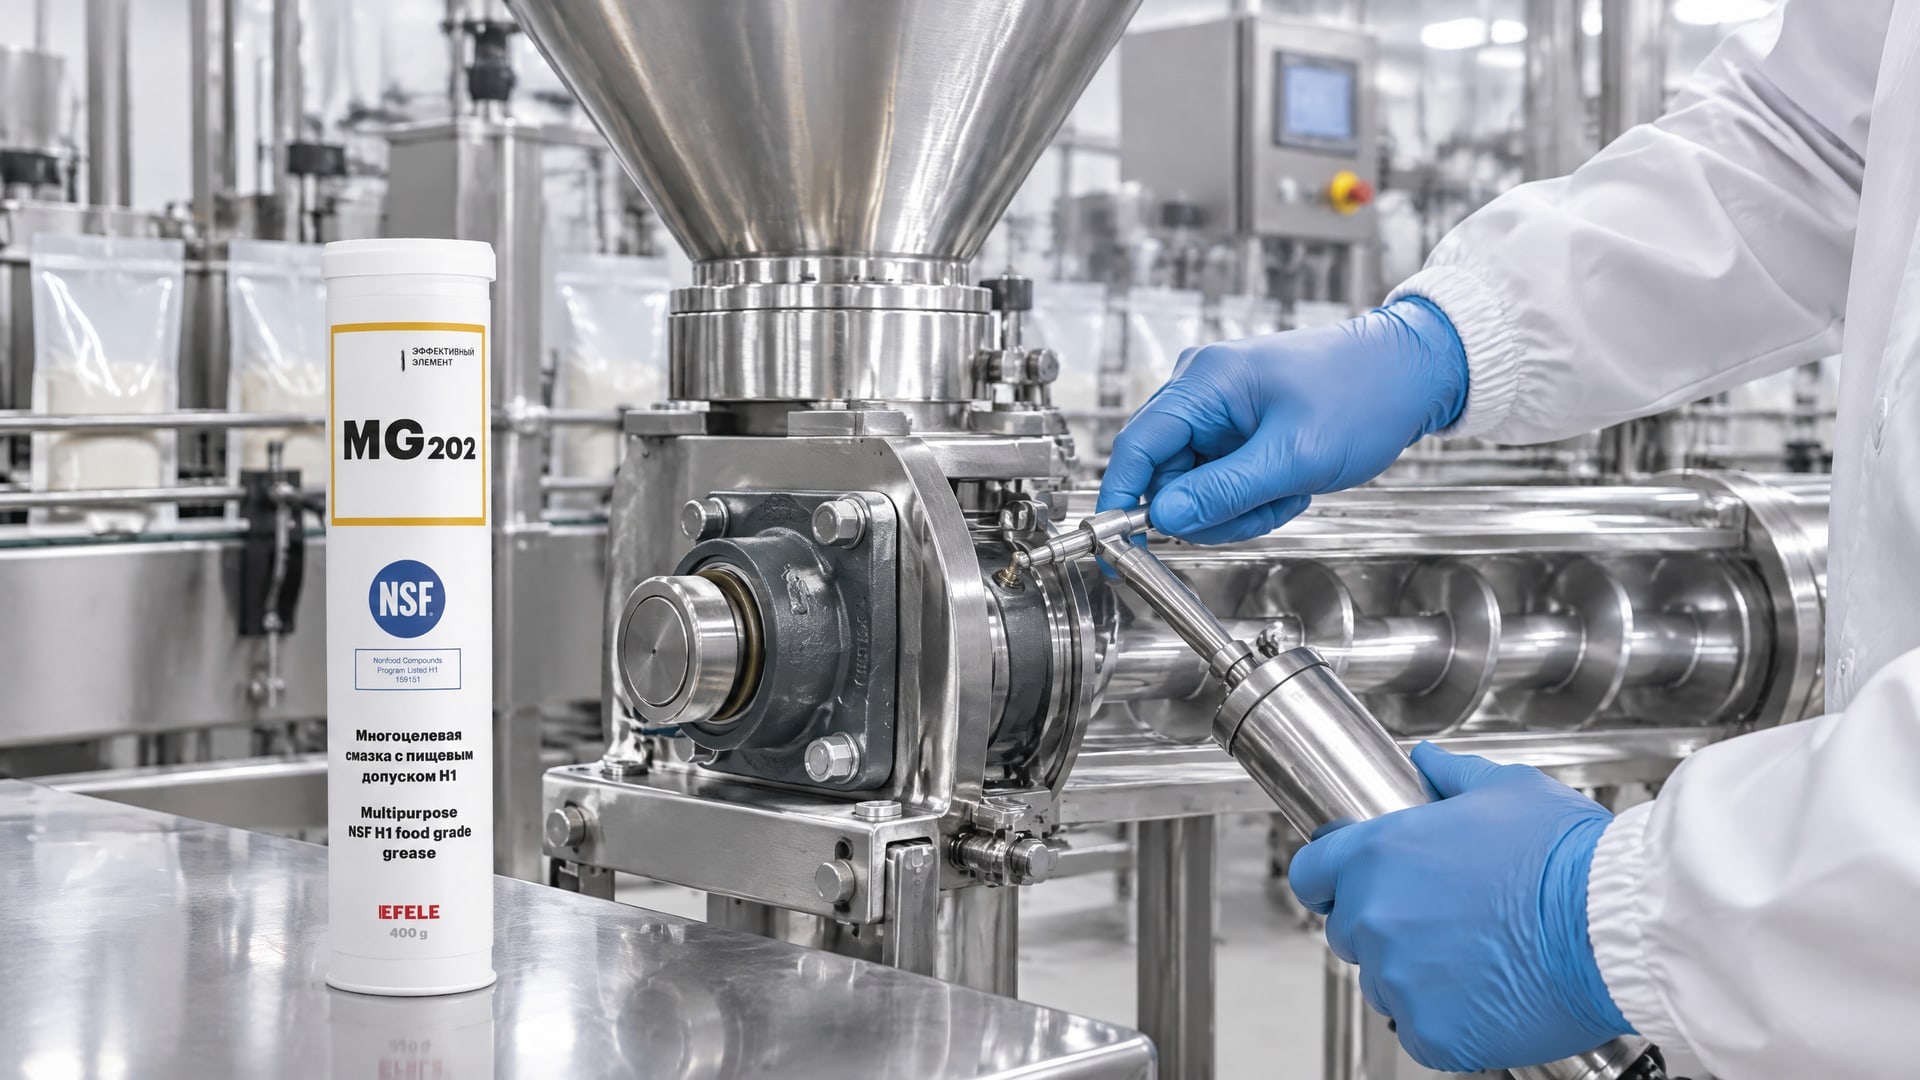
Подшипники, направляющие, редукторы, пневматические механизмы, дозирующие шнеки и уплотнения предъявляют разные требования. Универсальное решение для всех узлов фасовочной машины может не обеспечить нужных характеристик.
Для пластичных смазок учитывают класс консистенции NLGI. В пищевом оборудовании встречаются классы NLGI 0, 1 и 2, а для отдельных систем - 00 и 0/00. Более мягкие классы могут быть важны для прокачиваемости в системах автоматизированной подачи, тогда как для подшипниковых узлов часто рассматривают NLGI 1 или 2. Окончательный выбор сверяют с требованиями оборудования и условиями эксплуатации.
Для жидких пищевых смазок в каталогах встречаются вязкостные классы ISO VG 32 и ISO VG 46. Их подбирают с учетом скорости, нагрузки и типа механизма. Значения ISO VG нельзя переносить на пластичные смазки: для них ориентиром служит NLGI, а не класс вязкости масла.
При выборе также оценивают температурный режим, стабильность свойств при длительной работе и особенности обслуживания. Для узлов, где присутствуют вода и риск фреттинга, проблема состоит не только в наличии пищевого допуска: важно, чтобы смазка соответствовала условиям конкретного механизма. В таких задачах EFELE MG-202 (NSF H1) используют для дозаторов и других узлов фасовочного оборудования, когда требуется H1 и нужна устойчивость к воде.
Как смазывание отражается на скорости фасовки
Пищевые смазки влияют на скорость фасовки не через увеличение производительности дозирующего механизма, а через поддержание его стабильной работы.
Снижение паразитного трения и износа помогает уменьшить вероятность внеплановых остановок, но не заменяет регулировку оборудования, диагностику и плановое обслуживание. Поэтому увеличение производительности фасовочной машины нельзя обещать только за счет перехода на H1-состав.
Для высокоскоростных и точных машин важно, чтобы смазка сохраняла свойства в условиях работы узла. Подбор только по маркировке H1 не решает эту задачу: необходимо учитывать консистенцию или вязкость, нагрузку, скорость и тип механизма. Для пластичного материала это означает проверку класса NLGI, для жидкого - ISO VG.
Не менее важна дозировка. NSF указывает на применение минимального количества смазки, достаточного для достижения технического эффекта. Излишек может мигрировать, собирать пыль и загрязнения, что особенно нежелательно рядом с механизмами, дозирующими порошок. Нанесение должно соответствовать регламенту оборудования и точкам смазки.
Совет инженера
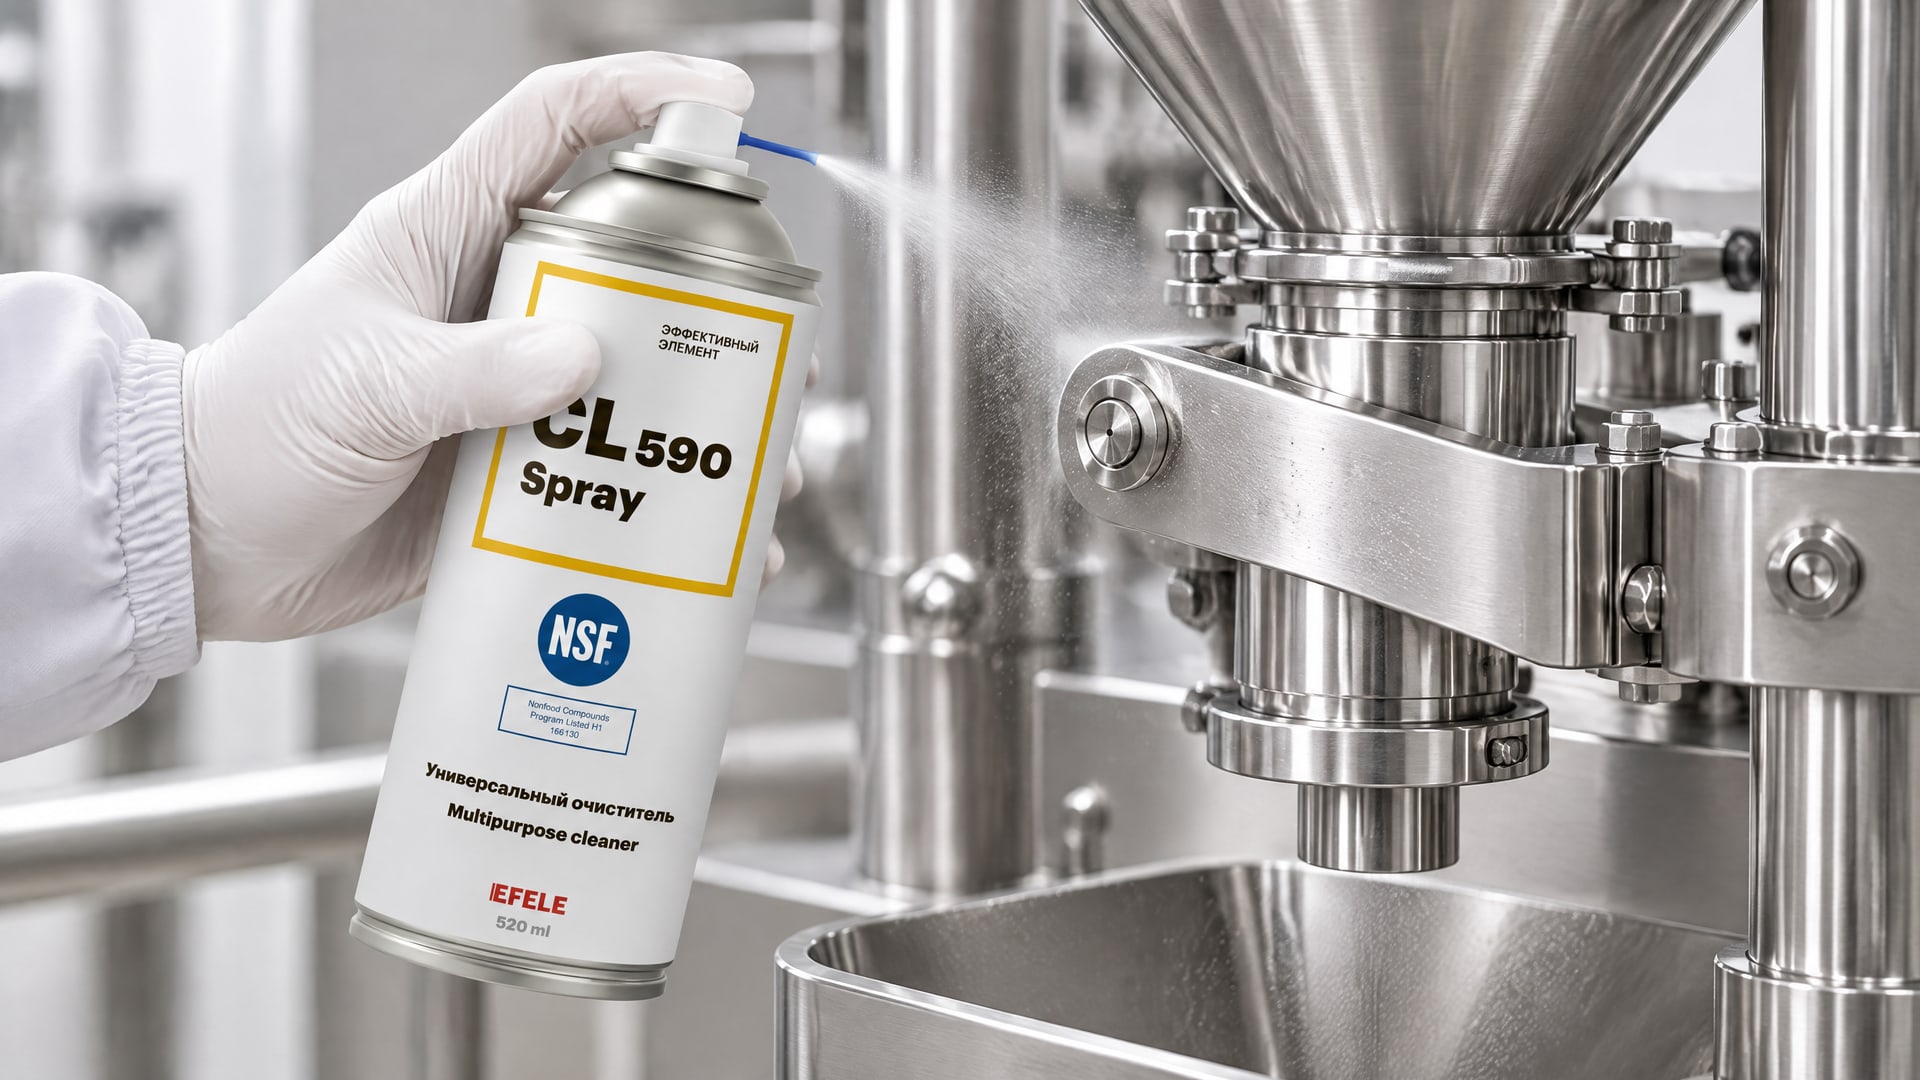
Сценарий: перед плановым нанесением смазки на фасовочную машину поверхности нужно очистить, чтобы не переносить загрязнения в зону обслуживания. Что сделали: очистку поверхностей выполнили EFELE CL-590 Spray, универсальным средством с пищевым допуском NSF H1, затем нанесли смазку в предусмотренные регламентом точки. Итог: узел подготовлен к обслуживанию; количество смазки при нанесении по-прежнему ограничивают минимумом, необходимым для технической функции.
Ошибки при выборе и применении H1-смазки
Первая ошибка - воспринимать H1 как универсальную характеристику смазки.
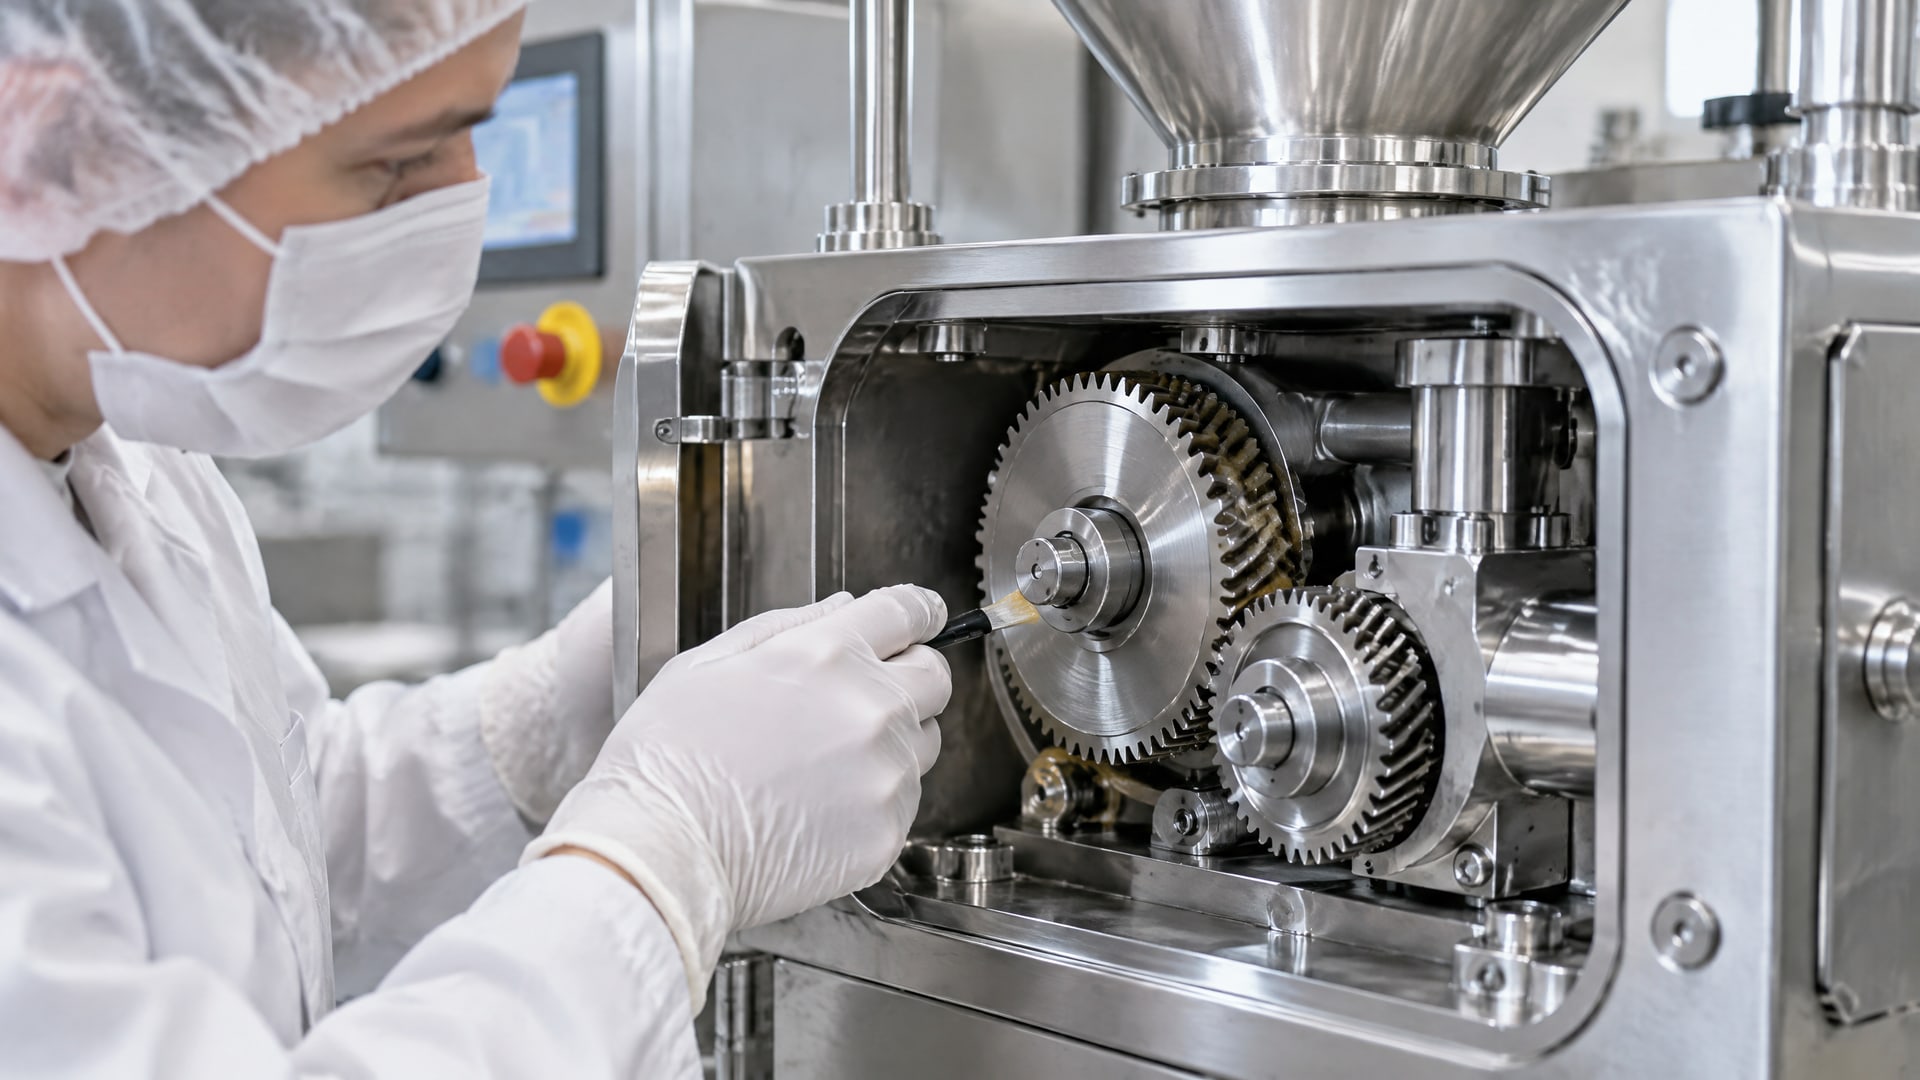
Она относится к допустимости случайного контакта с пищевым продуктом, но сама по себе не подтверждает пригодность материала для подшипника, редуктора или дозирующего механизма. Для выбора нужны данные по узлу и его рабочим условиям.
Вторая ошибка - использовать один состав во всех точках фасовочной машины. Подшипникам, направляющим, редукторам и уплотнениям могут требоваться разные консистенции и вязкости. Пластичные смазки подбирают по классу NLGI, жидкие - по ISO VG; среди встречающихся в пищевой технике значений - NLGI 0, 1 и 2, ISO VG 32 и ISO VG 46.
Третья ошибка - наносить больше смазки в надежде продлить ресурс или увеличить интервалы обслуживания. Избыток не означает лучшую защиту: он способен мигрировать и собирать загрязнения. Следует соблюдать указания производителя оборудования и применять только минимальное количество, достаточное для работы узла.
Наконец, H1 не устраняет риск переноса смазки в порошок. Для его снижения важны расположение точек нанесения, контроль протечек и конструктивная локализация смазочного материала. Если случайный контакт с продуктом возможен, одного выбора H1 недостаточно без контроля практики обслуживания.
Часто задаваемые вопросы
Повышает ли H1-смазка точность фасовки порошка?
Напрямую нет. Точность зависит от дозатора, стабильности подачи порошка, датчиков и алгоритмов управления. Смазка помогает поддерживать стабильную работу механических узлов, снижать трение и износ, но не компенсирует неисправность или неверную настройку оборудования. При отклонении массы дозы проверяют весь процесс фасовки.
Подходит ли H1 для прямого контакта с порошком?
Нет. H1 предназначена для ситуаций, где возможен только случайный, технологически неизбежный контакт с пищевым продуктом. Это не категория для намеренного смазывания поверхностей, непосредственно контактирующих с продуктом. При риске переноса дополнительно контролируют дозировку, утечки и расположение точек смазывания.
Какой класс NLGI выбрать для дозатора?
Универсального класса для любого дозатора нет. В пищевом оборудовании встречаются NLGI 0, 1 и 2, а для некоторых узлов - 00 и 0/00. Выбор зависит от конструкции механизма, способа подачи смазки и условий работы. Сначала определяют требования узла, затем сверяют класс с документацией оборудования.
Что учитывать, кроме маркировки H1?
Проверяют соответствие смазки узлу и условиям эксплуатации, класс NLGI для пластичного материала или ISO VG для жидкого, а также требования гигиенического контроля. Для пищевого статуса ориентируются на NSF H1 и/или ISO 21469. Также оценивают вероятность контакта с продуктом и возможность контролировать нанесение.
Заключение
H1-смазка не повышает скорость и точность фасовки сама по себе. Ее вклад состоит в поддержании стабильной работы узлов дозатора и фасовочной машины при правильном подборе и минимально необходимом нанесении. Для пищевой смазки важны не только H1, но и соответствие конкретному механизму, консистенция или вязкость, условия эксплуатации и контроль возможного переноса в порошок.
Следующий шаг для инженера и снабженца - составить перечень смазываемых узлов фасовочной машины, определить риск случайного контакта с продуктом и сверить требования оборудования с классом NLGI или ISO VG выбранной смазки. Затем стоит проверить точки нанесения и порядок обслуживания, чтобы исключить избыточное смазывание и неконтролируемые утечки.