РПС
Производство и поставки продуктов:
СОЖ, СОТС, масла, смазки, очистители,
специальные смазочные покрытия
+7 (831) 217-22-12
+7 (903) 602-12-07
Заказать звонок
Компания
  • О компании
  • Вакансии
  • Реквизиты
  • Контакты
Каталог
  • BECHEM
    BECHEM
    • Антифрикционные покрытия
    • Защита от коррозии и очистители
      • Защита от коррозии
      • Очистители
    • Пасты и спреи
      • Пасты
      • Спреи
    • Смазки
      • Арматурные смазки
      • Смазки для железнодорожных применений
      • Смазки для открытых и закрытых передач
      • Смазки для пластмасс
      • Смазки для подшипников качения и скольжения
      • Смазки для ходовой части и тормозных систем
      • Смазки для электроконтактов
    • Смазочные масла
      • Гидравлические жидкости
      • Индустриальные редукторные и циркуляционные масла
      • Масла для компрессоров и пневматических инструментов
      • Масла для цепей
      • Силиконовые масла
    • Смазочные материалы для пищевой и фармацевтической промышленностей
      • Смазки для пищевой и фармацевтической промышленностей
      • Смазочные масла для пищевой и фармацевтической промышленностей
    • СОТС для операций обработки давлением
      • Масла для холодного прессования
      • СОТС для волочения труб
      • СОТС для листовой формовки
      • СОТС для объемной формовки
    • СОТС для процессов металлообработки со снятием стружки
      • Berufluid
      • Водосмешиваемые смазочно-охлаждающие жидкости
      • Не смешиваемые с водой смазочно-охлаждающие среды
      • Оборудование для обслуживания СОЖ и СОТС
      • Сервисные продукты по обслуживанию СОЖ и СОТС
    • Экологичные смазочные и технологические материалы
      • Экологичные смазки
      • Экологичные смазочные масла
      • Экологичные смазочные материалы для железных дорог
  • EFELE
    EFELE
    • Анаэробные составы
    • Антифрикционные покрытия
    • Жидкие уплотнители
    • Защитные покрытия
    • Масла
    • Материалы в дозаторах
    • Материалы с пищевым допуском
    • Оборудование
    • Очистители
    • Пасты
    • Смазки
    • СОЖ
  • ВЕЗДЕШКА
    ВЕЗДЕШКА
  • YUNPRO
    YUNPRO
    • Смазки общего назначения
    • Жидкости для металлообработки
      • Эмульгированные СОЖ
      • Чистые технологические масла
      • Разделительные агенты
    • Специальные смазки
      • Высокотемпературные смазки
      • Водостойкие смазки для тяжелых условий эксплуатации
      • Малошумные смазки
      • Смазки для высокоскоростных подшипников
      • Автомобильные смазки
      • Смазки для тросов
      • Смазки для открытых зубчатых передач
    • Промышленные масла
      • Турбинные масла
      • Цепные масла
      • Железнодорожные масла
      • Масла для шин
      • Гидравлические масла
      • Трансмиссионные масла
      • Циркуляционные масла
      • Компрессорные масла
  • Газпромнефть
    Газпромнефть
    • Индустриальные смазочные материалы (IND)
      • Гидравлические масла
      • Индустриальные масла Gazpromneft без присадок
      • Компрессорные масла
      • Масла для бумагоделательных машин
      • Масла для направляющих скольжения
      • Масла для прокатных станов
      • Масла закалочные и теплоносители
      • Масла разделительные
      • Масла-мягчители
      • Осевые масла
      • Пластичные смазки Gazpromneft
      • Редукторные масла
      • Трансмиссионно-гидравлические масла
      • Турбинные масла
      • Циркуляционные масла
    • Смазочные материалы для коммерческого транспорта (CVL)
      • G-Family
      • Gazpromneft
    • Смазочные материалы для потребительского сегмента (PVL)
      • G-Family
      • Gazpromneft
  • MODENGY
    MODENGY
    • Адаптивные смазочные материалы
    • Антифрикционные покрытия
    • Графеновые смазочные материалы
    • Оборудование
    • Очистители
    • Специальные растворители
    • Твердосмазочные пасты
    • Функциональные покрытия
  • РПС
    РПС
    • Очистители
    • Смазки
  • Оборудование
    Оборудование
    • pH-метр для СОТС, СОЖ
    • Биоконтроль
    • Ручной рефрактометр
    • Пневмосистема для перекачки жидкости
    • Кондуктометр
    • Скиммер Bandskimmer
    • Смеситель для приготовления эмульсии
    • Скиммер для СОЖ M-12/30
    • Скиммер для СОЖ M-11/30
    • Скиммер для СОЖ M-10/30
    • Скиммер для СОЖ M-02/30
    • Скиммер для СОЖ M-01/30
    • Скиммер для СОЖ M-00/30
    • Скиммер для СОЖ C-12/30
    • Скиммер для СОЖ C-11/30
    • Скиммер для СОЖ C-10/30
    • Скиммер для СОЖ C-02/30
    • Скиммер для СОЖ C-01/30
    • Скиммер для СОЖ C-00/30
  • Смазка как Краска
    Смазка как Краска
Статьи
Новости
Библиотека
Контакты
    РПС
    Компания
    • О компании
    • Вакансии
    • Реквизиты
    • Контакты
    Каталог
    • BECHEM
      BECHEM
      • Антифрикционные покрытия
      • Защита от коррозии и очистители
        • Защита от коррозии
        • Очистители
      • Пасты и спреи
        • Пасты
        • Спреи
      • Смазки
        • Арматурные смазки
        • Смазки для железнодорожных применений
        • Смазки для открытых и закрытых передач
        • Смазки для пластмасс
        • Смазки для подшипников качения и скольжения
        • Смазки для ходовой части и тормозных систем
        • Смазки для электроконтактов
      • Смазочные масла
        • Гидравлические жидкости
        • Индустриальные редукторные и циркуляционные масла
        • Масла для компрессоров и пневматических инструментов
        • Масла для цепей
        • Силиконовые масла
      • Смазочные материалы для пищевой и фармацевтической промышленностей
        • Смазки для пищевой и фармацевтической промышленностей
        • Смазочные масла для пищевой и фармацевтической промышленностей
      • СОТС для операций обработки давлением
        • Масла для холодного прессования
        • СОТС для волочения труб
        • СОТС для листовой формовки
        • СОТС для объемной формовки
      • СОТС для процессов металлообработки со снятием стружки
        • Berufluid
        • Водосмешиваемые смазочно-охлаждающие жидкости
        • Не смешиваемые с водой смазочно-охлаждающие среды
        • Оборудование для обслуживания СОЖ и СОТС
        • Сервисные продукты по обслуживанию СОЖ и СОТС
      • Экологичные смазочные и технологические материалы
        • Экологичные смазки
        • Экологичные смазочные масла
        • Экологичные смазочные материалы для железных дорог
    • EFELE
      EFELE
      • Анаэробные составы
      • Антифрикционные покрытия
      • Жидкие уплотнители
      • Защитные покрытия
      • Масла
      • Материалы в дозаторах
      • Материалы с пищевым допуском
      • Оборудование
      • Очистители
      • Пасты
      • Смазки
      • СОЖ
    • ВЕЗДЕШКА
      ВЕЗДЕШКА
    • YUNPRO
      YUNPRO
      • Смазки общего назначения
      • Жидкости для металлообработки
        • Эмульгированные СОЖ
        • Чистые технологические масла
        • Разделительные агенты
      • Специальные смазки
        • Высокотемпературные смазки
        • Водостойкие смазки для тяжелых условий эксплуатации
        • Малошумные смазки
        • Смазки для высокоскоростных подшипников
        • Автомобильные смазки
        • Смазки для тросов
        • Смазки для открытых зубчатых передач
      • Промышленные масла
        • Турбинные масла
        • Цепные масла
        • Железнодорожные масла
        • Масла для шин
        • Гидравлические масла
        • Трансмиссионные масла
        • Циркуляционные масла
        • Компрессорные масла
    • Газпромнефть
      Газпромнефть
      • Индустриальные смазочные материалы (IND)
        • Гидравлические масла
        • Индустриальные масла Gazpromneft без присадок
        • Компрессорные масла
        • Масла для бумагоделательных машин
        • Масла для направляющих скольжения
        • Масла для прокатных станов
        • Масла закалочные и теплоносители
        • Масла разделительные
        • Масла-мягчители
        • Осевые масла
        • Пластичные смазки Gazpromneft
        • Редукторные масла
        • Трансмиссионно-гидравлические масла
        • Турбинные масла
        • Циркуляционные масла
      • Смазочные материалы для коммерческого транспорта (CVL)
        • G-Family
        • Gazpromneft
      • Смазочные материалы для потребительского сегмента (PVL)
        • G-Family
        • Gazpromneft
    • MODENGY
      MODENGY
      • Адаптивные смазочные материалы
      • Антифрикционные покрытия
      • Графеновые смазочные материалы
      • Оборудование
      • Очистители
      • Специальные растворители
      • Твердосмазочные пасты
      • Функциональные покрытия
    • РПС
      РПС
      • Очистители
      • Смазки
    • Оборудование
      Оборудование
      • pH-метр для СОТС, СОЖ
      • Биоконтроль
      • Ручной рефрактометр
      • Пневмосистема для перекачки жидкости
      • Кондуктометр
      • Скиммер Bandskimmer
      • Смеситель для приготовления эмульсии
      • Скиммер для СОЖ M-12/30
      • Скиммер для СОЖ M-11/30
      • Скиммер для СОЖ M-10/30
      • Скиммер для СОЖ M-02/30
      • Скиммер для СОЖ M-01/30
      • Скиммер для СОЖ M-00/30
      • Скиммер для СОЖ C-12/30
      • Скиммер для СОЖ C-11/30
      • Скиммер для СОЖ C-10/30
      • Скиммер для СОЖ C-02/30
      • Скиммер для СОЖ C-01/30
      • Скиммер для СОЖ C-00/30
    • Смазка как Краска
      Смазка как Краска
    Статьи
    Новости
    Библиотека
    Контакты
      РПС
      • Компания
        • Назад
        • Компания
        • О компании
        • Вакансии
        • Реквизиты
        • Контакты
      • Каталог
        • Назад
        • Каталог
        • BECHEM
          • Назад
          • BECHEM
          • Антифрикционные покрытия
          • Защита от коррозии и очистители
            • Назад
            • Защита от коррозии и очистители
            • Защита от коррозии
            • Очистители
          • Пасты и спреи
            • Назад
            • Пасты и спреи
            • Пасты
            • Спреи
          • Смазки
            • Назад
            • Смазки
            • Арматурные смазки
            • Смазки для железнодорожных применений
            • Смазки для открытых и закрытых передач
            • Смазки для пластмасс
            • Смазки для подшипников качения и скольжения
            • Смазки для ходовой части и тормозных систем
            • Смазки для электроконтактов
          • Смазочные масла
            • Назад
            • Смазочные масла
            • Гидравлические жидкости
            • Индустриальные редукторные и циркуляционные масла
            • Масла для компрессоров и пневматических инструментов
            • Масла для цепей
            • Силиконовые масла
          • Смазочные материалы для пищевой и фармацевтической промышленностей
            • Назад
            • Смазочные материалы для пищевой и фармацевтической промышленностей
            • Смазки для пищевой и фармацевтической промышленностей
            • Смазочные масла для пищевой и фармацевтической промышленностей
          • СОТС для операций обработки давлением
            • Назад
            • СОТС для операций обработки давлением
            • Масла для холодного прессования
            • СОТС для волочения труб
            • СОТС для листовой формовки
            • СОТС для объемной формовки
          • СОТС для процессов металлообработки со снятием стружки
            • Назад
            • СОТС для процессов металлообработки со снятием стружки
            • Berufluid
            • Водосмешиваемые смазочно-охлаждающие жидкости
            • Не смешиваемые с водой смазочно-охлаждающие среды
            • Оборудование для обслуживания СОЖ и СОТС
            • Сервисные продукты по обслуживанию СОЖ и СОТС
          • Экологичные смазочные и технологические материалы
            • Назад
            • Экологичные смазочные и технологические материалы
            • Экологичные смазки
            • Экологичные смазочные масла
            • Экологичные смазочные материалы для железных дорог
        • EFELE
          • Назад
          • EFELE
          • Анаэробные составы
          • Антифрикционные покрытия
          • Жидкие уплотнители
          • Защитные покрытия
          • Масла
          • Материалы в дозаторах
          • Материалы с пищевым допуском
          • Оборудование
          • Очистители
          • Пасты
          • Смазки
          • СОЖ
        • ВЕЗДЕШКА
        • YUNPRO
          • Назад
          • YUNPRO
          • Смазки общего назначения
          • Жидкости для металлообработки
            • Назад
            • Жидкости для металлообработки
            • Эмульгированные СОЖ
            • Чистые технологические масла
            • Разделительные агенты
          • Специальные смазки
            • Назад
            • Специальные смазки
            • Высокотемпературные смазки
            • Водостойкие смазки для тяжелых условий эксплуатации
            • Малошумные смазки
            • Смазки для высокоскоростных подшипников
            • Автомобильные смазки
            • Смазки для тросов
            • Смазки для открытых зубчатых передач
          • Промышленные масла
            • Назад
            • Промышленные масла
            • Турбинные масла
            • Цепные масла
            • Железнодорожные масла
            • Масла для шин
            • Гидравлические масла
            • Трансмиссионные масла
            • Циркуляционные масла
            • Компрессорные масла
        • Газпромнефть
          • Назад
          • Газпромнефть
          • Индустриальные смазочные материалы (IND)
            • Назад
            • Индустриальные смазочные материалы (IND)
            • Гидравлические масла
            • Индустриальные масла Gazpromneft без присадок
            • Компрессорные масла
            • Масла для бумагоделательных машин
            • Масла для направляющих скольжения
            • Масла для прокатных станов
            • Масла закалочные и теплоносители
            • Масла разделительные
            • Масла-мягчители
            • Осевые масла
            • Пластичные смазки Gazpromneft
            • Редукторные масла
            • Трансмиссионно-гидравлические масла
            • Турбинные масла
            • Циркуляционные масла
          • Смазочные материалы для коммерческого транспорта (CVL)
            • Назад
            • Смазочные материалы для коммерческого транспорта (CVL)
            • G-Family
            • Gazpromneft
          • Смазочные материалы для потребительского сегмента (PVL)
            • Назад
            • Смазочные материалы для потребительского сегмента (PVL)
            • G-Family
            • Gazpromneft
        • MODENGY
          • Назад
          • MODENGY
          • Адаптивные смазочные материалы
          • Антифрикционные покрытия
          • Графеновые смазочные материалы
          • Оборудование
          • Очистители
          • Специальные растворители
          • Твердосмазочные пасты
          • Функциональные покрытия
        • РПС
          • Назад
          • РПС
          • Очистители
          • Смазки
        • Оборудование
          • Назад
          • Оборудование
          • Оборудование для обслуживания cмазочно-охлаждающих жидкостей (СОЖ)
        • Смазка как Краска
      • Статьи
      • Новости
      • Библиотека
      • Контакты
      • Подбор СОЖ для металлообработки
      • Подбор СОЖ для волочения
      • +7 (831) 217-22-12
        • Назад
        • Телефоны
        • +7 (831) 217-22-12
        • +7 (903) 602-12-07
        • Заказать звонок
      г. Нижний Новгород,
      пр. Гагарина, д. 166, офисы 320, 323
      • Главная
      • Информация
      • Тренды
      • Пескоструйная обработка металла: подготовка поверхности перед окраской оборудования

      Пескоструйная обработка металла: подготовка поверхности перед окраской оборудования

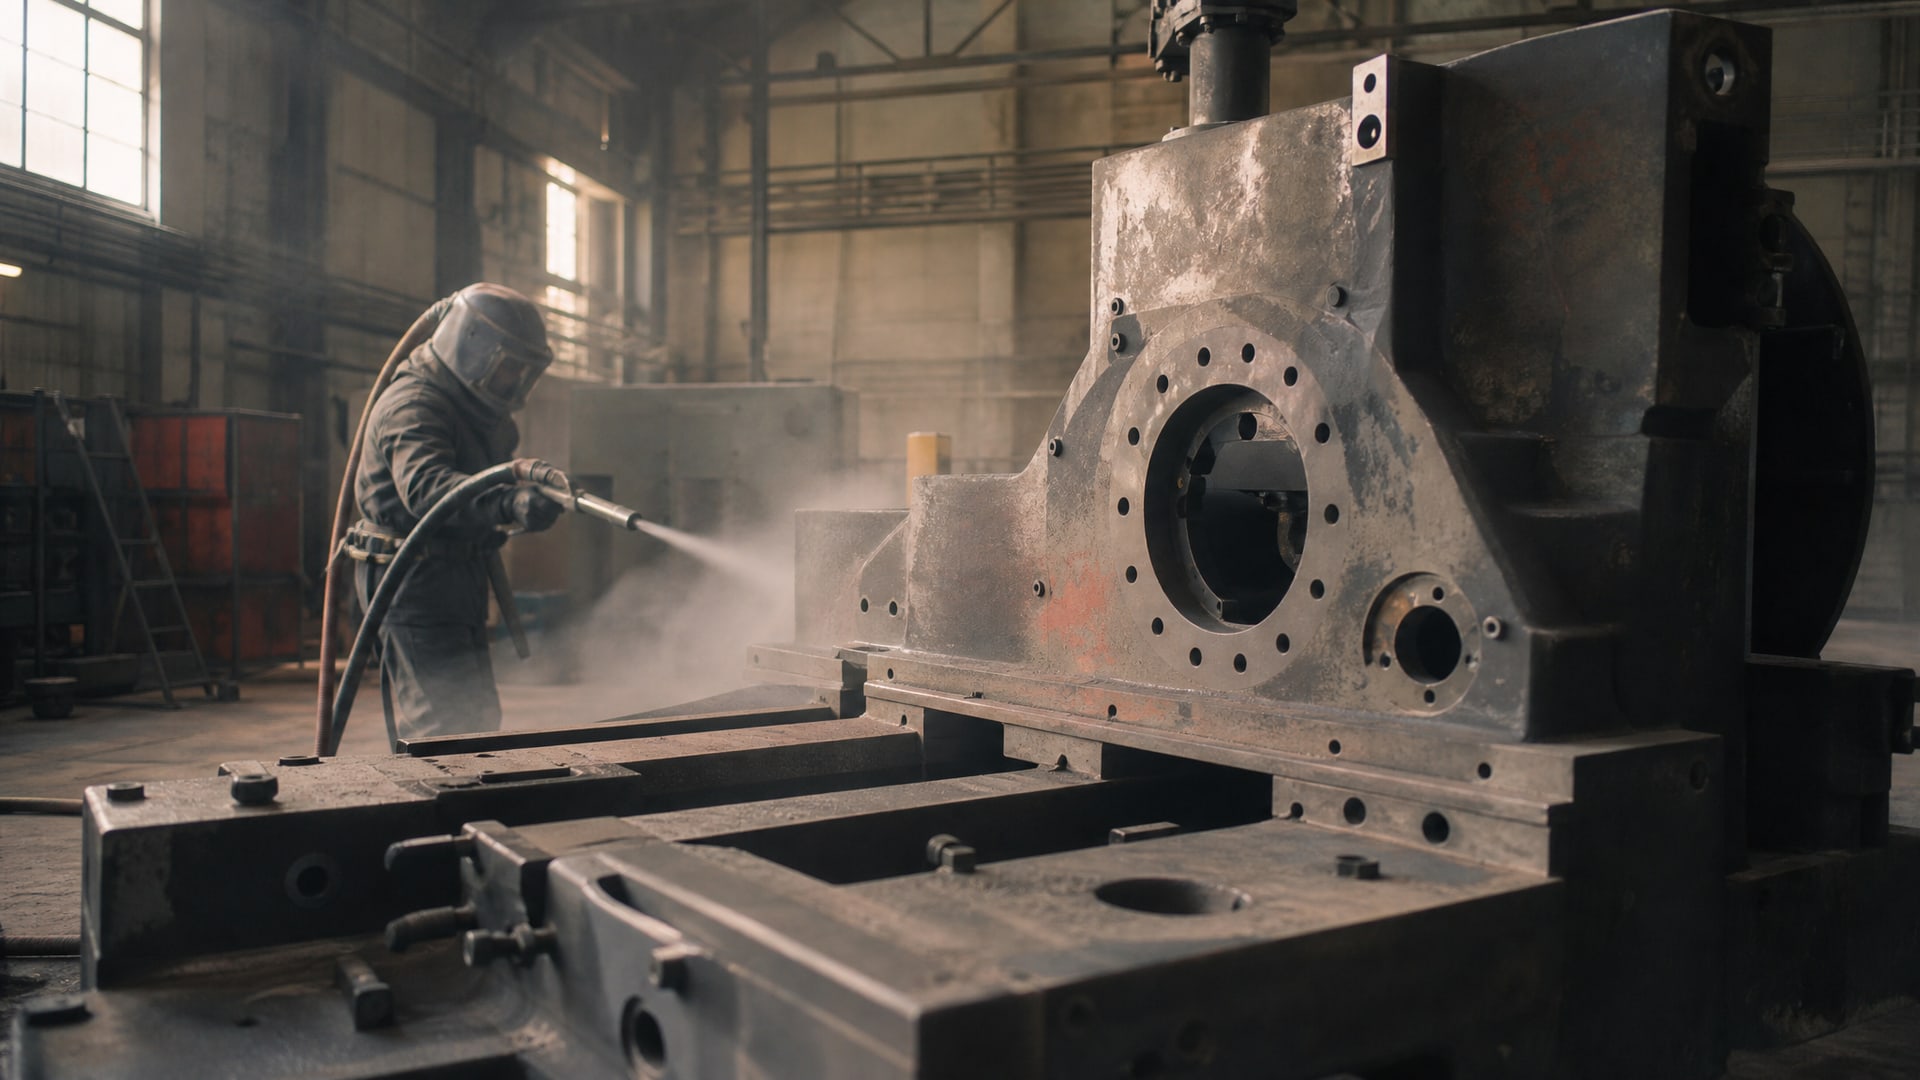
      Пескоструйная обработка металла в цеху перед покраской массивного станка.
      Пескоструйная обработка металла – ключевой этап подготовки поверхности перед окрашиванием оборудования для долговечной защиты от коррозии.

      Окрашивание собранного и испытанного оборудования требует особого внимания к подготовке поверхности. После гидравлических испытаний и механической обработки на металле остаются следы коррозии, загрязнения и остатки абразива, которые критичны для долговечности защитного покрытия. Пескоструйная обработка металла - это основной способ достичь требуемой степени чистоты и шероховатости перед грунтованием и покраской. Однако сама по себе абразивная обработка лишь готовит поверхность; истинная защита от коррозии достигается только при соблюдении полного цикла подготовки, контроля и своевременного нанесения покрытия. Эта статья ориентирована на технических специалистов, инженеров и снабженцев, которые координируют процессы от сборки оборудования до окраски и отвечают за качество защиты готового изделия.

      Почему пескоструйная обработка - критическая стадия перед окраской


      Пескоструйная обработка поверхности металла удаляет окалину, заводскую коррозию, остатки сварки и прочие загрязнения, которые якобы могут спрятаться под краской и привести к отслоению и раннему отказу покрытия. 

      Согласно ISO 12944-4, для необработанной стали перед защитным покрытием требуется степень очистки Sa 2½ - это означает полную очистку материала до светлого металлического блеска с допуском лишь небольших следов прежней поверхности. Достичь этого можно только абразивоструйной обработкой; химические методы, подобные травлению, дают худший результат.

      Однако ключевой момент часто упускают: после пескоструйки очищенная сталь очень быстро начинает окисляться, особенно во влажных цехах или при наличии аэрозолей и газов. В технических материалах указано требование загрунтовать очищенную поверхность в течение 1 часа, а в некоторых стандартах допускается окно до 4 часов при условии, что поверхность остается сухой. Это означает, что между окончанием пескоструйки и нанесением первого слоя грунта должна быть хорошо организована логистика и хранение деталей в защищенном от влаги и загрязнений месте.

      Профиль шероховатости поверхности после абразивной обработки также влияет на адгезию покрытия. Измерение профиля выполняется по ASTM D4417 и помогает подтвердить, что поверхность имеет достаточное «сцепление» для грунта и краски. Слишком гладкая поверхность приводит к скользящему контакту и слабой адгезии; слишком шероховатая может вызвать локальные пустоты, где задерживается влага и начинается подповерхностная коррозия.

      Подготовка поверхности после гидравлических испытаний


      Гидроиспытание - обязательный этап перед окраской собранного оборудования, поскольку оно выявляет утечки, которые скрывали бы защитное покрытие. 
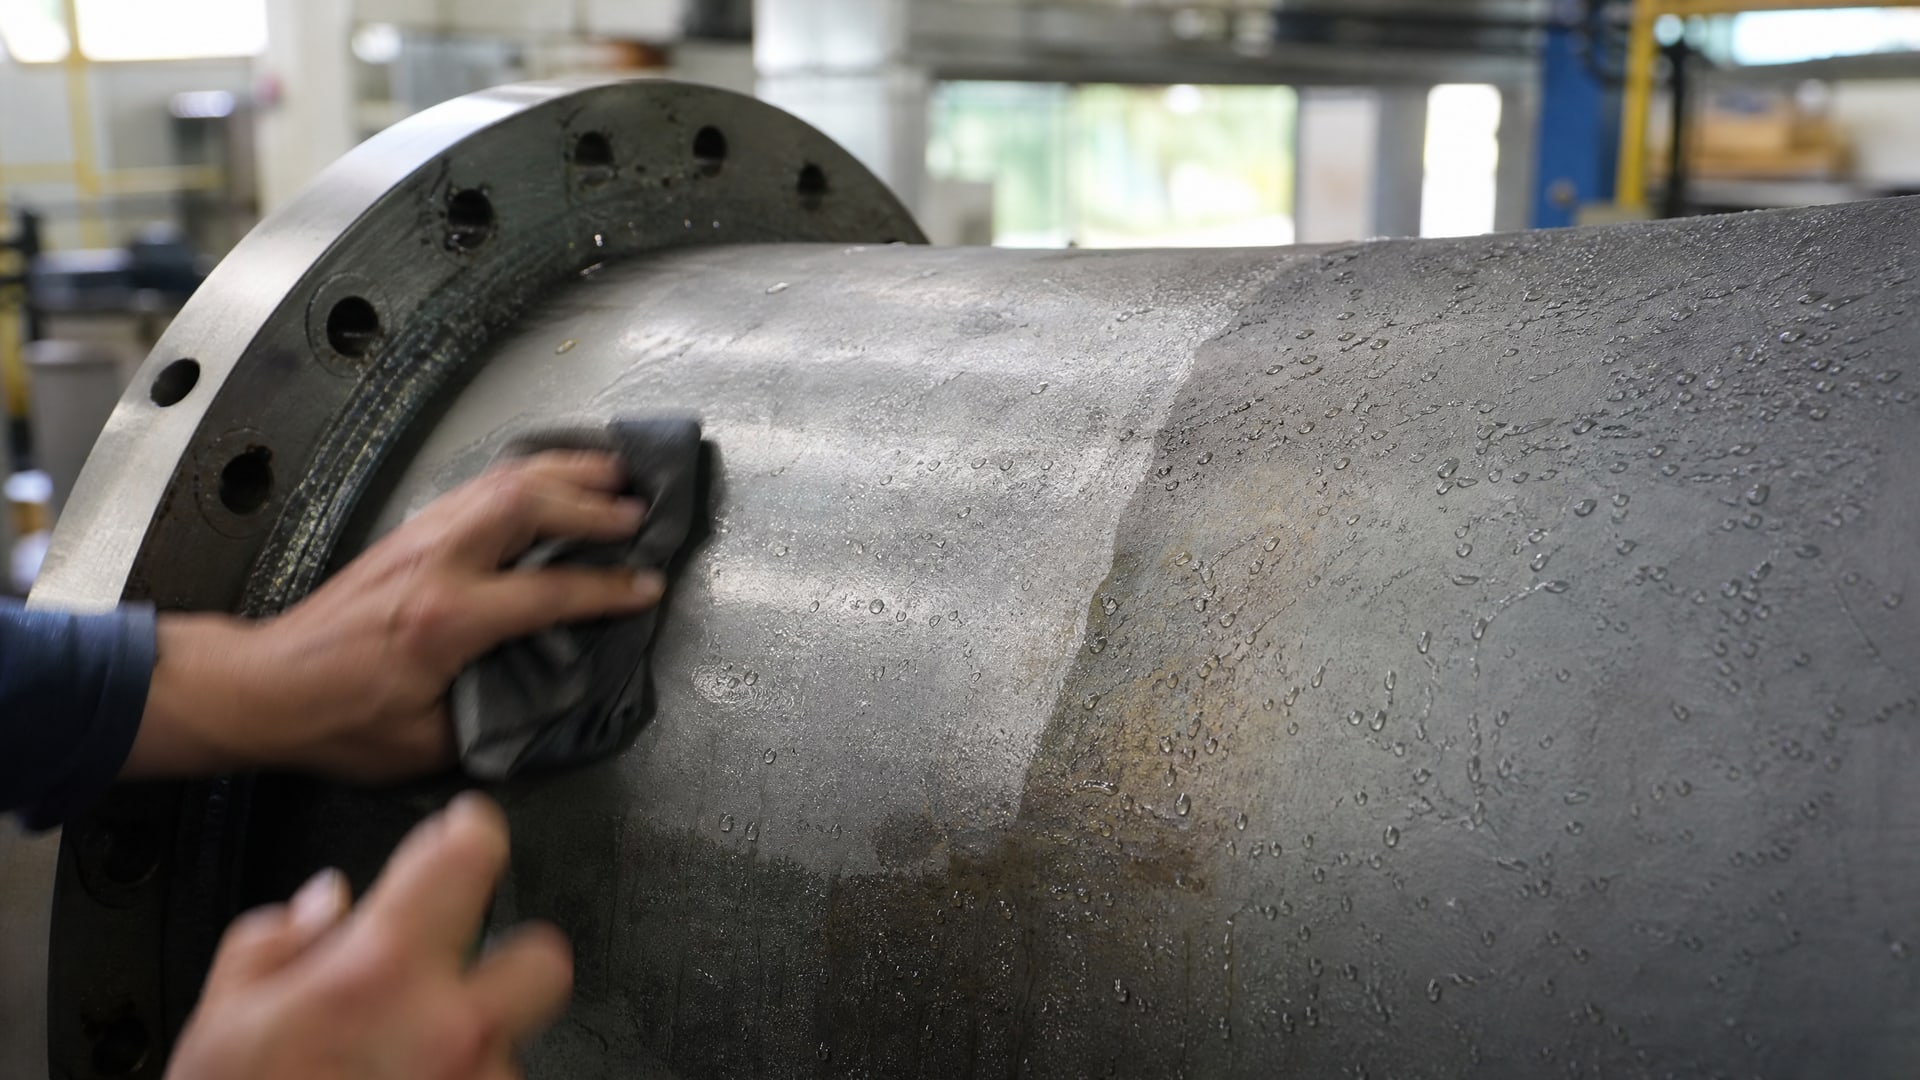
      Металлический трубопровод после гидроиспытаний, с каплями воды.

      Согласно процедурам нефтегазового и арматурного оборудования, гидроиспытание должно выполняться до окраски, а части, находящиеся в зоне погружения во время испытаний, покрываются заранее. После завершения испытаний оборудование нужно тщательно высушить, однако одного высыхания недостаточно.

      После испытаний часто на поверхности остаются: - видимые следы воды и солей; - потеки ржавчины (flash rust) в микротрещинах и неровностях; - остатки испытательной жидкости или эмульсии, используемой в системе; - невидимые загрязнения - частицы солей и окислов, растворенные в конденсате.

      В одном из процедурных документов явно указано требование: после гидроиспытания поверхности, пострадавшие от загрязнения или коррозии, должны быть восстановлены перед перекрытием грунтом. Это означает, что если на деталях обнаружены следы коррозии, их часто приходится повторно обрабатывать абразивом (в ограниченном объеме) или химически чистить перед нанесением грунта.

      Особенное внимание следует уделить контролю остаточных хлоридов. После абразивоструйной очистки допустимый уровень хлоридов составляет не более 40 мг/м². Если этот порог превышен, поверхность должна быть промыта по SSPC-SP 1 (обезжириванию и удалению загрязнений) перед грунтованием. Хлориды под покрытием разрушают защитный слой и ускоряют коррозию, поэтому контроль этого параметра - рутинная, но важная операция при испытании качества подготовки.

      Фосфатирование как промежуточная защита и активация поверхности


      Фосфатирование - это химическая предобработка, которая наносит на сталь тонкий слой железофосфатного соединения. 
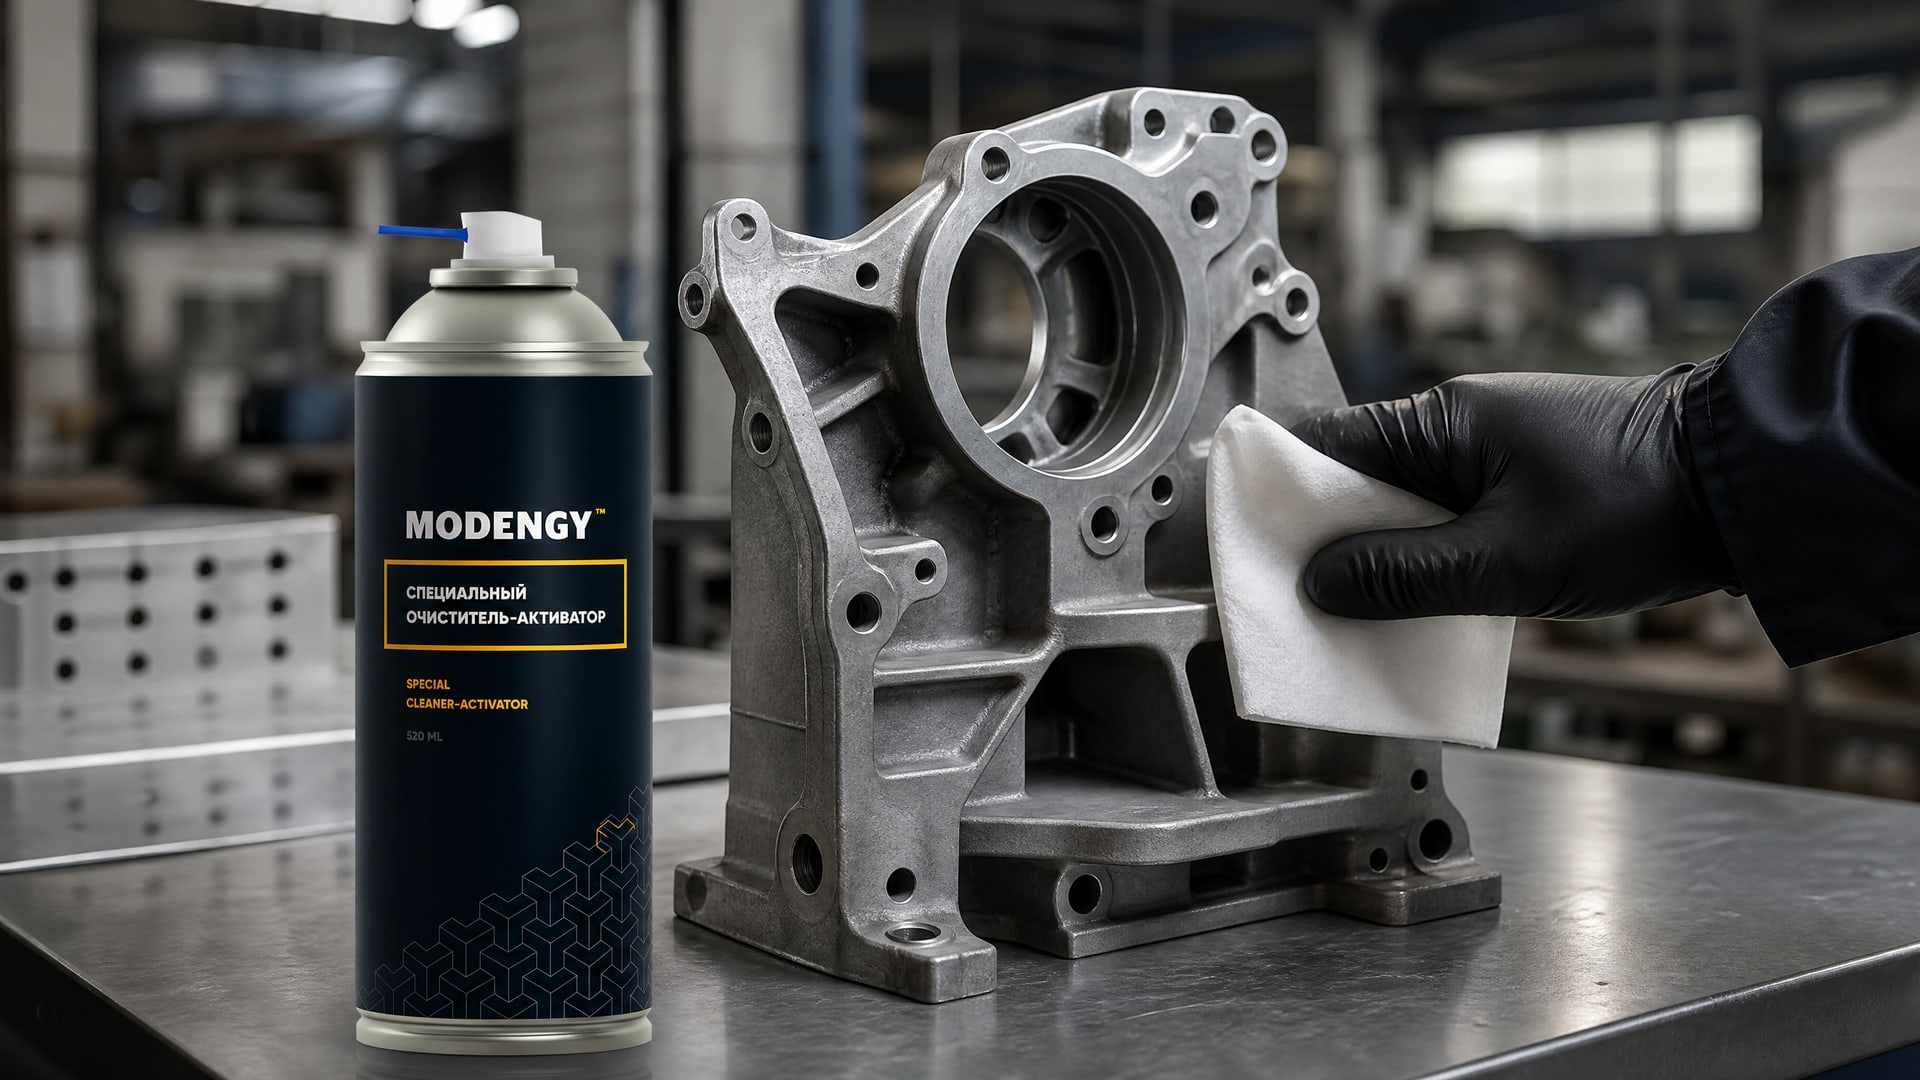
      Рука наносит MODENGY Очиститель-активатор на металл после пескоструйной обработки.

      В отличие от полноценного защитного покрытия, фосфатирование дает временную коррозионную защиту и улучшает адгезию последующих слоев краски. Оно особенно полезно в технологических паузах между сборкой, гидроиспытанием и окраской.

      Фосфатирование помогает: - удалить тонкую пыль и микрозагрязнения с поверхности после пескоструйки; - стабилизировать поверхность стали в течение нескольких дней, если окраска отложена; - улучшить адгезию между металлом и грунтом благодаря химическому связыванию; - снизить риск white rust (белой ржавчины) на необработанных сварных швах и острых кромках.

      Однако фосфатирование не заменяет полноценное покрытие. Это лишь подготовка к грунтованию и окраске. Слой фосфата сам по себе очень тонкий (несколько микрометров) и не обеспечивает долговечную защиту от коррозии. Его роль - выступить промежуточным звеном между голым металлом и первым слоем грунта. При этом фосфатированная поверхность требует последующей окраски обычно в течение 2 недель; после этого срока адгезионные свойства начинают снижаться.

      Совет инженера: использование активаторов после фосфатирования

      На производствах с задержками между фосфатированием и окраской применяются специализированные очистители-активаторы. Сценарий: детали прошли пескоструйку, затем фосфатирование, но финишная окраска отложена на несколько дней. За это время на фосфатированной поверхности могут появиться следы пыли, конденсата или остатки технологических жидкостей. Перед тем как наносить грунт, поверхность активируют очистителем, который удаляет остаточные загрязнения и восстанавливает активность фосфатного слоя. Итог: адгезия грунта остается на уровне, соответствующем свежефосфатированной поверхности, а время между фосфатированием и окраской можно увеличить с 1–2 недель до 3–4 недель при условии хранения в сухом помещении. На многих производствах для этой цели используют MODENGY Очиститель-активатор, который показал стабильные результаты в условиях цеховых задержек и позволяет закупщикам планировать окраску без спешки.

      Типичные ошибки, приводящие к отказу покрытия


      Первая ошибка - ускорение цикла. 
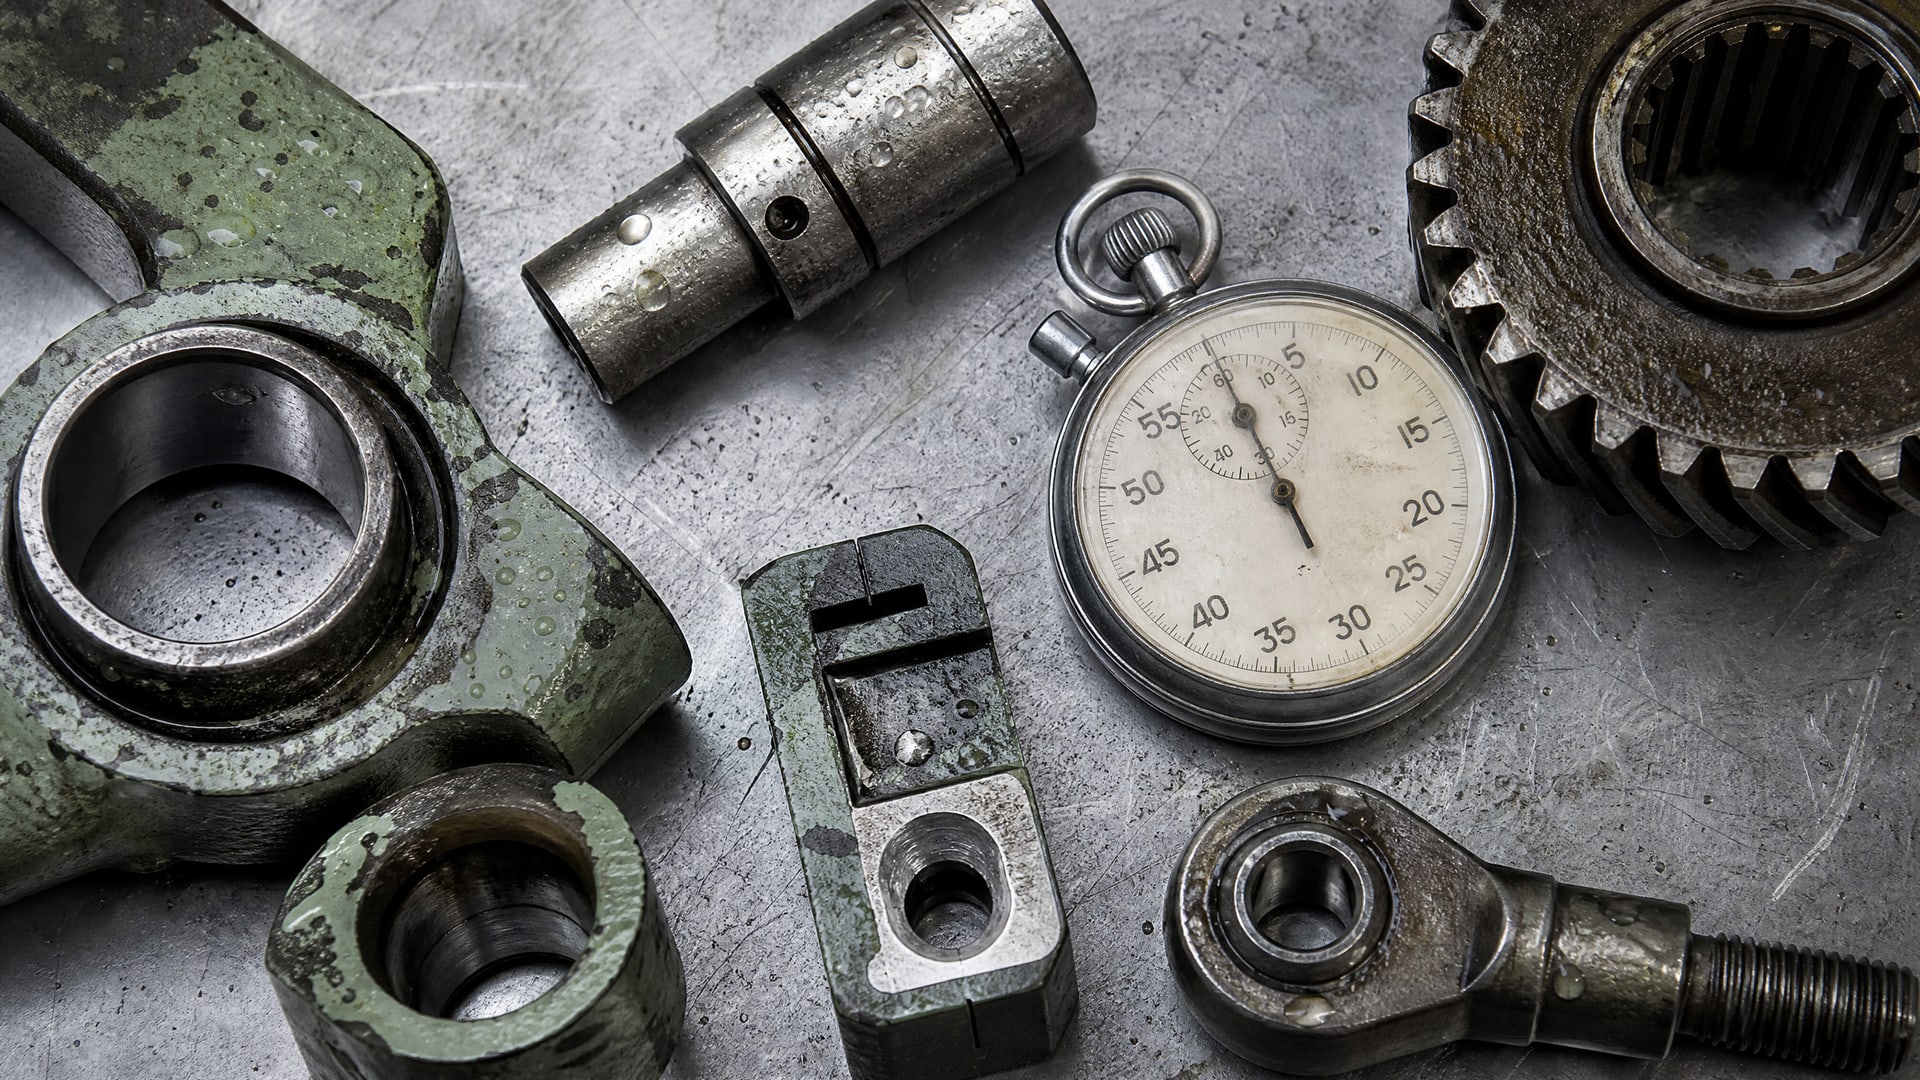
      Поврежденные металлические детали со следами влаги и шелушащейся краски после пескоструйной обработки металла.

      Закупщики часто пытаются сэкономить время и начинают окраску раньше, чем 1–2 часа после пескоструйки или прямо после гидроиспытания без доводки. Результат: под покрытием остаются влага, соли и микрочастицы, которые через несколько месяцев приводят к локальной коррозии и отслоению краски. Вместо ожидаемых 5–10 лет защиты оборудование требует переделки через 1–2 года.

      Вторая ошибка - игнорирование невидимых загрязнений. Поверхность выглядит чистой визуально, но на микроуровне остаются соли, окисные пленки и техжидкости, которые не смываются водой. Такие загрязнения разрушают адгезию изнутри, и покрытие начинает отслаиваться уже в процессе испытаний покраски по ISO 6270-2.

      Третья ошибка - отсутствие контроля профиля шероховатости. Если пескоструйка выполнена неравномерно (в одном месте слишком гладко, в другом - слишком шероховато), адгезия варьируется, и в «гладких» зонах покрытие держится хуже. Проверка профиля по ASTM D4417 занимает несколько минут на партию деталей, но экономит расходы на переделку.

      Четвертая ошибка - игнорирование окна времени грунтования. Закупщики часто думают: если сталь очищена, ее можно хранить несколько дней и загрунтовать когда-нибудь позже. На самом деле очищенная поверхность активна и быстро окисляется. Хранение под открытым небом после пескоструйки допускается не более 2 недель, и то при условии, что загрунтованные детали затем не подвергаются наружному воздействию более 2 недель из общего 8-недельного периода хранения. Это означает, что нужна защита от влаги и конденсата.

      Пятая ошибка - недостаточный контроль остаточных хлоридов. Хлориды невидимы, но они присутствуют во многих типах испытательных жидкостей и в некоторых абразивах. Если не проверить уровень хлоридов (порог 40 мг/м²), они начнут разрушать покрытие при контакте с влагой.

      Оптимальный цикл: от сборки к окраске


      Наиболее надежный порядок операций выглядит так: 

      1. Сборка оборудования с использованием технологических жидкостей и смазок, совместимых с финишным покрытием (обычно водные смазки или масла без органических добавок, которые позже смываются).

      2. Гидравлическое испытание для выявления утечек; части, находящиеся в зоне погружения, могут быть предварительно покрыты.

      3. Осушка и локальная доводка. После испытаний оборудование высушивается, осматривается на предмет flash rust и загрязнений. Если необходимо, проводится локальная пескоструйная обработка поверхности металла участков с коррозией или загрязнением.

      4. Контроль чистоты. Проверяется остаточный уровень хлоридов (не более 40 мг/м²), профиль шероховатости по ASTM D4417 и отсутствие видимых загрязнений.

      5. Грунтование в течение 1–4 часов после завершения подготовки; между абразивной обработкой и грунтованием хранение должно быть в сухом помещении.

      6. Финишная окраска в течение 8 недель после грунтования; при условии, что загрунтованные детали не подвергаются наружному воздействию более 2 недель.

      Такая схема требует четкой координации между цехом подготовки, испытаниями, сборкой и окраской, но гарантирует максимальную адгезию и долговечность покрытия.

      Контроль качества подготовки поверхности


      Контроль качества перед окраской включает несколько параметров, каждый из которых должен быть задокументирован: 

      • Степень чистоты поверхности - Sa 2½ согласно ISO 8501-1 (полная очистка до светлого металла);

      • Профиль шероховатости - измерение по ASTM D4417, обычно в диапазоне 40–100 мкм в зависимости от типа грунта;

      • Остаточные хлориды - не более 40 мг/м² (проверка по методике SSPC);

      • Влажность поверхности - не более 4 % относительной влажности в момент грунтования;

      • Отсутствие видимых загрязнений и flash rust - визуальный контроль и при необходимости протирание мягкой тканью;

      • Время между подготовкой и грунтованием - документирование времени для подтверждения соблюдения 1–4-часового окна.

      После нанесения грунта и финишной краски адгезия и долговечность покрытия подтверждаются испытаниями по ISO 6270-2 (водостойкость) и ISO 9927 (коррозионная стойкость). Эти испытания являются обязательной частью квалификации системы защиты для серьезного промышленного оборудования.

      Часто задаваемые вопросы

      Сколько времени у меня есть после пескоструйной обработки металла, чтобы нанести грунт?

      Согласно техническим стандартам, очищенную пескоструйкой сталь нужно загрунтовать в течение 1–4 часов. Минимальный срок (1 час) актуален для высокой влажности или агрессивной атмосферы. При сухом воздухе в закрытом цехе допускается до 4 часов. После этого окна риск повторного окисления возрастает. Хранить обработанные детали нужно в сухом помещении, защищенном от конденсата и аэрозолей.

      Что делать, если после гидроиспытания на оборудовании появилась ржавчина?

      После испытаний нужно быстро осушить оборудование и проверить поверхность. Если появилась flash rust (локальная ржавчина), ее удаляют локальной пескоструйной обработкой поверхности металла или протиранием специальной щеткой, а затем немедленно (в течение часа) грунтуют. Если ржавчина глубокая, рассмотрите повторное фосфатирование перед окраской для восстановления адгезионных свойств.

      Каков допустимый уровень хлоридов на поверхности перед окраской?

      Остаточные хлориды должны быть не более 40 мг/м² после абразивной очистки. Хлориды под покрытием разрушают защитный слой и ускоряют коррозию. Если уровень превышен, поверхность промывается водой или специальным раствором по SSPC-SP 1 и повторно высушивается перед грунтованием.

      Нужно ли фосфатирование, если я использую качественный грунт?

      Фосфатирование - это промежуточная защита, а не замена грунту. Оно особенно полезно, если между пескоструйкой и окраской есть технологические паузы (несколько дней или недель). Фосфатирование стабилизирует поверхность, улучшает адгезию грунта и защищает сварные швы от white rust. Для критичного оборудования рекомендуется комбинировать фосфатирование и качественный грунт.

      Как определить, что профиль шероховатости достаточный для окраски?

      Профиль шероховатости измеряется по ASTM D4417 и обычно составляет 40–100 мкм в зависимости от типа грунта (производитель краски указывает минимальное требуемое значение). Если профиль слишком низкий, адгезия будет слабая; если слишком высокий, возможны пустоты с влагой. На производстве делается 3–5 замеров на партию деталей в разных точках для подтверждения равномерности обработки.

      Заключение

      Окрашивание собранного и испытанного оборудования требует четкого соблюдения цикла подготовки, контроля и нанесения покрытия. Пескоструйная обработка металла - это основной инструмент для достижения степени чистоты Sa 2½ и необходимой шероховатости, но она лишь начальный этап. Критичны два момента: во-первых, окно времени между обработкой и грунтованием (1–4 часа), которое нельзя упустить; во-вторых, контроль невидимых загрязнений (хлоридов, влаги и остатков технологических жидкостей), которые под покрытием разрушают адгезию и ускоряют коррозию.

      Оптимальный порядок - это сборка, гидроиспытание для выявления утечек, локальная доводка поверхности после высушивания, контроль чистоты и профиля, грунтование в течение 1–4 часов, затем финишная окраска. При соблюдении этого цикла и регулярном контроле по ASTM D4417, ISO 6270-2 и ISO 9927 оборудование получает надежную и долговечную защиту от коррозии. Следующий шаг - согласовать эту технологию в спецификации поставщика, задокументировать контрольные точки и убедиться, что ваша служба приемки знает, на какие параметры обращать внимание при входящем контроле окрашенного оборудования.
      Назад к списку Следующая статья
      Категории
      • Обзоры926
      Это интересно
      • Широкий план промышленной мастерской с металлическими валами и подшипниками, готовыми для сборки, на чистом верстаке, как зафиксировать подшипник.
        Как зафиксировать подшипник на вал с помощью анаэробного фиксатора без нагрева
      • Техник изучает показания температуры воздуха в печи и поверхности металлического изделия.
        Температура полимеризации покрытий в печи: режимы и контроль адгезии
      • Разобранный подшипник качения с видимыми шариками и следами смазки с твердыми присадками на верстаке.
        Смазка для высокоскоростных подшипников: почему твердые присадки не подходят
      • В домашней мастерской на верстаке видны алюминиевая деталь и фреза со стружкой, прилипшей к режущей кромке, что показывает проблему налипания сож для обработки алюминия.
        Как подобрать полусинтетическую СОЖ для фрезерования алюминиевых сплавов
      • Роботизированная рука абразивно зачищает металлический компонент промышленного оборудования, полимеризация покрытия печь.
        Можно ли наносить профессиональные покрытия с пищевым допуском своими силами
      Компания
      О компании
      Вакансии
      Реквизиты
      Каталог
      BECHEM
      EFELE
      ВЕЗДЕШКА
      YUNPRO
      Газпромнефть
      MODENGY
      РПС
      Оборудование
      Смазка как Краска
      Статьи
      Тренды
      Новости
      Библиотека
      Контакты
      Наши контакты

      +7 (831) 217-22-12
      +7 (903) 602-12-07
      Пн. – Пт.: с 8:00 до 17:00
      г. Нижний Новгород,
      пр. Гагарина, д. 166, офисы 320, 323
      Условия использования сайта Политика конфиденциальности
      © 2026 Все права защищены.

      Все материалы сайта https://rps-nn.ru принадлежат ООО "НОВЫЕ РЕШЕНИЯ" ИНН 5751054390

      Заказ бесплатного образца

      Мы можем предоставить вам образец.

      Заполните форму и мы свяжемся с вами для принятия решения.

      Бесплатный образец предоставляется только для юридических лиц


      отправить заявку
      Нажимая на кнопку, вы даете согласие на обработку своих персональных данных.
      Спасибо, ваша заявка отправлена.
      Мы свяжемся с вами в ближайшее время
      Подбор СОЖ
      Подбор СОЖ для металлообработки
      Подбор СОЖ для волочения