Антифрикционные и антиадгезионные покрытия решают разные производственные задачи, но их часто путают - как при закупке, так и при выборе метода нанесения и контроля качества. Первые снижают трение и износ в парах скольжения, вторые предотвращают прилипание продукта, смазки или грязи к рабочей поверхности. Различие в функции определяет различие в составе, испытаниях и критериях приема готового покрытия. Инженеры и закупщики промышленного сектора должны уметь отличить эти классы материалов и выбрать нужный вариант под конкретное оборудование и условия работы - иначе риск переплатить или получить отказ узла.
В этой статье разбираем, чем действительно отличаются эти покрытия, какие параметры нужно сверять при выборе, на какие стандарты ориентироваться и как не допустить типичных ошибок закупки.
Функциональное различие антифрикционных и антиадгезионных покрытий
Главное отличие заключается в задаче, которую покрытие должно решить.
Антифрикционное покрытие наносят на детали, которые работают в режиме скольжения: валы, направляющие, зубья муфт, внутренние поверхности труб и фитингов. Его задача - снизить трение между сопряженными элементами, уменьшить износ и позволить узлу работать при меньшей затрате энергии. Типичные коэффициенты трения после отверждения находятся в диапазоне 0,070–0,080 в сухом режиме.
Антиадгезионное покрытие препятствует налипанию или прилипанию веществ к поверхности. Это могут быть пластичные материалы (смола, каучук, клей), грязь, окалина, пищевая масса или жидкие смазки. Такие покрытия работают в условиях, где нужно предотвратить залипание и обеспечить быстрое отделение материала без повреждения основного изделия. Антиадгезионность нельзя определить только по коэффициенту трения - требуются отдельные практические испытания, включая кинетическую адгезию и тесты с реальным материалом.
Объединяет оба класса только одно: оба это поверхностные материалы, которые наносят тонким слоем и отверждают. Но состав, толщина, режим сушки и требования к контролю качества различаются существенно.
Критерии выбора антифрикционного покрытия
При выборе антифрикционного покрытия нужно одновременно оценить несколько параметров, а не останавливаться на одном показателе.
Коэффициент трения и нагрузочная способность
Коэффициент трения - первый, но не единственный показатель. Для промышленных приложений важна также нагрузочная способность - максимальное давление, которое покрытие выдерживает без разрушения слоя в зоне контакта. Для отдельных антифрикционных систем встречаются значения нагрузочной способности до 550 MPa, но это не универсальная цифра; она зависит от состава и толщины слоя.
Режим трения тоже имеет значение: некоторые покрытия дают хорошие результаты только при граничном смазывании, другие работают и в полужидкостном режиме. Уточните в техническом документе, при каких условиях достигаются заявленные показатели трения.
Температурный диапазон
После полимеризации антифрикционные покрытия могут работать при температурах до +310 °C, но это максимум, а не правило. Реальный рабочий диапазон зависит от химической природы связующего и наполнителя. Для каждого конкретного продукта допустимый температурный диапазон указан в техническом паспорте - его нельзя экстраполировать на весь класс покрытий.
Не менее важна температура полимеризации: режимы сушки в печи различаются, и неправильная температура или время приведут либо к неполному отверждению (низкая адгезия, недостаточная твердость), либо к деградации покрытия (потемнение, снижение смазывающих свойств).
Химическая стойкость и коррозионная стойкость
Если узел работает в агрессивной среде (соль, кислоты, щелочи, органические растворители), нужно проверить коррозионную стойкость покрытия. Стандартный тест - выдержка в соляном тумане по ISO 9227; продолжительность обычно составляет 500–1000 часов в зависимости от требований. Однако наличие сертификата по ISO 9227 не гарантирует, что покрытие подойдет для вашей конкретной среды - могут быть локальные отличия (концентрация агента, pH, температура).
Уточните в техническом руководстве, в каких химических средах испытывалось покрытие и какие результаты были получены.
Критерии выбора антиадгезионного покрытия
Антиадгезионные свойства оценивают иначе, чем антифрикционные.
Адгезия к подложке и механизм отсоединения
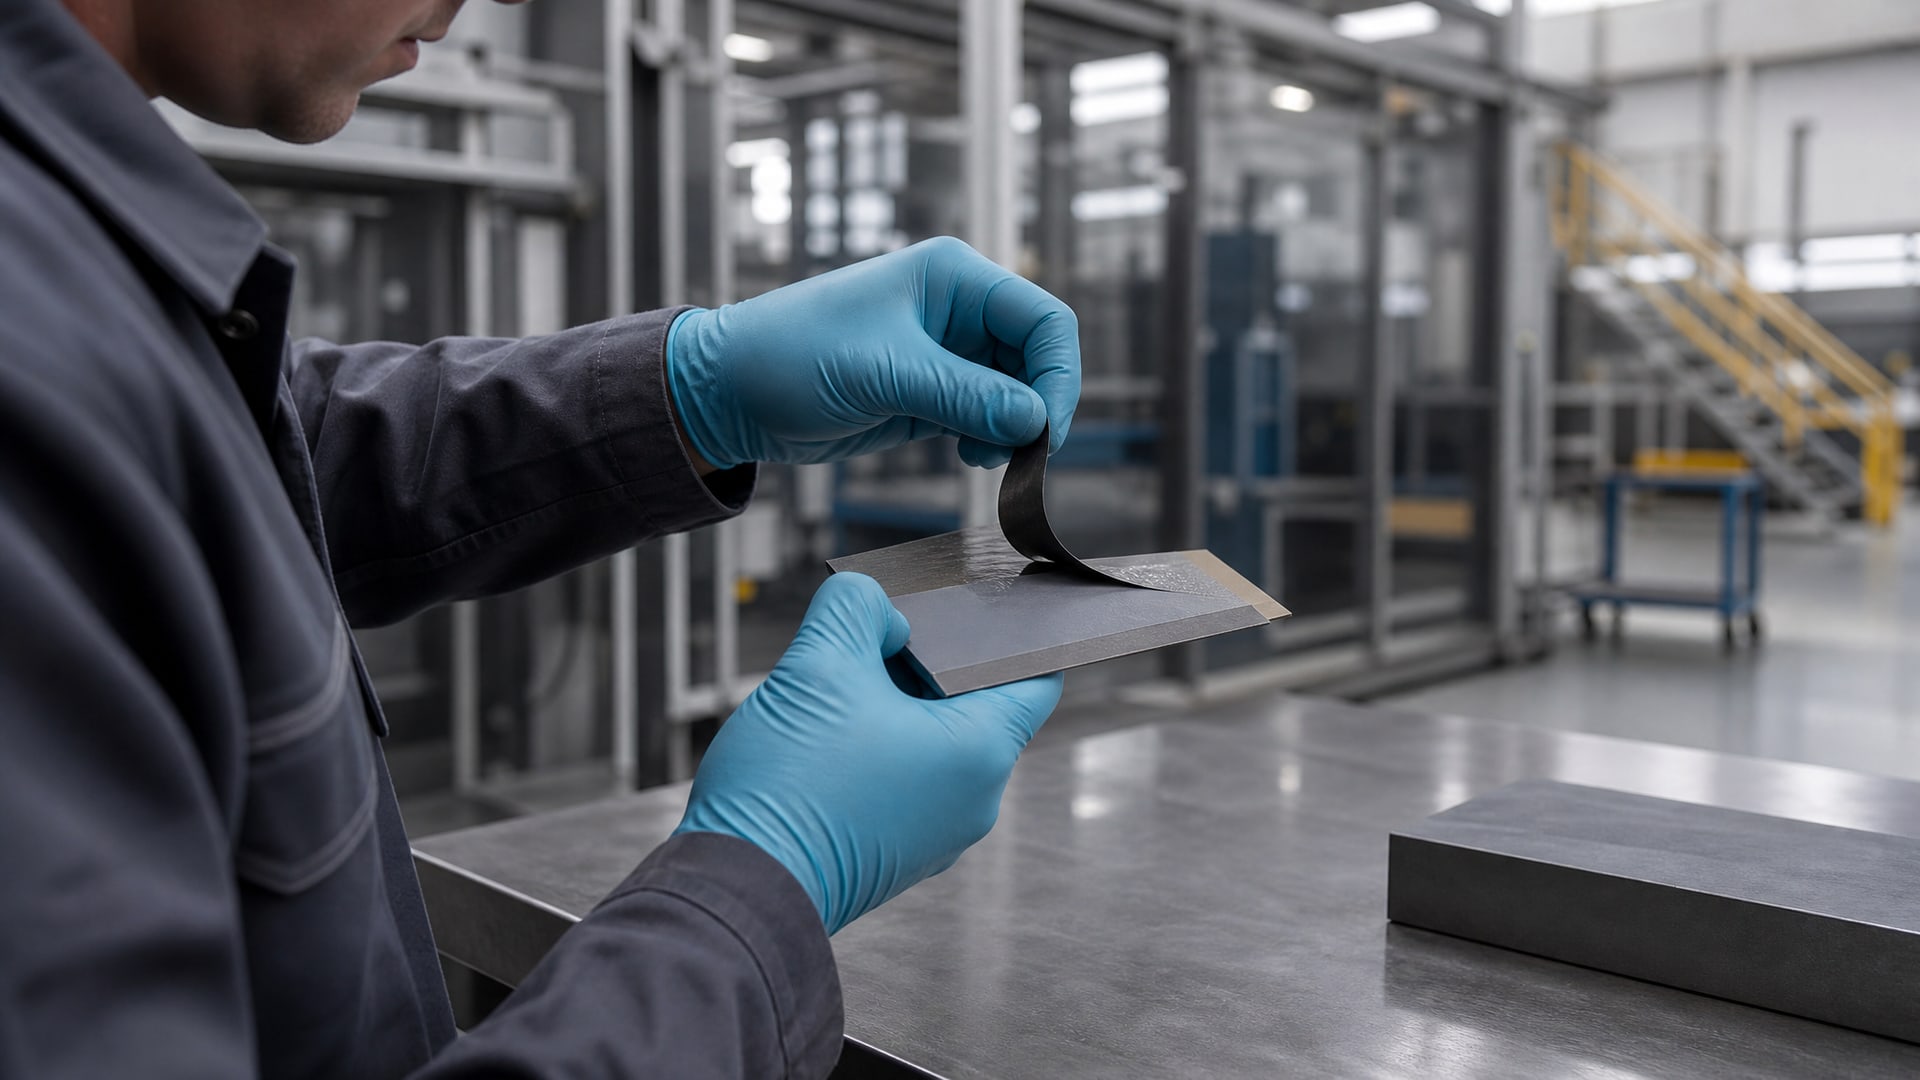
Парадокс антиадгезионного покрытия: оно не должно прилипать к налипшему материалу, но само должно надежно держаться на основе. Именно поэтому контроль адгезии к подложке - обязательный этап. Адгезию измеряют методом отрыва по ГОСТ 32299-2025 (ISO 4624) и методом решетчатых надрезов по ISO 2409 / ГОСТ 15140-78.
Метод отрыва дает количественное значение в MPa; для промышленных приложений требуется как минимум 1–2 MPa для надежного сцепления. Метод решетчатых надрезов визуально показывает, есть ли отслоение по границам нанесенной сетки - это быстрый скрининговый тест на производстве.
Состав на основе ПТФЭ и эффективность
Антиадгезионные свойства часто связаны с применением фторполимеров (ПТФЭ, PFA и др.). Однако только наличие фторполимера в составе не гарантирует антиадгезию - важна структура покрытия, пористость и распределение активного компонента. Линейка антифрикционных покрытий MODENGY включает варианты на основе ПТФЭ, которые предотвращают прилипание материалов при обработке полимеров и производстве композитов.
Для выбора нужно провести тест с реальным материалом: нанести покрытие на образец, подвергнуть его условиям эксплуатации (нагрев, давление, контакт с налипаемым веществом) и оценить, насколько легко материал отделяется от поверхности.
Температурная стойкость и совместимость с процессом
Если обработка включает нагрев (полимеризация пластика, вулканизация каучука, сушка лакокрасочного материала), антиадгезионное покрытие должно выдерживать эту температуру без деградации. При превышении температуры плавления или разложения фторполимера покрытие теряет свойства и может мигрировать на готовый продукт.
Убедитесь, что выбранное покрытие совместимо с технологическим циклом по температуре и времени выдержки.
Таблица сравнения основных параметров
| Параметр | Антифрикционное | Антиадгезионное |
|---|---|---|
| Основная функция | Снижение трения и износа в парах скольжения | Предотвращение налипания материала |
| Коэффициент трения, диапазон | 0,070–0,080 (сухой режим) | Не является основным показателем |
| Нагрузочная способность | До 550 MPa (зависит от состава) | Обычно ниже; определяется прочностью сцепления |
| Температурный диапазон после отверждения | До +310 °C (уточнять по ТДС) | Зависит от типа полимера (обычно до +200–250 °C) |
| Контроль адгезии | Обязателен (ГОСТ 32299-2025, ISO 4624) | Критичен; методы: отрыв, решетчатые надрезы |
| Испытание на коррозию | ISO 9227 (соляной туман) | Зависит от среды применения |
| Износостойкость | Ключевой параметр | Вторичен; главное - предотвращение налипания |
| Способ отверждения | Печь, воздушная сушка (зависит от типа) | Печь, воздушная сушка (привязано к составу) |
Полимеризация в печи: типичные ошибки
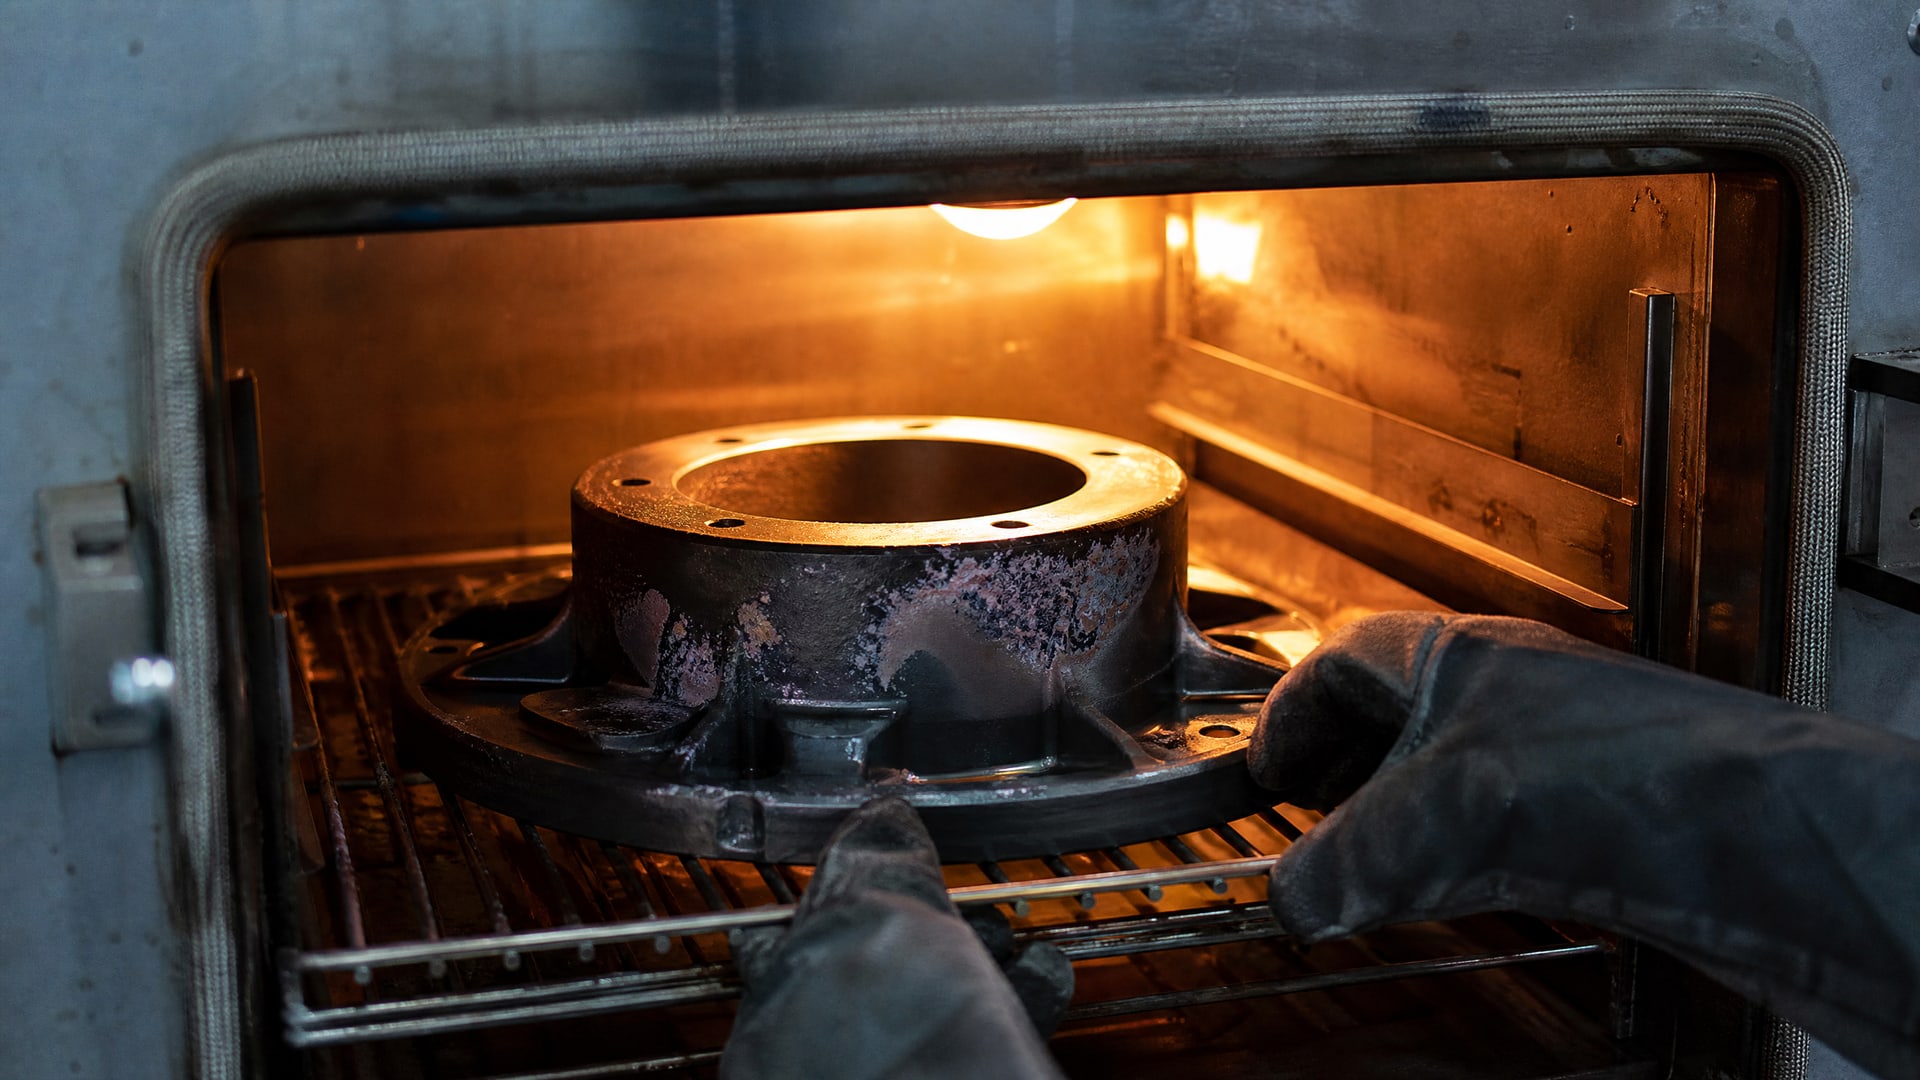
Отверждение антифрикционных и антиадгезионных покрытий в печи - частая причина потерь качества на производстве.
Неправильный выбор режима температуры и времени
Каждое покрытие имеет свой оптимальный режим полимеризации, указанный в техническом паспорте. Переносить режим от одного продукта к другому нельзя - даже если оба на основе эпоксидной смолы. Связующее, наполнители и добавки различаются, и реакция сшивания протекает по-разному.
Повышение температуры сверх рекомендованной приводит к ускоренной полимеризации, но одновременно может вызвать газообразование внутри слоя, образование пор и снижение адгезии. Недостаточная температура или время оставляют покрытие недоотвержденным, и оно не набирает проектную твердость и адгезию.
Отсутствие контроля за атмосферой в печи
Для некоторых типов покрытий (особенно полиуретановых и эпоксидно-полиуретановых) влажность воздуха в печи критична. Избыток влаги может привести к вздутию покрытия, образованию пузырей и потере адгезии. Рекомендуется поддерживать относительную влажность воздуха на уровне 40–60 % перед загрузкой в печь.
Если печь имеет естественную вентиляцию, убедитесь, что воздух не содержит загрязнений (пыли, газов), которые могут осесть на покрытие и нарушить его качество.
Несоответствие между указанным режимом и реальной температурой в печи
Термометр на панели управления может показывать одно, а реальная температура в разных зонах печи - другое. Рекомендуется использовать контрольные датчики или наклеивать на образцы термоиндикаторные полосы, которые меняют цвет при достижении определенной температуры.
Без такого контроля вы не узнаете, действительно ли достигнут нужный режим, или покрытие находится в зоне недополимеризации.
Стандарты и методы контроля качества
Правильный выбор покрытия невозможен без понимания того, какие параметры проверяются и по каким стандартам.
ГОСТ 32299-2025 и ISO 4624: метод отрыва для адгезии
Этот стандарт описывает количественный способ определения прочности сцепления (адгезии) покрытия к подложке. На отвержденное покрытие приклеивают металлический или пластиковый цилиндр (адгезиометр), выдерживают определенное время, затем тянут с постоянной скоростью до момента отделения. Результат - сила разрыва на единицу площади, выражаемая в MPa.
Для промышленных антифрикционных и антиадгезионных покрытий требуемое значение адгезии обычно составляет 1,5–3 MPa в зависимости от назначения. Метод дает не только число, но и информацию о характере разрушения: когезионное (внутри слоя покрытия), адгезионное (по границе с подложкой) или смешанное. Если разрушение адгезионное, значит, подготовка поверхности или праймер неудачны.
ISO 15741: стандарт для антифрикционных покрытий труб и фитингов
Этот стандарт описывает требования к жидким эпоксидным краскам и покрытиям на их основе, предназначенным для внутренней поверхности стальных труб и фитингов для некоррозионных газов. Хотя стандарт узкоспециализированный (для газопроводов), он полезен как пример того, как формализованы требования к антифрикционным материалам: указаны марки, требования к трению, шероховатости подложки, методы испытания и критерии приема.
ГОСТ 2789-73, ISO 4287, ISO 1302: контроль шероховатости
Подготовка поверхности перед нанесением покрытия начинается с определения требуемой шероховатости. Стандарты ГОСТ 2789-73 и ISO 4287 устанавливают параметры шероховатости (Ra, Rz и др.) и методы их измерения. Для антифрикционных и антиадгезионных покрытий обычно требуется шероховатость Ra = 0,8–3,2 мкм (в зависимости от назначения); слишком гладкая или слишком шероховатая поверхность негативно влияет на адгезию.
ГОСТ 2.309-73 и ISO 1302 - это обозначения на чертежах, которые указывают на нужную шероховатость и требования к подготовке.
ISO 9227: испытание на коррозионную стойкость в соляном тумане
Для оценки стойкости покрытия к коррозии в агрессивной среде образцы с нанесенным покрытием помещают в камеру с туманом 5 % раствора NaCl при температуре +35 °C. Продолжительность испытания обычно составляет 500–1000 часов. По истечении времени оценивают размер и характер очагов коррозии (полоса вокруг царапины, точечная коррозия и т.п.).
Результат показывает, насколько хорошо покрытие защищает основной металл от воздействия соли и влаги. Однако ISO 9227 - тест на стойкость самого покрытия, а не окончательная гарантия работоспособности в вашей конкретной среде.
ISO 2409 и ГОСТ 15140-78: метод решетчатых надрезов
Это быстрый скрининговый тест на производстве. На отвержденное покрытие с помощью специального инструмента наносят решетку параллельных линий (обычно 6 × 6 или 11 × 11 линий), затем приклеивают клейкую ленту и резко удаляют ее. Если покрытие отслаивается вместе с лентой, тест не пройден. Результат классифицируют от 0 (полное отслоение) до 5 (без отслоения). Для производственного контроля требуется обычно оценка не ниже 3–4.
Часто задаваемые вопросы
Как выбрать антипригарное покрытие для производства?
Сначала определите, в какой среде работает поверхность: с какими материалами контактирует, при какой температуре, какое нужно усилие для отделения продукта. Затем подберите покрытие с проверкой адгезии к подложке (не менее 1,5 MPa) и проведите пилотное испытание с реальным материалом, который налипает. Убедитесь, что температурный диапазон полимеризации совместим с вашим процессом.
Какая разница между низким коэффициентом трения и антиадгезией?
Низкий коэффициент трения (0,07–0,08) означает, что поверхность скользкая для пары трения (вала, вращающегося в подшипнике). Антиадгезия - это свойство препятствовать налипанию вязкого вещества. Коэффициент трения не определяет антиадгезию; нужны отдельные тесты с реальным материалом.
Обязательно ли проверять покрытие методом отрыва (ISO 4624)?
Да, для промышленных приложений это обязательно. Визуальная оценка не подтверждает реальную прочность сцепления. Количественный результат в MPa показывает, готово ли покрытие к эксплуатации, и дает информацию о характере разрушения, что помогает быстро определить, в чем причина отказа.
Можно ли использовать один режим печи для разных покрытий?
Нет. Каждое покрытие имеет свой оптимальный режим полимеризации, зависящий от состава связующего, наполнителя и отвердителя. Переносить режимы между продуктами нельзя даже при том, что оба имеют похожее назначение.
Как проверить готовность покрытия к работе сразу после извлечения из печи?
Стандартный контроль включает визуальный осмотр (отсутствие пузырей, трещин, потеков), проверку твердости по шкале твердости (твердость по Кенигу или по Шору), и проверку адгезии методом решетчатых надрезов (быстрый тест). Полный набор тестов (адгезия по отрыву, коррозионная стойкость) проводят на контрольных образцах; их результаты становятся известны позже.
Заключение
Выбор между антифрикционным и антиадгезионным покрытием начинается с ясного понимания функции поверхности. Если узел работает в режиме скольжения и нужно снизить трение и износ, выбирайте антифрикционное покрытие и контролируйте коэффициент трения, нагрузочную способность и адгезию. Если задача состоит в предотвращении налипания материала, выбирайте антиадгезионное покрытие и проводите практические испытания с реальным материалом, проверяя адгезию к подложке и кинетику отсоединения.
Во всех случаях опирайтесь на стандарты (ГОСТ 32299-2025 / ISO 4624 для адгезии, ISO 9227 для коррозии, ISO 2409 для решетчатых надрезов) и не переносите режимы полимеризации между разными продуктами без консультации с производителем. Комплексный подход к выбору покрытия - с учетом температуры, химической среды, требуемых механических свойств и методов контроля качества - гарантирует надежность узла и предотвращает дорогостоящие отказы оборудования.