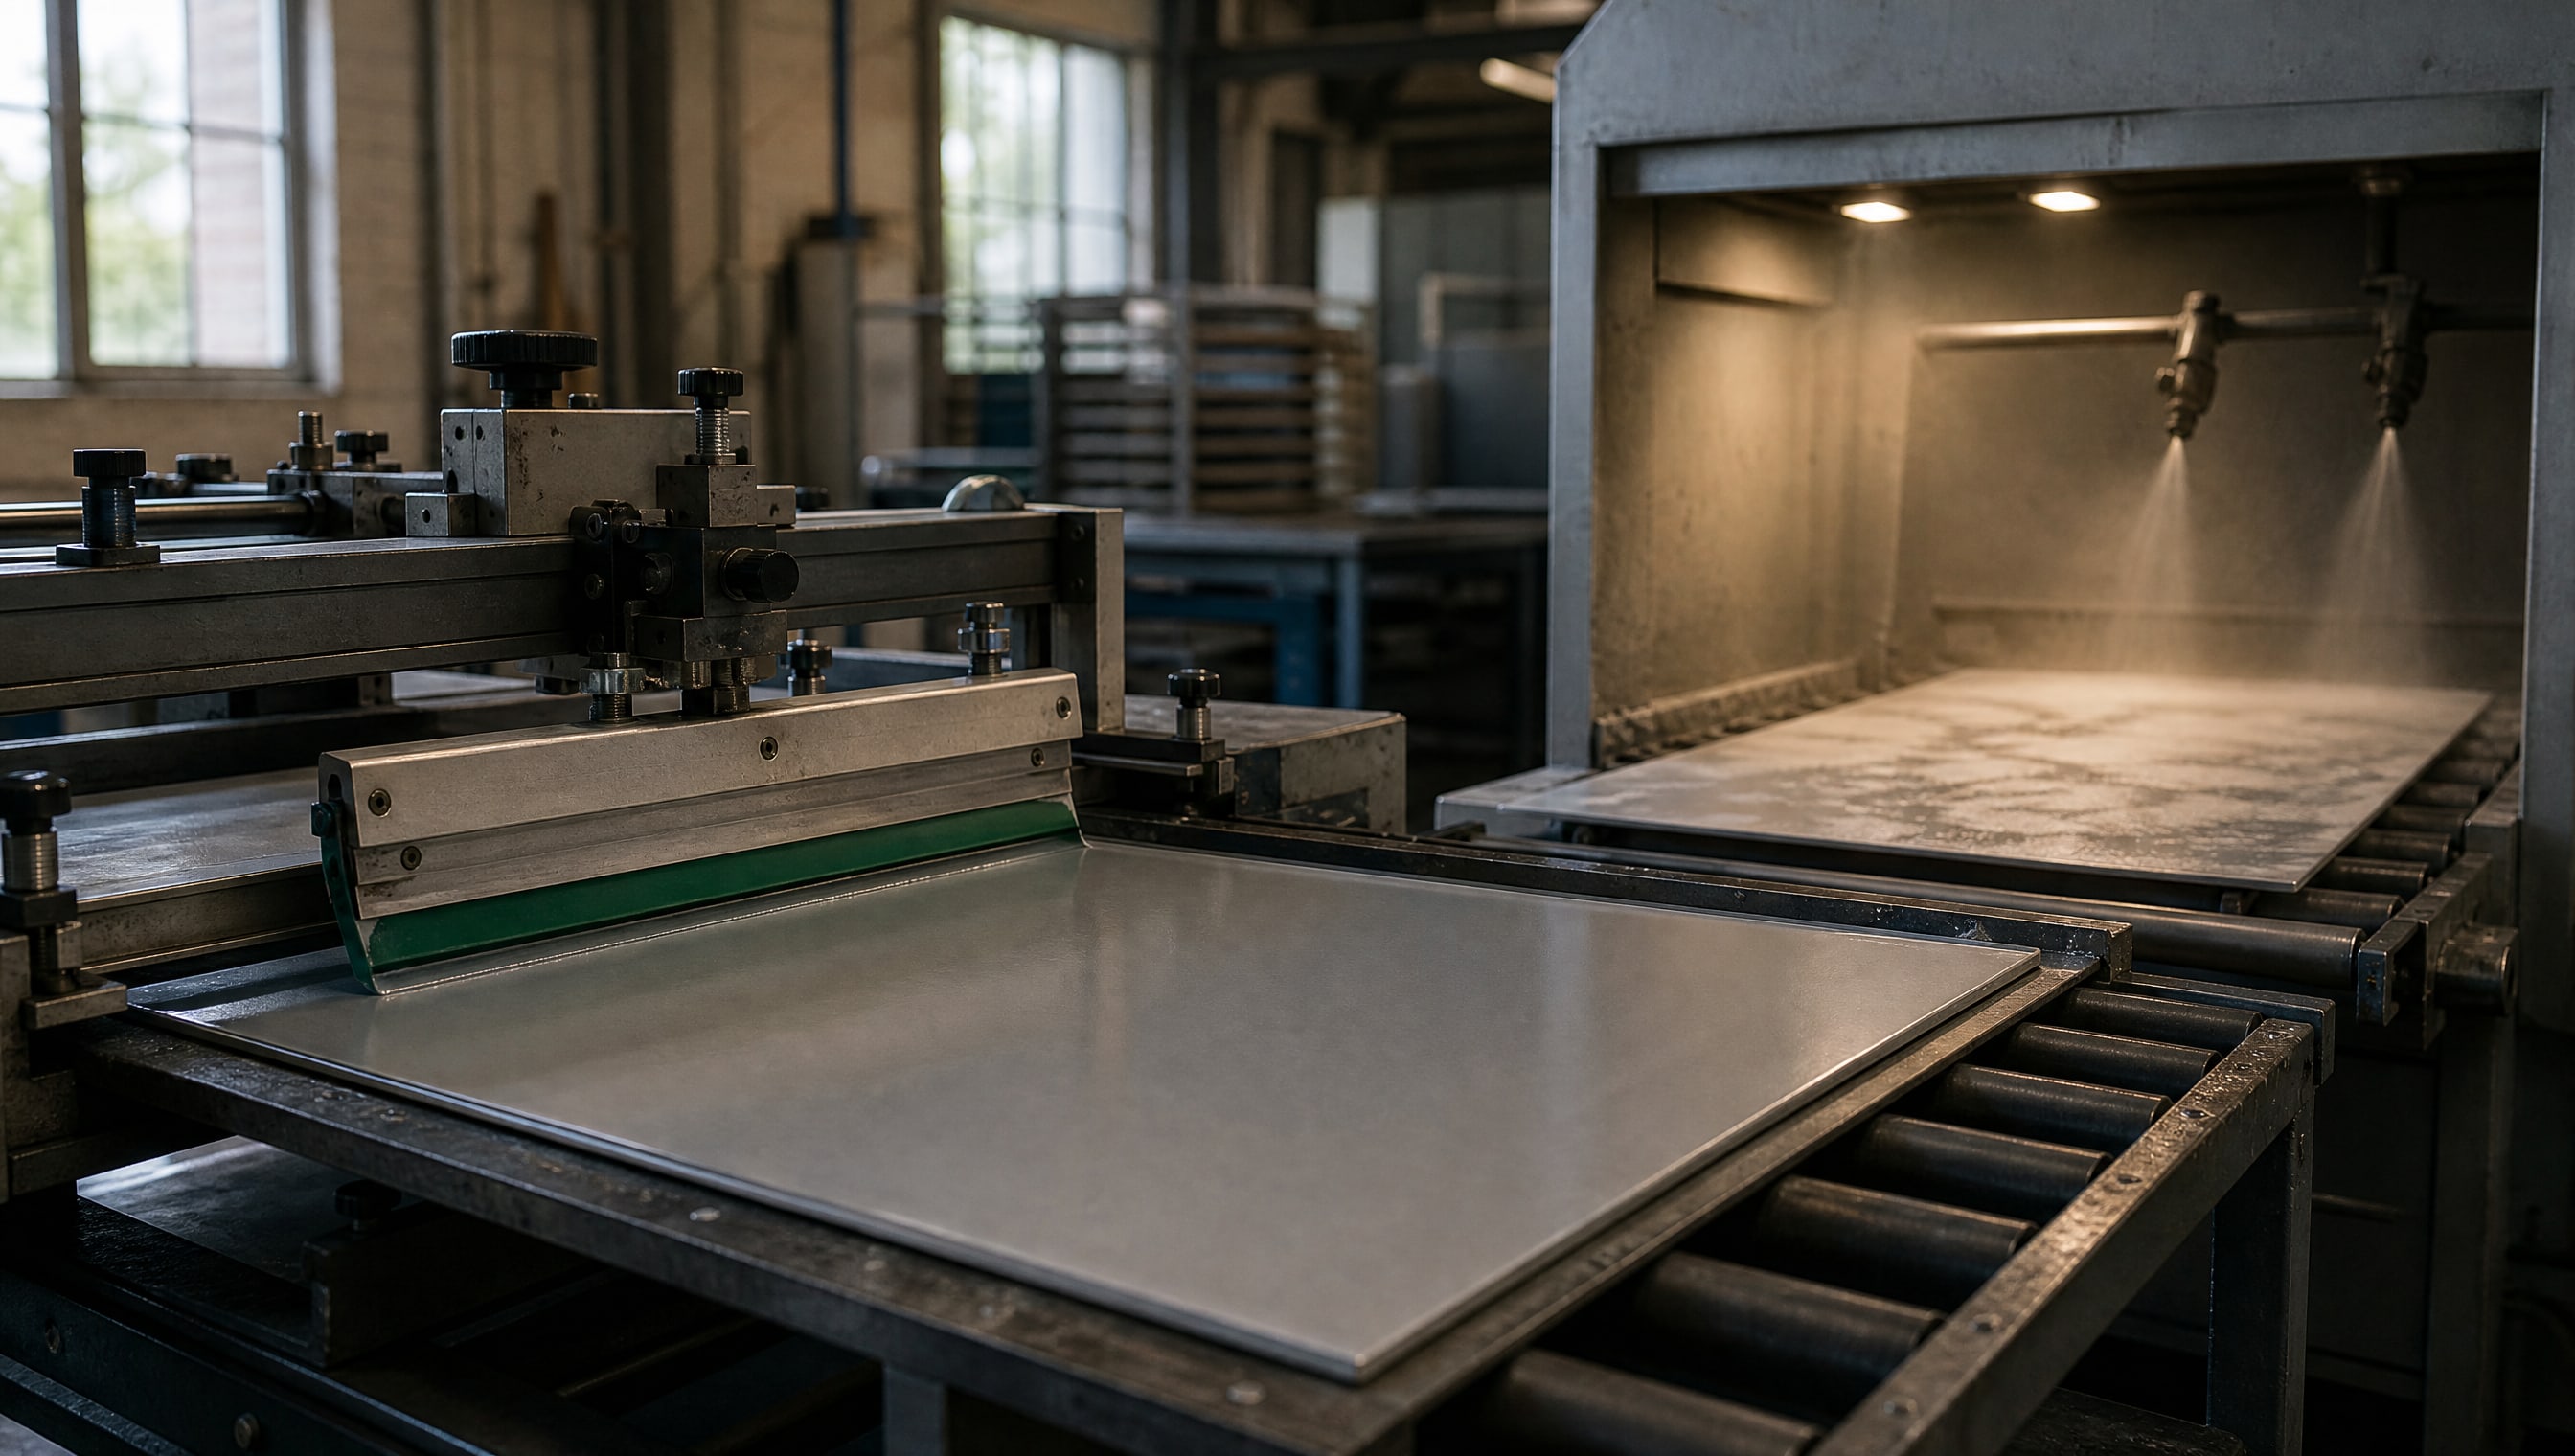
Выбор метода нанесения смазочных и твердосмазочных покрытий определяет не только расход материала, но и качество защиты, локальность обработки и долговечность покрытия. Трафаретная печать и аэрозольное распыление решают одну задачу, но совершенно по-разному: первая наносит контролируемый слой на заранее определенную зону, вторая распыляет материал в воздух, где часть его неизбежно рассеивается. На практике для смазочных покрытий, особенно когда речь идет о поршнях, направляющих и прецизионных узлах авиационных двигателей, разница оказывается критичной. Эта статья разбирает, почему в производстве все чаще выбирают трафаретную печать, какие преимущества она дает и какие задачи с ее помощью решаются эффективнее.
Управление толщиной слоя: главное преимущество над аэрозолем
Основная причина выбора трафаретной печати для смазочных покрытий - это способность получить толстый, равномерный и предсказуемый слой.
В аэрозольном распылении слой формируется облаком мельчайших капель, которые оседают на поверхность неравномерно: у границ контура покрытие получается тоньше, в центре может быть толще, а часть материала попросту теряется в воздухе. Трафаретная печать исключает эту проблему: материал проходит сквозь сетку трафарета и наносится тонкой пленкой прямо на подложку, без промежуточного этапа распыления.
Для твердосмазочных покрытий на поршнях, цилиндрах и направляющих это означает, что каждый миллиметр квадратный получает строго одинаковое количество материала. Если технологией предусмотрен слой 10 мкм, то везде будет именно 10 мкм, а не 8 в одном месте и 15 в другом. Такая воспроизводимость критична для прецизионных узлов, где даже небольшой перепад толщины приводит к неравномерному трению и ускоренному износу.
Диапазон толщин, достижимых трафаретной печатью, составляет 5–20 мкм в типовых работах. Для специальных применений, когда нужна густая паста или композит, толщина может достичь 2 мм. В аэрозольном распылении добиться такого контроля нельзя по техническому принципу: сжатый воздух разбивает материал на капли, которые летят по баллистической траектории. Регулировка давления и расстояния до поверхности дает лишь приблизительное управление толщиной, а границы слоя всегда размыты.
Локальность нанесения и отсутствие потерь материала
Аэрозольное распыление предполагает, что рабочая зона обработки шире, чем сама деталь.
Если нужно обработать небольшой участок поршня или направляющую авиационного двигателя, при распылении придется либо маскировать соседние участки, либо примириться с нежелательным осаждением материала на них. Трафаретная печать исключает эту проблему: материал остается в пределах контура трафарета и не попадает за его границы.
Это преимущество особенно важно в авиационной промышленности, где допуски строги и любое загрязнение соседних зон может вызвать непредвиденное трение или электрические проблемы. Кроме того, локальное нанесение означает экономию материала: при аэрозольном распылении часть смазки теряется на испарение и рассеяние, при трафаретной печати потери минимальны, так как вся подана масса оседает на подложку.
Для производства, где используются специальные противозадирные или противокоррозионные составы, экономия на материале складывается в существенную сумму. Трафаретная печать также упрощает контроль расхода: можно точно рассчитать, сколько смазки понадобится для серии деталей, и не держать буфер на случай распыла.
Совместимость с разными материалами подложек
Трафаретная печать универсальна по отношению к материалам основы.
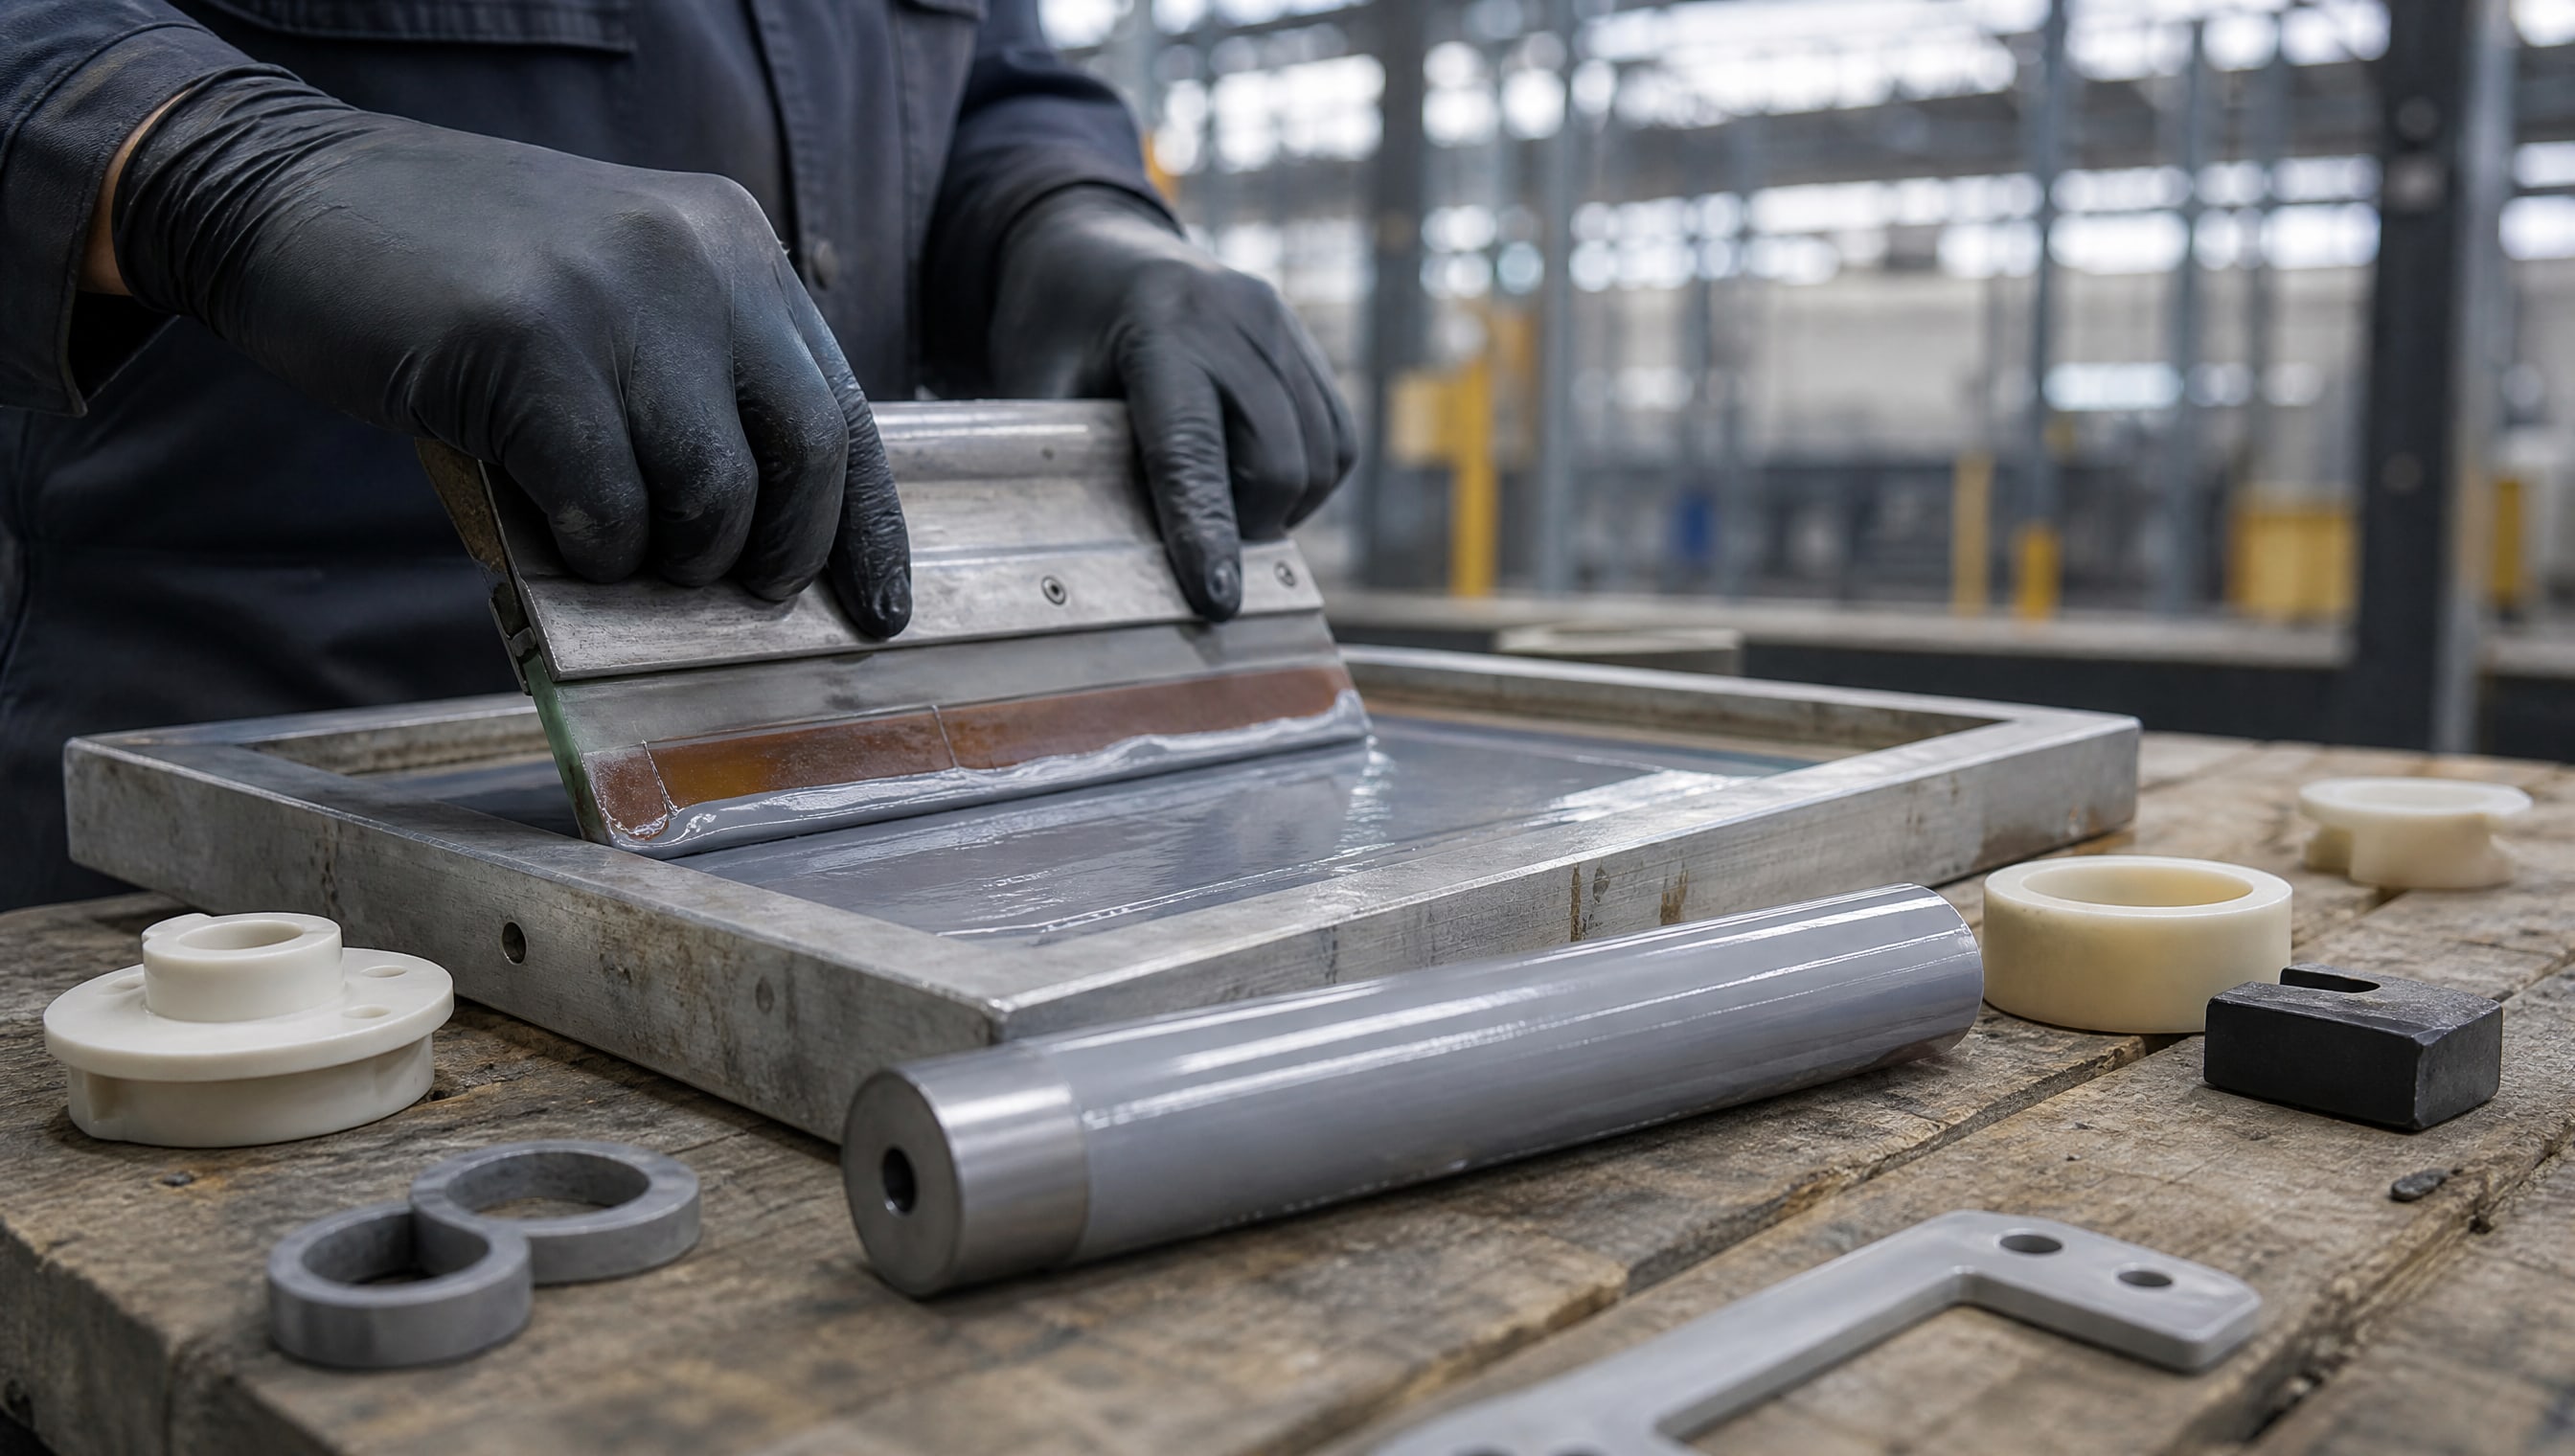
Метод применим к:
металлу (сталь, алюминий, титановые сплавы),
пластику и полимерам,
керамике и стеклу,
дереву,
ткани и текстилю,
неровным и рельефным поверхностям.
Эта универсальность делает метод особенно полезным при работе с деталями сложной геометрии. Поршни и цилиндры авиационных двигателей часто имеют рельефные канавки, осевые отверстия, коническую форму. Аэрозольное распыление на такую геометрию наносит слой неравномерно: в углублениях накапливается излишек, на выступах может быть недостаток. Трафаретная печать работает с геометрией более предсказуемо, потому что сетка трафарета плотно прилегает к поверхности и материал проходит сквозь нее независимо от микрорельефа.
Для твердосмазочных покрытий на основе молибдена, графита или политетрафторэтилена такой контроль особенно важен: эти материалы должны образовывать сплошной слой, не прерываемый воздушными карманами или пропусками. При трафаретной печати это намного вероятнее, чем при распылении.
Толстые и равномерные покрытия для специальных составов
Смазочные и защитные покрытия часто содержат наполнители, антиоксиданты, противоизносные присадки и другие функциональные добавки.
Чем гуще состав, тем сложнее его наносить аэрозолем: требуется либо сильное давление (что ускоряет распыл и потери), либо тонкий слой (что снижает эффективность защиты). Трафаретная печать не имеет этого ограничения: она может наносить относительно вязкие пасты и густые суспензии без потери качества.
Это особенно ценно для противокоррозионных покрытий на деталях авиационных двигателей, которые могут находиться в условиях высокой влажности или соляной среды. Толстое, плотное покрытие, нанесенное трафаретной печатью, лучше прилипает к металлу (адгезия) и дольше держится, чем тонкий и неравномерный слой аэрозоля.
На практике в производстве это означает, что покрытие, нанесенное трафаретом, переживает большее число циклов тепловых напряжений, вибрации и коррозионных воздействий. Для авиационных двигателей, работающих в экстремальных условиях, эта разница может быть жизненно важной.
Ограничения трафаретной печати и правильный выбор метода
Несмотря на преимущества, трафаретная печать имеет серьезные ограничения, которые не следует игнорировать.
Главное - это низкая производительность и высокие подготовительные затраты. Если нужно нанести смазочное покрытие на сотни или тысячи деталей в день, трафаретная печать может оказаться узким местом: производительность метода значительно ниже, чем у автоматизированного аэрозольного распыления с роботизацией.
Кроме того, для каждого цвета, рисунка или контура требуется отдельный трафарет. Если в производственном цикле нужно часто менять дизайн или наносить многокрасочные покрытия, подготовительный период удлиняется. Изготовление качественного сетчатого трафарета требует времени и навыков; ошибки при его создании приводят к браку всей серии.
Для высокоскоростного конвейера, где детали движутся непрерывно, аэрозольное распыление остается более практичным решением. Но если объемы серии средние (100–10 000 деталей), контроль качества важен, а повторяемость критична, трафаретная печать часто окупается за счет снижения брака и рецикла.
| Параметр | Трафаретная печать | Аэрозольное распыление |
|---|---|---|
| Толщина слоя | 5–20 мкм и выше, до 2 мм в спец. применениях | 1–5 мкм, сложно контролировать |
| Равномерность | Высокая, контролируемая | Средняя, зависит от давления и расстояния |
| Локальность | Точная в пределах контура трафарета | Широкий факел распыла, потери материала |
| Совместимость с материалами | Металл, пластик, керамика, стекло, неровные поверхности | Любые, но равномерность хуже на рельефе |
| Производительность | Низкая, требует нескольких проходов | Высокая при автоматизации |
| Подготовка | Долгая, изготовление трафарета | Быстрая, настройка давления и сопла |
| Переналадка при многокрасочности | Требует отдельного трафарета на цвет | Быстрая смена сопла или краски |
| Эффективность на малых и средних сериях | Высокая благодаря амортизации подготовки | Средняя из-за переналадок |
Таблица показывает, что оба метода имеют свою нишу. Однако для смазочных и твердосмазочных покрытий на деталях с жесткими допусками трафаретная печать обычно предпочтительнее.
Практическое применение в авиационной и машиностроительной промышленности
На авиационных предприятиях трафаретная печать завоевала популярность как раз потому, что гарантирует воспроизводимость.
Когда поршень, цилиндр или направляющая валика выходят из печи обработки, они должны быть покрыты смазочным слоем так, чтобы каждый экземпляр был идентичен соседним. При аэрозольном распылении это сложно: зависит от давления воздуха, сопла, расстояния оператора до детали. При трафаретной печати - это программируется в трафарете, и воспроизводимость становится гарантированной.
Антифрикционные твердосмазочные покрытия, используемые на скользящих поверхностях, требуют особенно аккуратного обращения. Если слой получился тоньше или толще, чем надо, коэффициент трения изменится, и это может привести к повышенному нагреву, ускоренному износу и отказу узла в полете. Трафаретная печать минимизирует такие риски благодаря контролируемой толщине.
На практике закупщики и снабженцы выбирают трафаретную печать, когда производство требует высокого уровня повторяемости. Эта рациональность выбора подкреплена опытом: компании, перешедшие на трафаретную печать для критичных узлов, сообщают о снижении брака и увеличении надежности в эксплуатации.
Аэрозольное распыление остается в строю, когда нужна максимальная скорость обработки, невелики требования к покрытию критичных зон или когда геометрия детали так сложна, что трафарет сделать невозможно.
Часто задаваемые вопросы
Может ли трафаретная печать применяться к любым поверхностям?
Да, метод работает с металлом, пластиком, керамикой, стеклом и даже неровными рельефными поверхностями. Главное условие - поверхность должна быть твердой и сухой. Мягкие или очень пористые материалы требуют предварительной подготовки. Для авиационных деталей из сплавов титана и алюминия метод идеален.
Почему трафаретная печать дороже, если там меньше потерь материала?
Трафаретная печать требует изготовления трафарета - сеточного шаблона, который делается под каждый контур отдельно. На малых объемах эти подготовительные затраты не окупаются. На сериях в несколько тысяч деталей себестоимость печати становится дешевле, чем при аэрозольном распылении.
Какая толщина слоя считается нормальной для смазочных покрытий?
Для большинства применений достаточно 5–15 мкм. Для защитных противокоррозионных покрытий иногда используют 20–50 мкм. Специальные составы (например, на основе графита) могут наноситься слоем до 100 мкм. Трафаретная печать позволяет достичь любого из этих значений с высокой точностью.
Влияет ли скорость нанесения на качество покрытия при трафаретной печати?
Да, но не так критично, как при распылении. Если печать слишком быстрая, материал может не полностью пройти через сетку и останутся пропуски. Если слишком медленная, происходит растекание по краям контура. Скорость обычно настраивается один раз и затем остается постоянной, что исключает субъективный фактор оператора.
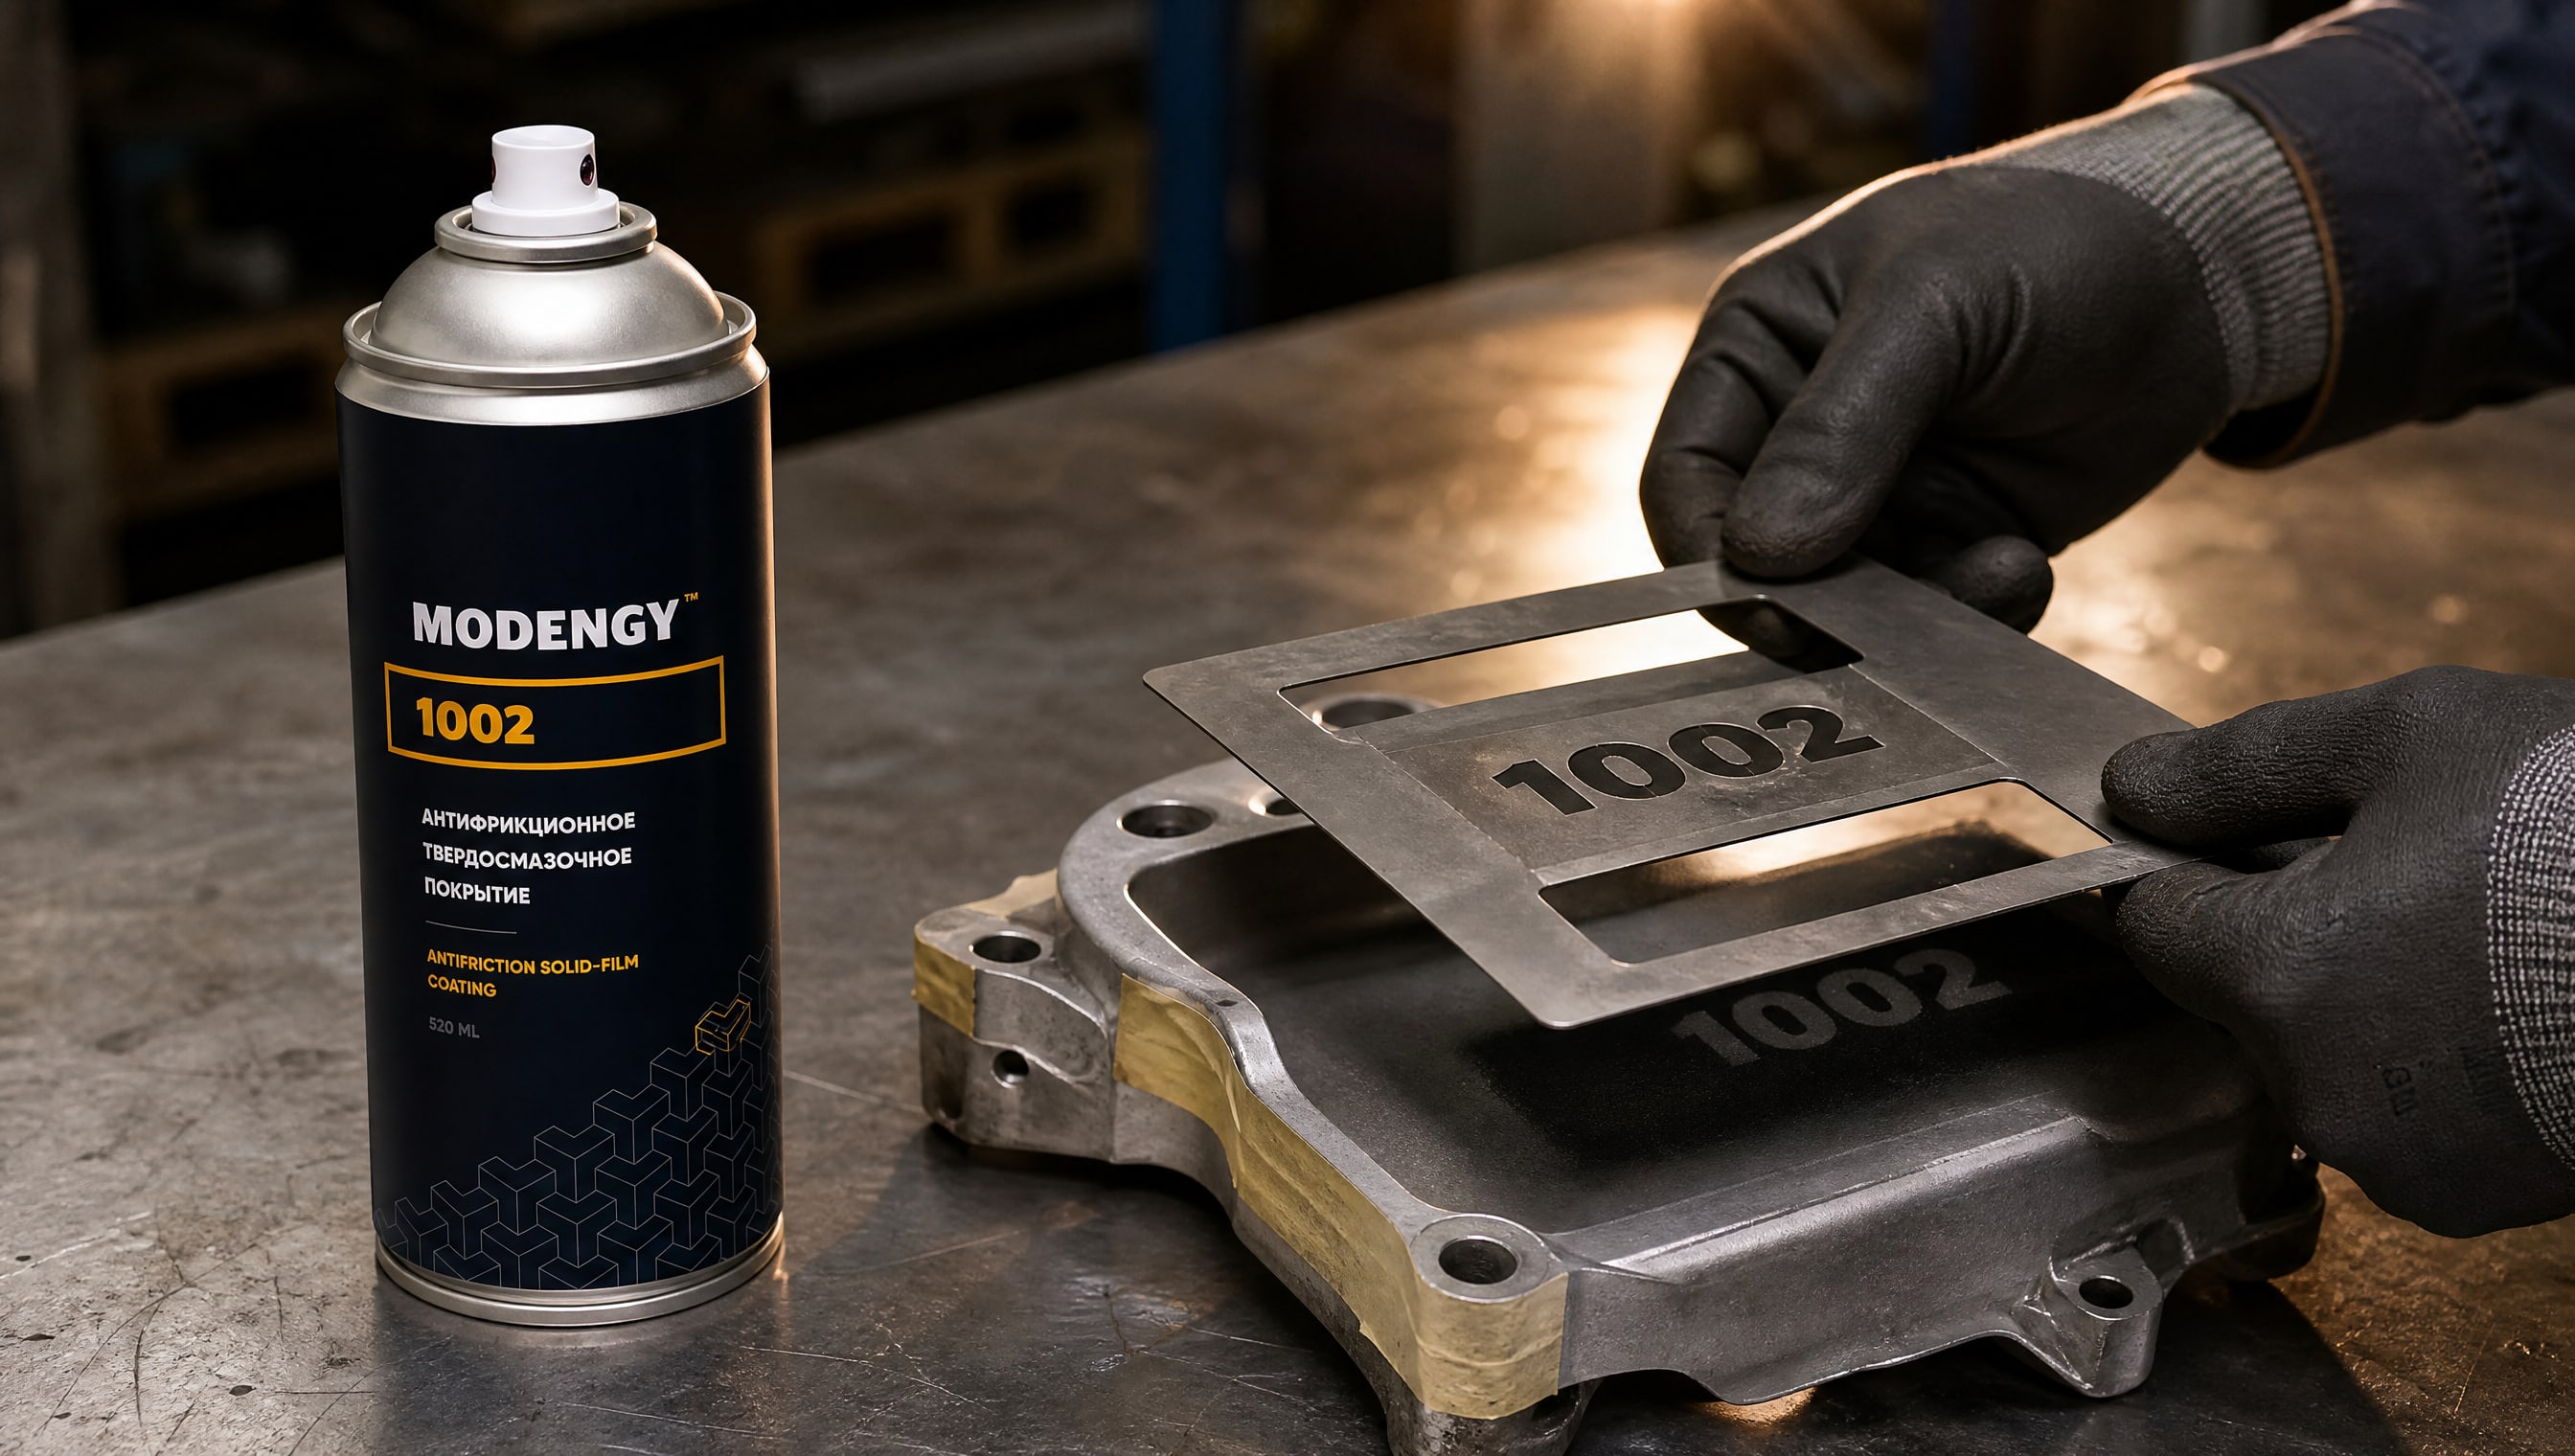
Можно ли использовать трафаретную печать для нанесения MODENGY 1002 на направляющие скользящих узлов?
MODENGY 1002 - антифрикционное твердосмазочное покрытие, доступное в аэрозольной форме. Для нанесения его же в виде пасты или суспензии через трафарет потребуется согласование с производителем материала: вязкость, адгезия и вспомогаемость должны быть совместимы с печатной технологией. На практике для направляющих закупщики берут готовый аэрозоль ради удобства и скорости, но если требуется высочайшая точность покрытия, предварительное согласование с техподдержкой обязательно.
Заключение
Трафаретная печать и аэрозольное распыление - два разных решения одной задачи. Первая гарантирует контролируемый, равномерный и локальный слой смазочного или твердосмазочного покрытия, что особенно важно для деталей авиационных двигателей, поршней и направляющих, где допуски жесткие, а надежность критична. Вторая остается выбором для высокоскоростного производства, когда объемы велики и равномерность менее значима.
Если перед вами стоит задача обеспечить воспроизводимое качество покрытия на средних и крупных сериях, стоит рассмотреть трафаретную печать как основной метод. Сноситься с техподдержкой поставщика материалов, согласовать вязкость и совместимость состава, проверить первые образцы - и вы получите надежный, предсказуемый процесс, который окупится снижением брака и увеличением срока службы узлов.