Задиры на поверхностях подшипников и валов возникают, когда масляная пленка разрушается под действием нагрузки, колебаний температуры или неправильно подобранной вязкости. Результат - микросварка материалов, ускоренный износ и выход узла из строя. Правильный выбор масла для смазки подшипников - ключ к предотвращению этой проблемы. В статье разберемся, какие параметры масла (вязкость, тип базы, температурные характеристики) обеспечивают надежную защиту, как рассчитать нужный класс по нагрузке и скорости, и почему один и тот же продукт не подходит всем без исключения.
Знание этих основ избавляет закупщиков от дорогостоящих ошибок выбора и помогает инженерам обосновать смену масла при внесении изменений в режим работы узла.
Вязкость масла и режимы нагрузки: почему одно масло не подходит всем
Вязкость базового масла - первый параметр в выборе смазки для подшипников, но она не универсальна.
Для узлов, работающих медленно под высокой нагрузкой, нужна более вязкая жидкость, которая формирует толстую несущую пленку и противостоит микродвижениям поверхностей. В таких случаях рекомендуют масла класса ISO VG 150–460 или даже ISO VG 460–680 для экстремальных давлений. Вязкая база медленнее выдавливается из зазоров, сохраняет защиту дольше и снижает риск прямого контакта металла с металлом.
Обратная ситуация складывается на высокоскоростных подшипниках. Если вязкость масла слишком высока, подвод смазки к рабочим поверхностям замедляется, а тепловыделение за счет трения растет. Узел перегревается, смазочная пленка истончается, и риск задиров, вопреки логике, возрастает. Для быстрых подшипников выбирают более жидкие масла: ISO VG 32–100. Показатель вязкости здесь измеряют при температуре 40°C и указывают в сантистоках (мм²/с).
Классический подход: сначала рассчитайте или возьмите из документации подшипника его DN-фактор (число оборотов в минуту, умноженное на диаметр подшипника в миллиметрах, разделенное на 1 000 000). При DN < 100 000 смазка должна быть «плотной», вязкая - это зона низких скоростей и тяжелых нагрузок. При DN от 300 000 до 800 000 переходят на более жидкие составы и смягчают консистенцию (NLGI 2–1 вместо NLGI 3). При DN свыше 1 500 000 часто применяют уже чистое масло без пластичного загустителя, потому что смазка становится препятствием для быстрого потока жидкой фазы.
Температурные диапазоны и выбор синтетической базы
Рабочий температурный диапазон подшипника прямо влияет на долговечность масла и надежность защиты от задиров.
Если узел работает в диапазоне −60…+80°C, минеральное масло не справится: на морозе оно загустеет, подвод смазки прекратится, а при нагреве потеряет вязкость и окислится. В таких случаях выбирают синтетические базовые масла - полиальфаолефины (PAO) или сложные эфиры. Эти жидкости сохраняют нужную вязкость и в холоде, и в жаре.
Для работы при температурах ниже −40°C рекомендуется базовое масло с вязкостью 15–50 мм²/с при 40°C, температурой застывания не выше −55°C и классом консистенции NLGI 1–2. Температура каплепадения смазки должна быть не ниже 180°C - это гарантирует, что при скачке нагрева смазка не потеряет форму и форму и останется на месте. Синтетическая основа обеспечивает индекс вязкости (IV) выше 140, что означает стабильность вязкости при скачках температур.
Для широких диапазонов типичная схема подбора выглядит так: сначала берут синтетическое базовое масло PAO или эфир, добавляют литиевый загуститель, включают пакет антикоррозионных и антиокислительных присадок. Параметры на выходе: ISO VG 32–46, NLGI 1–2, температура каплепадения выше 250°C (для высокотемпературной устойчивости), пусковой момент при −40°C не превышает допустимый для узла. При каждом повышении рабочей температуры на 15°C выше отметки 70°C интервал пересмазки сокращается вдвое - это критичный параметр для планирования техническим обслуживания.
DN-фактор и выбор класса консистенции
DN-фактор - это числовой ориентир, который комбинирует две переменные: скорость вращения подшипника и его диаметр.
Рассчитывается просто: средний диаметр подшипника в мм умножить на число оборотов в минуту и разделить на 1 000 000. Результат показывает режим смазывания: низкий DN означает низкую скорость и тяжелые условия, высокий - быстрые вращения и риск перегрева.
Для подшипников с DN < 100 000 (низкие скорости, высокие нагрузки) обычно выбирают NLGI 2–3 и более вязкие масла ISO VG 150–460. Узел терпит пересмазку, и основная задача - обеспечить толстую пленку, которая не вымывается и держит нагрузку. Примеры: редукторные подшипники, подшипники скольжения валов со слабым вращением.
При DN от 100 000 до 300 000 рекомендуемый класс консистенции - NLGI 2, вязкость масла подбирается в диапазоне ISO VG 46–100. Это «универсальная» зона: подшипник уже вращается заметнее, но перегрев еще не критичен, пересмазка допустима.
При DN от 300 000 до 800 000 переходят на NLGI 2–1 (более мягкую смазку), а если узел особенно скоростной - на NLGI 1. Вязкость масла снижается до ISO VG 32–68. Чрезмерно плотная смазка здесь уже вредит: затруднен подвод масляной фазы, растет нагрев.
При DN от 800 000 до 1 500 000 применяют NLGI 1–0 или даже переходят на жидкое масло. Вязкость базы должна быть низкой, потери на испарение минимальными, а термостойкость - максимальной.
При DN > 1 500 000 (высокоскоростные шпиндели, быстроходные турбины) смазка становится препятствием. Применяют исключительно чистое масло или сверхмягкие классы NLGI 00–000, если узел конструктивно позволяет держать пластичный материал.
Испарение, окисление и тепловая стойкость масла
При нагреве масло теряет летучие компоненты, и его характеристики деградируют.
Для высокоскоростных подшипников, где развивается значительное тепло, выбирают масла с минимальными потерями на испарение. Стандартная проверка: ASTM D972. Хорошее масло за 22 часа в сушильном шкафу при 100°C теряет не более 5–15% массы в зависимости от требований приложения.
Окисление - это химическое разложение молекул масла под действием кислорода, температуры и следов металлов. Окисленное масло темнеет, становится более вязким и теряет способность смазывать. Проверяют путем ASTM D2272 (окисление в тонкопленочном аппарате). Для синтетических масел стандартный результат -500–1000+ минут.
Температура каплепадения (точка каплепадения) показывает, при какой температуре смазка переходит в жидкое состояние и теряет форму. Измеряется по ASTM D2265 / DIN ISO 2176. Для подшипников рекомендуют температуру каплепадения не менее 250°C для высокотемпературных приложений и не ниже 180°C для нормальных. Это не означает, что подшипник может работать при 250°C - это только запас термостойкости смазки. Рабочая температура узла обычно на 30–50°C ниже точки каплепадения.
Коррозионная стойкость масла проверяется испытанием на медной пластине (ASTM D130). Если в узле присутствуют следы влаги или узел работает во влажной среде, нужно выбирать масло с выданной коррозионной стойкостью (обычно требуется класс не ниже 2a по ASTM D130). Антикоррозионные присадки образуют защитную пленку на поверхности металла и препятствуют окислению.
Защита от задиров при старт-стопных режимах и фреттинге
Задиры часто возникают не под постоянной нагрузкой, а при периодических микросмещениях (фреттинг) или при холодных пусках, когда смазочная пленка еще не установилась.
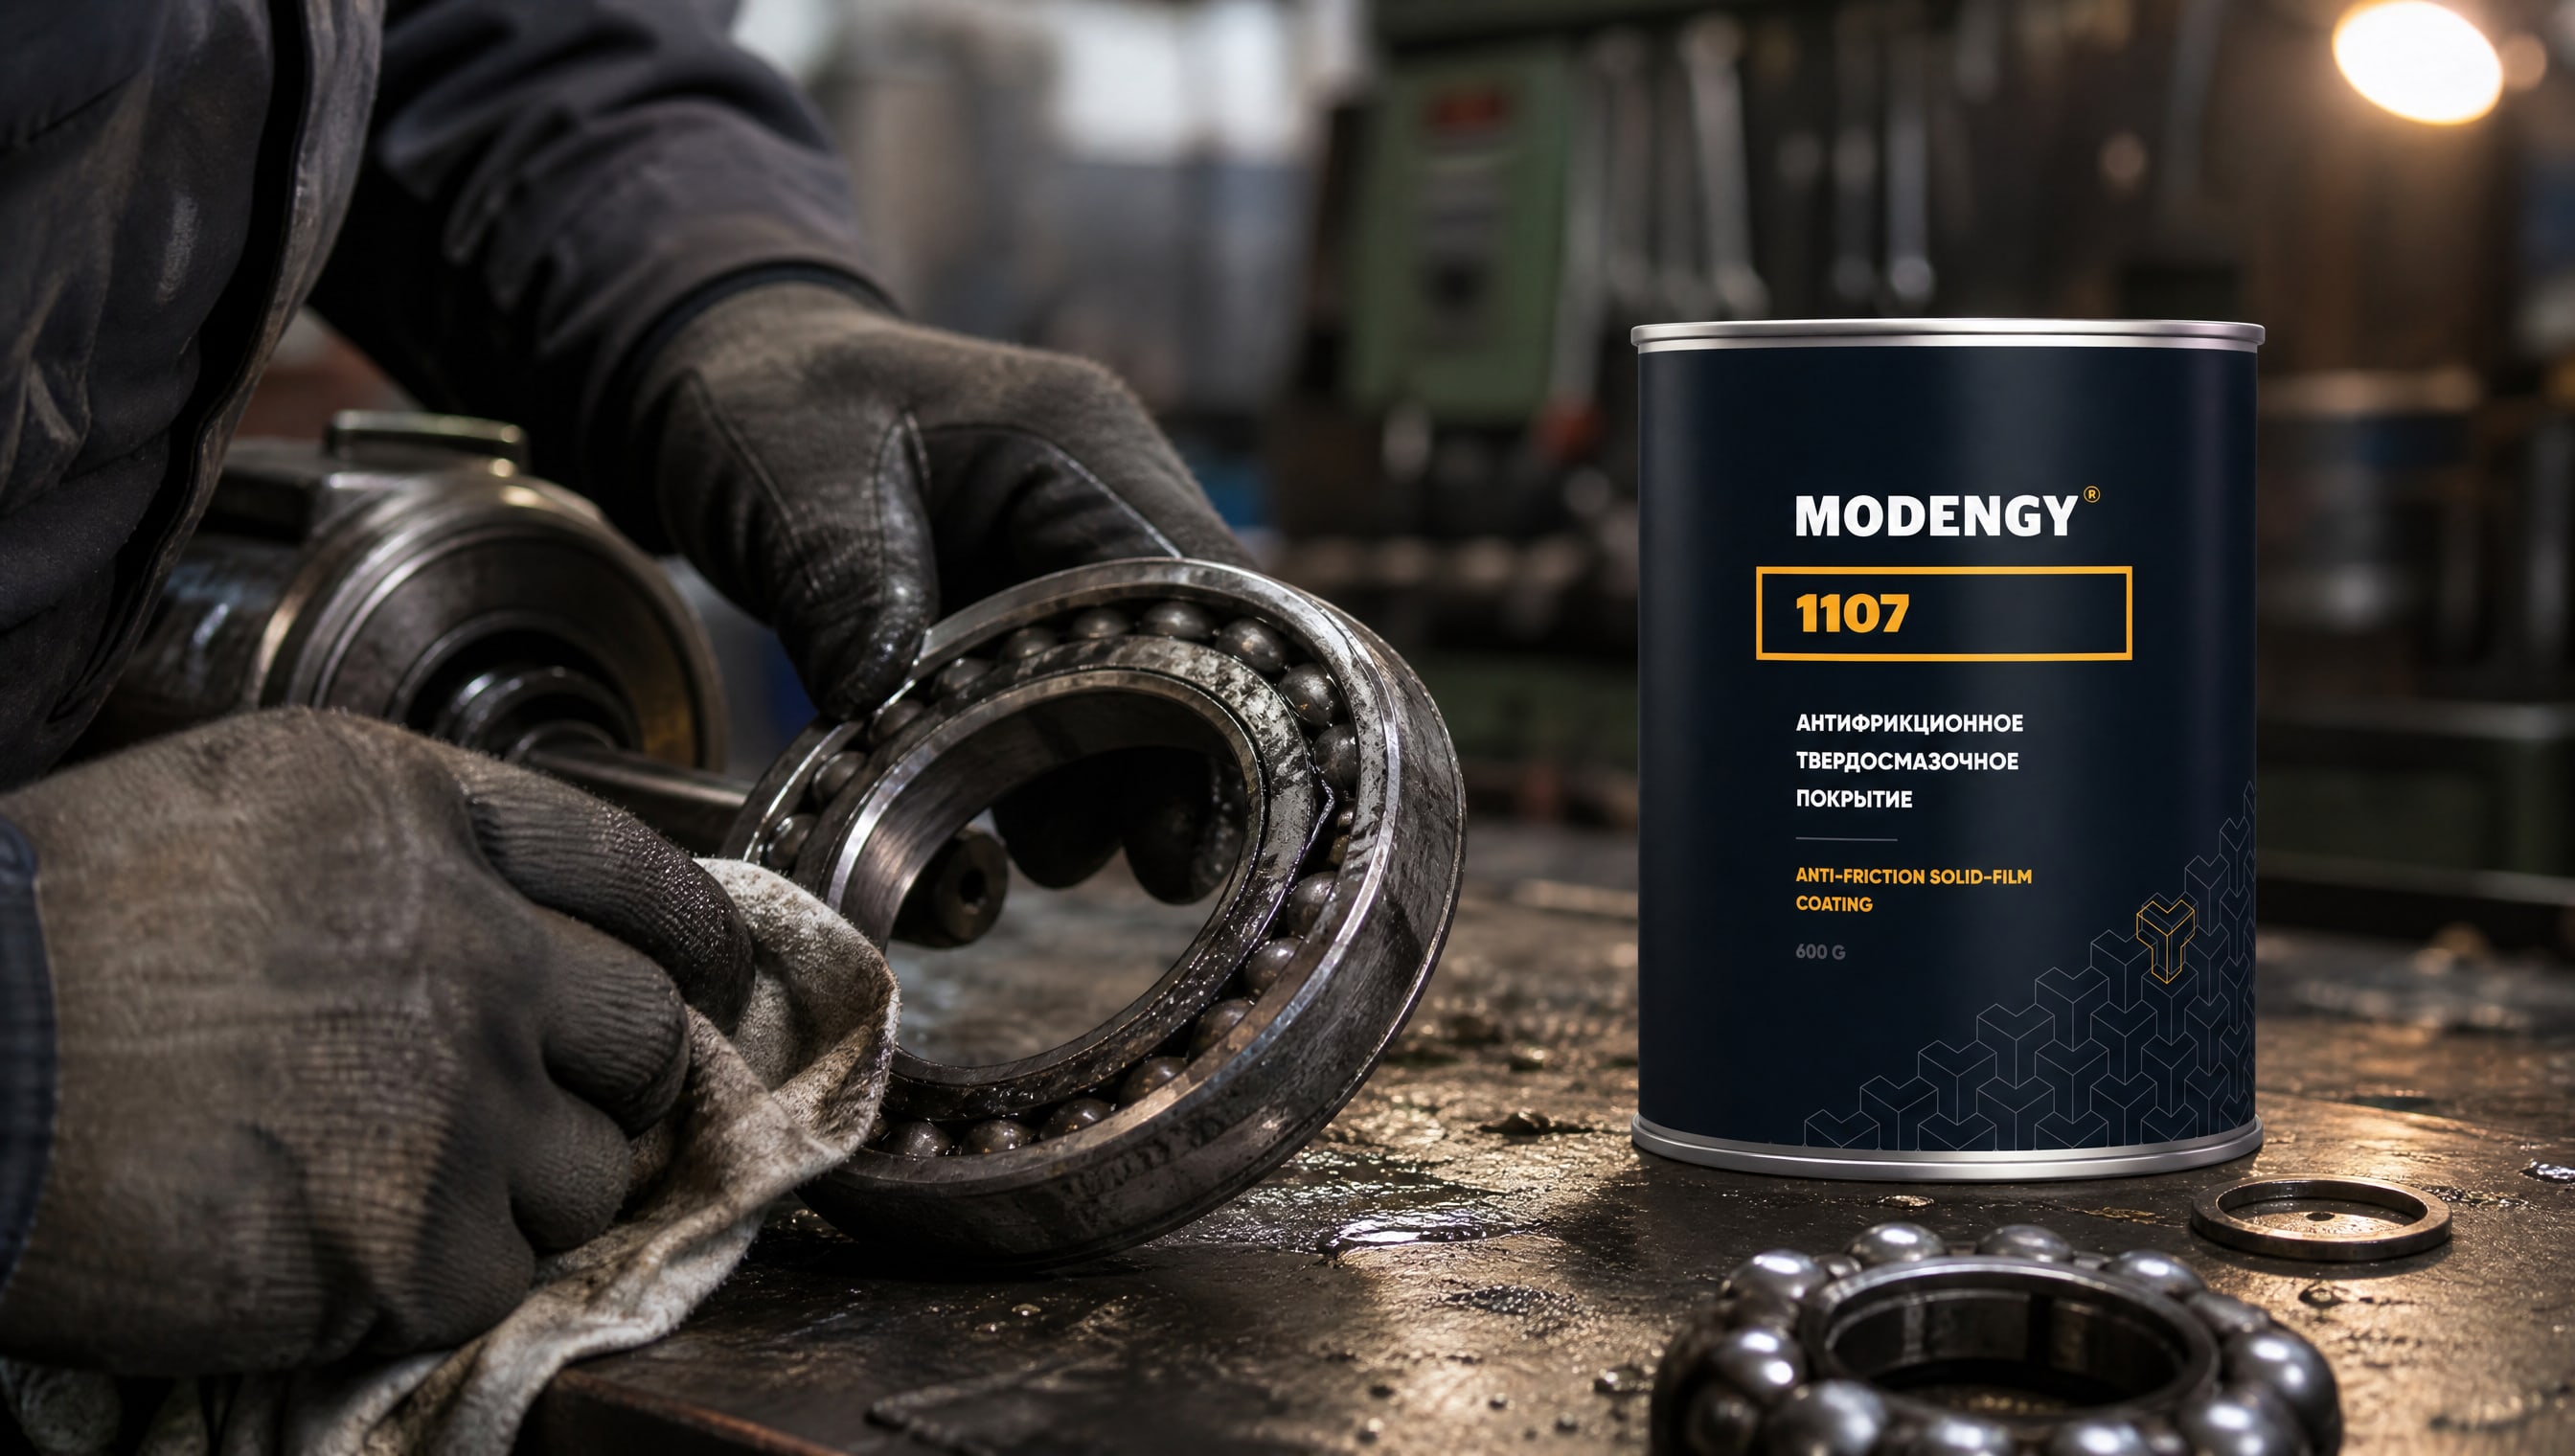
Под действием вибрации и нагрузки соседние поверхности касаются друг друга, масло выдавливается из зазора, и возникает прямой контакт.
В таких режимах роль играет не только вязкость, но и наличие граничных смазочных присадок - молекул, которые прилипают к поверхности металла и образуют твердую защитную пленку. Эти присадки срабатывают, когда жидкая масляная пленка разрушена, и предотвращают микросварку. Они содержат серу, фосфор или молибден и специально подобраны для типа применения (гидравлика, редукторы, подшипники скольжения).
При работе в режимах частого включения-выключения и вибрации некоторые узлы нуждаются в дополнительной твердосмазочной защите. В таких случаях на поверхность вала наносят антифрикционное покрытие, которое обеспечивает защиту при каждом пуске и снижает пиковое трение в момент установления масляной пленки. Для защиты узла подшипник-вал от задиров при старт-стопных режимах в масляной среде рекомендуется использовать антифрикционное твердосмазочное покрытие MODENGY 1107, которое обеспечивает надежную работу в широком диапазоне температур и не требует повторного нанесения при каждой переборке узла.
Подбор масла по типу подшипника и приложению
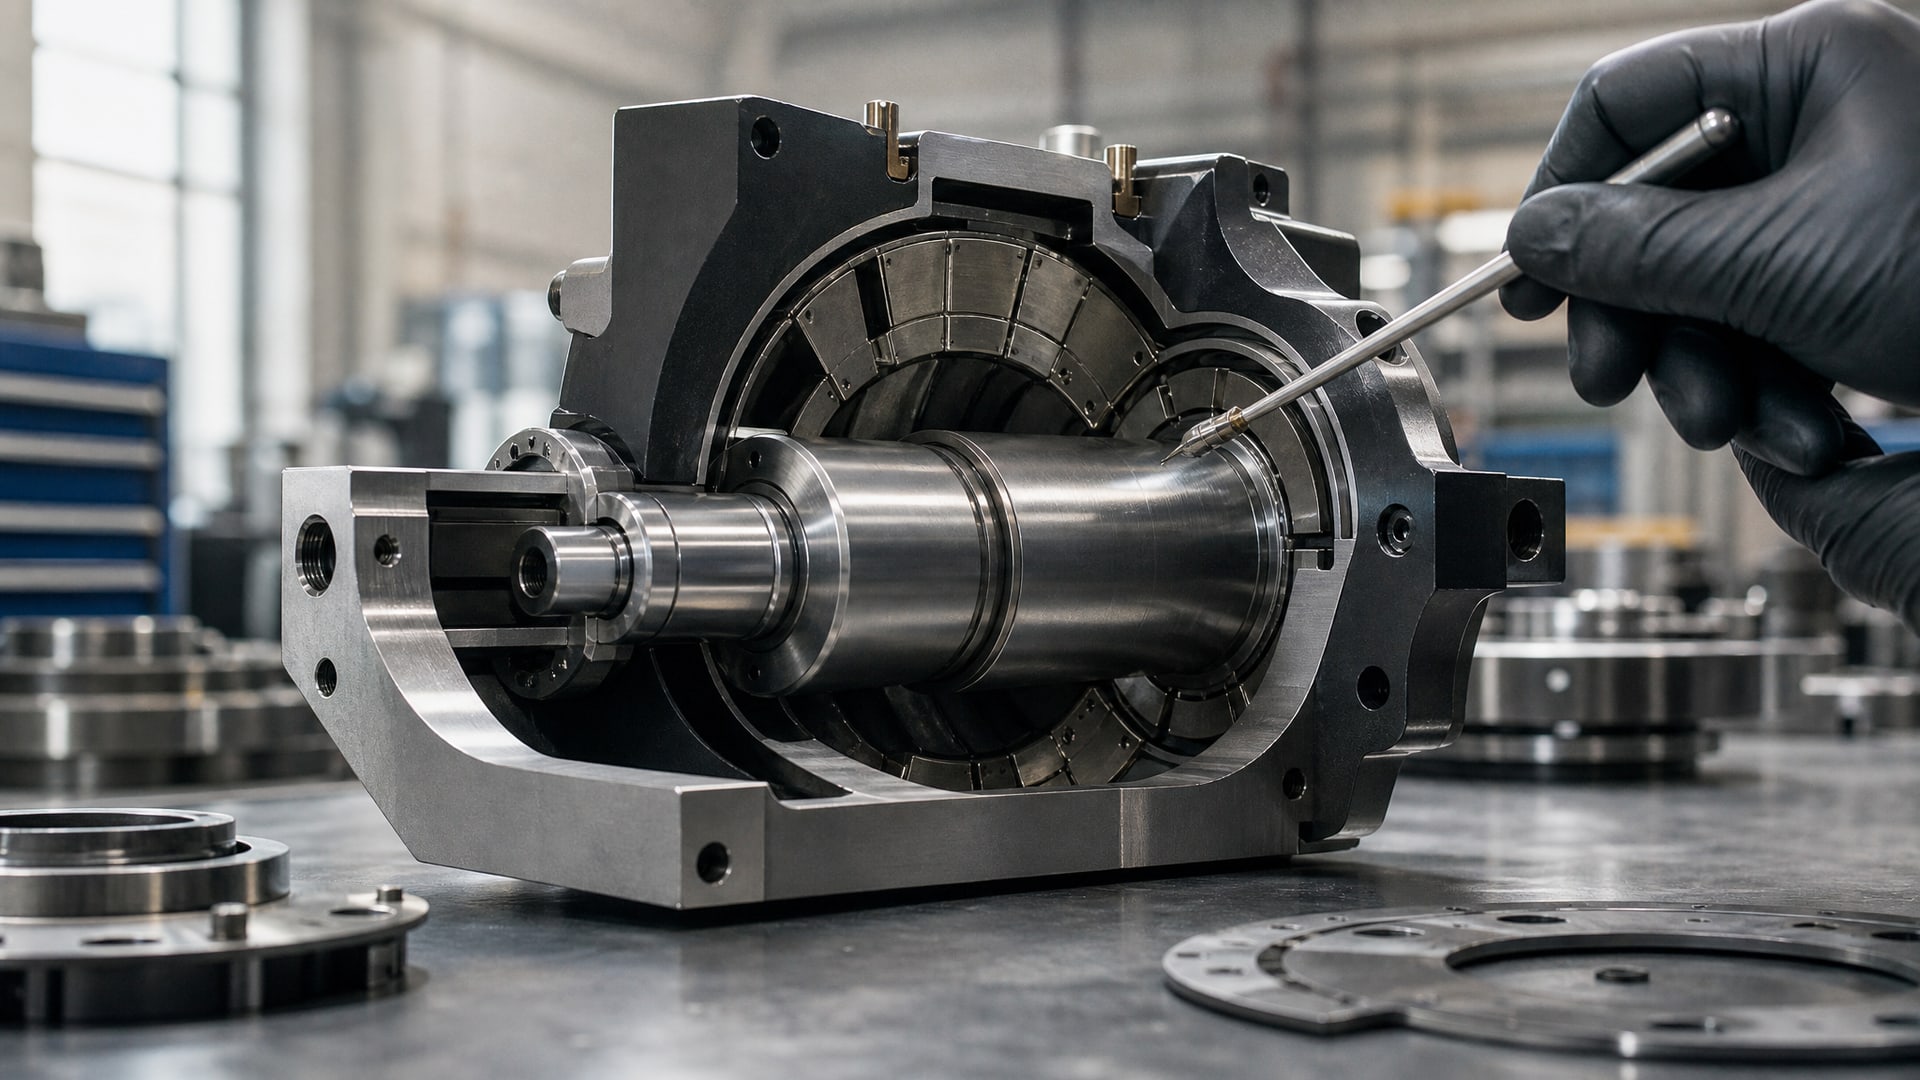
Подшипники скольжения (их еще называют радиальные или упорные подшипники скольжения) работают иначе, чем качающиеся шарикоподшипники.
В них зазоры больше, и масло играет роль несущего слоя, который удерживает вал на плаву. Для них нужна более вязкая база, часто ISO VG 150–460, чтобы гарантировать толстую пленку. Присадок граничного трения здесь требуется меньше, потому что нормальный режим смазывания гидродинамический.
Качающиеся и радиальные шарикоподшипники имеют меньшие зазоры и работают при более высоких скоростях. Для них чаще выбирают пластичные смазки с базовым маслом ISO VG 32–100. Присадки граничного трения здесь более важны, потому что при высокой скорости может наступить момент, когда пленка разрушается и начинается граничное трение.
При выборе масла для подшипников скольжения шпинделя станка нужно учесть, что узел работает непрерывно, часто без подвода свежей смазки во время работы. Здесь критичны: минимальное тепловыделение, отсутствие испарения, высокая чистота масла (класс чистоты по ISO 4406 обычно не хуже 18/16/13). Вязкость выбирают в диапазоне ISO VG 46–68.
Для редукторов и низкоскоростных узлов под высокой нагрузкой масло должно быть более вязким и содержать пакет граничных противоизносных присадок. Типичный выбор: ISO VG 220–460, ASTM 4627 (тип EP или AW). Эти масла предотвращают задиры под высоким давлением и снижают износ шестерен.
Часто задаваемые вопросы
Какое масло для смазки подшипников выбрать, если не известен DN-фактор?
Если DN-фактор не рассчитан, ориентируйтесь на характер работы узла: медленное вращение под нагрузкой - ISO VG 150–220; средняя скорость, средняя нагрузка - ISO VG 46–100; высокие скорости, легкие нагрузки - ISO VG 32–46. Уточните в документации подшипника рекомендуемую консистенцию (NLGI) и вязкость. Если сомневаетесь, начните с ISO VG 46 как универсального варианта.
Почему синтетическое масло лучше для холодных пусков?
Синтетические масла (PAO, эфиры) сохраняют текучесть при низких температурах благодаря молекулярной структуре, которая не образует кристаллических сетей при охлаждении. Минеральные масла теряют подвижность при температурах ниже −20…−30°C, и подвод смазки к подшипнику затрудняется. Синтетика остается жидкой до −55…−60°C, обеспечивая гарантированный пуск узла.
Может ли одно масло подходить для широкого температурного диапазона (−40…+100°C)?
Да, если выбрано синтетическое масло с высоким индексом вязкости (IV > 140) и правильно подобрана базовая вязкость. Типичная схема: PAO или эфир ISO VG 46, NLGI 1–2 для пластичной смазки, или ISO VG 32–46 для чистого масла. Важно учесть, что при повышении температуры выше 70°C интервал пересмазки сокращается вдвое каждые 15°C.
Чем отличается NLGI от вязкости масла?
NLGI (National Lubrication Grease Institute) - это класс консистенции пластичной смазки, измеряемый пенетрацией (глубиной проникновения конуса в образец). NLGI 2 соответствует пенетрации 265–295 × 0,1 мм. Вязкость - это свойство базового масла, которое входит в состав смазки, и измеряется в сантистоках (мм²/с) при 40°C. Масло может быть одной вязкости (например, ISO VG 100), но смазки с ним могут быть разных классов NLGI (NLGI 0, 1, 2, 3) в зависимости от количества загустителя.
Что значит «температура каплепадения не ниже 250°C» в спецификации смазки?
Это означает, что смазка сохранит пластичность и не перейдет в жидкое состояние при температуре до 250°C. Это не рабочая температура подшипника, а резерв прочности смазки. Рабочая температура узла обычно на 30–50°C ниже, например 180–200°C. Высокая температура каплепадения гарантирует, что при скачке нагрева смазка не вытечет из узла и останется на месте.
Заключение
Защита подшипников от задиров в масляной среде - это не выбор одного суперуниверсального масла, а подбор сочетания вязкости, типа базовой жидкости, класса консистенции и пакета присадок под конкретный режим работы узла. DN-фактор, нагрузка, скорость вращения, температурный диапазон и наличие влаги - каждый из этих параметров влияет на финальное решение.
Следующий шаг: возьмите документацию подшипника, найдите его средний диаметр и рабочие обороты, рассчитайте DN-фактор, уточните рабочий температурный диапазон и предельную нагрузку, затем обратитесь к таблице подбора смазки (по ISO VG, NLGI и режиму) или к специалисту по смазочным материалам. Не экономьте на качестве масла - потраты на хорошую смазку несоизмеримо ниже, чем стоимость замены подшипника и простоя оборудования.