Контроль качества анаэробных фиксаторов строят на проверке подготовки резьбы, места и объема нанесения, а также соблюдения утвержденной технологии. После отверждения не стоит проверять готовое соединение крутящим моментом: такая проверка может нарушить адгезионный контакт и снизить удерживающую способность. Для оценки свойств состава используют параметры технической документации, включая момент срыва по ISO 10964.
Статья пригодится инженерам, техническим специалистам и снабженцам, которые внедряют фиксатор на линии или разбирают причины дефектов фиксации резьбы. Ниже разобраны этапы проверки нанесения, применение УФ-контроля и способы организовать оценку без повреждения готового узла.
Контроль качества анаэробных фиксаторов: критерии приемки
Анаэробный фиксатор отверждается без доступа воздуха и в присутствии металлических ионов.
Поэтому контроль охватывает не только наличие состава на резьбе, но и состояние поверхностей, заданную зону нанесения и соблюдение технологии сборки. Если хотя бы один из этих этапов не соответствует рабочей инструкции, внешний вид готового соединения сам по себе не подтверждает качество фиксации.
Основой приемки должны служить чертеж и утвержденная рабочая инструкция. В них фиксируют, на какую часть резьбы наносят состав, сколько его требуется, допускается ли предварительное нанесение на крепеж и на каком этапе собирают узел. Контроль «на глаз» без заданного эталона затрудняет сравнение изделий и смен, а также не позволяет одинаково оценивать пограничные случаи.
Проверку удобно разделить на несколько контрольных точек:
до нанесения - осмотр резьбы и подтверждение чистоты и сухости;
во время нанесения - проверка места и достаточности покрытия;
при сборке - подтверждение соответствия рабочей инструкции;
после сборки - регистрация результата предусмотренным способом, без воздействия на отвержденное соединение.
Свойства самого фиксатора сверяют с задачей соединения. В технических документах приводят момент срыва по ISO 10964, вязкость, время отверждения и температурный диапазон. В доступных технических листах встречаются значения момента срыва на стали менее 6 Н·м, менее 16 Н·м, более 25 Н·м и более 33 Н·м. Это примеры характеристик разных составов, а не универсальные границы приемки на производстве.
В тех же материалах указаны рабочие диапазоны от -55 °C до +150 °C или +180 °C. Такие значения помогают сопоставить состав с условиями эксплуатации, но не заменяют критерии проверки нанесения. Их следует брать из документации именно на выбранный фиксатор и сверять с требованиями конкретного узла.
Проверка нанесения фиксатора резьбы и подготовки поверхности
До нанесения проверьте, что резьбовые поверхности чистые, сухие и не содержат масла или смазки.
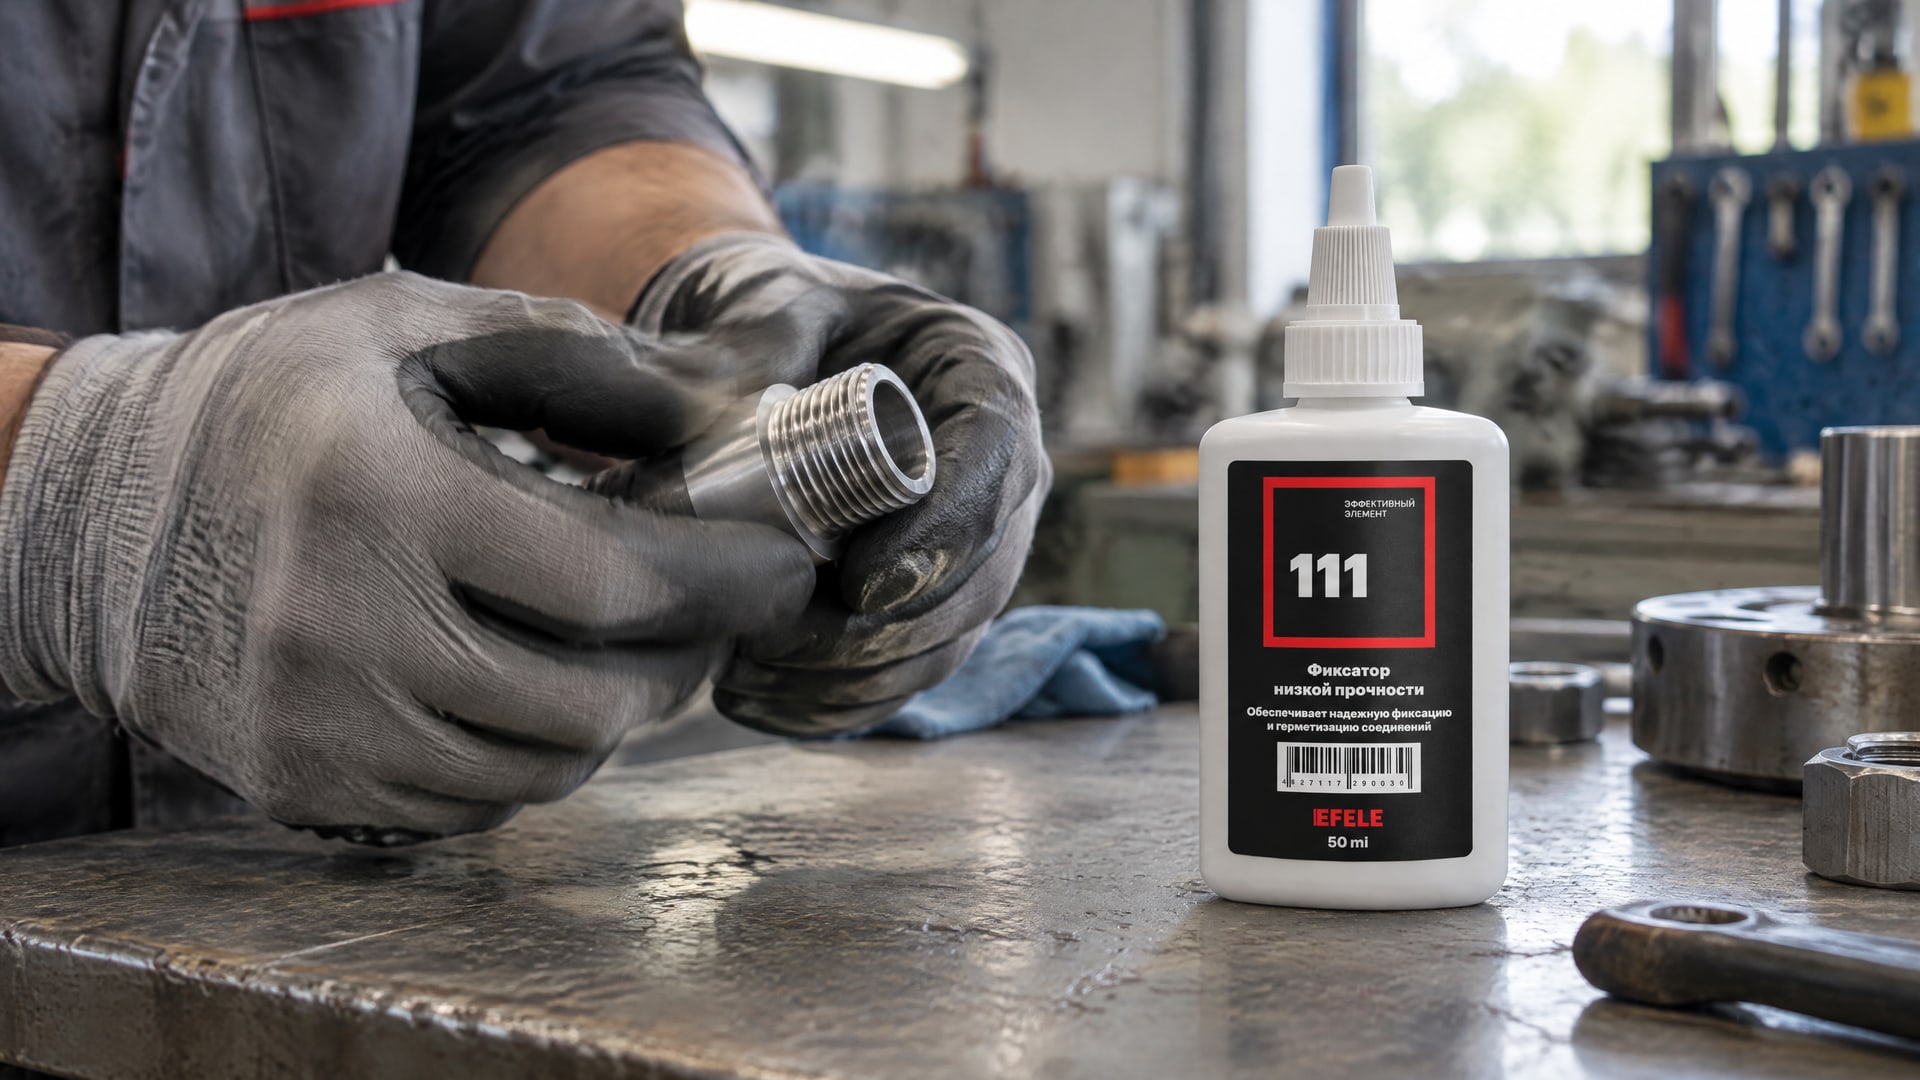
Загрязнения мешают воспроизводимо выполнить процесс, поэтому одного факта наличия фиксатора на витках недостаточно. Если инструкция предусматривает очистку, на линии нужно контролировать именно ее выполнение, а не только конечный вид крепежа.
Затем проверьте правильность зоны нанесения. Состав должен попасть туда, где это предусмотрено чертежом или рабочей инструкцией. Контролеру важно отличать недостаточное покрытие от нанесения не в ту зону: в первом случае материала не хватает на заданном участке, во втором нарушена сама схема процесса. Универсальное требование вроде «нанести на резьбу» стоит конкретизировать для каждого соединения.
Объем нанесения также задают технологически. Чрезмерное количество не компенсирует загрязненную поверхность или ошибку в выборе класса прочности. Недостаточное покрытие, напротив, может оставить часть предусмотренной зоны без состава. Поэтому при настройке линии фиксируют способ дозирования и визуальный признак достаточного покрытия, который можно одинаково применять при смене операторов.
Для узлов, где рассматривают риск вымывания, фреттинга или проблем при холодном пуске, сначала оценивают условия работы соединения и последствия его разборки. Само наличие таких условий не определяет автоматически требуемый фиксатор: прочность, вязкость и способность к демонтажу сверяют с документацией и требованиями конструкции. Если для соединения предусмотрена низкая прочность фиксации, в технологическом процессе может быть указан EFELE 111; его применение и параметры нанесения должны соответствовать утвержденной инструкции.
При проверке нанесения фиксатора резьбы не следует подменять требования процесса субъективной оценкой «выглядит достаточно». Четко заданные место, количество и состояние поверхности позволяют выявлять отклонения до сборки, когда их еще можно исправить без разборки готового узла.
Визуальный осмотр и УФ-контроль
Визуальный осмотр помогает обнаружить отсутствие состава в заданной зоне, явные пропуски и несоответствие схеме нанесения.
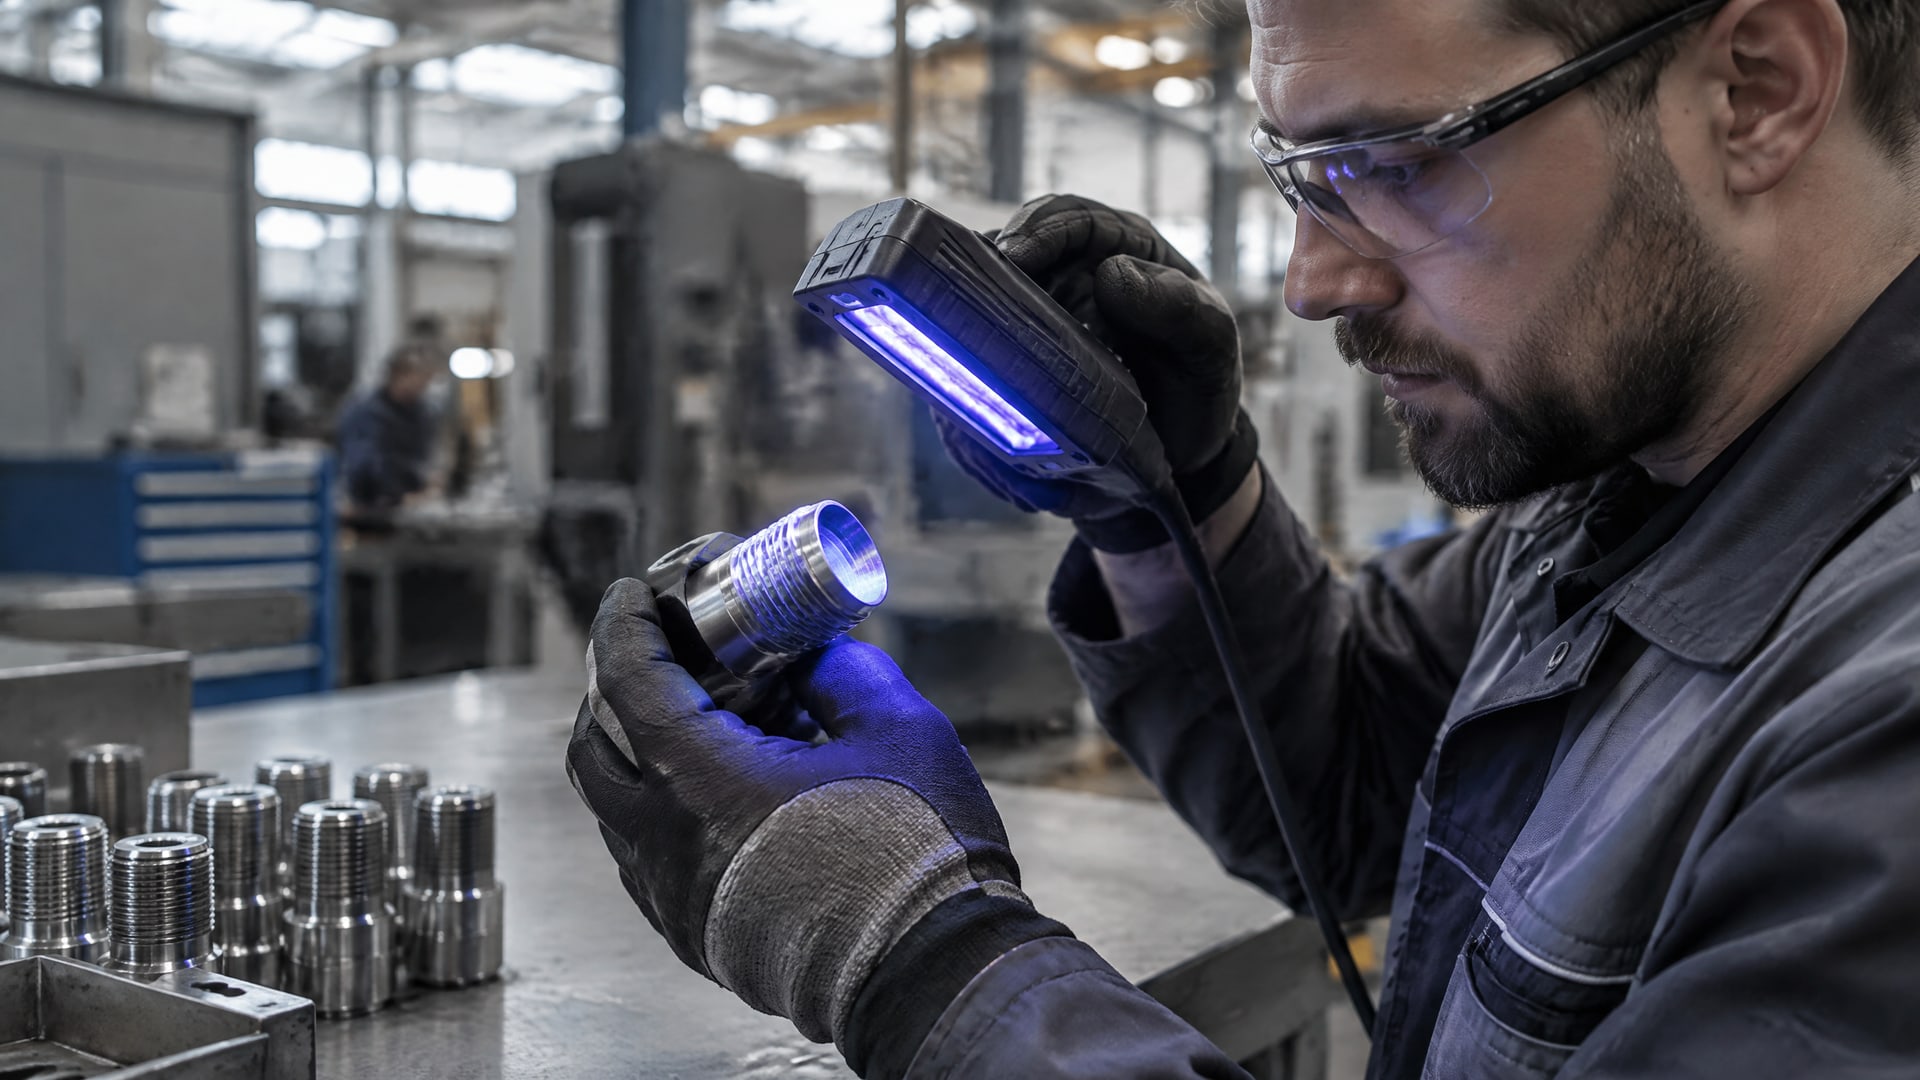
Чтобы проверка была повторяемой, заранее определяют, что именно считается приемлемым покрытием, а что - дефектом. Такое описание включают в рабочую инструкцию вместе с контрольной точкой процесса.
На некоторых составах предусмотрена флуоресценция под УФ-излучением. Если конкретный фиксатор обладает этим свойством, УФ-проверка позволяет увидеть нанесенный материал и дополнить обычный осмотр. Метод применяют только после подтверждения по документации на выбранный состав: флуоресценция не является обязательным свойством всех анаэробных фиксаторов.
УФ-контроль полезен на линии, когда оператору нужно быстро проверить наличие состава в труднодоступной или визуально неудобной зоне. При этом свечение показывает присутствие материала, но само по себе не подтверждает чистоту поверхности, правильность выбранного класса прочности или соответствие дозы требованиям. Поэтому УФ-осмотр не заменяет проверку подготовки и настройки дозирования.
В карте контроля следует разделить два признака: наличие покрытия и его расположение. Если состав виден, но нанесен вне заданной области, соединение не соответствует инструкции. Если специальная флуоресценция не предусмотрена, контролер опирается на визуальный признак и другие установленные технологические проверки, а не делает вывод по отсутствию свечения.
Результаты осмотра удобно фиксировать по конкретному соединению или партии: отмечать выявленный дефект, этап обнаружения и принятое решение. Это помогает проследить, связана ли проблема с подготовкой резьбы, дозированием или выполнением операции. Критерии регистрации должны быть одинаковыми для всех смен и не противоречить рабочей инструкции.
Методы контроля фиксаторов резьбы и оценка характеристик
Методы контроля фиксаторов резьбы решают разные задачи.
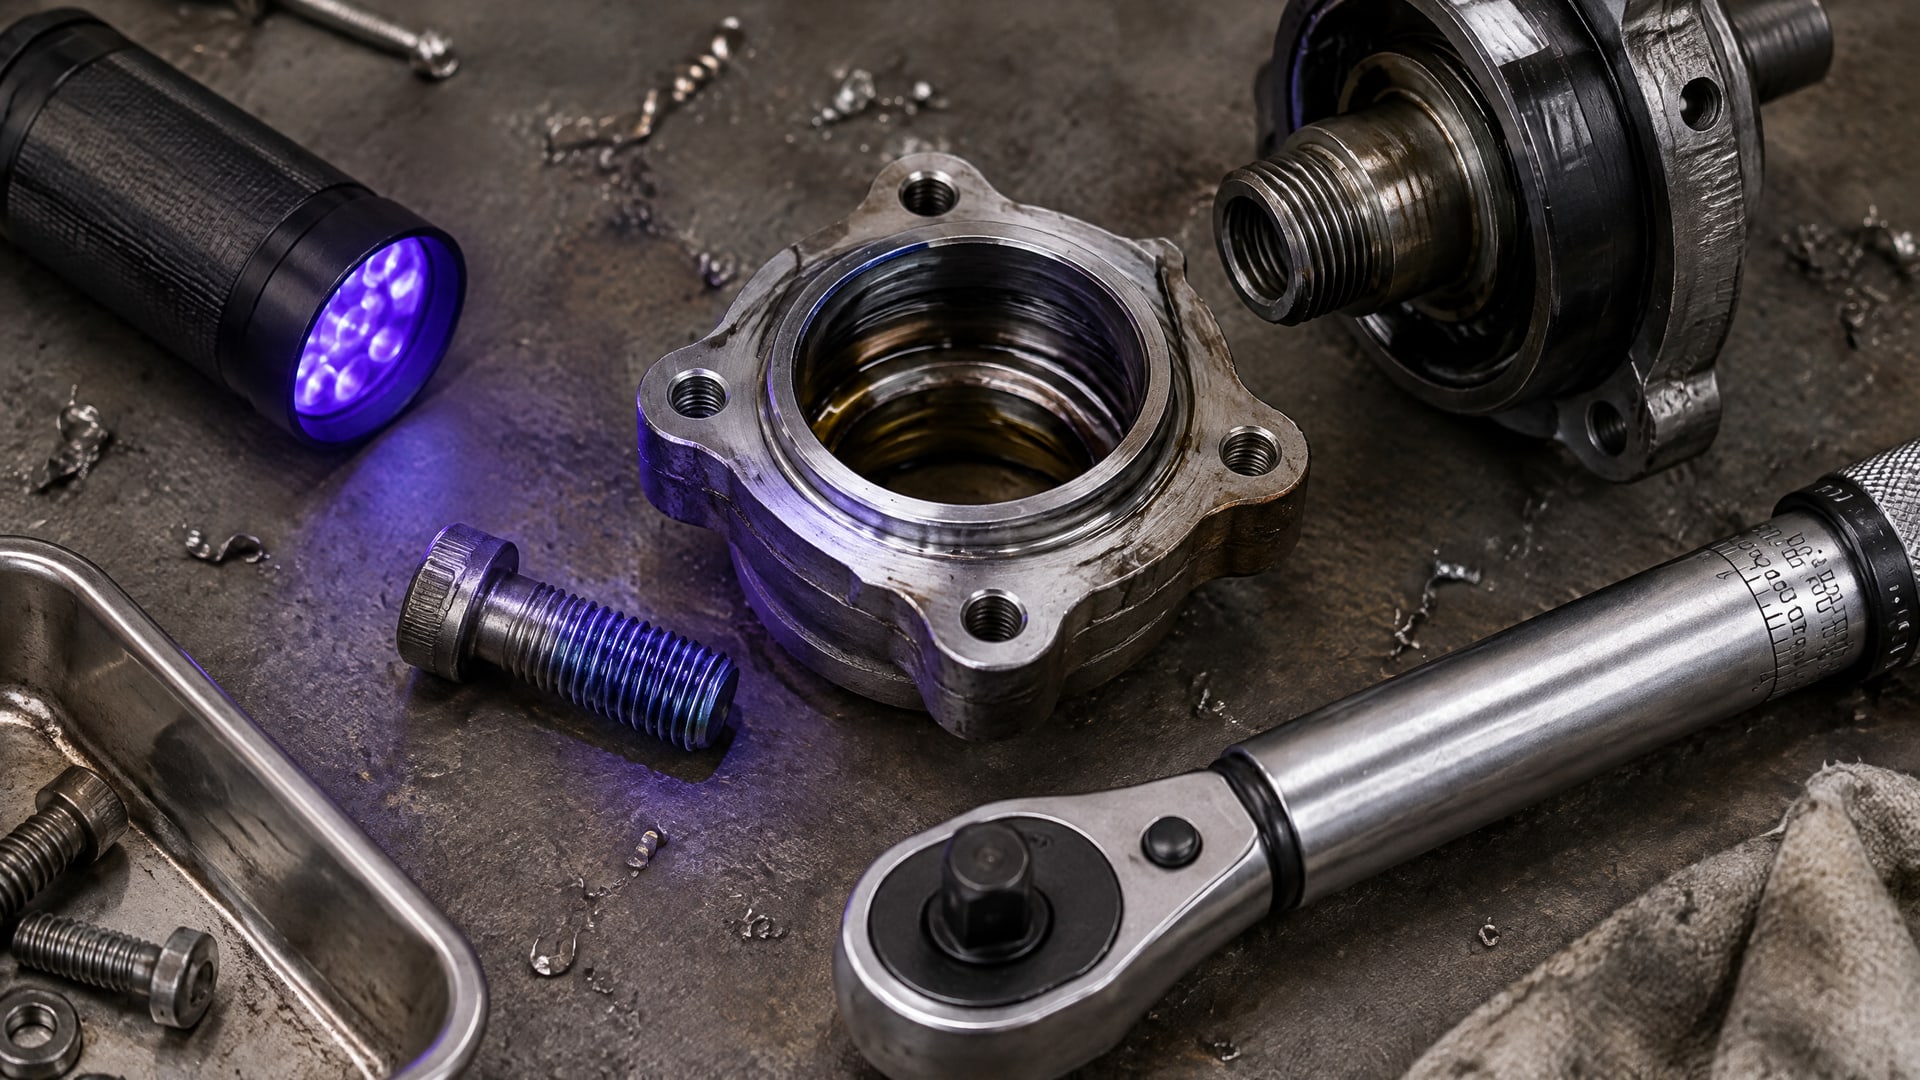
Осмотр и проверка флуоресценции относятся к контролю нанесения. Испытание момента срыва характеризует эксплуатационные свойства состава. Смешивать эти проверки нельзя: успешно пройденное испытание материала не подтверждает, что на конкретном изделии состав нанесли правильно.
Момент срыва указывают в технической документации, в том числе по ISO 10964. В опубликованных технических листах встречаются ориентиры менее 6 Н·м, менее 16 Н·м, более 25 Н·м и более 33 Н·м для составов с разными свойствами. Эти числа нельзя переносить в критерии приемки готовых узлов без обоснования: требуемое значение зависит от конструкции и выбранного фиксатора.
Проверять момент на уже отвержденном резьбовом соединении не следует. Такое воздействие может повредить адгезионный контакт и снизить удерживающую способность. Если нужна оценка свойств, ее проводят предусмотренным для этого методом и на соответствующих образцах, а не путем произвольного проворачивания собранного крепежа на линии.
При подборе состава технический специалист сопоставляет несколько параметров:
момент срыва по ISO 10964 и требуемую прочность фиксации;
вязкость и предусмотренный способ нанесения;
время отверждения;
рабочий температурный диапазон;
возможность разборки соединения.
Параметры сверяют с документацией конкретного состава и требованиями узла. Цвет не заменяет такую оценку: по нему нельзя достоверно определить все характеристики или подтвердить соответствие процесса. Также сертификат ISO 9001, если он указан для производителя, относится к системе менеджмента качества и не подтверждает конкретный метод контроля нанесения на производственной линии.
Дефекты фиксации резьбы и действия при отклонениях
К дефектам фиксации резьбы относятся отсутствие покрытия в заданной зоне, загрязненная или влажная резьба, а также отклонение от чертежа или рабочей инструкции.
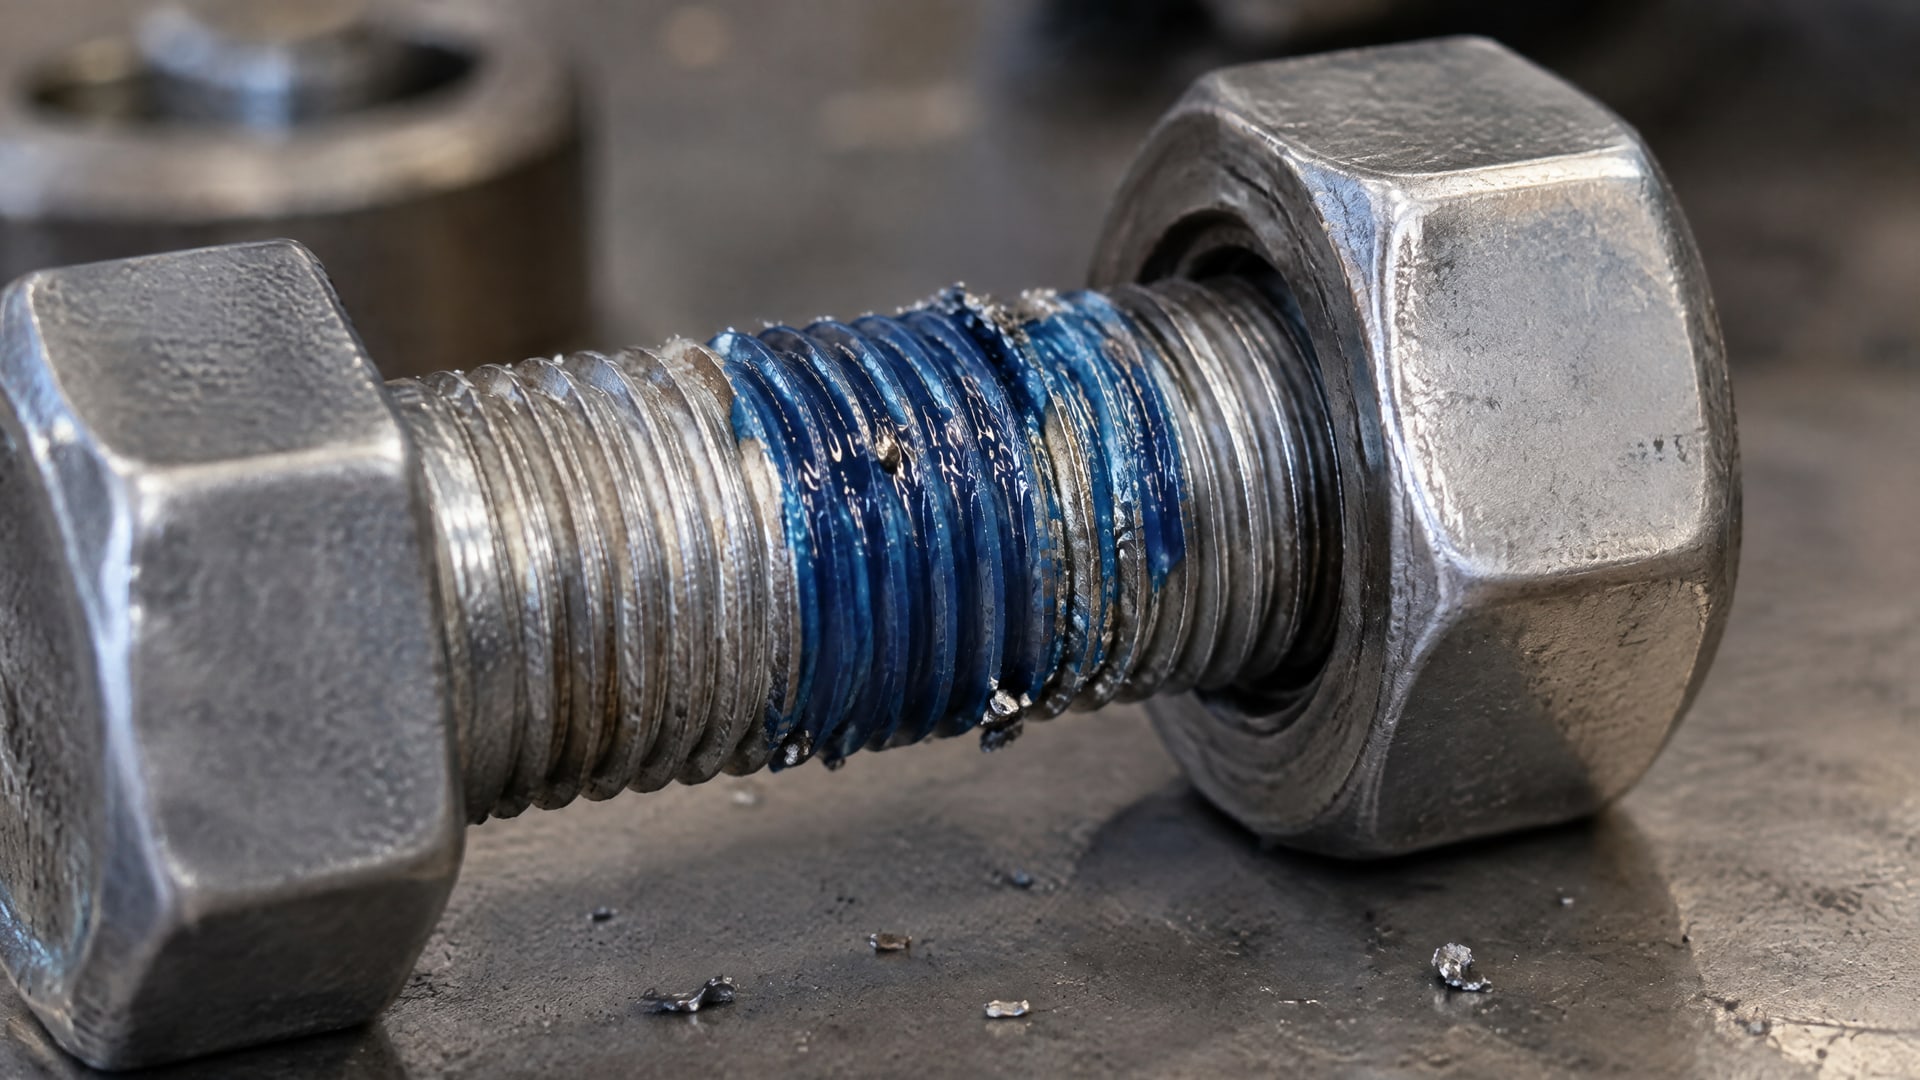
Отдельный риск - неверно выбранный состав: один и тот же фиксатор не подходит автоматически для всех соединений, поскольку различаются требования к прочности, условия эксплуатации и разборке.
При обнаружении отклонения сначала определяют, на каком этапе оно возникло. Пропуск покрытия связывают с нанесением или дозированием; следы масла и смазки - с подготовкой поверхности; состав не в той зоне - с настройкой процесса или соблюдением инструкции. Такая локализация помогает устранить причину, а не ограничиваться повторным осмотром готовой партии.
Если дефект обнаружен до сборки, изделие направляют на корректирующие действия по утвержденной технологии. Когда узел уже собран, решение принимают по внутренним правилам и требованиям конструкции. Нельзя считать соединение качественным только потому, что крепеж не провернулся при ручном воздействии: это не предусмотренный способ подтверждения качества и может повредить отвержденный контакт.
Для снижения повторяемости ошибок закрепите в рабочей инструкции:
требования к чистоте и сухости резьбы;
точное место и способ нанесения;
критерии достаточного покрытия;
допустимость преднанесения на крепеж или нанесения на собранный узел;
метод визуальной проверки и применение УФ-контроля, если состав флуоресцирует;
порядок действий при обнаружении отклонения.
После изменения материала, дозатора или схемы сборки проверьте, что инструкция по-прежнему соответствует процессу. При выборе состава повторно сверяют его вязкость, время отверждения, температурную стойкость и момент срыва по ISO 10964 с требованиями соединения. Так производственный контроль остается привязанным к конструкции и реальной технологии, а не к единичному впечатлению оператора.
Часто задаваемые вопросы
Как проверить анаэробный герметик или фиксатор после нанесения?
До сборки проверьте чистоту и сухость резьбы, соответствие зоны нанесения инструкции и наличие покрытия. Если состав флуоресцирует под УФ-излучением, этот метод можно использовать как дополнительный визуальный контроль. После отверждения не проверяйте соединение проворачиванием или моментом срыва.
Обязателен ли УФ-контроль для анаэробного фиксатора?
Нет. Флуоресценция под УФ предусмотрена только у некоторых составов. Сначала сверьтесь с документацией на конкретный материал. Если он не флуоресцирует, отсутствие свечения ничего не говорит о качестве нанесения: применяйте визуальный осмотр и остальные проверки, закрепленные в рабочей инструкции.
Можно ли проверять качество фиксации крутящим моментом после отверждения?
Не следует проверять момент на готовом соединении. Такое воздействие может разрушить адгезионный контакт и снизить удерживающую способность. Момент срыва по ISO 10964 используют для оценки эксплуатационных свойств в предусмотренной методике, а не для произвольного контроля каждого собранного узла на линии.
Подтверждает ли ISO 9001 качество нанесения фиксатора на производстве?
Нет. ISO 9001 относится к системе менеджмента качества производителя и не задает конкретный способ проверки нанесения на производственной линии. Для контроля соединения нужны утвержденные требования к подготовке поверхности, месту и объему нанесения, сборке и проверке покрытия.
Заключение
Контроль качества анаэробных фиксаторов включает проверку поверхности, нанесения и соответствия процесса чертежу или рабочей инструкции. Визуальный осмотр можно дополнить УФ-контролем, если выбранный состав флуоресцирует. Момент срыва по ISO 10964 помогает оценивать свойства материала, но не служит основанием для проворачивания готового соединения.
Следующий шаг - закрепить в рабочей инструкции критерии чистоты резьбы, зону и объем нанесения, визуальные признаки приемки и порядок действий при дефекте. Затем сверьте параметры выбранного состава с требованиями конструкции и проверьте, что метод контроля не повреждает отвержденный узел.