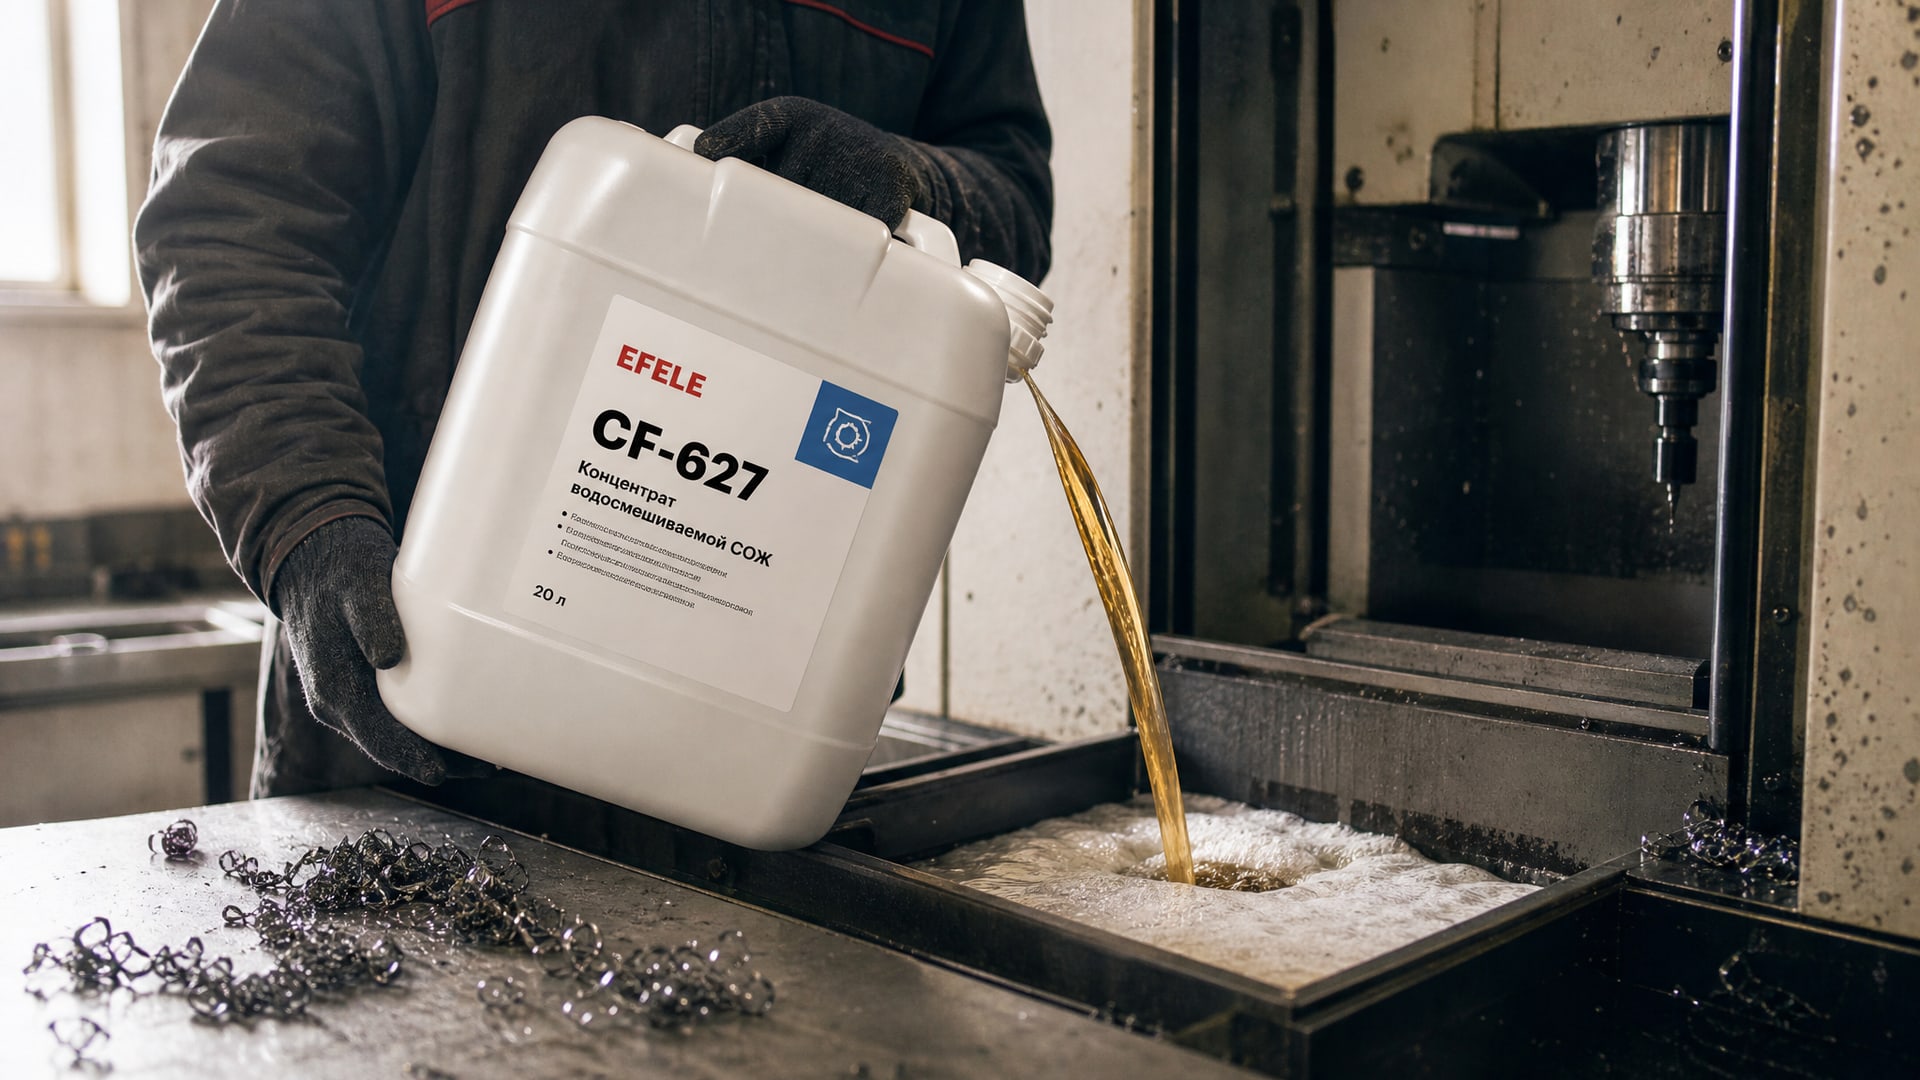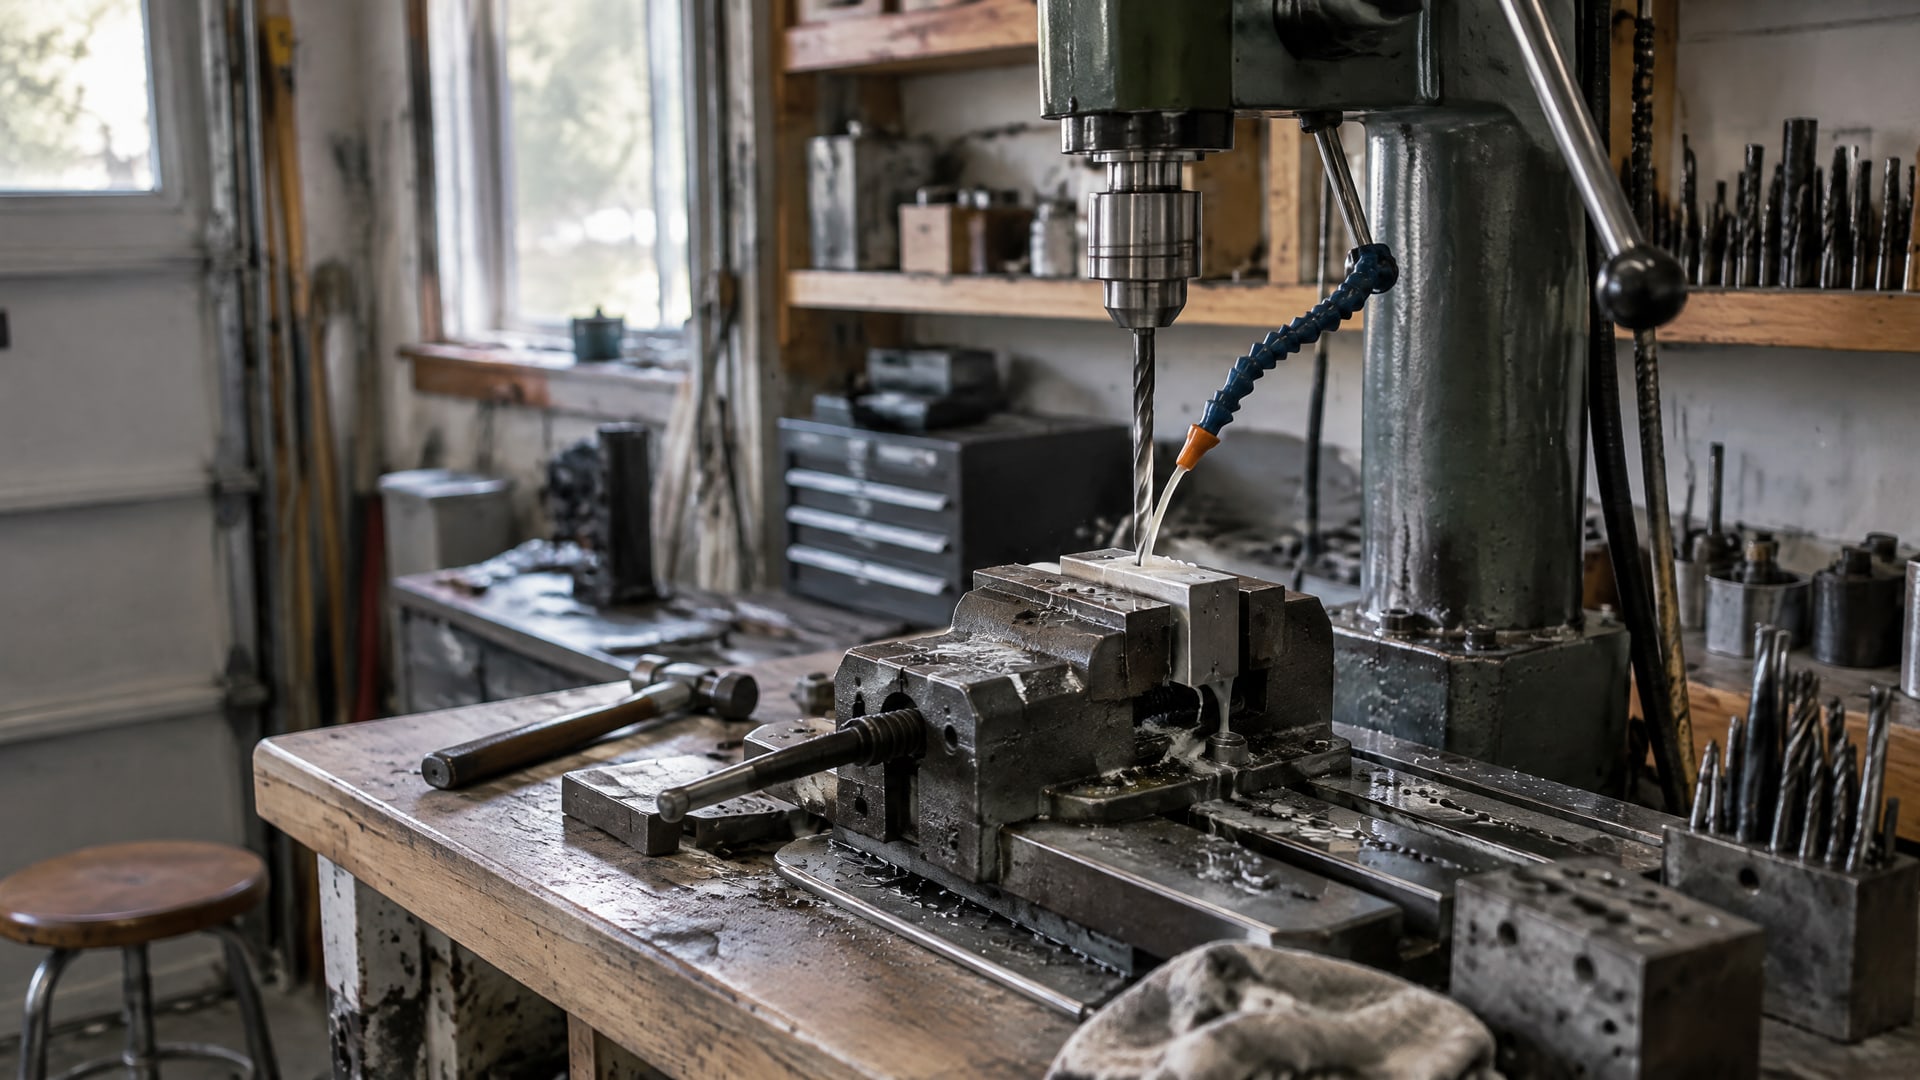
Для глубокого сверления жаропрочных сплавов выбирают СОЖ, которая одновременно снижает трение и отводит тепло, а система подачи доставляет ее к режущей кромке и удаляет стружку из отверстия. Чтобы уменьшить налипание, важна смазывающая способность, в том числе наличие EP-присадок. Одного хорошего охлаждения недостаточно: без стабильного потока перегрев и скопление стружки сохраняются.
Статья поможет инженерам и техническим специалистам оценить состав жидкости, подачу и совместимость с обрабатываемым материалом. Закупщикам она даст основу для сравнения предложений и вопросов к поставщику. Отдельно рассмотрим СОЖ для титана, никелевых сплавов и жаропрочных сталей, а также критерии работы на глубоких отверстиях.
Как выбрать СОЖ для глубокого сверления жаропрочных сплавов
При глубоком сверлении режущая кромка работает внутри отверстия, куда наружная подача жидкости не всегда обеспечивает достаточный доступ.
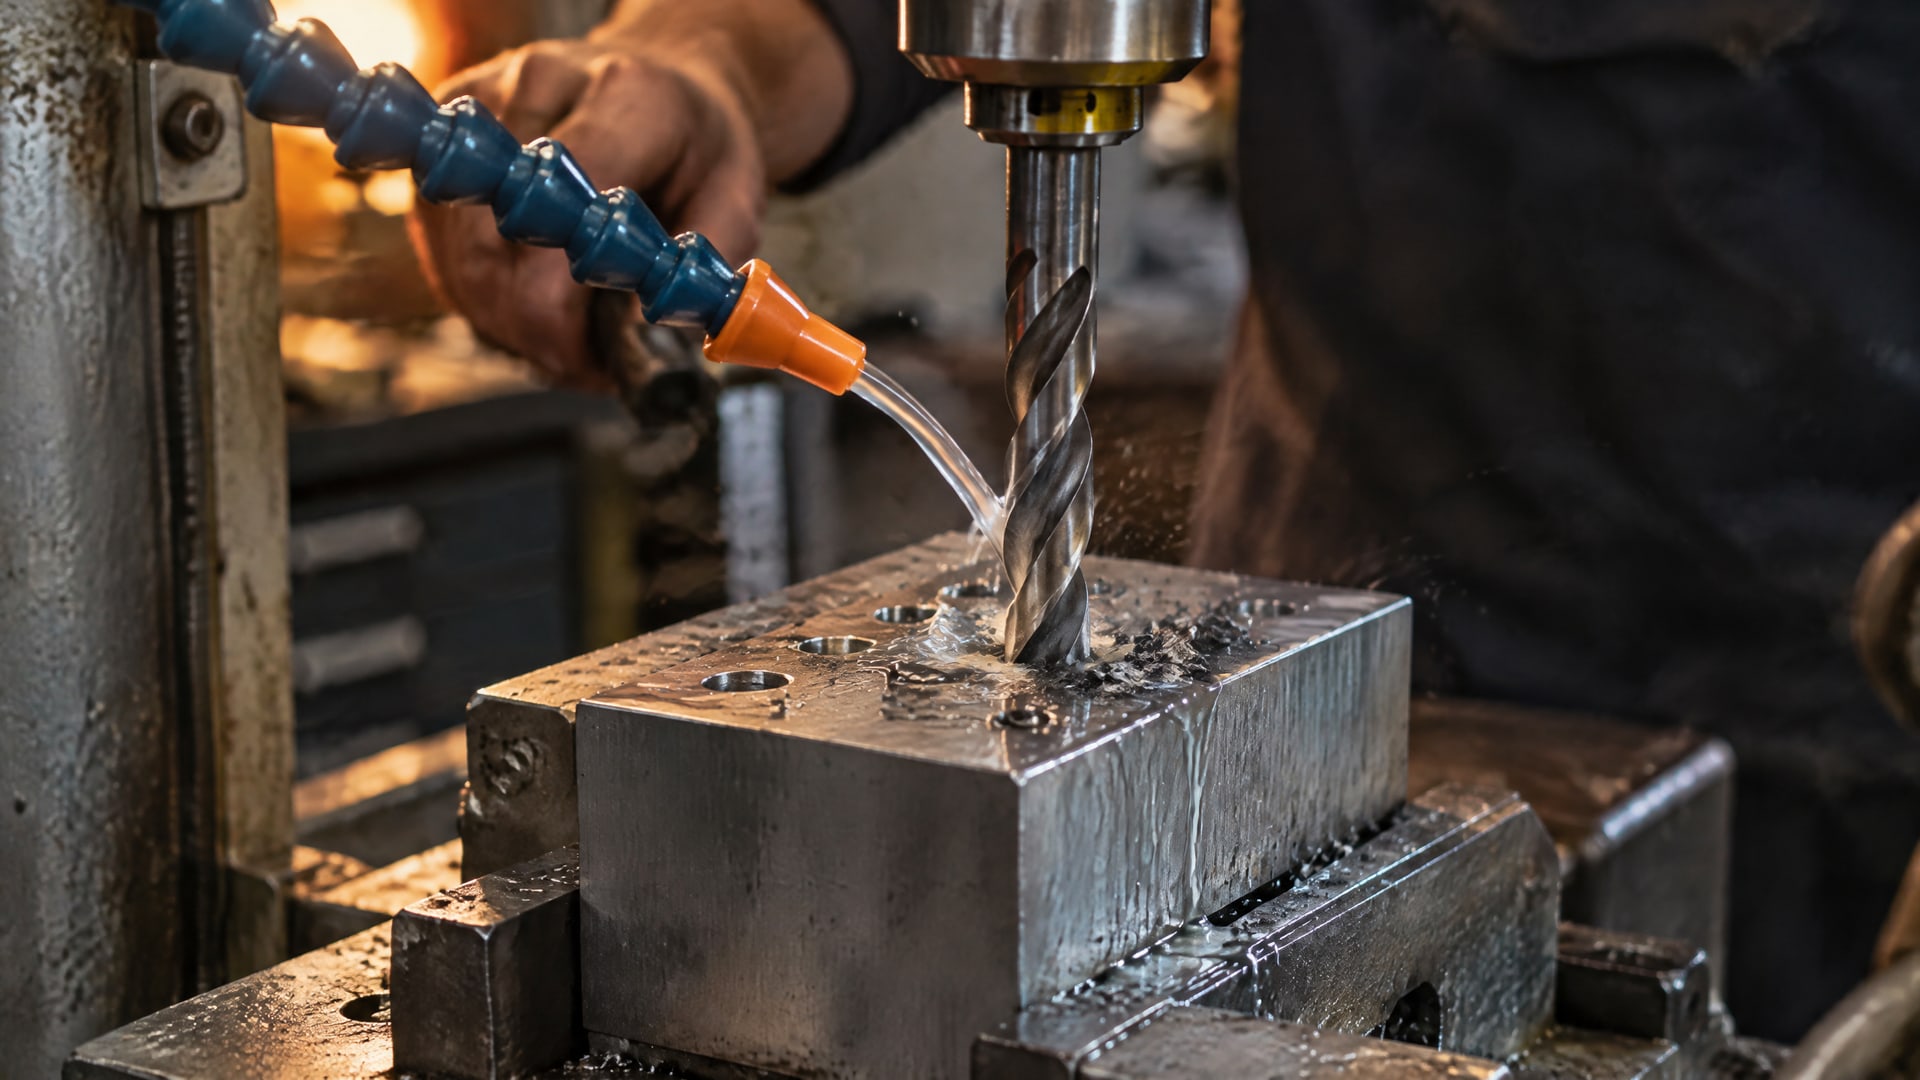
СОЖ должна доходить до зоны резания, отводить тепло и помогать выносить стружку. Если поток прерывается или его не хватает, стружка накапливается, а тепло усиливает износ и повышает риск налипания материала на инструмент.
Для такой операции оценивают не только химический состав, но и способность жидкости прокачиваться по системе и непрерывно поступать к кромке. Для глубокого сверления важна сравнительно низкая вязкость: слишком вязкий состав может затруднить подачу к дну отверстия и удаление стружки. При этом ориентироваться только на вязкость нельзя: она не показывает, насколько хорошо жидкость снижает трение.
Для тяжелой обработки жаропрочных материалов в технологических руководствах приводят давление подачи 70-100 bar как ориентир для подачи СОЖ под высоким давлением. Это не универсальная настройка для любого станка и инструмента: рабочий режим проверяют по требованиям оборудования и технологии. Важны также достаточный расход и стабильность потока без пульсаций.
При выборе стоит запросить у поставщика сведения о применимости состава для глубокого сверления конкретной группы материалов, рекомендациях по подаче и совместимости с системой станка. Если производитель не подтверждает назначение жидкости для внутренних операций, одного общего обозначения «для труднообрабатываемых материалов» недостаточно.
Обработка жаропрочных сталей и сплавов: эмульсия или масло
Водосмешиваемые жидкости часто выбирают, когда на первом месте охлаждение и промывка зоны резания.
Масляные режущие жидкости с EP-присадками рассматривают для тяжелых операций, в которых особенно важны смазывание и снижение трения. Глубокое сверление требует баланса этих свойств: охлаждение без смазки не всегда предотвращает налипание, а высокая смазывающая способность не компенсирует недостаточный вынос стружки.
В материалах по глубокому сверлению отмечено, что водосмешиваемая жидкость может обеспечивать меньший ресурс сверла, чем активное режущее масло. Это не означает, что масло всегда предпочтительнее: выбор зависит от материала, операции, требований к охлаждению и возможностей системы подачи. Для жаропрочных сплавов решение проверяют в условиях конкретного процесса, оценивая стойкость инструмента, состояние поверхности и стабильность отвода стружки.
При проблеме налипания важно не путать смазывание с охлаждением. EP-присадки формируют защитную пленку и снижают трение при резании титана и никелевых жаропрочных сплавов. Когда по результатам технологической оценки выбран масляный вариант, в линейке EFELE есть масляная СОЖ EFELE CF-632; ее пригодность для конкретной операции следует сверить с технической документацией.
Сравнивая варианты, инженеру и снабженцу полезно зафиксировать условия испытания и проверяемые показатели:
стойкость инструмента и характер его износа;
наличие налипания на режущей кромке;
стабильность подачи жидкости к зоне резания;
качество поверхности отверстия и удаление стружки;
совместимость жидкости с материалом и оборудованием.
СОЖ для титана и никелевых сплавов: требования к составу
Титан, никелевые жаропрочные сплавы и хромоникелевые стали относятся к разным группам материалов.
Поэтому требования к СОЖ нельзя переносить с одного сплава на другой без проверки. Для титана источники отдельно указывают ограничение: состав не должен содержать хлор и другие галогены из-за рисков коррозии и несовместимости.
Для титана и никелевых сплавов важна смазывающая способность жидкости. EP-присадки помогают снизить трение и формируют защитную пленку, что особенно значимо при тяжелом резании. Для жаропрочных никелевых сплавов и хромоникелевых материалов проверяют, подтверждено ли применение жидкости именно для соответствующей группы сплавов, а не только для обработки металлов в целом.
При подборе СОЖ для жаропрочных сталей и сплавов нужно учитывать не только название материала, но и характер операции. При глубоком сверлении внутренний подвод жидкости и вынос стружки могут оказаться не менее важными, чем ее состав. Если обрабатывается конкретная марка, например ЭИ868, сведения о ее термической обработке не заменяют технологических рекомендаций по механической обработке и подбору жидкости.
В технических карточках составов для глубокого сверления встречаются, например, значения вязкости 11-21 cSt и удельной плотности около 0,86. Это примеры характеристик отдельных продуктов, а не обязательные параметры СОЖ для всех жаропрочных сплавов. Их нельзя использовать как готовую спецификацию: свойства выбранной жидкости сверяют с документацией, материалом детали и требованиями к подаче.
Как настроить подачу СОЖ и вынос стружки
Даже подходящий состав не решит проблему, если жидкость не поступает к режущей кромке.
При глубоком сверлении важен непрерывный поток: перебои ухудшают охлаждение и мешают удалению стружки из отверстия. Наружного охлаждения для внутренних операций может быть недостаточно, поэтому проверяют, как СОЖ подводится к зоне резания.
Оценивать подачу следует вместе с выбранным инструментом и режимом обработки. В отдельных руководствах для тяжелых операций с жаропрочными материалами указан диапазон 70-100 bar для подачи под высоким давлением. Это ориентир, а не назначение для любого станка: допустимые параметры определяют по документации оборудования и технологии. Недостаточный расход или пульсации потока могут свести на нет преимущества состава с хорошими смазывающими свойствами.
Перед запуском серии полезно провести технологическую проверку и зафиксировать условия, при которых получен результат:
давление и расход СОЖ, предусмотренные для конкретной операции;
непрерывность подачи к зоне резания;
способность потока выносить стружку из отверстия;
изменение состояния инструмента и поверхности детали;
наличие налипания при повторяемых режимах обработки.
Показатели сравнивают при одинаковых условиях. Если меняются одновременно состав, режим сверления и подача, определить причину улучшения или ухудшения процесса будет сложно.
Как проверить подбор на производстве
Подбор начинают с идентификации материала и операции: нужно знать, обрабатывается ли титан, никелевый сплав или жаропрочная сталь, а также насколько глубоко сверлится отверстие и как подается СОЖ.
Затем проверяют документацию жидкости на применимость к материалу, наличие подходящих EP-присадок и ограничения по химическому составу. Для титана отдельно подтверждают отсутствие хлора и других галогенов.
Следующий шаг - оценка системы подачи. Проверяют, достигает ли жидкость зоны резания, сохраняется ли поток без перебоев и удаляется ли стружка. Давление 70-100 bar встречается как ориентир для высоконапорной подачи при тяжелой обработке, но рабочие значения должны соответствовать возможностям станка и рекомендации по инструменту.
Пробную обработку проводят в повторяемых условиях и оценивают сразу несколько признаков: налипание, износ сверла, состояние отверстия, отвод стружки и стабильность процесса. Если качество ухудшается, причину ищут не только в марке жидкости. Проверяют также подачу, расход, давление и соответствие СОЖ конкретному материалу.
Безопасность работы со станком и применяемыми жидкостями рассматривает ISO 16090-1:2017. В стандарте затрагиваются требования к станкам, в том числе выполняющим операции растачивания, и вопросы, связанные с горючими охлаждающими жидкостями. Этот документ не устанавливает универсальный состав СОЖ для сверления: требования к жидкости и режимам подбирают отдельно для технологии.
Часто задаваемые вопросы
Какая СОЖ подходит для глубокого сверления жаропрочных сплавов?
Подбирают жидкость, сочетающую охлаждение и смазывающую способность. Для тяжелого резания рассматривают составы с EP-присадками, а для глубокого сверления дополнительно проверяют вязкость, прокачиваемость и возможность непрерывной подачи к режущей кромке. Итоговый выбор подтверждают испытанием на конкретном материале и оборудовании.
Чем отличается СОЖ для титана от жидкости для других сплавов?
Для титана важно исключить хлор и другие галогены из состава из-за рисков коррозии и несовместимости. Кроме этого ограничения, оценивают смазывающую способность и подачу жидкости к зоне резания. Нельзя автоматически переносить рекомендации для титана на никелевые жаропрочные сплавы или хромоникелевые стали.
Какая вязкость нужна для СОЖ глубокого сверления?
Универсального значения для всех операций нет. При глубоком сверлении важна способность жидкости прокачиваться к дну отверстия и помогать выносу стружки, поэтому чрезмерная вязкость может мешать подаче. В технических карточках встречаются значения 11-21 cSt, но это примеры отдельных составов, а не общий норматив.
Нужна ли термическая обработка жаропрочных сплавов для выбора СОЖ?
Термическая обработка и механическая обработка решают разные задачи. Для выбора СОЖ важны материал детали, операция, требования к охлаждению и смазыванию, а также способ подачи жидкости. Данные о термической обработке сами по себе не определяют химический состав СОЖ или режим ее подачи.
Заключение
Для обработки жаропрочных сплавов методом глубокого сверления выбирают СОЖ с учетом материала, риска налипания и возможностей системы подачи. Смазывание и охлаждение должны работать вместе: EP-присадки помогают снизить трение, а непрерывный поток доставляет жидкость к кромке и выносит стружку. Для титана дополнительно проверяют отсутствие хлора и других галогенов.
Следующий шаг - сверить техническую документацию жидкости с маркой сплава и требованиями станка, затем провести пробную обработку с фиксацией подачи, давления, состояния инструмента и качества отверстия. Так можно оценить не только состав СОЖ, но и то, насколько он подходит конкретному процессу.