Глубокое сверление нержавеющей стали требует не просто охлаждения, но комплексного подхода к выбору режущей жидкости. Нержавейка схватывается с инструментом, образует длинную вязкую стружку и легко перегревается - обычная масло-водная эмульсия часто не справляется. Проблема усугубляется на больших глубинах отверстий: стандартный наружный полив не доставляет жидкость в зону резания, стружка забивает канал, температура скачет, сверло ломается. Эта статья рассказывает, какие характеристики СОЖ действительно защищают инструмент, когда нужна внутренняя подача, и как избежать самых дорогих ошибок при выборе.
Материал полезен инженерам и закупщикам, которые сталкиваются с браком по вязкой стружке, выбросом жидкости или невысокой стойкостью сверла. Вы узнаете, почему универсальная жидкость неэффективна, какие параметры смотреть в техдокументации, и как правильно подготовить систему подачи.
Почему нержавейка требует специальной СОЖ
Нержавеющая сталь отличается от обычной углеродистой тем, что при нагреве ее прочность не снижается, а стружка липнет к инструменту.
Это явление называется наклепом - материал нарастает на режущую кромку, искажает геометрию сверла и вызывает скачки температуры. При глубоком сверлении эффект усиливается: стружка не может свободно выйти, накапливается в канале, давит на инструмент и препятствует подаче охлаждающей жидкости.
Для борьбы с наклепом нужна не столько холодная жидкость, сколько жидкость с высокой смазывающей способностью и специальным пакетом присадок. Эксперты рекомендуют масляную эмульсию с EP-добавками (Extreme Pressure) - они снижают коэффициент трения в точке контакта и предотвращают схватывание материала. Простая вода или водная эмульсия без усиленного пакета смазки недостаточны.
Песчинки и продукты износа, которые накапливаются в жидкости при интенсивной работе, тоже играют роль. Если СОЖ содержит много твердых частиц, она теряет текучесть, хуже проникает в зазор, и охлаждение падает. Поэтому при выборе жидкости нужно смотреть не только на ее состав в новом виде, но и на способность оставаться стабильной после фильтрации.
Концентрация масла и тип эмульсии для нержавейки
Одна из частых ошибок - разбавление СОЖ «на глаз».
Для нержавеющих сталей производители рекомендуют концентрацию масла в диапазоне 10–15%, что выше, чем для обычной стали. Недостаточная концентрация ведет к снижению смазывающих свойств; слишком редкая смесь похожа на подкрашенную воду и не защищает инструмент.
Выбирать нужно между двумя типами:
Масляная эмульсия - смесь масла, воды и эмульгаторов. Обеспечивает хороший баланс охлаждения и смазки, экономична, легко утилизируется. Требует регулярного контроля стабильности, так как масло со временем отслаивается.
Неэмульсионное (чистое) масло - сплошное масло без воды. Лучше смазывает, особенно при высоких давлениях и температурах, но хуже охлаждает и дороже в использовании. При сверлении нержавейки может применяться с усилием EP-добавок, но требует высокоэффективной системы удаления стружки.
Для большинства производств с глубоким сверлением нержавейки оптимален именно первый вариант - эмульсия 10–15% с EP-пакетом.
Глубина отверстия и схема подачи жидкости
Когда отверстие становится глубже, чем 3 диаметра сверла (3×D), стандартный обильный полив сверху начинает работать неэффективно.
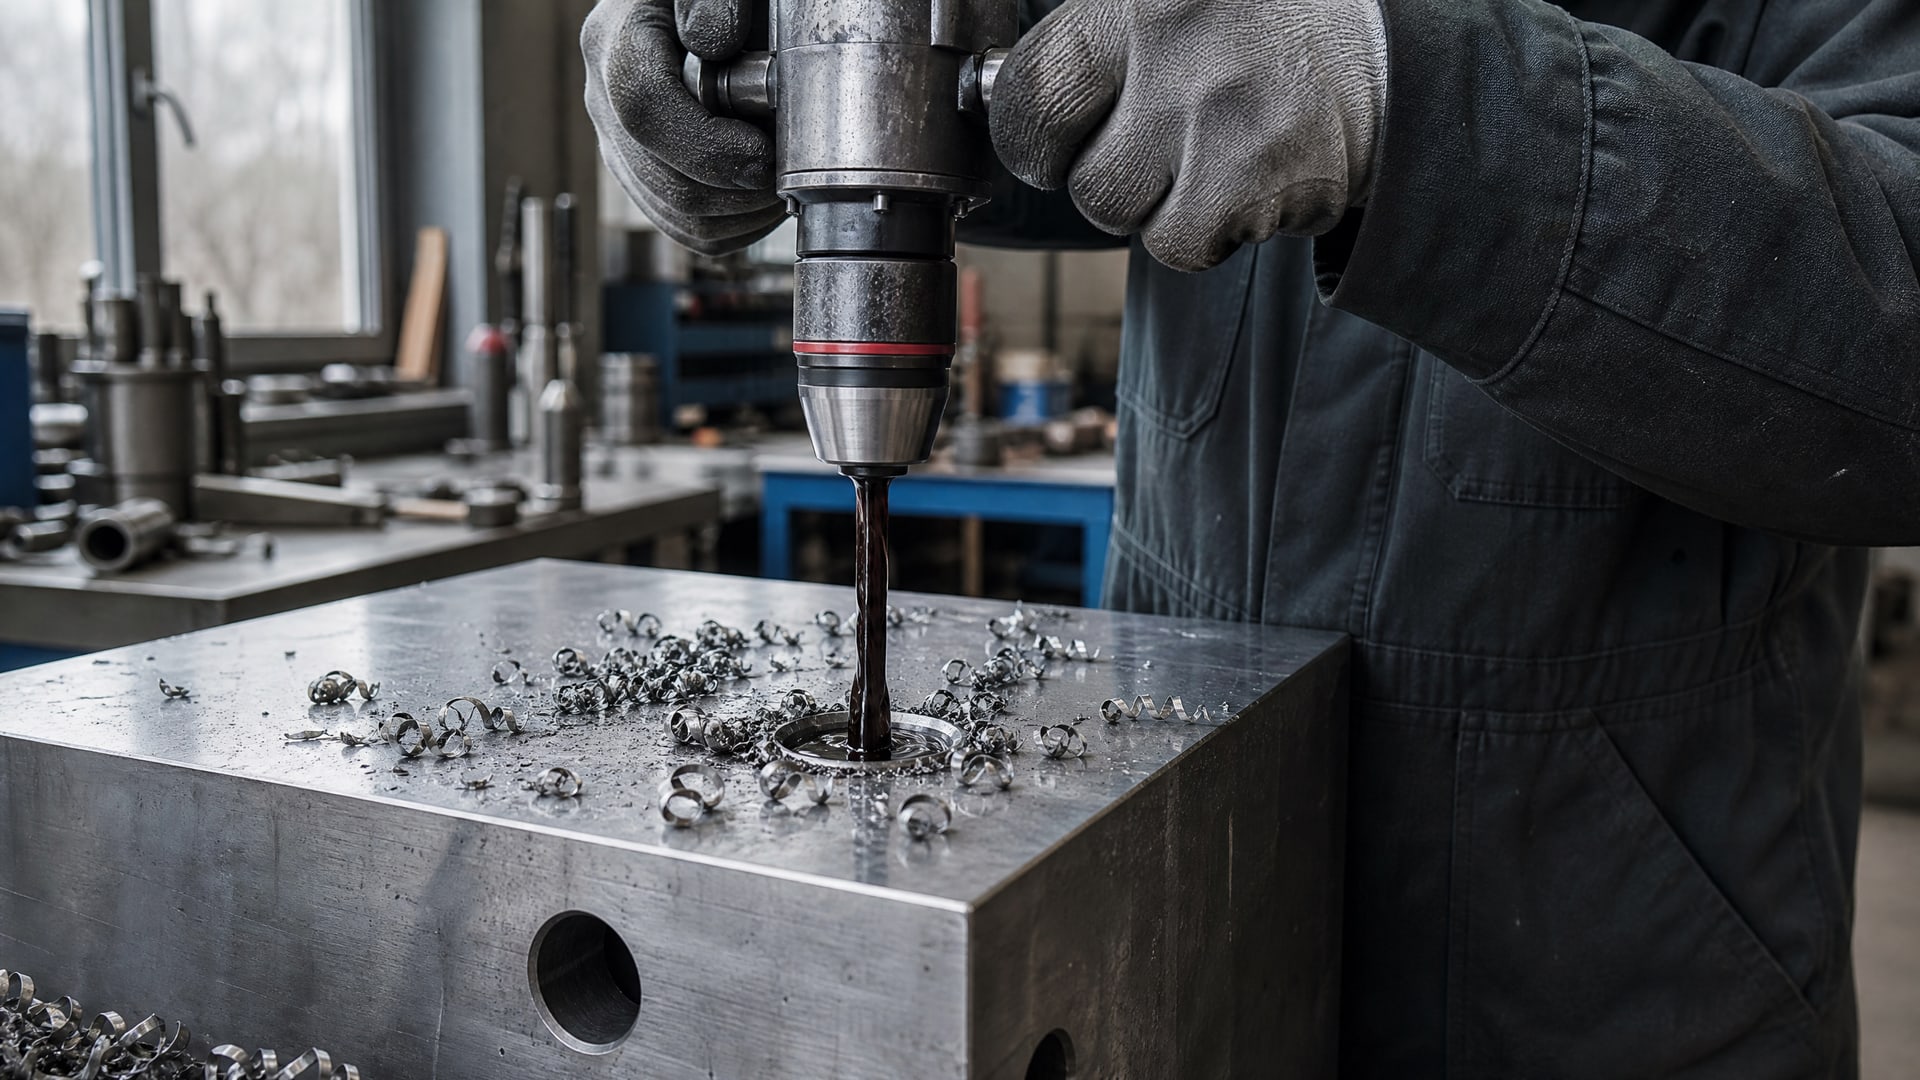
Стружка забивает пространство вокруг сверла, жидкость не проникает в зону контакта, температура скачет, и сверло ломается за несколько ударов.
Для таких случаев используют внутреннюю подачу СОЖ - жидкость подается через специальные каналы непосредственно в центр сверла и выходит рядом с режущей кромкой. Это решение дорогое (требует оборудования и переделки сверл), но окупается, если глубокое сверление - регулярная операция.
Параметры внутренней подачи при глубоком сверлении нержавейки:
| Параметр | Значение | Назначение |
|---|---|---|
| Давление | 1,5 бара | Низкое давление предотвращает выброс жидкости и потери материала |
| Расход | 0,25 л/мин | Минимальный расход для стабильного вывода стружки без переливов |
| Геометрия сверла | Острая кромка, правильный угол | Критично для формирования чипсов нужного размера |
Если внутренняя подача недоступна, нужно компенсировать ее за счет конструкции сверла (спиральные желобки для лучшего сбора стружки) и правильной выбора консоли сверлильного станка.
Роль EP-добавок и смазывающей способности
EP-присадки (Extreme Pressure additives) - это химические соединения, которые при давлении и нагреве образуют тонкий защитный слой на поверхности метала.
Они снижают коэффициент трения, препятствуют адгезии (прилипанию материала заготовки к инструменту) и замедляют наклеп.
При сверлении нержавейки EP-пакет особенно важен, потому что:
Снижает адгезию между стружкой и режущей кромкой.
Защищает инструмент при скачках нагрева на больших глубинах.
Улучшает качество поверхности готового отверстия.
Продлевает стойкость сверла на 30–50% по сравнению с жидкостью без EP-пакета.
Качественная СОЖ для нержавейки обязательно указывает в техдокументации наличие EP-присадок и значение вязкости при 40 °C (обычно ISO VG 32 или ISO VG 46). Именно эти параметры нужно проверить перед покупкой.
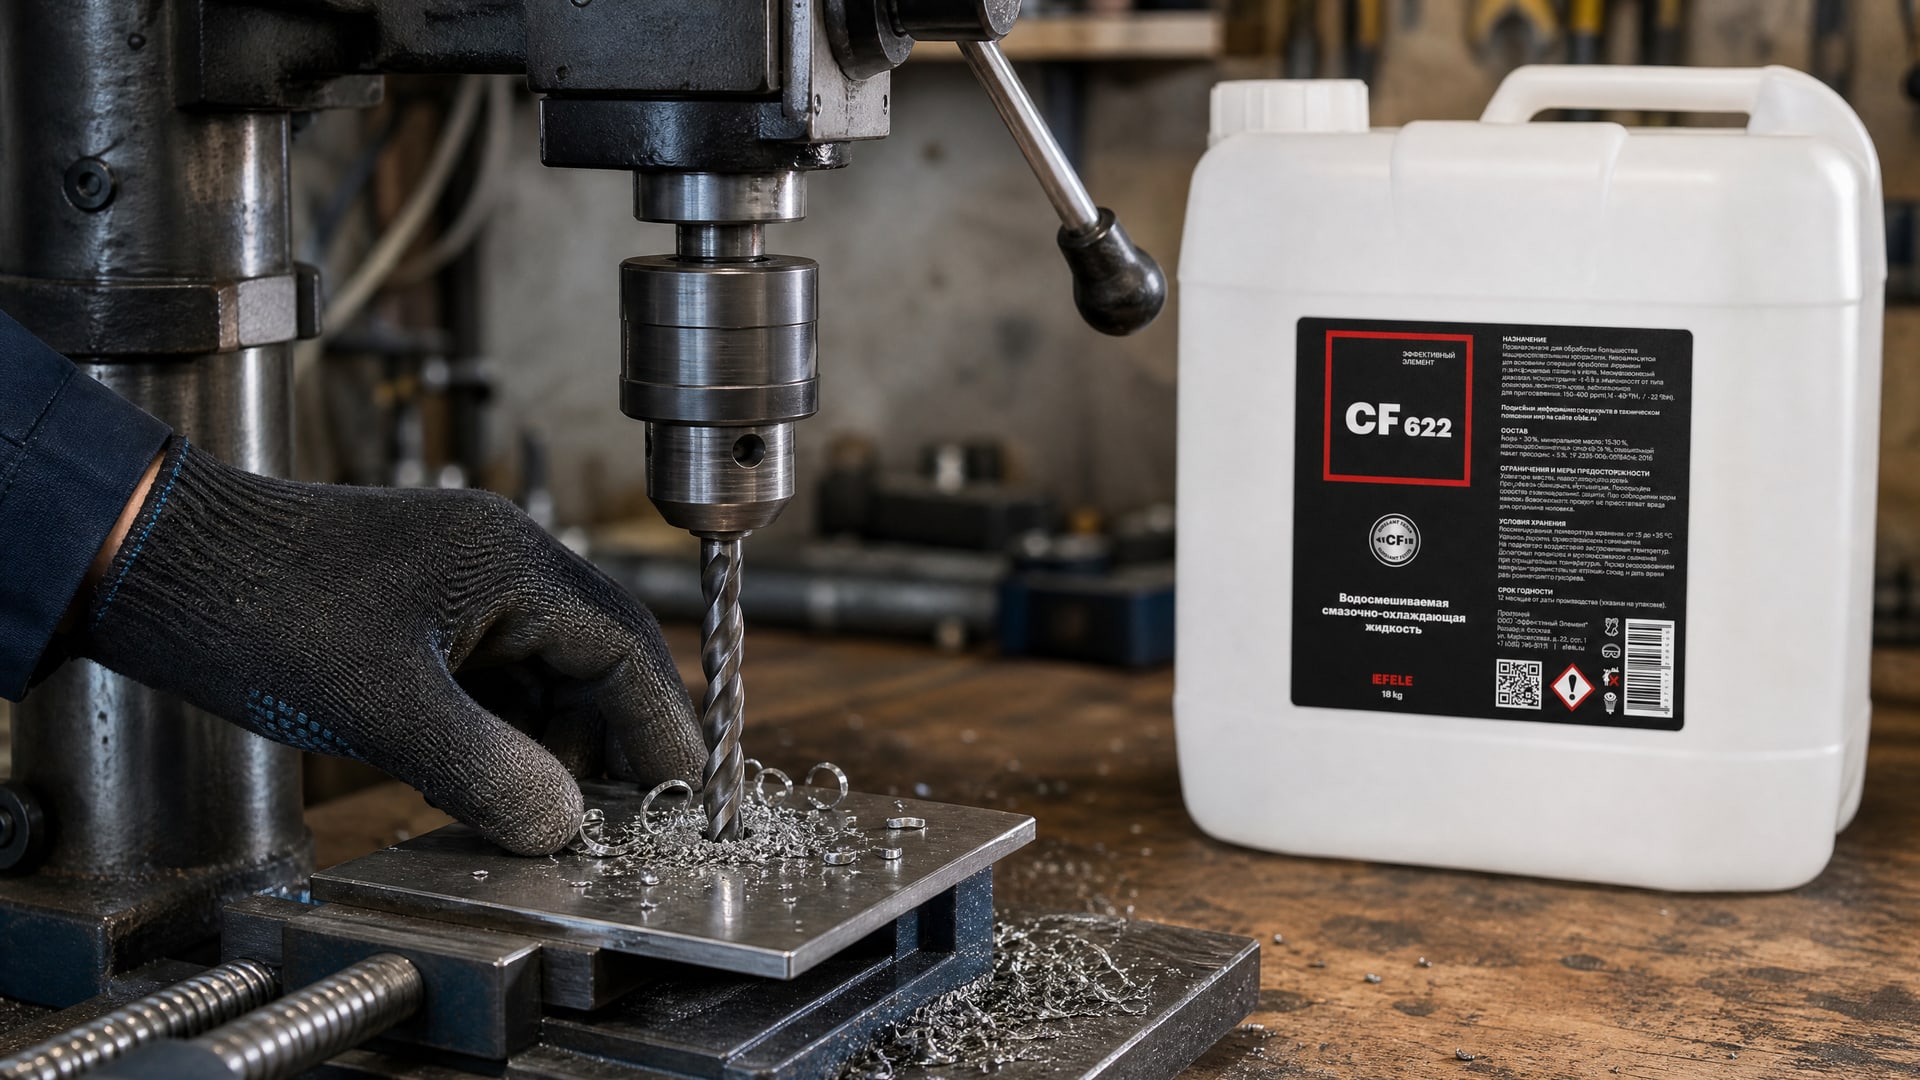
На практике в цехах предпочитают жидкости, которые уже доказали свою эффективность на аналогичных операциях. Например, полусинтетические СОЖ с усиленным EP-пакетом, такие как EFELE CF-622, разработаны специально для нержавейки и показывают хорошие результаты при сверлении с глубиной более 5×D благодаря стабильной доставке в зону резания и надежной защите от перегрева.
Контроль состояния жидкости при работе
Даже отличная СОЖ теряет эффективность, если не следить за ее состоянием.
При глубоком сверлении нержавейки в жидкость попадают:
Металлические опилки и фрагменты стружки.
Частицы абразива из износа инструмента.
Продукты окисления масла при нагреве.
Вода из окружающей среды (влажность цеха).
Эти загрязнения накапливаются и ухудшают смазку. Вязкость может измениться, эмульсия расслоиться, pH снизиться. В результате инструмент перегревается, а расход жидкости возрастает.
Контрольные операции для сохранения качества:
Визуальный осмотр 1–2 раза в неделю: цвет, однородность, запах (прогоркание указывает на окисление).
Фильтрация через 100-150 часов работы: удаление частиц > 10 микрон.
Измерение вязкости при 40 °C: отклонение больше ±10% от заводской спецификации - сигнал к обновлению партии.
Проверка pH и щелочности для эмульсий: падение pH ниже 8 означает началось окисление.
Содержание воды в эмульсии: более 95% воды указывает на расслоение или испарение масла.
При соблюдении регулярного контроля срок службы СОЖ удлиняется, и перегрев инструмента снижается на 15–25%.
Как избежать перегрева при подборе жидкости
Перегрев при сверлении нержавейки возникает по цепочке: неправильная жидкость → низкая смазка → адгезия материала → рост температуры → усиленный наклеп → заклинивание сверла.
Разорвать эту цепь можно на стадии выбора СОЖ.
Ошибки, которые ведут к перегреву:
1. Выбор универсальной СОЖ без указания применения для нержавейки. Такие жидкости содержат базовый EP-пакет и не справляются с адгезией при высоких нагрузках.
2. Разбавление жидкости ниже рекомендованной концентрации. Попытка сэкономить на масле обходится дороже - быстро ломается сверло, замена и наладка которого стоят в разы больше.
3. Использование наружного полива при глубине > 3×D без компенсации за счет геометрии инструмента. Жидкость не достигает зоны резания, и инструмент работает почти всухую.
4. Отсутствие фильтрации и контроля качества. Загрязненная жидкость не смазывает, а работает как абразив, ускоряя износ и повышая температуру.
5. Применение слишком вязкого масла (ISO VG 68 и выше). Оно плохо проникает в тонкие зазоры и не уносит тепло, в результате инструмент перегревается быстрее.
Для особо сложных условий и труднообрабатываемых сплавов рекомендуется масляная СОЖ EFELE CF-635, которая снижает трение и улучшает качество поверхности при сверлении. Ее применяют в ситуациях, когда стандартная эмульсия уже не справляется с адгезией и температурой.
Выбор СОЖ для нержавеющей стали: практический чек-лист
Перед закупкой нужно убедиться, что жидкость действительно подходит для данной задачи.
Вот параметры, на которые смотрят инженеры:
Обязательные требования:
Указание в техдокументации применения для «нержавеющих сталей», «high-alloyed steels» или «stainless steel machining».
Наличие EP-пакета (Extreme Pressure additives) в составе.
Вязкость ISO VG 32 или ISO VG 46 при 40 °C.
Концентрация масла 10–15% для эмульсии.
Рекомендованная система подачи (внешняя или внутренняя).
Дополнительные параметры для оценки качества:
Стабильность эмульсии после 100–150 часов работы.
Содержание твердых частиц не более 10 микрон после фильтрации.
pH эмульсии не ниже 8.
Отсутствие активных сульфидов, вызывающих коррозию оборудования.
Признаки неподходящей жидкости:
Расслоение эмульсии в первые 3–5 дней использования.
Резкий сенной или рыбный запах (указывает на окисление).
Сверла ломаются на глубинах 2–3×D несмотря на внутреннюю подачу.
Отверстия выходят с сизой окраской (ожоги от перегрева).
Правильный выбор по этому чек-листу значительно снижает риск брака и повышает рентабельность операции.
Часто задаваемые вопросы
Можно ли использовать одну СОЖ для всех операций сверления?
Теоретически да, но на практике стоит подбирать жидкость под конкретный материал. Для нержавейки нужна высокая смазка и EP-пакет, для алюминия - другой баланс охлаждения и противозадирных свойств. Универсальная жидкость часто компромиссна и не защищает инструмент на полную мощность ни в одном из применений. Лучше иметь 2–3 специализированных жидкости, чем одну «золотую середину».
Что делать, если нет возможности установить внутреннюю подачу?
Компенсировать можно за счет геометрии сверла: использовать сверла с увеличенными спиральными желобками для улучшения сбора стружки и применять максимально эффективную эмульсию (концентрация ближе к верхней границе 15%, наивысший EP-пакет). Также снизить скорость подачи и увеличить скорость вращения в допустимых пределах - это помогает формировать более короткую, управляемую стружку.
На какой глубине сверления нужно переходить на внутреннюю подачу?
Правило: глубже 3 диаметров сверла (3×D). Например, при диаметре 10 мм это 30 мм глубины. На этой глубине наружный полив уже не в состоянии эффективно охладить режущую кромку, и начинаются проблемы с вывозом стружки. Внутренняя подача становится необходимостью, а не опцией.
Как часто нужно менять СОЖ в системе?
При интенсивной работе (сверление нержавейки 6–8 часов в день) - каждые 600–1000 часов эксплуатации или когда параметры жидкости выходят за допустимые пределы при контрольных измерениях. Регулярная фильтрация продлевает срок службы в 1,5–2 раза. Признак срочной замены: отверстия начали выходить с видимыми ожогами или микротрещинами, несмотря на соблюдение режимов.
Почему стандартная «масло-водная» СОЖ не подходит для нержавейки?
Потому что нержавейка при обработке сильнее прилипает к инструменту (адгезия выше, чем у углеродистых сталей), требует агрессивнее противозадирного пакета и более стабильной доставки жидкости. Стандартная эмульсия содержит базовый EP-пакет, рассчитанный на углеродистую и легированную сталь, и часто не справляется с нержавейкой. Это приводит к наклепу, перегреву и быстрому браку инструмента.
Заключение
Выбор правильной СОЖ для глубокого сверления нержавейки - это не просто покупка нужного литража, а системный подход. Жидкость должна быть специализирована именно для нержавеющих сталей, содержать усиленный EP-пакет, иметь концентрацию масла 10–15%, и подаваться в зону резания внутренним путем при глубинах более 3×D. Универсальные эмульсии, экономия на концентрации и наружный полив - самые частые причины перегрева и поломок инструмента.
Начните с проверки техдокументации текущей жидкости: есть ли указание на применение для нержавейки, какой EP-пакет, какая вязкость. Если параметров недостаточно, переходите на специализированный продукт и одновременно проверьте, не забита ли система фильтрации. Регулярный контроль состояния (визуальный осмотр, фильтрация каждые 100–150 часов, измерение вязкости и pH) защитит инструмент и снизит затраты на брак. При соблюдении этих правил ресурс сверла увеличивается на 30–50%, а перегрев становится редким исключением, а не нормой.