Герметизация резьбовых соединений - одна из базовых операций в промышленности, сантехнике и машиностроении. От правильного выбора герметика зависит надежность системы, ее долговечность и отсутствие протечек под давлением. Анаэробные герметики отверждаются в отсутствие воздуха между металлическими поверхностями, одновременно заполняя зазоры резьбы, фиксируя соединение и герметизируя его. Однако на рынке представлено множество составов с разными прочностными характеристиками, температурными диапазонами и сроками отверждения. Статья поможет инженерам, закупщикам и техническим специалистам разобраться в критериях выбора, типовых параметрах герметиков и ошибках при их применении.
Вы узнаете, какой класс анаэробного герметика подходит для вашей задачи, как его правильно наносить, какие стандарты соблюдать для газовых и высоконапорных соединений, и чем различаются низко-, средне- и высокопрочные составы.
Что такое анаэробный герметик и как он работает
Анаэробный герметик - это полимеризующийся состав, который отверждается в отсутствие кислорода между двумя плотно сжатыми металлическими поверхностями.
Ключевое отличие от обычных герметиков в том, что отверждение происходит не на воздухе и не под действием влаги, а именно в анаэробной среде, образованной микрозазорами резьбы.
При нанесении на резьбу герметик заполняет все неровности и зазоры между витками. По мере закручивания соединения воздух вытесняется, создается анаэробная среда, и полимеризация начинается. После полного отверждения состав образует твердый, эластичный слой, который одновременно удерживает соединение на месте (фиксирует) и предотвращает протечки (герметизирует).
Эта двойная функция делает анаэробные герметики особенно востребованными для трубной резьбы: один материал решает две задачи - и механическую (сохранение положения), и герметизирующую (предотвращение утечек жидкостей и газов).
Классификация анаэробных герметиков по прочности
Анаэробные герметики разделяют на три основных класса по прочности закрепления и силе, которая требуется для разборки соединения (breakaway torque):
Низкопрочные герметики (до 4 N·m)
Предназначены для резьбовых соединений, которые не испытывают механических нагрузок и вибрации. Breakaway torque составляет 2–4 N·m. Время фиксации на активных подложках -10–20 минут, полное отверждение -8–12 часов. Температурная стойкость - до 150°C. Используются на легких трубах, фитингах водопровода, вентиляции, слаботочных системах.
Среднепрочные герметики (5–10 N·m)
Универсальный класс для большинства промышленных и сантехнических приложений. Breakaway torque -5–10 N·m. Время фиксации -10–25 минут, полное отверждение -12–24 часа. Температурная стойкость - до 150°C. Хорошо балансируют надежность фиксации и возможность последующего демонтажа без специального инструмента.
Высокопрочные герметики (12–20 N·m)
Для постоянных соединений и систем с вибрацией, пульсирующим давлением, значительными механическими нагрузками. Breakaway torque -12–20 N·m. Время фиксации -15–30 минут, полное отверждение -24 часа. Температурная стойкость - до 180°C. Разборка требует применения инструмента и существенных усилий, что избавляет от непредумышленного откручивания.
Выбор класса зависит от того, планируется ли впоследствии разбирать соединение и какие нагрузки оно испытает.
Критерии выбора герметика для разных систем
Герметизация водопроводных резьбовых соединений
Для холодного и горячего водопровода, отопления подходят среднепрочные составы с температурной стойкостью до 150°C. Вода со временем может прорывать непрочные герметики, особенно при колебаниях давления и температуры, поэтому экономия на класс часто оборачивается течами. На водопроводных линиях принято использовать либо пластичные герметики (нити), либо анаэробные среднепрочные; сочетание двух - избыточно, но обеспечивает максимальную надежность.
Герметизация газовых резьбовых соединений
Для газа требования строже. Герметик должен соответствовать стандарту EN 751-1, гарантирующему герметичность при давлении до 40 bar. Газовые стыки допускают микротечи еще менее, чем водопроводные, поэтому необходимо проверять соответствие международным нормам. Часто газовые системы испытывают на герметичность, поэтому выбор производителя и сертификат важны.
Фиксация высоконапорных гидравлических соединений
Гидравлические системы часто работают при давлениях выше 6,9 MPa. В такой ситуации необходимо обеспечить время выдержки перед началом работы - обычно не менее 30 минут после сборки. Для высоконапорных линий рекомендуются среднепрочные или высокопрочные составы с проверенной совместимостью с маслами системы.
Герметизация сантехнических резьбовых соединений
Сантехника включает трубы водоснабжения, канализации и связанные фитинги. Основной критерий - надежность при температурных колебаниях. Среднепрочный герметик обеспечивает достаточную фиксацию и позволяет при необходимости разобрать соединение ручным инструментом в будущем.
Ключевые параметры при выборе: таблица сравнения
| Параметр | Низкопрочный | Среднепрочный | Высокопрочный |
|---|---|---|---|
| Breakaway torque, N·m | 2–4 | 5–10 | 12–20 |
| Fixture cure time (на активной подложке), мин | 10–20 | 10–25 | 15–30 |
| Fixture cure time (на пассивной подложке без праймера), мин | 45–90 | 60–120 | 90–180 |
| Полное отверждение, ч | 8–12 | 12–24 | 24 |
| Температурная стойкость, °C | до 150 | до 150 | до 180 |
| Назначение | Легкие узлы, вентиляция | Универсум, водопровод, газ | Вибрационные, постоянные |
| Возможность демонтажа | Легкая (руками) | Средняя (ручной инструмент) | Сложная (требует усилия) |
Таблица показывает, что выбор между классами - это компромисс между надежностью фиксации и практичностью. На практике для герметизации резьбовых соединений труб в промышленности и сантехнике чаще всего используют среднепрочные составы, так как они обеспечивают достаточную фиксацию и при необходимости позволяют разобрать соединение без специального оборудования.
Влияние материала подложки и подготовки поверхности
Скорость отверждения анаэробного герметика напрямую зависит от материала резьбы.
Разные металлы по-разному катализируют полимеризацию.
Активные и пассивные подложки
Латунь, медь и чугун - активные подложки. Они содержат ионы металлов, которые ускоряют отверждение. На таких материалах герметик отверждается быстро: времени фиксации (до первого нагружения) 10–25 минут достаточно.
Сталь, в особенности нержавеющая, - пассивные подложки. Они требуют больше времени на отверждение. Без праймера/активатора время фиксации может растянуться до 45–90 минут для низкопрочных составов и до 90–180 минут для высокопрочных.
Применение праймера/активатора
На пассивных материалах для сокращения времени отверждения используют праймеры (активаторы). Они наносятся на чистую резьбу перед герметиком и ускоряют полимеризацию в 3–5 раз. После праймера время фиксации сокращается до обычных 10–25 минут. Для латуни праймер часто не требуется благодаря естественной активности материала.
Очистка поверхности
Перед нанесением герметика резьба должна быть очищена от грязи, коррозии, остатков масла. Загрязнения изолируют герметик от металла, препятствуя контакту и полимеризации. Поверхность протирают сухой щеткой или тряпкой; при необходимости используют растворитель. Должен остаться чистый, сухой металл.
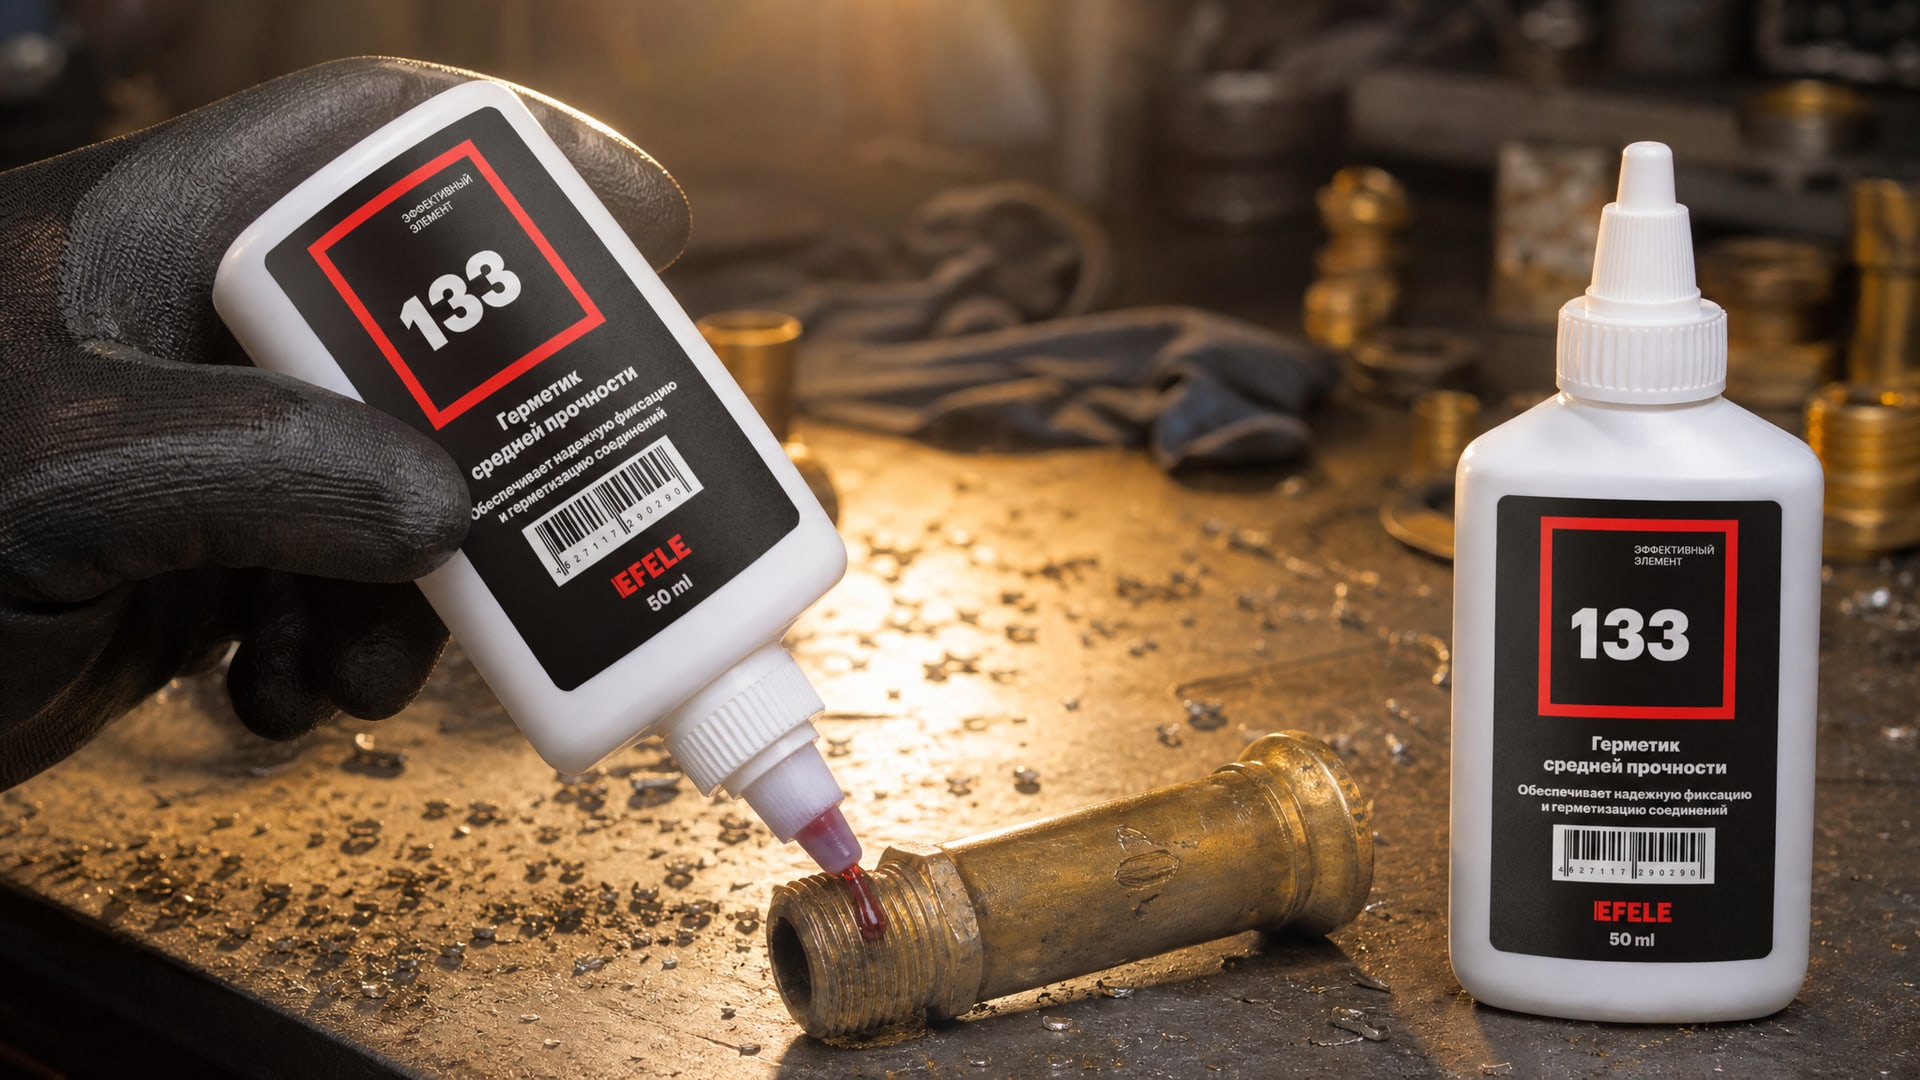
Для герметизации резьбовых соединений, особенно при фиксации в условиях, где возможен частый демонтаж, инженеры нередко комбинируют анаэробный герметик с предварительной обработкой поверхности праймером. Такой подход гарантирует предсказуемое время схватывания и надежную адгезию, что критично при работе с критичными системами. EFELE 133 используется на производствах как среднепрочный герметик для резьбовых соединений до 3 дюймов, где нужна быстрая фиксация и в то же время возможность разборки без специального инструмента.
Как правильно наносить герметик на резьбу
Применение герметика требует соблюдения нескольких принципов, иначе его функция заметно снижается.
Точка нанесения и количество
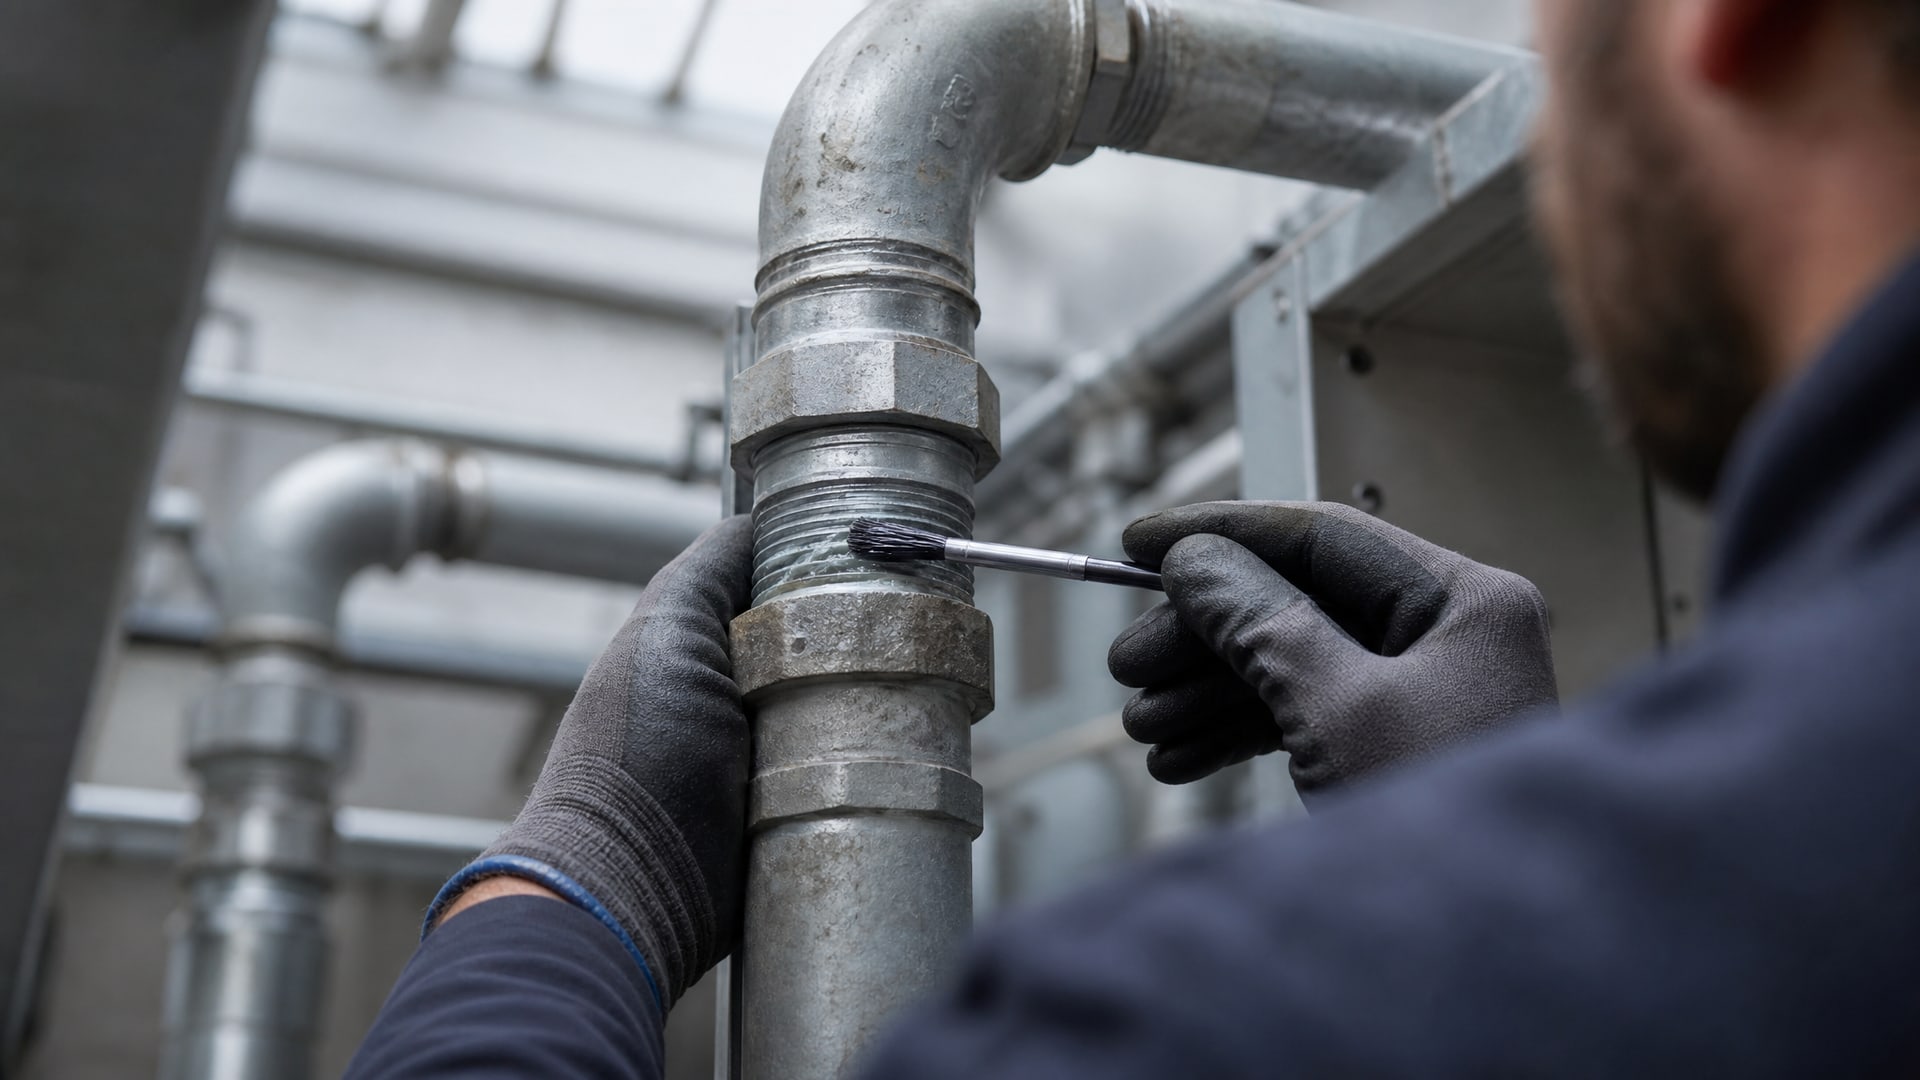
Герметик наносится на наружную резьбу (на винт или штуцер), а не на внутреннюю (в гайке или фитинге). Начинают с 1–2 витка от торца соединения и наносят тонкую, непрерывную полосу вдоль оси резьбы. Избыток герметика -2–3 мм слоя - неправильный подход. Состав должен быть тонким и равномерным, чтобы при закручивании распределиться по всем зазорам.
Время перед затяжкой
После нанесения соединение собирают и затягивают вручную или инструментом сразу же. Не нужно ждать, пока герметик начнет отверждаться на воздухе - это не ускорит процесс. Напротив, отверждение происходит именно внутри соединения, в анаэробной среде.
Степень затяжки
Соединение затягивают умеренно, без перетяга. Чрезмерная сила может повредить резьбу, деформировать герметик и нарушить его распределение. Стандартный крутящий момент зависит от диаметра и типа резьбы; следует придерживаться рекомендаций производителя оборудования.
Выдержка перед нагружением
После сборки соединение нельзя сразу подвергать нагрузке. На активных подложках (латунь, медь) нужно выждать 10–25 минут. На пассивных (сталь) -45–180 минут в зависимости от класса герметика и наличия праймера. Для высоконапорных систем, если давление превышает 6,9 MPa, требуется выдержка не менее 30 минут. Это время полимеризация достаточно продвигается, чтобы герметик удержал давление.
Полное отверждение
Полная полимеризация занимает 8–24 часа. До этого момента герметик еще работает, и соединение не следует подвергать экстремальным нагрузкам или вибрации. Лучше подождать полного отверждения, если есть такая возможность.
Стандарты и нормативная база
Выбор герметика должен опираться на стандарты, которые гарантируют его пригодность для конкретного применения.
EN 751-1 для газовых соединений
Европейский стандарт EN 751-1 распространяется на анаэробные герметики для газовых резьбовых соединений. Герметик, соответствующий этому стандарту, выдерживает испытание на герметичность при давлении до 40 bar. Если в спецификации заказчика указано EN 751-1, нельзя выбирать герметик, который не сертифицирован по этому стандарту.
ASTM D5363 и ASTM D6396
Американские стандарты ASTM D5363 и ASTM D6396 определяют методики испытания герметиков на герметичность и фиксацию. ASTM D6396 специально разработан для тестирования на трубных тройниках, моделирующих реальные гидравлические и пневматические системы. Производители обычно указывают результаты испытаний по этим стандартам в технических данных.
GOST и национальные стандарты
В России и СНГ используются ГОСТ и национальные стандарты для технических жидкостей, но прямых аналогов EN 751-1 или ASTM может быть недостаточно. При выборе герметика для критичных систем рекомендуется проверить наличие сертификатов по признаваемым международным стандартам.
Частые ошибки при выборе и применении герметика
Ошибка 1: «Универсальный герметик подходит для воды, газа и масла одинаково»
На самом деле различные среды требуют разных составов. Для газа нужна сертификация EN 751-1. Для масляных гидравлических систем герметик должен быть устойчив к углеводородам. Вода в системе часто более агрессивна, чем масло, так как может вызывать коррозию и смывание некачественных составов. Не полагайтесь на маркировку «универсальный» - проверьте свойства в техническом паспорте.
Ошибка 2: «Высокая прочность - всегда лучше»
Высокопрочные герметики (12–20 N·m) затрудняют последующий демонтаж. Если соединение планируется когда-то разбирать (что типично для водопровода, газовых линий на производстве), среднепрочный герметик (5–10 N·m) часто более практичен. Выбор зависит от того, нужна ли разборка, а не от абстрактного понятия «лучше».
Ошибка 3: «Чем больше герметика, тем надежнее»
Избыток материала не улучшает герметичность. Рекомендуется наносить тонкую полосу вдоль оси резьбы, начиная с 1–2 витка от края. Размазанный по всему соединению герметик распределяется неравномерно и может образовать пустоты, через которые вода или газ найдут путь утечки.
Ошибка 4: «Можно сразу подавать давление после сборки»
На активных подложках герметик фиксируется за 10–25 минут, но полное отверждение требует 8–24 часов. На пассивных подложках без праймера время фиксации может быть 90–180 минут. Преждевременное нагружение, особенно для систем с давлением выше 6,9 MPa, может привести к выходу герметика из соединения. Необходимо придерживаться рекомендованного времени выдержки из технического листа.
Ошибка 5: «Праймер нужен всегда»
Праймер ускоряет отверждение на пассивных подложках, но не обязателен везде. На латуни, меди, чугуне (активные подложки) герметик отверждается нормально и без праймера. Избыточное применение праймера - пустая трата материала и времени.
Ошибка 6: «Можно обойтись без очистки поверхности»
Грязь, коррозия, масло или старый герметик на резьбе препятствуют контакту нового состава с металлом. Отверждение замедляется или не происходит совсем, герметичность резко падает. Подготовка поверхности занимает 2–3 минуты и критична для результата.
Часто задаваемые вопросы
Какая нить для герметизации резьбовых соединений лучше: паста или нить?
Нить (лента из PTFE) и паста (анаэробный герметик) - разные подходы. Нить удобнее для ручной сборки, но герметичность ниже. Паста обеспечивает большую надежность и одновременно фиксирует соединение. Для критичных трубных систем (газ, высокое давление) лучше использовать анаэробный герметик. Сантехническая нить для герметизации резьбовых соединений подходит для массовых бытовых приложений.
Что делать, если герметик уже отвердел на резьбе?
Если состав частично полимеризовался на воздухе до сборки, его нужно удалить щеткой или скребком. Повторно наложенный герметик - свежий состав - обеспечит правильное отверждение. Не пытайтесь собрать соединение с уже затвердевшим герметиком: это приведет к неравномерному распределению и утечкам.
Как долго хранится анаэробный герметик в закрытом флаконе?
Типовой срок хранения -24–36 месяцев в закрытой таре при комнатной температуре. На воздухе герметик полимеризуется, поэтому крышку всегда плотно закрывайте после использования. Если флакон открыт, используйте состав в течение одного-двух месяцев.
Можно ли применять герметик при минусовых температурах?
Анаэробные герметики работают при температурах, указанных в техпаспорте. Если нижний предел -10…-20°C, применение при -30°C и ниже замедлит или остановит отверждение. Перед работой при низких температурах согрейте флакон до комнатной температуры и уточните минимальный предел в инструкции.
Чем различается герметизация газовых резьбовых соединений от герметизации водяных?
Газовые соединения требуют большей герметичности (стандарт EN 751-1, давление до 40 bar). Водяные системы менее чувствительны к микротечам, но под влиянием температуры и давления вода со временем может вымывать герметик. Для газа обязателен сертификат производителя; для воды достаточно среднепрочного состава универсального назначения.
Заключение
Герметизация резьбовых соединений - задача, которая требует понимания свойств герметика, условий его применения и особенностей материала. Выбор анаэробного герметика начинается с определения класса прочности (низко-, средне- или высокопрочный), проверки соответствия стандартам для конкретной среды (газ, вода, масло) и оценки времени отверждения на вашей подложке (активная или пассивная). На активных подложках (латунь, медь) герметик отверждается за 10–25 минут; на пассивных (сталь) без праймера может потребоваться 90–180 минут. Правильное нанесение - тонкий слой на наружную резьбу от 1–2 витка от торца, умеренная затяжка и соблюдение времени выдержки перед нагружением (минимум 30 минут для систем с давлением выше 6,9 MPa) - залог надежного результата.
Начните с проверки технического паспорта герметика на соответствие вашим требованиям (давление, диапазон температур, тип среды), убедитесь в статусе сертификации (EN 751-1 для газа), подготовьте поверхность резьбы и используйте праймер только в случае пассивного материала. Такой систематический подход убережет от течей, перерасходов и переделок.