Герметизация фланцевых соединений - одна из критических задач при монтаже трубопроводов, энергетического оборудования и машиностроительных конструкций. Выбор неправильного материала или неверная технология нанесения приводят к медленным подтеканиям, вымыванию герметика рабочей средой, скоплению влаги и коррозии. Анаэробные жидкие герметики рассчитаны специально на такие соединения - они отверждаются без доступа воздуха и в присутствии металла, создавая прочный монолитный слой между плотно подогнанными поверхностями. Однако далеко не каждый фланец подходит для анаэробного состава, и выбор зависит от множества конструктивных и эксплуатационных параметров.
Статья рассказывает, как правильно выбрать герметик для стыков фланцев, какие материалы используются для герметизации фланцевых соединений металлоконструкций, и как избежать типичных ошибок при монтаже.
Когда используют анаэробный герметик для фланцевых соединений
Анаэробные жидкие герметики предназначены для герметизации плоских разборных металлических фланцевых соединений, где требуется высокая прочность и устойчивость к механическим нагрузкам.
Они активно полимеризуются в щелочной среде активного металла при полном отсутствии кислорода - именно такие условия и создаются в узком зазоре между двумя плотно прижатыми фланцами.
Типичные области применения:
Разборные фланцевые соединения на трубопроводах с гидравлическими жидкостями, маслами и топливом.
Герметизация корпусов насосов, компрессоров, редукторов и теплообменников.
Соединения в системах охлаждения двигателей внутреннего сгорания.
Фланцевые стыки в системах сжатого воздуха и инертных газов.
Герметик для стыков фланцев работает эффективнее всего, когда зазор между поверхностями находится в диапазоне 0,01–0,25 мм. При большем зазоре анаэробный состав не схватывается полностью, и герметичность не достигается. При меньшем зазоре (плотная посадка) герметик может проникать в соединение неравномерно, оставляя воздушные карманы.
Параметры поверхности фланца и требования к их подготовке
Перед выбором герметика нужно проверить соответствие фланца определенным стандартам обработки.
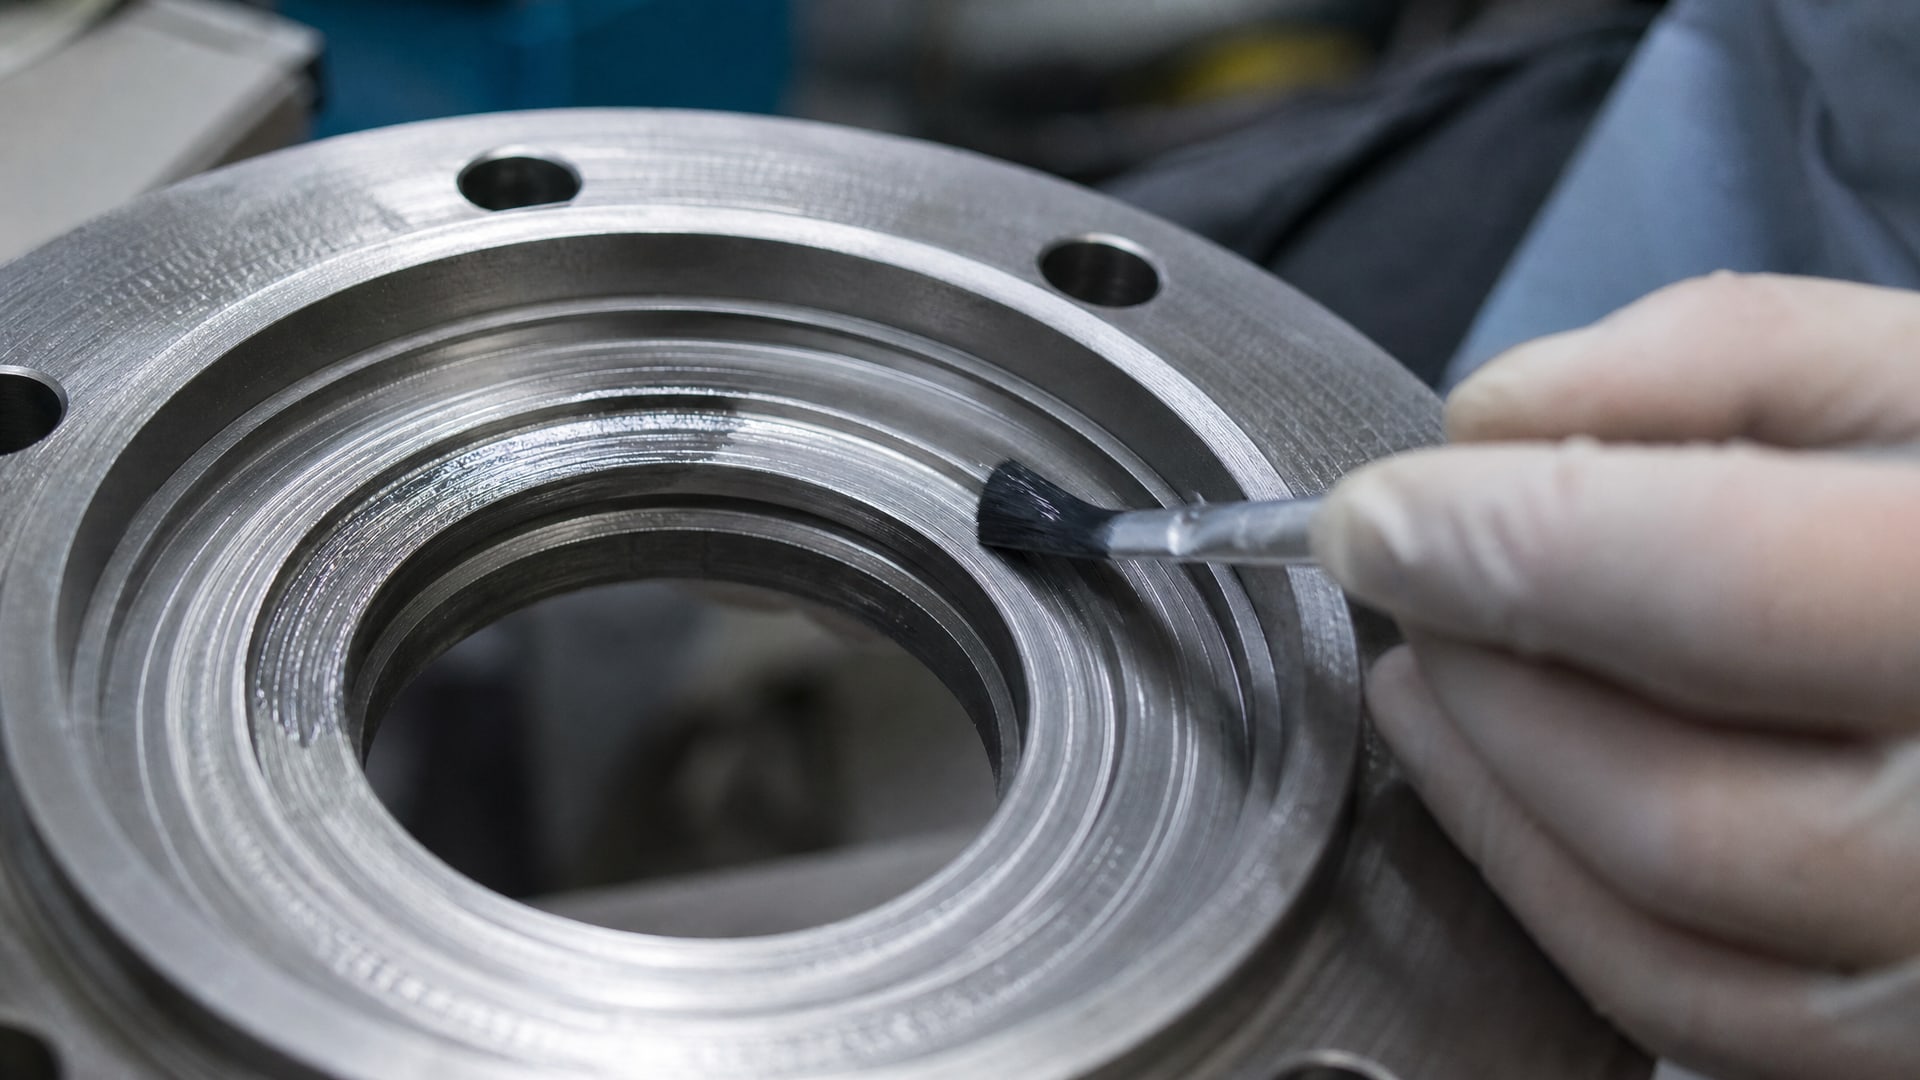
Поверхность фланца, предназначенная для герметизации, должна быть машинно обработана с соблюдением следующих параметров шероховатости:
Среднее арифметическое отклонение профиля (Ra): 0,8–3,2 мкм
Максимальная высота неровностей (Rz): 3–21 мкм
Полная высота профиля (Rmax): 4–30 мкм
Плоскостность поверхности: 0,1 мм на 400 мм длины
Если фланец изношен, корродирован или отливается непосредственно в кокиль без последующей механической обработки, анаэробный герметик не сможет создать надежное уплотнение. В этом случае следует либо переобработать фланец, либо использовать мягкую прокладку (паронит, резину, армированный паронит).
Очистка поверхности: критическое требование
Перед нанесением герметика поверхности фланца необходимо полностью очистить от загрязнений:
Удалить следы машинного масла, гидравлической жидкости и смазок.
Избавиться от графитовых следов, абразивной пыли и частиц старого герметика.
Протереть фланец сухой чистой тканью или безворсовой салфеткой.
Убедиться, что фланец полностью сухой перед нанесением состава.
Наличие масляной пленки на поверхности существенно снижает адгезию анаэробного герметика и может привести к вымыванию герметика рабочей жидкостью в первые часы после сборки. Также в руководствах по фланцевым соединениям подчеркивается, что смазки не следует наносить на фланцы или прокладки - это создает путь утечки и может конфликтовать с материалом герметика.
Выбор фланцевого герметика: тип и консистенция
При выборе анаэробного герметика для фланцевых соединений обращают внимание на его консистенцию, скорость схватывания и ограничения по зазору.
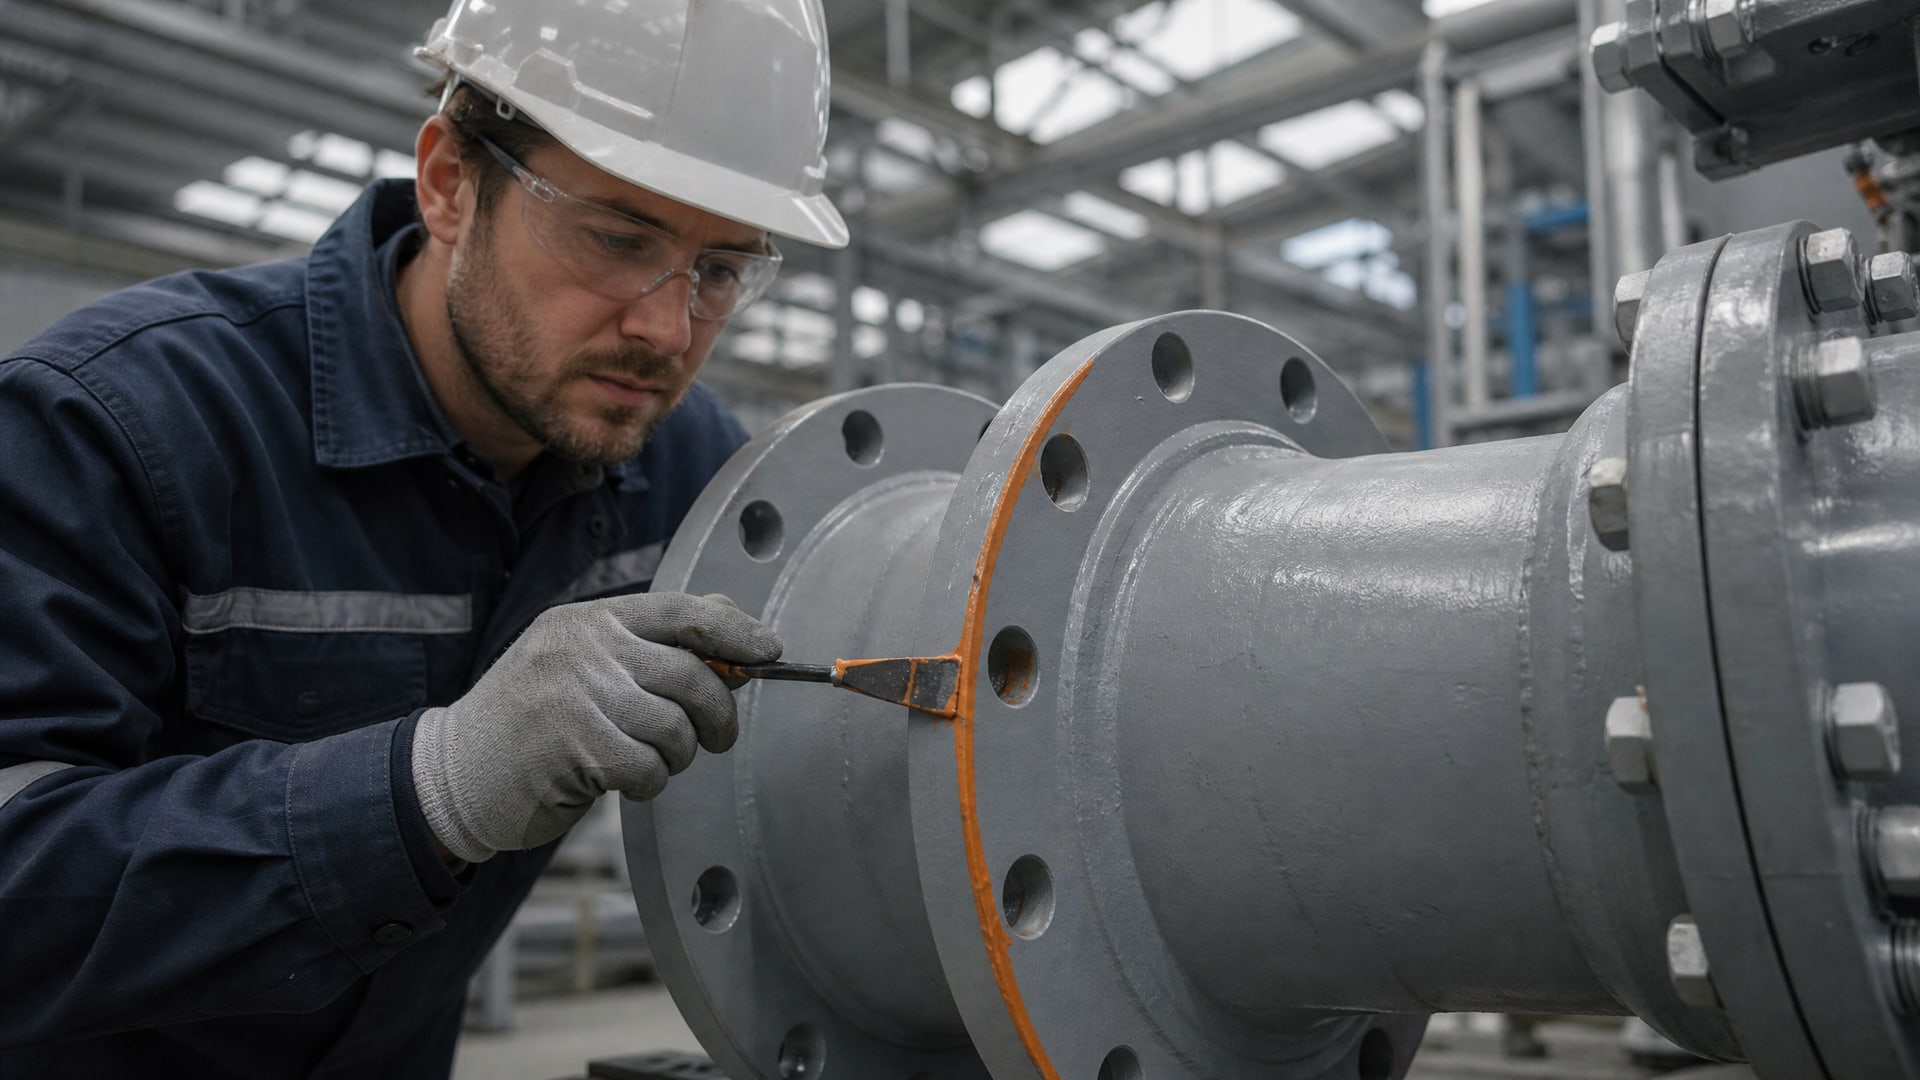
Большинство составов для фланцевых соединений являются среднепрочными жидкими герметиками с тиксотропной структурой - они не текут при нанесении, но легко распределяются между поверхностями при приложении давления.
Основные параметры выбора
| Параметр | Рекомендуемое значение | Почему это важно |
|---|---|---|
| Консистенция | Тиксотропная жидкость | Не вытекает из зазора при нанесении; легко заполняет щель при затяжке |
| Максимальный зазор | 0,01–0,38 мм | Герметик должен достичь активной поверхности металла для полимеризации |
| Вязкость | 50–500 сПз (в зависимости от типа) | Определяет скорость проникновения в зазор и вязкость заполняемого слоя |
| Время первичного схватывания | 5–30 минут (в зависимости от условий) | Позволяет выполнить проверку на герметичность без спешки |
| Полное отверждение | 24–48 часов | Определяет время до получения максимальной прочности на разрыв |
Если в технической документации указан максимальный допустимый зазор менее 0,38 мм, это значит, что герметик рассчитан на жесткие, плотно подогнанные фланцы. Для фланцев с бóльшим зазором либо выбирают герметик другого типа, либо используют мягкую прокладку.
Какие материалы используются для герметизации фланцевых соединений металлоконструкций
Для герметизации фланцевых соединений металлоконструкций применяют несколько класса материалов, и выбор зависит от условий работы и конструкции соединения.
Анаэробные жидкие герметики
Это однокомпонентные составы на основе акриловых полимеров, которые полимеризуются только при контакте с активными металлами и исключении кислорода. Подходят для жестких металлических фланцев с малым зазором; не требуют предварительной гидратации; обеспечивают высокую прочность на разрыв после отверждения (часто 20–25 МПа и более).
Недостатки: требуют очень чистых и сухих поверхностей; не заполняют большие зазоры; чувствительны к загрязнениям и остаткам масла.
Мягкие прокладки
Паронитовые, резиновые и армированные прокладки используют для фланцев с неровной поверхностью, большим зазором или высокой вибрацией. При монтаже таких прокладок требуется минимальное напряжение в материале прокладки около 17 МПа (2500 psi), что достигается равномерной затяжкой болтов.
Преимущества: допускают больший диапазон зазоров; менее чувствительны к чистоте поверхности; могут использоваться многократно.
Недостатки: дороже жидких герметиков при расходе; подвергаются релаксации при длительной работе под давлением; могут вымываться агрессивными средами.
Комбинированные решения
На практике часто применяют гибридные подходы: мягкую прокладку в сочетании с жидким герметиком низкой вязкости для дополнительной герметизации микропор в материале прокладки. Однако это требует тщательного подбора совместимости материалов и соблюдения режима затяжки.
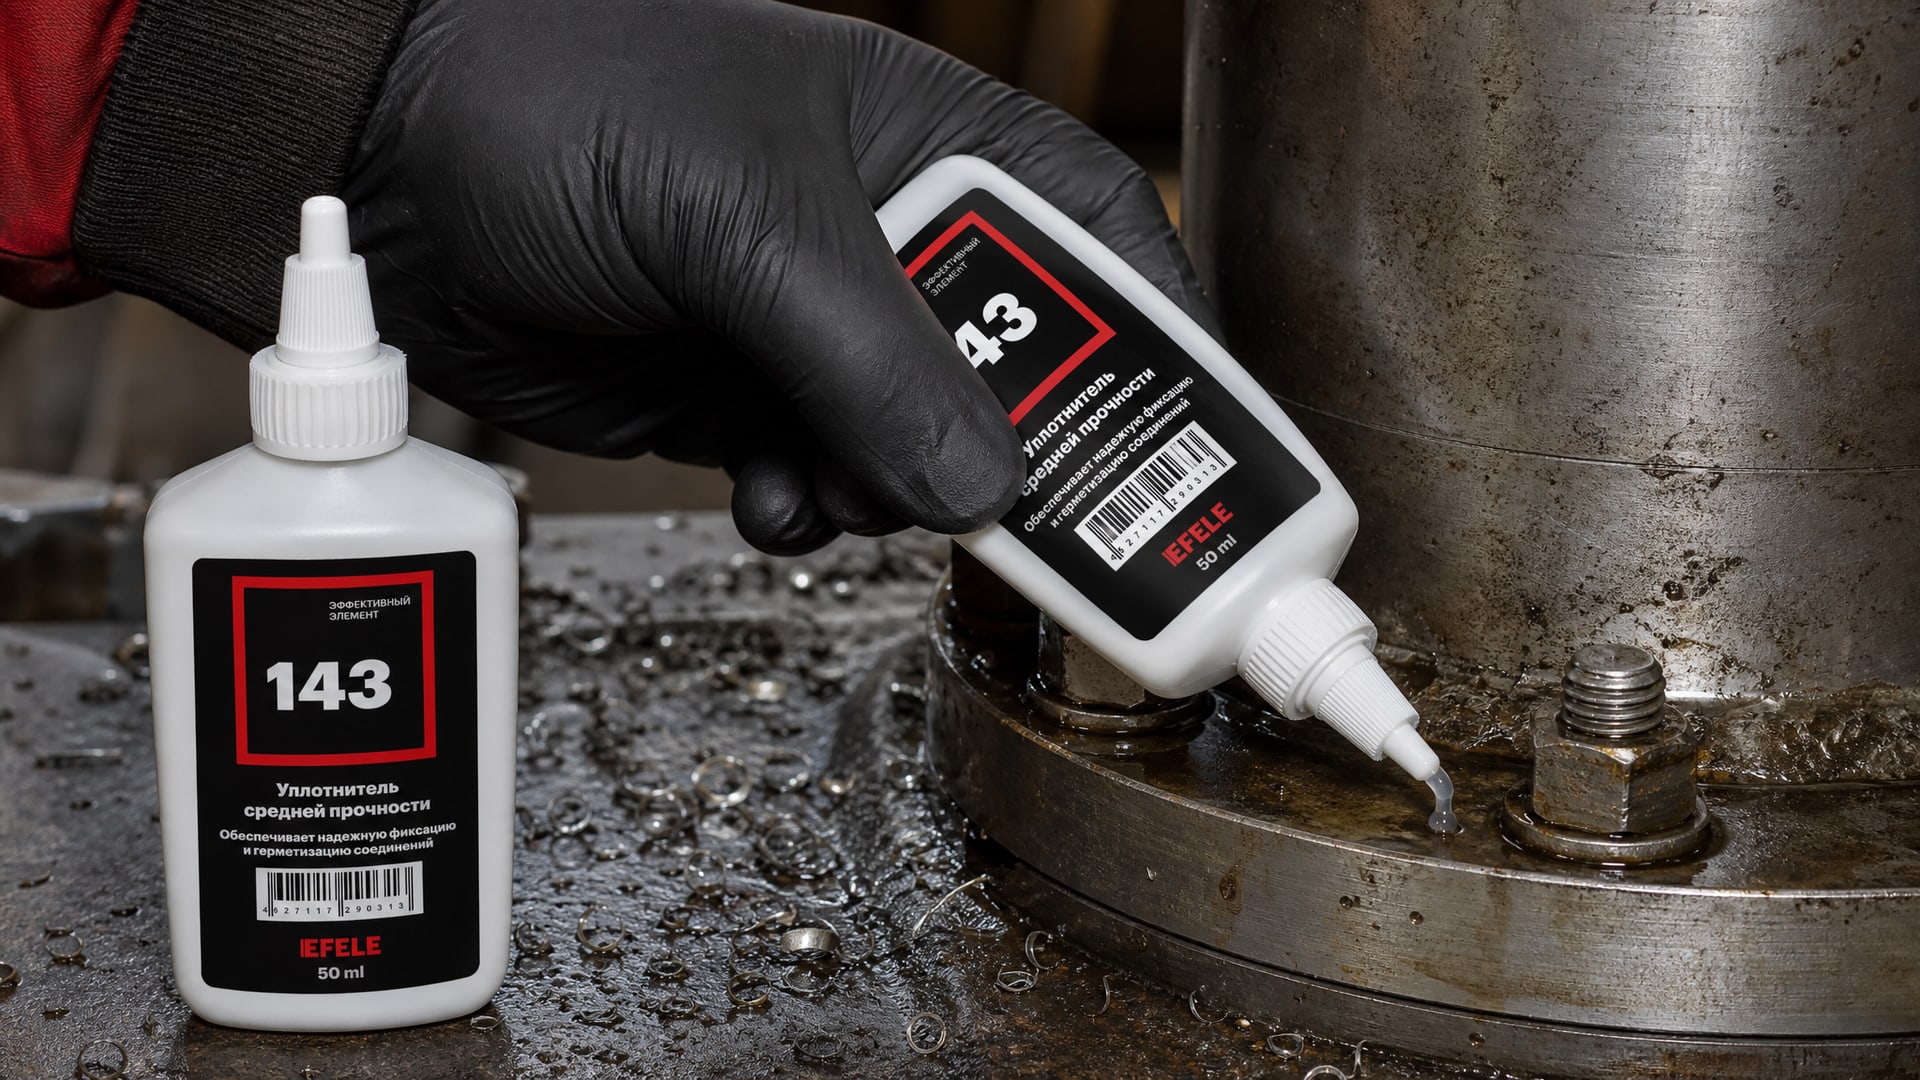
Для герметизации фланцевых соединений металлоконструкций, работающих при высоких температурах, вибрации и перепадах давления, на производствах прижился подход, при котором жидкий анаэробный герметик (например, EFELE 143) наносят тонким контуром по всему периметру фланца перед сборкой, обеспечивая надежное уплотнение без промежуточной прокладки. Это снижает время сборки и упрощает подготовку к монтажу.
Правильная технология нанесения и затяжки фланцевого соединения
Даже правильно выбранный герметик не сработает, если нарушена технология нанесения и затяжки болтов.
От качества этих операций зависит герметичность соединения и надежность его работы в полевых условиях.
Нанесение герметика
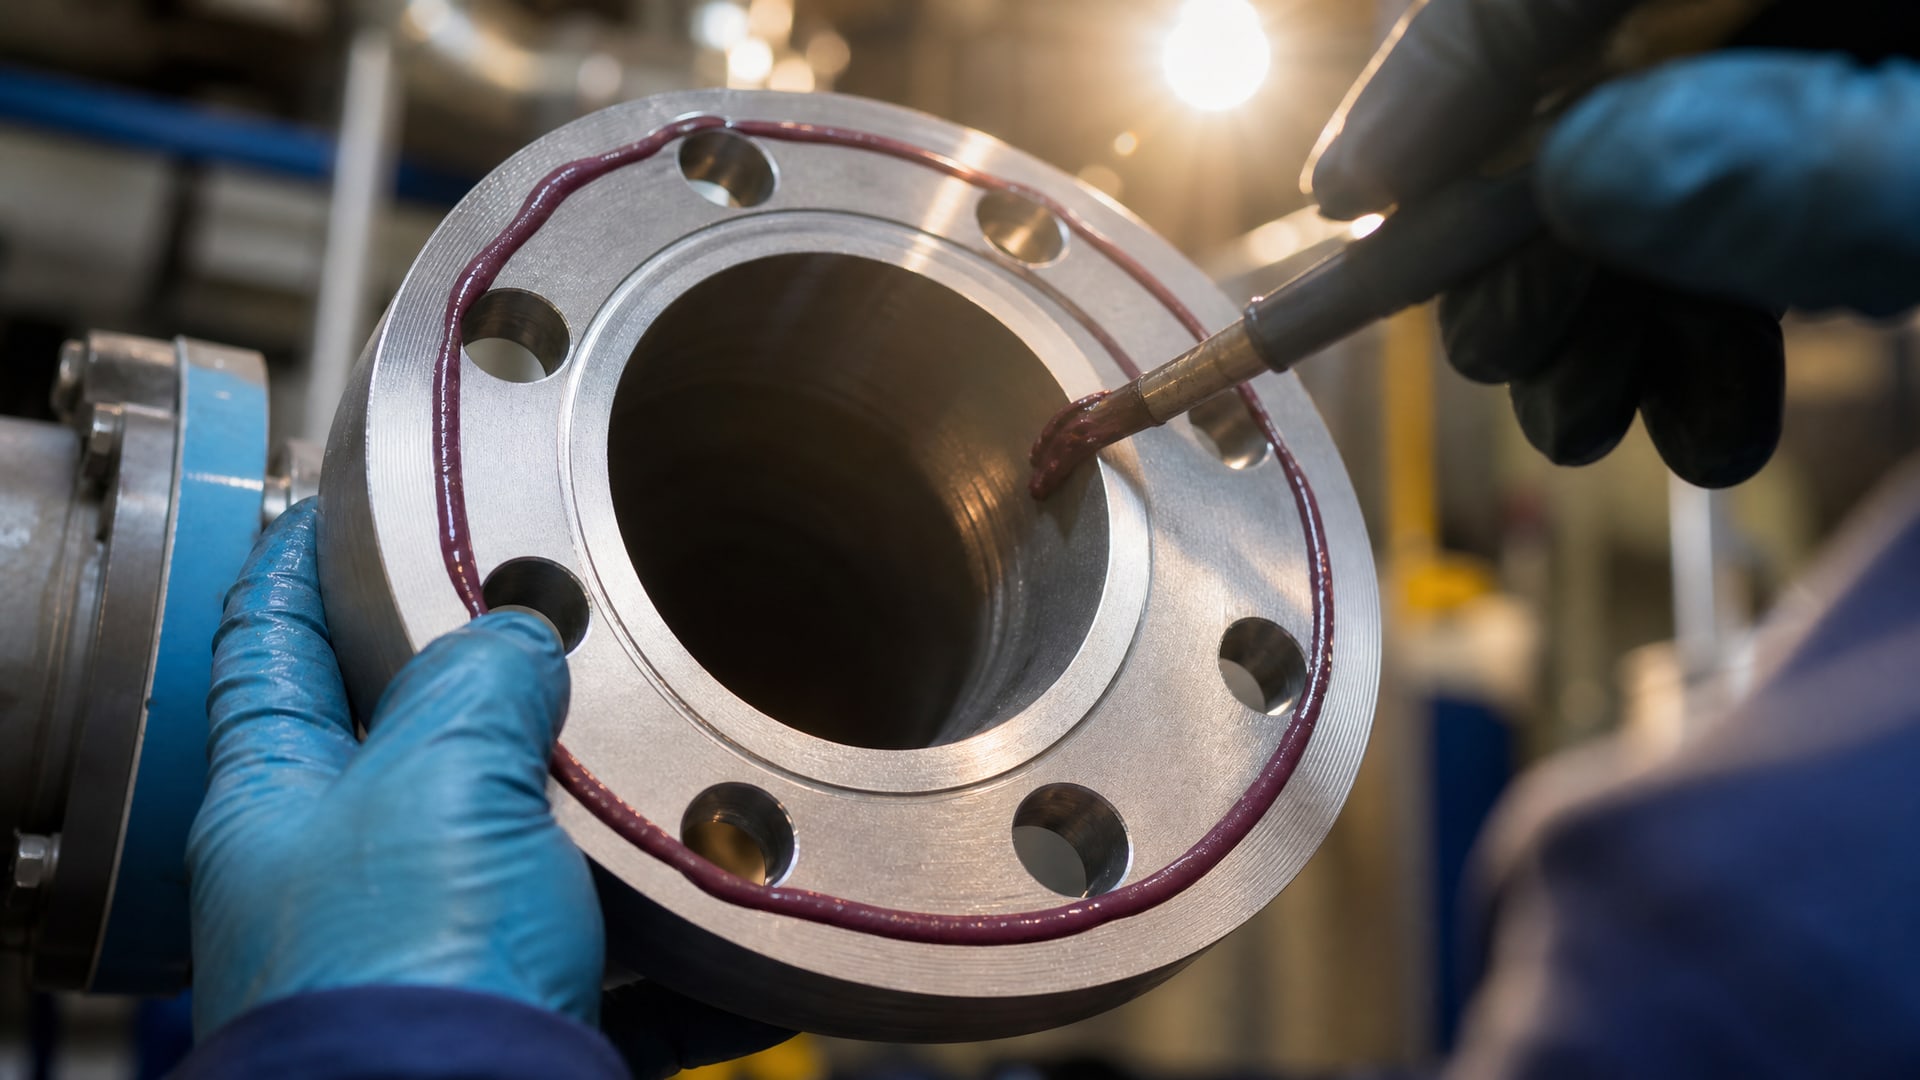
1. Нанести герметик непрерывным контуром по периметру фланца вдоль линии контакта, избегая разрывов. Особое внимание - к зоне болтовых отверстий и местам локальных дефектов обработки.
2. Ширина наносимого слоя должна быть достаточной для гарантированного перекрытия всей сопрягаемой поверхности: минимум 5 мм для основной части фланца и 3 мм вокруг каждого болта. Слишком узкий контур герметика может привести к недостаточному заполнению микропор и вымыванию герметика в первые часы эксплуатации.
3. Максимальный зазор в зоне поверхностных дефектов и следов обработки должен составлять 0,1–0,25 мм - это стандартное требование большинства анаэробных герметиков.
4. Сразу после нанесения герметика (в течение 2–5 минут) приложить два фланца друг к другу с достаточным усилием, чтобы герметик равномерно распределился в зазоре.
Схема затяжки болтов
Затяжка болтов должна выполняться согласно следующему алгоритму:
Первый проход: затянуть все болты вручную (без инструмента) так, чтобы фланцы плотно прижались друг к другу.
Второй проход: затянуть болты равномерно в звездообразной (крест-накрест) схеме, применяя момент затяжки согласно монтажной документации. Ключ для затяжки располагать последовательно на противоположных болтах, исключая круговую затяжку «по кругу до упора за один раз», так как это приводит к неравномерному прижатию фланцев.
Третий проход: повторить звездообразную затяжку с большим моментом силы, чтобы достичь окончательного прижатия.
После сборки рекомендуется выждать не менее 20 минут перед проведением испытания на герметичность под давлением. Это требуется, чтобы анаэробный герметик достаточно схватился и выдержал возникающие при повышении давления напряжения.
При наличии релаксации соединения (особенно в первые дни работы) необходимо провести повторную протяжку болтов через 24–48 часов после сборки и, при необходимости, после выхода оборудования на номинальный режим работы.
Проверка герметичности и типичные ошибки при выборе
Одна из частых ошибок - предположение, что анаэробный герметик заменяет прокладку во всех случаях.
На практике выбор герметика для фланцевого соединения зависит от множества факторов, и неправильный выбор приводит к протечкам даже при кажущейся правильной сборке.
Факторы для сверки при выборе герметика
1. Тип и класс фланца. Жесткие фланцы с малым зазором подходят для анаэробных герметиков; мягкие или эластичные фланцы нуждаются в прокладках.
2. Рабочая среда. Герметик должен быть химически совместим с рабочей жидкостью, газом или паром. Многие анаэробные составы деградируют в агрессивных щелочах или при длительном контакте с высокополярными растворителями.
3. Температурный диапазон. Постоянная рабочая температура, минимальная и максимальная должны укладываться в допустимый диапазон герметика. Например, если герметик рассчитан на диапазон -40 до +150 °C, использование при +160 °C приведет к размягчению и вымыванию.
4. Давление в системе. Избыточное давление, особенно импульсное, может вызвать вытекание герметика из соединения. Также важно учитывать циклические перепады давления - они приводят к микросдвигам в герметике и его постепенному разрушению.
5. Наличие вибрации. Вибрирующие соединения (например, на фланцах, прилегающих к вращающимся машинам) требуют герметиков с повышенной прочностью на сдвиг.
6. Требования по разборке. Если соединение предполагается разбирать периодически, анаэробный герметик должен быть средней или низкой прочности, чтобы фланцы можно было разделить без повреждения герметика. Высокопрочные составы требуют нагревания до +150 °C или выше для облегчения разборки.
Типичные ошибки, приводящие к протечкам
Нанесение герметика на грязную или масляную поверхность. Результат: герметик не схватывается надежно, и утечка начинается в первые часы работы.
Недостаточная ширина контура герметика. Если герметик нанесен слишком узко (менее 3 мм вокруг болтов), велик риск вымывания.
Затяжка болтов за один раз с максимальным усилием. Это приводит к неравномерному прижатию фланцев и образованию локальных щелей.
Проверка герметичности под давлением ранее чем через 15–20 минут после сборки. Герметик не успел достаточно схватиться и может не выдержать скачок давления.
Использование анаэробного герметика для резьбовых соединений труб. Это другой класс герметиков; для резьбы нужны составы специального типа с медленным схватыванием и заполнением спиралей резьбы.
Невнимание к совместимости с рабочей средой. Выбор герметика без проверки допусков и ограничений по химической стойкости часто приводит к медленному растворению герметика в течение недель или месяцев.
Часто задаваемые вопросы
Какой герметик выбрать, если фланец старый и корродирован?
Для старых и корродированных фланцев анаэробный герметик не подходит. Требуется либо переобработать фланец до требуемой чистоты и шероховатости, либо использовать мягкую паронитовую прокладку. Мягкие прокладки менее чувствительны к микродефектам и коррозии поверхности и обеспечивают надежное уплотнение даже на изношенных фланцах.
Что делать, если герметик схватился, а соединение все равно протекает?
Проверьте, правильно ли был затянут болты (не за один раз, а крест-накрест в три прохода). Если болты затягивались правильно, вероятно, нарушена техника нанесения герметика - либо нанесен прерывистый контур, либо фланец был загрязнен маслом. В этом случае соединение нужно разобрать, очистить и переассемблировать с новым слоем герметика.
Можно ли использовать анаэробный герметик вместо прокладки во всех фланцевых соединениях?
Нет. Анаэробный герметик эффективен только для жестких металлических фланцев с малым зазором (менее 0,38 мм) и машинной обработкой поверхности. Для фланцев с большим зазором, неровностями, вибрацией или подверженных циклическим перепадам давления нужны мягкие прокладки или комбинированные решения.
Как долго сохраняется герметичность соединения с анаэробным герметиком?
При правильном выборе герметика и соблюдении технологии монтажа герметичность соединения сохраняется весь срок эксплуатации оборудования. Однако герметик может деградировать под воздействием агрессивной рабочей среды, высокой температуры или вибрации. Для критичных применений рекомендуется периодическая проверка герметичности (в т.ч. тепловизионная) и переборка соединения при необходимости.
Нужна ли смазка на фланце перед нанесением герметика?
Нет. По технологическим рекомендациям, смазки на фланцы не наносят. Это может создать путь утечки и помешать адгезии герметика. Фланец должен быть чистым и сухим перед нанесением герметика.
Заключение
Герметизация фланцевых соединений - это многофакторная задача, требующая внимательного выбора материала и соблюдения технологии монтажа. Анаэробный герметик эффективен для жестких металлических фланцев с малым зазором, чистыми поверхностями и машинной обработкой, но неуместен для изношенных, корродированных или вибрирующих соединений. Правильный выбор зависит от типа фланца, допустимого зазора (0,01–0,38 мм), шероховатости поверхности (Ra 0,8–3,2 мкм), рабочей температуры и химической совместимости с рабочей средой.
Главный практический совет: перед сборкой проверьте параметры фланца по техническому чертежу, сверьте их со спецификацией герметика, очистите фланцы от загрязнений, нанесите герметик непрерывным контуром шириной не менее 3–5 мм и затяните болты крест-накрест в три последовательных прохода. После сборки выдержите не менее 20 минут перед испытанием под давлением. Если эти условия соблюдены, герметичность соединения будет надежной.