Анаэробные фиксаторы - однокомпонентные составы, которые отверждаются в зазоре между плотно прилегающими металлическими поверхностями и предотвращают саморазворачивание резьбовых соединений под действием вибрации и динамических нагрузок. Выбор правильного класса прочности и типа фиксации - задача, которая кажется простой только на первый взгляд: многие закупщики и инженеры ошибаются, полагая, что все составы универсальны или что более высокая прочность всегда лучше. На самом деле подбор должен учитывать требуемый момент срыва по ISO 10964, условия разборки узла, вид нагружения и материал поверхностей. Статья разбирает, на какие параметры опираться при выборе, какие стандарты проверяют качество, и как избежать ошибок на этапе закупки и применения.
Что такое анаэробные фиксаторы и как они работают
Анаэробные составы отверждаются только в отсутствие кислорода и в присутствии активных металлических поверхностей.
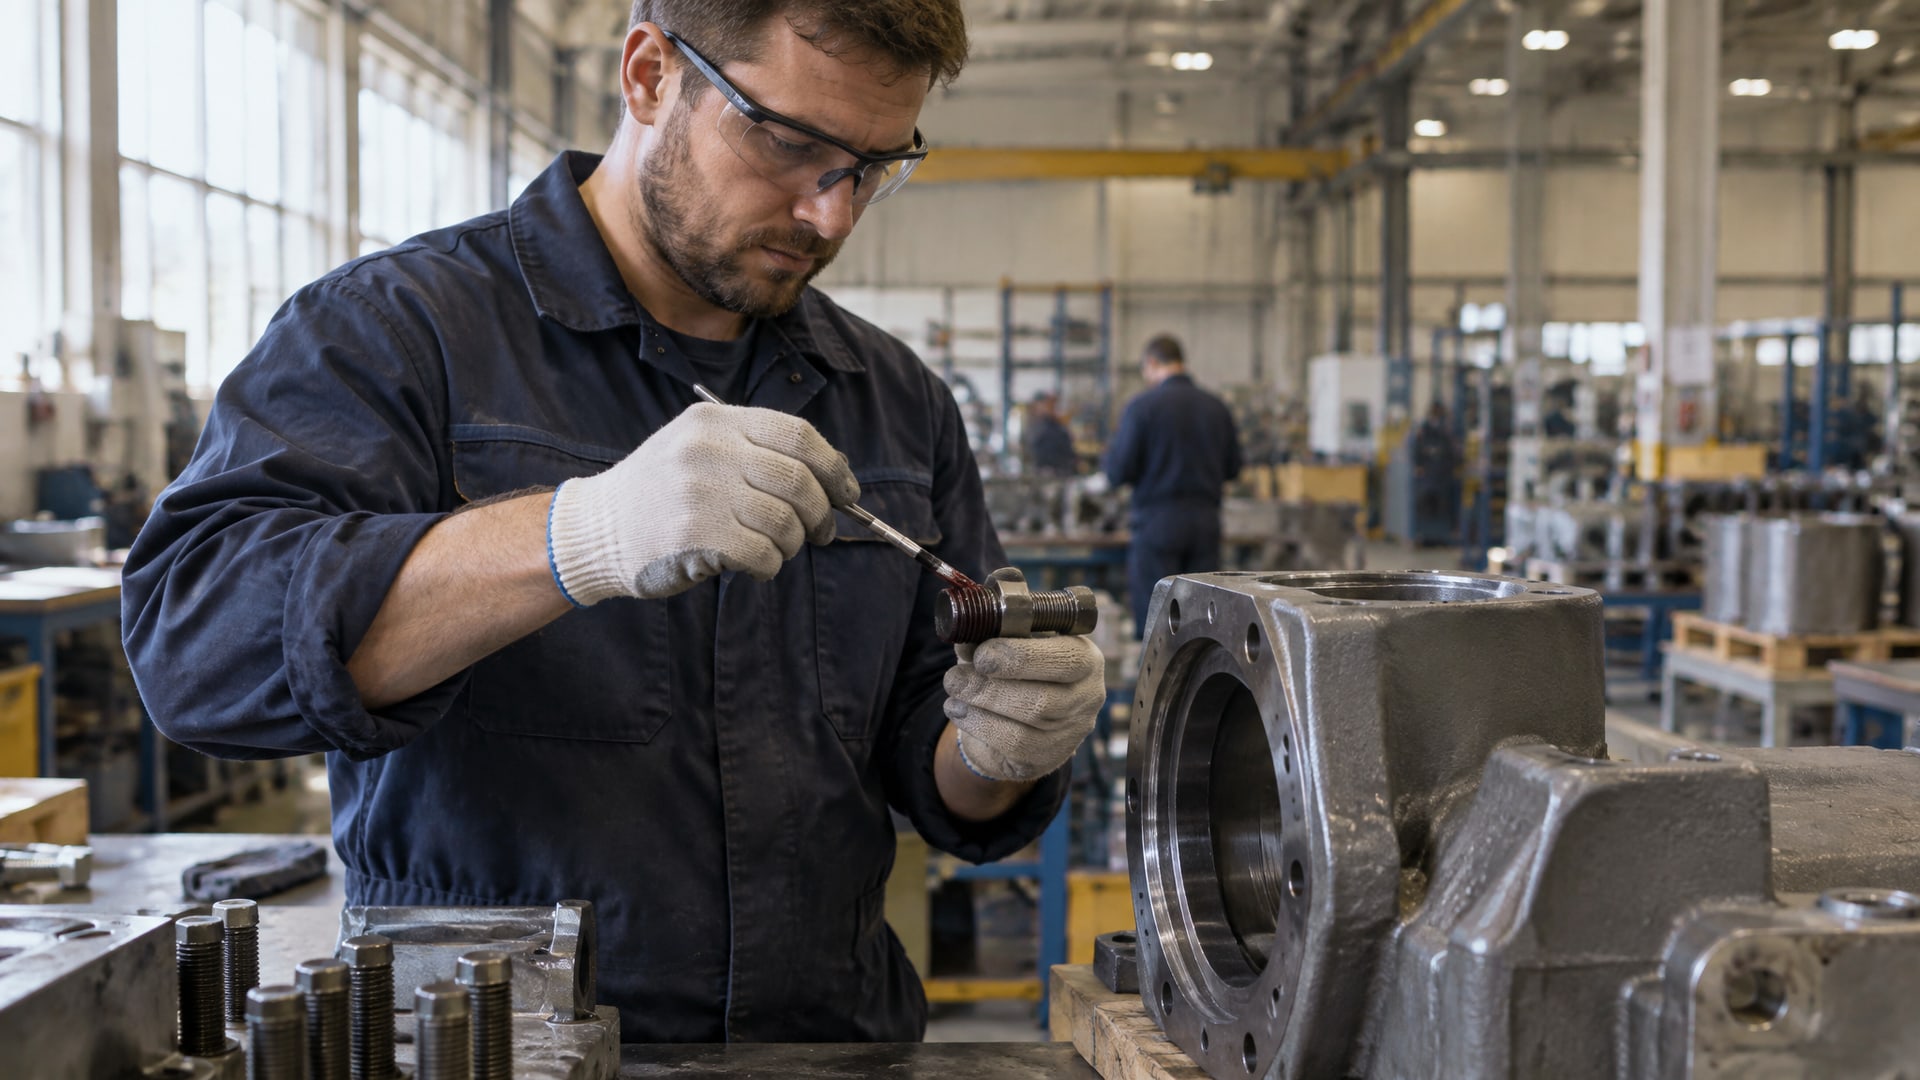
При нанесении на резьбу болта или гайки состав остается жидким, но как только соединение затягивают и между витками резьбы перекрывается доступ воздуха, начинается химическая реакция полимеризации. Основная функция - не замены гайковерта или стопорного кольца, а повышение сопротивления разворачиванию за счет дополнительного сцепления в зазорах резьбы.
Стандарт ASTM D5363 четко определяет область применения анаэробных однокомпонентных клеев как фиксацию, герметизацию и удержание резьбовых и цилиндрических соединений. Это означает, что составы рассчитаны на плотно прилегающие металлические поверхности и не подходят для волокнистых материалов, пластиков низкой твердости или гладких неметаллических покрытий. Для вибронагруженных узлов фиксатор помогает сохранять заданный преднатяг, препятствуя микроскольжению, которое постепенно ослабляет соединение.
Стандарты испытаний и как они влияют на выбор
Правильный выбор анаэробного фиксатора невозможен без понимания, какие характеристики измеряют и как их сравнивают.
ISO 10964 - основной международный стандарт для определения момента срыва (break-away torque), момента отворачивания (break-loose torque) и остаточного момента (prevailing torque) резьбовых фиксаторов. На практике именно эти значения показывают, насколько прочно состав удерживает соединение и какое усилие потребуется для разборки после отверждения.
ISO 10123 определяет сдвиговую прочность анаэробных клеев методом «collar & pin» на стальных образцах; типичные значения составляют 17 МПа и выше. Этот параметр важен при оценке устойчивости к срезу в конструкциях с высокими поперечными нагрузками. ISO 16047 применяют для испытания взаимного влияния момента затяжки и трения в резьбовых соединениях - по этому стандарту оценивают, насколько фиксатор облегчает или затрудняет правильный преднатяг при сборке.
Критическая ошибка при закупке - опираться на одно число в Н·м без указания стандарта, размера образца и условий отверждения. Например, момент срыва 16 Н·м, измеренный по ISO 10964 на болте M6 из мягкой стали, отличается по смыслу от 16 Н·м на болте M12 из закаленной стали или при испытании после 24 часов отверждения против 7 дней. При подборе полезно требовать в техкарте не только значение, но и уточнение методики: размер образца, материал (обычно мягкая углеродистая сталь ASTM F844 или эквивалент), режим отверждения (комнатная температура, время до испытания) и предварительное напряжение.
Классы прочности фиксаторов и когда их применяют
Промышленная практика разделяет анаэробные фиксаторы на классы по значению момента срыва.
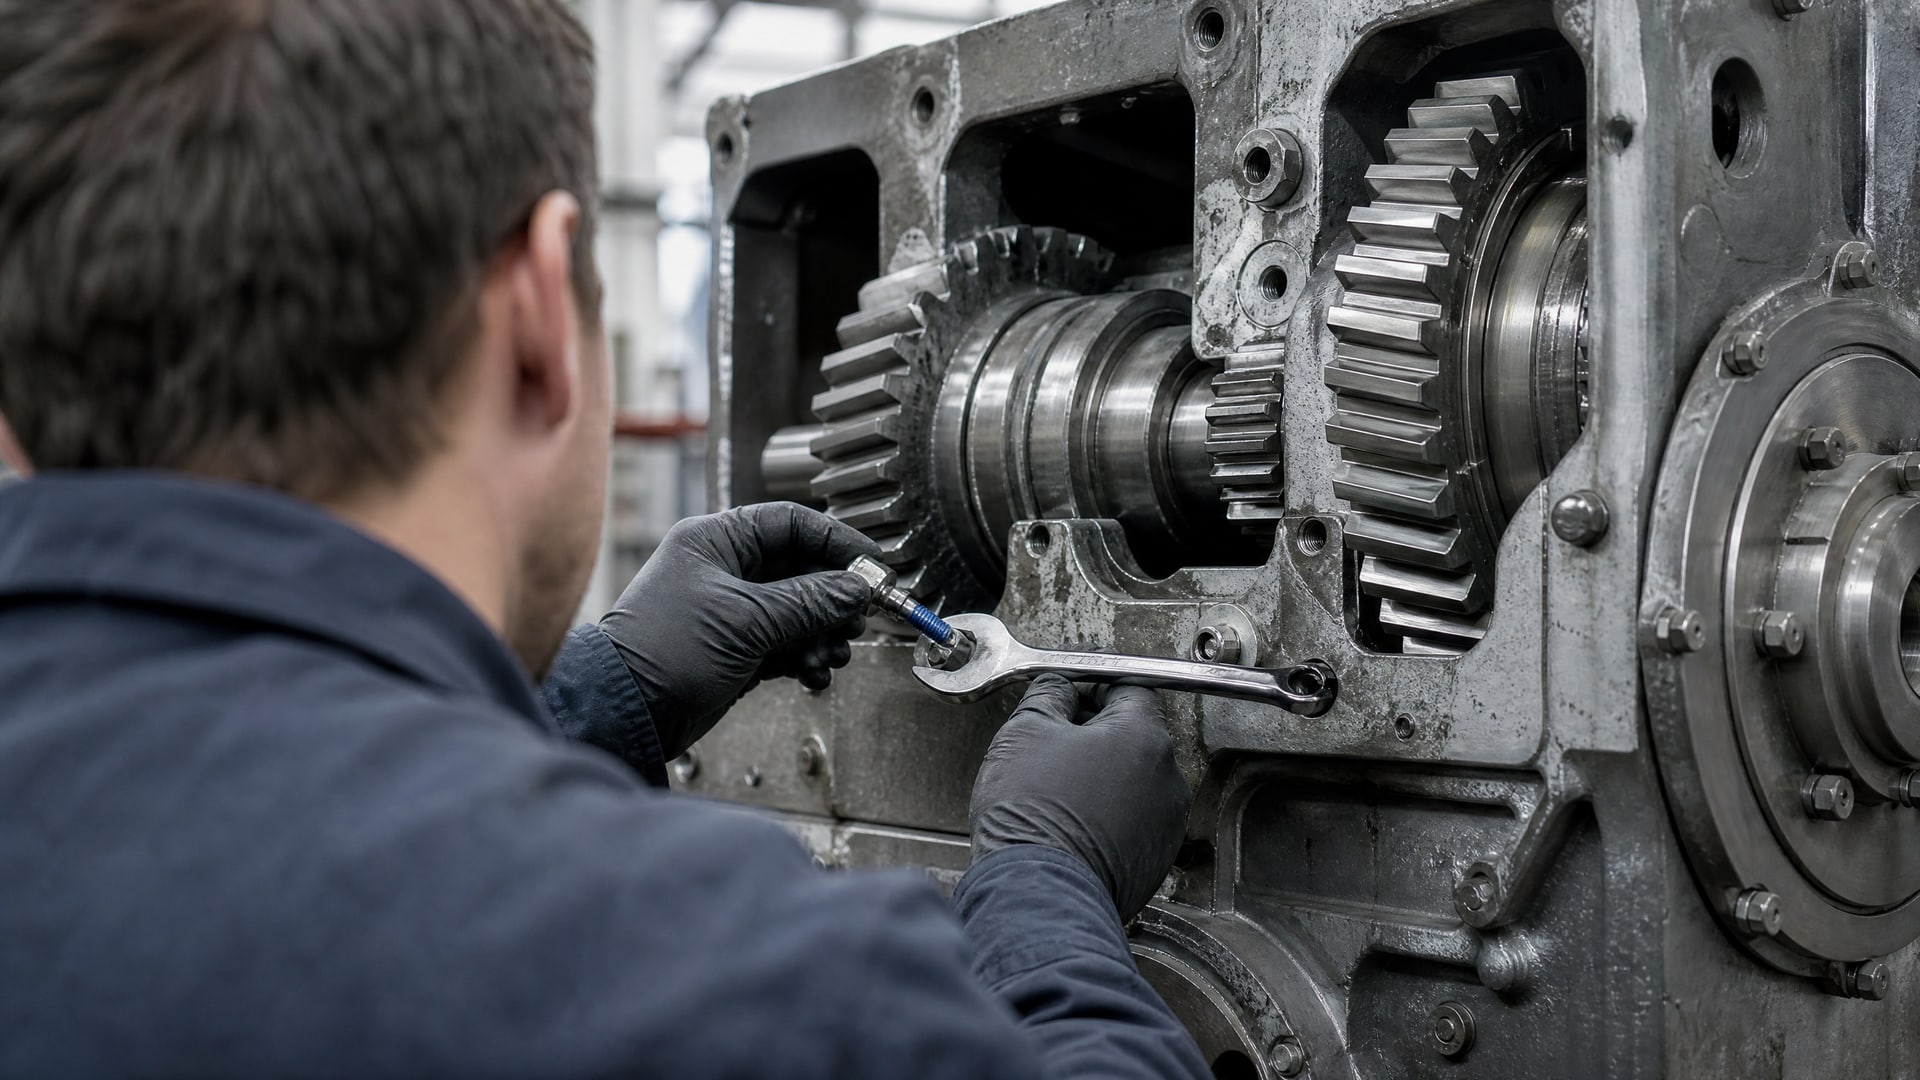
Порог менее 6 Н·м - это слабая фиксация для узлов, которые нужно часто разбирать без специнструмента (микровинты, датчики, съемные пластины). Значения от 9 до 16 Н·м - средний класс, который покрывает большинство промышленных узлов: гайки, болты в редукторах, соединения гидроцилиндров, муфты. Прочность более 25 Н·м относится к высокому классу и используется, когда соединение не планируется разбирать или разборка допускается только при нагреве свыше 100 °C.
Ошибка «чем выше прочность, тем лучше» встречается часто. Если выбрать высокопрочный состав для резьбы, которую планируют разбирать ежемесячно, понадобится либо нагревание соединения, либо специальный инструмент, либо риск срыва резьбы при попытке разворачивания. Для вибронагруженных узлов выбирают не максимально прочный фиксатор, а тот, который соответствует расчетному моменту затяжки и гарантирует удержание преднатяга под динамической нагрузкой. В резьбовых соединениях гидроцилиндров, например, нужен класс с моментом срыва 9–16 Н·м, поскольку штоки и цилиндры часто демонтируют при ремонте.
Выбор фиксатора для вибронагруженных соединений
Вибрация - одна из самых частых причин самоотвинчивания.
Когда гайка или болт подвергаются переменным нагрузкам, контакт между витками резьбы нарушается микроскольжением, и соединение слабеет. Стандартная гайка без стопорного механизма может ослабнуть за часы или дни на активной вибрирующей машине. Анаэробный фиксатор в такой ситуации становится промежуточным звеном между обычной гайкой и полностью зафиксированным соединением.
Для вибрирующих узлов важны именно показатели breakaway torque и prevailing torque, а не вязкость состава. Prevailing torque показывает, какой момент потребуется, чтобы сдвинуть гайку даже на малую величину после отверждения фиксатора - это параметр, который прямо влияет на устойчивость к виброразворачиванию. При подборе для вибронагруженных соединений рекомендуется проверять испытания именно по этому критерию. Факт, что состав имеет высокую вязкость (кажется более «вязким»), не гарантирует лучшую защиту от вибрации; решающее значение имеет прочность полимеризованного слоя в зазорах резьбы. Для резьбовых соединений, требующих средней прочности фиксации и возможности последующей разборки, подойдет анаэробный фиксатор EFELE 113, показатели которого соответствуют стандартным требованиям к prevailing torque на стальных образцах.
Совместимость с материалами и поверхностями
Анаэробные фиксаторы работают только на активных металлических поверхностях.
Сталь, чугун, латунь, медь - идеальные основы. Проблемы возникают с покрытиями и специальными материалами: оцинковка, хром, никель, порошковые покрытия могут замедлить или полностью заблокировать отверждение, потому что они создают барьер, снижающий каталитическую активность поверхности.
При работе с оцинкованными деталями многие производители предлагают специальные составы с активаторами или рекомендуют предварительную подготовку: удаление масла спиртом, мягкое механическое воздействие микрощеткой или шлифовальной тканью. Если соединение включает детали из разных металлов (например, стальной болт в латунной гайке), нужно убедиться, что выбранный фиксатор испытан на обеих материальных парах. Стандарт ASTM D5363 предусматривает такие проверки, поэтому при закупке стоит запросить техкарту с испытаниями на конкретных материалах, если они не стандартные.
Для пищевого производства и сантехники требуется совместимость с пластичными уплотнениями (резиной EPDM, FKM, silicone). Некоторые анаэробные составы могут вызвать разбухание резины - это важно учитывать при выборе и указывать в техническом задании на закупку. В промышленной сантехнике для резьбовых соединений часто применяют фиксаторы, в техкарте которых явно указана совместимость с уплотнениями.
Как правильно подать техническое задание на закупку
Чтобы избежать ошибок и конфликтов между ожиданиями закупщика и реальностью поступившего материала, техническое задание должно содержать не только название класса («фиксатор резьбы», «анаэробный клей»), но и конкретные параметры.
Минимальный перечень: наименование продукта или бренда, стандарт спецификации (ASTM D5363), требуемый момент срыва по ISO 10964 (например, 12±3 Н·м), материал деталей (сталь, оцинковка, латунь), размер резьбы или болта (M6, M10, M16), условия разборки (планируется ли демонтаж, и если да - частота), условия эксплуатации (вибрация, температура, химическая среда).
Если узел работает в динамике или при повышенной вибрации, стоит явно указать требования к prevailing torque и попросить результаты испытания по ISO 10964 после предусмотренного времени отверждения (обычно 24 часа или 7 суток). Для ответственных соединений эксперты рекомендуют включать в ТЗ пункт о возможности проведения испытания поставляемого материала на образцах из того же материала и размера, что и реальные детали, - это дает наиболее надежный результат.
В случаях, когда требуется максимальная прочность и соединение не планируется разбирать, рекомендуется использовать высокопрочный анаэробный фиксатор EFELE 115, который обеспечивает стабильно высокий момент срыва на различных типах стали и сплавов.
Часто задаваемые вопросы
Можно ли использовать один фиксатор для всех типов резьбовых соединений в производстве?
Нет. Универсальный фиксатор встречается редко, потому что разные узлы требуют разные классы прочности. Для узлов, которые разбираются часто, нужна слабая фиксация (менее 9 Н·м); для постоянных соединений - более высокая (16 Н·м и выше). Применение слишком прочного состава затруднит обслуживание; слишком слабого - не защитит от вибрации. При закупке лучше иметь 2-3 разных состава для разных применений.
Как отличить синий анаэробный герметик от красного по функциональности?
Цвет (синий, красный, зеленый) - это технологический маркер и помощь при контроле нанесения; функциональность определяется классом прочности и стандартом спецификации. Синие составы чаще производят со средней прочностью, красные - с высокой, но это не жесткое правило. Всегда проверяй техкарту, а не цвет: там указаны момент срыва по ISO 10964, viscosity, время отверждения и совместимость с материалами.
Можно ли применять анаэробный фиксатор для сорванной резьбы?
Частично. Анаэробный состав не восстанавливает поврежденные витки резьбы, но может помочь зафиксировать болт в слегка разбитой гайке, если зазор еще совместим с вязкостью фиксатора. Для полноценного ремонта сорванной резьбы нужны другие методы: переделка под больший болт, вставка спирального вкладыша (helicoil) или химический анкер с анкерным болтом. Анаэробный фиксатор - вспомогательное средство, а не полноценный ремонт.
Как долго ждать отверждения анаэробного фиксатора перед нагрузкой?
Обычно фиксатор достаточно отверждается за 24 часа при комнатной температуре (18-25 °C) для работы при нормальных нагрузках. Полное отверждение происходит за 7 суток. Если узел испытывает высокую вибрацию или динамическую нагрузку сразу после сборки, рекомендуется выдержать не менее 24 часов. При низкой температуре отверждение замедляется; в холодном цехе может потребоваться больше времени или применение активаторов.
Каких ошибок чаще всего допускают при применении анаэробного герметика для резьбовых соединений?
Основные ошибки: нанесение толстого слоя вместо тонкой пленки (лишний материал не принесет пользу и может вызвать проблемы при разборке); попадание фиксатора на внешние части резьбы (он там не отверждается и стирается); применение на загрязненных, масляных или окисленных поверхностях без предварительной очистки; выбор класса прочности без учета условий разборки; отсутствие указания времени отверждения перед использованием узла в критичных операциях.
Заключение
Выбор анаэробного фиксатора для предотвращения самоотвинчивания гаек и болтов - не вопрос о «лучшем продукте в целом», а задача подбора класса прочности и типа фиксации под конкретный узел. Опираться нужно на стандарты испытаний (ISO 10964 для момента срыва, ISO 10123 для сдвиговой прочности), а не на маркетинговые описания или случайные рекомендации. При вибронагруженных соединениях ключевую роль играют показатели breakaway torque и prevailing torque, совместимость с материалом поверхностей и режим отверждения. Правильное техническое задание на закупку - указание требуемого момента срыва, материала, условий разборки и применения - позволяет избежать конфликтов и гарантирует, что поставленный материал действительно решит поставленную задачу.
Следующий шаг: соберите информацию о условиях работы каждого критичного соединения в вашем производстве (размер резьбы, материал, вибрация, частота разборки, температурный диапазон), составьте техническое задание с указанием требуемого класса прочности по ISO 10964, и запросите у поставщика техкарту с конкретными значениями на реальных материалах и размерах образцов.