Сильный анаэробный фиксатор резьбы решает критическую задачу - предотвращает самопроизвольное откручивание болтов и гаек под вибрацией и нагрузками. Но когда приходит время разборки, высокопрочные составы создают серьезное препятствие. Попытка открутить крепеж ручным инструментом часто приводит к срезу болта или повреждению резьбы.
Надежный способ демонтажа известен: локальный нагрев соединения до определенной температуры размягчает полимеризованный материал, и крепеж поддается раскручиванию. Статья объясняет пошаговый процесс, какие инструменты и температуры применять, как безопасно работать с нагревом и очистить остатки фиксатора для повторной сборки.
Почему ручной инструмент неэффективен против сильного фиксатора
Анаэробные клеи отверждаются при отсутствии кислорода в зазоре между резьбами.
Высокопрочные составы создают прочность на сдвиг 20–30 МПа и выше. Молекулярная структура полимеризованного материала остается жесткой при комнатной температуре.
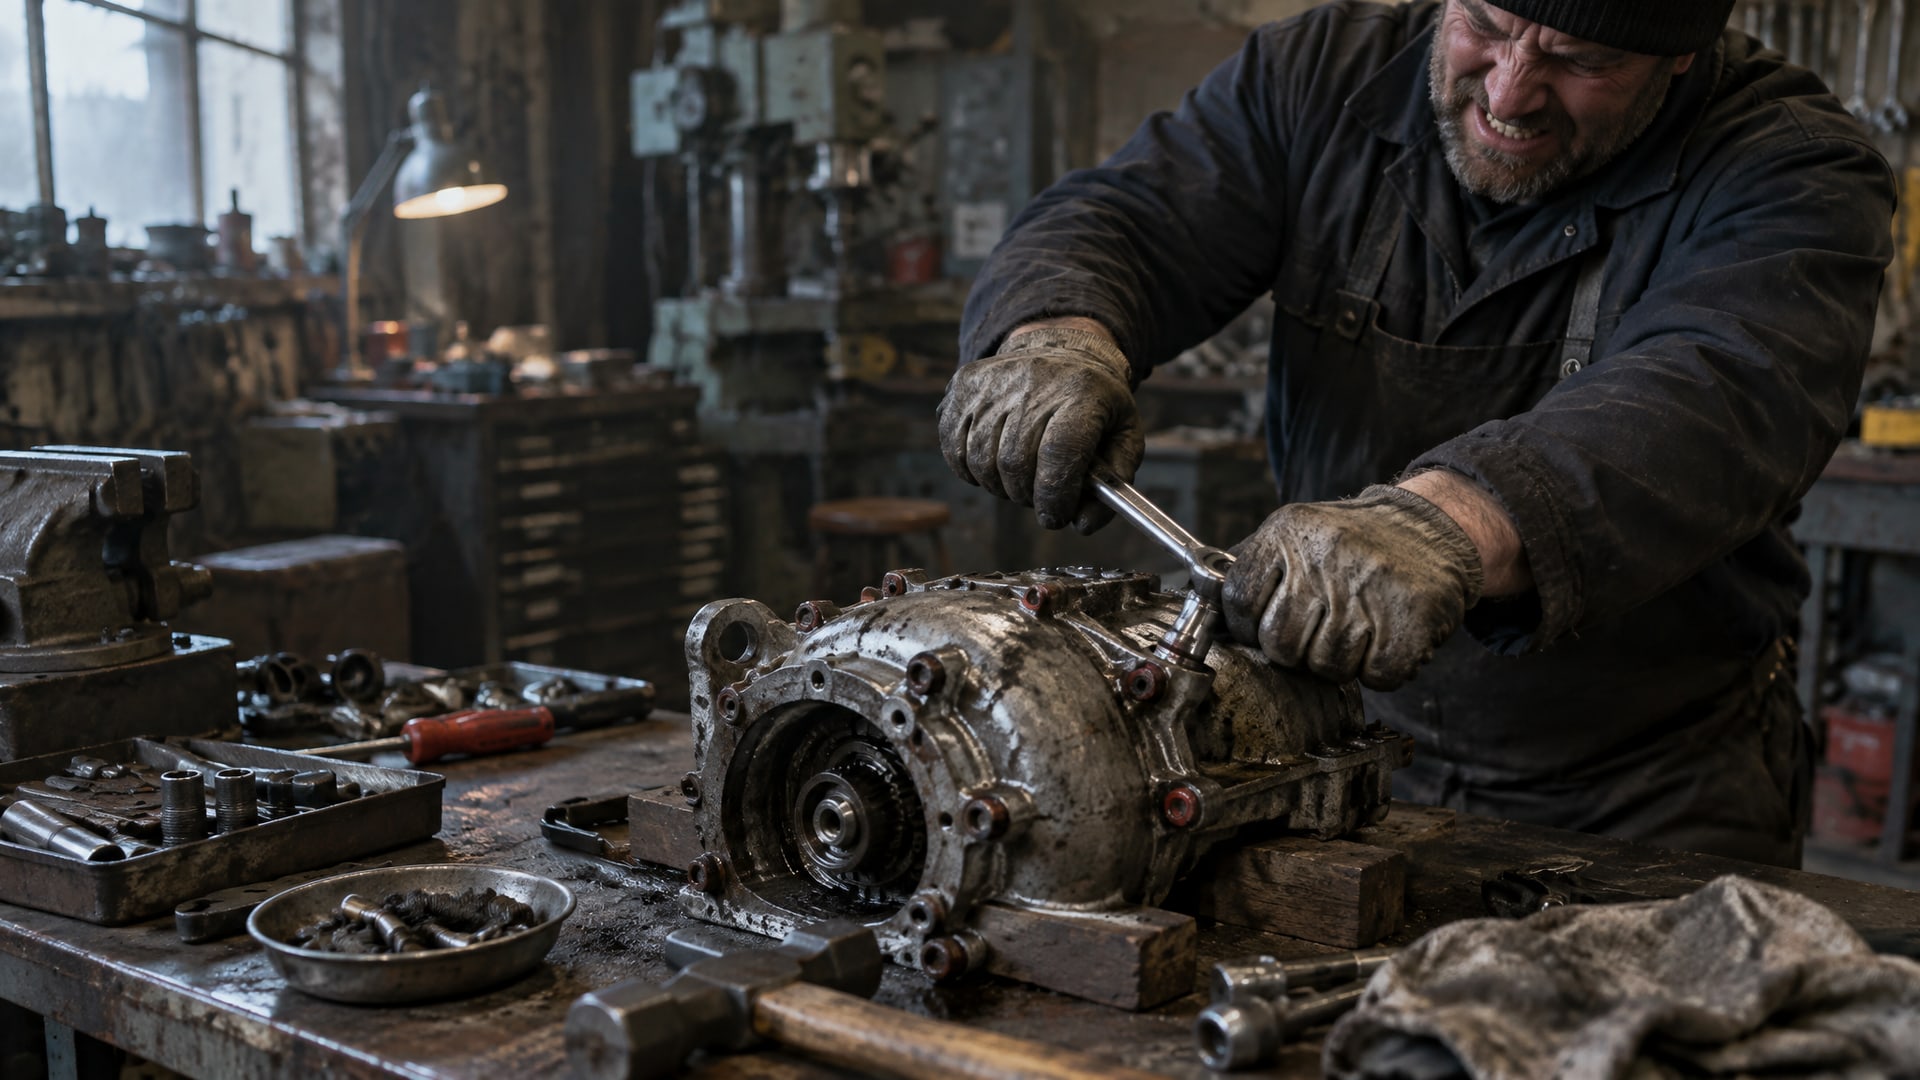
Когда закупщик или инженер пытается разобрать такое соединение ручной отверткой или разводным ключом, усилие передается прежде всего на материал крепежа, а не на фиксатор. При значительных нагрузках срезается именно болт, оставляя часть его в резьбе. Восстановление скважины требует буквально переделки детали.
Поэтому профессиональный демонтаж начинают именно с оценки прочности: если крепеж не идет легко, сразу переходят к локальному нагреву, а не наращивают силу.
Локальный нагрев как основной метод демонтажа
Температурный диапазон и способы нагрева
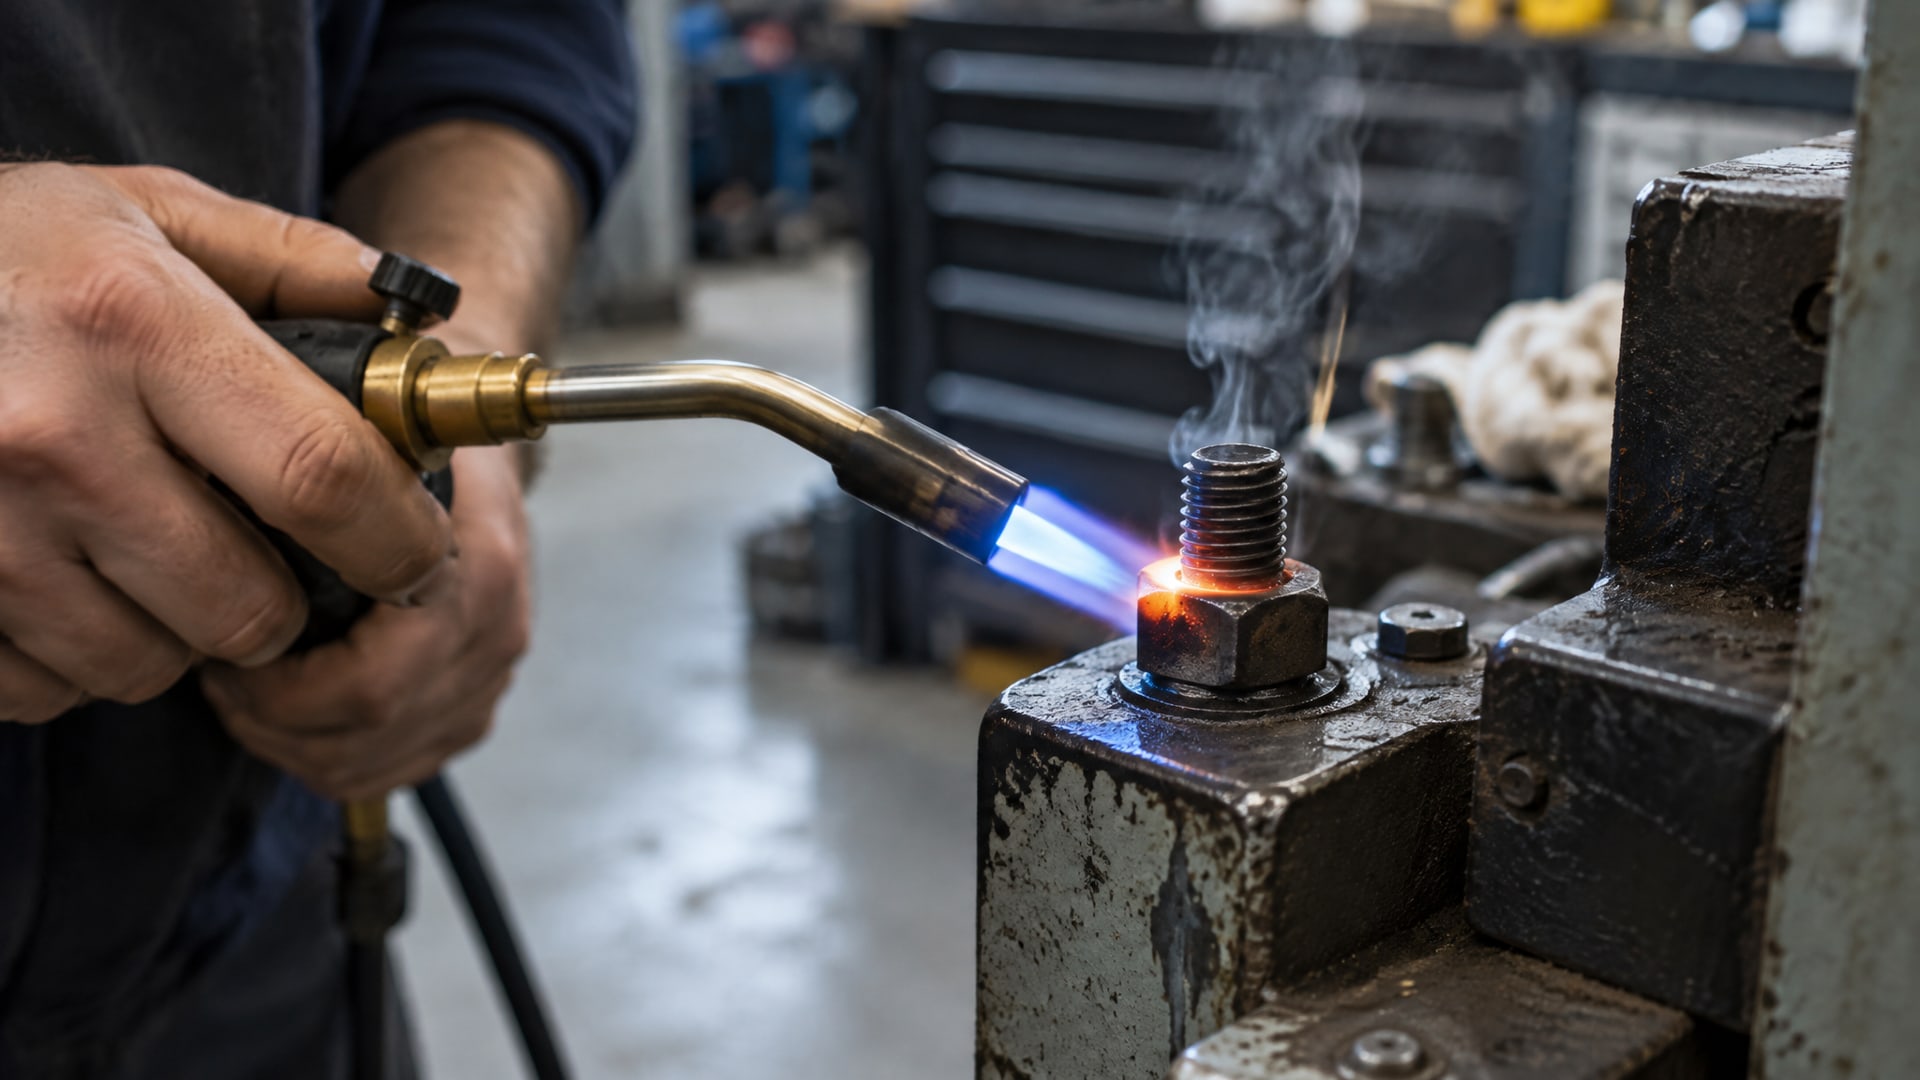
Для высокопрочного анаэробного фиксатора необходим нагрев в диапазоне 250–260 °C. При такой температуре молекулярные связи в полимерном материале ослабляются, и адгезия падает достаточно для безопасного раскручивания.
Нагрев должен быть локальным и направленным именно на гайку или головку болта, а не на весь узел. Это снижает риск теплового повреждения соседних деталей, особенно если рядом находятся пластики, электроника или защитные покрытия.
Инструменты для локального нагрева
Паяльник или паяльная лампа - традиционный способ на производстве; требует опыта и внимания к направлению пламени.
Тепловой фен (промышленный или строительный) - контролируемый нагрев, удобен при работе рядом с чувствительными материалами; достаточно 3–5 минут на среднюю гайку.
Горячая вода или горячее масло - применяют при разборке небольших соединений, если доступ позволяет; медленнее, но безопаснее для хрупких узлов.
Практики рекомендуют начинать с теплового фена: риск ожога меньше, и можно контролировать процесс по цвету металла.
Процесс нагрева и раскручивания
Нагрев проводят 3–5 минут до момента, когда гайка или головка болта становятся горячей на ощупь (требуется термостойкая перчатка). Сразу после достижения температуры, пока соединение горячее, берут подходящий ключ или отвертку и медленно начинают раскручивание. Усилие должно быть ровное и нарастающее, без рывков.
Если крепеж не поддается в первые секунды разогрева, нагрев продолжают еще 1–2 минуты. Крайне важно не ждать остывания: при охлаждении полимер затвердевает обратно, и прочность восстанавливается.
На механизированных линиях сборки иногда используют автоматический нагрев перед разборкой; это гарантирует повторяемость.
Риски неправильного демонтажа и меры предосторожности
Поломка крепежа
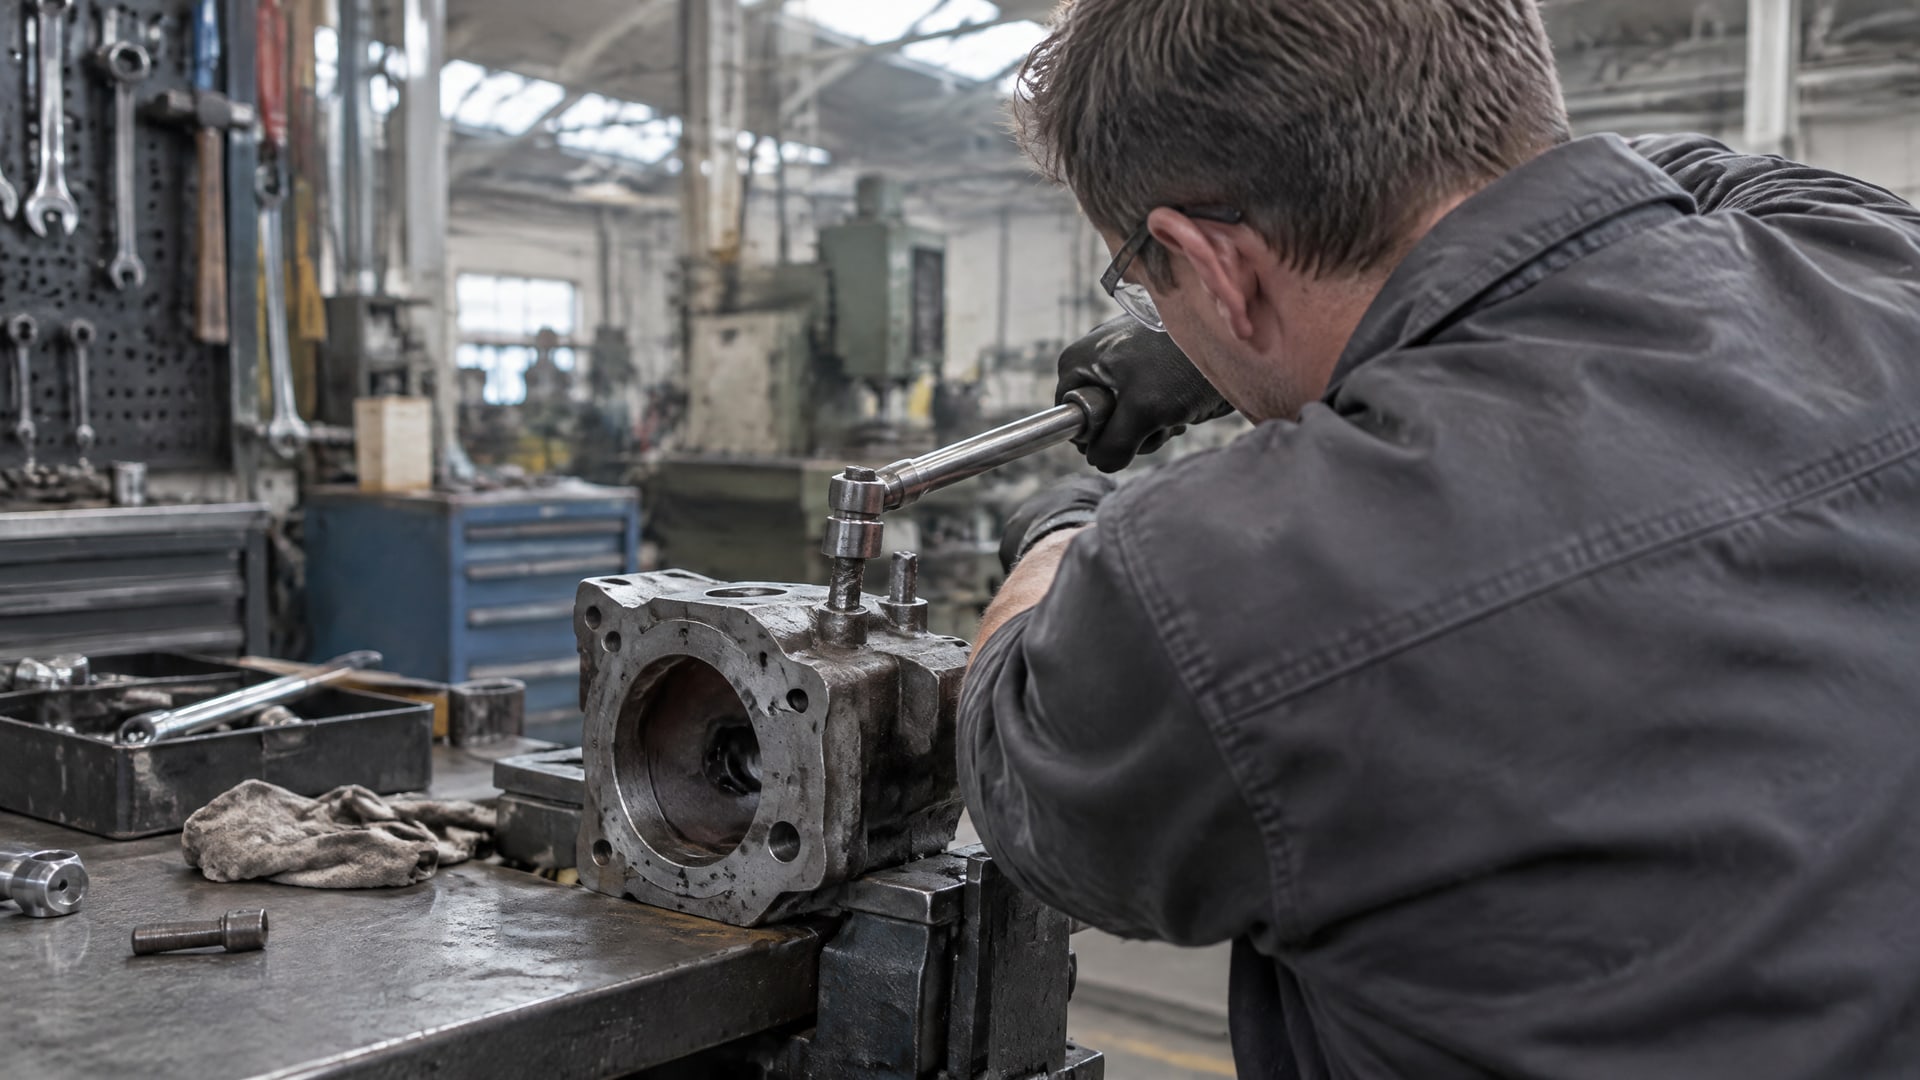
При попытке открутить сильно зафиксированный болт без нагрева высок риск среза. Болт срезается либо под головкой (если усилие приложено к головке), либо по резьбе (если гайка открывается). Обломок остается в резьбе и требует полной переделки скважины - буквально высверливания, нарезки новой резьбы или замены детали.
Поломка крепежа обходится дороже и медленнее, чем потраченные 5–10 минут на нагрев.
Ожоги и повреждение окружающих деталей
При использовании открытого пламени (паяльная лампа, открытый газовый баллон) велик риск ожога рук и лица. Соседние детали могут получить тепловое повреждение: покрытия пузырятся, пластик плавится, резина разбухает.
Меры предосторожности: - Используй термостойкие перчатки из кожи или ткани с арамидным волокном. - Надень защитные очки для защиты от теплового излучения. - Убедись, что рядом нет легковоспламеняющихся материалов. - Если в соседстве находятся электронные модули, предпочти тепловой фен вместо открытого пламени. - Проведи нагрев с учетом теплопроводности детали; если узел большой, нагрев займет больше времени.
Очистка остатков анаэробного фиксатора после разборки
Механическое удаление
После разборки на резьбах и поверхностях соединения остаются куски отвержденного полимера. Их удаляют механически:
Проволочная щетка - быстрый способ для плоских поверхностей; хороша для очистки внешних сторон болта и гайки.
Щетка из жесткого волоса - менее агрессивна, подходит для нежных поверхностей.
Метчик для внутренней резьбы - пропускают несколько раз через отверстие для удаления застывшего материала из зазоров.
Металлическая мочалка - промежуточный вариант между щеткой и абразивом.
Механическую очистку проводят аккуратно, чтобы не повредить саму резьбу. При нормальной силе на щетке металл не портится.
Растворители и финальная обработка
После механической очистки остатки материала (особенно в глубоких зазорах и выемках) удаляют растворителем. Для анаэробных фиксаторов эффективны:
Ацетон - классический растворитель; воздействует быстро, но летучий и требует вентиляции.
Изопропиловый спирт - более щадящий, безопаснее в работе.
Специализированные обезжиривающие составы - разработаны производителями фиксаторов именно для удаления остатков.
При сильном загрязнении материал можно замочить в растворителе на 12–24 часа, если металл и соседние детали это допускают. После замачивания остатки отпадают легче.
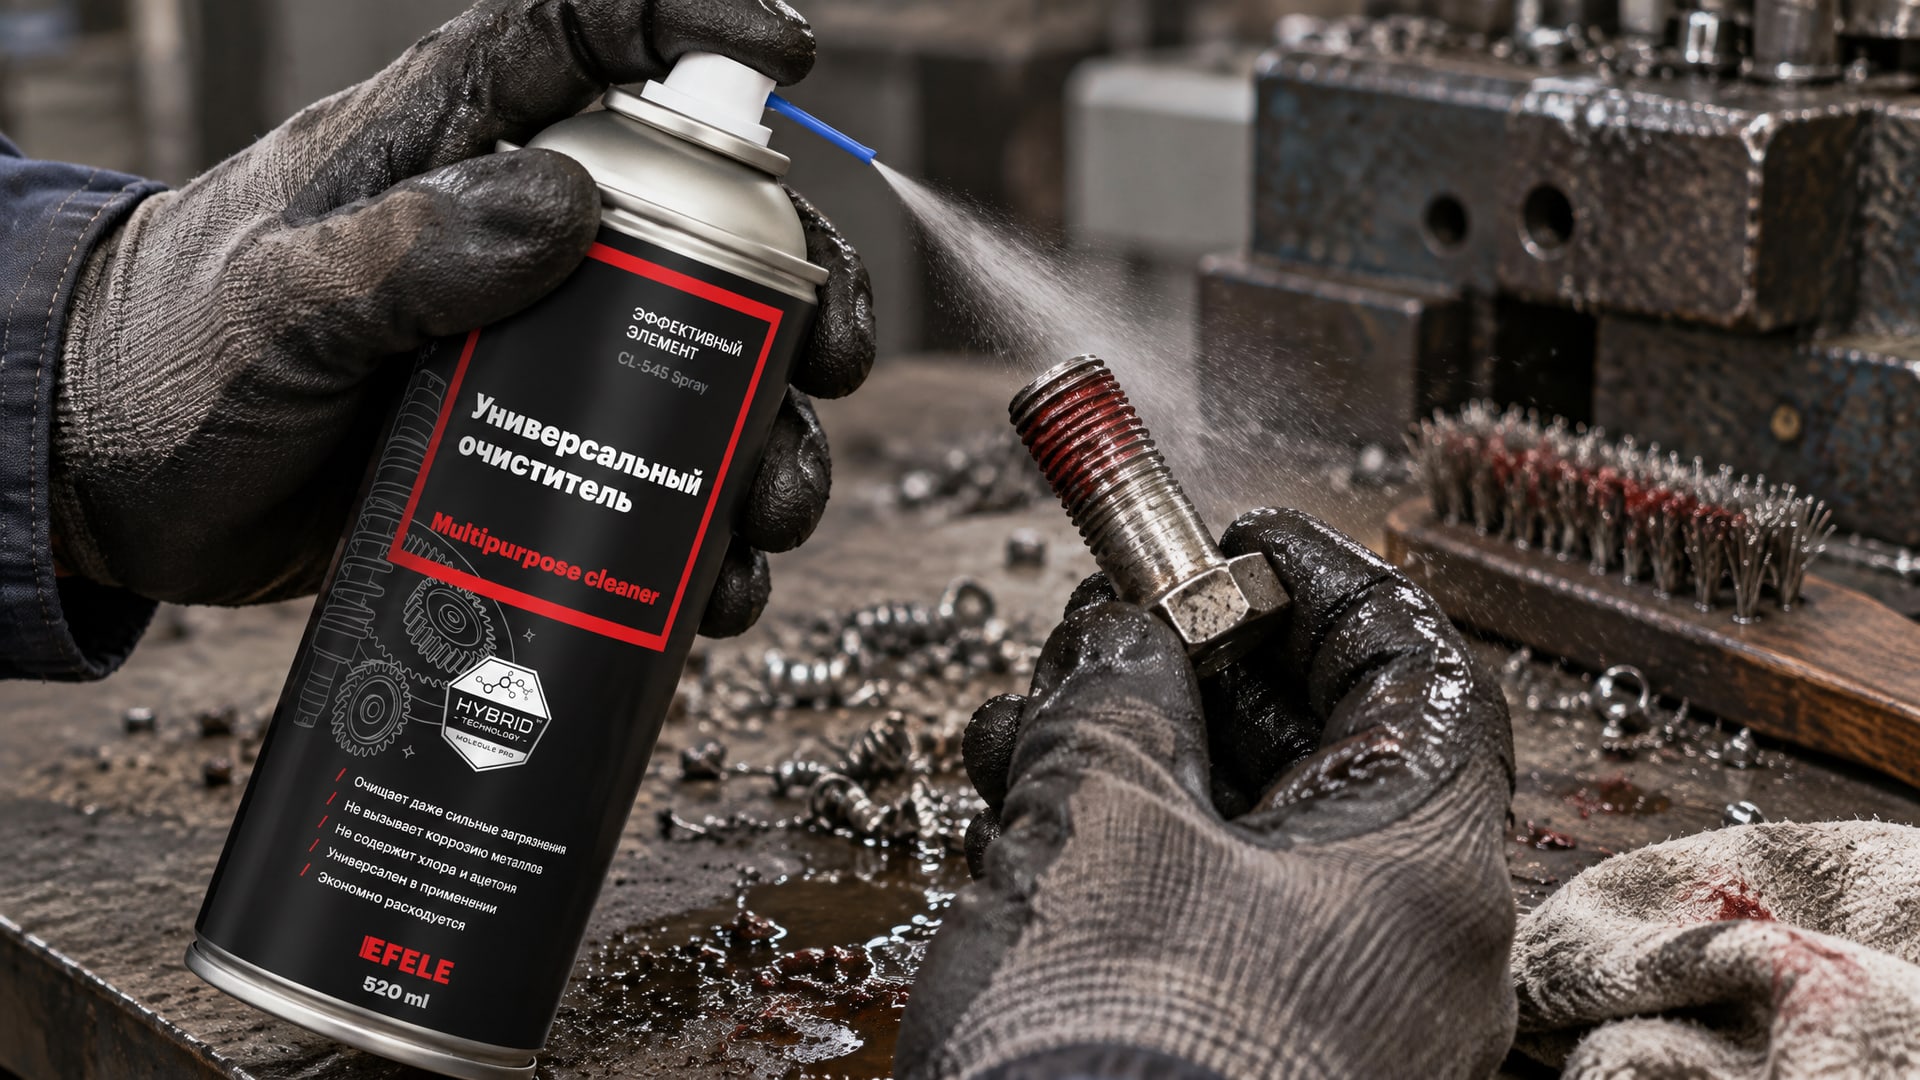
Для подготовки поверхности перед нанесением нового фиксатора рекомендуется использовать универсальный очиститель EFELE CL-545 Spray, который быстро и эффективно обезжиривает металлические поверхности и гарантирует надежное сцепление нового фиксатора с резьбой.
Выбор правильного класса фиксатора при первоначальной сборке
Различие между разъемными и постоянными фиксаторами
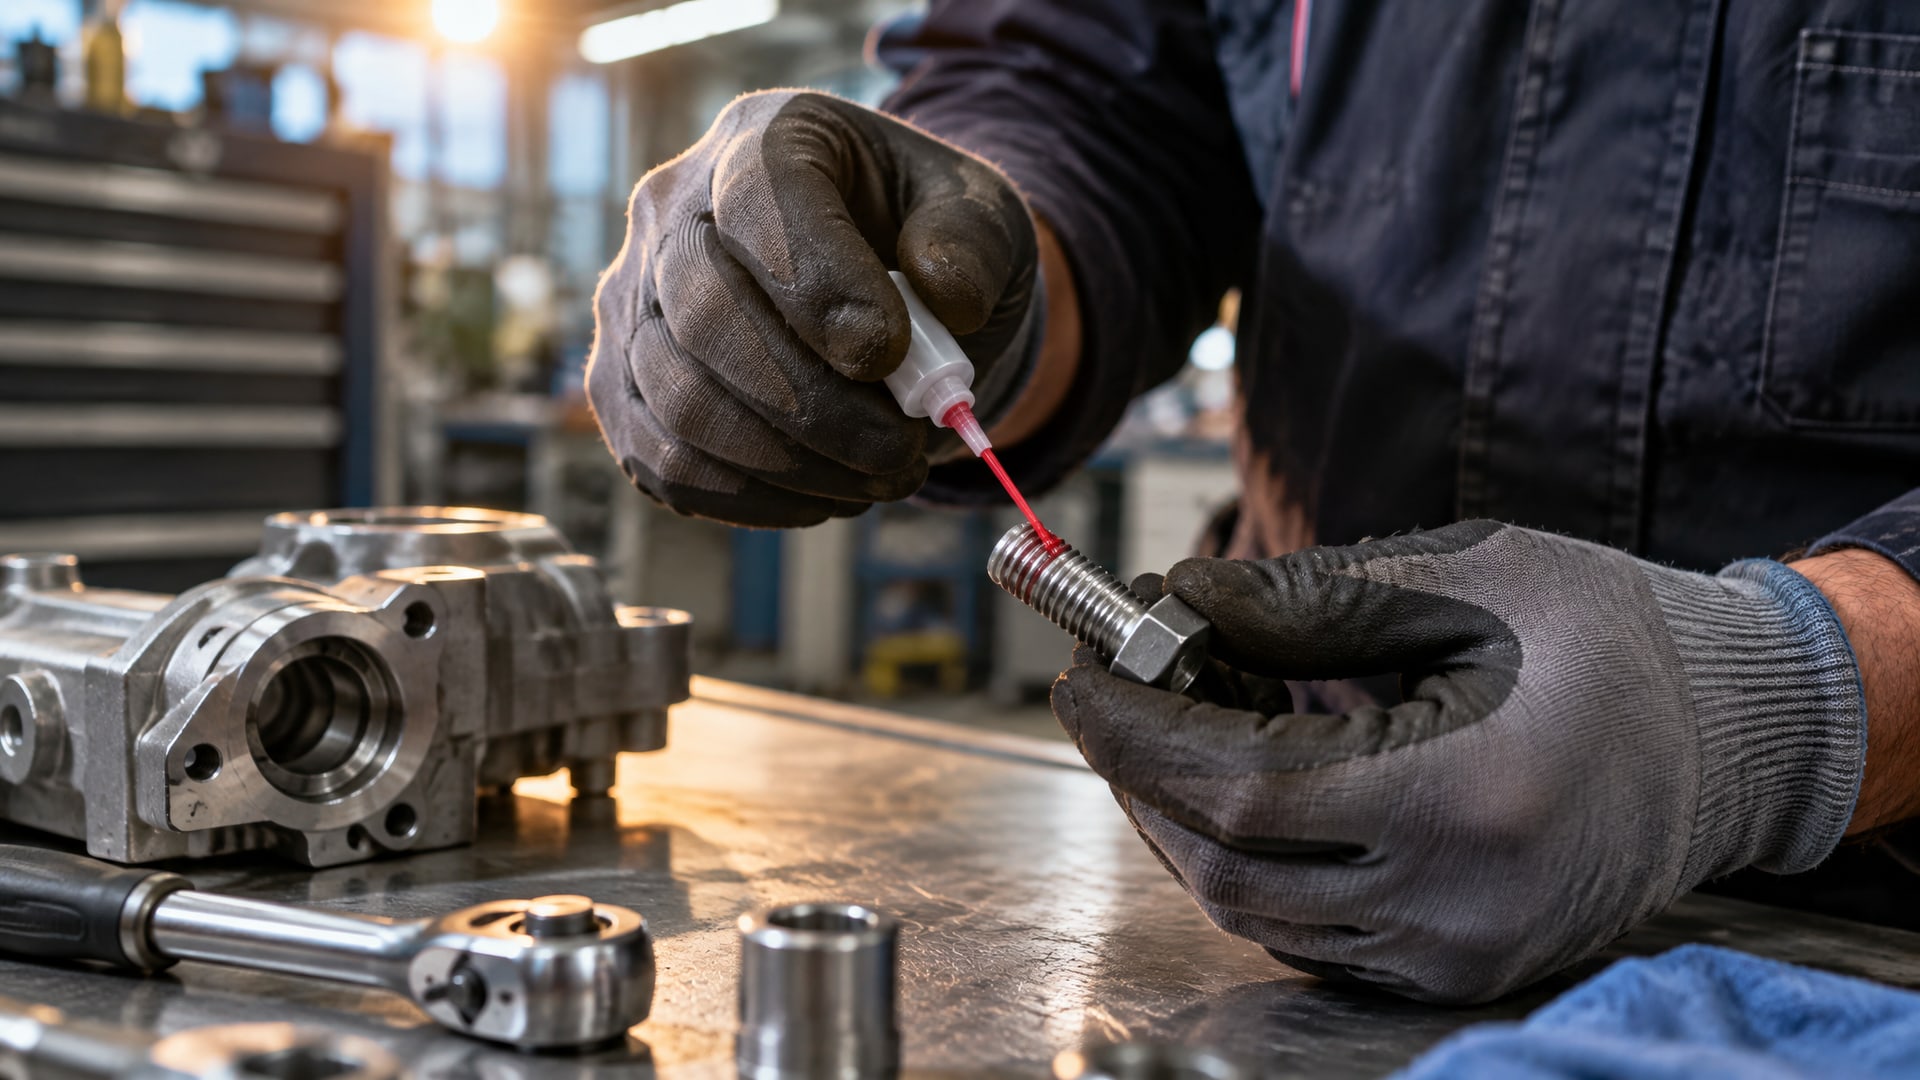
Анаэробные фиксаторы разделяют на классы в зависимости от прочности и возможности разборки:
Низкая прочность - разборка вручную без нагрева; применяют для крепежа, который часто переделывают.
Средняя прочность - требует инструмента и небольшого нагрева (80–150 °C); стандартный вариант для производственных узлов.
Высокая прочность - требует локального нагрева до 250–260 °C; применяют для критичных соединений, где самопроизвольное откручивание недопустимо.
На этапе выбора фиксатора нужно задать себе вопрос: будет ли крепеж разбираться позже? Если разборка предполагается, выбирают среднюю прочность, даже если текущие нагрузки позволяют использовать высокую. Попытка сэкономить на выборе фиксатора обходится дороже при демонтаже.
Рекомендации инженеров по подбору
На производствах разрабатывают внутренние таблицы соответствия - какой фиксатор для какого типа узла. Для гидравлических рукавов и приводных валов обычно выбирают среднюю прочность; для крепежа двигателя и неподвижных соединений - высокую.
Снабженцы согласовывают класс с тех. обслуживанием: механики говорят, как часто разбирают узел, а закупщики на основе этого заказывают нужный класс фиксатора.
Часто задаваемые вопросы
Можно ли растворить анаэробный фиксатор только химией без нагрева?
Для низкой и средней прочности некоторые растворители действуют в течение нескольких часов. Для высокопрочных составов химия в одиночку неэффективна. Источники подтверждают: ключевым остается нагрев. Растворитель помогает очистить остатки после разборки, а не размягчить фиксатор перед раскручиванием.
Какую минимальную температуру нужно достичь для демонтажа?
Для высокопрочного анаэробного фиксатора минимальная рабочая температура составляет 250 °C. Ниже этого значения эффект будет незначительным. Если нагреть только до 150 °C, прочность упадет незначительно, и болт все еще не откроется. На практике используют 250–260 °C как стандарт.
Почему важно разбирать соединение сразу после нагрева?
При остывании полимерный материал фиксатора быстро затвердевает и восстанавливает прочность. Если подождать даже 1–2 минуты, эффект от нагрева частично теряется. По этой причине разборка должна быть оперативной: нагрел, тут же открутил.
Чем отличается очистка от ручного нагрева и промышленного?
Ручной нагрев занимает 5–10 минут на один крепеж; используется для разовых разборок и ремонта. На конвейерах используют автоматические нагревательные станции, где время цикла стандартизировано и достаточно предсказуемо. Результат одинаков, разница - в производительности.
Можно ли использовать микроволновку или индукционный нагрев?
Микроволновка не подходит - нагревает воду, а не металл. Индукционный нагрев эффективен для крупных узлов, но требует специального оборудования. На практике тепловой фен и паяльник остаются стандартом.
Заключение
Демонтаж болтов, зафиксированных сильным анаэробным герметиком, требует локального нагрева до 250–260 °C как основной метод. Попытка открутить крепеж ручным инструментом без прогрева приводит к поломке болта и дорогостоящему восстановлению. Разборку выполняют сразу после прогрева, пока соединение горячее, затем механически удаляют остатки материала щеткой и очищают растворителем.
При планировании первоначальной сборки нужно выбирать класс фиксатора в соответствии с предполагаемой частотой разборок. Средняя прочность подходит для узлов, требующих ремонта; высокая - для постоянных соединений. Правильный выбор на входе избегает проблем на выходе. Следующий шаг - обучить команду на производстве технике нагрева и безопасной работе с тепловым инструментом, чтобы минимизировать повреждения крепежа и сопутствующих деталей.