Экономия СОЖ - не просто вопрос бюджета. Это прямое влияние на себестоимость продукции, стабильность технологического процесса и эффективность инструмента. Водосмешиваемые составы требуют точного баланса: недостаток концентрата снижает охлаждение и смазку, избыток - раскручивает затраты без реальной пользы. На практике расход часто контролируется интуитивно, а не инженерно, что приводит к переплате за 30-50% концентрата, который просто не дает никакого эффекта.
Цель этой статьи - показать, как оптимизировать расход эмульсии, опираясь на измеримые параметры и проверенные производственные методы. Текст полезен закупщикам, техническим специалистам и инженерам, которые отвечают за расходы и качество обработки. Вы узнаете, как контролировать концентрацию рабочего раствора, какие потери скрыты в системе подачи, и почему правильное приготовление эмульсии сокращает перерасход на 20-40%.
Правильное приготовление эмульсии и точная концентрация
Каждый процент выше оптимальной концентрации - это финансовая потеря.
Типовая ошибка: технолог или оператор, не уверенный в требованиях, готовит раствор с избытком, надеясь, что «чем гуще, тем лучше». На деле избыточная концентрация не улучшает стойкость инструмента, не снижает шероховатость и не ускоряет резание, но уверенно поднимает счета за концентрат.
Рабочие концентрации для стандартных операций закреплены практикой и инструкциями производителей:
Токарная обработка: 4–8%
Шлифование: 3–5%
Общая механическая обработка: 5–10%
Тяжелые операции (глубокое резание, буровые работы): 8–15%
Первое правило экономии - подбирать концентрацию под конкретную операцию, а не под «среднее» предположение. Если станок используется для токарной обработки, 6% - оптимум. Если шлифуют, 4% даст тот же результат, что 8%, но вдвое меньше затрат на концентрат.
Порядок приготовления тоже влияет на стабильность. Воду заливают сначала (примерно на 85–95% объема), затем при непрерывном перемешивании вводят концентрат. Обратный порядок увеличивает риск расслаивания и нестабильной эмульсии, что потребует переприготовления и дополнительного расхода материала. После смешивания эмульсию выдерживают 10–15 минут для выхода воздуха. Типовой расчет: 3 кг концентрата на 97 л воды дают 100 л трехпроцентного рабочего раствора; 5 кг концентрата на 95 л воды -100 л пятипроцентного.
Один из источников варианта неправильного разведения показывает, что если доливать только воду без соответствия по концентрации, система начинает «расходиться» - концентрация медленно снижается, процесс обработки становится менее эффективным, и технолог интуитивно добавляет еще концентрата «на удачу», замыкая спираль перерасхода.
Ежедневный контроль концентрации рефрактометром
Рефрактометр - единственный инструмент, который переводит контроль расхода СОЖ из области «выглядит нормально» в область измеримых фактов.
Ежедневная 5-минутная проверка предотвращает 80% проблем.
Прибор дает мгновенный результат в процентах концентрации. В рециркуляционных системах (замкнутый контур с насосом) рефрактометр проверяют каждый день, в простых открытых баках - хотя бы 1–2 раза в неделю. Важный момент: замер нужно делать после прогрева системы до рабочей температуры, иначе показания будут искажены температурным коэффициентом.
Журнал замеров должен содержать:
Дату и время измерения
Показания рефрактометра (%)
pH раствора
Уровень жидкости в ванне
Температуру эмульсии
Такой мониторинг позволяет обнаружить тренды: если концентрация медленно снижается, это признак интенсивного разбрызгивания или неправильного долива. Если концентрация растет, значит испаряется вода, и нужен долив именно водой. Если показания остаются стабильными 5-7 дней подряд - система находится в норме.
Более точный лабораторный контроль - титрование для проверки щелочности или, в ряде случаев, кондуктометр (с обязательной калибровкой). Но для 95% производств рефрактометр - достаточный и экономичный инструмент.
Санитарное состояние системы и предотвращение деградации
Микробиологическое загрязнение - скрытый враг СОЖ.
Бактерии и грибки развиваются в стоячих зонах системы, в фильтрах и в щелях резинотехнических уплотнений. Это сокращает срок службы эмульсии, повышает запах, ускоряет окисление, и в результате система требует более частой замены и больше концентрата для поддержания работоспособности.
Биостойкость оценивают по ГОСТ 9.085-78. При исправной санитарии система может работать 3-6 месяцев, при загрязнении -2-3 недели. Разница в расходе очевидна.
Профилактика начинается до заливки новой жидкости. Перед переходом на свежую СОЖ нужно очистить и дезинфицировать подающую систему, ванну и фильтры. Остатки старой эмульсии, биопленка и посторонние масла создают нестабильную среду и ускоряют разложение нового концентрата. На производствах, где этап очистки пропускают, расход увеличивается на 15-25% только из-за того, что эмульсия деградирует быстрее.
В процессе работы система требует регулярного контроля загрязнения: удаляют стружку, жидкий шлам и посторонние масла (например, с инструмента или со вспомогательных операций). Фильтры сетки на 100-150 микрон задерживают крупные частицы. На многих участках также используют сепараторы масла и шлама для расширения периода между полными заменами.
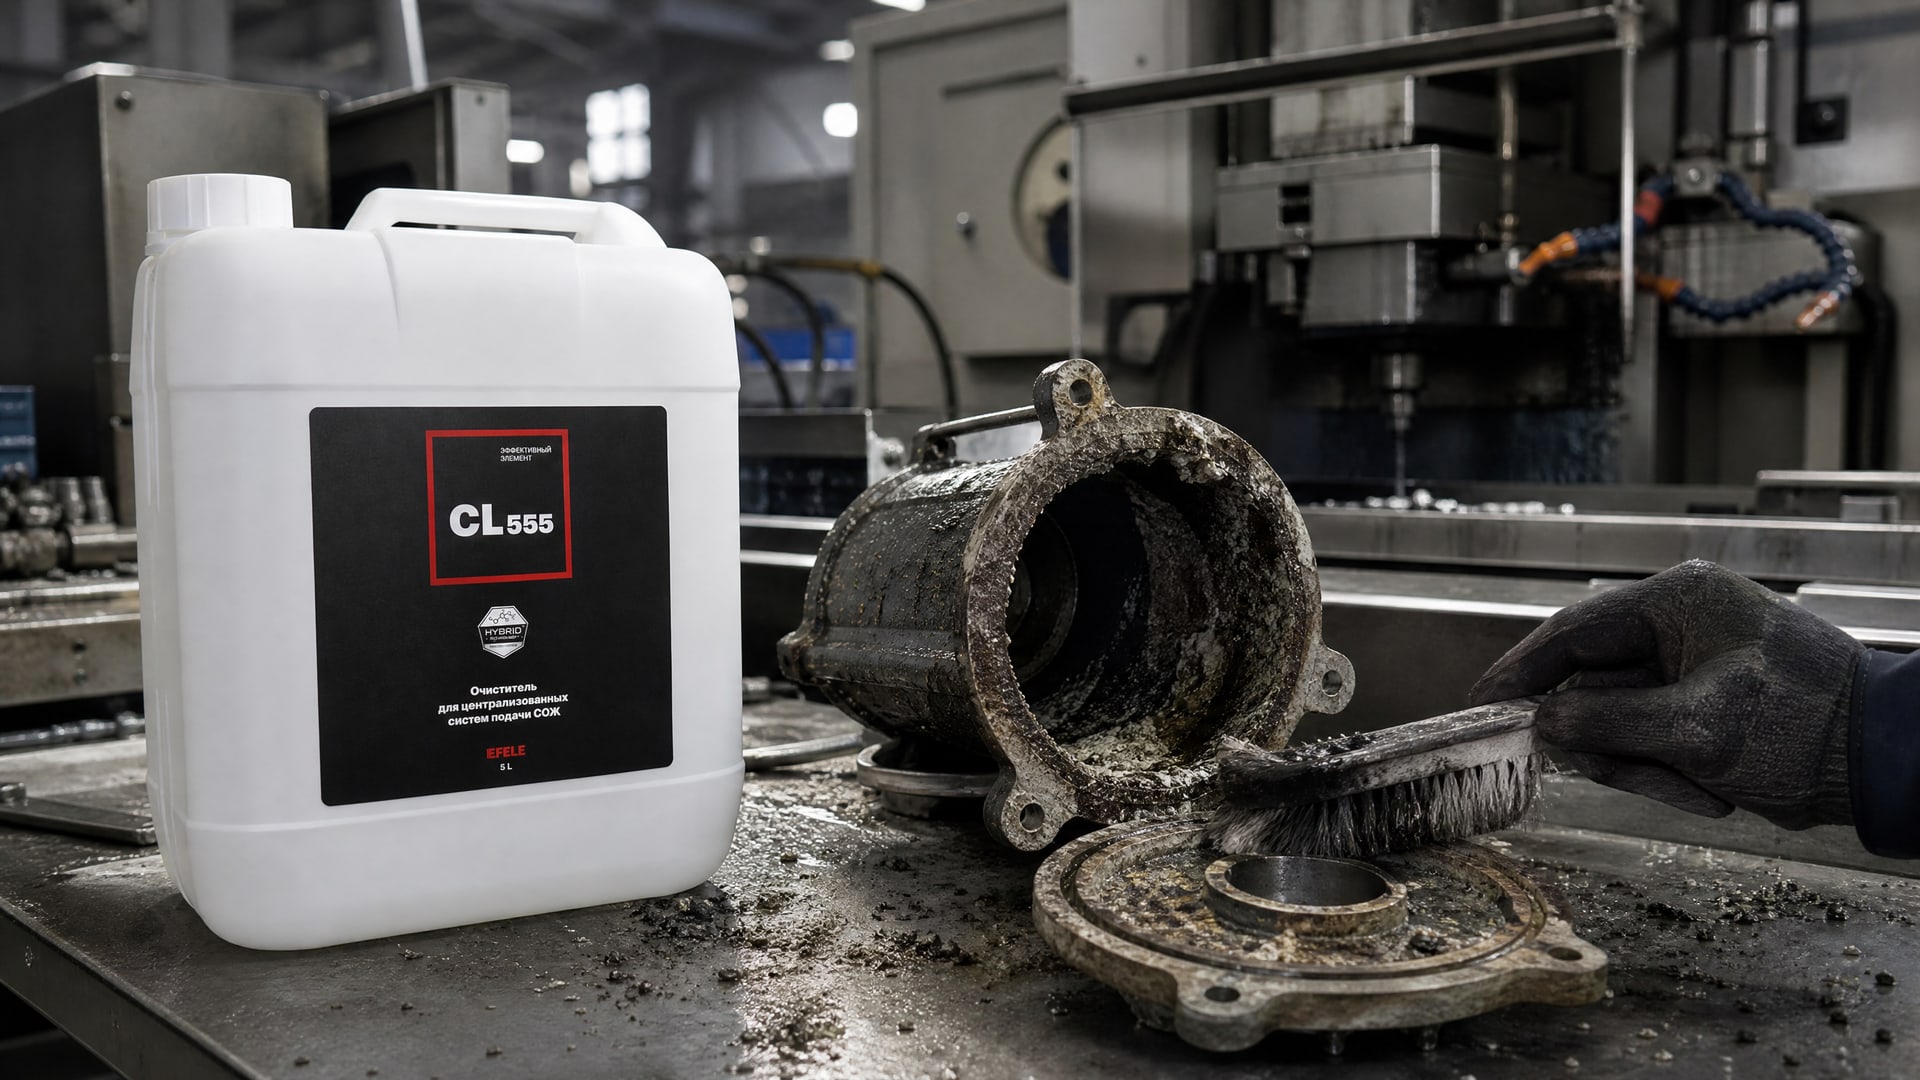
Совет инженера: перед запуском новой партии СОЖ система требует специальной очистки - механической (промывка, удаление слоя старой эмульсии со стенок) и химической. На некоторых заводах для этого применяют очиститель, который удаляет остатки биопленки и окисленных продуктов. Практика показывает: контролируемая очистка между сменами эмульсии увеличивает срок новой СОЖ на 20-30% и снижает расход концентрата пропорционально удлинению цикла. EFELE CL-555 используют как раз в этот момент - проводят промывку системы, дают ей час работать, затем сливают и переходят на свежую эмульсию. Система стартует в чистоте, и концентрация держится стабильной весь первый месяц.
Качество воды и условия приготовления раствора
Вода - основа 95-98% рабочей эмульсии.
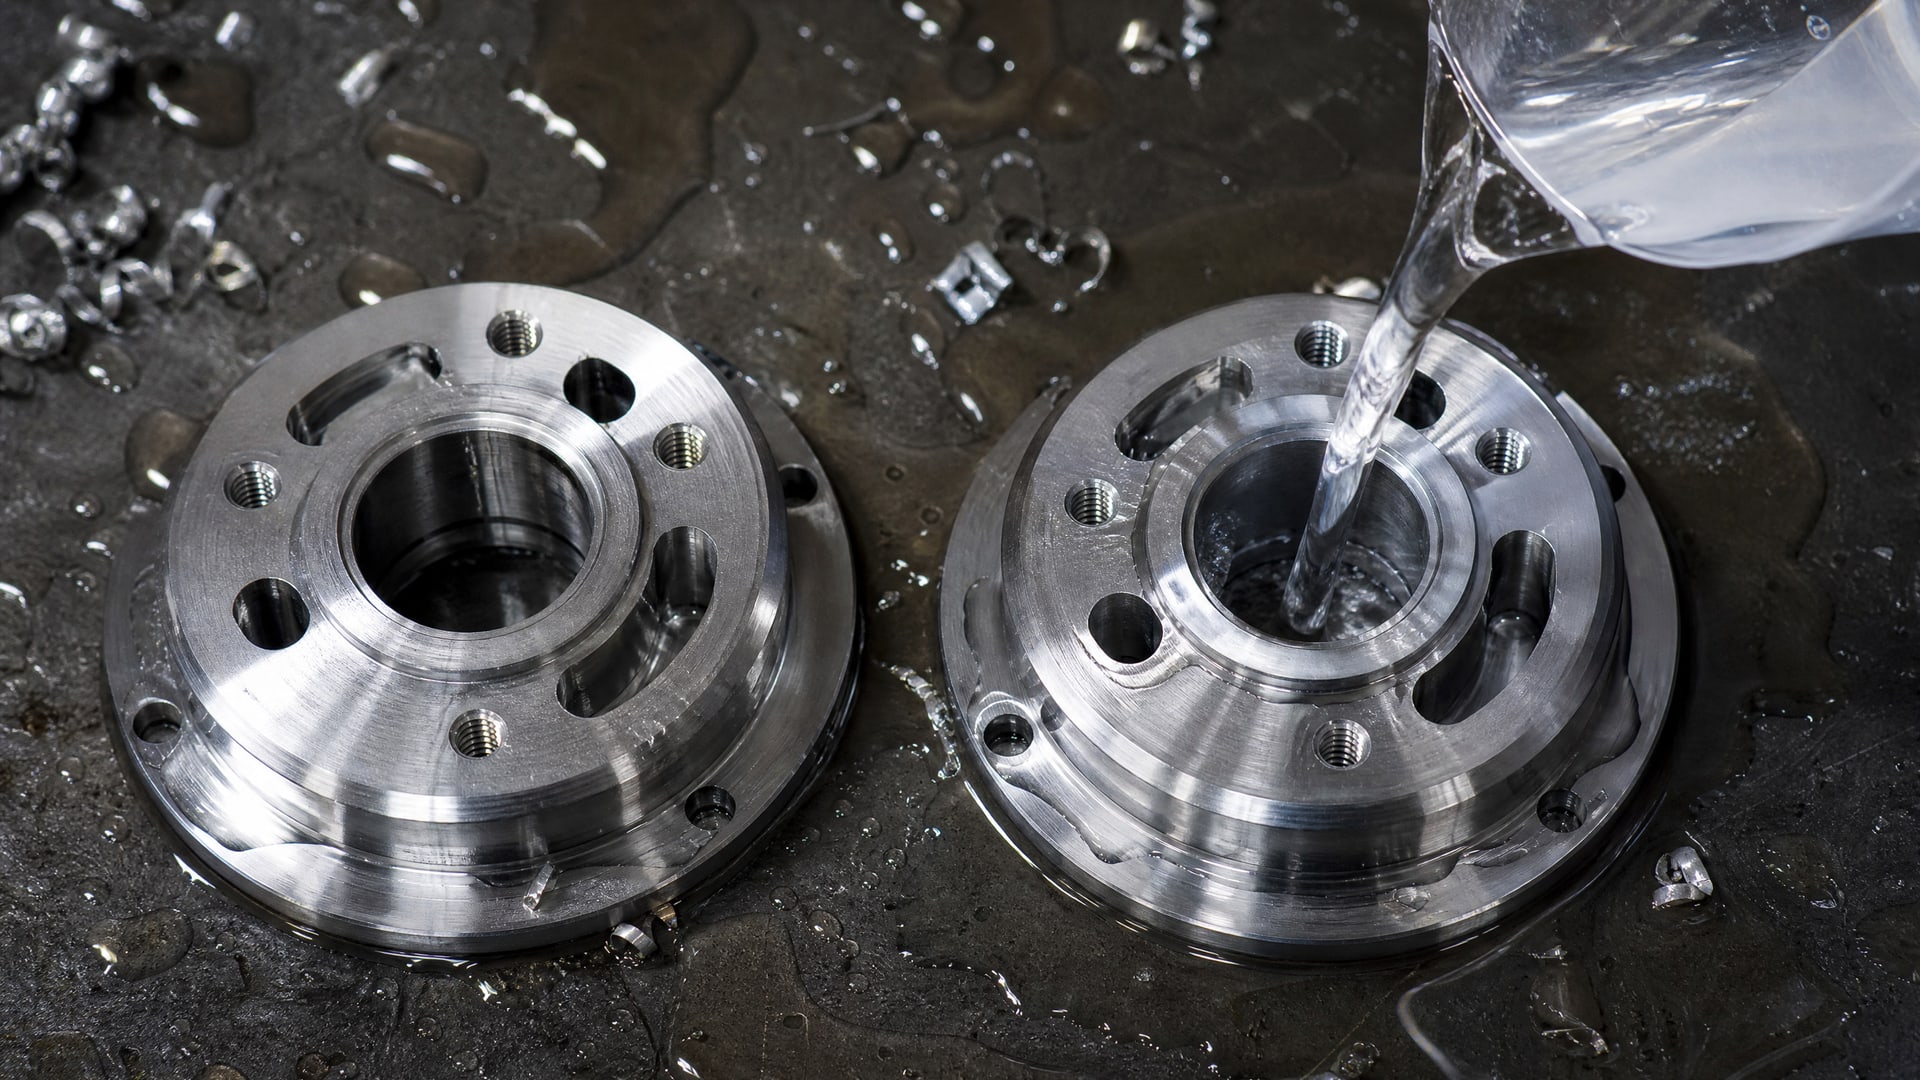
От ее качества зависит стабильность раствора и скорость деградации. Вода должна соответствовать ГОСТ 2874-82 (питьевая вода или деионизированная). Критический параметр - жесткость воды в диапазоне 2,2–7,2 мг-экв/л.
Жесткая вода (свыше 7,2) при смешивании с концентратом образует нестабильную эмульсию: капли эмульгатора вместо создания равномерной защитной пленки вокруг капель масла начинают слипаться и образуют хлопья. Система выглядит мутной, но при этом плохо смазывает и охлаждает. Результат - качество обработки падает, а технолог пытается это исправить, добавляя еще концентрата. Чистая расходная фикция.
Мягкая вода (ниже 2,2) тоже problematic: эмульсия становится слишком текучей, концентрат распределяется неравномерно, система быстрее окисляется. На большинстве производств вода проходит предварительную кондиционирование или берется из систем водоподготовки с фиксированной жесткостью.
При приготовлении раствора воду используют комнатной температуры или слегка подогретую (не выше 40–50 °C). Холодная вода замедляет смешивание, горячая может расслоить концентрат еще до контакта со всем объемом.
Контроль потерь эмульсии: разбрызгивание и унос
Расход СОЖ складывается из двух компонентов: расхода на технологический процесс (охлаждение зоны резания, смазка контакта инструмента с материалом) и потерь (разбрызгивание, унос со стружкой, испарение, фильтрование).
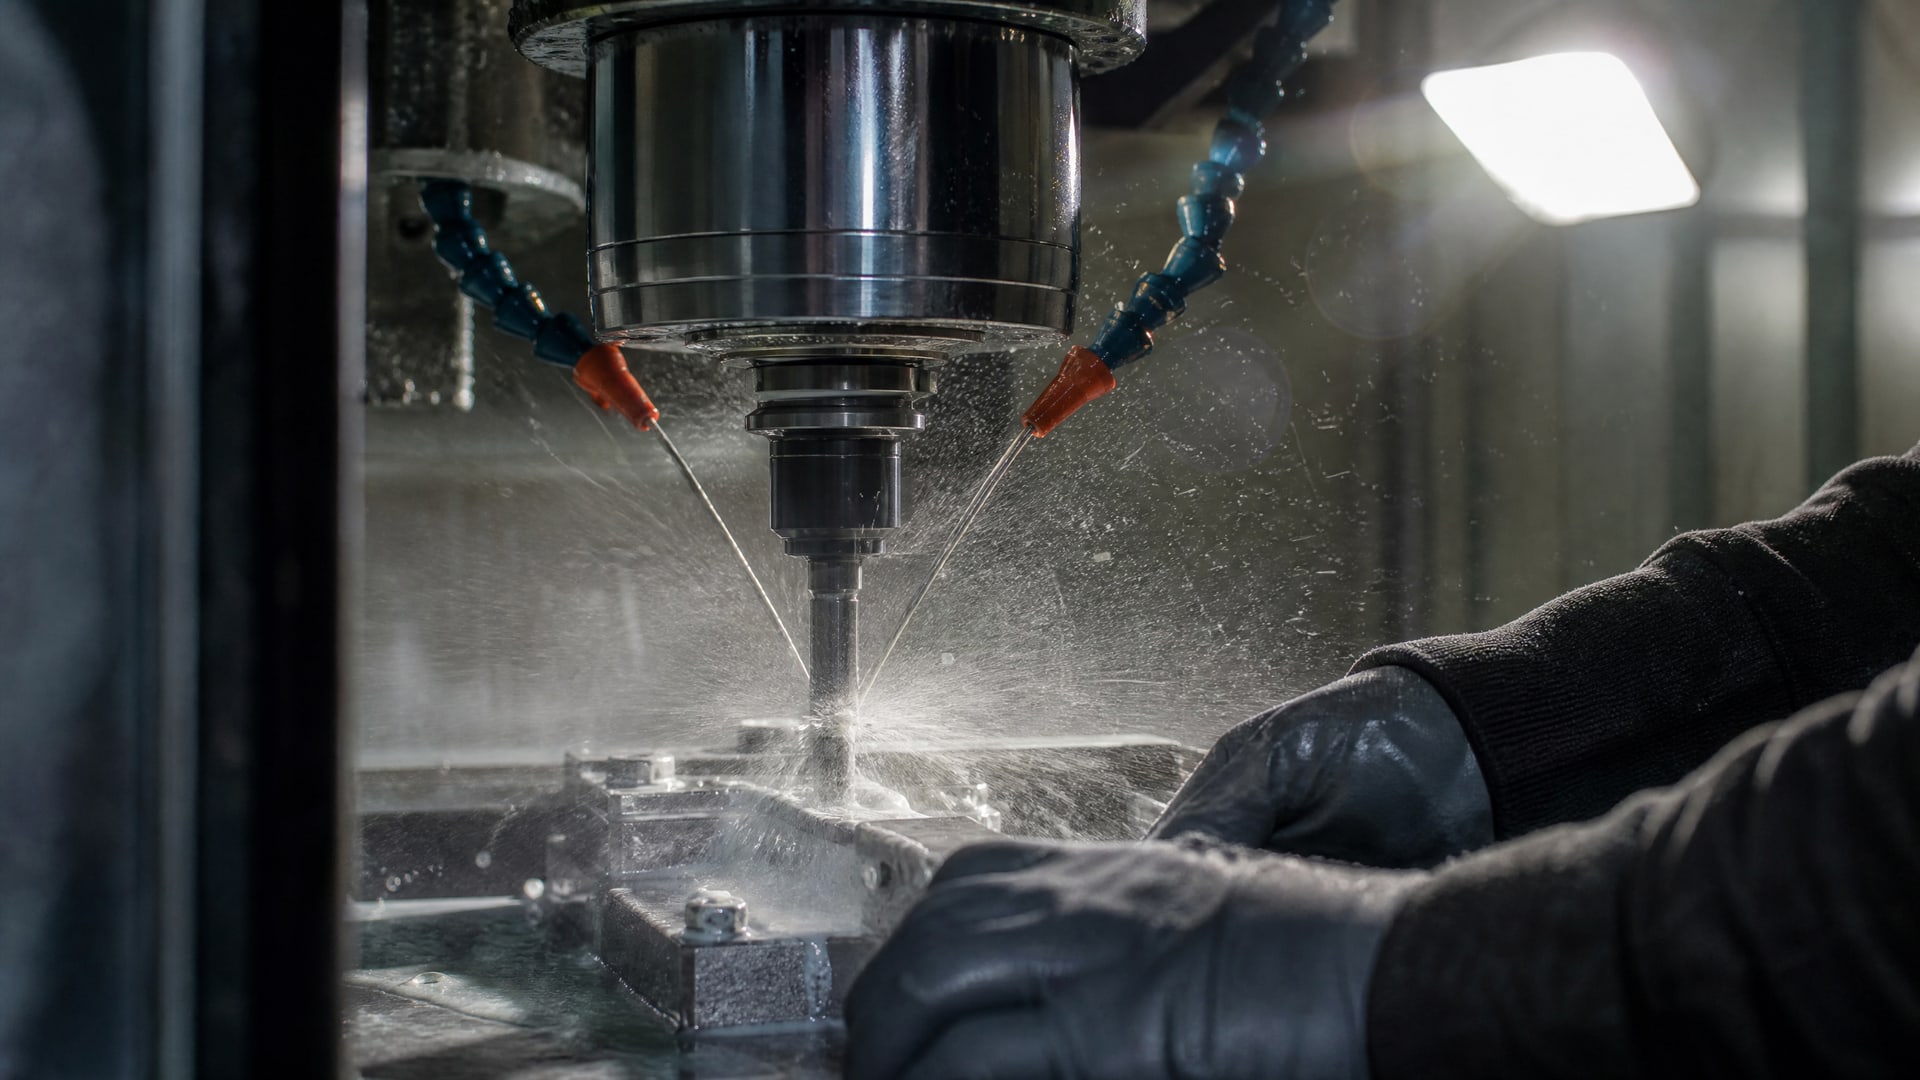
На станках с интенсивной подачей жидкости в зону резания часто можно увидеть туман вокруг шпинделя - это разбрызгивание. Часть эмульсии вылетает из зоны, попадает на стружку, скатывается со станка. Эта доля может составлять 20-40% от подаваемого объема в зависимости от конструкции системы подачи и геометрии режущего инструмента.
Снижение потерь:
Применение направленной подачи в точку резания (мини-форсунки вместо распылительного душа)
Использование автоматизированной дозировки, которая подает ровно столько, сколько нужно в данный момент, а не работает по принципу «включено/выключено»
Регулярная проверка форсунок: засоренная форсунка создает неправильный распылительный рисунок и увеличивает разбрызгивание
Применение защитных экранов или кожухов для предотвращения выброса эмульсии в окружающее пространство
Сепаратор для удаления масла и шлама из эмульсии - второй уровень экономии. Сепаратор позволяет удалить посторонние масла (с инструмента, со смежных операций, со смазки направляющих) и крупный шлам, что предотвращает накопление загрязнений и продлевает жизнь эмульсии на 30-50%.
Правильный расчет расхода также основывается на нормировании в зависимости от типа операции, режима резания (скорость, подача, глубина резания) и типа инструмента. Избыточная подача и здесь часто возникает из-за перестраховки, а не из-за технических требований.
Долив и поддержание стабильности: чем заполнять систему
Одна из наиболее распространенных ошибок - долив только чистой водой.
Это кажется логичным и дешево, но приводит к постепенному снижению концентрации. После нескольких циклов долива эмульсия может упасть с 6% до 4%, затем до 3%, и система перестает обеспечивать нужное охлаждение и смазку.
Правильный долив - это долив заранее приготовленным make-up fluid, то есть вспомогательной смесью с известной концентрацией. Если основной раствор 6%, то make-up fluid готовят при 4-5% и используют для поддержания уровня. Это удерживает концентрацию в рабочем диапазоне и предотвращает раскачивание системы.
На практике многие закупщики готовят дополнительную канистру разведенного концентрата именно под эту функцию. Например, 5 л канистра с концентрацией 4% - для долива в ванну объемом 100 л с целевой концентрацией 6%. Такой подход требует дополнительную канистру в запасе, но экономит переделки из-за нестабильности и сокращает общий расход на 10-15%.
Долив чистой водой допустим только в том случае, если это кратковременное восполнение испарившейся влаги между плановыми доливами концентрата. Если это происходит регулярно и в больших объемах, нужна переоценка: либо система подачи работает с избытком и требует регулировки, либо ванна неправильно защищена от испарения.
Часто задаваемые вопросы
Какая концентрация оптимальна для моей операции?
Это зависит от типа обработки. Для токарной обработки обычно рекомендуют 4–8%, для шлифования 3–5%, для тяжелого резания 8–15%. Лучший способ - уточнить по документации станка или у поставщика эмульсии; затем отрегулировать рефрактометром до целевого значения и контролировать это значение ежедневно. Если качество обработки хорошее при 5%, то поднимать до 7% не имеет смысла.
Как часто проверять концентрацию СОЖ?
В рециркуляционных системах (с насосом) - ежедневно. В простых открытых баках - минимум 1–2 раза в неделю. Всегда измеряйте после прогрева системы до рабочей температуры, а не сразу после включения. Результаты записывайте в журнал, чтобы видеть тренд: если концентрация медленно снижается, это признак увеличенного разбрызгивания или неправильного долива.
Что делать, если концентрация выше нормы?
Если рефрактометр показывает концентрацию выше целевой, значит испарилась вода. Долейте чистой воды небольшими порциями, перемешайте и повторите замер. Не спешите - лучше долить мало, чем переполнить и нести лишние затраты.
Почему нельзя просто доливать воду?
Долив только воды постепенно снижает концентрацию. После нескольких доливов система может оказаться на 30-50% ниже нормы, и качество обработки упадет. Правильный долив - заранее приготовленная слабая смесь с известной концентрацией, которая удерживает систему в равновесии.
Как понять, что система загрязнена и нуждается в очистке?
Признаки: резкий неприятный запах, видимые хлопья или расслаивание, быстрое снижение стабильности, рост микробных загрязнений. Перед переходом на новую СОЖ систему нужно очистить механически (удалить осадок и стару эмульсию) и продезинфицировать специальным очистителем, затем промыть чистой водой и дать стечь.
Заключение
Экономия СОЖ - не сокращение затрат на бумаге, а инженерная оптимизация. Ключ к снижению расхода водосмешиваемой эмульсии лежит в трех слоях: правильное приготовление с точной концентрацией под конкретную операцию, ежедневный контроль рефрактометром, и поддержание чистоты системы. Даже если ваше производство сегодня работает «как всегда», введение рефрактометра и журнала замеров за две недели покажет, где текут скрытые потери. Концентрация часто находится на 2-3% выше нормы; ее коррекция сокращает расход концентрата на 20-40% без потери качества обработки.
Следующий практический шаг: проведите аудит текущей системы подачи СОЖ. Проверьте форсунки, замеры концентрацию рефрактометром в течение недели, уточните требуемую концентрацию для каждой операции в технологической документации. После этого - регулярный мониторинг: 5 минут в день на контроль концентрации экономят тысячи рублей в месяц на концентрате и потерях от нестабильности. Если система находится в критическом состоянии (расслаивается, издает запах, содержит посторонние масла), инвестируйте в одноразовую очистку прямо сейчас - это окупится в течение первого месяца нормальной работы.