Пищевое и фармацевтическое оборудование работает в условиях, где регулярная мойка - не исключение, а норма. Однако стандартная смазка на такой производственной линии просто вымывается водой и щелочными растворами, оставляя узлы трения без защиты. Именно поэтому выбор правильной H1-смазки становится вопросом не только пищевой безопасности, но и надежности всей системы.
H1-допуск означает допустимость смазочного материала для случайного, технически неизбежного контакта с продуктом на уровне до 10 ppm. Но один лишь пищевой сертификат не гарантирует защиту от воды. Устойчивость к вымыванию, коррозионная защита и механическая стабильность оцениваются отдельно и становятся критичными в условиях регулярной мойки. В этой статье разберемся, на какие параметры смотреть при выборе H1-смазки, как читать паспорт, чтобы понять реальную защиту оборудования, и какие ошибки допускают закупщики.
Почему вода вымывает обычную смазку
Вода и щелочные моющие средства работают против смазки как эмульгирующие агенты.
Если смазочный материал не имеет специальной водоотталкивающей структуры, молекулы воды проникают в его матрицу, нарушают прочность пленки на трущихся поверхностях и вытесняют смазку из зазоров. Результат известен: повышенный износ, повышение температуры в узле, риск заклинивания и ускоренный отказ подшипника или втулки.
На узлах пищевого оборудования, где применяются H1-смазки, вода поступает в два источника: прямое попадание из моечной системы высокого давления и остаточная влага от CIP-автоматики. Давление воды при мойке может быть от 20 до 80 бар, а частота очистки линий фасовки - по несколько раз в смену. В таких условиях низкокачественная смазка теряет свойства за считанные часы. Подшипник остается без масляной пленки, начинаются микропроскальзывания, возникает фреттинг и поверхностные микротрещины.
Кроме механического вымывания, вода создает условия для электрохимической коррозии. Железо и медь, из которых сделаны посадочные поверхности и внутренние дорожки подшипника, в присутствии воды и остатков химии окисляются. Если смазка не содержит антикоррозионных присадок, ржавчина становится абразивом и ускоряет износ.
Стандарт ASTM D1264: как оценивают водостойкость смазок
ASTM D1264 - базовый лабораторный метод для измерения устойчивости пластичной смазки к вымыванию водой.
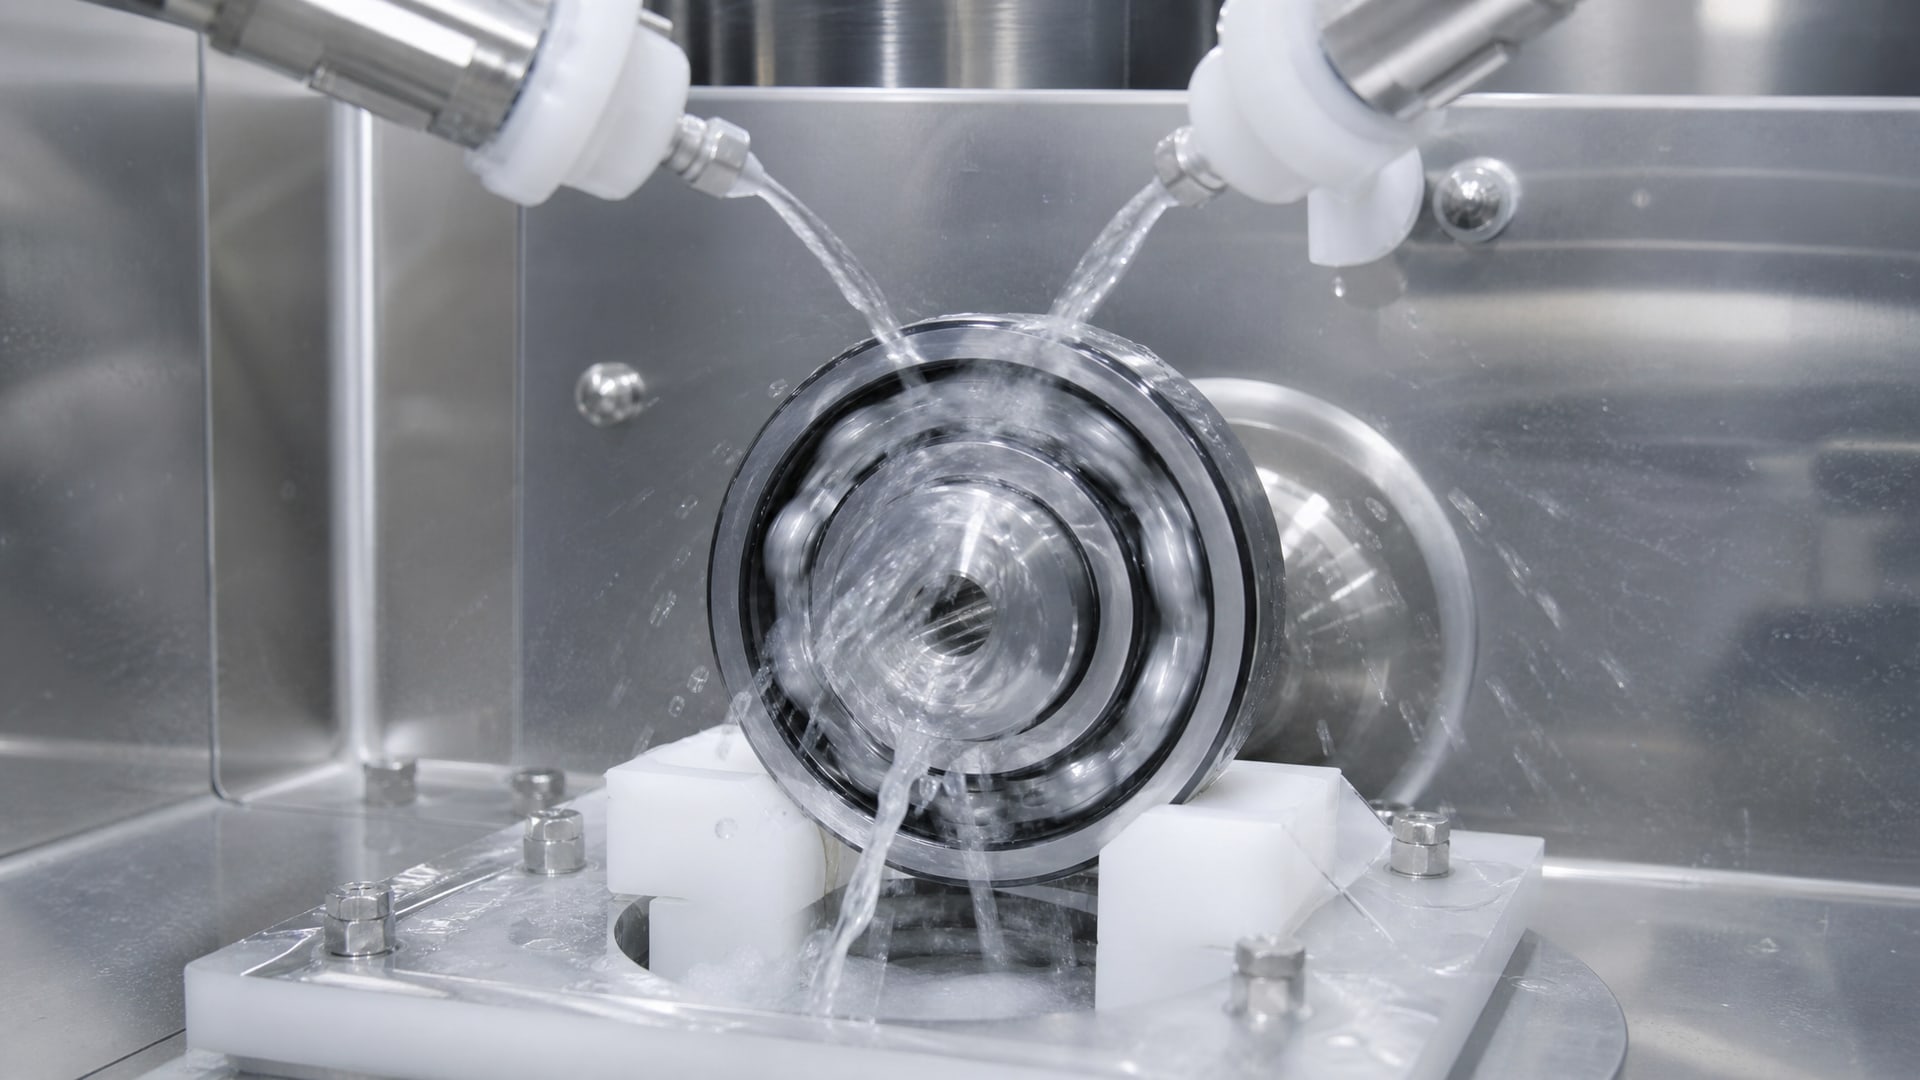
Тест проводят на шариковом подшипнике при двух температурах: 38 °C и 79 °C. Скорость вращения подшипника составляет 600 об/мин ±30, вода подается в количестве 5 мл/с ±0,5 в течение 60 минут. После испытания измеряют потерю смазки в граммах и пересчитывают результат в проценты.
Метод дает ответ на простой вопрос: насколько сильно вода вытеснит смазку из подшипника при контролируемых условиях. Однако сам стандарт содержит важную оговорку: это лабораторная оценка, и корреляция с полевыми условиями реальной эксплуатации не установлена. Иными словами, результат 5% вымыва на стенде не гарантирует, что смазка потеряет ровно 5% и в вашем оборудовании. В производстве могут быть иные температуры, давление, режимы мойки и конструкция узла.
Аналогичные или дополняющие методы для оценки водостойкости также включают ISO 11009 и DIN 51807 T2, однако ASTM D1264 остается наиболее распространенным и понятным для сравнения продуктов. Для практической оценки водостойкости в пищевой отрасли рекомендуют дополнительно смотреть water spray-off (способность смазки удерживаться на узле под струей воды) и результаты rust protection тестов, потому что после мойки важна не только удерживаемость, но и защита поверхностей от ржавления.
Почему все H1-смазки разные по водостойкости
Здесь часто возникает серьезное заблуждение: если в паспорте написано NSF H1, значит смазка одинаково хорошо защищает от воды.
На самом деле H1-статус говорит только о допустимости случайного контакта с продуктом, а о водостойкости ничего не рассказывает. Две разные H1-смазки могут иметь кардинально разные значения по ASTM D1264.
Пример из реальных паспортов: одна водостойкая H1-смазка показывает water washout 0,0% при обеих температурах испытания, а другая H1-смазка той же линейки -28–30%. Обе лицензированы NSF, обе безопасны для пищевой промышленности, но вторая потеряет в реальной мойке почти треть своей массы. Разница возникает из-за различий в базовом масле, загустителе, антиокислительных присадках и, главное, в специальных гидрофобных компонентах, которые отталкивают воду.
При выборе H1-смазки для оборудования с частой мойкой поэтому необходимо не ограничиваться названием пищевого допуска. Надо запросить у поставщика полный datasheet с колонкой результатов ASTM D1264 (или water spray-off), разбить по температурам и сравнить цифры конкретных продуктов. Смазка с 0,0% вымыва будет работать на несколько смен дольше, чем смазка с 25%, что серьезно влияет на интервалы переперезакладки и затраты на содержание оборудования.
Почему нужна не только водостойкость, но и коррозионная защита
После мойки на поверхностях узла трения остается влага и остатки щелочного или кислотного чистящего средства.
Даже если смазка хорошо удерживается на подшипнике, эта химическая среда создает риск электрохимической коррозии металла. Оксидные слои на стали и латуни начинают разрушаться, появляются микроямки и ржавчина. Эта ржавчина работает как абразив и ускоряет износ рабочих поверхностей.
Поэтому производители качественных H1-смазок отдельно указывают результаты тестов на коррозионную защиту. Один из стандартных методов - SKF Emcor Rust Test на дистиллированной воде. Если в паспорте написано, что результат такого теста равен 0,0 (что означает отсутствие следов ржавления на испытуемой стальной поверхности), это признак хорошей антикоррозионной присадки в составе смазки.
Для мокрых участков пищевого оборудования логично выбирать смазку, которая одновременно обеспечивает три свойства: водостойкость (ASTM D1264 не выше 5–10%), коррозионную защиту (SKF Emcor 0,0 или близко к нему) и механическую стабильность при сдвиге (так смазка не разжижается при циклической нагрузке на подшипнике). Если один из параметров ослаблен, смазка либо быстро вымывается, либо не защищает от ржавления, либо теряет консистенцию - и в любом случае ресурс оборудования падает.
Как читать паспорт H1-смазки для условий мойки
При выборе смазки для оборудования, подвергаемого частой мойке, надо обратить внимание на следующие пункты datasheet:
Water washout, ASTM D1264 - ищите отдельные строки для 38 °C и 79 °C; предпочтительно значение до 5%;
Water spray-off - если указан, это дополнительный плюс; показывает, насколько хорошо смазка прилипает к узлу под струей воды;
Corrosion protection (SKF Emcor Rust Test или аналог) - должно быть 0,0 или минимальное количество ржавчины;
Допустимые условия эксплуатации - в хорошем паспорте написано explicit: «frequent washdown», «periodic washdown» или «suitable for CIP equipment»;
NLGI-класс - говорит о консистенции, но не о водостойкости; для мойки обычно берут NLGI 2, реже NLGI 1 или 0;
Температурный диапазон работы - убедитесь, что смазка держит указанные границы в вашей линии; если мойка горячей водой (50–60 °C), проверьте верхний предел;
Срок годности и рекомендуемое хранение - на пищевом производстве это немаловажно.
Опытные закупщики и инженеры никогда не ориентируются на одно лишь название или общий вес канистры. Берут паспорт, распечатывают таблицу с характеристиками и сравнивают две-три позиции конкурентных товаров по этим цифрам. Такой подход экономит деньги на переборке оборудования и предотвращает внеплановые остановки линии.
Практика применения: интервалы переперезакладки и контроль
Даже если вы выбрали H1-смазку с отличными показателями ASTM D1264, надо понимать, что лабораторный тест - это не гарантия бесконечного ресурса на производстве.
Реальные условия отличаются: температура может скакать, давление мойки может быть выше стандартного, на линии могут работать несколько фасовочных единиц одновременно, и микроконтаминация ускоряет окисление смазки.
Поэтому практикуется следующий подход: для участков с частой мойкой (более двух раз в смену) сокращают стандартные интервалы переперезакладки на 30–50%. Если обычно смазку меняют раз в полгода, в мокрых зонах переходят на один раз в три месяца или чаще.
Кроме того, важен визуальный контроль смазки после мойки. Если смазка потеряла запас адгезии (то есть она больше не держится на узле, стекает с подшипника), даже при низких показателях ASTM D1264 в паспорте - это признак того, что реальные условия эксплуатации жестче, чем лабораторный тест. В таком случае либо повышают кратность перезакладки, либо подбирают смазку с еще более низким вымывом.
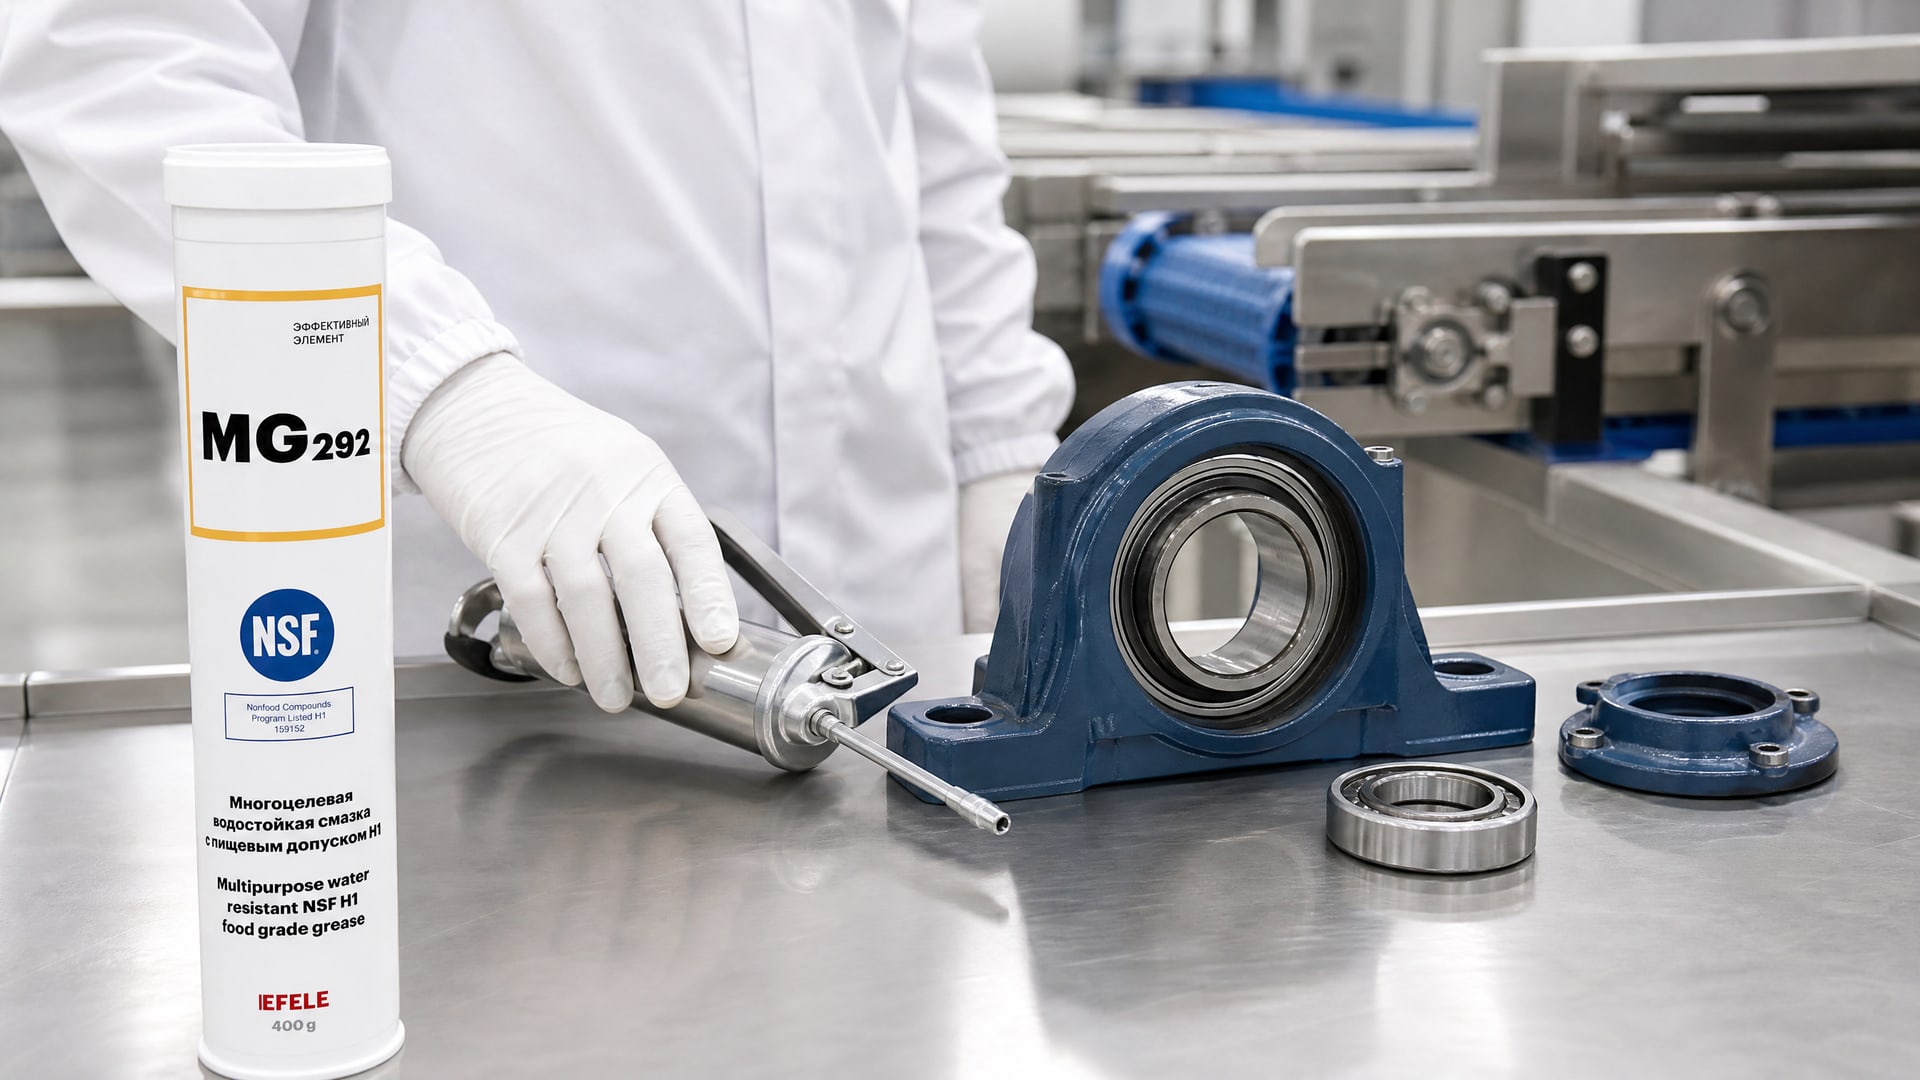
На высоконагруженных узлах трения с частой мойкой, где необходимо обеспечить одновременно низкое трение, защиту от вымывания и устойчивость к фреттингу, применяют специально разработанные составы. EFELE MG-292 - водостойкая пластичная смазка с NSF H1, предназначена для защиты высоконагруженных узлов трения пищевого оборудования, подвергающегося частой мойке. Она обеспечивает как механическую стабильность при сдвиге на цепях редукторов, так и антикоррозионную защиту после контакта с водой и щелочными средствами.
Интервалы проверки смазки в мойных зонах также нужно корректировать в сторону уменьшения. Если на сухих узлах смазку проверяют раз в месяц, то на мокрых участках пищевой линии логично увеличить кратность до двух-трех раз в месяц, особенно в первый месяц после замены смазки, чтобы отследить реальный вывод материала из узла.
Цепи, редукторы и высокотемпературные узлы в условиях мойки
Цепные передачи и редукторы на пищевом оборудовании часто работают как в холодных, так и в высокотемпературных зонах.
Конвейерные цепи, которые находятся над бойлерами или рядом с парогенераторами, испытывают комбинированный стресс: высокую температуру, механическое напряжение от натяжения и периодическую водяную мойку.
Для таких узлов нужна смазка, которая не теряет вязкость при нагреве и одновременно не вымывается под струей воды. Обычная минеральная пластичная смазка в этом диапазоне условий будет либо разжижаться, либо разорваться цепью на холодном старте. На цепях, работающих в условиях высоких температур и частой мойки, берут специализированные составы с пирофосфатными загустителями или другими высокотемпературными базами.
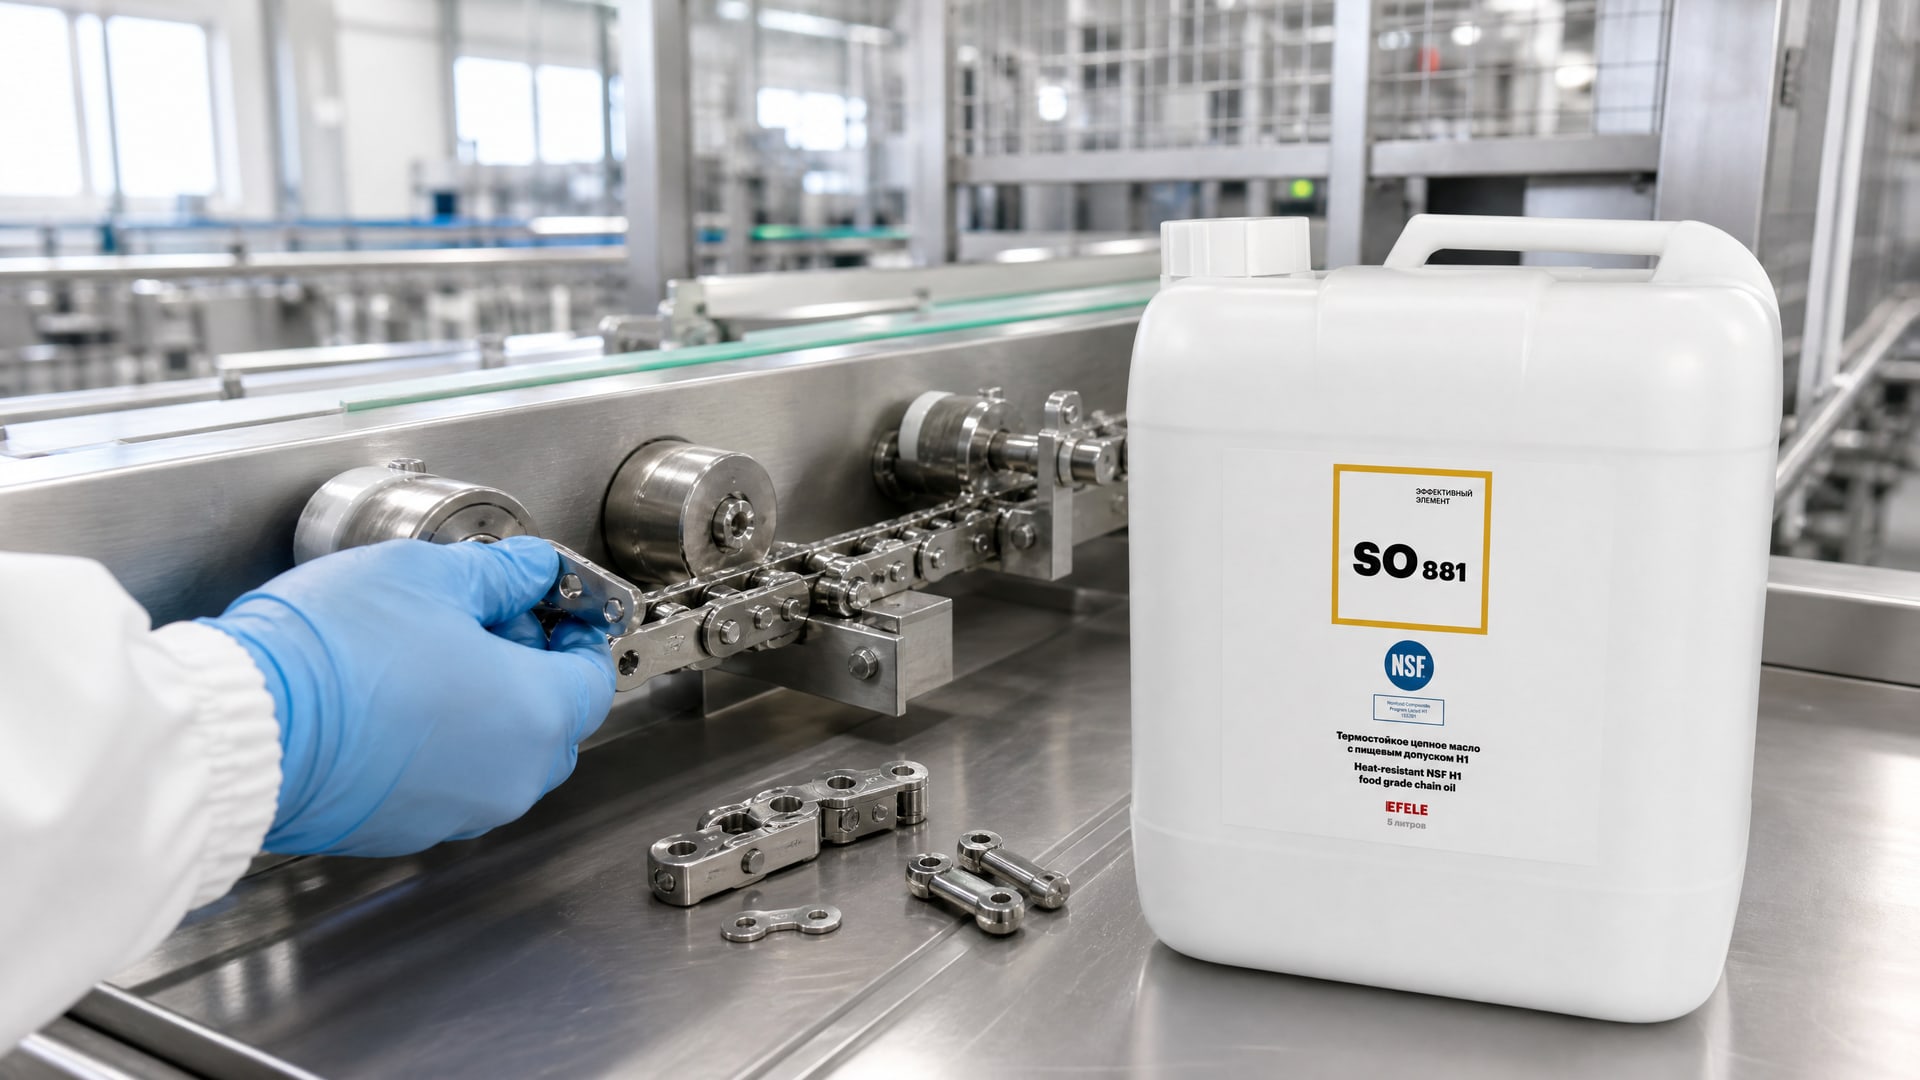
EFELE SO-881 - термостойкое цепное масло с NSF H1, предназначено для смазывания цепей, работающих в условиях высоких температур и частой мойки. Оно сохраняет адгезию к цепи при 80–100 °C и одновременно противостоит вымыванию щелочной промывкой. Для цепных редукторов и конвейеров с горячей водяной мойкой такой продукт становится выбором, который гарантирует стабильный ресурс узла на протяжении всего сезона производства.
При работе в высокотемпературных зонах важно также отслеживать окисление смазки. Высокая температура ускоряет деструкцию базового масла и присадок, особенно если смазка находится на воздухе или контактирует с кислородом. Поэтому для редукторов и цепей, находящихся над открытыми нагревающимися поверхностями, каждый квартал (а не раз в полугодие) проверяют состояние смазки: окраска, запах, консистенция.
Частые ошибки при выборе и применении H1-смазок
Опора только на сертификат, без проверки водостойкости
Многие закупщики видят на этикетке «NSF H1» и считают, что этого достаточно для мойных условий. На самом деле это ошибка. H1 - пищевой допуск, а водостойкость - отдельный параметр. Нужно всегда запрашивать паспорт и проверять ASTM D1264.
Смешивание разных смазок на одном оборудовании
На пищевых линиях иногда встречается практика, когда один мастер берет H1-смазку марки А, а соседний мастер - марки Б, потому что обе написано «для пищевой отрасли». Это может привести к несовместимости загустителей и образованию студня, который еще сильнее снижает текучесть в узле.
Игнорирование разницы между NLGI и пищевым допуском
NLGI 2, NLGI 1, NLGI 0 - это классы консистенции, а не уровни защиты или типы допусков. Внутри каждого класса есть H1-смазки с разной водостойкостью. Поэтому нельзя сказать «мне нужна H1-смазка NLGI 2» - надо дополнить: «с water washout не более 5%».
Отсутствие плана переперезакладки для мокрых зон
Если на сухих узлах смазку меняют раз в полгода, то в мокрых условиях этот интервал надо сокращать минимум вдвое. Без такого плана ресурс оборудования быстро упадет.
Недооценка роли коррозионной защиты
Вода и химия создают коррозию. Если смазка удерживается на узле, но не защищает от ржавления, износ будет идти из-за абразивного действия оксидов, а не из-за прямого механического выщербления.
Часто задаваемые вопросы
Чем отличается H1 от H2 по устойчивости к мойке?
H1 допускается для случайного контакта с продуктом, H2 - для зон без контакта. Обе категории могут быть одинаково водостойкими или одинаково плохими. Различие H1/H2 не определяет водостойкость - это вопрос конкретной рецептуры смазки. Для мойки выбирают по ASTM D1264, а не по букве в допуске.
Что означает 0,0% water washout в паспорте?
Это означает, что при лабораторном тесте ASTM D1264 смазка практически не потеряла массу и удерживалась в подшипнике. Но это не гарантирует, что в вашем оборудовании будет ровно 0,0%. Реальная жизнь может быть жестче: другое давление, температура, агрессивность моющего средства. Это ориентир для сравнения, а не абсолютная гарантия.
Нужно ли менять H1-смазку чаще, чем обычную, если есть мойка?
Да, если смазка подвергается частой мойке, интервалы переперезакладки надо сокращать. Даже хорошая H1-смазка с 2–5% water washout будет терять материал на каждой мойке, и за несколько месяцев это накопится. Поэтому практикуют переход с полугодового цикла на квартальный или трехмесячный.
Можно ли применять обычную пластичную смазку без H1 в пищевой отрасли, если она не соприкасается с продуктом?
Технически можно, но в России это рискованно. Контролирующие органы при инспекции требуют документ о H1-допуске для всего оборудования в зоне производства пищи, даже если смазка физически не может контактировать с продуктом. Проще и безопаснее использовать H1 везде на пищевой линии.
Как часто нужно проверять состояние H1-смазки в мойных узлах?
На сухих узлах достаточно визуальной проверки раз в месяц. В мокрых зонах с частой мойкой (более двух раз в смену) рекомендуют проверять каждые две недели в первые два месяца после переперезакладки, а затем перейти на ежемесячный контроль. Это позволит отследить реальный износ смазки и скорректировать интервалы.
Заключение
Защита оборудования от воды на пищевых производствах начинается не с выбора любой H1-смазки, а с тщательного анализа паспорта. NSF H1 - это лишь первый фильтр, гарантирующий безопасность контакта с продуктом. Реальная защита от вымывания оценивается через ASTM D1264, water spray-off и коррозионные тесты. Даже две H1-смазки одного класса консистенции могут различаться по водостойкости в два раза и более.
Следующий шаг - пересмотреть планы переперезакладки для всех мокрых узлов вашего оборудования. Если смазка подвергается частой мойке, стандартные интервалы надо сокращать минимум на 30–50%, и это не переплата за излишнюю предусмотрительность, а экономия на ремонтах и простоях линии. Запросите у своего поставщика паспорта с конкретными цифрами по водостойкости и коррозионной защите, сравните две-три позиции, выберите смазку с наилучшим балансом цены и характеристик - и придерживайтесь этого выбора на длительный период. Стабильность материала на производстве снижает издержки и обеспечивает предсказуемый ресурс оборудования.