Смазка подшипников через тавотницу (пресс-масленку) - одна из самых практичных операций при обслуживании машин и оборудования. Правильный процесс заправки консистентной смазкой не требует разборки узла, сохраняет герметичность уплотнений и продлевает ресурс подшипника. Однако допущенные ошибки - переполнение, неправильный угол подачи, использование неподходящего инструмента - ведут к вытеканию смазки, нагреву узла и ускоренному износу качения. В этой инструкции разберем точный алгоритм заправки, режимы заполнения в зависимости от скорости вращения, частые ошибки и особенности смазки разных типов подшипников.
Статья предназначена для технических специалистов, инженеров и закупщиков, которые готовят регламенты обслуживания или впервые сталкиваются с необходимостью досмазки без вызова сервиса. Вы узнаете, какое количество смазки вводить, как использовать масляный шприц, на какие признаки ориентироваться при работе и как избежать типичных ошибок при обслуживании открытых, закрытых и специальных типов подшипников.
Выбор инструмента и подготовка к смазке
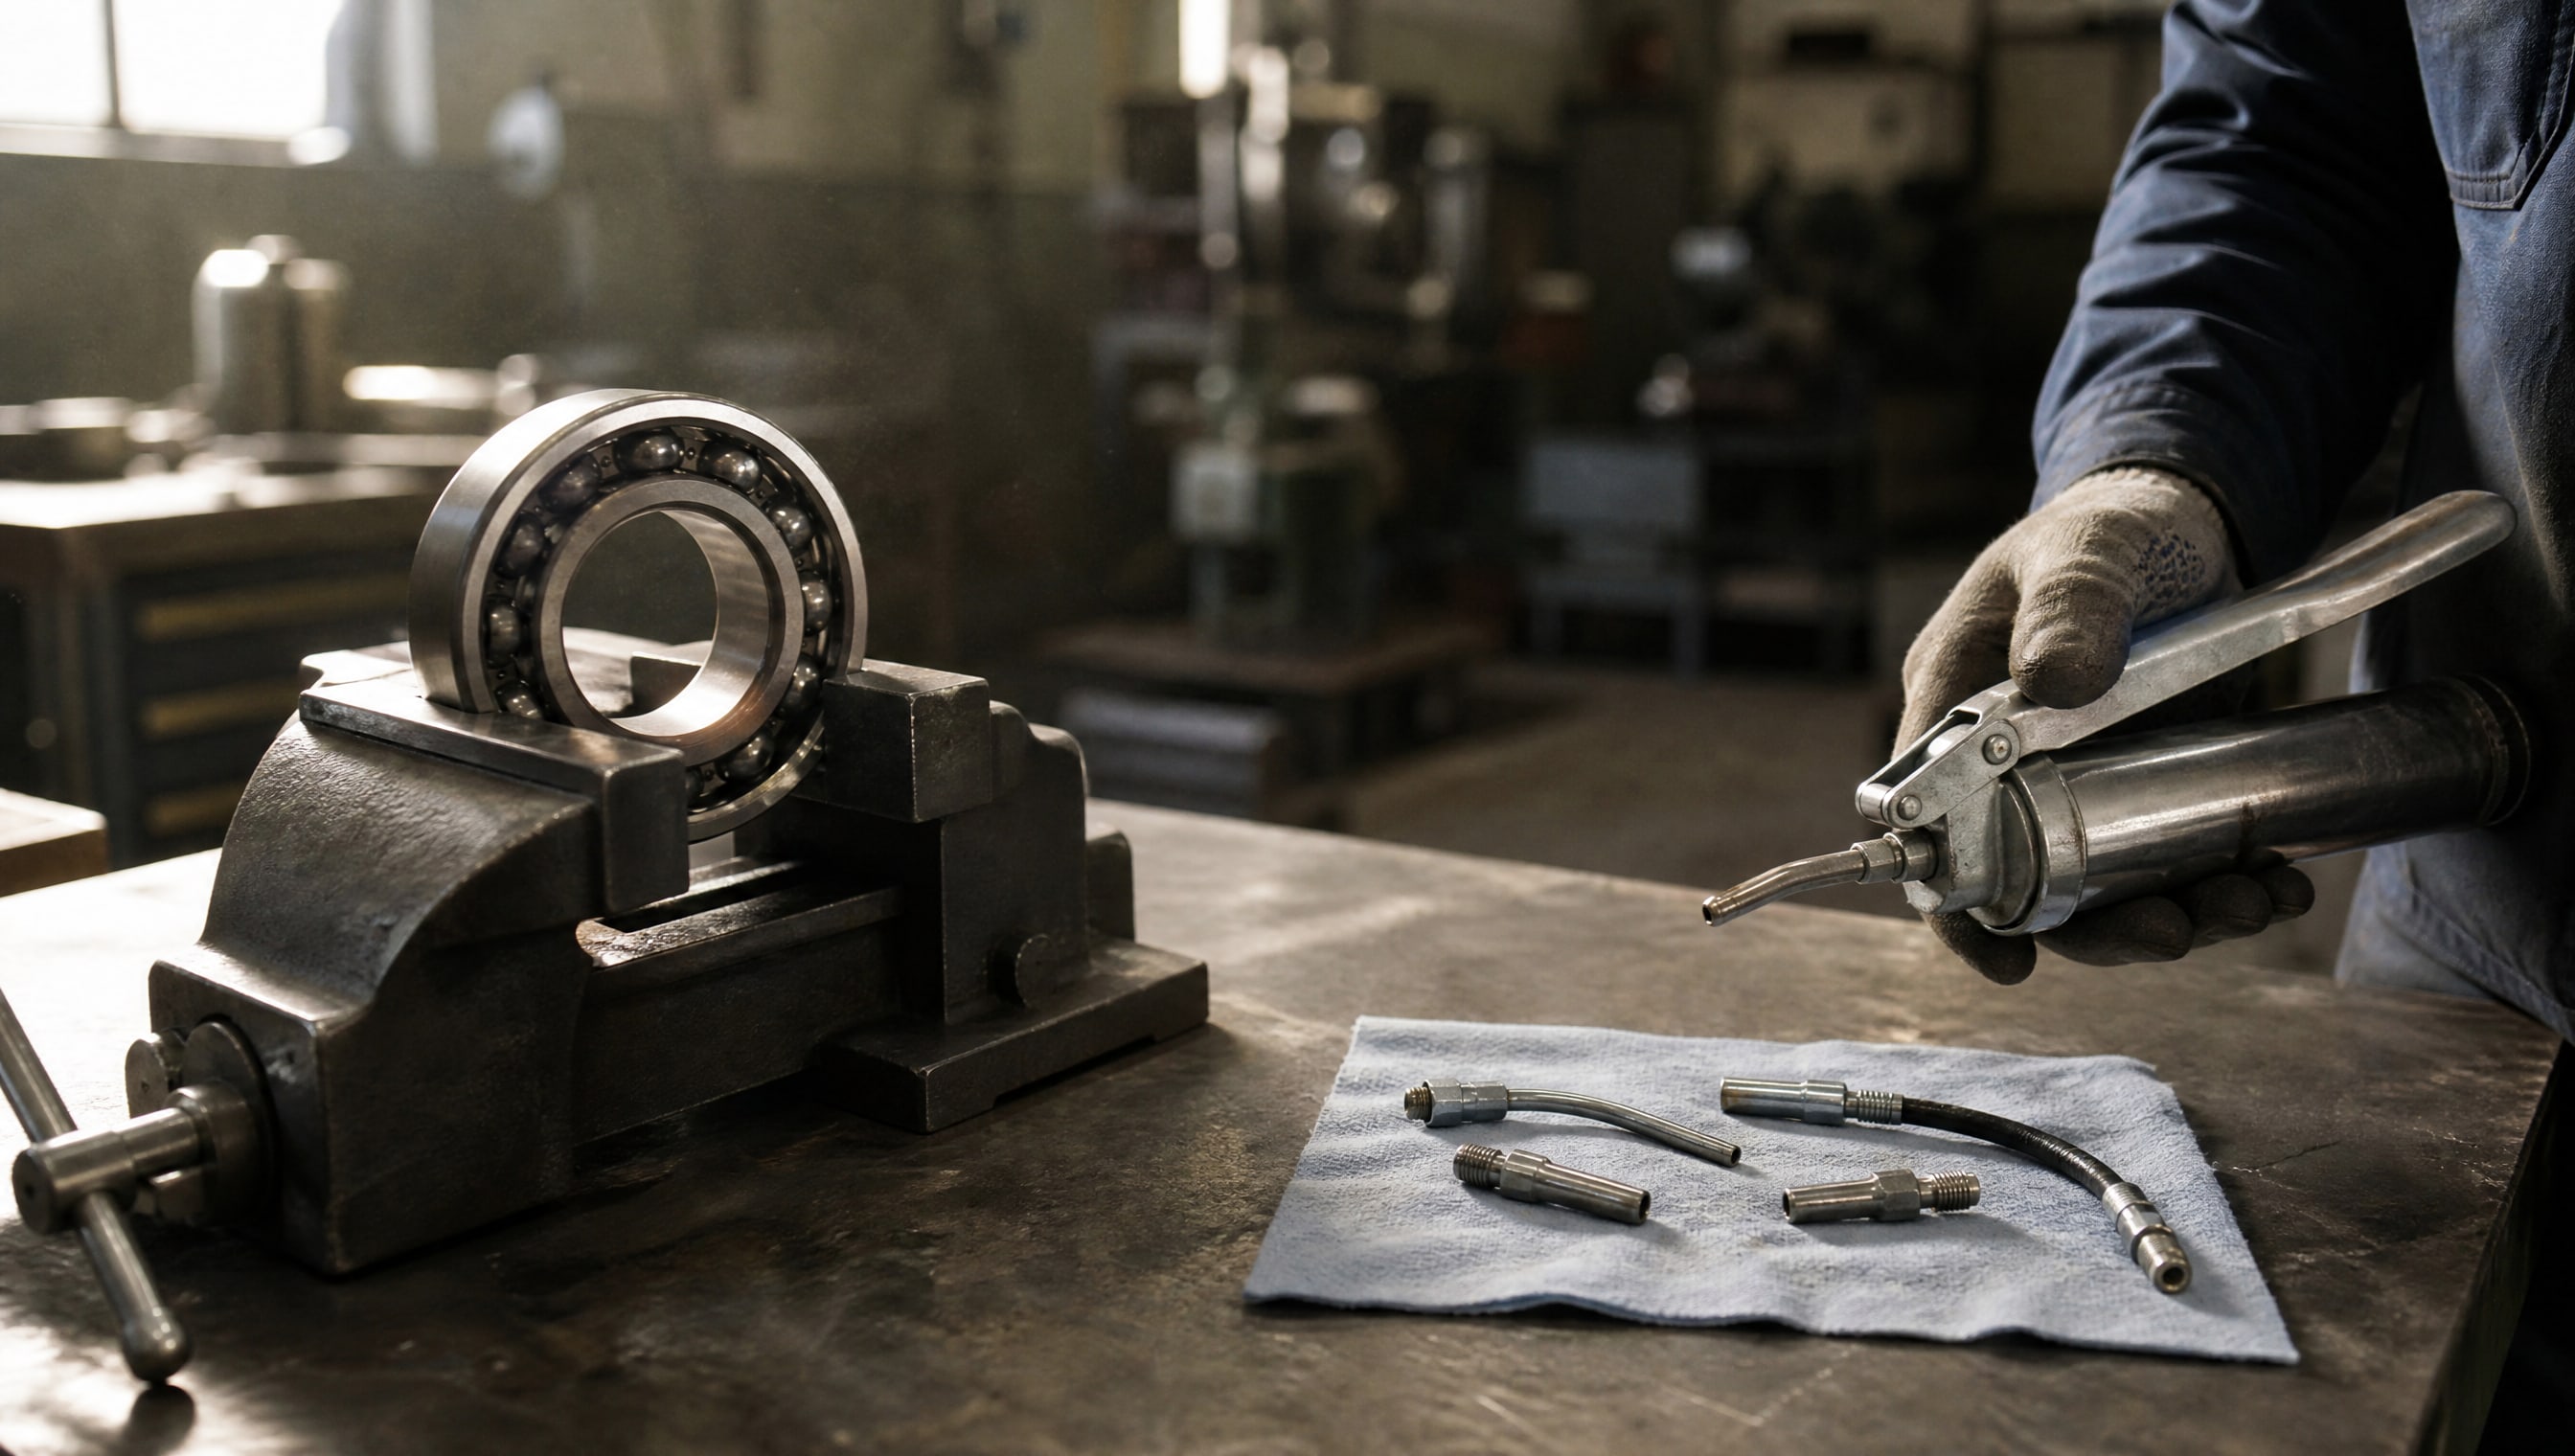
Для смазки подшипников через тавотницу используют масляный шприц с наконечником соответствующего диаметра.
Наиболее распространенные размеры головок пресс-масленок -10, 16 и 22 мм; шприц подбирают так, чтобы его наконечник плотно входил в гнездо без зазоров. Перед началом работы очистите область вокруг тавотницы: грязь, скопившиеся старые остатки смазки и абразивные частицы могут проникнуть внутрь узла при нагнетании, ускоря износ.
Проверьте целостность подшипника снаружи - в уплотнениях не должно быть трещин, утечек или вмятин. Если вы смазываете узел в условиях высоких температур или агрессивных сред (влага, щелочи, кислоты), убедитесь, что консистентная смазка химически совместима с окружающей средой. Некоторые смазки способны вымываться водой или разлагаться под действием щелочных растворов; для таких приложений подбирают специализированные составы, устойчивые к воздействию.
Подготовьте чистую мягкую ткань или салфетки для удаления излишков смазки после работы. В процессе смазки может выдавливаться старый состав или избыток нового материала; его нужно удалить, чтобы он не притягивал пыль и не создавал утечек.
Правильно определяем объем смазки в зависимости от режима вращения
Количество консистентной смазки внутри подшипника прямо связано со скоростью вращения вала.
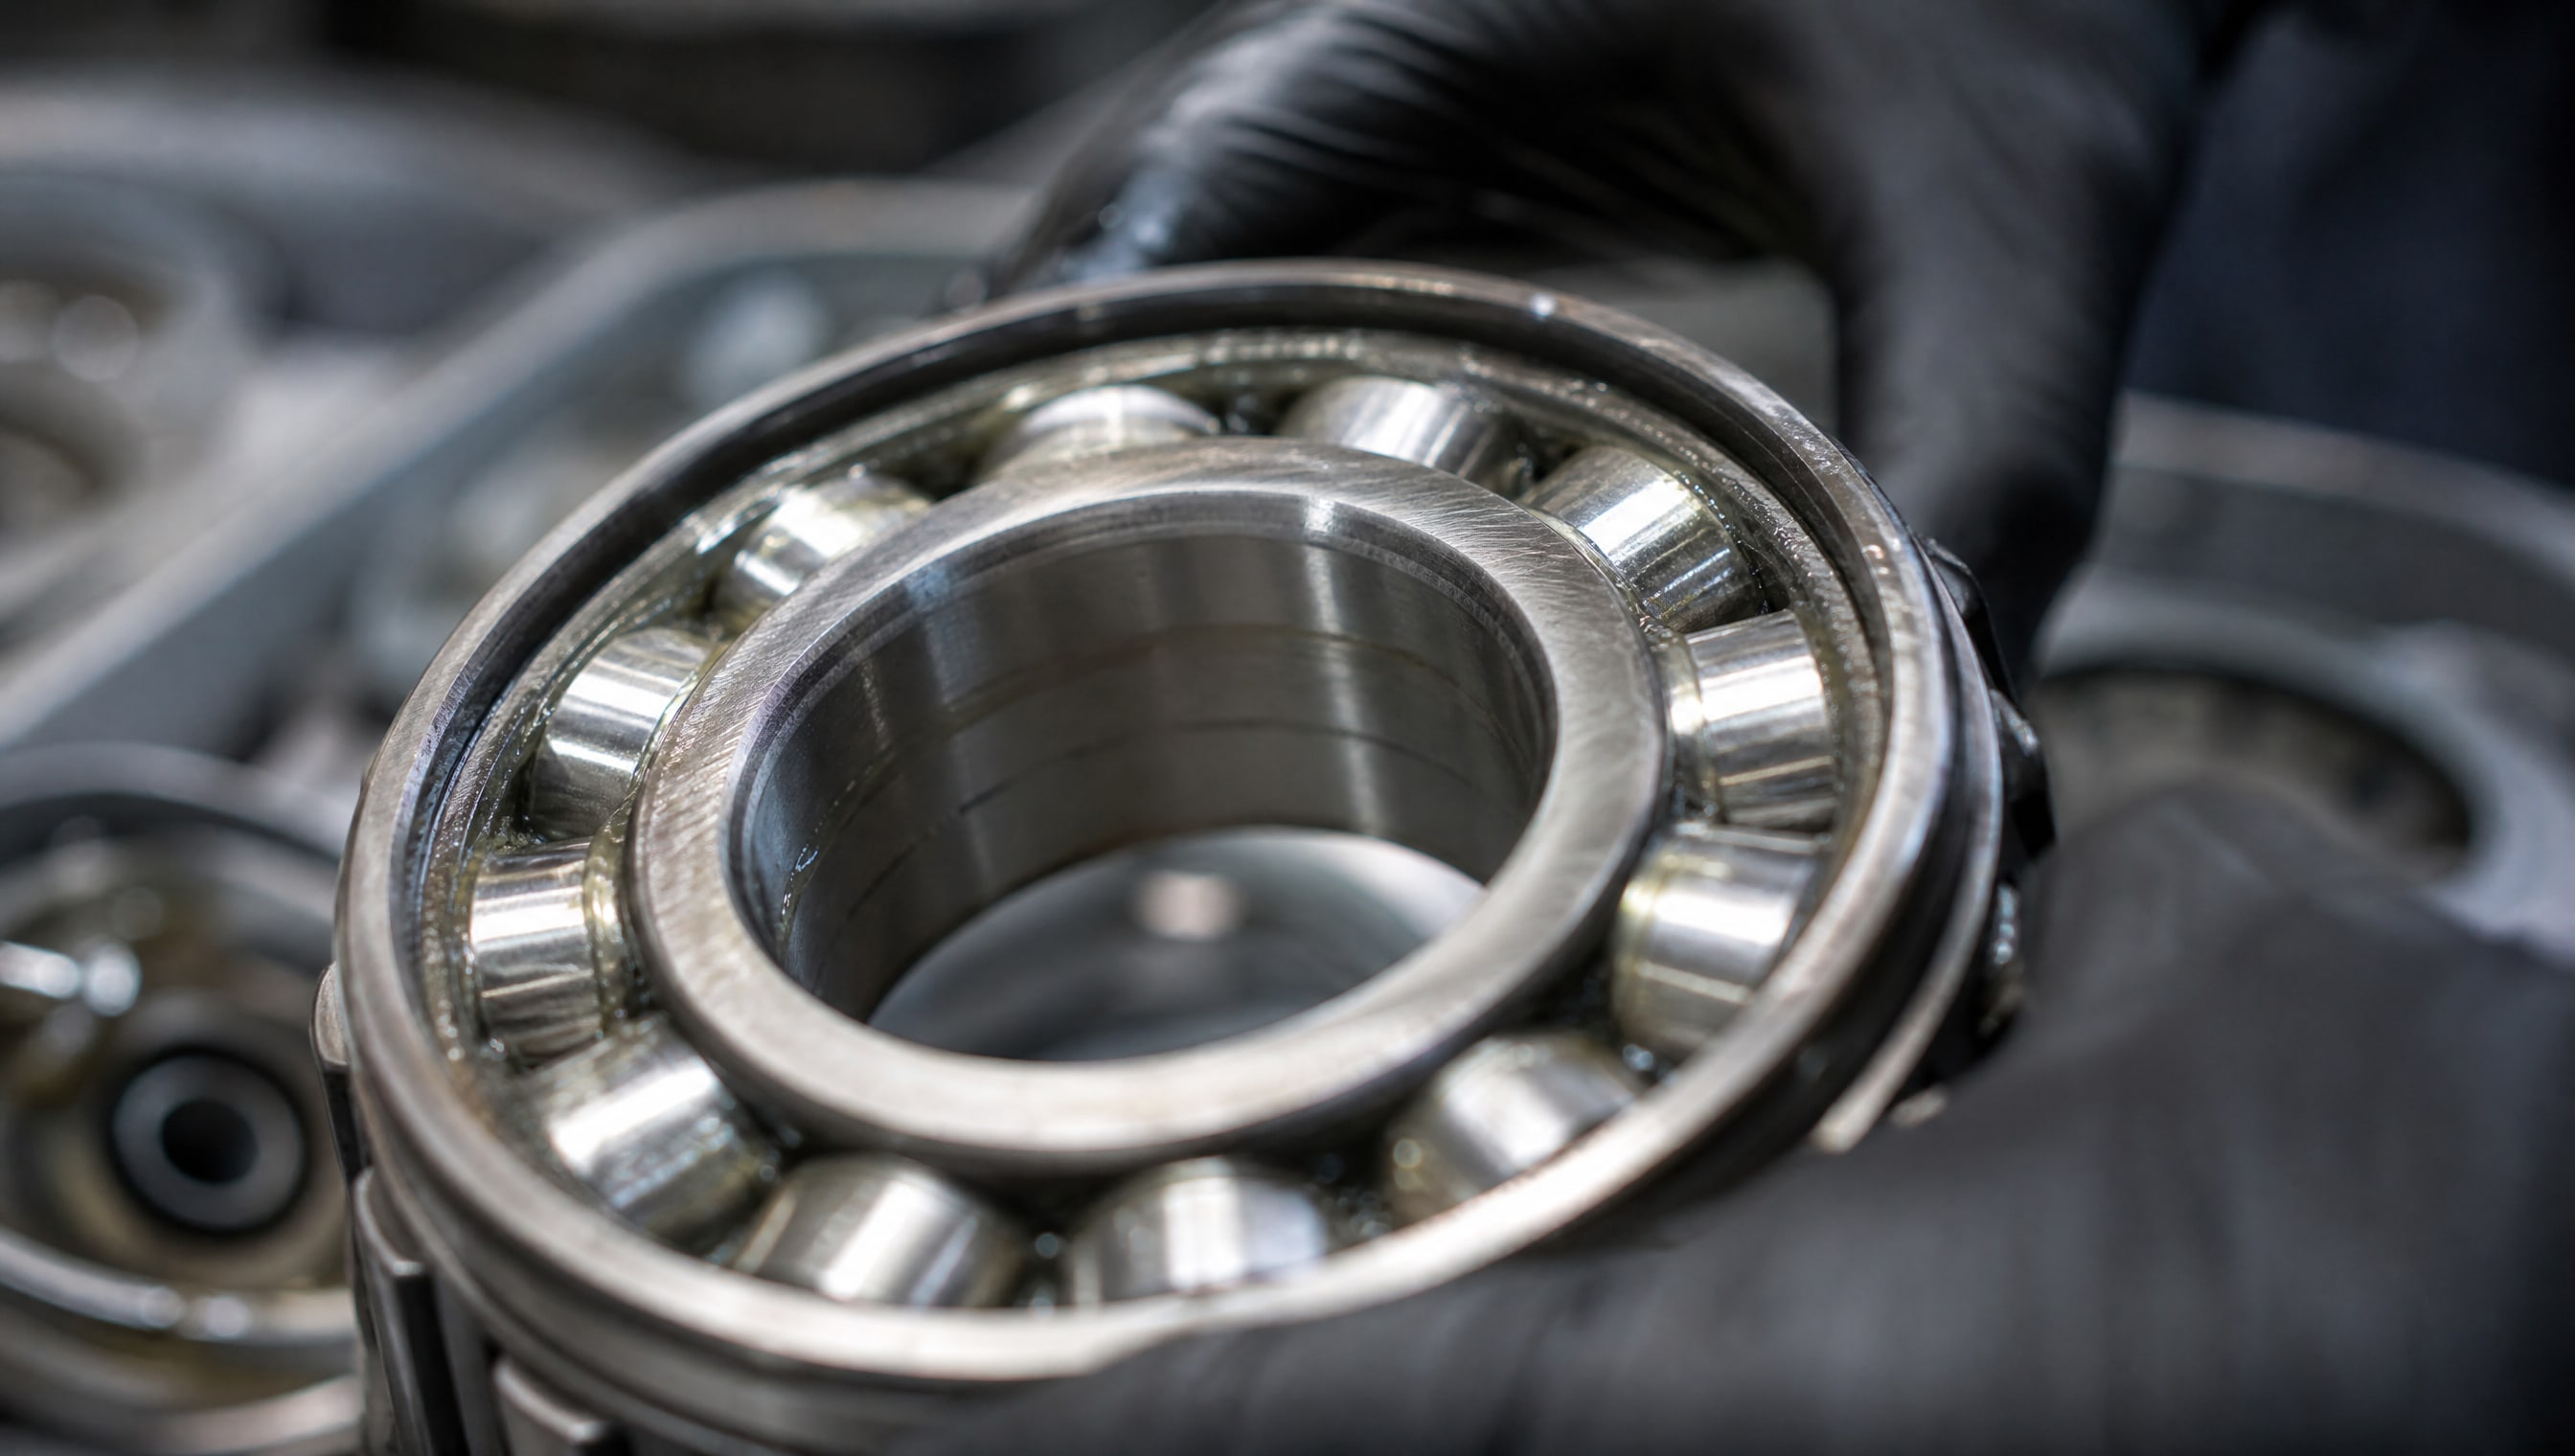
При высоких оборотах чрезмерное количество смазки создает сопротивление и нагрев; при низких скоростях достаточное заполнение обеспечивает смазку всех поверхностей качения.
Рекомендуемые режимы заполнения:
Высокоскоростные подшипники (турбины, электромоторы, высокооборотные редукторы) - около 1/5 внутреннего объема подшипника. Меньшее количество минимизирует нагрев.
Режимы средней скорости (конвейеры, валы станков, промышленные редукторы) -1/2 до 2/3 объема. Это баланс между смазкой и энергопотреблением.
Низкие скорости или периодическое вращение (опорные узлы, редко включаемые механизмы) -3/4 до 4/5 объема. Смазка остается дольше и защищает от коррозии.
Если подшипник заполнен новой смазкой впервые, ориентируйтесь на рекомендации производителя оборудования; в их отсутствие используйте верхнее значение из вашей категории скорости, а после первой работы оцените температуру корпуса подшипника. Если узел нагревается выше нормы, уменьшите объем смазки при следующей заправке.
Пошаговый процесс смазки через тавотницу шприцем
Шаг 1. Герметичное соединение. Плотно прижмите наконечник масляного шприца перпендикулярно к пресс-масленке. Угол должен быть ровно 90 градусов; косое присоединение приводит к неполному контакту, герметичности нет, и смазка начинает вытекать по сторонам вместо введения в полость.
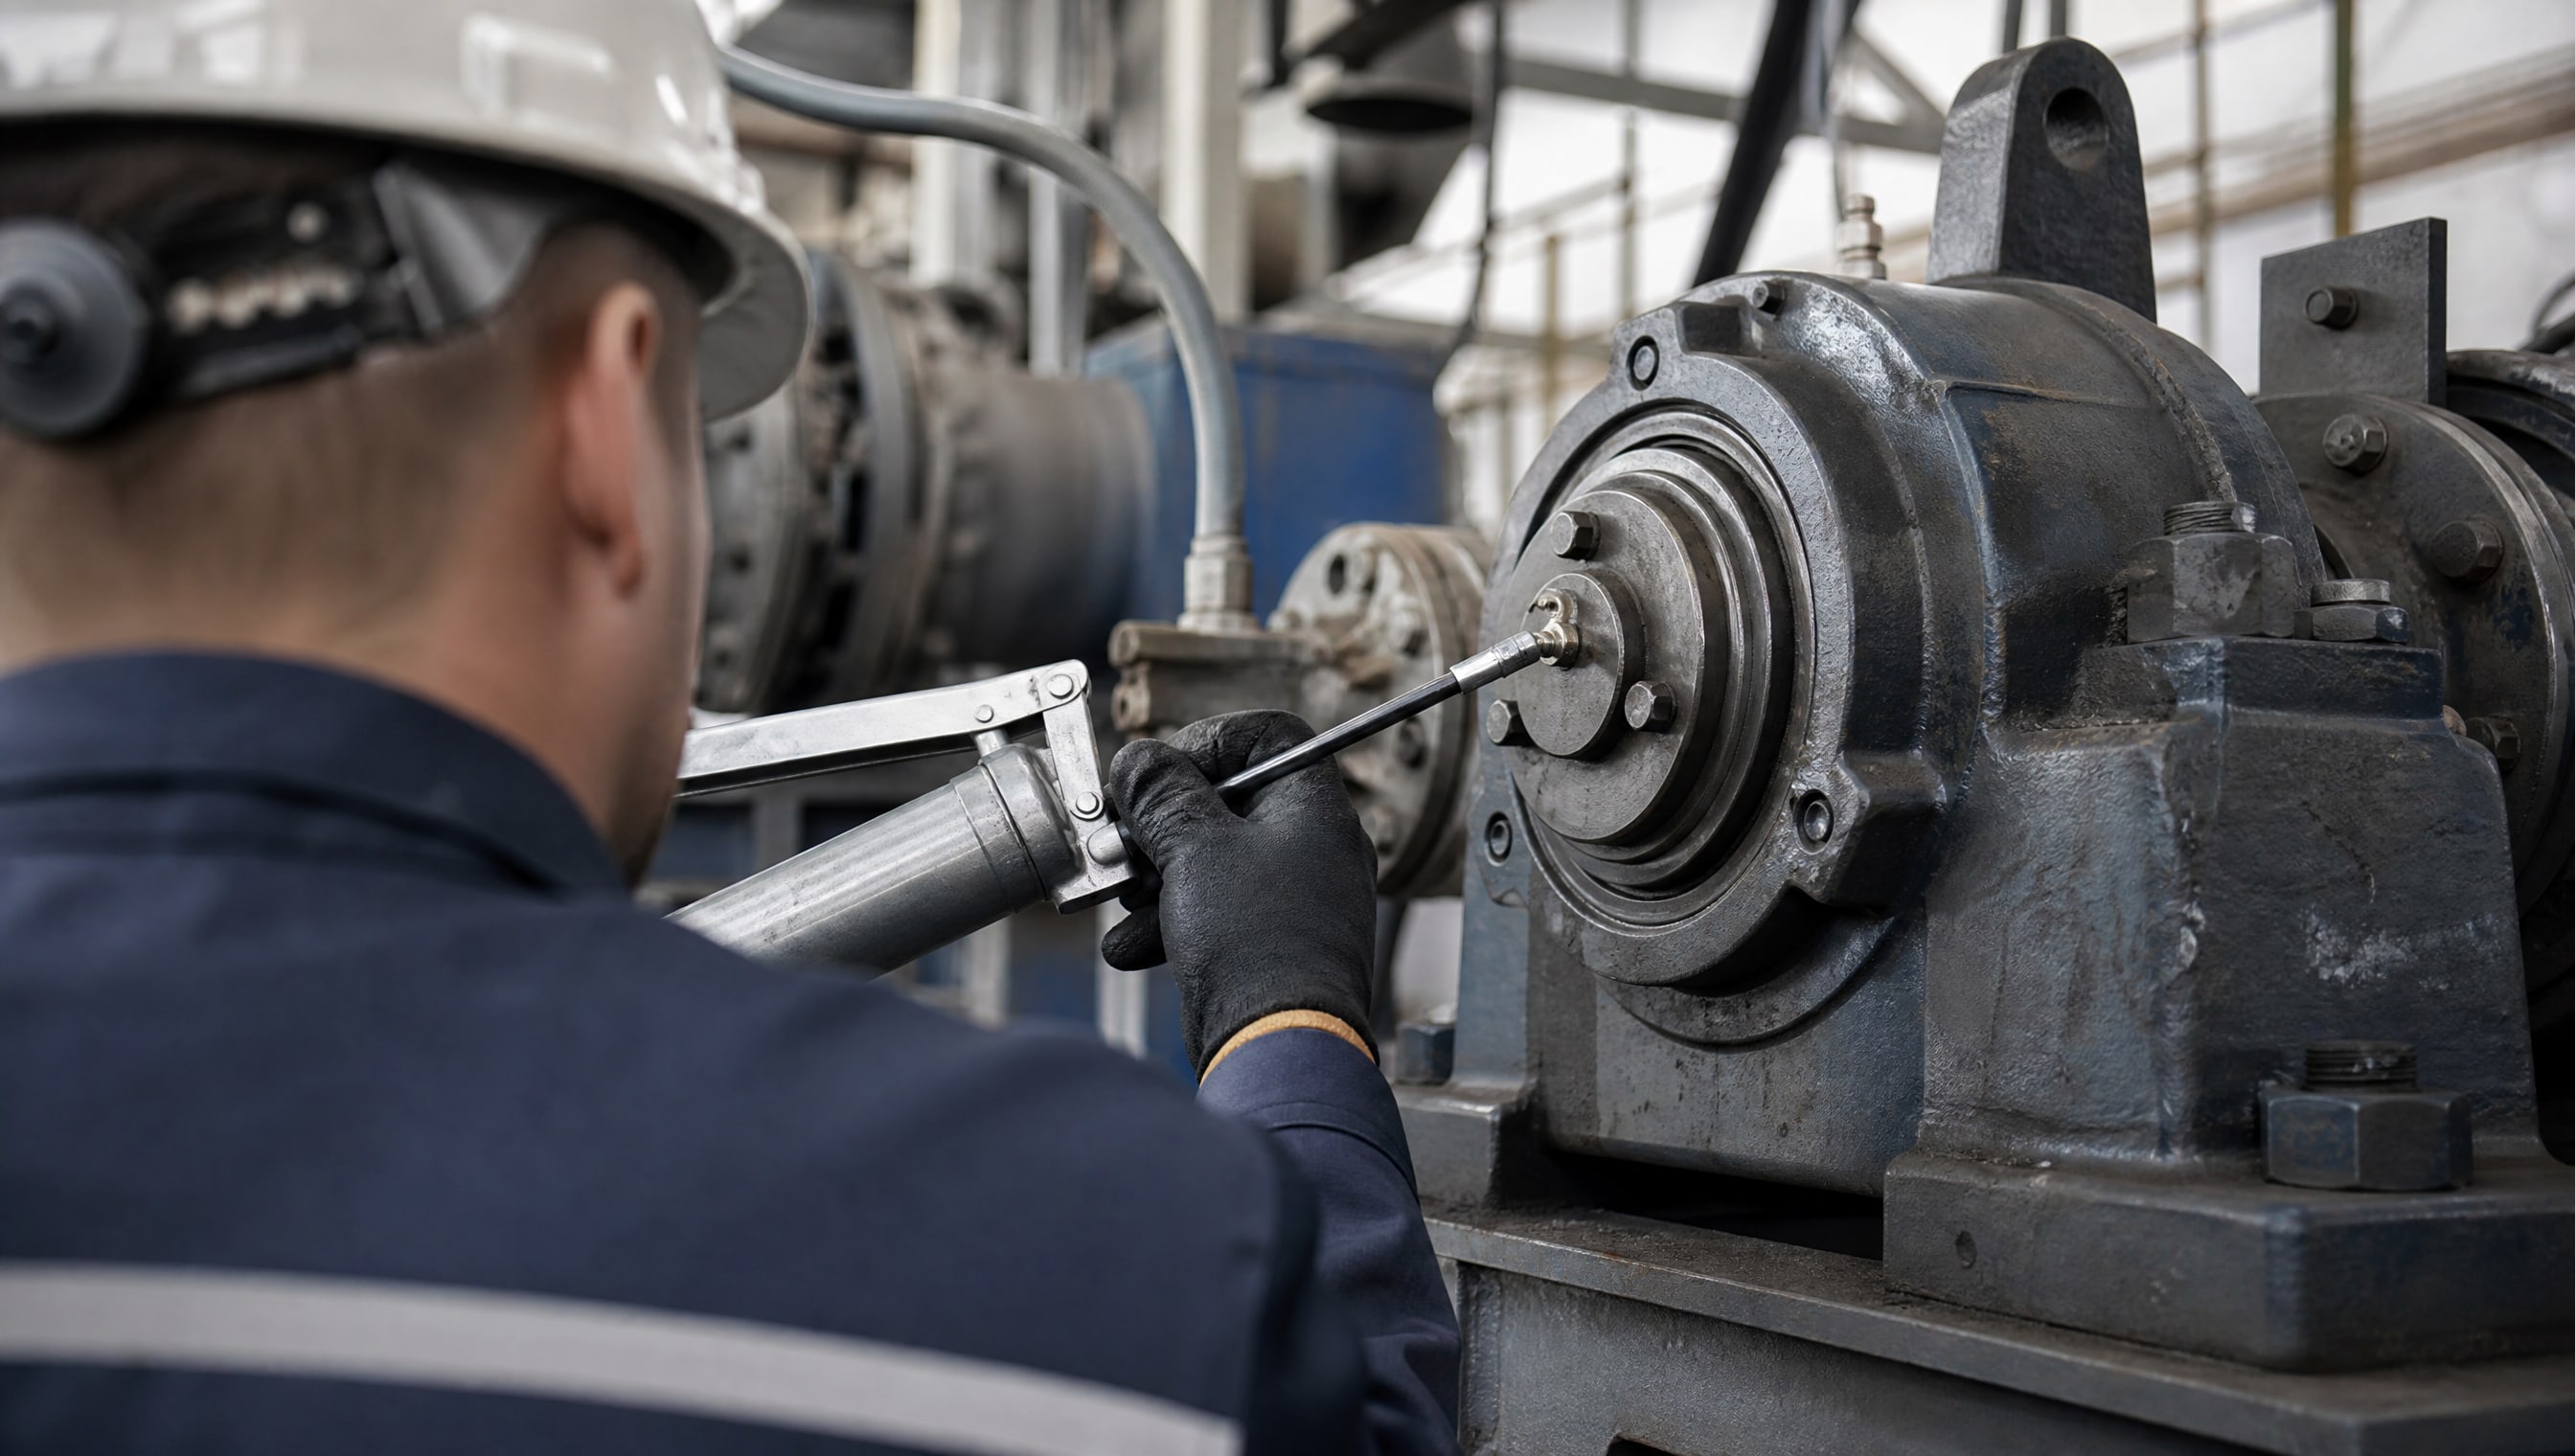
Шаг 2. Плавное нагнетание. Начните медленно нажимать на поршень шприца, без резких движений и рывков. Плавная подача позволяет смазке равномерно вытеснять воздух из внутренней полости и заполнять все зазоры. Слишком быстрое нагнетание может вызвать скачок давления и повредить уплотнения.
Шаг 3. Контроль выхода свежей смазки. По мере введения смазки следите за появлением новой, чистой смазки из-под уплотнений подшипника. Это признак того, что старая смазка и воздух вытеснены, и полость заполняется свежим составом. Как только видна свежая смазка, подачу можно прекратить.
Шаг 4. Извлечение шприца. Аккуратно отведите шприц перпендикулярно от тавотницы. Если резко отдернуть или тянуть под углом, может нарушиться герметичность входного отверстия и закончиться подсосом пыли.
Шаг 5. Очистка снаружи. Мягкой тканью сотрите излишки смазки с внешней поверхности корпуса подшипника, из-под пыльников и уплотнений. Оставленная смазка собирает абразивную пыль и может просочиться дальше в машину.
Шаг 6. Работа на малой скорости. Включите оборудование и дайте подшипнику поработать на низкой скорости (если это возможно) 5–10 минут. Вращение распределяет свежую смазку равномерно по всем поверхностям качения, не позволяя ей скапливаться в одном месте.
Практический ориентир: расход смазки для разных размеров подшипников
Опытные механики часто ориентируются на количество полных нажатий поршня шприца, однако это очень приблизительный метод и зависит от давления, с которым вы давите на рычаг.
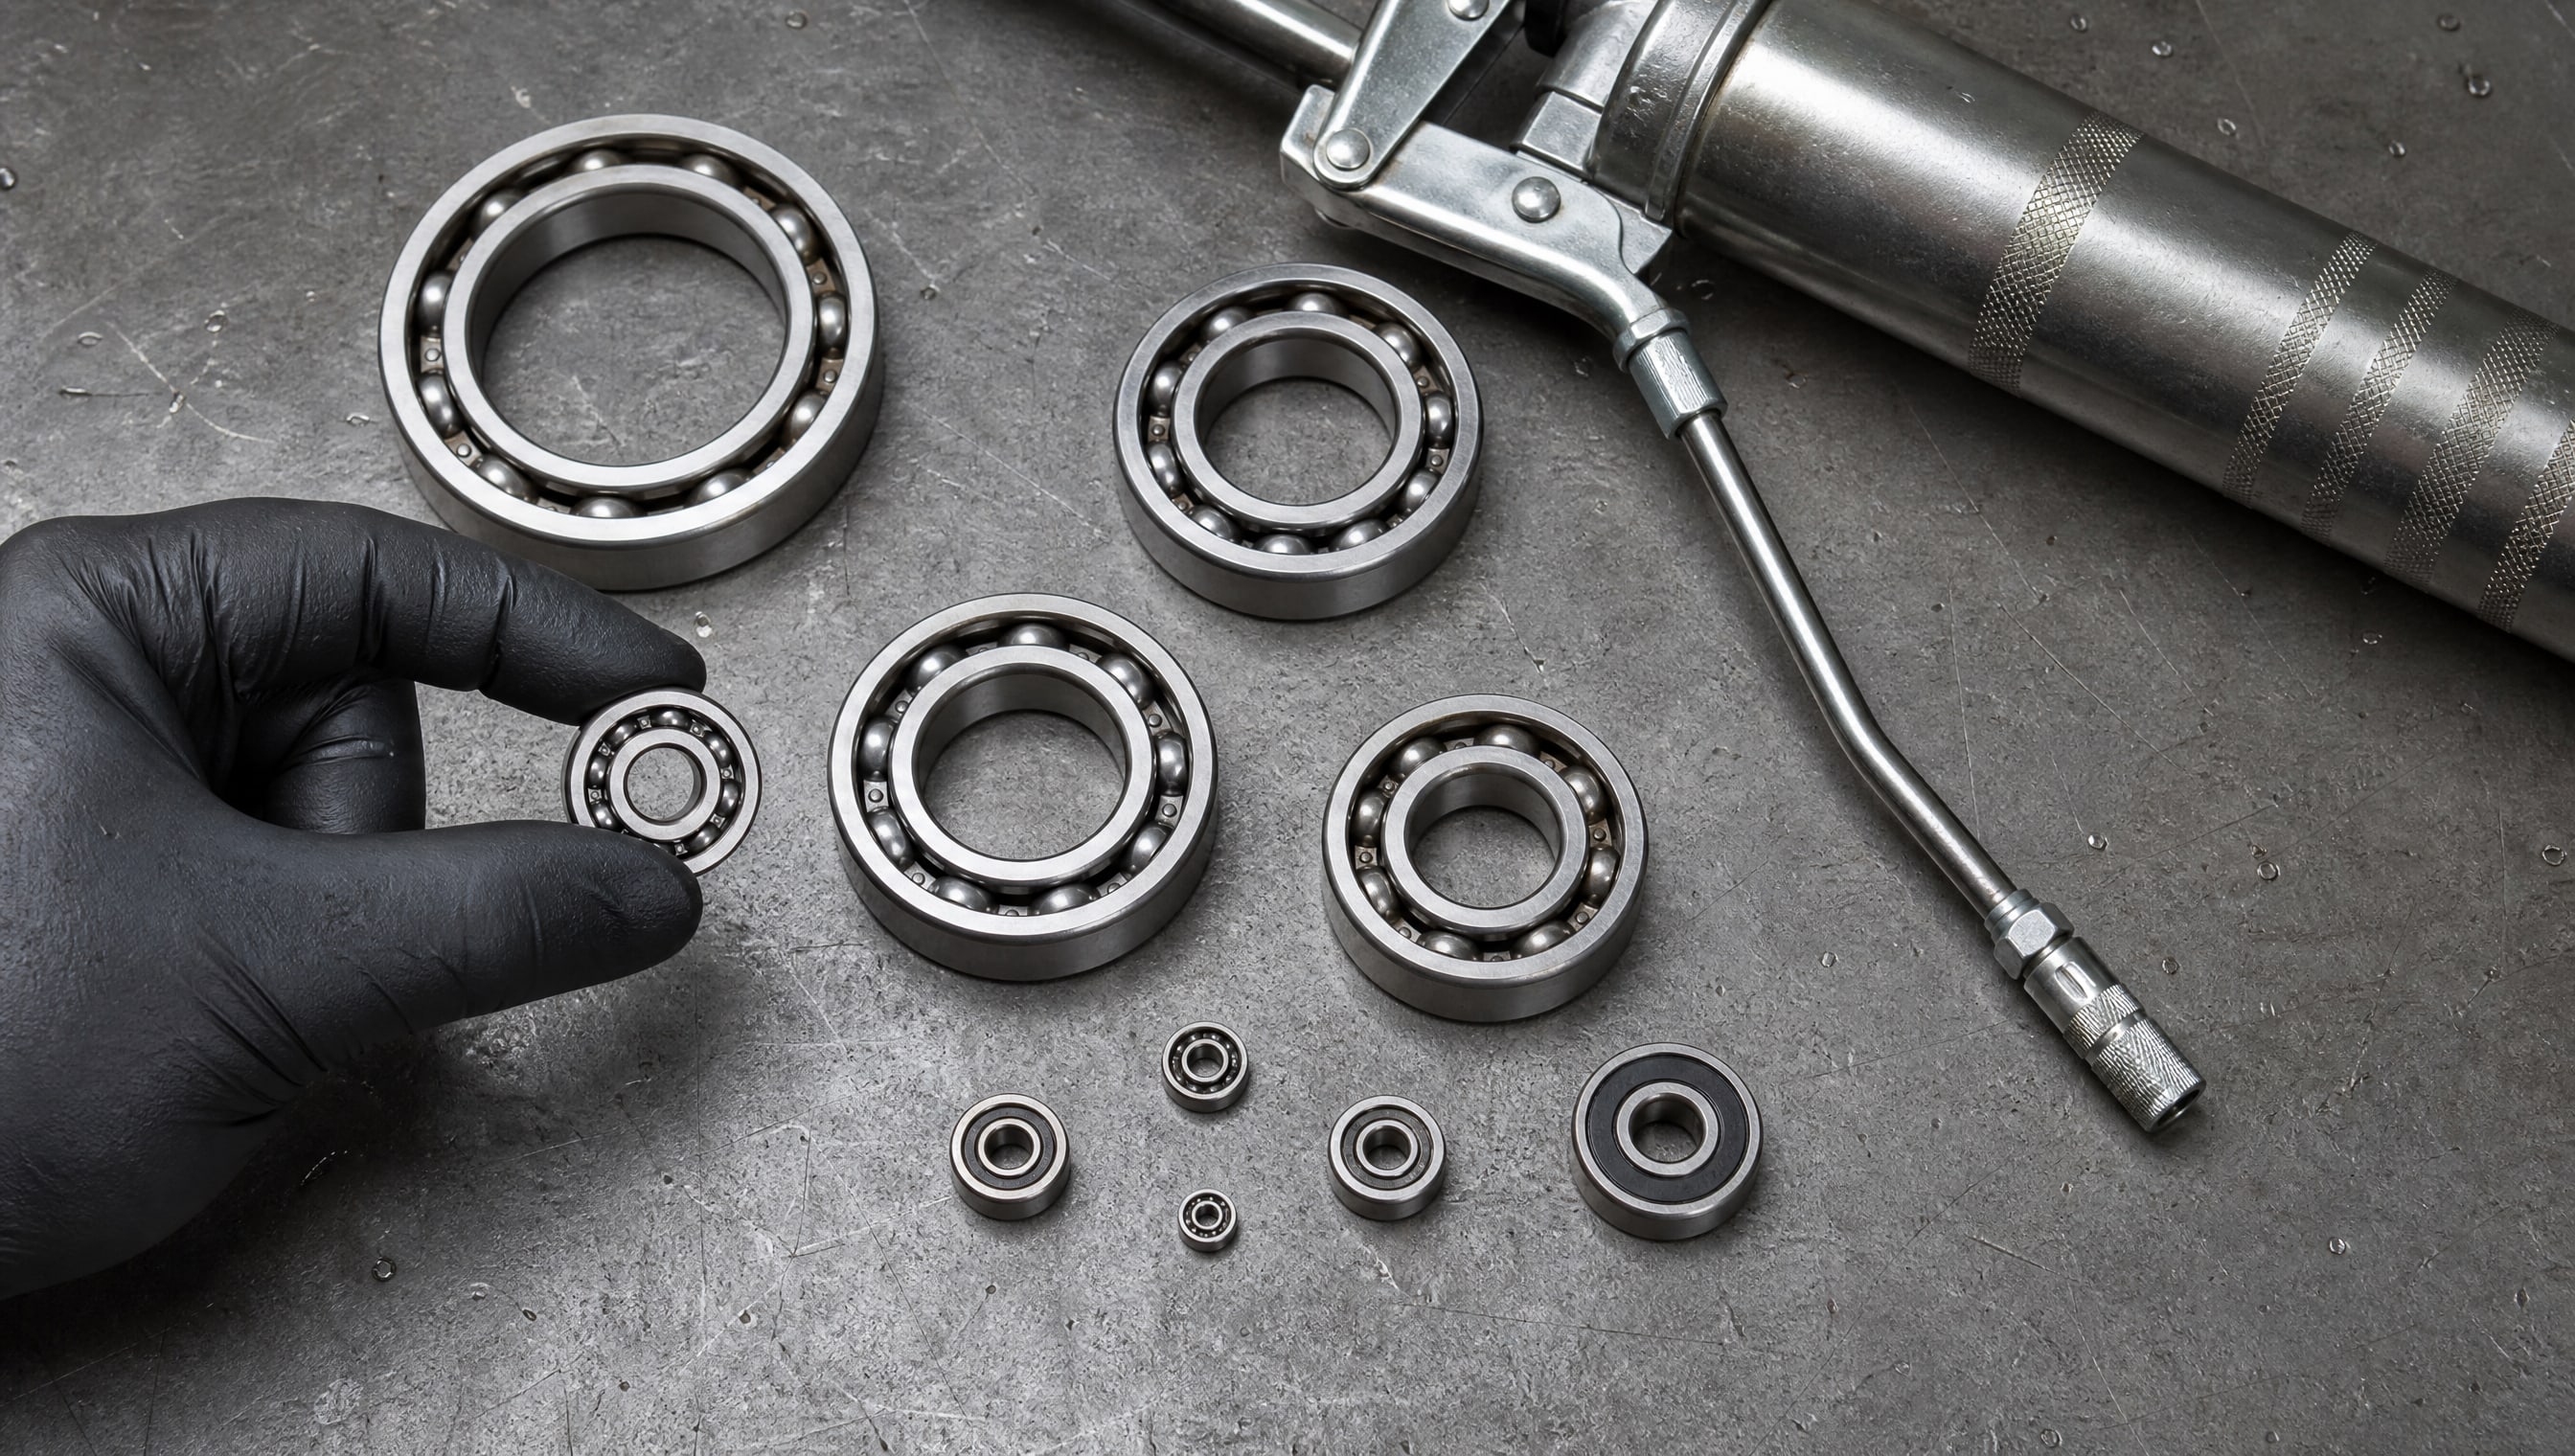
Примерные рекомендации по числу качков шприца (как практический ориентир, а не универсальный стандарт):
Малые подшипники до 50 мм в диаметре -1–2 полных хода поршня.
Средние, 50–100 мм -3–5 ходов.
Крупные, более 100 мм -5–10 ходов.
Эти цифры применимы только к обычным масляным шприцам среднего размера (на 50–100 мл); шприцы меньшего объема потребуют больше ходов, а большие - меньше. Главный критерий остается неизменным: появление свежей смазки из уплотнений.
Как смазать закрытый подшипник: особенности и ограничения
Закрытые подшипники (со встроенными металлическими пыльниками или резиновыми уплотнениями) не оснащены пресс-масленками и по конструкции не предназначены для досмазки после сборки.
Попытка подать смазку в закрытый подшипник может повредить уплотнения и привести к протечке.
Однако в практических условиях иногда возникает необходимость восстановления смазки в узле, который невозможно поменять. Для этого используют осторожный подход: слегка нагревают узел до температуры 70–80 °C (горячей водой, тепловой пушкой или естественным охлаждением в жарком цехе) - это разжижает старую смазку и увеличивает микрозазоры. Затем в видимый боковой зазор между кольцом и пыльником вводят небольшое количество смазки очень тонкой иглой или малым медицинским шприцом, вращая подшипник вручную. Смазка постепенно затекает во внутреннюю полость по мере вращения.
Такая работа требует опыта и чревата повреждением уплотнений, поэтому перед экспериментом рекомендуется согласовать подход с производителем оборудования или его сервисным партнером. Если закрытый подшипник быстро изнашивается и требует частой неофициальной досмазки, проще заменить его на новый с гарантией.
Смазка специальных типов подшипников
Выжимной подшипник сцепления
Выжимной подшипник работает в режиме периодического контакта с постоянной нагрузкой, его вращение прерывистое. Смазка для таких узлов должна быть устойчива к кратковременным пикам давления и не вымываться из-за присутствия масла двигателя. Если выжимной подшипник оборудован пресс-масленкой, его смазывают в разобранном состоянии сцепления, соблюдая режим 2/3 объема. После смазки узел собирают и проверяют на люфт - деталь должна свободно ходить на валу без заедания.
Ступичный подшипник (колесо автомобиля)
Ступичный подшипник передней или задней оси автомобиля постоянно работает на высоких скоростях и воспринимает боковые нагрузки. Заводская смазка рассчитана на весь срок эксплуатации подшипника; досмазка обычно не требуется. Однако если в конструкции узла предусмотрена пресс-масленка (редко, в некоторых грузовиках и специальной технике), то объем смазки - примерно 1/3 объема полости, с учетом центробежного эффекта на высоких оборотах.
Опорный подшипник вала редуктора
Опорные подшипники редукторов работают под действием радиальной нагрузки на средних оборотах. Если редуктор централизованно смазывается маслом через систему циркуляции, то уходящие от емкости смазочные каналы часто имеют пресс-масленки на критических узлах. Они служат для ручной досмазки в случае, если системная подача ослабла или пересыхает. Режим заполнения -1/2 до 2/3 объема; периодичность зависит от часов работы и указывается в паспорте редуктора.
Подшипник с пыльником
Подшипники с тканевым или резиновым пыльником обеспечивают защиту от пыли, но зазор под пыльником позволяет подать смазку шприцом. При смазке такого узла вводите смазку медленно, чтобы пыльник не вывалился с места; после подачи смазки пыльник должен остаться в прежнем положении. Объем -1/2 до 2/3 объема полости, в зависимости от скорости вращения.
Частые ошибки и как их избежать
Переполнение подшипника.
Самая распространенная ошибка - введение слишком большого количества смазки с ошибочным убеждением, что «больше смазки = лучше защита». На практике избыток смазки вызывает сопротивление вращению, выделение тепла и ускоренное старение смазочного материала. При досмазке через боковую плоскость добавляйте не более 40% свободного объема; через смазочные отверстия в кольце - не более 20%.
Неправильный угол присоединения шприца. Если наконечник прижат под углом, герметичность нарушается, и смазка вытекает по сторонам. Убедитесь, что угол ровно 90 градусов, и прижимайте шприц с достаточным усилием.
Введение смазки резкими толчками. Рывковое нагнетание давит на уплотнения и может их повредить, кроме того, воздух и старая смазка не вытесняются полностью. Всегда подавайте смазку плавно и медленно.
Игнорирование появления свежей смазки. Некоторые специалисты вводят смазку просто по времени или по предположению, не контролируя, появилась ли свежая смазка из уплотнений. Это приводит либо к недостаточной заправке, либо к переполнению. Всегда визуально подтверждайте выход свежего состава.
Забывают удалить излишки. Смазка, оставленная на внешней поверхности подшипника, собирает пыль и может проникнуть в соседние узлы или создать грязные потеки. После смазки обязательно протрите корпус.
Смазка не распределена вращением. Если узел сразу загрузили на полную мощность, смазка не распределяется равномерно и может скопиться на дне подшипника. Дайте оборудованию поработать на малой скорости 5–10 минут перед нормальным включением.
Применение универсальной смазки без учета режима. Одна и та же смазка вводится в различных количествах в зависимости от скорости вращения подшипника. Смазка, подходящая по консистенции и составу, неправильно дозируется - и возникают проблемы. Всегда уточните скоростной класс вашего подшипника и режим заполнения перед смазкой.
Смазка старого подшипника, который давно не обслуживался. Если подшипник долго находился без движения, старая смазка кристаллизуется и создает сопротивление. Перед введением новой смазки дайте подшипнику поработать вхолостую несколько минут - это разогреет старый состав и облегчит его вытеснение.
Промывка открытых подшипников перед первой смазкой
Если вы устанавливаете открытый подшипник (без встроенных уплотнений) на восстановленный или отремонтированный вал, рекомендуется промыть подшипник перед закладкой консистентной смазки.
Консервационное масло, присутствующее на новом подшипнике, и скопившиеся мелкие частицы необходимо удалить, чтобы они не смешались с рабочей смазкой и не вызывали ускоренный износ.
Промывка выполняется в бензине, уайт-спирите или специальном промывочном масле: поместите подшипник в емкость с жидкостью, осторожно прокрутите его вручную несколько раз, чтобы вымыть консервант, затем достаньте и дайте просохнуть на чистой ткани в течение 10–15 минут. После просушки подшипник готов к закладке консистентной смазки.
Таблица режимов заполнения подшипника в зависимости от скорости
| Режим работы | Диапазон скоростей (примерно) | Рекомендуемое заполнение полости подшипника | Проблемы при переполнении |
|---|---|---|---|
| Высокоскоростной | 3000+ об/мин | 1/5 объема | Перегрев, избыточное сопротивление, пробой уплотнений |
| Среднескоростной | 500–3000 об/мин | 1/2–2/3 объема | Нагрев, вязкое сопротивление |
| Низкоскоростной или периодический | до 500 об/мин | 3/4–4/5 объема | Стекание смазки, вытечки из-под пыльников |
Применение смазки для экстремальных условий
Если подшипник работает в условиях высоких температур, при воздействии влаги, щелочных или кислотных растворов, потребуется смазка с повышенной устойчивостью к окружающей среде.
На линиях фасовки, где есть контакт с пищевыми продуктами или санитарные требования, используют смазки пищевого допуска (категория NSF H1).
Для узлов в агрессивной среде (влажные цеха, соляные туманы, воздействие щелочных растворов) подходят смазки, устойчивые к химическому воздействию. При смазке таких подшипников через тавотницу объем и периодичность остаются прежними, но само по себе выбор правильного состава - это уже половина успеха. На производствах с требованиями к жаростойкости и устойчивости к гидролизу часто используют специализированные составы, которые долго сохраняют свои свойства даже при контакте с конденсатом или моющими растворами. Смазка в таких условиях может работать дольше стандартных консистентных материалов, а ее влагостойкость снижает риск окисления и коррозии подшипника.
Часто задаваемые вопросы
Что произойдет, если переполнить подшипник смазкой?
Излишняя смазка создает механическое сопротивление при вращении и нагрев из-за вязкого трения. Узел начинает нагреваться, ускоряется старение самой смазки, и она может вытечь из-под уплотнений. Переполненный подшипник часто выходит из строя быстрее, чем недозаправленный.
Как понять, что пора переполнен подшипник, если я уже смазал?
Включите оборудование и через 5–10 минут работы измерьте температуру корпуса подшипника. Если она поднялась выше нормы (более чем на 20–30 °C от окружающей температуры), значит, смазки слишком много. Дайте узлу остыть, затем удалите часть смазки, введя пустой шприц и осторожно отсасывая ее из-под уплотнений.
Можно ли смазывать подшипник маслом вместо консистентной смазки?
Только если конструкция подшипника предусмотрена для масляной смазки с циркуляцией. Консистентная смазка и масло имеют разные вязкостные характеристики и работают по разным принципам. Введение масла в подшипник, рассчитанный на пластичную смазку, может вызвать вытечку и загрязнение окружающих узлов.
Как часто нужно смазывать подшипник через тавотницу?
Периодичность указывается в техническом паспорте оборудования и обычно составляет от 500 до 2000 часов работы в зависимости от режима, нагрузки и типа смазки. На практике многие предприятия ориентируются на визуальный осмотр: если смазка вытекает из-под уплотнений или подшипник начал греться, пора переполнить. Профилактическая смазка проводится раз в 1–2 месяца при постоянной работе оборудования.
Чем отличается смазка подшипника шприцем от централизованной системы смазки?
Шприц - это ручная точечная подача смазки в конкретный узел; требует внимания и опыта. Централизованная система автоматически подает смазку по расписанию или при срабатывании датчика давления, что удобнее на крупном производстве. Через тавотницу смазывают, когда система отключена или отсутствует, и только открытые подшипники.
Как смазать подшипник, не снимая его с вала?
Если подшипник оборудован пресс-масленкой, это делается именно через тавотницу без разборки - узел остается на месте. Если пресс-масленки нет и уплотнения полностью закрыты, придется разбирать конструкцию или применять тонкую иглу для введения смазки в видимый боковой зазор (только для закрытых подшипников в экстренных ситуациях).
Заключение
Правильная смазка подшипника через тавотницу - это баланс между необходимым объемом, плавностью подачи и контролем за равномерным распределением смазки во время работы. Ключевые моменты: соблюдайте угол 90 градусов при присоединении шприца, вводите смазку медленно и плавно, ориентируйтесь на появление свежего состава из уплотнений, а не на время или предположение, и обязательно дайте узлу поработать на низких оборотах для распределения смазки. Режим заполнения полости подшипника напрямую зависит от скорости вращения: от 1/5 при высокоскоростных узлах до 3/4–4/5 при низких скоростях.
Переполнение - это главный враг долговечности подшипника; переполненный узел нагревается и быстро изнашивается. Закрытые подшипники не приспособлены для досмазки через тавотницу и требуют либо замены, либо специальных осторожных подходов с местным нагревом. После освоения пошаговой процедуры вы сможете безопасно обслуживать открытые подшипники на собственном оборудовании, снижая затраты на сервис и поддерживая надежность узлов на должном уровне.
Следующий шаг - проведите инвентаризацию имеющихся на вашем производстве подшипников, уточните у производителя оборудования наличие и размеры пресс-масленок, подберите подходящие масляные шприцы и консистентную смазку, соответствующую режиму работы каждого узла, и составьте регламент досмазки с указанием периодичности и требуемого объема.