Выбор правильной смазки для высокотемпературных узлов - одна из главных задач инженера при проектировании и обслуживании оборудования в металлургии, энергетике и машиностроении. При рабочей температуре выше 200 °C обычные пластичные смазки теряют эффективность, начинают окисляться, коксоваться и выгорать, что приводит к повышенному износу и выходу оборудования из строя. Высокотемпературные смазочные материалы решают эту проблему, но их выбор требует понимания того, как температура влияет на разные типы смазок, в чем различие между точкой каплепадения и реальной рабочей температурой, и какие загустители способны работать в экстремальных условиях. В этой статье разберемся, на что обращать внимание закупщику и техническому специалисту при подборе смазки для узлов, работающих в условиях высокого теплового воздействия.
Материал построен на основе промышленных стандартов, технических описаний и практического опыта применения высокотемпературных материалов на производствах. После прочтения вы сможете уверенно сравнивать предложения поставщиков, понять, почему графитовая или обычная литиевая смазка не подойдет для вашего узла, и выбрать материал с запасом по температурному диапазону.
Почему обычные смазки разрушаются при высокой температуре
При нагреве молекулы базового масла и структура загустителя теряют устойчивость.
Кальциевые смазки начинают расслаиваться и теряют смазывающую способность уже при 80–90 °C, литиевые - при 120 °C. По мере дальнейшего нагрева смазка не просто вытекает: она окисляется, выгорает, а в некоторых случаях коксуется - образует твердый нагар на поверхности детали. Коксовый слой разрушает адгезию (прилипание) смазки к металлу, и детали начинают работать в режиме сухого трения, что приводит к ускоренному износу и заклиниванию.
Для сравнения: высокотемпературная смазка на базе синтетического масла и полимочевинного загустителя сохраняет структуру и смазывающие свойства благодаря синтезированным молекулам, более устойчивым к окислению. Синтетические загустители не разрушаются при воздействии кислорода и высокой температуры так быстро, как обычные кальциевые или даже простые литиевые. При этом свойства теряются постепенно, а не скачком, что дает запас безопасности при длительной работе.
Температурный диапазон пластичных смазок и роль загустителя
Каждый тип загустителя определяет предельную рабочую температуру смазки.
Вот как это распределяется:
| Тип загустителя | Максимальная рабочая температура |
|---|---|
| Кальциевый | до 70–90 °C |
| Литиевый | до 120 °C |
| Литиевый комплексный | до 150–180 °C |
| Полимочевинный, синтетический | до 200 °C и выше |
| Силиконовый, фторполимерный (специальные) | до 250–300 °C |
Важный нюанс: эти цифры - рабочие температуры, а не точка каплепадения. Точка каплепадения - это лабораторный показатель, при котором смазка начинает стекать под собственным весом. Рабочая температура обычно на 30–50 °C ниже точки каплепадения. Например, если смазка имеет точку каплепадения 180 °C, ее безопасная рабочая температура составляет примерно 130–150 °C, а не полные 180 °C. Это различие критично при выборе: если узел работает при 200 °C, нужна смазка с точкой каплепадения минимум 250–280 °C, чтобы обеспечить запас.
Синтетические базовые масла (полиальфаолефины, эфиры, полиглиголи) медленнее окисляются, чем минеральные, и выдерживают температуры до 300 °C в сочетании с комплексными или полимочевинными загустителями. Полимочевина особенно хороша для высоких температур: ее молекулы образуют более стабильную структуру и способны частично переходить в твердый смазочный слой при дальнейшем нагреве, обеспечивая смазывание даже после того, как основной объем материала истощился.
Выбор смазки с учетом типа узла и режима работы
Температура - только одна из переменных.
При выборе смазки для узла, работающего выше 200 °C, необходимо учитывать также:
Нагрузку на узел. Высоконагруженные узлы требуют вязкого синтетического базового масла и жесткого загустителя, чтобы смазочный слой выдержал давление. Низконагруженные узлы могут обойтись более мягкой консистенцией.
Скорость вращения или движения. Узлы с высокими оборотами (свыше 5000 об/мин) требуют смазок, которые не образуют избыточного тепла из-за вязкого трения. Для них подходят материалы с низкой вязкостью базового масла, чтобы минимизировать нагрев при сдвиге. Тихоходные узлы могут использовать более вязкие смазки.
Наличие влаги и агрессивной среды. Если узел соприкасается с паром, щелочами или влажным воздухом, нужна смазка, которая не смывается и не взаимодействует с этими средами. Синтетические смазки обычно более устойчивы к воде.
Режим работы: постоянный или прерывистый. При постоянной работе смазка нагревается равномерно, и реальная температура узла может быть выше, чем расчетная. При прерывистой работе узел остывает, что дает материалу возможность восстановиться.
Примеры применения показывают, что для металлургического оборудования, работающего при 200 °C и выше, предпочитают полимочевинные и синтетические составы. Для задвижек, арматуры и резьбовых соединений, которые подвергаются экстремальному тепловому воздействию, используют также специальные пасты и антифрикционные покрытия вместо традиционных пластичных смазок.
Графитовая смазка: ограничения для высокотемпературных узлов
Графитовую смазку часто упоминают как универсальное решение для горячих узлов, но это заблуждение.
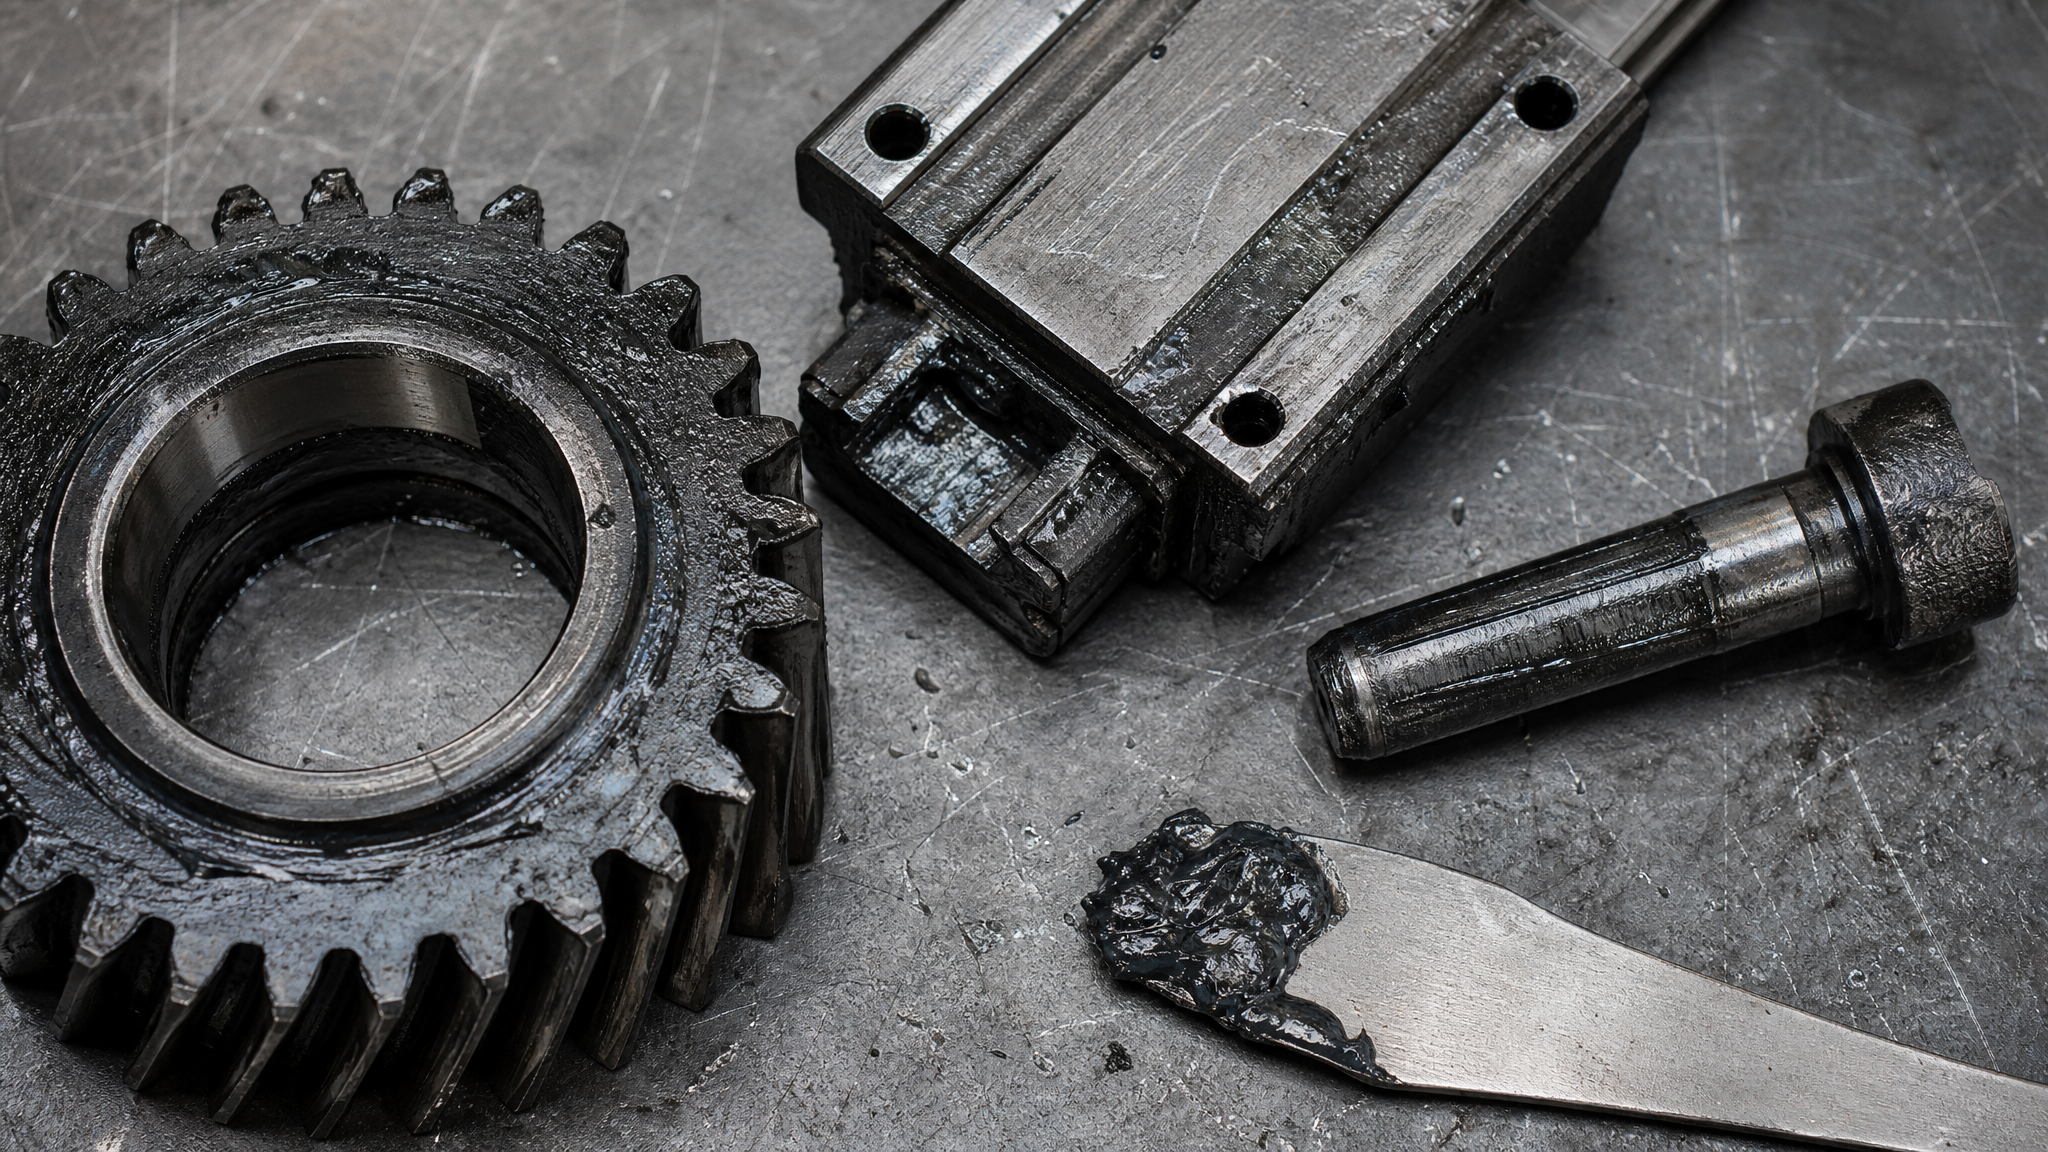
Согласно стандарту ГОСТ 3333-80, графитная смазка рассчитана на высоконагруженные, тихоходные и грубые узлы, такие как направляющие, ползуны, шарниры. Ее максимальная рабочая температура ограничена, а механическая стабильность (способность сохранять структуру при деформации) оставляет желать лучшего.
При температурах выше 200 °C графит может окисляться, а база смазки - разрушаться. Кроме того, графитовая смазка имеет низкую адгезию (не прилипает хорошо к металлу), поэтому при вибрации и теплеотводе она может скатываться с поверхности. Это означает, что для узлов с интенсивным нагревом графитовая смазка требует частого переснабжения, что неудобно и повышает затраты на обслуживание.
Графит в составе высокотемпературной смазки (как добавка, а не основной компонент) может быть полезен для улучшения несущей способности при нагреве, но это уже не «графитовая смазка» в классическом смысле. Для узлов выше 200 °C целесообразнее выбирать материалы на основе синтетических масел и полимочевинных загустителей, которые обеспечивают и долговечность, и стабильность.
Смазки для высоких скоростей и температур одновременно
Некоторые узлы требуют одновременно высоких оборотов и высокой температуры: подшипники в центрифугах, шпиндельные узлы горячего проката, муфты в энергооборудовании.
Для таких условий нужна смазка, которая минимизирует трение и нагрев, но при этом остается жидкостной и не испаряется при 200 °C и выше.
Вязкость базового масла в таких смазках обычно ниже, чем в материалах для низких скоростей, чтобы снизить потери на сдвиг. Используются синтетические масла (полиальфаолефины, эфиры) с низким коэффициентом трения. Загуститель - полимочевина или комплексный литий, который обеспечивает достаточную адгезию, но не создает излишнего вязкого сопротивления при вращении.
При выборе смазки для высоких скоростей и температур также важна точка каплепадения. Если рабочая температура узла достигает 200 °C, точка каплепадения должна быть не менее 260–280 °C. На производстве при подборе часто консультируются со спецификацией оборудования и рекомендациями производителя, но если их нет, используют правило: добавить 50–70 °C к рабочей температуре.
Для узлов, работающих при экстремально высоких температурах до 1100 °C, таких как тормозные механизмы в прессах или ковочных машинах, требуется специальный класс материалов. В таких случаях применяют антифрикционные покрытия или пасты, которые работают не как традиционная пластичная смазка, а как твердый смазочный слой. Например, при задаче защиты тормозных колодок от скрипа и коррозии при критических температурах решением может стать специализированная паста, образующая долгоживущий защитный слой даже при интенсивном нагреве и истирании.
Точка каплепадения: связь с реальной рабочей температурой
Многие закупщики ошибаются, приравнивая точку каплепадения к рабочей температуре.
Это приводит к выбору смазок, которые оказываются неподходящими в реальных условиях. Точка каплепадения измеряется в лабораторных условиях: смазка нагревается в специальном аппарате до момента, когда первая капля падает. Это не означает, что при этой температуре смазка сохраняет смазывающие свойства.
На практике при температуре, близкой к точке каплепадения, смазка уже теряет структуру и вязкость. Адгезия ухудшается, база начинает испаряться, и эффективное смазывание падает. Рабочая температура, при которой смазка еще полноценно защищает узел, обычно на 30–50 °C ниже точки каплепадения. Пример: смазка с точкой каплепадения 180 °C может безопасно работать при 130–150 °C.
Отсюда вывод для практики: если узел работает при 200 °C, нужна смазка с точкой каплепадения минимум 250 °C, а лучше 270–300 °C. Это даст запас на случай локального перегрева, нестабильности режима или ошибки в замере температуры. При закупке всегда проверяй не только диапазон в рекламе, но и конкретное значение точки каплепадения в техническом паспорте (TDS).
Часто задаваемые вопросы
Какую смазку выбрать для подшипников, работающих при температуре выше 200 °C?
Для подшипников при рабочей температуре выше 200 °C подходят смазки на основе синтетических масел с полимочевинным или комплексным литиевым загустителем, с точкой каплепадения минимум 260–280 °C. Учитывай также скорость вращения: для высоких оборотов нужна смазка с низкой вязкостью базового масла, чтобы минимизировать нагрев. Перед закупкой сверься со спецификацией подшипника и добавь запас 50 °C к максимальной рабочей температуре.
Чем отличается литиевая комплексная смазка от обычной литиевой?
Обычная литиевая смазка работает до 120 °C, литиевая комплексная - до 150–180 °C. Различие в структуре молекулы загустителя: комплексная включает дополнительные компоненты, которые усиливают устойчивость к окислению и повышают механическую стабильность. Однако для узлов выше 200 °C даже комплексная литиевая смазка недостаточна; нужны полимочевинные или синтетические материалы.
Может ли графитовая смазка работать при 200 °C и выше?
Нет. Графитовая смазка согласно ГОСТ 3333-80 рассчитана на грубые, тихоходные узлы и имеет ограниченную максимальную температуру. При 200 °C и выше она окисляется, теряет адгезию и быстро вымывается. Для высокотемпературных узлов выбирай полимочевинные или синтетические составы, а графит можешь рассмотреть только как добавку в специальный материал, но не как основу.
Как проверить, что смазка действительно не коксуется при нагреве?
На практике это проверить сложно без лабораторного оборудования. Надежнее всего руководствоваться техническим паспортом (TDS) и точкой каплепадения. Смазка, которая не коксуется, обычно имеет синтетическое базовое масло (эфир, полиальфаолефин) и соответствующий загуститель. Проверь, есть ли в спецификации информация об окислительной стабильности, и добавь запас по температуре при выборе.
Зачем нужен запас по температуре при выборе смазки?
Запас нужен, потому что реальная температура узла может быть выше расчетной из-за трения, нестабильности режима, локального перегрева или ошибки в замере. Кроме того, точка каплепадения смазки не равна рабочей температуре - между ними 30–50 °C разницы. Если узел работает при 200 °C, выбирай смазку с точкой каплепадения 270–300 °C, чтобы гарантировать долгую и надежную работу.
Заключение
Выбор смазки для узлов с рабочей температурой выше 200 °C требует знания не только температурного диапазона, но и понимания того, как загуститель и базовое масло реагируют на нагрев. Обычные кальциевые и литиевые смазки начинают терять свойства при 80–130 °C и для таких условий непригодны. Для работы выше 200 °C необходимы полимочевинные, синтетические или специальные составы на основе силикона и фторполимеров, которые сохраняют структуру и смазывающие свойства благодаря устойчивым молекулам базового масла и комплексному загустителю.
Ключевой ошибкой при выборе остается приравнивание точки каплепадения к рабочей температуре. На практике рабочая температура на 30–50 °C ниже точки каплепадения, поэтому при ориентировке на 200 °C нужна смазка с точкой каплепадения минимум 250–280 °C. Графитовые смазки и материалы старого поколения для этих условий непригодны. Перед закупкой сверься со спецификацией узла, определи тип нагрузки, скорость и наличие влажной или агрессивной среды, затем выбери смазку с запасом по температуре и проверь параметры в техническом паспорте. Такой систематический подход предотвратит преждевременный износ оборудования и снизит затраты на аварийное обслуживание.