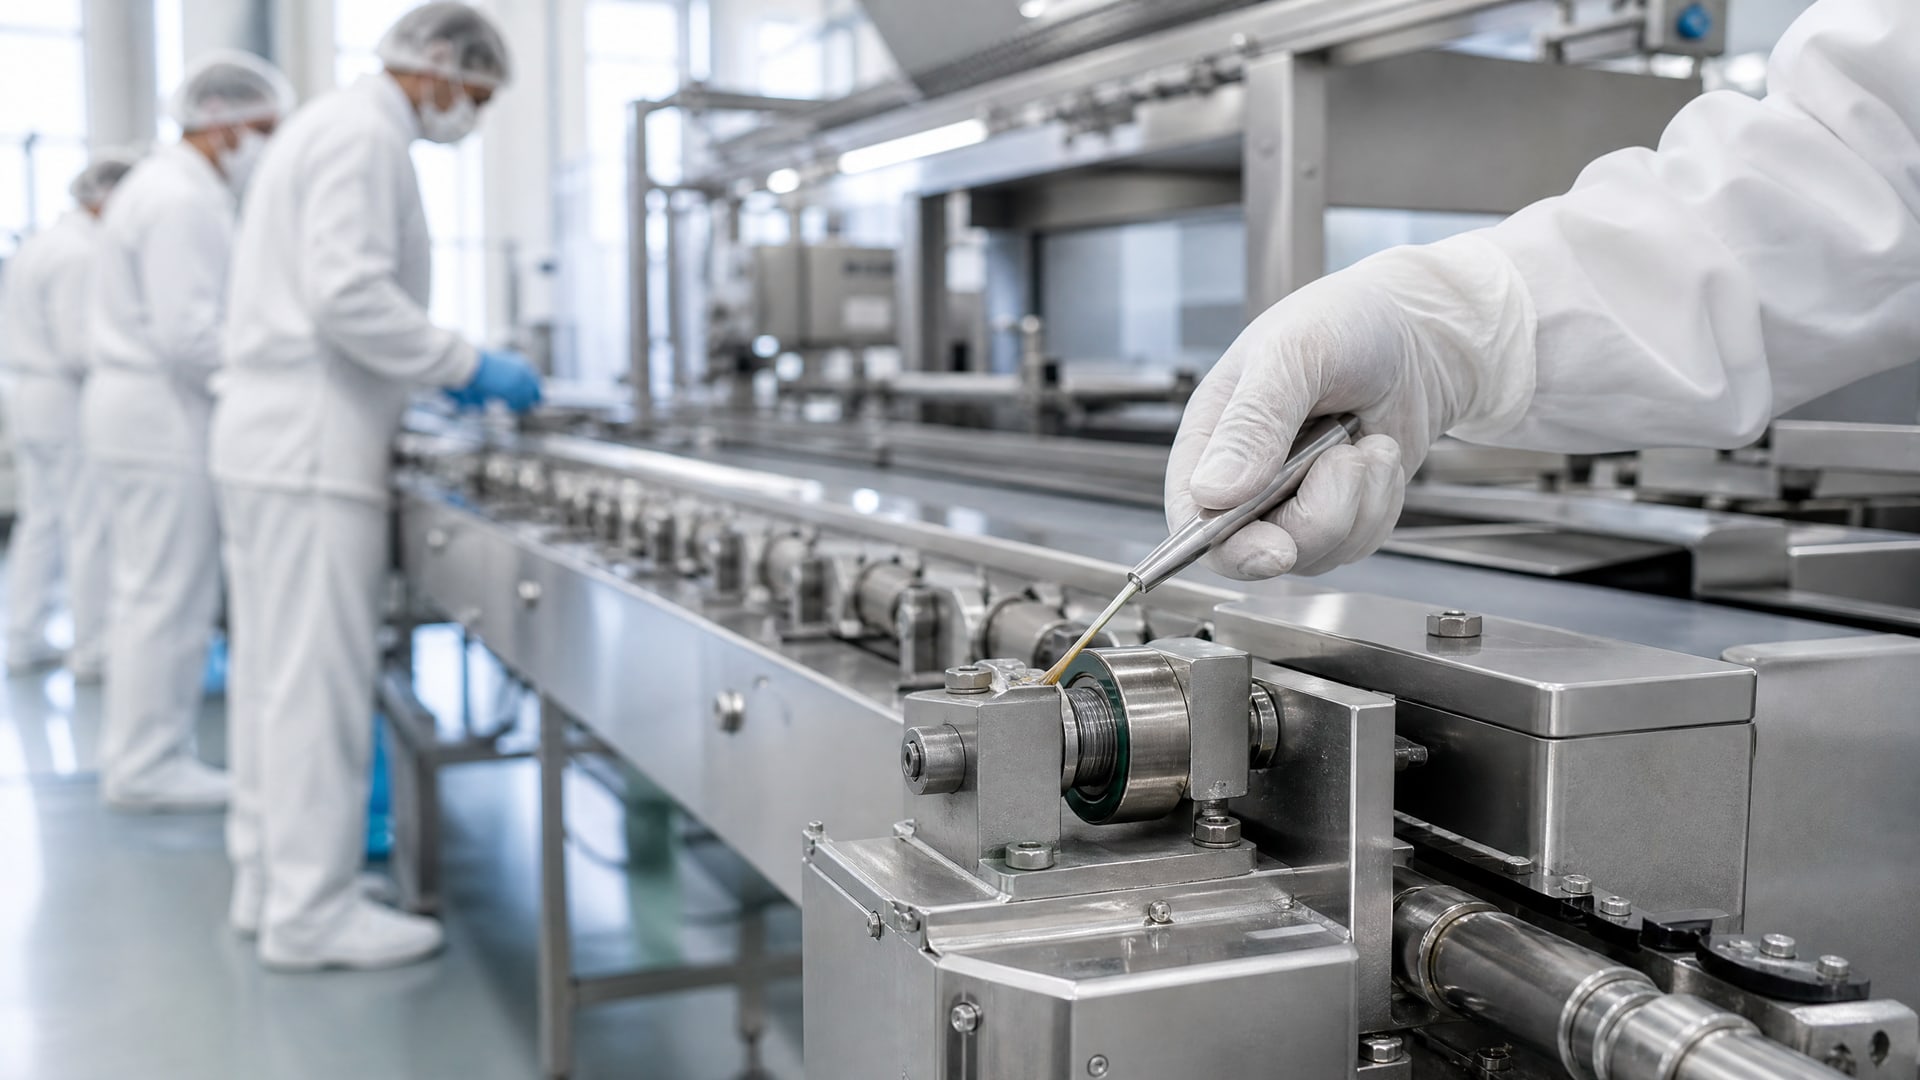
Аудит ХАССП - это не просто галочка в документах. Проверяющие анализируют каждый производственный процесс, включая смазку оборудования, как потенциальный источник загрязнения. Смазки категории H1 (NSF H1) - это не пищевой продукт, а смазочный материал, допустимый при случайном контакте с пищей. Их наличие на пищевом предприятии критично не потому, что они волшебные, а потому, что они задокументированы, проверены и встроены в контроль производства.
Аудиторы не ищут идеальность - они проверяют, есть ли у вас система управления химическими рисками, включающая выбор, применение и учет смазок. От правильного выбора H1-смазки и ее роли в HACCP-плане зависит, пройдет ли ваше предприятие проверку без замечаний или нужно будет устранять несоответствия. В этом материале мы разберем, что именно смотрят аудиторы, какие документы нужно иметь в порядке, и как выбрать смазку, которая не создаст проблем при контроле.
Что аудиторы проверяют в системе смазки пищевого предприятия
Аудит ХАССП начинается с вопроса: как на вашем заводе контролируются химические загрязнения, которые могут попасть в готовый продукт?
Смазки - это один из таких рисков. Проверяющий в первую очередь запросит реестр всех смазочных материалов, применяемых на производстве, и сопоставит его с фактическими точками смазки на оборудовании.
Аудиторы проверяют наличие действующей регистрации NSF H1 для каждого продукта, используемого в зонах риска incidental contact. Старый сертификат или скриншот из интернета - недостаточно. Нужна актуальная запись в реестре NSF, которая подтверждает, что этот конкретный продукт с этим конкретным регистрационным номером одобрен для использования в пищевой промышленности. ISO 21469 дополняет H1-регистрацию, добавляя требования к гигиене производства самой смазки.
Вторая важная проверка - наличие HACCP-плана или программы предварительного обеспечения (prerequisite program), в которых смазка прямо называется как контролируемый процесс. Это не значит, что нужна отдельная огромная документация. Достаточно того, что в производственном регламенте указано: какие узлы смазываются, какой продукт используется, с какой периодичностью проводится работа, кто ответственен и какие записи ведутся. Эта логика - риск → идентификация → контроль → документ - показывает аудитору, что вы не просто купили H1-смазку, а встроили ее в систему управления.
Третий элемент - разделение мест применения. H1 должна использоваться только в зонах риска incidental contact (подшипники редукторов, гидравлические системы, цепи, компрессоры, расположенные рядом с открытым продуктом или его путем). Для оборудования вне этих зон допустимо применение обычной промышленной смазки H2. Аудитор пройдет по производству и проверит, что каждое место смазки соответствует документам. Если на редукторе, висящем над линией фасовки, обнаружена обычная смазка вместо H1 - это минимум замечание, максимум несоответствие.
Не менее важна логистика применения. На предприятии должны быть отдельные емкости, дозаторы или шприцы для H1 и для обычных смазок. Перекрестное загрязнение - когда в H1-канистру попала капля обычной смазки - ломает весь смысл сертификации. Записи по смазке (дата, партия, ответственное лицо, точка нанесения) подтверждают, что работа проводилась в соответствии с регламентом, а не от случая к случаю.
Роль NSF H1 регистрации в соответствии требованиям ХАССП
NSF H1 - это не марка смазки, а статус регистрации в реестре Национального фонда санитарии (NSF).
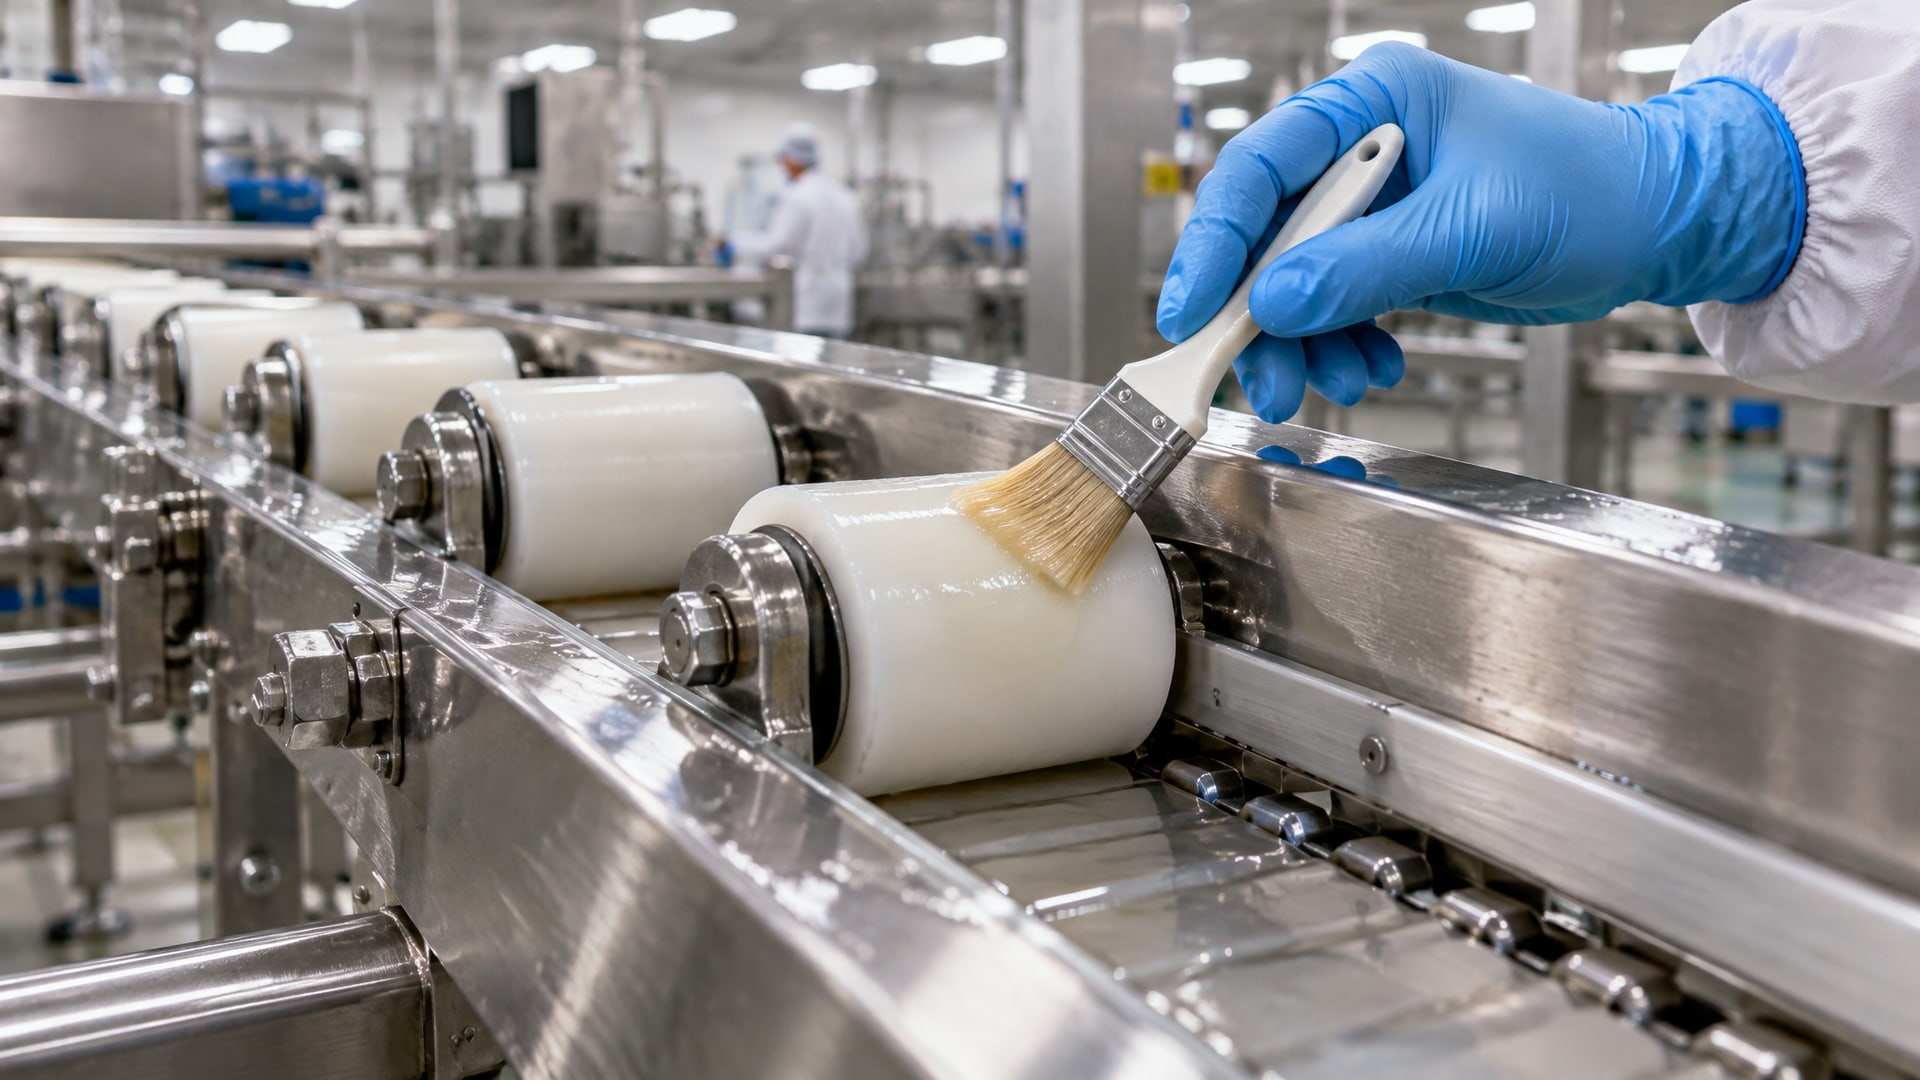
Регистрация означает, что производитель смазки подал заявку, предоставил формулу, токсикологические данные и результаты испытаний, и NSF подтвердил, что смазка при случайном контакте с пищей не представляет неприемлемого риска.
Важное уточнение: H1 не означает «безопасна в любом количестве». Источники указывают ориентир по загрязнению в 10 ppm / 10 mg/kg. Это значит, что если на узел нанести излишнее количество смазки, и часть из нее попадет в продукт, то суммарное содержание смазочного материала в готовом продукте не должно превышать эту норму. Норма установлена исходя из токсикологических данных и условий случайного контакта, а не из предположения, что можно наносить смазку килограммами.
Для HACCP важно то, что H1-регистрация снижает категорию риска. Если вы используете обычную промышленную смазку в зоне incidental contact, риск оценивается как значимый и требует специальных мер контроля. Если вы используете H1-смазку с действующей регистрацией и правильно ее применяете, риск переходит в категорию управляемого (managed hazard) и может быть включен в prerequisite program вместо HACCP-критических точек.
Аудиторы проверяют живую регистрацию продукта в базе NSF, а не исторические документы. Если производитель снял смазку с производства, она больше не в реестре, и использование ее на пищевом предприятии будет расценено как несоответствие. Поэтому перед закупкой новой партии нужно убедиться, что выбранный вами продукт все еще зарегистрирован и действителен.
Выбор H1-смазки: согласованность с HACCP-планом и требованиями оборудования
Правильный выбор H1-смазки начинается не с поиска максимально универсального продукта, а с анализа каждого узла.
Разные узлы требуют разных вязкостей и консистенций, и пищевой допуск H1 не заменяет эти требования.
Например, подшипник шпинделя может требовать H1-масло вязкостью ISO VG 32 или вязче, тогда как редуктор сложной геометрии может требовать H1-пластичную смазку NLGI 2. Консистенция (NLGI-класс) определяет, будет ли смазка вытекать из зазора или останется на месте. Если на узел, рассчитанный на NLGI 2, нанести жидкую смазку, она вытечет, и узел будет работать на сухо, что приведет к износу и потенциально к выходу оборудования из строя.
EHEDG (European Hygienic Engineering & Design Group) выпустил руководство Guideline 23, Part 1, где разобраны практические рекомендации по использованию H1 и HT1 (высокотемпературные) зарегистрированных смазок в пищевой промышленности. Этот документ указывает, что выбор смазки должен включать проверку спецификации производителя оборудования (OEM-рекомендации), соответствие вязкости рабочему режиму и условиям температуры, а также подтверждение совместимости материалов (резины уплотнений, пластиков, покрытий).
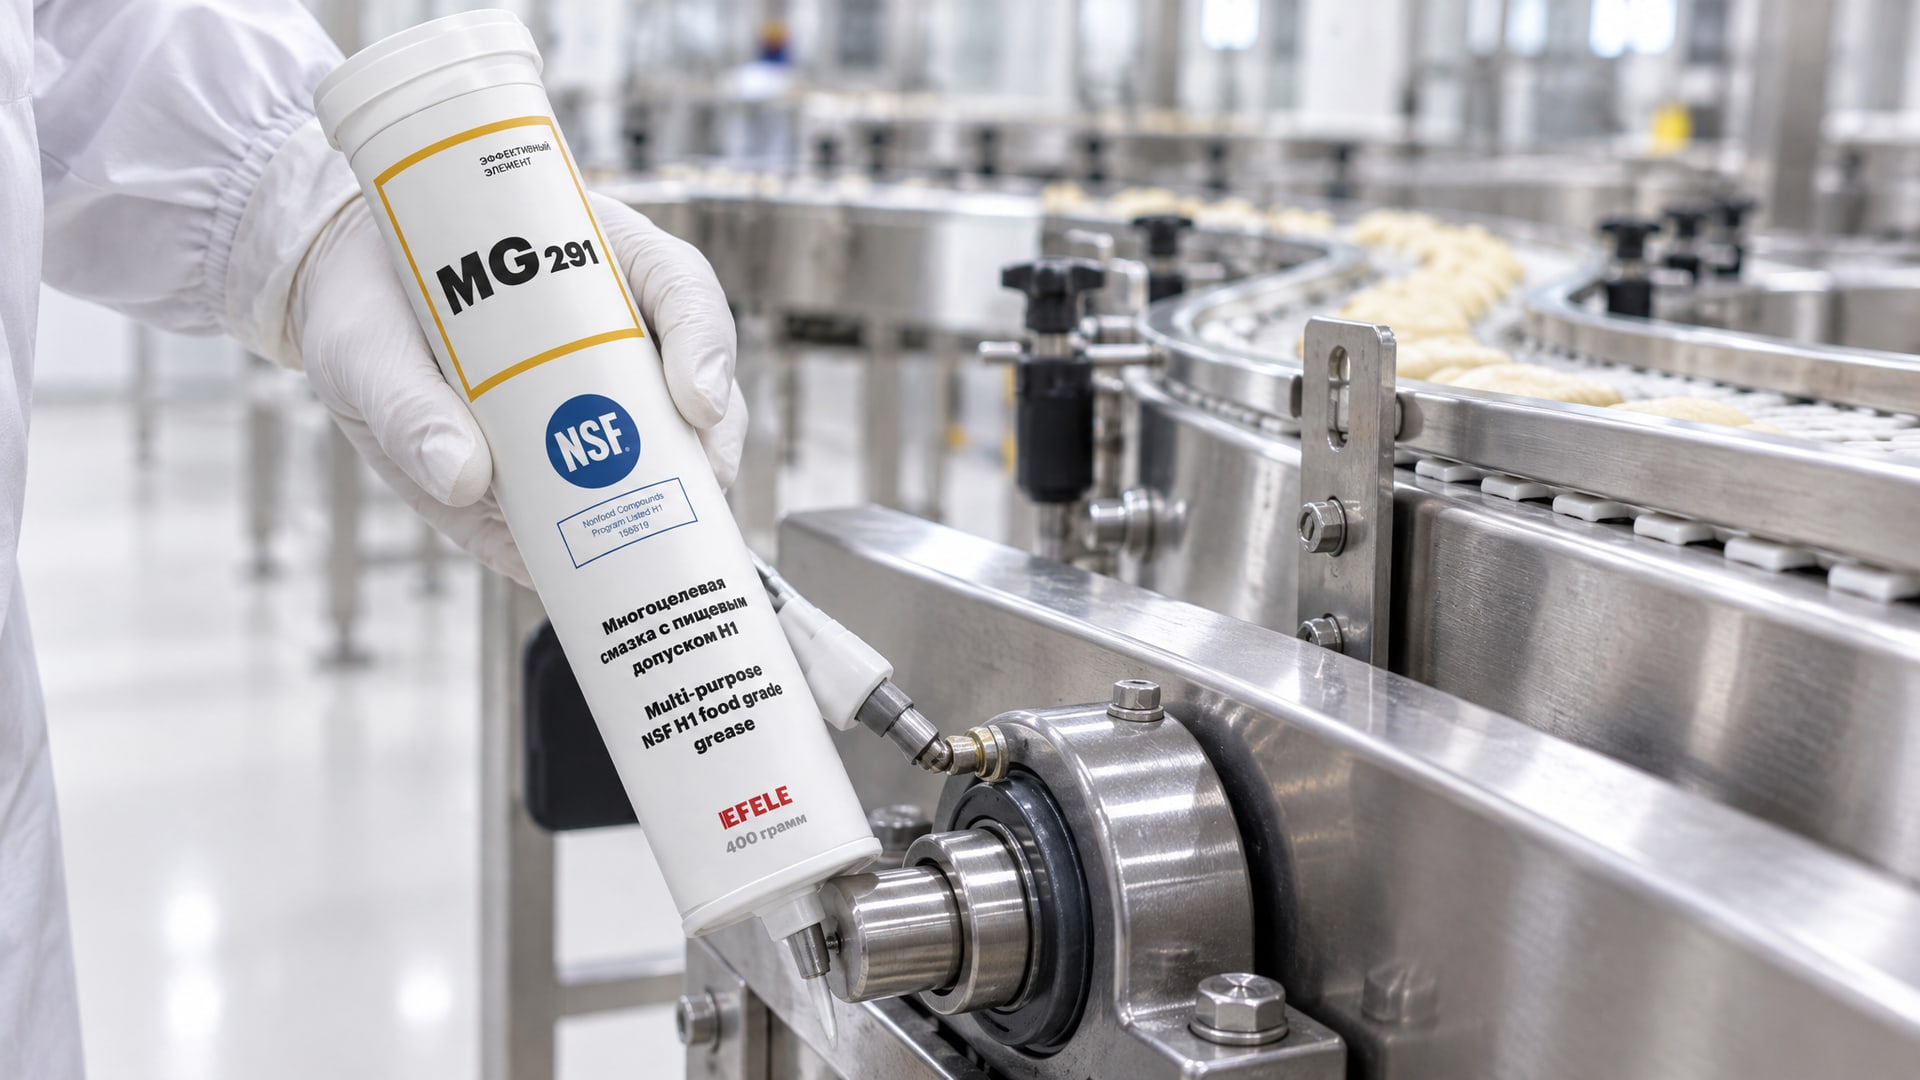
Для обеспечения соответствия требованиям HACCP и предотвращения рисков загрязнения через неправильный выбор смазки рекомендуется использовать многоцелевые пластичные смазки с пищевым допуском NSF H1. Такие смазки, как EFELE MG-291, обладают нейтральным запахом и высокими антикоррозионными свойствами, что предотвращает риск попадания в продукт нежелательных компонентов и одновременно защищает узлы от коррозии и окисления.
При выборе смазки также нужно учитывать консистенцию. Для пластичных смазок используется классификация NLGI (National Lubricating Grease Institute). NLGI 2 - наиболее универсальный вариант для большинства приложений в пищевой промышленности; NLGI 1 или NLGI 00 может использоваться для высокоскоростных узлов или для автоматических систем смазки, требующих более жидкой консистенции.
Критически важно сверить выбор не только с пищевым допуском, но и с рекомендациями OEM. Если производитель оборудования указывает, что подшипник требует смазку на основе кальция с определенной вязкостью, то выбор любой H1-смазки другого типа может привести к выходу узла из строя. Такая ситуация создает двойной риск для HACCP: во-первых, отказ оборудования может потребовать аварийной разборки и внесения посторонних материалов; во-вторых, это свидетельствует о том, что система управления смазкой на предприятии не работает.
Документирование и контроль: что нужно иметь в порядке для аудита
Аудит начинается с документации.
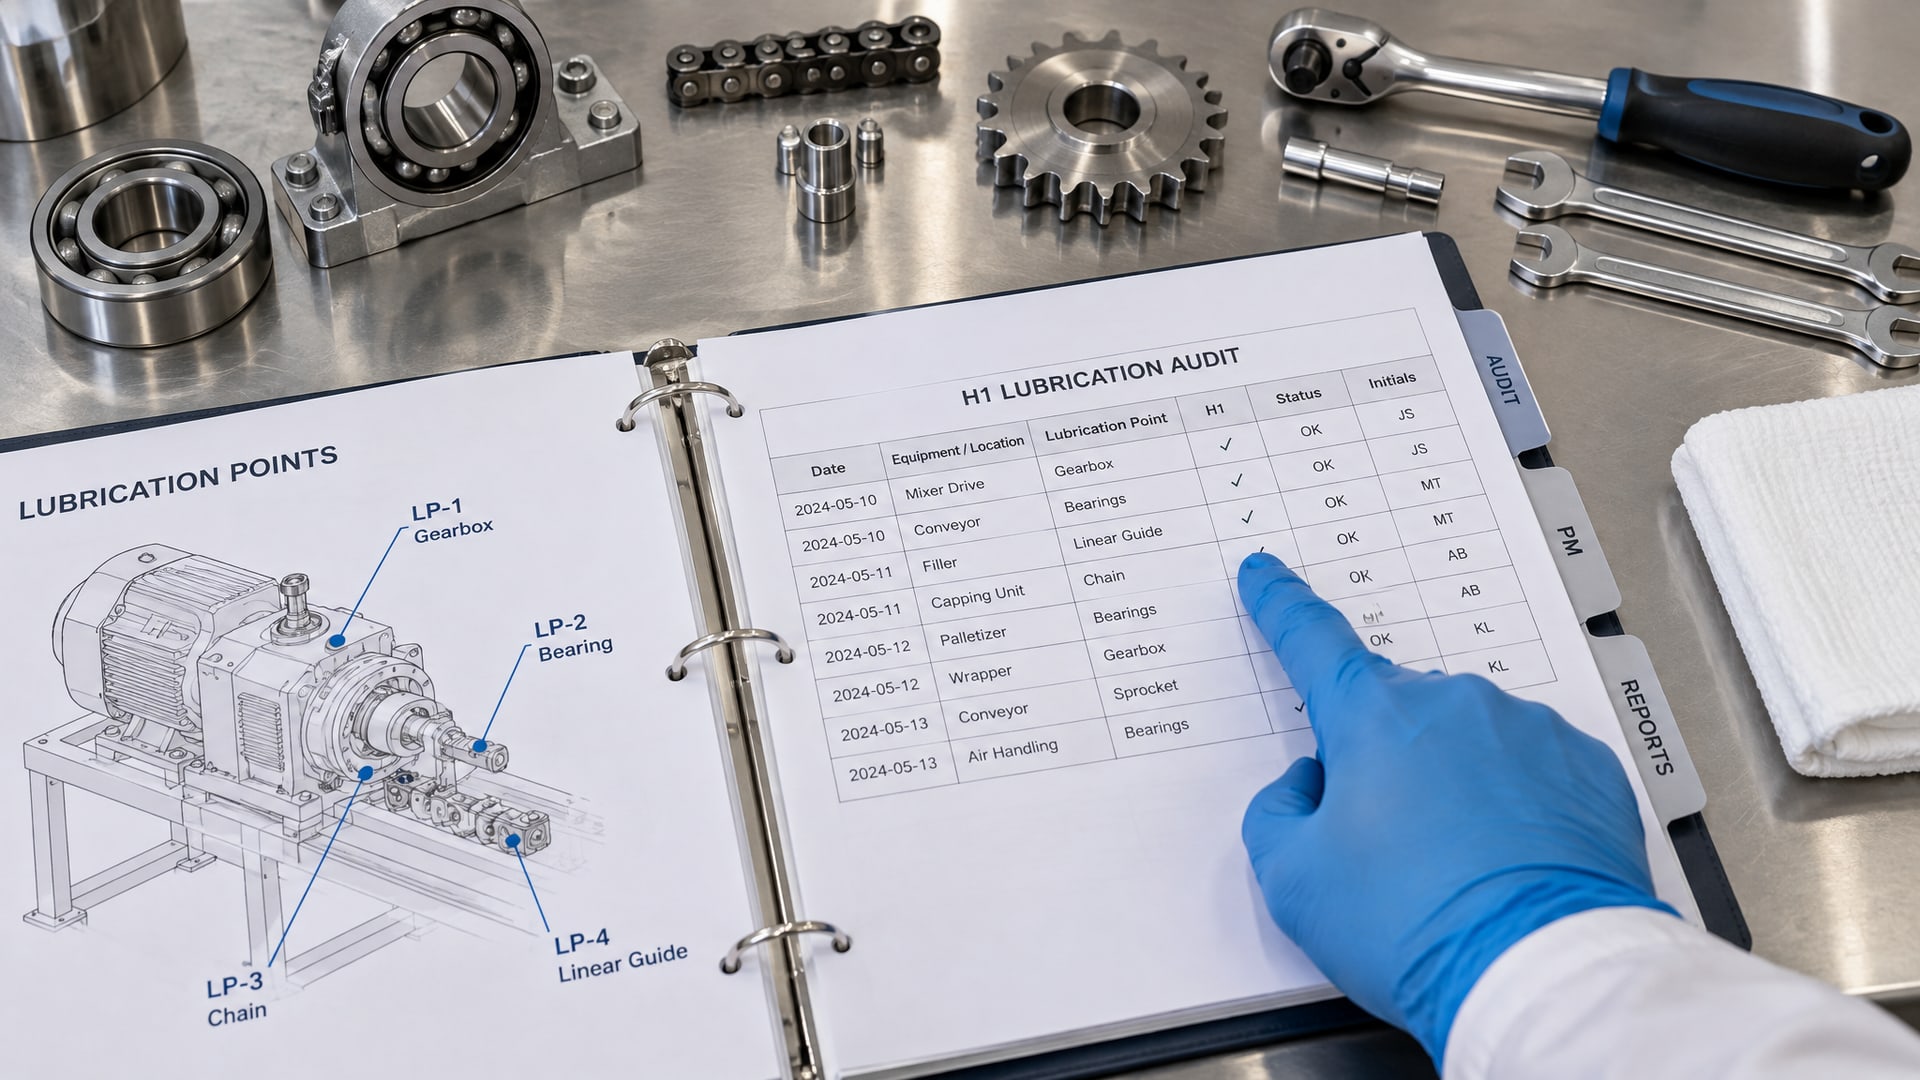
Вам потребуется реестр всех смазочных материалов, применяемых на предприятии, с указанием названия продукта, производителя, регистрационного номера NSF (если H1), химического состава или типа (масло, пластичная смазка), точек применения и максимально допустимого количества на одну точку за цикл обслуживания.
Этот реестр должен быть согласован с HACCP-планом или программой предварительного обеспечения. Обычно смазка включается в раздел «Химические вспомогательные материалы» вместе с указанием, какие зоны производства относятся к зонам incidental contact, а какие - нет.
Для каждой точки смазки рекомендуется создать технический паспорт, в котором указаны: наименование узла, применяемая смазка, периодичность обслуживания (например, «каждые 8 часов» или «раз в месяц»), объем нанесения за один раз, ответственное лицо, и место для отметки о проведении работ. Если вы используете централизованную систему смазки, то контроль можно вести на уровне системы, но с указанием всех подключенных узлов.
Записи по смазке должны вестись ежедневно или в соответствии с регламентом. В записи указывается дата, время, партия смазки (ее номер или дата выпуска), ответственное лицо и конкретная точка или набор точек, которые были обслужены. Эти записи служат доказательством того, что смазка применялась в соответствии с регламентом, и позволяют проследить, когда и какой продукт был использован в конкретный момент.
Отдельный пункт - разделение выдачи и хранения. H1-смазки и обычные смазки должны храниться в разных местах, в четко подписанных контейнерах. На упаковке каждого контейнера должно быть указано «H1 - только для пищевого производства» или аналогичное обозначение. Дозаторы, шприцы и лейки, используемые для H1-смазок, должны быть отдельными и не использоваться для других материалов. Стирание границ между H1 и обычной смазкой - частая причина замечаний при аудитах.
Перед аудитом проводится предаудитный обход (внутренняя проверка). На этом обходе вы проходите по всему производству, проверяете каждый узел, сопоставляете его с реестром смазок и документацией, убеждаетесь, что везде используется именно то, что указано в документах. Если обнаруживаются несоответствия (например, на редукторе обычная смазка вместо H1), их нужно устранить и задокументировать исправление.
Частые ошибки при выборе и применении H1-смазок
Первая и самая распространенная ошибка - путаница между H1 и H2.
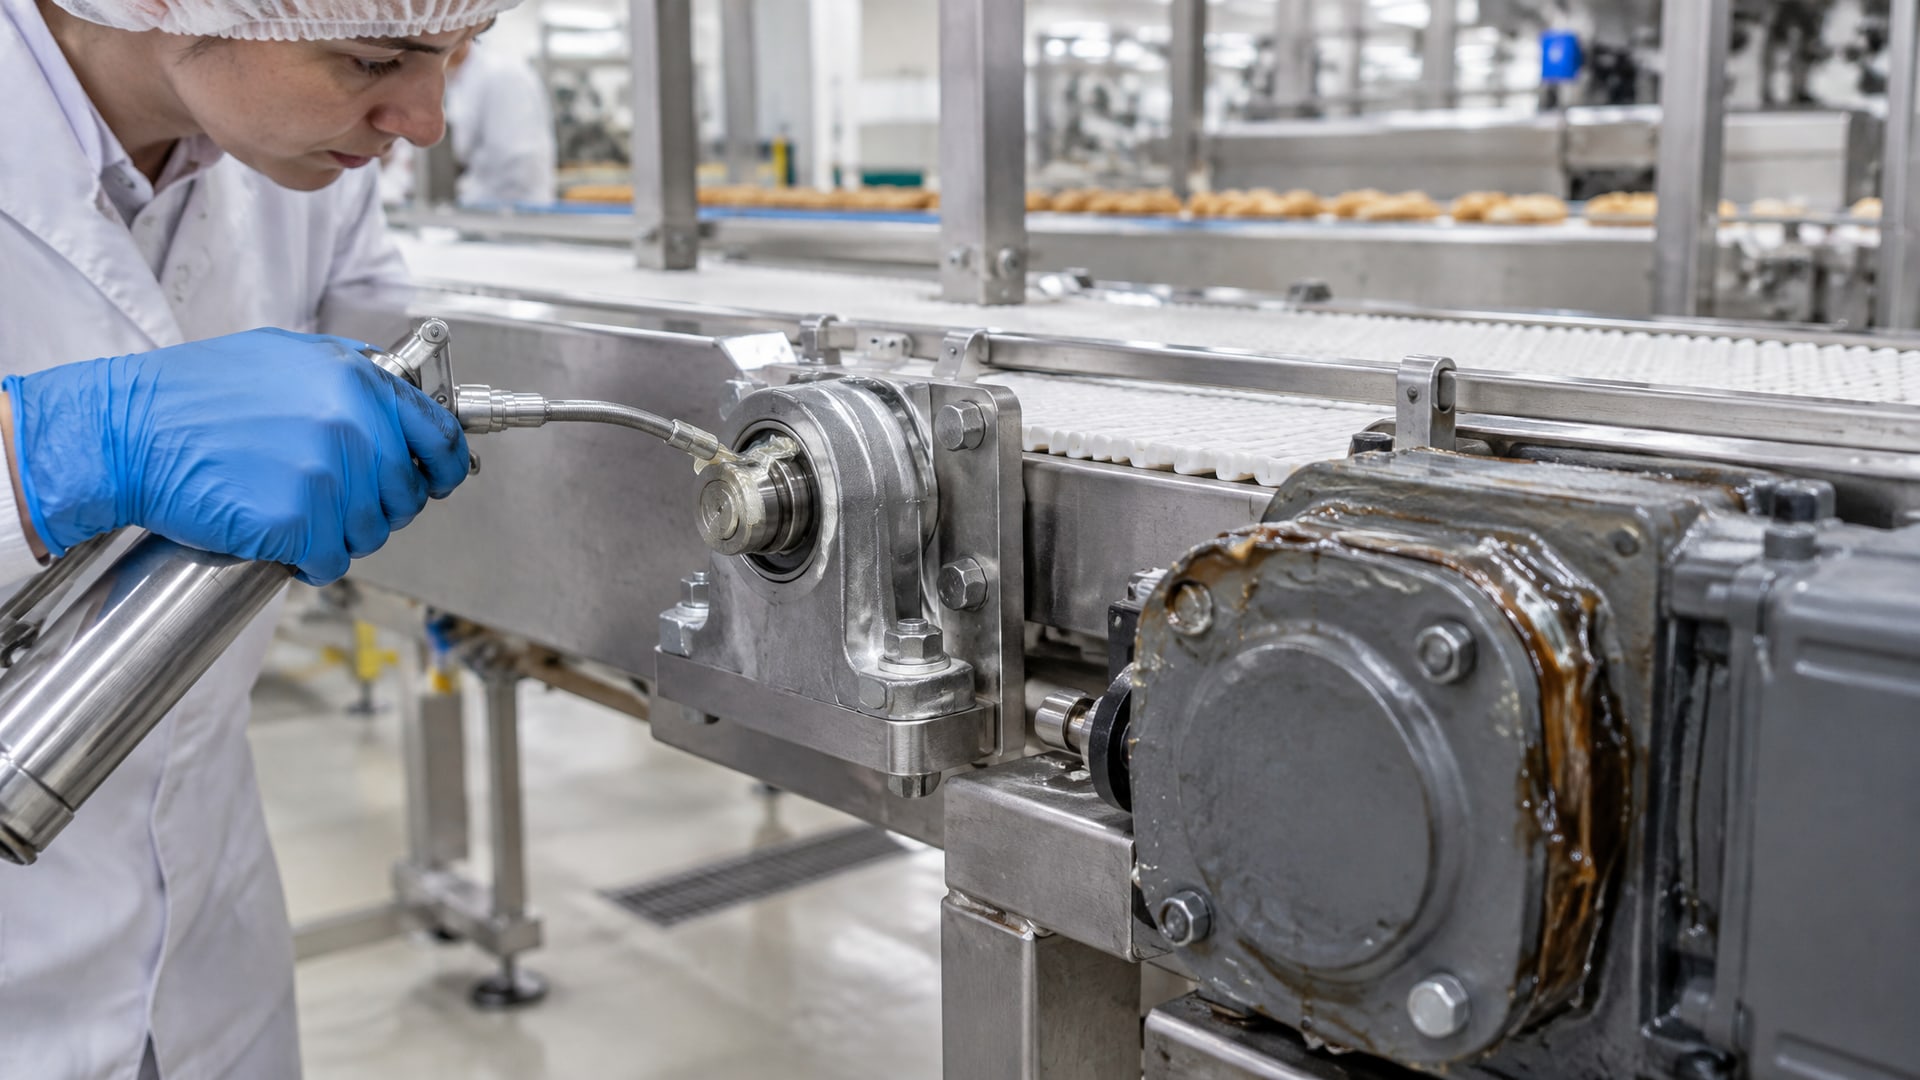
H1 предназначена для зон случайного контакта с пищей, H2 - для зон, где контакт исключен (внутренние редукторы, закрытые механизмы, оборудование вне производственной зоны). Если вы используете H1 везде подряд только потому, что она есть, то переплачиваете; если вы используете H2 в зоне incidental contact, то создаете риск и рано или поздно получите замечание аудитора.
Вторая ошибка - путаница между пищевым продуктом и пищевой смазкой. Смазка H1 - это не пищевой продукт. Ее нельзя есть, и она не должна попадать в готовый продукт в значительных количествах. H1 просто означает, что при случайном, микроскопическом контакте с пищей она не создает неприемлемого риска для здоровья. Это фундаментальное отличие часто упускается при обучении персонала.
Третья ошибка - использование старых сертификатов. Регистрация NSF может быть отозвана, смазка может быть снята с производства или переформулирована. Если вы используете старый сертификат, а при проверке в реестре NSF продукт не найден или имеет другие параметры, это будет расценено как невыполнение требований. Проверяйте актуальность регистрации перед каждой закупкой новой партии.
Четвертая ошибка - игнорирование рекомендаций OEM из-за увлечения универсальностью. Нет такой вещи, как смазка, идеальная для всех узлов одновременно. Если подшипник рассчитан на определенную вязкость и консистенцию, нужно их соблюдать. H1-статус не компенсирует несоответствие параметрам.
Пятая ошибка - избыточное нанесение смазки. Частая логика: «Если смазка H1, значит, я могу наносить больше, и это будет безопаснее». На самом деле избыток смазки ведет к ее вытеканию, нагреванию, разложению и попаданию в продукт. Ориентир 10 ppm указывает на то, что загрязнение должно быть минимальным, а это достигается правильным количеством и правильным местом нанесения, а не избытком.
Шестая ошибка - отсутствие документации или ведение бумажных записей в ненадежной форме. Аудитор попросит эти записи, и если их нет, то доказательства того, что система смазки работает, у вас тоже нет. Даже если все остальное в порядке, отсутствие записей - это замечание или несоответствие. Записи должны вестись в понятной, организованной форме, желательно в цифровом виде для защиты от потери и для возможности быстрого поиска.
Седьмая ошибка - недостаточное обучение персонала. Люди, которые физически наносят смазку на узлы, должны понимать разницу между H1 и H2, знать, как организовано хранение, как заполняются записи и что делать при обнаружении проблемы. Если рабочий не знает этого, то система на бумаге остается только бумагой.
Часто задаваемые вопросы
Может ли H1-смазка гарантировать прохождение аудита ХАССП?
Нет. H1-смазка - необходимое, но не достаточное условие. Аудитор проверяет не только наличие H1, но и действующую регистрацию в реестре NSF, включение смазки в HACCP-план, документацию по применению, разделение хранения, записи по проведению работ и соответствие выбора параметрам оборудования. Правильный выбор смазки + система управления + документация = готовность к аудиту.
Что делать, если производитель моей смазки снял ее с производства или она больше не в реестре NSF?
Необходимо срочно заменить ее на другую зарегистрированную H1-смазку. Запасы старой смазки можно использовать до их исчерпания, но новые закупки должны быть только сертифицированных продуктов. Если аудит произойдет до замены, это будет замечание. Обновите реестр, переучите персонал, обновите записи по смазке.
Если оборудование работает с обычной смазкой уже много лет, обязательно ли переходить на H1?
Если оборудование расположено в зоне incidental contact или рядом с открытым продуктом, то да. Если оборудование закрыто и контакта с пищей исключен, то H2 (обычная промышленная смазка) допустима. Проверьте расположение каждого узла, функцию оборудования и определите, есть ли риск контакта. На основе этого принимайте решение.
Какая консистенция H1-смазки лучше для пищевого производства?
Нет универсального ответа. NLGI 2 - самая распространенная для большинства узлов, NLGI 1 или NLGI 00 - для высокоскоростных или автоматических систем смазки. Выбор зависит от типа узла, скорости вращения, температуры и рекомендаций OEM. Проверьте спецификацию оборудования.
Нужно ли проводить анализ смазки, чтобы убедиться в ее пригодности?
Анализ смазки (спектральный анализ, вязкость, кислотное число) не входит в требования HACCP для H1-смазок. Достаточно отслеживать сроки хранения и проверять состояние смазки визуально (нет ли расслоения, посторонних примесей, изменения запаха или цвета). Если смазка находится в производстве долго и вызывает сомнения, ее можно заменить без анализа.
Заключение
Пищевые смазки H1 - это не волшебное решение, а инструмент управления химическим риском. Их влияние на прохождение аудита ХАССП определяется не только самим наличием, но и тем, как они встроены в систему: есть ли действующая регистрация NSF, включены ли в HACCP-план, правильно ли выбраны параметры, ведется ли документация и разделены ли хранение с обычными смазками.
Аудиторы проверяют логику системы, а не одну переменную. Если выбор H1-смазки сопровождается четким реестром, документацией по точкам применения, записями о проведении работ и согласованием с рекомендациями OEM, то это становится доказательством того, что производство управляет рисками и готово к контролю. Первый шаг - провести предаудитный обход, проверить каждый узел, убедиться в соответствии документации, и привести все в порядок до официального аудита.