Высокотемпературная герметизация резьбовых соединений - критична для оборудования, работающего в экстремальных условиях: печах, котлах, нагревательных системах, выхлопных трактах. Выбор неправильного материала приводит к утечкам, снижению давления в системе и выходу оборудования из строя. Задача усложняется тем, что температурные диапазоны резьбовых герметиков варьируются от +150 °C у стандартных составов до +316 °C у специализированных, и каждый тип имеет свой класс прочности, время отверждения и совместимость с рабочей средой.
В этой статье разберем, как выбрать герметик по температурному диапазону, какие стандарты и параметры смотреть при закупке, и какие ошибки совершают инженеры на практике. Материал полезен для техспециалистов, закупщиков и инженеров, отвечающих за надежность резьбовых соединений в промышленной аппаратуре.
Температурные диапазоны резьбовых герметиков: анаэробные и силиконовые
Все промышленные резьбовые герметики подразделяются на несколько категорий, каждая с собственным температурным потолком.
Анаэробные герметики - самая распространенная категория для резьбы в диапазоне от -55 °C до +150 °C. Эти материалы полимеризуются без воздуха, создавая прочный шов между витками резьбы. Для стандартных анаэробных составов типичная рабочая температура ограничена +150 °C, однако производители выпускают усиленные версии, способные выдерживать до +200 °C и даже до +280 °C. Выбор версии зависит от конкретной задачи: обычная резьба в электромоторах работает спокойно при +80–100 °C, а резьба на теплообменниках может нагреваться до +180 °C.
Силиконовые высокотемпературные герметики применяются, когда температура превышает +150 °C и требуется гарантированная герметичность. Найденные технические данные указывают, что такие составы работают в диапазоне до +316 °C, что достаточно для печей, котлов, вытяжных систем и нагревательных элементов. Силиконовый герметик отверждается на воздухе и обеспечивает гибкость, позволяя компенсировать тепловые деформации металла.
| Тип герметика | Рабочая температура | Область применения | Особенности |
|---|---|---|---|
| Анаэробный стандартный | -55 до +150 °C | Резьба редукторов, моторов, гидросистем | Быстрое отверждение, прочное соединение |
| Анаэробный усиленный | -55 до +200–280 °C | Резьба теплообменников, выхлопных трактов | Выдерживает циклические тепловые нагрузки |
| Силиконовый высокотемпературный | -40 до +316 °C | Печи, котлы, дымоходы, нагревательные узлы | Гибкий, стойкий к окислению, медленное отверждение |
Стандарты и классификация: EN 751 и ASTM D5363
Для выбора правильного герметика недостаточно знать только температуру: нужно сверять требования стандарта, особенно если резьба работает в газовой системе или под давлением.
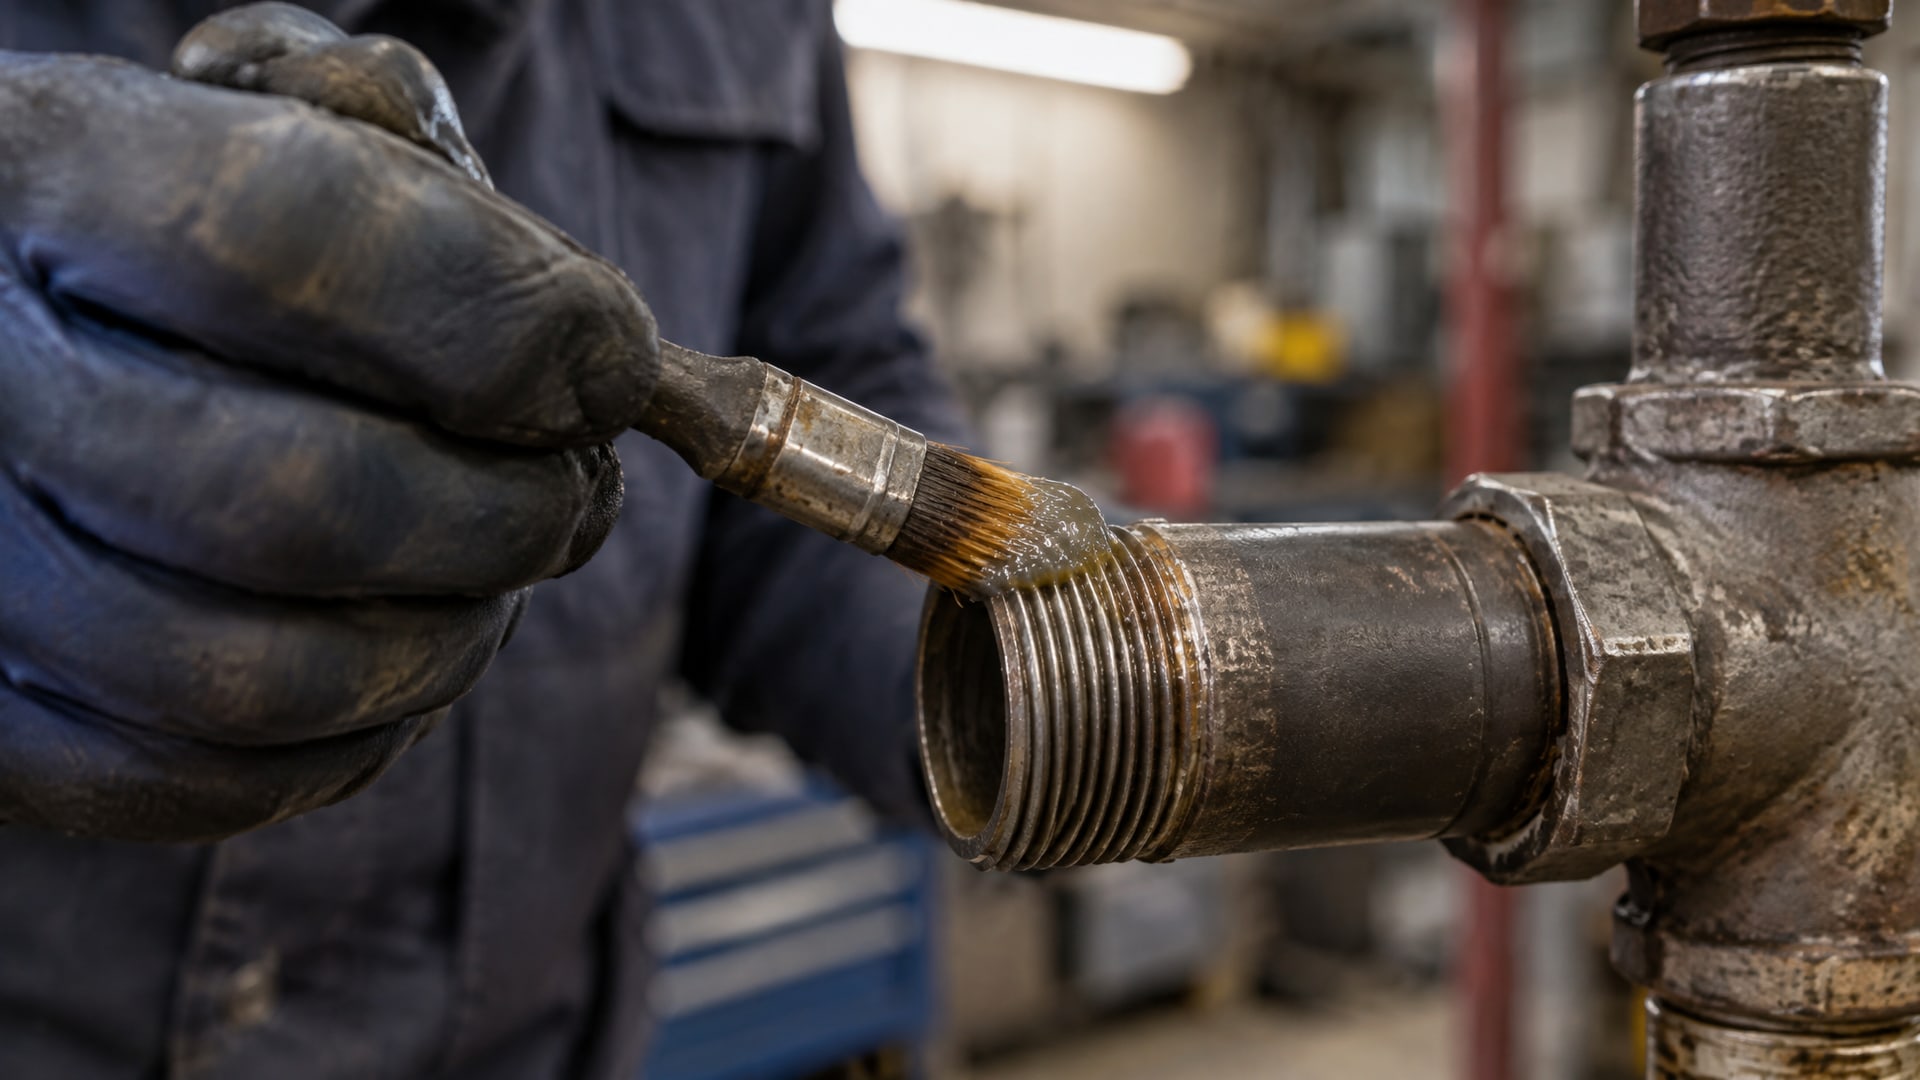
EN 751-1 регулирует анаэробные герметики для газовых соединений. Стандарт устанавливает температурные классы T1–T5, охватывающие рабочий диапазон от -10 °C до +150 °C, и дополнительно классифицирует составы по рабочей среде: W (вода), G (газ), O (масла и углеводороды). При выборе герметика для газовой трубы нужно проверить наличие обозначения «G» в маркировке; для масляных систем - «O». Испытательное давление по EN 751-1 достигает 40 bar, что гарантирует надежность в большинстве промышленных приложений.
EN 751-2 описывает неотверждаемые пасты и составы - материалы, которые не полимеризуются и остаются пластичными в соединении. Они применяются там, где нужна разборка без повреждения резьбы. Максимальное испытательное давление для EN 751-2 составляет 25 bar.
EN 751-3 регулирует PTFE-ленту для резьбы (фторопластовую ленту). Хотя лента не является клеящимся герметиком в классическом смысле, она часто используется в сочетании с анаэробными составами для повышения герметичности и облегчения разборки.
ASTM D5363 - американский стандарт, который классифицирует анаэробные герметики по максимальной температуре: Grade N - до 90 °C, Grade H - до 150 °C. Этот стандарт помогает быстро ориентироваться в простых случаях, но не заменяет детальное изучение паспорта.
Выбирая герметик для ответственного соединения, обязательно проверьте наличие в техпаспорте ссылок на EN 751 или ASTM D5363 - это гарантирует, что материал прошел испытания на герметичность, давление и температуру.
Применение в печах, котлах и высокотемпературных узлах
Одна из самых распространенных проблем в промышленности - герметизация резьбовых соединений в печах и котлах.
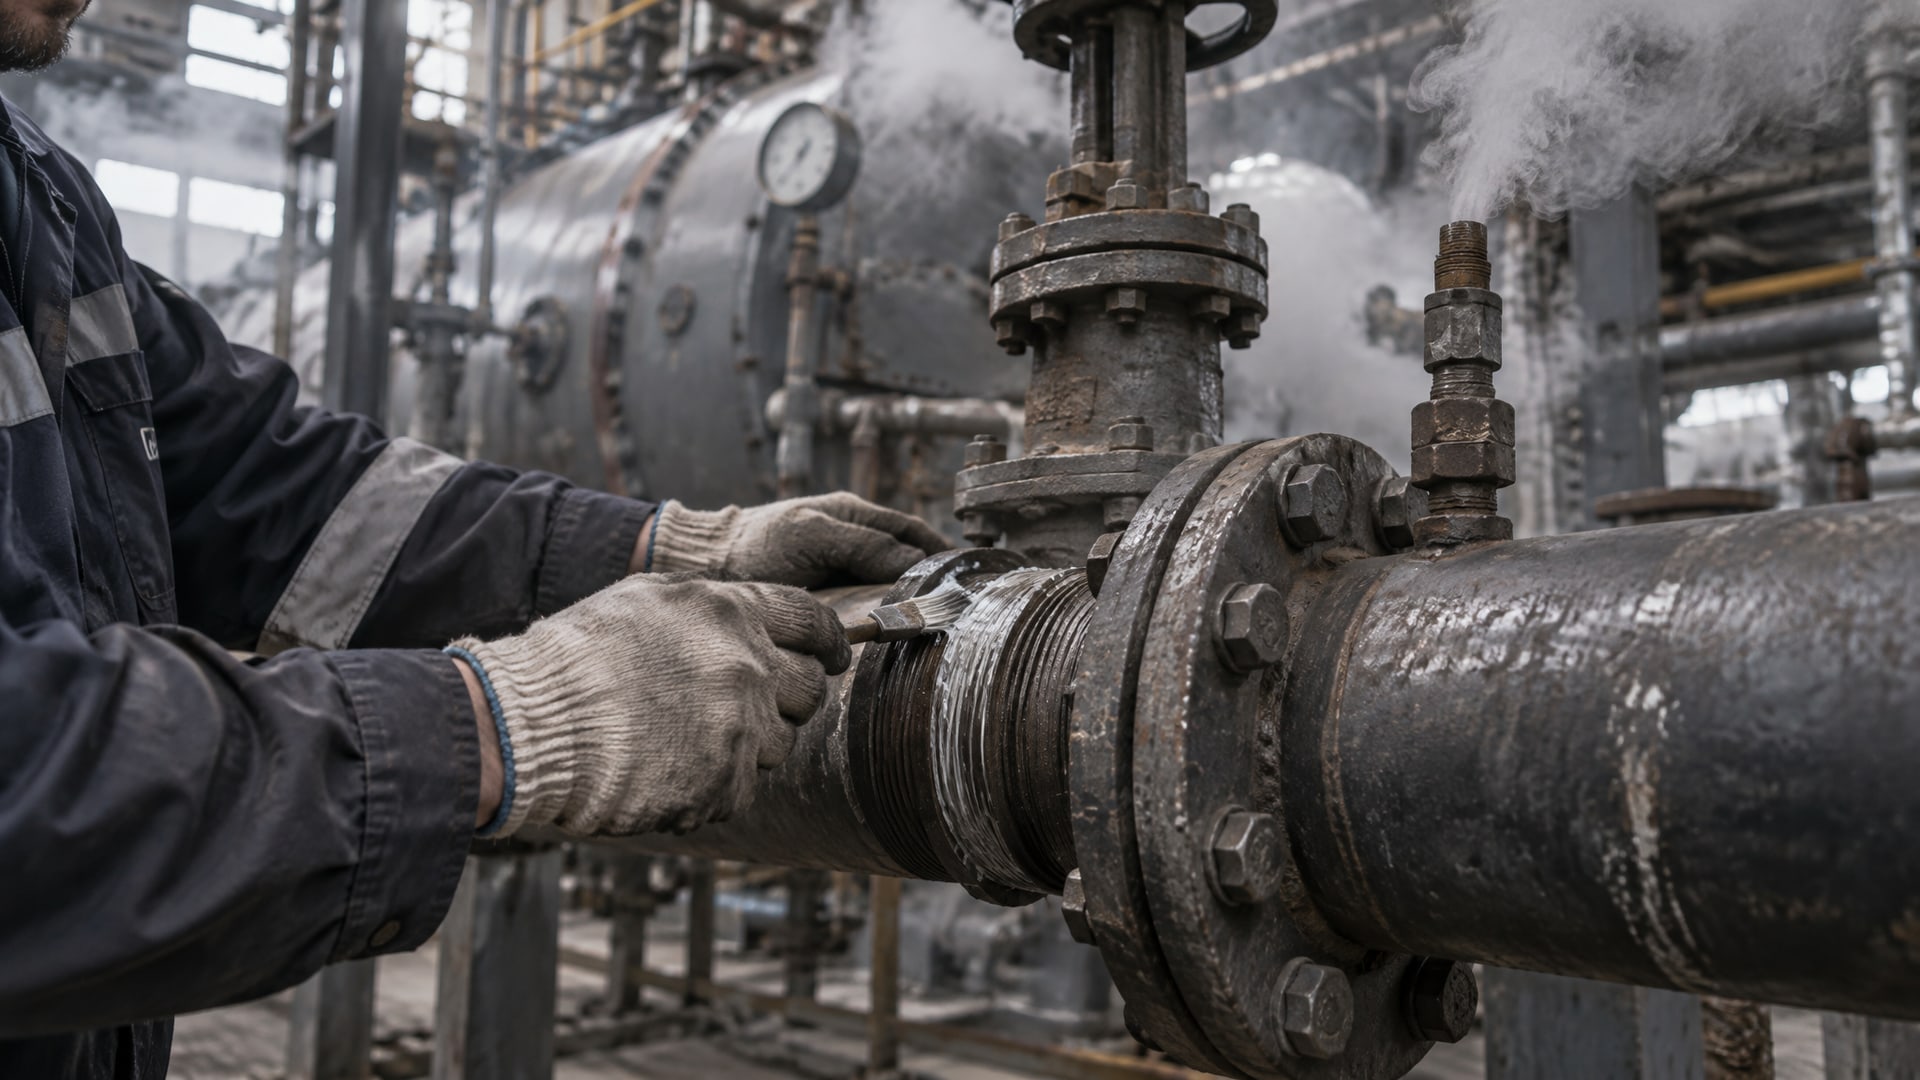
Здесь температура постоянно держится выше +200 °C, что исключает использование стандартных анаэробных составов.
Для печей, вытяжных систем и нагревательных элементов техспециалисты выбирают высокотемпературные силиконовые герметики с заявленной стойкостью до +316 °C. Силиконовый материал остается гибким при нагреве, что критично для компенсации теплового расширения металла резьбы. При остывании после отключения печи силиконовый шов сжимается вместе с металлом, не растрескиваясь и не теряя герметичности.
Особенность применения в печах и котлах - необходимость учитывать циклические колебания температуры. Ночью печь охлаждается, днем разогревается - каждый цикл создает механическое напряжение в резьбе. Анаэробный герметик при таких условиях может давать микротрещины уже через несколько недель, тогда как силиконовый выдерживает сотни циклов без потери герметичности. Поэтому для печей и котлов окупается переход на более дорогой, но надежный силиконовый герметик.
Инженеры, работающие с промышленными печами, отмечают, что высокотемпературный силиконовый герметик часто входит в конструкторскую документацию оборудования, и игнорирование этого требования приводит к гарантийным отказам.
Выбор герметика: анаэробный или силиконовый
Выбор между анаэробным и силиконовым герметиком определяется четырьмя основными факторами: температура, среда, давление и разборность соединения.
Когда выбирать анаэробный герметик
Анаэробный герметик - правильный выбор, если температура не превышает +150 °C и требуется неразборное, прочное соединение. Анаэробные составы дешевле силиконовых, быстрее отверждаются (0,5–1 час до монтажной прочности) и создают жесткий шов, который предотвращает вибрационное ослабление резьбы. Это особенно важно для насосов, редукторов и компрессоров, где вибрация может привести к ослаблению гайки.
Типичное время полного отверждения анаэробного герметика - около 24 часов, поэтому сразу после нанесения на резьбу не рекомендуется подвергать соединение ударным нагрузкам. Монтажная прочность (достаточная для работы) достигается за 0,5–1 час.
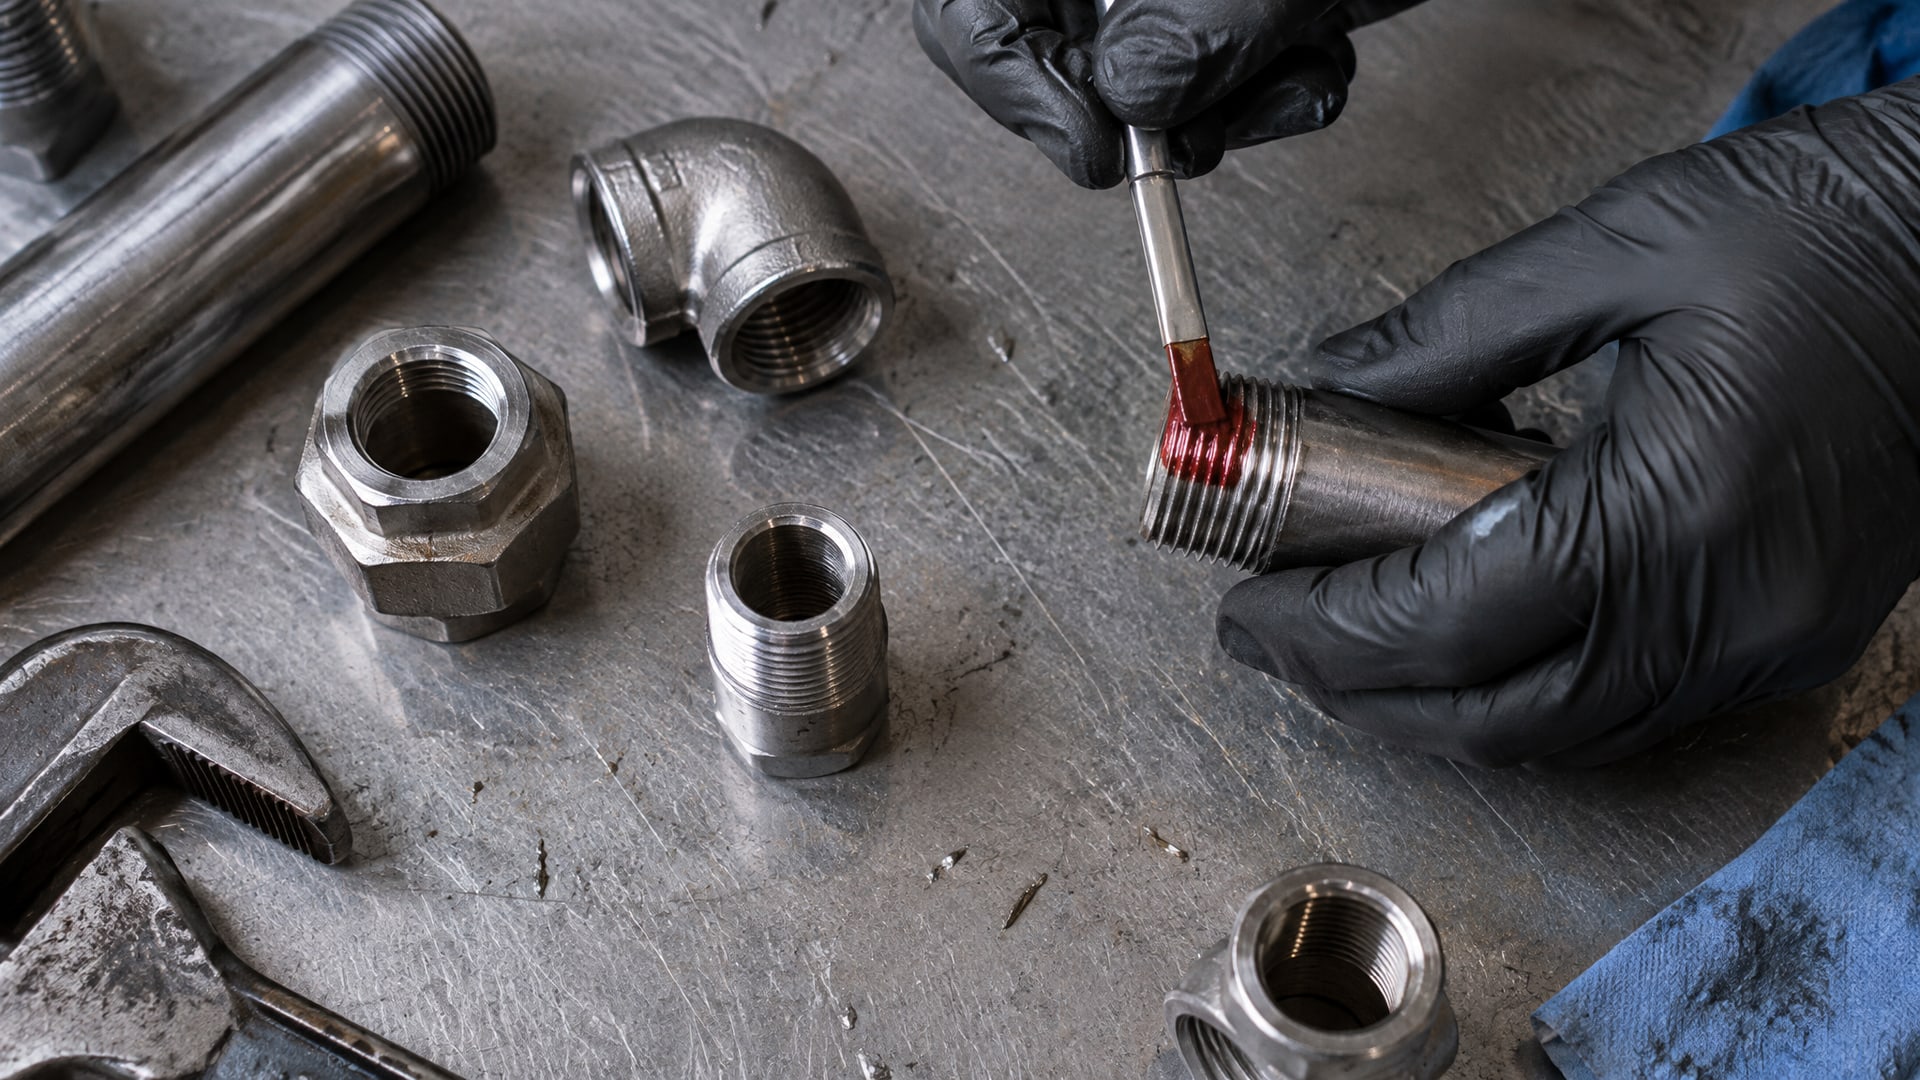
Для обеспечения герметичности резьбовых соединений, которые испытывают вибрацию и тепловой стресс, на промышленных предприятиях широко применяется анаэробный клей EFELE 119, выдерживающий температуры до +280 °C. Материал прошел испытания в соответствии с международными стандартами и используется в узлах теплообменников, выхлопных систем и компрессоров, где требуется надежное удержание резьбы при циклических нагрузках.
Когда выбирать силиконовый герметик
Силиконовый герметик выбирают, если температура превышает +150 °C или если соединение нужно периодически разбирать. Силиконовый материал остается пластичным после отверждения, что позволяет слегка развернуть гайку без разрушения шва. Гибкость также критична для узлов с циклическими тепловыми расширениями.
Недостатком силиконового герметика является более длительное время отверждения (обычно несколько часов) и более низкая прочность в сравнении с анаэробным. После отверждения силиконовый шов менее жесткий, поэтому он не препятствует вибрационному ослаблению так эффективно, как анаэробный.
Практические ошибки при выборе высокотемпературного герметика
Закупщики и техспециалисты часто совершают типичные ошибки, которые приводят к преждевременному выходу герметика из строя или к несовместимости с рабочей средой.
Ошибка 1: выбор по цвету, а не по паспортной температуре
Красный герметик часто связывают с высокотемпературностью, но это заблуждение. Цвет - лишь условный способ различия производителей; стандартов на цвет не существует. Два красных герметика одного производителя могут иметь разные температурные диапазоны: один рассчитан на +150 °C, другой - на +200 °C. Единственный источник истины - техпаспорт или спецификация, в которой четко указана максимальная рабочая температура в градусах Цельсия.
Ошибка 2: предположение, что анаэробный герметик подходит для любых высоких температур
Стандартный анаэробный герметик работает до +150 °C. Если резьба работает в печи при +250 °C, использование обычного анаэробного материала приведет к потере герметичности через несколько дней. Нужно явно уточнять у поставщика, есть ли усиленная версия до +200–280 °C или следует переходить на силиконовый герметик.
Ошибка 3: игнорирование совместимости со средой
Герметик, который отлично работает с воздухом и влагой, может растворяться в масле или топливе. Для газовых систем нужна маркировка «G» по EN 751-1, для масла - «O». Техпаспорт всегда указывает, с какими жидкостями герметик совместим. Пренебрежение этой информацией приводит к вымыванию герметика и утечкам.
Ошибка 4: неучет времени отверждения при планировании монтажа
Анаэробный герметик требует около 24 часов на полное отверждение. Если спешить и нагружать соединение раньше времени, герметик не достигнет расчетной прочности. Для критичных узлов рекомендуется выдержать минимум 6–8 часов перед включением оборудования, а лучше - прождать полные 24 часа.
Ошибка 5: применение неподходящего герметика для газовых систем
Газовые системы требуют испытания на герметичность, и не каждый герметик проходит эти тесты. Для газа нужно явно искать герметики с сертификатом EN 751-1 и обозначением «G», иначе риск утечки газа выше. Испытательное давление по EN 751-1 составляет 40 bar, что дает гарантию работы в типичных газопроводах.
Ошибка 6: выбор дешевого герметика без проверки происхождения
Контрафактные герметики часто не соответствуют заявленным параметрам. При закупке обращайте внимание на наличие оригинального техпаспорта, ссылки на стандарты и сертификаты. Дешевый герметик, который выцветает через месяц или теряет герметичность на третий месяц работы, обходится дороже, чем оригинальный материал на промышленном уровне.
Совместимость герметика с материалом резьбы и рабочей средой
Герметичность - это не только свойство самого герметика, но и результат взаимодействия трех компонентов: материала герметика, материала резьбы (сталь, латунь, пластик) и рабочей среды (газ, масло, вода, топливо).
Резьба из углеродистой стали и легированной стали
Большинство промышленных резьб выполнены из углеродистой или легированной стали. Анаэробные герметики отлично совместимы со сталью при условии, что резьба чистая и обезжирена. При наличии ржавчины или масляной пленки адгезия герметика к металлу снижается, и герметичность не гарантируется. Перед нанесением герметика резьбу нужно очистить от грязи и жира, при необходимости - протереть ветошью.
Резьба из латуни и цветных металлов
Латунь и медь требуют особого внимания. Некоторые анаэробные составы содержат ингибиторы коррозии, специально подобранные для цветных металлов, а другие на цветном металле работают хуже. Техпаспорт обычно указывает совместимость с медью и латунью. Если герметик на цветном металле испытывает, проверяйте именно на медь и латунь, а не только на сталь.
Силиконовые герметики в этом отношении более универсальны и не реагируют с цветными металлами агрессивно.
Рабочие среды: газ, масло, вода, топливо
Среда, в которой работает герметик, определяет, какие молекулы будут атаковать полимер и вымывать его.
Газ (природный газ, воздух, инертные газы): герметик должен быть маркирован как совместимый с газом (буква «G» по EN 751-1). Газ агрессивно вымывает некоторые присадки, поэтому обычные герметики для воды здесь работают плохо.
Масло и топливо (минеральное, синтетическое, дизельное): герметик должен быть совместим с нефтепродуктами (буква «O» по EN 751-1). Масла растворяют полимерную матрицу, поэтому нужен герметик, специально разработанный для маслостойкости.
Вода и водные растворы: герметик, совместимый с водой (буква «W»), обычно менее критичен, так как вода слабо растворяет полимер. Однако при наличии в воде щелочей или кислот нужна особая стойкость.
Высокотемпературный пар: требуется герметик, явно тестированный на пар при высокой температуре. Обычные герметики при контакте с горячим паром набухают и теряют герметичность.
При выборе герметика всегда проверяйте, указана ли совместимость именно с той средой, с которой будет контактировать герметик на вашем оборудовании.
Часто задаваемые вопросы
Почему герметик красный? Все ли красные герметики высокотемпературные?
Цвет герметика - условное обозначение, выбранное производителем. Красный цвет часто используется для высокотемпературных составов, но это не стандарт. Два красных герметика разных производителей могут иметь совершенно разные температурные диапазоны. Единственный достоверный источник - техпаспорт, где четко указана максимальная рабочая температура в °C. Вместо ориентира на цвет сверяйте спецификацию.
Как часто нужно менять герметик на резьбе, работающей при высокой температуре?
При правильном выборе герметика замена не требуется длительное время. Если герметик подобран по температуре и среде, анаэробный состав работает 2–3 года, силиконовый - до 5 лет. Признаки износа: появление микротрещин, небольшие утечки, потускнение цвета. При обнаружении утечек газа или жидкости соединение нужно перегерметизировать.
Можно ли использовать анаэробный герметик для газовых соединений, или только PTFE-ленту?
Анаэробный герметик может использоваться для газовых соединений, но только если он сертифицирован по EN 751-1 с маркировкой «G». PTFE-лента (фторопластовая лента) часто используется вместе с герметиком или вместо него для облегчения разборки и повышения герметичности. В ответственных газовых системах часто применяют комбинацию: PTFE-лента плюс тонкий слой герметика.
Какой герметик выбрать для высокотемпературного дымохода?
Для дымохода, работающего при температуре выше +250 °C, нужен специальный высокотемпературный силиконовый герметик, стойкий до +316 °C и выше. Дымоход испытывает циклические тепловые нагрузки (разогрев и охлаждение), поэтому гибкость герметика критична. Если резьба в дымоходе работает при менее чем +150 °C, можно использовать армированный анаэробный герметик, но для надежности рекомендуется силиконовый.
Почему герметик черный, и отличается ли он от красного по свойствам?
Цвет герметика определяется добавленным пигментом и не влияет на технические свойства. Черный герметик часто выбирают для визуального контроля на темной резьбе, красный - для лучшей видимости. Температура, прочность и совместимость определяются полимерной основой, а не цветом. Ориентир только на цвет опасен - всегда проверяйте паспорт.
Заключение
Герметичность резьбовых соединений при высоких температурах обеспечивается правильным выбором герметика в соответствии с температурным диапазоном, рабочей средой, давлением и требованиями стандартов. Стандартный анаэробный герметик работает до +150 °C и подходит для большинства промышленных узлов; усиленные версии выдерживают до +280 °C; для экстремальных условий печей и котлов (свыше +200 °C) применяют специальные силиконовые герметики до +316 °C.
Ключ к надежности - смотреть на паспортную температуру, проверять совместимость со средой (газ, масло, вода) и учитывать время отверждения при планировании монтажа. Ошибки выбора по цвету вместо температуры, игнорирование среды и пренебрежение стандартами EN 751 или ASTM D5363 приводят к утечкам и отказам оборудования. При закупке герметика всегда запрашивайте у поставщика оригинальный техпаспорт и убеждайтесь, что материал сертифицирован и подходит конкретно для вашего применения.