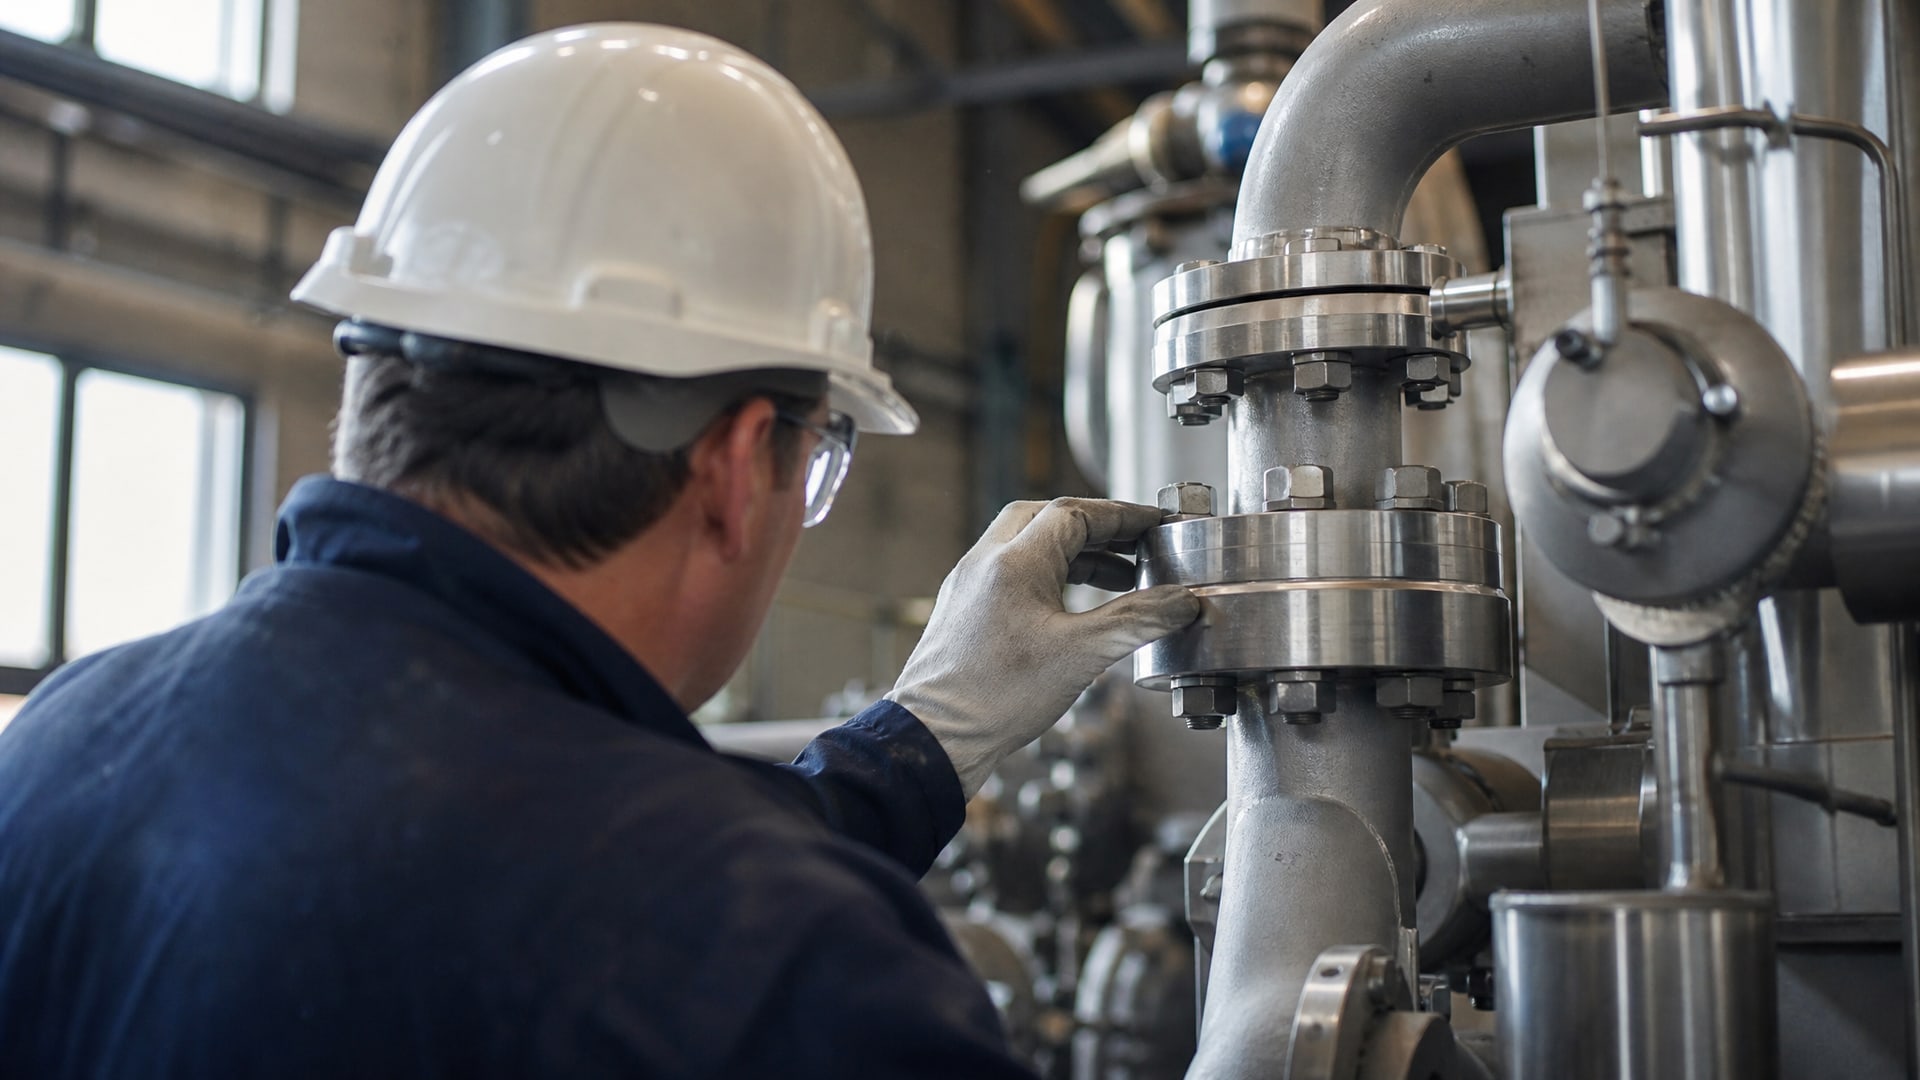
Протечки в фланцевых соединениях приводят к остановкам оборудования, потере рабочей среды и угрозе безопасности. Анаэробный герметик - проверенный инструмент герметизации фланцевых соединений металлоконструкций, но его эффективность напрямую зависит от правильного подбора и применения. Статья расскажет, на какие параметры смотреть при выборе герметика, как подготовить поверхности и избежать типичных ошибок, которые приводят к повторным протечкам.
Материал будет полезен инженерам, техническим специалистам и закупщикам, которые отвечают за герметизацию технологического оборудования, резервуаров и трубопроводов в промышленном производстве.
Анаэробные герметики и принцип их работы
Анаэробный герметик отверждается в отсутствии воздуха между близко прилегающими металлическими поверхностями, заполняя микронеровности и превращаясь в полимер.
Это ключевое отличие от других технологий: герметик не работает на коротких зазорах в присутствии активного воздуха, поэтому подходит исключительно для жестких фланцев, где поверхности сомкнуты и кислород вытеснен.
Максимальный зазор (gap fill) для типовых анаэробных фланцевых герметиков - до 0,25 мм. Эта цифра встречается в техдокументах как стандартная, но конкретный продукт может иметь иные параметры; перед выбором обязательно сверяют спецификацию. Если реальный зазор в соединении больше паспортного, риск протечки резко растет, потому что герметик не сможет полностью заполнить полость и сформировать сплошную полимерную прокладку.
Преимущество анаэробных составов в том, что они не требуют отверждения под ультрафиолетом или нагреванием - полимеризация начинается автоматически при контакте с металлом. Это упрощает монтаж на производстве и позволяет работать с фланцами разных размеров без специального оборудования.
Критерии выбора герметика для фланцевых соединений
Правильный выбор герметика начинается не с температуры или давления, а с трех практических параметров: типа соединения, величины реального зазора и состояния поверхностей.
Тип соединения и допустимый зазор
Для какие материалы используются для герметизации фланцевых соединений - анаэробные составы подходят только для болтовых соединений жестких металлических фланцев. Если фланец изготовлен из композита, пластика или имеет эластичное покрытие, герметик может не полимеризоваться. Перед покупкой убедитесь, что оба фланца - именно металл.
Измерьте или оцените реальный зазор в соединении. Для этого на чистую поверхность прижимают линейку или угольник и смотрят, есть ли просвет. Типичные источники зазора - неровности от токарной обработки, следы фрезы, риски от хранения. Максимальный зазор в местах рисок не должен превышать паспортный gap fill герметика; если локальный зазор 0,4 мм, а герметик рассчитан на 0,25 мм, в этом месте полимеризация будет неполной.
Состояние поверхности: шероховатость и плоскостность
Рекомендуемая шероховатость для анаэробных герметиков -0,8–3,2 μm Ra. Это означает среднее арифметическое отклонение профиля (Ra) в микронах. Поверхности должны быть обработаны фрезеровкой, шлифовкой или токарной обработкой, но не полированы - полировка удаляет микронеровности, и герметик не цепляется.
Плоскостность не должна превышать 0,1 мм на 400 мм длины. Это проверяют линейкой или проверочной плитой: если под линейку проходит щель больше 0,1 мм, фланец требует переделки или подгонки. Почему это важно? Потому что локальные выпуклости или впадины создают дополнительные полости, которые герметик не заполнит полностью, и под давлением среда найдет путь утечки.
Перехлест фланцев (расстояние от внешнего диаметра отверстия до края уплотняемой поверхности) должен быть не менее 5 мм. Вокруг отверстий под болты минимум 3 мм. Если перехлест меньше, герметик вымывается под давлением или выдавливается при затягивании болтов.
Подготовка и нанесение герметика
Перед нанесением герметика поверхности должны быть чистыми, обезжиренными и сухими.
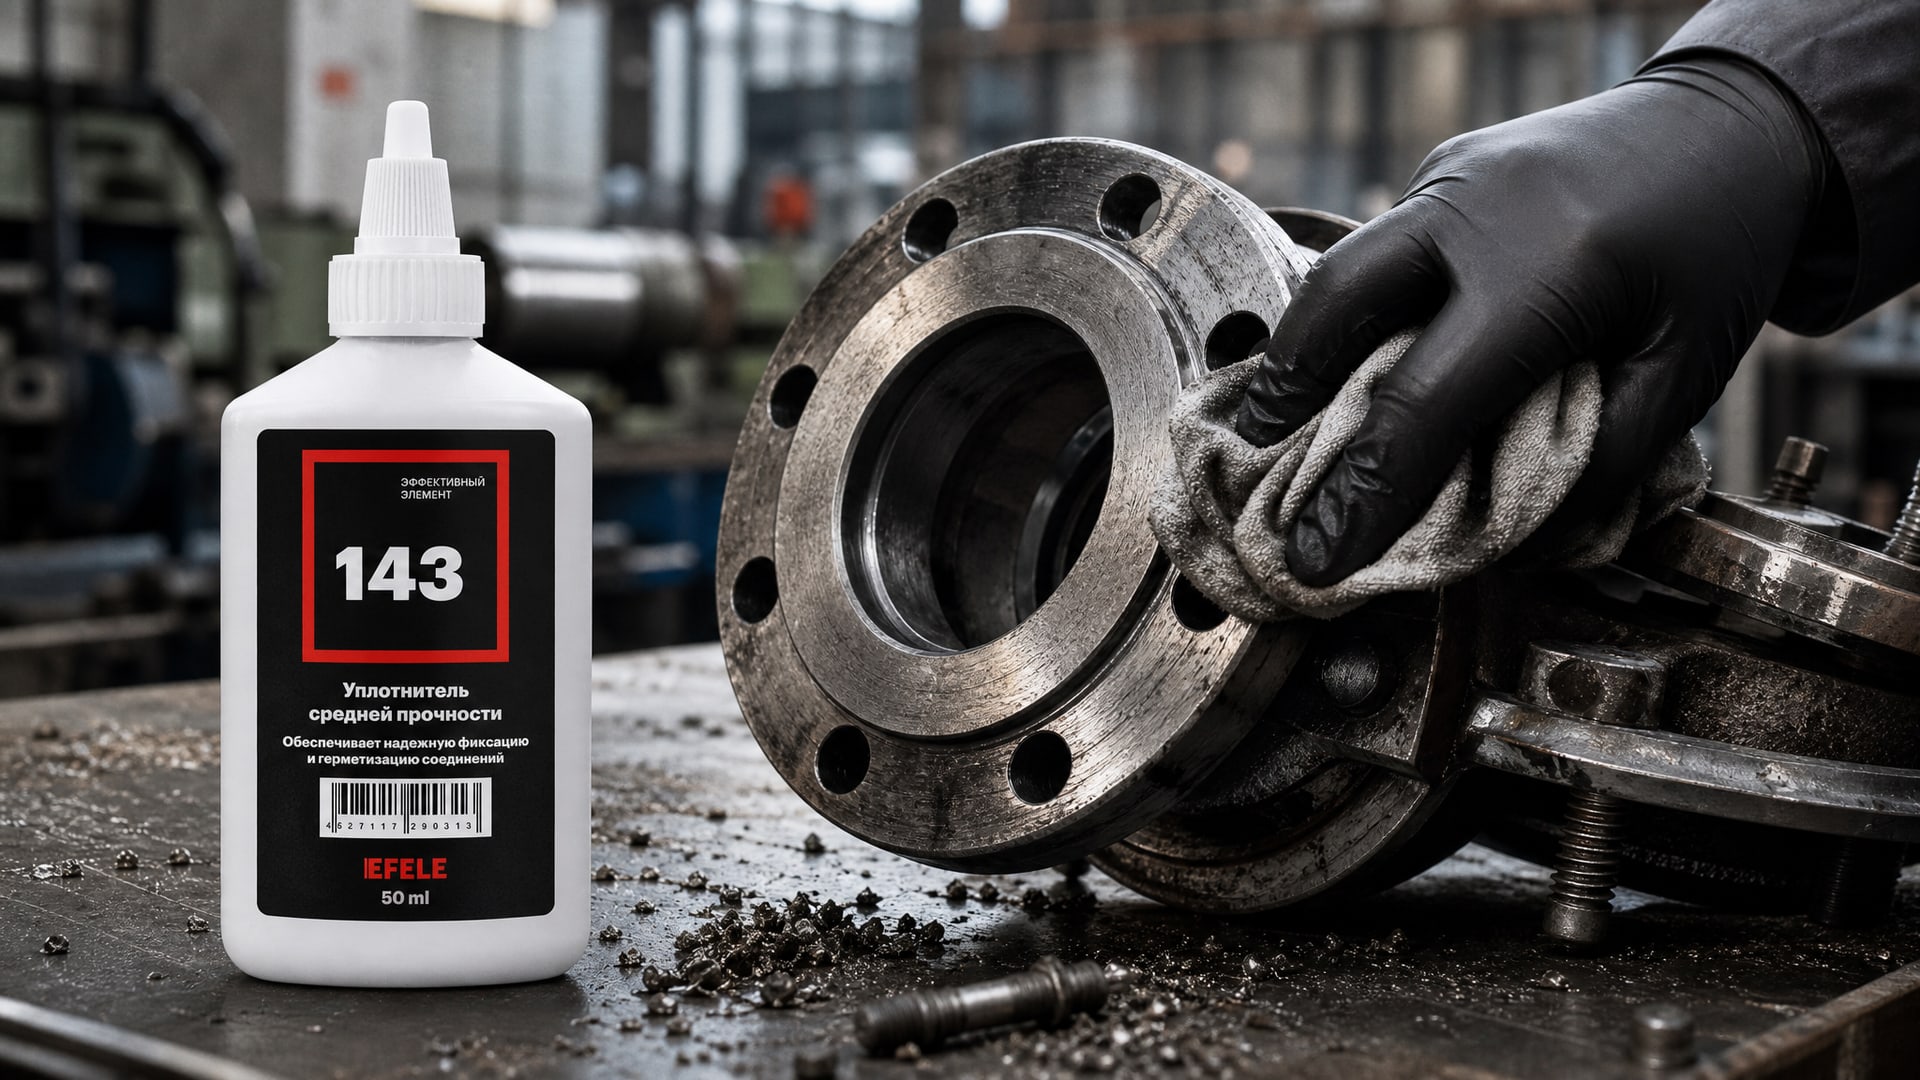
Масло, грязь, ржавчина или влага препятствуют полимеризации и приводят к протечкам даже при идеальной шероховатости. Промойте поверхность щеткой и растворителем (ацетон, спирт или специальный обезжириватель), затем протрите сухой тряпкой и дайте выветриться минимум 15 минут.
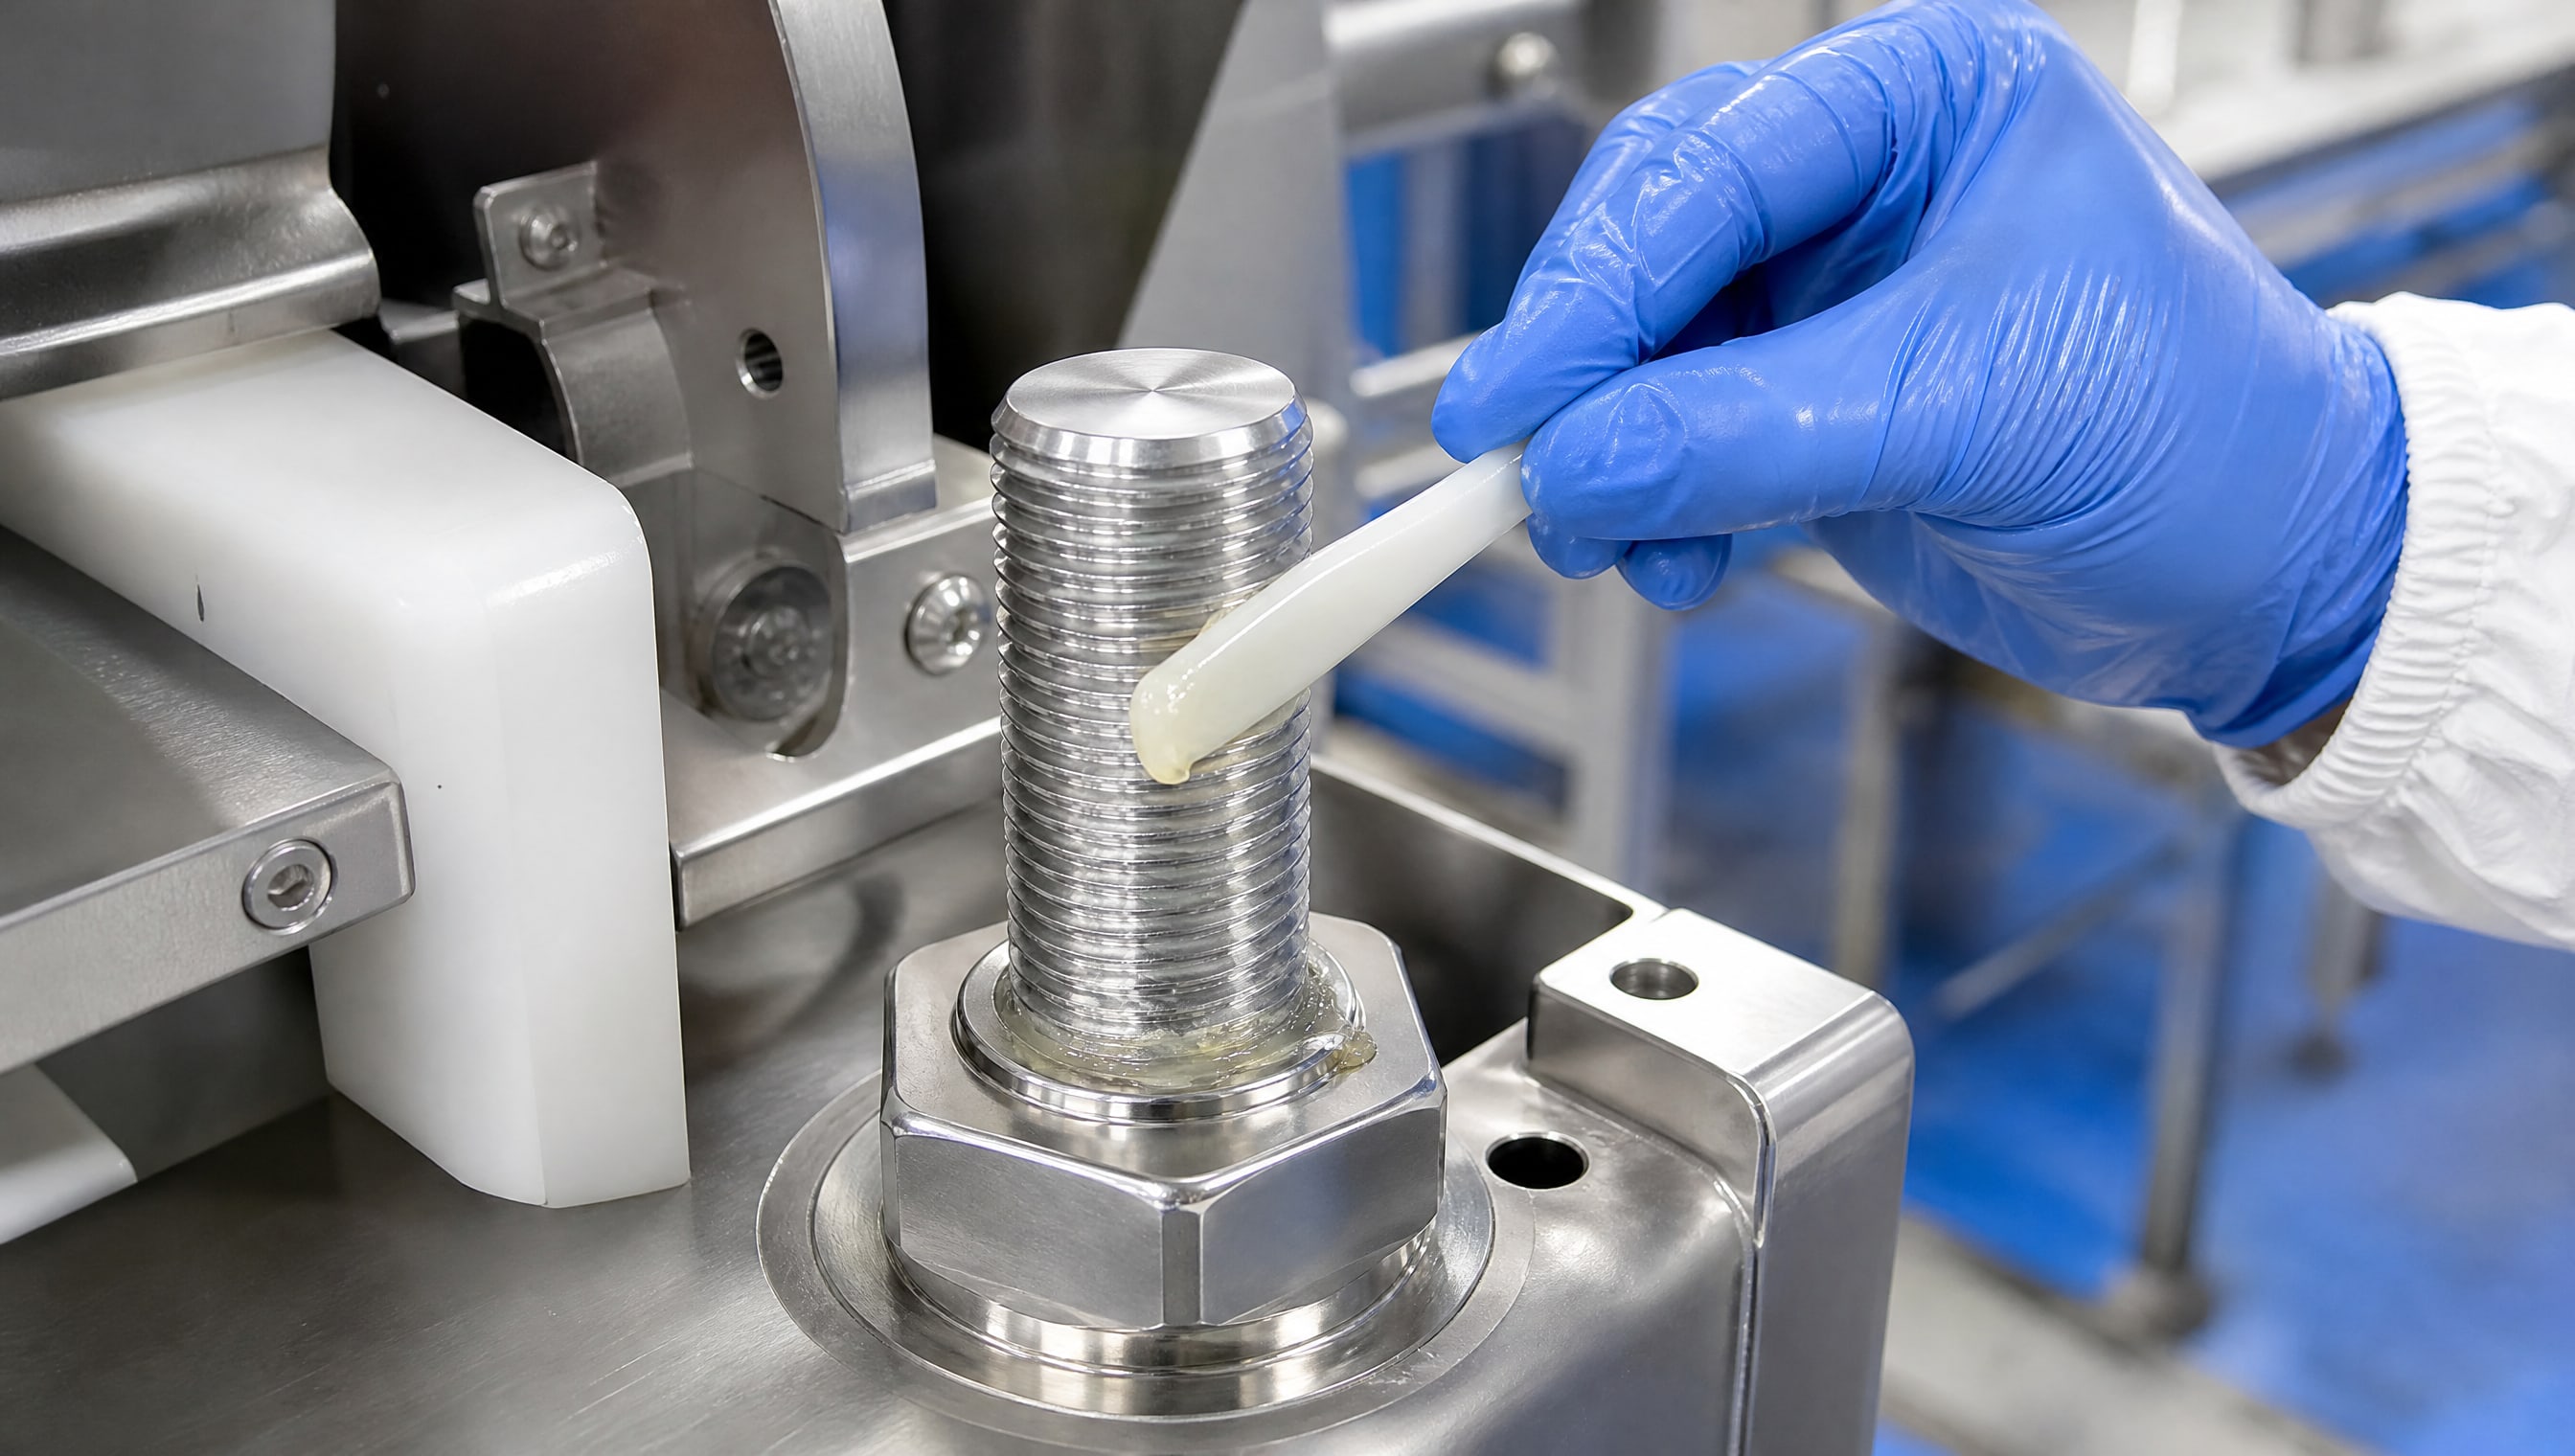
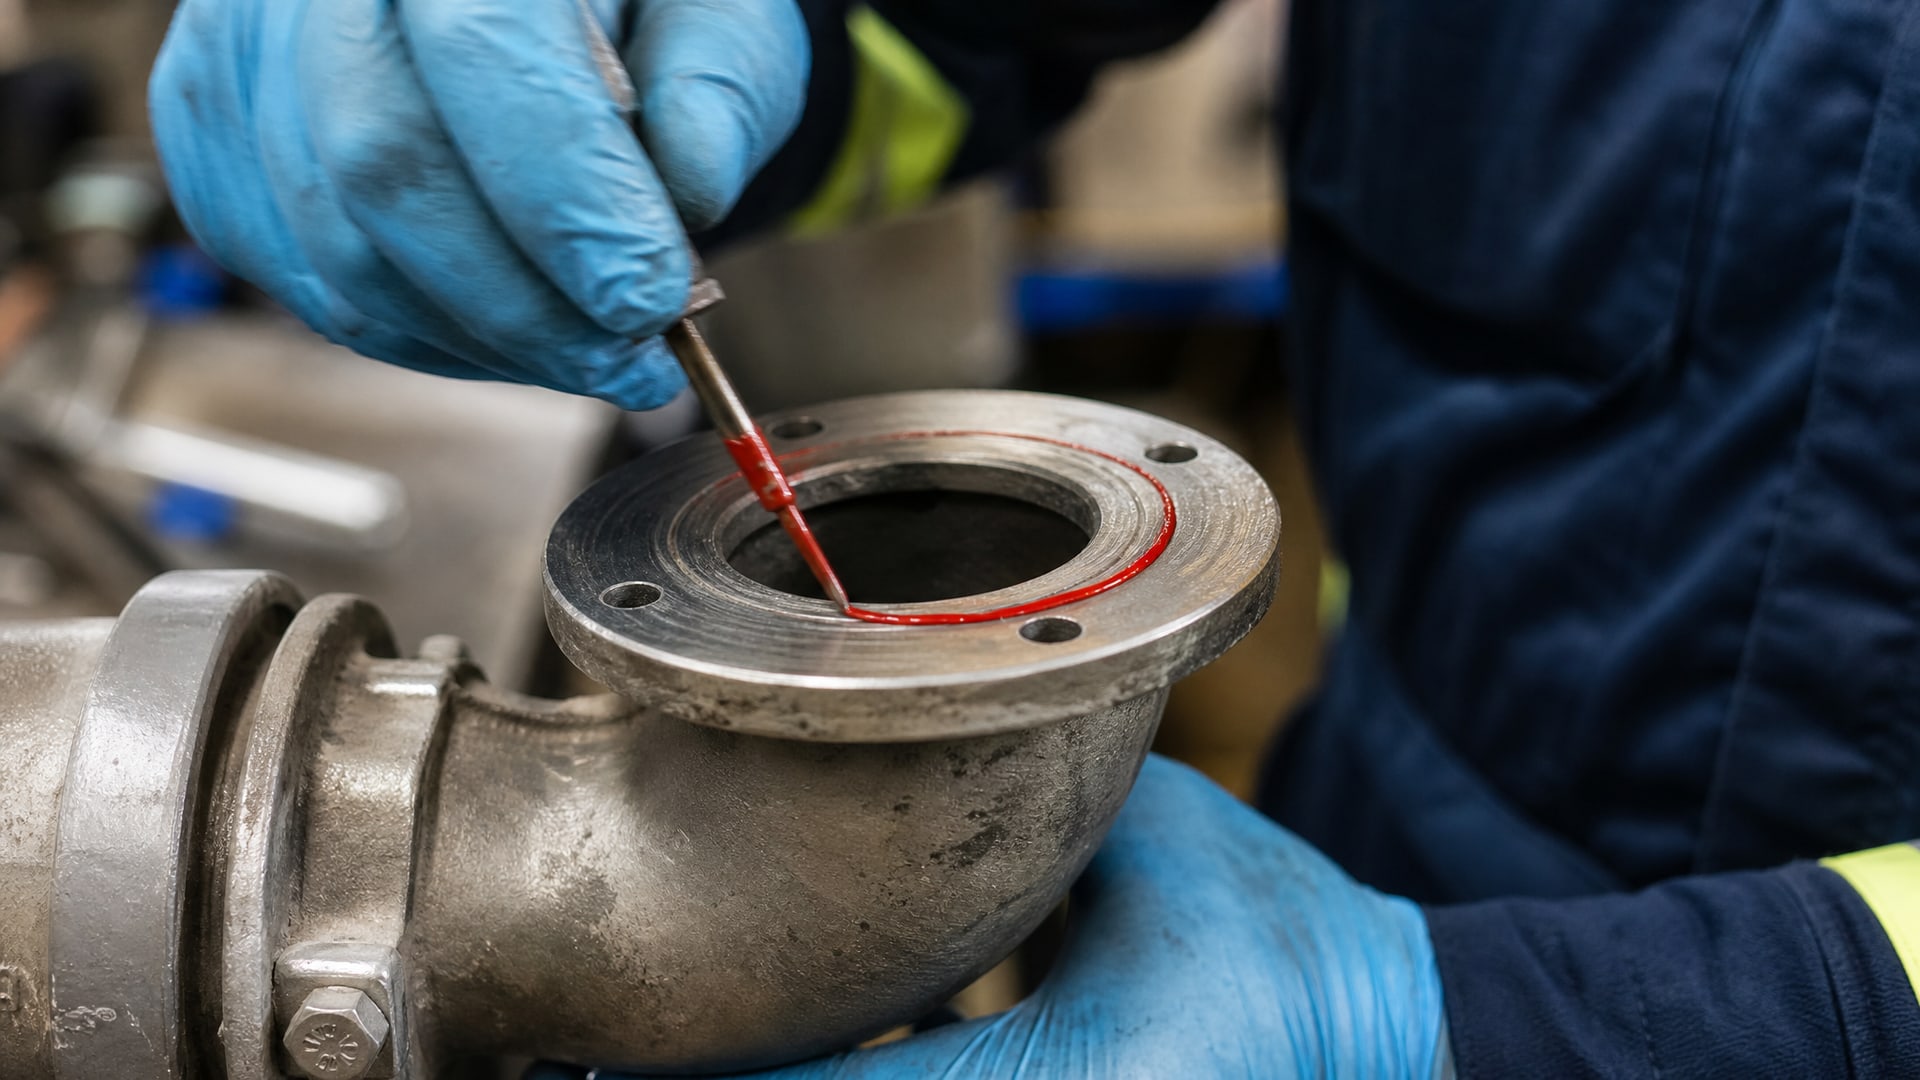
Герметик наносят только на одну из поверхностей - обычно на верхний фланец. Наносить на обе стороны не нужно: это создает избыток материала, который выдавливается наружу и не повышает герметичность. Форма нанесения - непрерывный валик без разрывов, пузырей и перекосов. Валик должен быть ровным, одинакового сечения по всей длине.
При нанесении герметик медленно выдавливается из тубы или дозатора с контролем давления, чтобы не образовались разрывы. Каждый разрыв в валике - это потенциальный путь утечки. Если обнаружили пустоты или дефект, сразу исправьте: вытрите дефектный участок тряпкой, промойте растворителем и нанесите заново.
При герметизации фланцевых соединений, работающих в условиях высоких температур и вибраций, где возможны микросдвиги между поверхностями и вымывание герметика, многие производства используют EFELE 143 - жидкий уплотнитель, обеспечивающий фиксацию и герметизацию плоских разборных металлических фланцев без деформации прилегающих деталей.
Не наносите избыток материала в надежде улучшить герметичность. При затягивании болтов лишний герметик выдавливается наружу, оставляя под фланцем тонкий слой. Контролируйте объем: валик должен быть достаточным, чтобы полностью заполнить зазор, но не настолько толстым, чтобы выжиматься при сборке.
Сборка, отверждение и ввод в эксплуатацию
После нанесения герметика фланцы собирают и болты затягивают по штатной схеме.
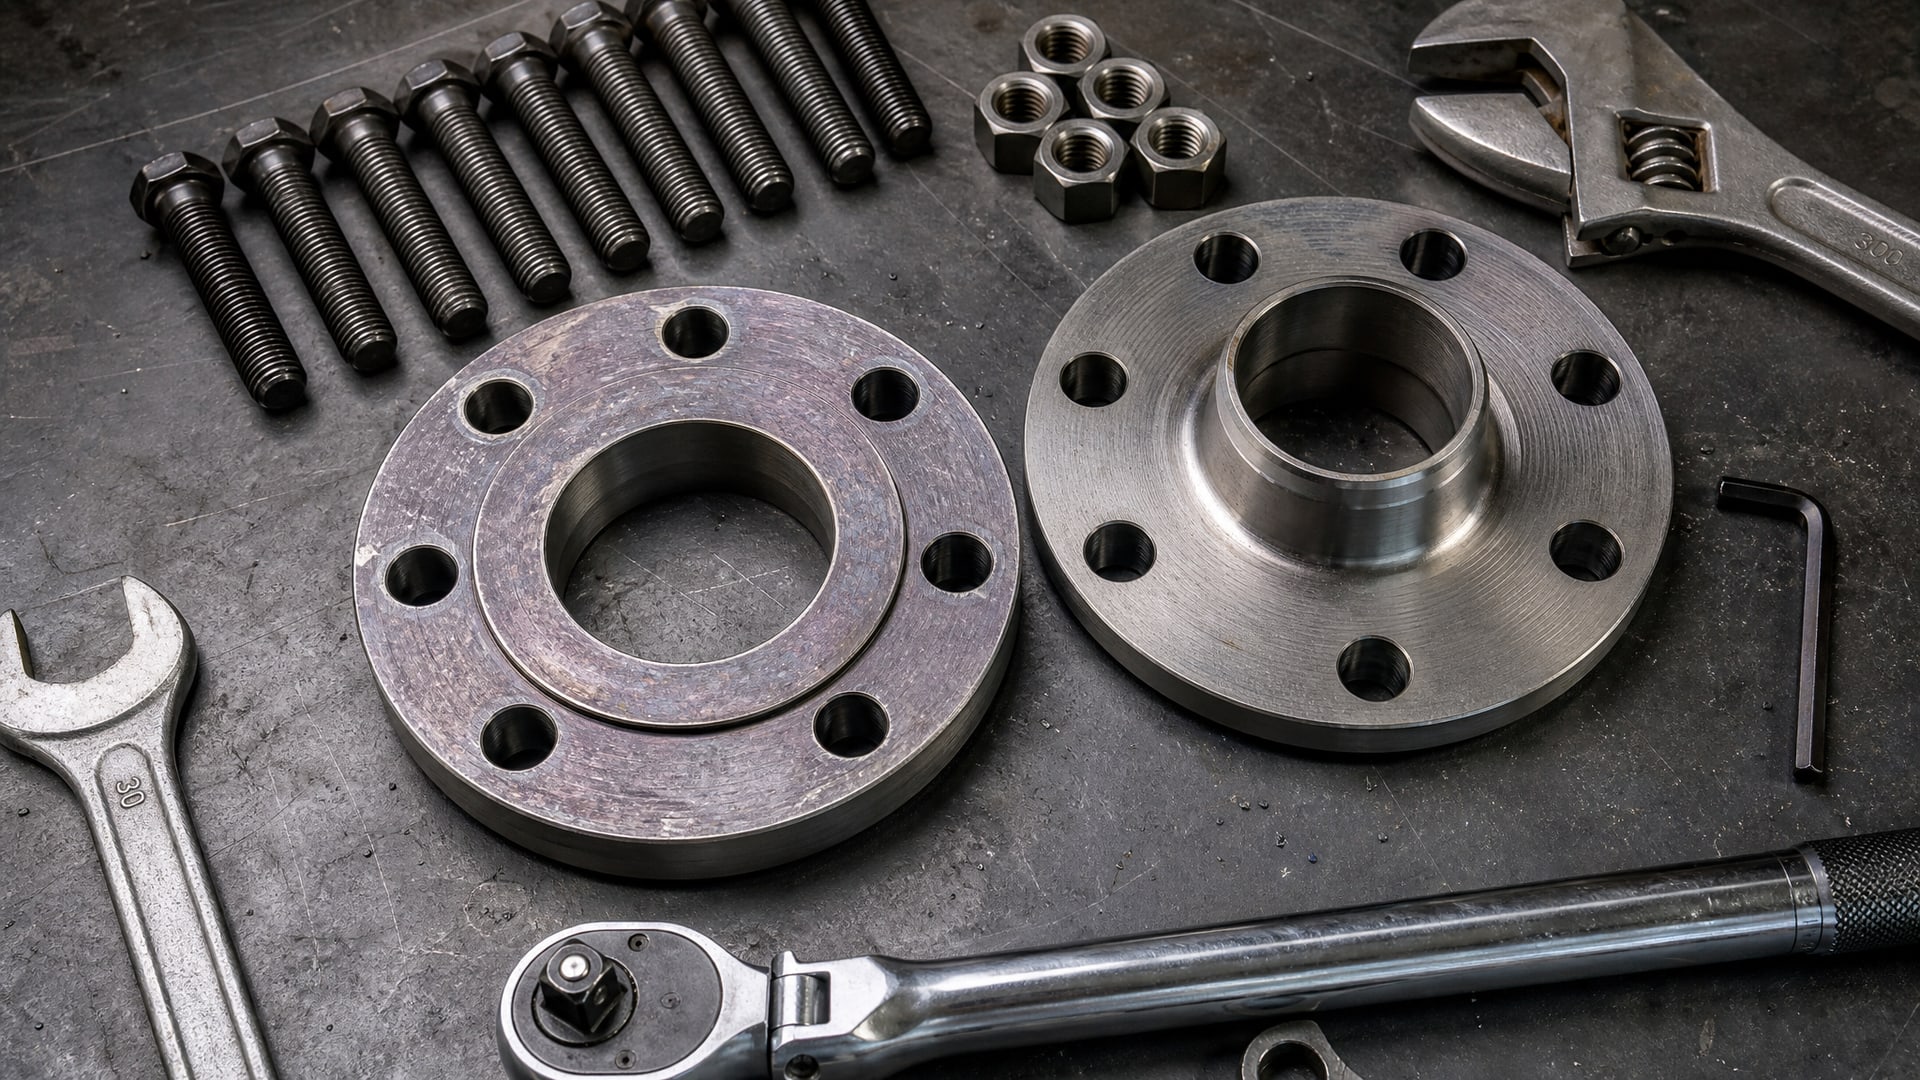
Схема затягивания - это цикл с крест-накрест чередованием болтов и постепенным увеличением момента. Болты должны быть затянуты с требуемым моментом, указанным в расчете фланцевого соединения, - слабая затяжка приводит к неравномерному распределению герметика и микротечам.
После сборки необходимо выдержать время отверждения. Для большинства анаэробных герметиков это около 30 минут до фиксации, но конкретный параметр зависит от состава и должен быть уточнен по техдокументации продукта. Во время отверждения герметик полимеризуется в зазоре, превращаясь из жидкости в твердый полимер. Если пустить среду под рабочим давлением раньше времени, герметик еще не набрал достаточную прочность и может быть вытеснен.
Для ранних проверок на утечку (если они необходимы) используют минимальное давление и короткие временные интервалы - это позволит убедиться в герметичности без риска повредить полимеризующийся герметик. Полное отверждение при комнатной температуре достигается примерно через 24 часа, после чего герметик готов к нормальным рабочим условиям.
Типичные ошибки и как их избежать
Частая ошибка - применение герметика на фланцы с зазором, превышающим паспортный.
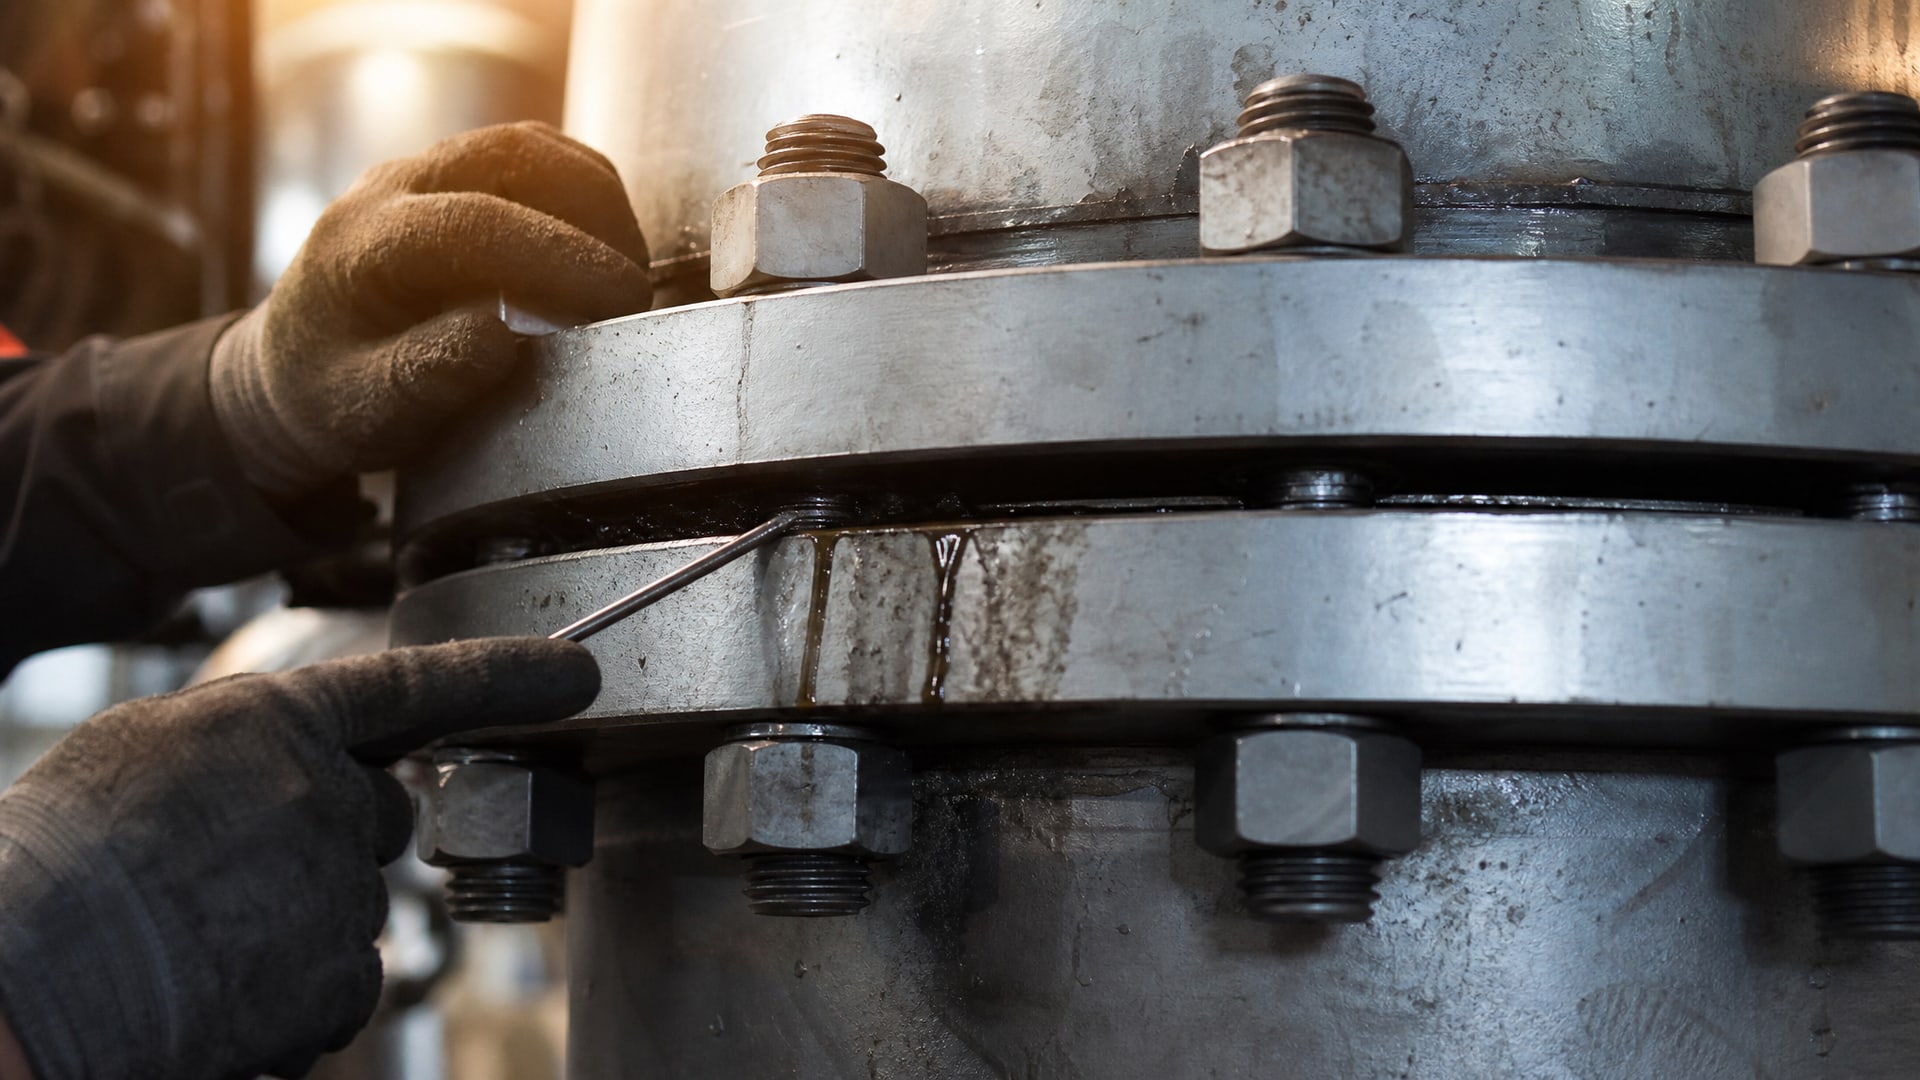
Закупщики иногда выбирают герметик только по цене или по рекомендации соседнего цеха, не проверив реальные размеры соединения. Результат: герметик наносят, но через 2-3 недели появляется утечка, потому что герметик не заполнил полость полностью.
Вторая ошибка - плохая подготовка поверхностей. Если на фланце остался старый герметик, масло или грязь, новый герметик не полимеризуется и просто вытечет при пуске. Иногда технологи спешат и не дают герметику достаточно времени на отверждение, начиная пускать среду через 10-15 минут после сборки.
Третья ошибка - нанесение герметика на обе стороны фланца или нанесение избытка. Лишний материал выдавливается при затягивании, оставляя под фланцем недостаточный слой. При этом избыток герметика остается на поверхности и затвердевает, осложняя следующую разборку соединения.
Четвертая ошибка - игнорирование стандартов фланцевых соединений. Отраслевые документы - ISO 7005 для металлических фланцев, ISO 7483 для размеров прокладок и EN 13555 для расчетов - задают базовые требования к плоскостности, шероховатости и перехлесту. Если фланец не соответствует стандарту, даже идеальный герметик не гарантирует долговечность.
Когда нужна замена герметика и признаки износа
Герметик рассчитан на определенный срок службы, который зависит от условий эксплуатации: температуры, давления, активности рабочей среды и вибраций.
При агрессивных жидкостях (спирты, кетоны, некоторые масла) герметик деградирует быстрее; при мягких условиях (вода, инертный газ) - служит дольше.
Признаки износа герметика: появление микротечек в местах стыков болтов, изменение цвета герметика на черный или коричневый (признак окисления), размягчение материала при нажатии пальцем. Если герметик потрескался или отслаивается от поверхности фланца, это указывает на превышение температуры или избыточное расширение соединения из-за вибраций.
При плановом техническом обслуживании фланцевые соединения осматривают минимум раз в год; при интенсивной эксплуатации - чаще. Если герметик показывает признаки износа, соединение разбирают, удаляют старый герметик механически или растворителем, очищают поверхности и наносят новый герметик по описанной выше технологии.
Часто задаваемые вопросы
Какой максимальный зазор допускает анаэробный герметик?
Типовой параметр - до 0,25 мм. Это означает, что если зазор в местах микронеровностей больше, герметик не заполнит полость полностью и под давлением произойдет утечка. Конкретный продукт может иметь иные пределы; перед выбором сверяют техдокументацию.
Можно ли наносить герметик на обе стороны фланца одновременно?
Нет. В руководствах по монтажу указано, что герметик наносят только на одну поверхность. Нанесение на обе стороны приводит к избытку материала, который выдавливается при затягивании болтов и не улучшает герметичность.
Сколько времени ждать после нанесения герметика перед пуском среды?
Минимум 30 минут для фиксации, но рекомендуется выдержать 2-4 часа при комнатной температуре. Полное отверждение достигается через 24 часа. Точный параметр указан в техдокументации конкретного герметика.
Почему герметик течет даже после отверждения?
Основные причины: зазор превышает паспортный; перехлест фланцев менее 5 мм; поверхности были грязными или мокрыми перед нанесением; болты затянуты слабо; герметик подвергается давлению, превышающему его рабочие пределы.
Какую шероховатость должны иметь поверхности фланца?
Рекомендуемый диапазон Ra -0,8–3,2 микрона. Поверхность должна быть обработана (фрезеровка, шлифовка, токарная работа), но не полирована. Слишком гладкие поверхности снижают адгезию герметика.
Заключение
Герметизация фланцевых соединений анаэробным герметиком - это не одноразовая операция нанесения, а комплекс мер: оценка зазора, проверка состояния поверхностей, правильное нанесение, соблюдение времени отверждения и контроль при вводе в эксплуатацию. Ошибки на любом из этих этапов приводят к протечкам и остановкам оборудования.
Перед следующей герметизацией фланцевого соединения убедитесь, что реальный зазор не превышает паспортный, поверхности очищены и обезжирены, герметик нанесен непрерывным валиком только на одну сторону, и времени на отверждение отведено достаточно. Если решите заменить оборудование или обновить техпроцесс, проконсультируйтесь с поставщиком герметика - он поможет подобрать продукт под конкретные параметры вашего соединения и условия работы.