Редукторы в пищевом производстве - критичный узел, где ошибка в выборе смазки может привести к отказу на аудите HACCP. Главный вопрос закупщика и техника звучит просто: как выбрать смазку, чтобы гарантировать, что редуктор не создаст риск пищевого загрязнения? Ответ кроется в классификации H1 и соблюдении цепи контроля при обслуживании.
H1 означает допуск для случайного, технически неизбежного контакта смазки с пищей на уровне до 10 ppm (10 мг/кг). Это не универсальное разрешение на невнимательность, а четкое обозначение: смазка сделана из ингредиентов, перечисленных в FDA 21 CFR 178.3570, и прошла производство в гигиенически контролируемых условиях. Статья поможет инженерам и закупщикам разобраться, как выбрать вязкость, разместить смазку правильно и пройти аудит без замечаний.
Когда редуктор требует допуска H1
Редукторы в пищевом производстве работают в двух сценариях.
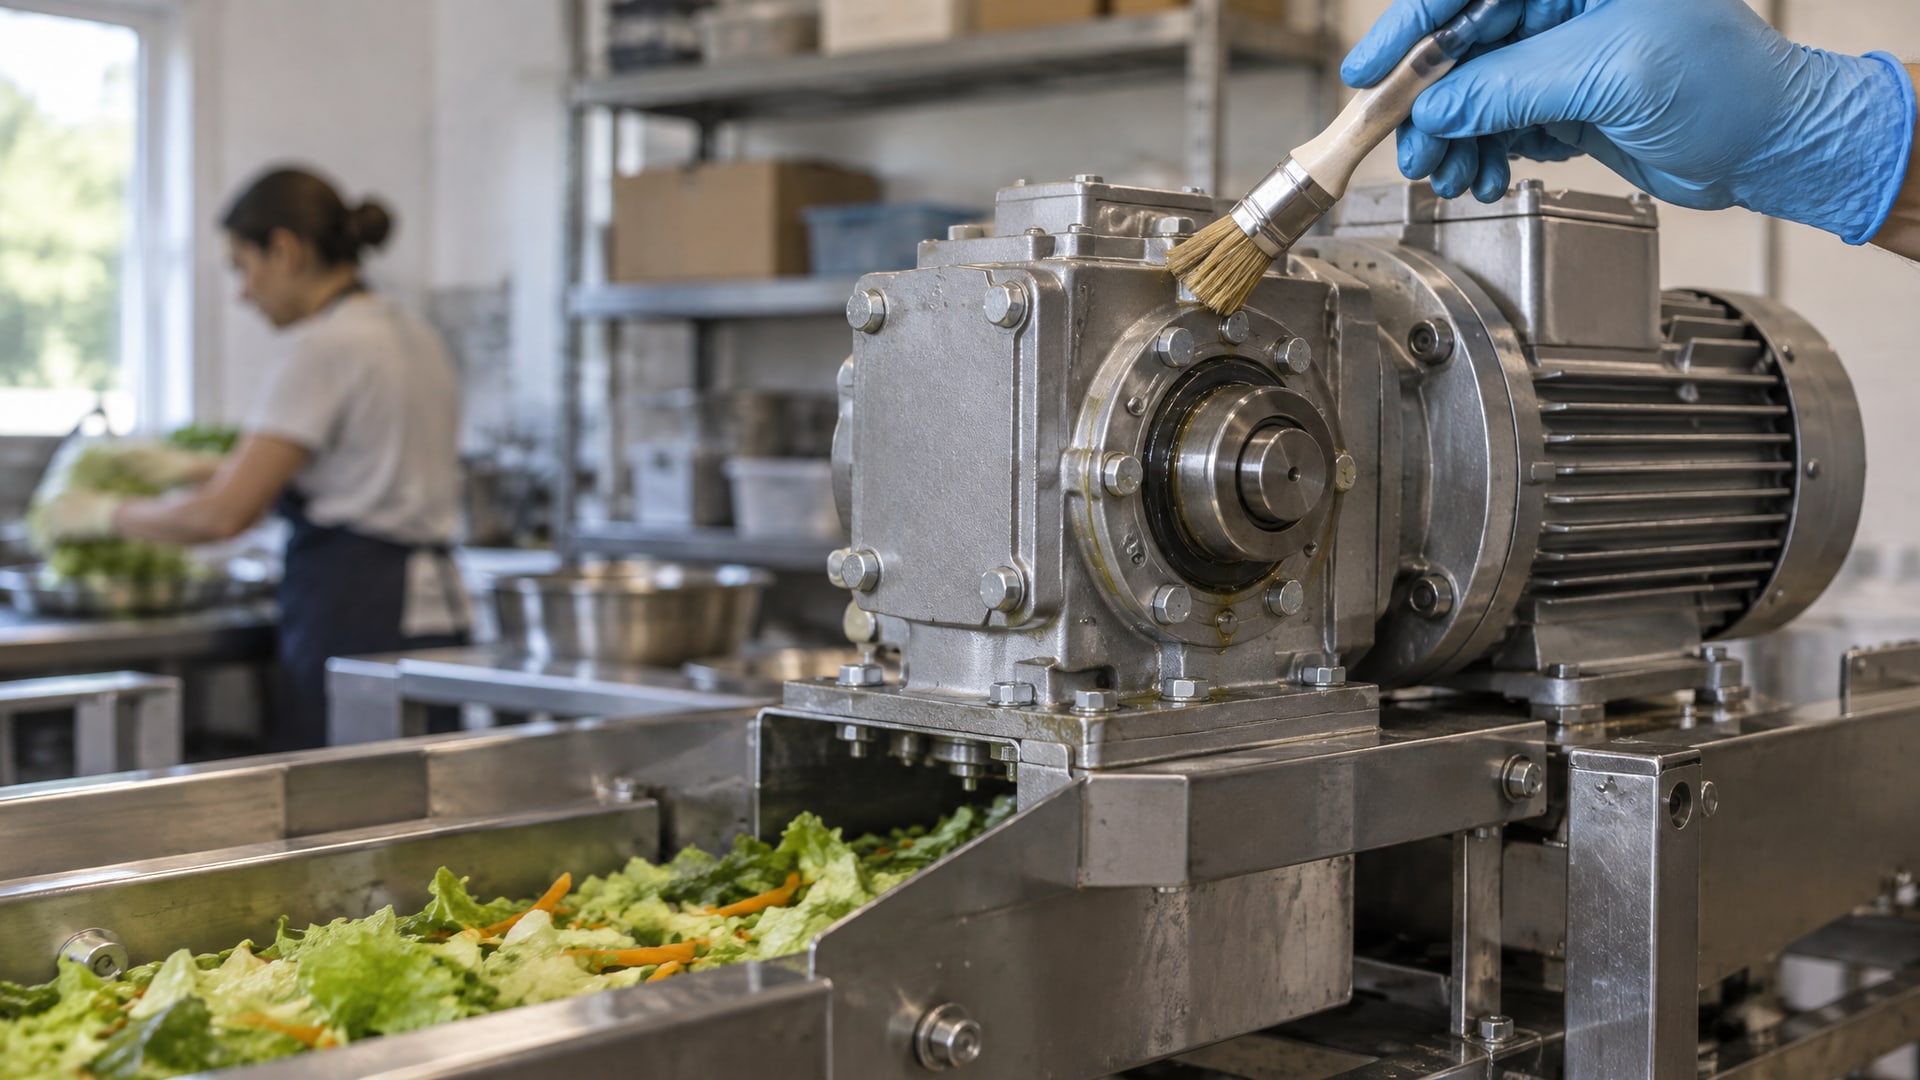
В первом - это компактные узлы над открытым продуктом на линиях фасовки, розлива, смешивания; здесь редуктор может подтекать прямо в поток. Во втором - редуктор находится рядом с зоной открытого продукта, но не над ним; тут контакт менее вероятен, но источники по H1 прямо называют такие точки зоной повышенного риска.
Инспектор HACCP обязательно определит, находится ли редуктор в «зоне контакта с пищей» или в смежной зоне. Если ответ да - смазка обязана иметь регистрацию H1. Важно понимать разницу: H1 не означает, что редуктор можно не обслуживать или игнорировать утечки. H1 - это страховка, которая работает только в комплексе с дисциплиной обслуживания. Если редуктор течет, независимо от класса смазки - это нарушение в глазах аудитора.
Типичные точки, где нужен H1: - редукторы над конвейерами, мешалками и дозаторами открытого типа; - редукторы на линиях упаковки и фасовки, где вероятность аэрозольного загрязнения; - редукторы в цехах молочной, хлебопекарной, мясоперерабатывающей промышленности; - редукторы компрессоров, работающих над открытым оборудованием.
Вязкость редукторного масла: как выбрать под задачу
Выбор вязкости - первый технический шаг после решения о H1.
Редукторы пищевого производства работают при температурах примерно от 10 до 50 °C в зависимости от климата цеха и режима работы оборудования. Для этого диапазона выбирают стандартные классы вязкости по ISO: VG 150, 220, 320, 460 и 680.
ISO VG 150 и 220: быстроходные и компактные редукторы
Это вязкости для редукторов, работающих при повышенных оборотах (свыше 500 об/мин) и умеренных нагрузках. Типичный пример - редуктор мешалки для жидкого молока или редуктор ленточного конвейера средней скорости. Низкая вязкость снижает потери на трение и нагрев, что важно, если редуктор работает в закрытом корпусе или редко проветривается. Проверь паспорт редуктора: производитель обычно указывает допустимый диапазон вязкостей.
ISO VG 320 и 460: универсальный класс
Это рабочие лошадки пищевого производства. VG 320 подходит для среднеоборотных редукторов (100–500 об/мин) с нормальной нагрузкой; VG 460 - для тяжелых или низкоскоростных редукторов (до 100 об/мин). На большинстве участков фасовки, конвейерных линий и упаковочного оборудования стоят редукторы именно под эти вязкости. Если паспорт редуктора не указывает вязкость явно - проверь у производителя оборудования или по каталогу редукторов; ошибка в вязкости приведет к вспениванию, вытеканию или перегреву.
ISO VG 680: тяжелые и тихоходные редукторы
VG 680 используется редко, но встречается в редукторах червячных и винтовых передач, работающих при малых оборотах с высокой нагрузкой. В пищевом производстве это может быть редуктор мясорубки, мешалки теста или миксера. Высокая вязкость обеспечивает надежный масляный клин при низких скоростях скольжения. Важно не перепутать: если редуктор требует VG 680, заливать VG 220 - это создаст перегрев и утечки, и аудитор это сразу заметит по состоянию уплотнений.
Требования ISO 21469 и производство по HACCP
ISO 21469 - это стандарт на гигиену производства смазочных материалов.
Он не конкурирует с H1, а дополняет его. Если смазка маркирована H1 и прошла ISO 21469, это означает, что весь путь от сырья до упаковки контролировался согласно GMP (Good Manufacturing Practice) и HACCP-принципам. На уровне производителя смазки это значит: заполненные чан-баки, предварительно проверенные на загрязнение; трубопроводы, изолированные от окружающей среды; сертификат происхождения каждого ингредиента.
Закупщику эти маркировки нужны не для галочки, а как доказательство того, что смазка уже прошла первый уровень контроля. Когда аудитор HACCP спросит, почему вы выбрали именно эту смазку, ответ «H1 и ISO 21469» - это документированное основание, которое аудитор поймет. Поэтому при закупке требуй в техническом описании (TDS) обе отметки, а не только H1.
Дисциплина обслуживания редуктора: что проверяет аудит
Смазка H1 - это половина успеха.
Вторая половина - это то, как ее применяют на предприятии. Аудитор HACCP будет проверять не только присутствие маркировки H1, но и практику обслуживания редуктора.
Проверка точек смазки и доступ
Инспектор осмотрит редуктор визуально: нет ли потеков, нет ли грязи, вокруг корпуса чистый ли? Потом спросит, где стоит редуктор - над продуктом, рядом, в отдельном помещении? Затем запросит схему смазочной системы. Если редуктор входит в централизованную систему смазки, аудитор проверит, что все точки систематизированы, обозначены и обслуживаются по расписанию. Если редуктор смазывается вручную, просмотрит журнал, в котором записаны дата, вязкость, объем и ответственный.
Отсутствие перелива и контроль уровня
Один из главных риск-факторов - это перелив смазки. Когда редуктор залит выше уровня, масло начинает вспениваться (особенно при высоких оборотах), и пена прорывается через сапун (воздухоотводчик) или через микротрещины уплотнений. Результат - потеки и загрязнение поверхности корпуса редуктора. Аудитор это сразу видит и считает нарушением, даже если смазка маркирована H1. Способ контроля: проверь уровень по щупу или смотровому окну редуктора один раз в месяц (или по регламенту) и записывай в журнал.
Совместимость смазки при переходе с минеральной на food-grade
Если редуктор ранее работал с обычным минеральным маслом, просто залить H1 вместо него - ошибка. Остаток старого масла в картере смешается с новым, и вы не сможете гарантировать, что смазка в редукторе - это действительно H1. Аудитор при осмотре может взять образец и отправить на анализ; если обнаружится смешение, это будет расценено как нарушение контроля.
Рекомендуемая схема: выключить редуктор, слить масло полностью, если возможно промыть корпус по инструкции производителя редуктора (часто используют керосин или другой растворитель, указанный в паспорте), просушить и залить новое масло H1. Вся операция должна быть задокументирована: дата слива, дата переходной промывки, дата первой заливки H1 и вязкость. Это защитит вас на аудите.
Маркировка и трассируемость: документы для аудитора
HACCP работает на принципе прослеживаемости.
Это означает: если на аудите возникнет вопрос, откуда взялась смазка в редукторе, вы должны доказать ее происхождение за несколько шагов назад.
Техническое описание (TDS) и сертификаты
При закупке требуй от поставщика полное техническое описание (TDS) на английском или русском языке, в котором явно указаны: - регистрация NSF H1 (не просто пометка, а номер регистрации или ссылка на реестр); - соответствие ISO 21469; - вязкость по ISO (например, ISO VG 220); - допустимый диапазон температур; - совместимость с материалами уплотнений (например, FKM, NBR).
Кроме TDS запросить Certificate of Analysis (CoA), выданный производителем; в нем есть результаты анализа партии (кислотное число, вязкость при 40 и 100 °C, температура вспышки и другие). CoA подтверждает, что эта конкретная партия смазки прошла контроль и соответствует спецификации.
Журнал обслуживания
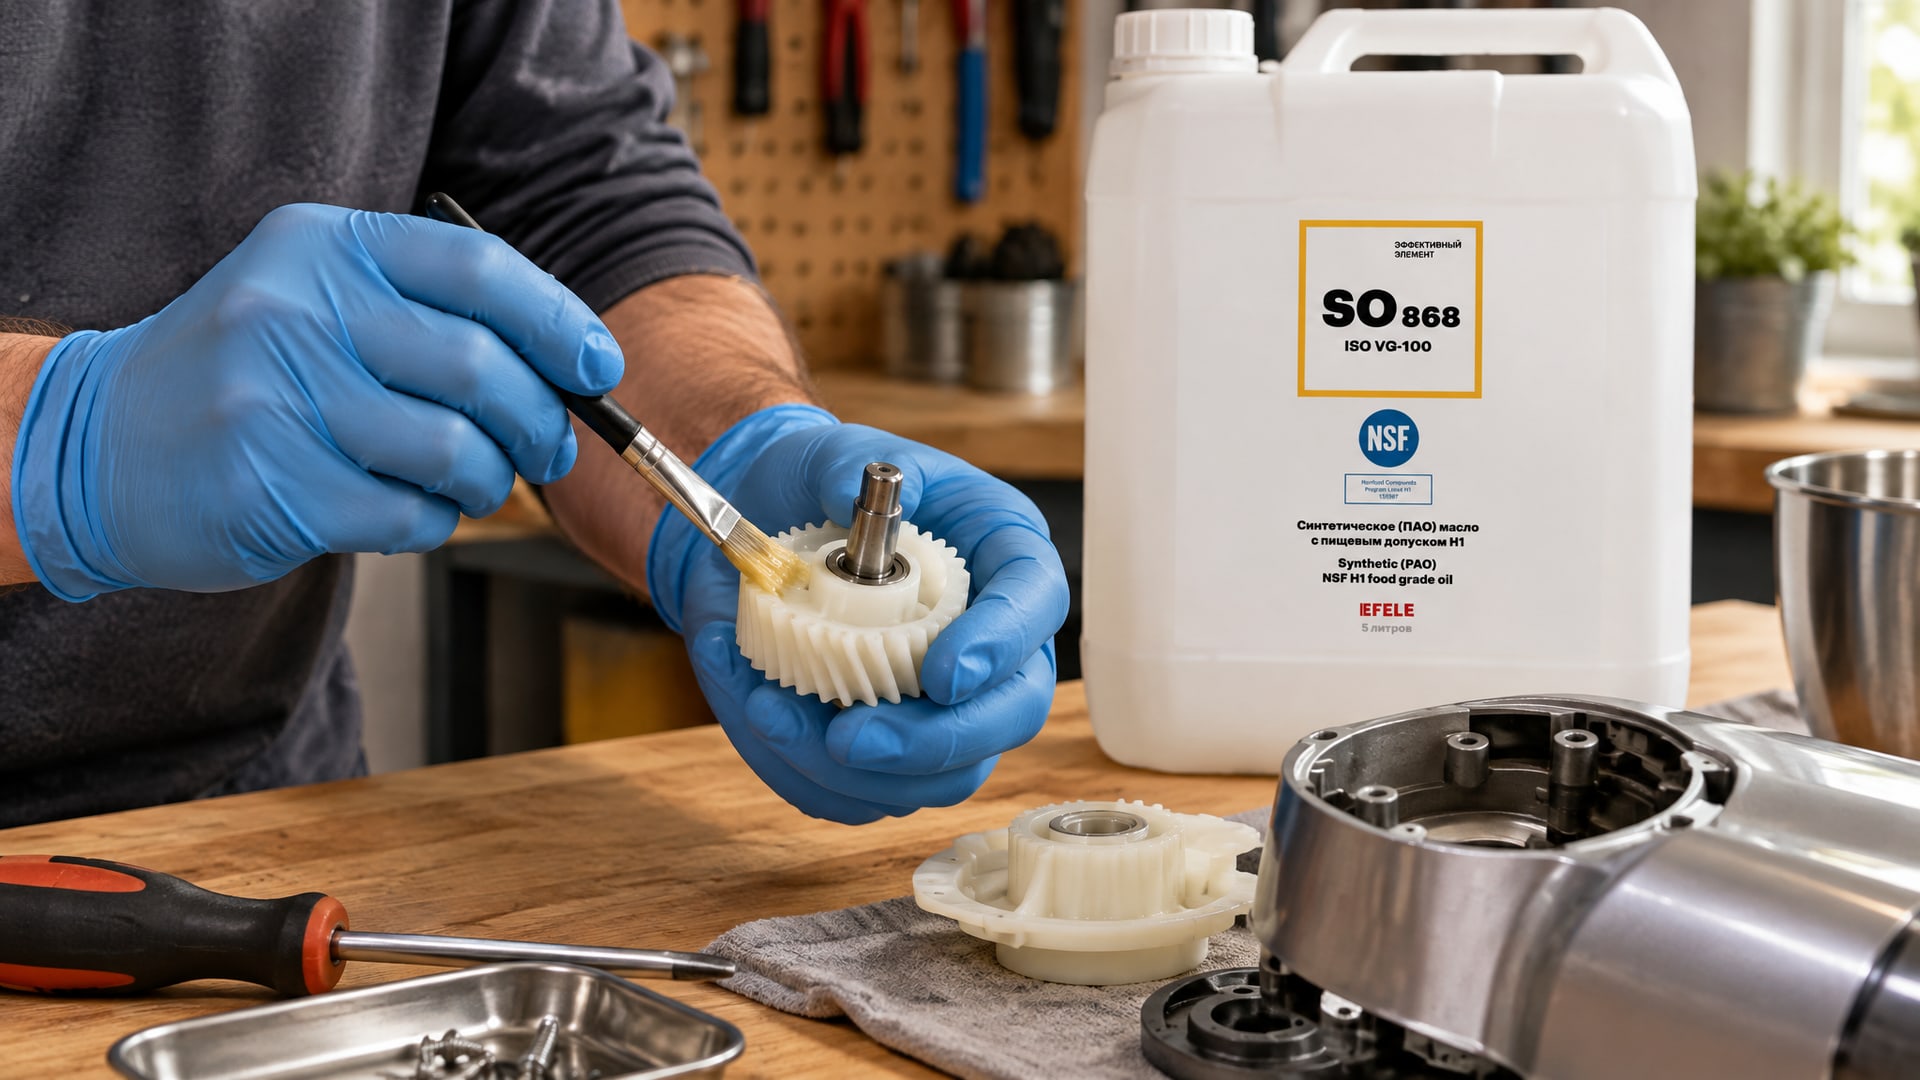
На каждом редукторе или в общем журнале ТО должна быть запись: - дата обслуживания; - тип редуктора и его идентификатор (номер или местоположение); - вязкость и название смазки (например, «EFELE SO-868, ISO VG 220, NSF H1»); - объем залитой смазки; - фамилия механика или техника; - отметка о проверке уровня и состояния уплотнений.
Эти записи - ваша защита на аудите. Они показывают, что процесс контролируемый, повторяемый и документируемый, что соответствует духу HACCP.
Хранение смазки и исключение загрязнения
Смазка H1 хранится в закрытой таре, в защищенном от света и влаги месте, при температуре не выше 25 °C. При переливе из основной канистры в шприц или масленку используй воронку с фильтром и убедись, что шприц чист и сух. Никогда не используй один и тот же шприц для разных редукторов без промежуточной очистки - это может привести к кросс-загрязнению. Все эти процедуры тоже должны быть отражены в инструкции по обслуживанию и периодически проверяться.
Как практически пройти аудит HACCP без замечаний
Аудит HACCP обычно включает три этапа: документальный, визуальный и собеседование.
Документальный этап
Аудитор запрашивает: схему размещения редукторов с отметкой их близости к зонам контакта с пищей; реестр всех смазок, используемых на предприятии, с указанием точек применения; журналы обслуживания за последние 12 месяцев; техописания (TDS) и сертификаты на H1 смазки. Подготовьте эти документы заранее, красиво оформленные и в одной папке. Это сэкономит время и покажет серьезность отношения.
Визуальный этап
Аудитор идет в цех. Смотрит редукторы, проверяет, нет ли потеков. Смотрит, как хранится смазка - канистра закрыта, этикетка читаема, дата вскрытия написана? Проверяет, чист ли пол и столы вокруг редукторов. Если редуктор находится над открытым продуктом или над упаковочной линией, проверяет состояние сапуна (грязный ли, не засорился ли?). Потеки, грязь, открытые канистры со смазкой - все это минусы.
Для успеха: за неделю до аудита проведи внутреннюю проверку редукторов; очистите от пыли и потеков; проверьте уровни и состояние уплотнений; убедитесь, что все канистры со смазкой закрыты и подписаны.
Собеседование
Аудитор спросит механика или техника: какая смазка используется в редукторе над конвейером и почему выбрана именно она? Чему равна ее вязкость и почему? Как часто проверяется уровень? Что делать, если редуктор начал течь? Техник должен уверенно ответить: «ISO VG 220, NSF H1, потому что редуктор расположен над открытым продуктом, и требование HACCP - допуск H1 для любого контакта с пищей. Уровень проверяем каждый месяц по журналу ТО. Если течь - выключаем оборудование, слием масло и обратимся к механику для диагностики уплотнений».
Такой ответ показывает понимание процесса, а не зубрежку. Это увеличит доверие аудитора.
Выбор между синтетикой и минеральной базой для H1
В пищевом производстве большинство производителей H1 смазок используют синтетические базовые масла, включая PAO (polyalphaolefins) и другие approved base fluids.
Почему?
Синтетика дает более стабильную вязкость в широком температурном диапазоне. Если в цехе зимой прохладно (15 °C), а летом жарко (40 °C), синтетическое масло сохранит вязкость, близкую к номинальной. Минеральное масло при низкой температуре загустеет, и редуктор может не получить нужную защиту. При этом синтетика имеет лучшую окислительную стабильность, то есть медленнее стареет и окисляется. Это особенно важно в пищевом производстве, где замена масла может быть реже из-за сложности процесса (нужно купить H1, слить старое, промыть).
Стоимость синтетики выше, но ресурс масла также дольше. Если редуктор работает круглосуточно 5 дней в неделю, синтетический H1 потребует замены реже, что экономит трудозатраты на обслуживание. При выборе между более дешевым минеральным H1 и дорогой синтетикой, посчитай полную стоимость владения: цена смазки + трудозатраты на замену + риск сбоя из-за потери вязкости.
Для редукторов, расположенных над открытым продуктом и работающих в широком температурном диапазоне, синтетический H1 - это более надежный выбор с точки зрения стабильности процесса и прохождения аудита.
Таблица подбора смазки по типу редуктора и риску
| Тип редуктора | Диапазон скоростей | Рекомендуемая вязкость | Расположение | Требование H1 | На что обратить внимание на аудите |
|---|---|---|---|---|---|
| Редуктор конвейера среднего темпа | 100–500 об/мин | ISO VG 220–320 | Над открытым конвейером | Обязателен H1 | Отсутствие потеков, чистый сапун, документы о переходе на H1 |
| Редуктор мешалки жидкого молока | 300–1000 об/мин | ISO VG 150–220 | В резервуаре или над ванной | Обязателен H1 | Совместимость уплотнений, уровень не превышает отметку, синтетическая база предпочтительна |
| Редуктор червячной передачи упаковщика | 50–200 об/мин | ISO VG 320–460 | Рядом с линией упаковки | Обязателен H1 | Контроль уровня, отсутствие пены при вращении, журнал замены за 12 месяцев |
| Редуктор в отдельной комнате (вспомогательное оборудование) | Любые | Зависит от редуктора | Без контакта с пищевой зоной | H1 может не требоваться* | Регулярное ТО, но требование H1 определяется локальным HACCP-анализом; при сомнении лучше H1 |
*Примечание: даже если редуктор в отдельной комнате, на современных предприятиях часто применяют принцип предосторожности и все равно выбирают H1 для всех редукторов.
Как редакторный допуск H1 проверяется на практике
Аудиторы пищевого производства редко углубляются в химию, но ловко ищут промахи в процессе.
Вот как это происходит.
Сначала инспектор смотрит на корпусе редуктора наклейку или выбитые данные: модель, серийный номер, дата производства. Затем просит показать техническую документацию редуктора и спецификацию на смазку. Если на этикетке банки со смазкой написано только «пищевая смазка» или «пищевое масло» без указания NSF H1 - это уже вызывает вопрос.
Следующий шаг - проверка журналов. Аудитор листает записи за последние месяцы и ищет систематичность: регулярно ли проверяют уровень, регулярно ли записывают? Если записей нет или они нерегулярные (месяц заполнен, два месяца пусто), это сигнал того, что процесс контроля не налажен. Даже если смазка H1, отсутствие документов будет замечанием.
Далее - вопросы персоналу. Если механик не может сказать, какая вязкость в редукторе или почему именно она выбрана, аудитор это воспринимает как признак слабого управления процессом. Это не означает, что каждый рабочий должен быть химиком; но ответ вроде «это H1, я не знаю почему, но мне сказали лить это» - это уже красный флаг.
Наконец - физический осмотр. Если редуктор течет, сапун грязный, а пол вокруг в масле - это перевешивает все положительные документы. H1 помогает защитить продукт, но не защищает от очевидной небрежности в обслуживании.
Частые ошибки, которые выявляет аудит
Ошибка 1: смешение H1 и обычной смазки
Когда старая смазка не была полностью слита, а новая H1 залита прямо сверху. Результат - непредсказуемая смесь, непригодная для H1-классификации.
Исправление: перед переходом на H1 слить масло полностью и задокументировать это в журнале.
Ошибка 2: выбор вязкости без консультации паспорта
Закупщик решил, что все редукторы нужно смазывать VG 220 (потому что это популярная вязкость). Заливает ее везде, включая в редуктор червячной передачи, который требует VG 460. Редуктор перегревается, масло вспенивается, течи растут.
Исправление: заполнить реестр редукторов с указанием требуемой вязкости по паспорту каждого редуктора. При закупке заказывать именно эти вязкости.
Ошибка 3: перелив смазки
Механик решил, что «чем больше смазки, тем лучше защита». Залил сверх отметки. Масло начинает вспениваться, течь из-под крышки или сапуна. На аудите это видно невооруженным глазом.
Исправление: установить предельный уровень отметку на корпусе редуктора (если нет) и проверять уровень по инструкции производителя, а не на глаз.
Ошибка 4: неправильное хранение H1
Канистра стоит открытой, смазка контактирует с влагой и грязью. Когда ее заливают в редуктор, в масло попадают микрочастицы загрязнений, что снижает защиту и вызывает ускоренный износ.
Исправление: требовать от поставщика канистры с герметичной крышкой, хранить в закрытом помещении, документировать дату вскрытия; при переливе использовать фильтр-воронку.
Ошибка 5: отсутствие документов
На аудите аудитор просит TDS на H1 смазку. Ответ: «Я не знаю, где это». Аудитор делает замечание: невозможно доказать, что смазка действительно H1.
Исправление: сразу при закупке требовать TDS и Certificate of Analysis, архивировать и хранить в одной папке. Перед аудитом подготовить всю документацию в электронном и печатном виде.
Практический примерной регламент смазки редуктора на пищевом производстве
Вот как может выглядеть регламент, который выдержит аудит HACCP.
Редуктор конвейера фасовки молочных продуктов
Вязкость: ISO VG 220, NSF H1, синтетическая база (ПАО).
Интервал проверки уровня: 1 раз в неделю (или после каждой смены, если редуктор работает круглосуточно).
Способ проверки: выключить редуктор, дождаться остывания (минимум 10 минут), открыть смотровое окно или использовать щуп; уровень должен быть между нижней и верхней отметками.
Интервал полной замены масла: каждые 12 месяцев или по результатам анализа масла (если масло анализируется ежеквартально и показывает приемлемое кислотное число и вязкость, замену можно отложить на 18 месяцев; это решает главный инженер).
Заправка: использовать закрытую канистру с обозначением вязкости, даты вскрытия и срока годности. Перелив через воронку с фильтром. Излишки смазки убирать чистой тряпкой сразу после заправки.
Запись в журнал: дата, вязкость, объем, уровень до и после, ФИО механика, подпись. Образец: «15.03.2024, ISO VG 220 NSF H1, залито 2 л, уровень был низко, поднял до верхней отметки, Петров В.И., подпись».
При замене: слить масло полностью, картер промыть керосином (если производитель допускает), просушить сжатым воздухом, залить новое H1 масло. Все этапы - в журнал.
Сохранение документов: TDS и сертификат на каждую канистру - архивировать с указанием дня, когда смазка использована в редукторе. Это облегчит прослеживаемость на аудите.
На основе этого шаблона каждый редуктор получает свой регламент, который вывешивается на стену рядом с редуктором или хранится у механика.
Часто задаваемые вопросы
Можно ли использовать обычное масло в редукторе, если редуктор закрыт и не над продуктом?
Нет, если редуктор находится в зоне возможного контакта с пищей (рядом с конвейером, мешалкой, линией фасовки). Даже закрытый редуктор может подтекать через микротрещины уплотнений. Правило простое: если редуктор находится в цехе, где производится открытый продукт, выбирай H1. HACCP требует допуска H1 для любых точек смазки в этой зоне.
Что делать, если редуктор требует вязкости, которой нет в линейке H1?
Обратись к производителю редуктора и уточни, допустима ли ближайшая вязкость. Например, если требуется VG 250, а доступны только VG 220 и VG 320, можно использовать VG 220 (более текучее, чуть выше потерь, но безопаснее, чем VG 320, которое может загустеть при холоде). Все отклонения от паспорта документируй в журнале с обоснованием. Лучший вариант - запросить у поставщика смазки выпуск нужной вязкости H1.
Как часто нужно менять масло в редукторе пищевого производства?
Стандартный интервал - один раз в 12 месяцев. Если редуктор работает в тяжелых условиях (высокие нагрузки, перепады температур), можно сократить до 6 месяцев. Если есть возможность анализировать масло (проверять кислотное число, вязкость, содержание железа), замену можно отложить до 18 месяцев. Всегда согласуй интервал с инженером и документируй в регламенте.
Какая разница между H1 и ISO 21469?
H1 - это классификация NSF, которая указывает, что смазка допущена для случайного контакта с пищей. ISO 21469 - это стандарт на условия производства смазки (гигиена, контроль загрязнений, документация). Смазка может быть H1, но без ISO 21469; и наоборот, производство может быть по ISO 21469, но смазка не сертифицирована H1. Для пищевого производства лучше выбирать H1 и ISO 21469 одновременно.
Что произойдет на аудите, если редуктор течет, но смазка H1?
H1 поможет, но не спасет. Течь - это нарушение независимо от класса смазки. Аудитор сделает замечание: «Обнаружены потеки масла из редуктора. Требуется проверка уплотнений и определение причины утечки». Потом попросит представить план корректирующих действий (когда редуктор отремонтируют). Поэтому перед аудитом обязательно проверь состояние всех уплотнений редукторов и устрани течи заранее.
Заключение
Допуск H1 для редукторов - это не просто маркировка на канистре, это результат правильного выбора смазки, понимания технических требований и строгой дисциплины обслуживания. Редуктор над открытым продуктом требует H1; это означает, что смазка содержит ингредиенты, допущенные FDA для случайного контакта с пищей, и произведена в соответствии с ISO 21469. Но H1 работает только в связке с четырьмя условиями: правильной вязкостью под редуктор, отсутствием утечек, правильным способом заправки и полным журналом обслуживания.
На практике закупщику нужно: определить все редукторы в цехе и их расположение; запросить TDS и сертификаты на H1 смазку перед покупкой; договориться с механиками о регламенте проверки уровня и записи; обучить персонал двум-трем ключевым фактам (вязкость, запрет на перелив, отсутствие смешения); за неделю до аудита провести внутреннюю проверку и подготовить документы. Это защитит вас на HACCP-аудите и покажет аудиторам, что процесс контролируемый и надежный.