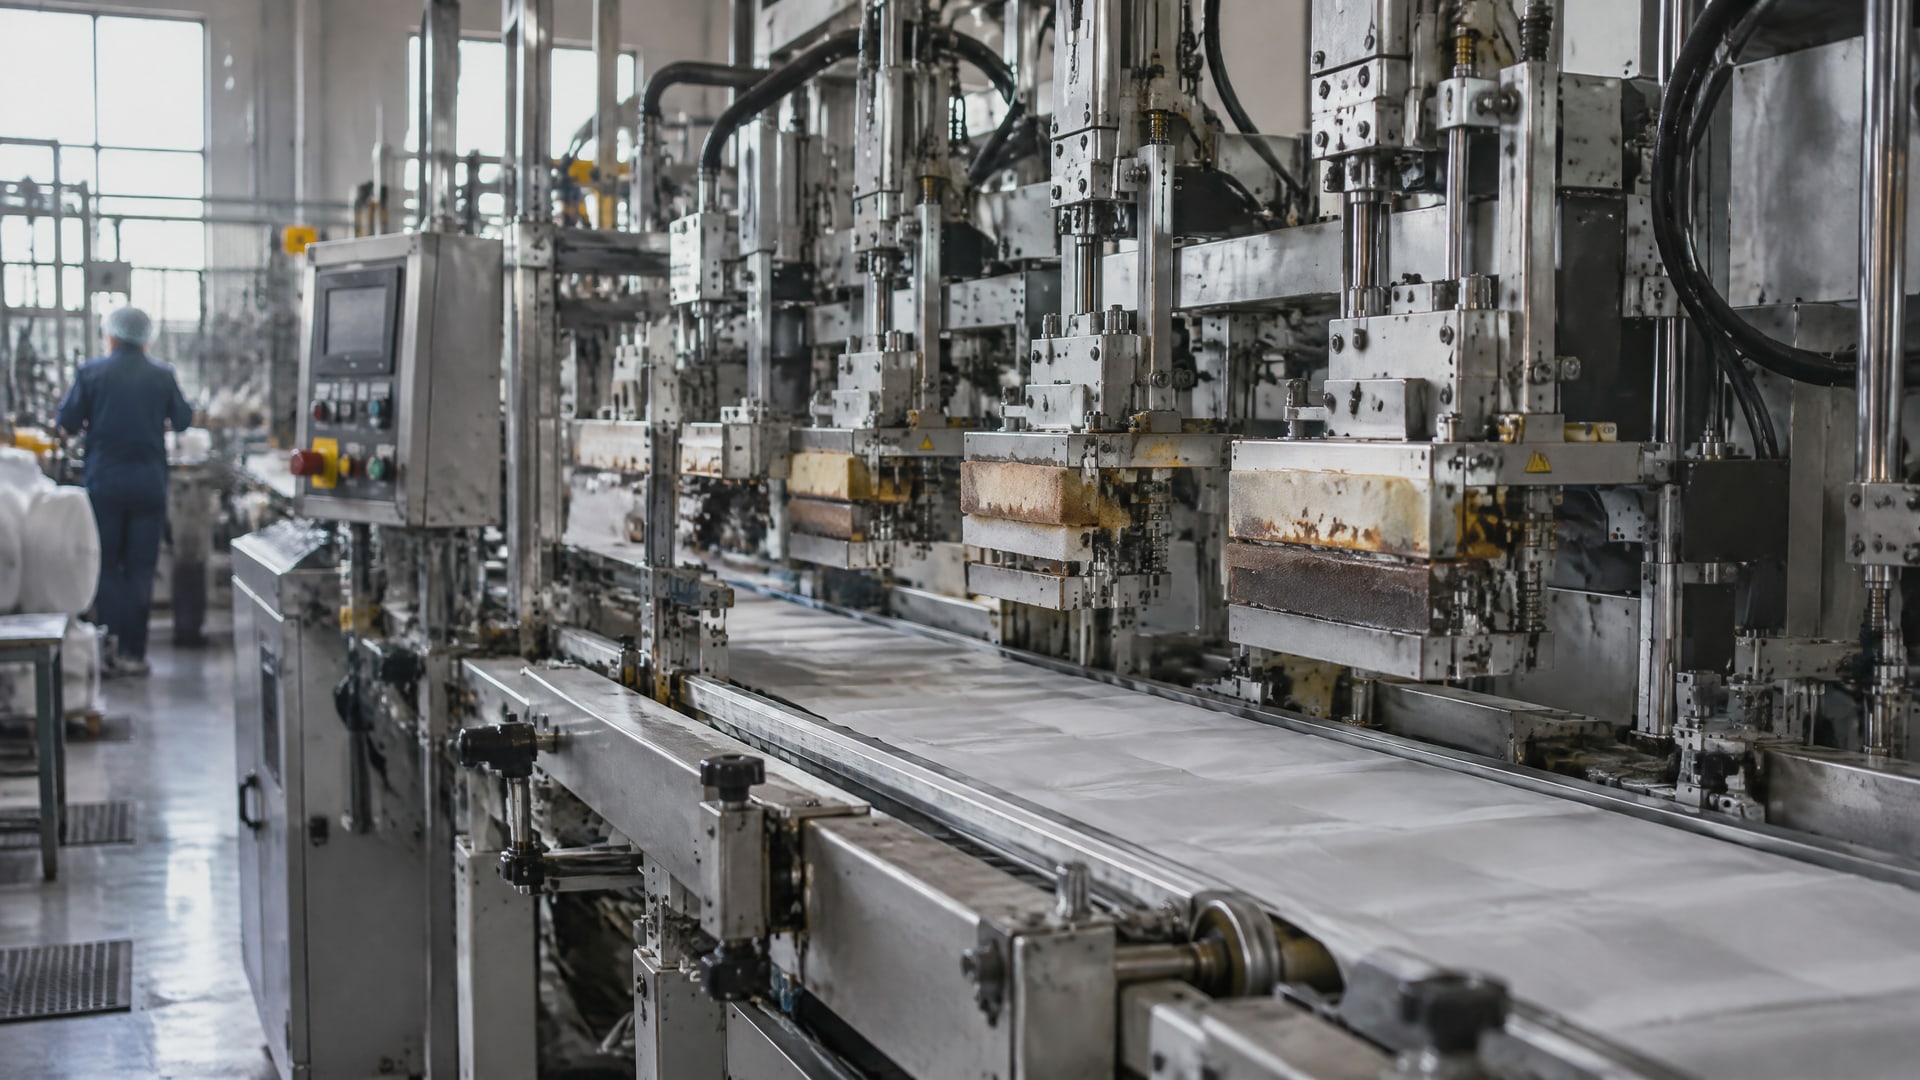
Прилипание нетканого материала в упаковочном узле нужно устранять с учетом причины: если материал контактирует с нагретой поверхностью и переносится на нее, рассматривают антипригарное покрытие; если заедает подвижная механика, отдельно проверяют трение и смазку узла. Для губок и ножей запайки важны рабочая температура, термоциклирование, износостойкость и подготовка поверхности. Универсального решения для всех материалов и конструкций нет.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые разбираются, почему возникает пригорание в упаковке, как оценить условия работы узла и когда нужна смазка для упаковочного оборудования, а когда покрытие. Отдельно рассмотрим пищеконтактные требования и обслуживание. Данные о температурах запайки относятся прежде всего к пленочным материалам; для нетканого материала необходимо учитывать его состав и условия контакта с нагретыми деталями.
Почему возникает прилипание нетканого материала и пригорание в упаковке
Налипание часто замечают на нагретых элементах запайки: губках, ножах и прилегающих поверхностях.
В источниках для пленочных материалов указан типичный диапазон работы запаивающих планок 130–220 °C. В этом диапазоне адгезивные слои пленок PP/PE и многослойных материалов становятся липкими и могут переноситься на металл. Это объясняет механизм загрязнения горячей поверхности, но не доказывает, что любой нетканый материал ведет себя так же.
Для нетканого материала существенны его состав, наличие связующих и близость расплава или клеевого слоя. Если полотно контактирует с горячим узлом либо проходит рядом с расплавом, условия могут отличаться от работы с обычной пленкой. Поэтому сначала устанавливают, где именно происходит перенос: на запаивающей поверхности, направляющей, подвижном элементе или транспортирующей детали. Затем сопоставляют момент появления налипания с температурой, режимом работы и последовательностью упаковочного цикла.
Нагар может возникать не только из-за свойств материала или отсутствия покрытия. Источники отдельно указывают на локальный перегрев, неравномерный нагрев и состояние поверхности как факторы, которые следует проверять при повторном загрязнении. Если температура распределена неравномерно, перенос материала может ускоряться. Поэтому очистка узла без проверки нагрева способна устранить следствие, но не причину.
Что проверить до выбора покрытия
На каких поверхностях остается материал: на губках и ножах запайки или на соседних подвижных частях.
Возникает ли налипание только при нагреве и связано ли оно с участком, который контактирует с материалом.
Есть ли локальный перегрев, неравномерность нагрева или повреждение поверхности.
Содержит ли нетканое полотно связующие и контактирует ли оно с расплавом.
Как часто узел очищают и какими моющими средствами.
Такой осмотр помогает отделить проблему адгезии от механического заедания. Если материал переносится на нагретый металл, в первую очередь оценивают антиадгезионную защиту. Если заедает подвижная деталь, рассматривают смазку для соответствующего узла, не нанося ее на поверхность запайки без необходимости.
Как подобрать антипригарное покрытие оборудования
Антипригарное покрытие оборудования для упаковочного узла выбирают по реальному режиму работы, а не по одному заявленному показателю.
Важно, выдерживает ли материал покрытия термоциклирование и обеспечивает ли чистое отделение полотна после каждого цикла. Если покрытие быстро изнашивается или смывается при мойке, налипание возвращается, а обслуживание требует повторной очистки и нанесения.
Температурные пределы разных покрытий нельзя переносить с одного решения на другое. В источниках для одного покрытия элементов запайки указана рабочая температура до +350 °C, а для силиконового release-спрея встречается значение до 199 °C, или 390 °F. Это примеры разных химических систем, а не универсальные параметры для любого покрытия. Температуру конкретного узла сопоставляют с данными именно выбранного материала и учитывают длительность нагрева, количество циклов, износ и воздействие моющих средств.
Для упаковочной линии также оценивают характер контакта с продукцией. EU Regulation 10/2011 можно использовать как ориентир для пластиковых материалов, контактирующих с пищей, но само упоминание этого регламента не подтверждает соответствие конкретного покрытия. Оно зависит от состава, технологии нанесения и режима отверждения. При выборе нужно проверять документацию на материал покрытия и уточнять, для каких условий контакта и очистки он предназначен.
Как сравнивать варианты
| Критерий | Что выяснить |
|---|---|
| Температура | Соответствует ли покрытие фактическому режиму нагрева узла |
| Термоциклирование | Сохраняет ли поверхность свойства при повторяющихся циклах нагрева и охлаждения |
| Износ и мойка | Выдерживает ли покрытие контакт с материалом, очистку и применяемые моющие средства |
| Контакт с продукцией | Подтверждены ли требования для конкретного состава покрытия и способа его нанесения |
| Обслуживание | Как часто требуется восстановление покрытия и какой простой нужен для работ |
Сравнение по этим пунктам помогает оценить не только способность покрытия снижать прилипание, но и удобство его применения на линии. Максимальная температура сама по себе не показывает, как долго покрытие прослужит при циклической нагрузке и регулярной мойке.
Когда нужна смазка для упаковочного оборудования
Покрытие и смазка решают разные задачи.
На горячих поверхностях, где полимерный материал переносится на металл, основное внимание уделяют антиадгезионным свойствам покрытия. Смазка нужна для подвижных механических частей, если проблема связана с трением или заеданием. Нанесение смазочного материала на губки или ножи запайки не заменяет подбор покрытия и может не устранить причину налипания.
Для смазки подвижного узла учитывают способ подачи и удержание материала на месте. В источниках приведены классы консистенции NLGI 0, 1, 2 и 3 по DIN 51818, а шкала NLGI охватывает диапазон от 000 до 6. Эти обозначения помогают ориентироваться в консистенции пластичной смазки, но не описывают ее антиадгезионные свойства. Слишком мягкий или слишком густой состав может затруднить стабильную подачу либо удержание в узле, поэтому выбор сверяют с условиями эксплуатации и способом дозирования.
Перед выбором полезно разделить оборудование на зоны: горячие поверхности контакта с материалом, подвижные механические элементы и поверхности, которые регулярно моют. Для каждой зоны определяют собственную задачу. Такой подход снижает риск, что смазкой будут пытаться решить проблему переноса расплава или, наоборот, покрытием заменят обслуживание механизма.
Практическое разделение задач
Для нагретых губок и ножей оценивают покрытие, температуру, термоциклы и состояние поверхности.
Для движущихся деталей проверяют наличие трения и подбирают смазку с учетом консистенции и способа подачи.
Для зон регулярной мойки выясняют, как химические средства влияют на покрытие и смазочные материалы.
Для участков возможного контакта с продукцией отдельно проверяют применимые требования к материалам и условиям использования.
Такое разделение особенно важно, когда на линии одновременно присутствуют нагрев, механическое движение и санитарная обработка. Одна мера не обязательно подходит всем узлам.
Как подготовить поверхность и контролировать результат
Покрытие наносят на подготовленную поверхность: перед работой ее очищают и обезжиривают.
Остатки материала, нагара или старого покрытия ухудшают адгезию нового слоя и могут сократить его ресурс. Порядок подготовки и нанесения сверяют с документацией на выбранную систему, поскольку единой процедуры для всех покрытий источники не устанавливают.
После нанесения оценивают работу покрытия в реальном цикле линии. Важны чистое отделение материала, появление или отсутствие переноса на металл, состояние поверхности после мойки и периодичность обслуживания. Если налипание повторяется, проверяют не только покрытие: источники рекомендуют оценить локальный перегрев, равномерность нагрева и состояние поверхности. Максимальная температура в описании продукта не заменяет такой проверки.
Для участков с пищевой продукцией отдельно сверяют документацию на покрытие и технологию его нанесения. Регуляторный ориентир для пластиковых материалов не следует трактовать как автоматическое подтверждение пищевой пригодности покрытия. Условия контакта зависят от формулы, подготовки и отверждения. Поэтому закупщику важно запрашивать документы на конкретную систему, а инженеру - сопоставлять их с рабочим режимом узла и процедурой мойки.
Контроль после запуска
Зафиксировать, на каких деталях и при каком режиме появляется перенос материала.
Проверить равномерность нагрева и состояние контактных поверхностей.
Оценить отделение материала после циклов работы и после мойки.
Отслеживать частоту очистки, восстановления покрытия и связанный с обслуживанием простой.
При изменении материала или режима упаковки повторно проверить совместимость решения с условиями узла.
Регулярное наблюдение помогает определить, уменьшилось ли налипание и сохраняет ли покрытие свойства в конкретном процессе. Если изменился состав нетканого материала или режим нагрева, прежний результат нельзя автоматически считать гарантированным.
Сетка с антипригарным покрытием для оборудования: когда она уместна
Сетка с антипригарным покрытием для оборудования - не универсальная замена покрытиям на губках и ножах запайки.
Сначала нужно установить, использует ли конкретная линия сетчатую поверхность в зоне контакта с полотном. Если такой детали нет, сама сетка не решит проблему прилипания к другим элементам. Если сетка присутствует, оценивают ее функцию, температуру и воздействие мойки так же внимательно, как и у других поверхностей.
Материалы покрытия различаются по химической системе и тепловому пределу. В имеющихся данных фигурируют примеры до +350 °C и до 199 °C, или 390 °F, для разных решений. Эти значения нельзя использовать для вывода о допустимой температуре сетчатой детали без документации на конкретное покрытие. Нужно учитывать также термоциклирование, истирание и контакт с применяемыми моющими средствами.
Выбор между обработкой существующей поверхности и применением сетчатого элемента зависит от конструкции узла и характера переноса материала. Если полотно прилипает именно к горячей металлической детали, рассматривают антипригарное покрытие этой детали. Если проблема возникает на сетчатой поверхности, проверяют ее состояние и пригодность покрытия для фактических условий. Отдельно выясняют, не вызван ли дефект локальным перегревом или неправильной работой механизма.
При регулярной мойке важно выяснить, сохраняются ли свойства поверхности после очистки. Для пищевой упаковки проверяют документацию на покрытие и подтверждение применимости к соответствующему контакту. Словесного обозначения «антипригарное» недостаточно: необходимы параметры конкретного материала и требования к его нанесению. Так инженер и снабженец могут сравнивать решения по рабочим условиям, ресурсу и обслуживанию, а не только по названию класса покрытия.
Часто задаваемые вопросы
Почему нетканый материал прилипает к упаковочному оборудованию?
Причину определяют по месту и условиям налипания. Для горячих узлов запайки пленочные адгезивные слои становятся липкими при 130–220 °C, но поведение нетканого материала зависит от его состава и наличия связующих. Также проверяют локальный перегрев, равномерность нагрева и состояние поверхности.
Что важнее для горячих губок: низкое трение или антипригарность?
Для горячих поверхностей, где материал переносится на металл, в первую очередь оценивают антиадгезионные свойства покрытия. Низкое трение имеет значение для сопутствующих подвижных деталей, но не заменяет защиту поверхности запайки. Если узел одновременно нагревается и движется, задачи покрытия и смазки рассматривают отдельно.
Подойдет ли одно покрытие для нетканого материала и пленки?
Не обязательно. Нетканые материалы со связующими или близкие к расплаву могут требовать иного состава покрытия и другого температурного окна, чем обычная пленка. Перед выбором уточняют состав материала, температуру контакта, условия мойки и параметры конкретного покрытия, а затем проверяют результат на рабочем узле.
Можно ли выбрать покрытие только по максимальной температуре?
Нет. Помимо температурного предела учитывают продолжительность нагрева, число термоциклов, износ и воздействие моющих средств. Примеры покрытий с пределами до +350 °C и до 199 °C относятся к разным системам и не взаимозаменяемы. Параметры необходимо сверять с документацией на выбранное решение и режимом линии.
Заключение
Чтобы уменьшить прилипание нетканого материала и пригорание в упаковке, сначала определяют место переноса и проверяют температурный режим, поверхность и состав материала. Для нагретых губок и ножей рассматривают антипригарное покрытие, стойкое к термоциклам и мойке; для подвижных частей подбирают отдельную смазку. Температурные данные для пленок служат ориентиром для анализа, но не заменяют проверку поведения конкретного нетканого материала.
Следующий шаг для инженера - зафиксировать рабочую температуру, точки налипания, режим очистки и условия контакта с продукцией, затем сопоставить эти данные с документацией на покрытие и смазку. Такой подбор позволяет оценивать решение по реальному процессу, а не только по заявленному температурному пределу.