Выбор антифрикционного покрытия для поршней - это не вопрос моды на новые материалы, а задача инженерного расчета. Закупщики и технические специалисты сталкиваются с дилеммой: переплачивать за проверенные системы, которые работают в производстве уже годы, или рисковать на графеновых композициях, которые обещают лучше, но часто не имеют долгой истории в суровых условиях ДВС. На самом деле ответ зависит не от модного названия материала, а от конкретного режима работы узла - температуры, давления, ресурса и среды. В этой статье разбираемся, на какие параметры смотреть при сравнении, как не попасться на маркетинг и какие вопросы задать поставщику перед закупкой.
Поршневые узлы работают в экстремальных условиях: возвратно-поступательное движение в зазоре стенки цилиндра, контактное давление до 550 МПа, температура от -70 до +260 °C, циклический износ в сухом трении. Покрытие должно предотвращать схватывание, задиры, снижать шум стука. Каждый параметр материала - от толщины слоя в микронах до времени отверждения - влияет на результат.
Почему антифрикционные покрытия для поршней критичны
Задиры в двигателе - это не просто дефект эстетики, а отказ узла.
Когда смазочная пленка разрывается при высоком давлении, металл въедается в металл, и поршень заклинивается. Антифрикционное покрытие работает как предохранитель в режиме граничного смазывания, когда масляная пленка толще, чем микрошероховатость поверхности, но меньше, чем могут пройти вершины неровностей.
Поршень совершает несколько тысяч циклов в минуту. За час работы при 5000 об/мин это 300 000 возвратно-поступательных движений. За межсервисный период в 100 000 км пробега (для дизелей нередко больше) накапливается миллион контактов с юбкой о стенку цилиндра. Тонкий слой покрытия, не рассчитанный на такой ресурс, истончится за первый сезон, и узел окажется без защиты.
Температура добавляет сложность. В полости цилиндра она может подняться до 260 °C, а над поршневыми кольцами - еще выше. Покрытие должно сохранять вязкость и адгезию во всем диапазоне. Если материал полимеризуется при 170 °C за 20 минут, это не значит, что он стабилен в условиях ДВС; нужны отдельные испытания на термостойкость и окисление.
Параметры антифрикционных покрытий: на что смотреть в паспорте
Правильный выбор покрытия начинается с чтения технического паспорта.
Вот параметры, которые нельзя игнорировать.
Коэффициент трения и несущая способность
Коэффициент трения при сухом трении - это не один показатель, а диапазон, который зависит от скорости скольжения, давления и температуры. Типовые значения для серийных покрытий ДВС находятся в диапазоне 0,03–0,40. Покрытие с коэффициентом 0,03 звучит впечатляюще, но если его несущая способность низкая (скажем, 5000 Н), оно может не выдержать пиковое давление 550 МПа в момент взрыва топлива.
Несущая способность (по ASTM D2625) показывает, при каком нормальном давлении слой еще держит контакт без задира. Для поршневых узлов она должна быть не менее 10 000–12 500 Н. Это измеряется в 4-шариковом испытании: четыре шарика вращаются в смазке на плоской пластине с покрытием, нагрузка растет, пока не начнется видимый задир. Высокая несущая способность говорит, что покрытие хорошо работает в экстремальных пиковых нагрузках.
Толщина слоя и адгезия
Толщина 5–25 мкм - это не просто диапазон в спецификации. Слой 5 мкм может быть пороговым для защиты микрошероховатостей (Ra = 0,4–0,8 мкм); при такой толщине вершины микронеровностей могут прорывать пленку. Слой 10–12 мкм - рекомендуемый минимум для предотвращения задиров и схватывания. Слой 18–20 мкм добавляет демпфирование, что снижает стук поршня, но может повлиять на посадки в цилиндре и вызвать увеличение зазора.
Адгезия проверяется по ASTM D3359 или DIN EN ISO 2409 (сетка на покрытие, определяется, сколько квадратов отслаивается). Если адгезия низкая, покрытие отчищивается под первыми же циклами нагрузки. Паспорт должен содержать класс адгезии (например, 5B - отслаивается менее 5% площади).
Ресурс при возвратно-поступательном движении
Испытание по ASTM D2714 моделирует циклический износ: плоская пластина с покрытием совершает возвратно-поступательные движения относительно неподвижного контакта (обычно шарика или цилиндра). Нагрузка, частота и ход заданы. Испытание идет до видимого задира или до достижения миллиона циклов (для хороших материалов). Данные ресурса 310 000 циклов при контактном давлении 550 МПа и выше - это реалистичный ориентир для поршневых покрытий.
Если производитель не указывает ресурс при циклическом движении, а только общие заявления про «долговечность», это красный флаг. Поршневые узлы отличаются от статических применений именно режимом - миллионы касаний на градусе хода.
Термостойкость и окисление
Диапазон -70…+260 °C относится ко всему рабочему спектру узла, но ключевой вопрос: как меняется коэффициент трения в этом диапазоне? Покрытие, которое при 20 °C имеет μ = 0,08, может подняться до 0,20 при 200 °C, и это нормально (полимеры растягиваются). Опасно, если оно прыгает выше 0,35–0,40 - это признак старения и окисления.
Стойкость к окислению проверяется по ASTM D2272 (RPVOT - остаточный ресурс при окислении) или по выдержке образцов в условиях, приближенных к работе ДВС. Хорошие покрытия должны выдержать не менее 500 часов в среде с повышенной температурой и кислородом без существенной потери свойств.
Проверенные покрытия vs инновации с графеном: миф и реальность
Графен - это слой углерода толщиной в один атом, обладающий высокой прочностью (модуль Юнга ~1 ТПа) и низким коэффициентом трения.
На бумаге это чудо-материал. На практике все не так просто.
Что обещает графен
Когда графен добавляют в полимерный лак или смазку, частицы должны равномерно распределиться в матрице и создать сеть контактов. При идеальном распределении это может:
снизить коэффициент трения на 20–30% по сравнению с чистой смолой;
повысить теплопроводность (графен отводит тепло от зоны контакта);
улучшить твердость (графен жестче большинства полимеров).
Звучит как панацея для поршневых узлов. Но есть «но».
Где теория наталкивается на практику
Во-первых, распределение графена в покрытии часто неравномерно. Частицы имеют тенденцию агломерироваться (слипаться в комки), особенно в вязких жидкостях. Если вместо равномерной сетки получается пятнистое распределение, антифрикционный эффект теряется. Производители часто не раскрывают методы диспергирования.
Во-вторых, граница «полимер–графен» может быть слабой. Если молекулы смолы плохо адгезируют к графену, слой начинает расслаиваться при циклическом нагружении. Первые 10 000 циклов покрытие работает, далее происходит микрорасслоение, и уже к 100 000 циклам слой начинает крошиться.
В-третьих, графеновые композиции часто дороже, но поставляются небольшими партиями, без долгой истории испытаний. Если вы нанесли графеновое покрытие на серию поршней и они отказали на 50 000 км, виноват ли графен, полимер, технология нанесения или окружающая среда? Ответить сложно, так как нет сопоставимой статистики отказов.
Как правильно сравнивать
Графеновое покрытие имеет право на существование, но его нельзя оценивать как «новый материал» без испытаний. Правильное сравнение выглядит так:
Возьми параметры традиционного покрытия: коэффициент трения 0,10, несущая способность 12 500 Н, ресурс 310 000 циклов при 550 МПа, адгезия 5B, диапазон -70…+260 °C.
Возьми графеновый материал и проверь по точно таким же методикам (ASTM D2625, D2714, DIN EN ISO 2409) в тех же условиях.
Сравни результаты цифра за цифрой.
Если графеновое покрытие показало 0,06 трения, но несущая способность упала до 8000 Н, это не победа, это компромисс. Нужно понять, допустим ли этот компромисс именно для вашего узла.
Линейка антифрикционных покрытий MODENGY включает как традиционные системы, так и материалы, которые исследуют новые направления, включая графеновые композиции. Однако каждое покрытие должно доказать свои характеристики испытаниями, а не репутацией ингредиента.
Режим работы поршневого узла и выбор толщины слоя
Поршень не одно целое.
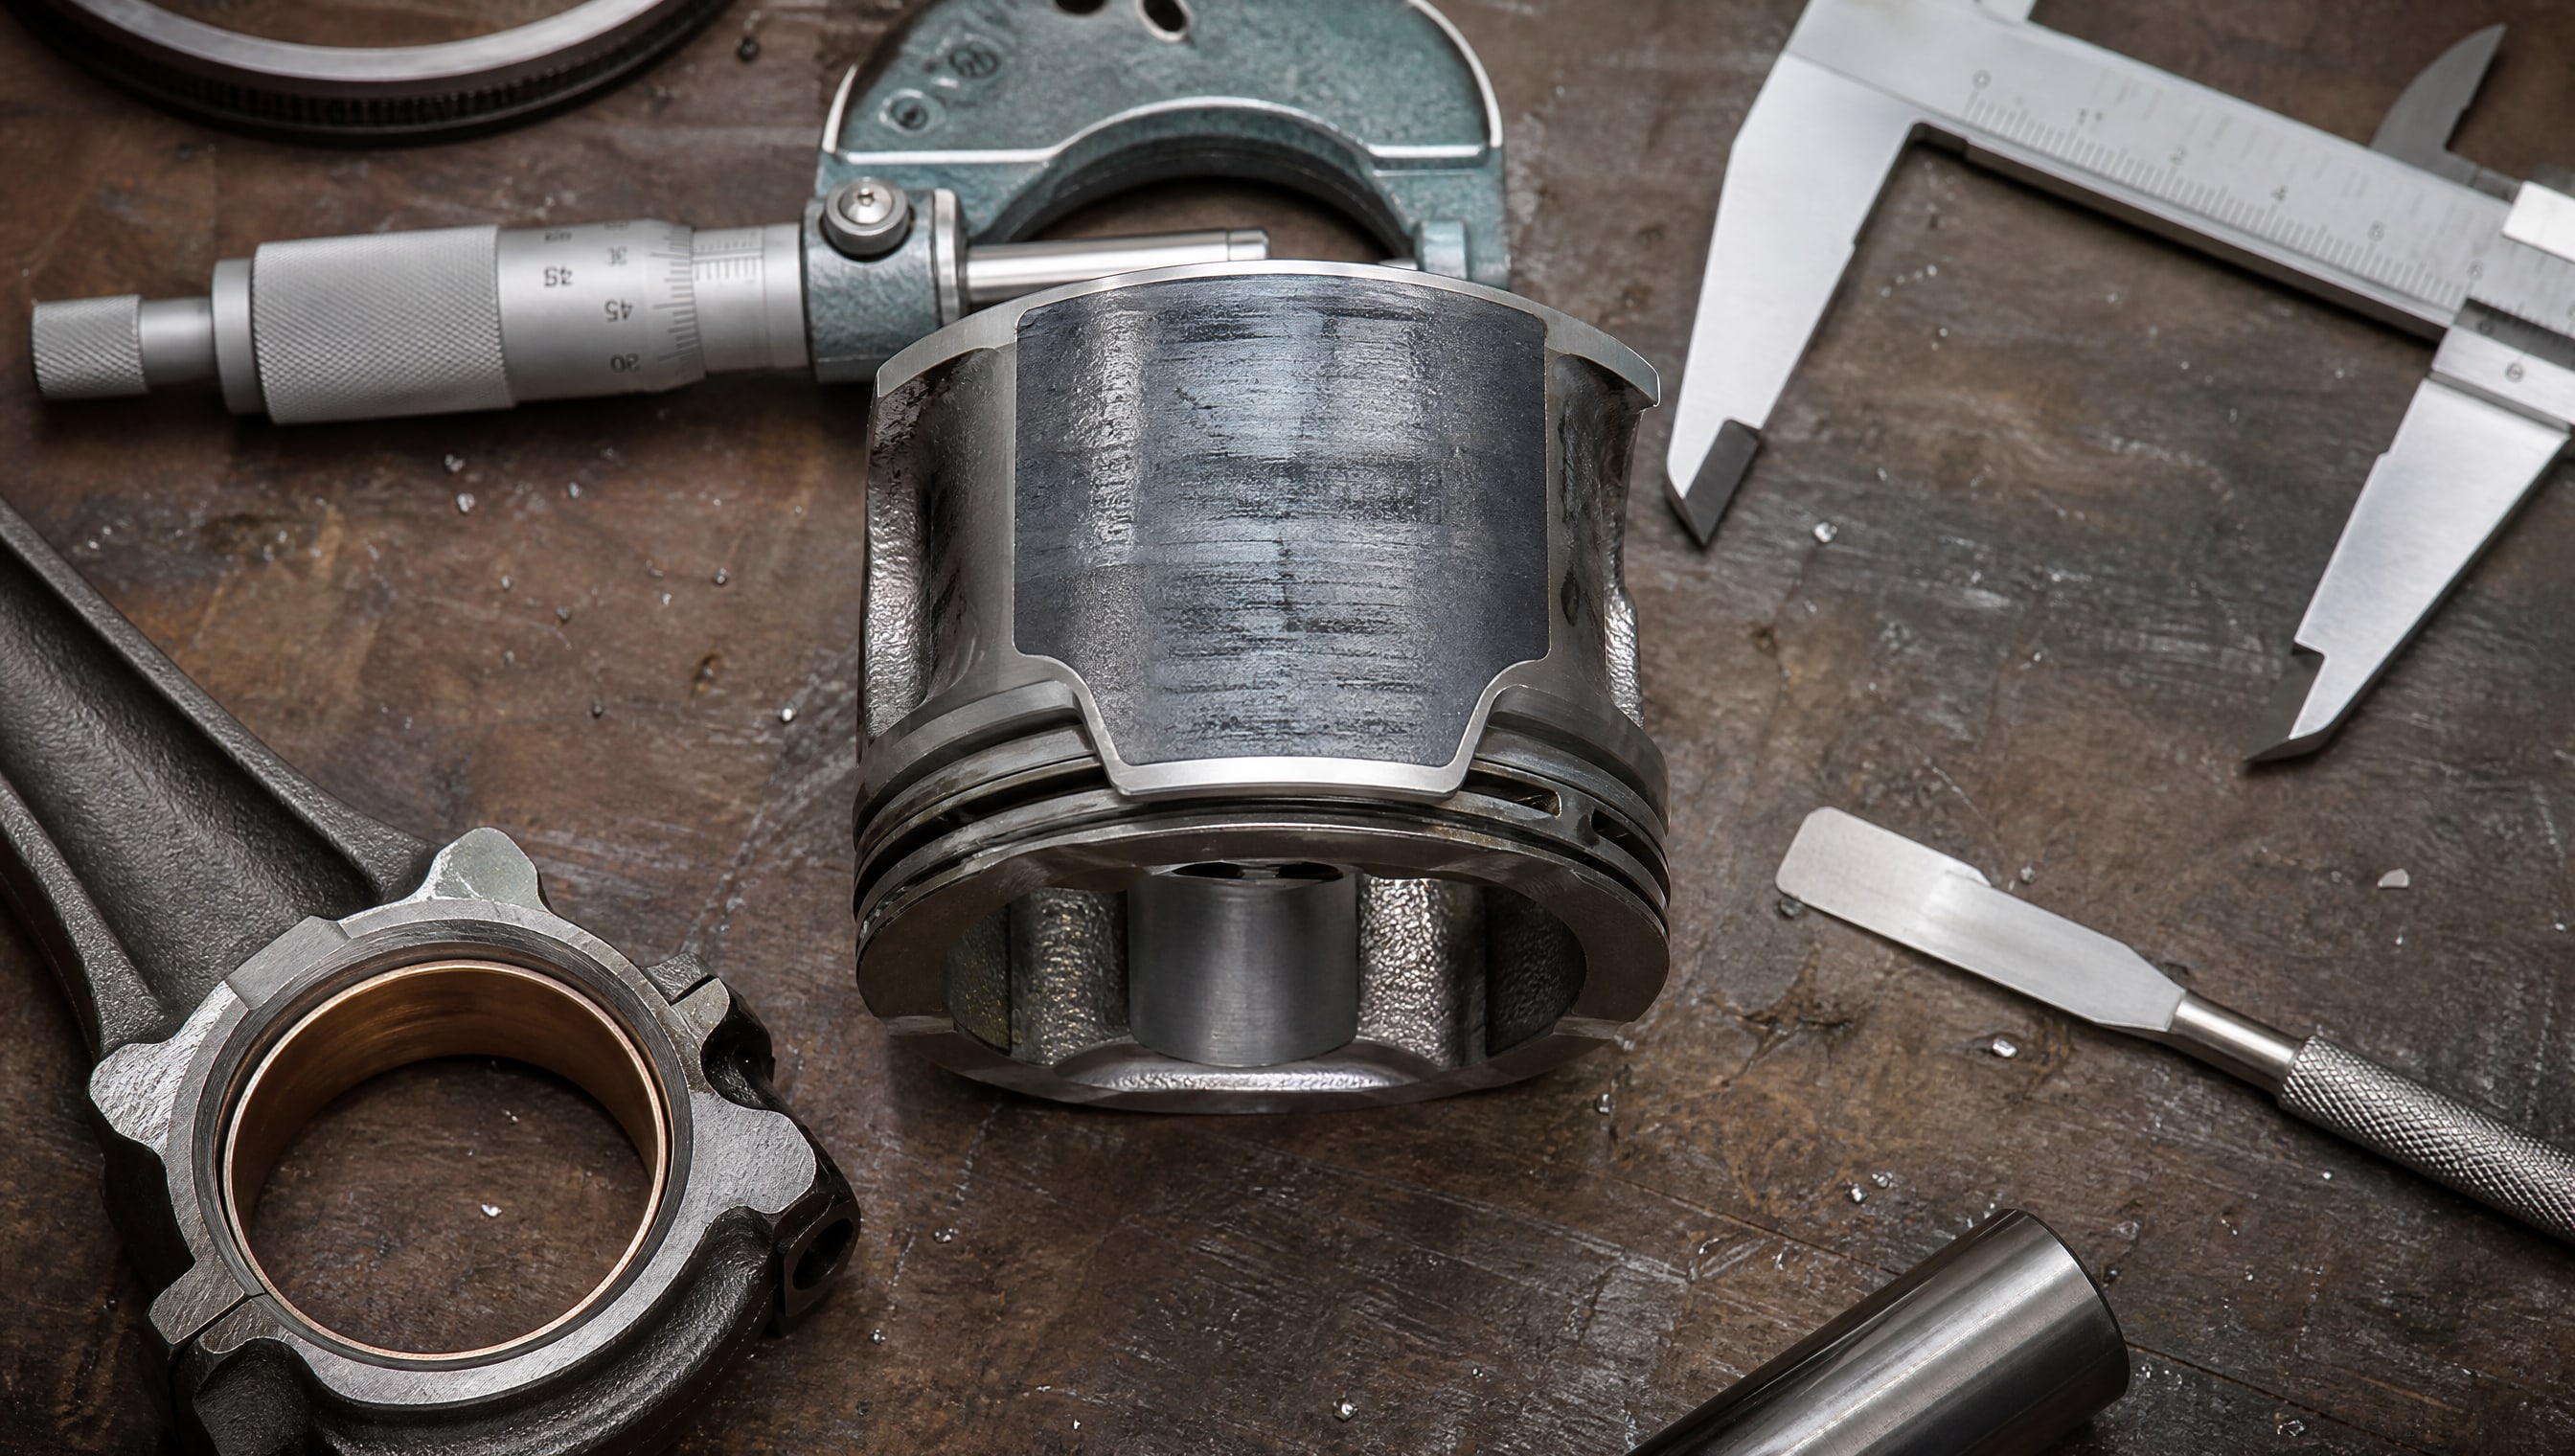
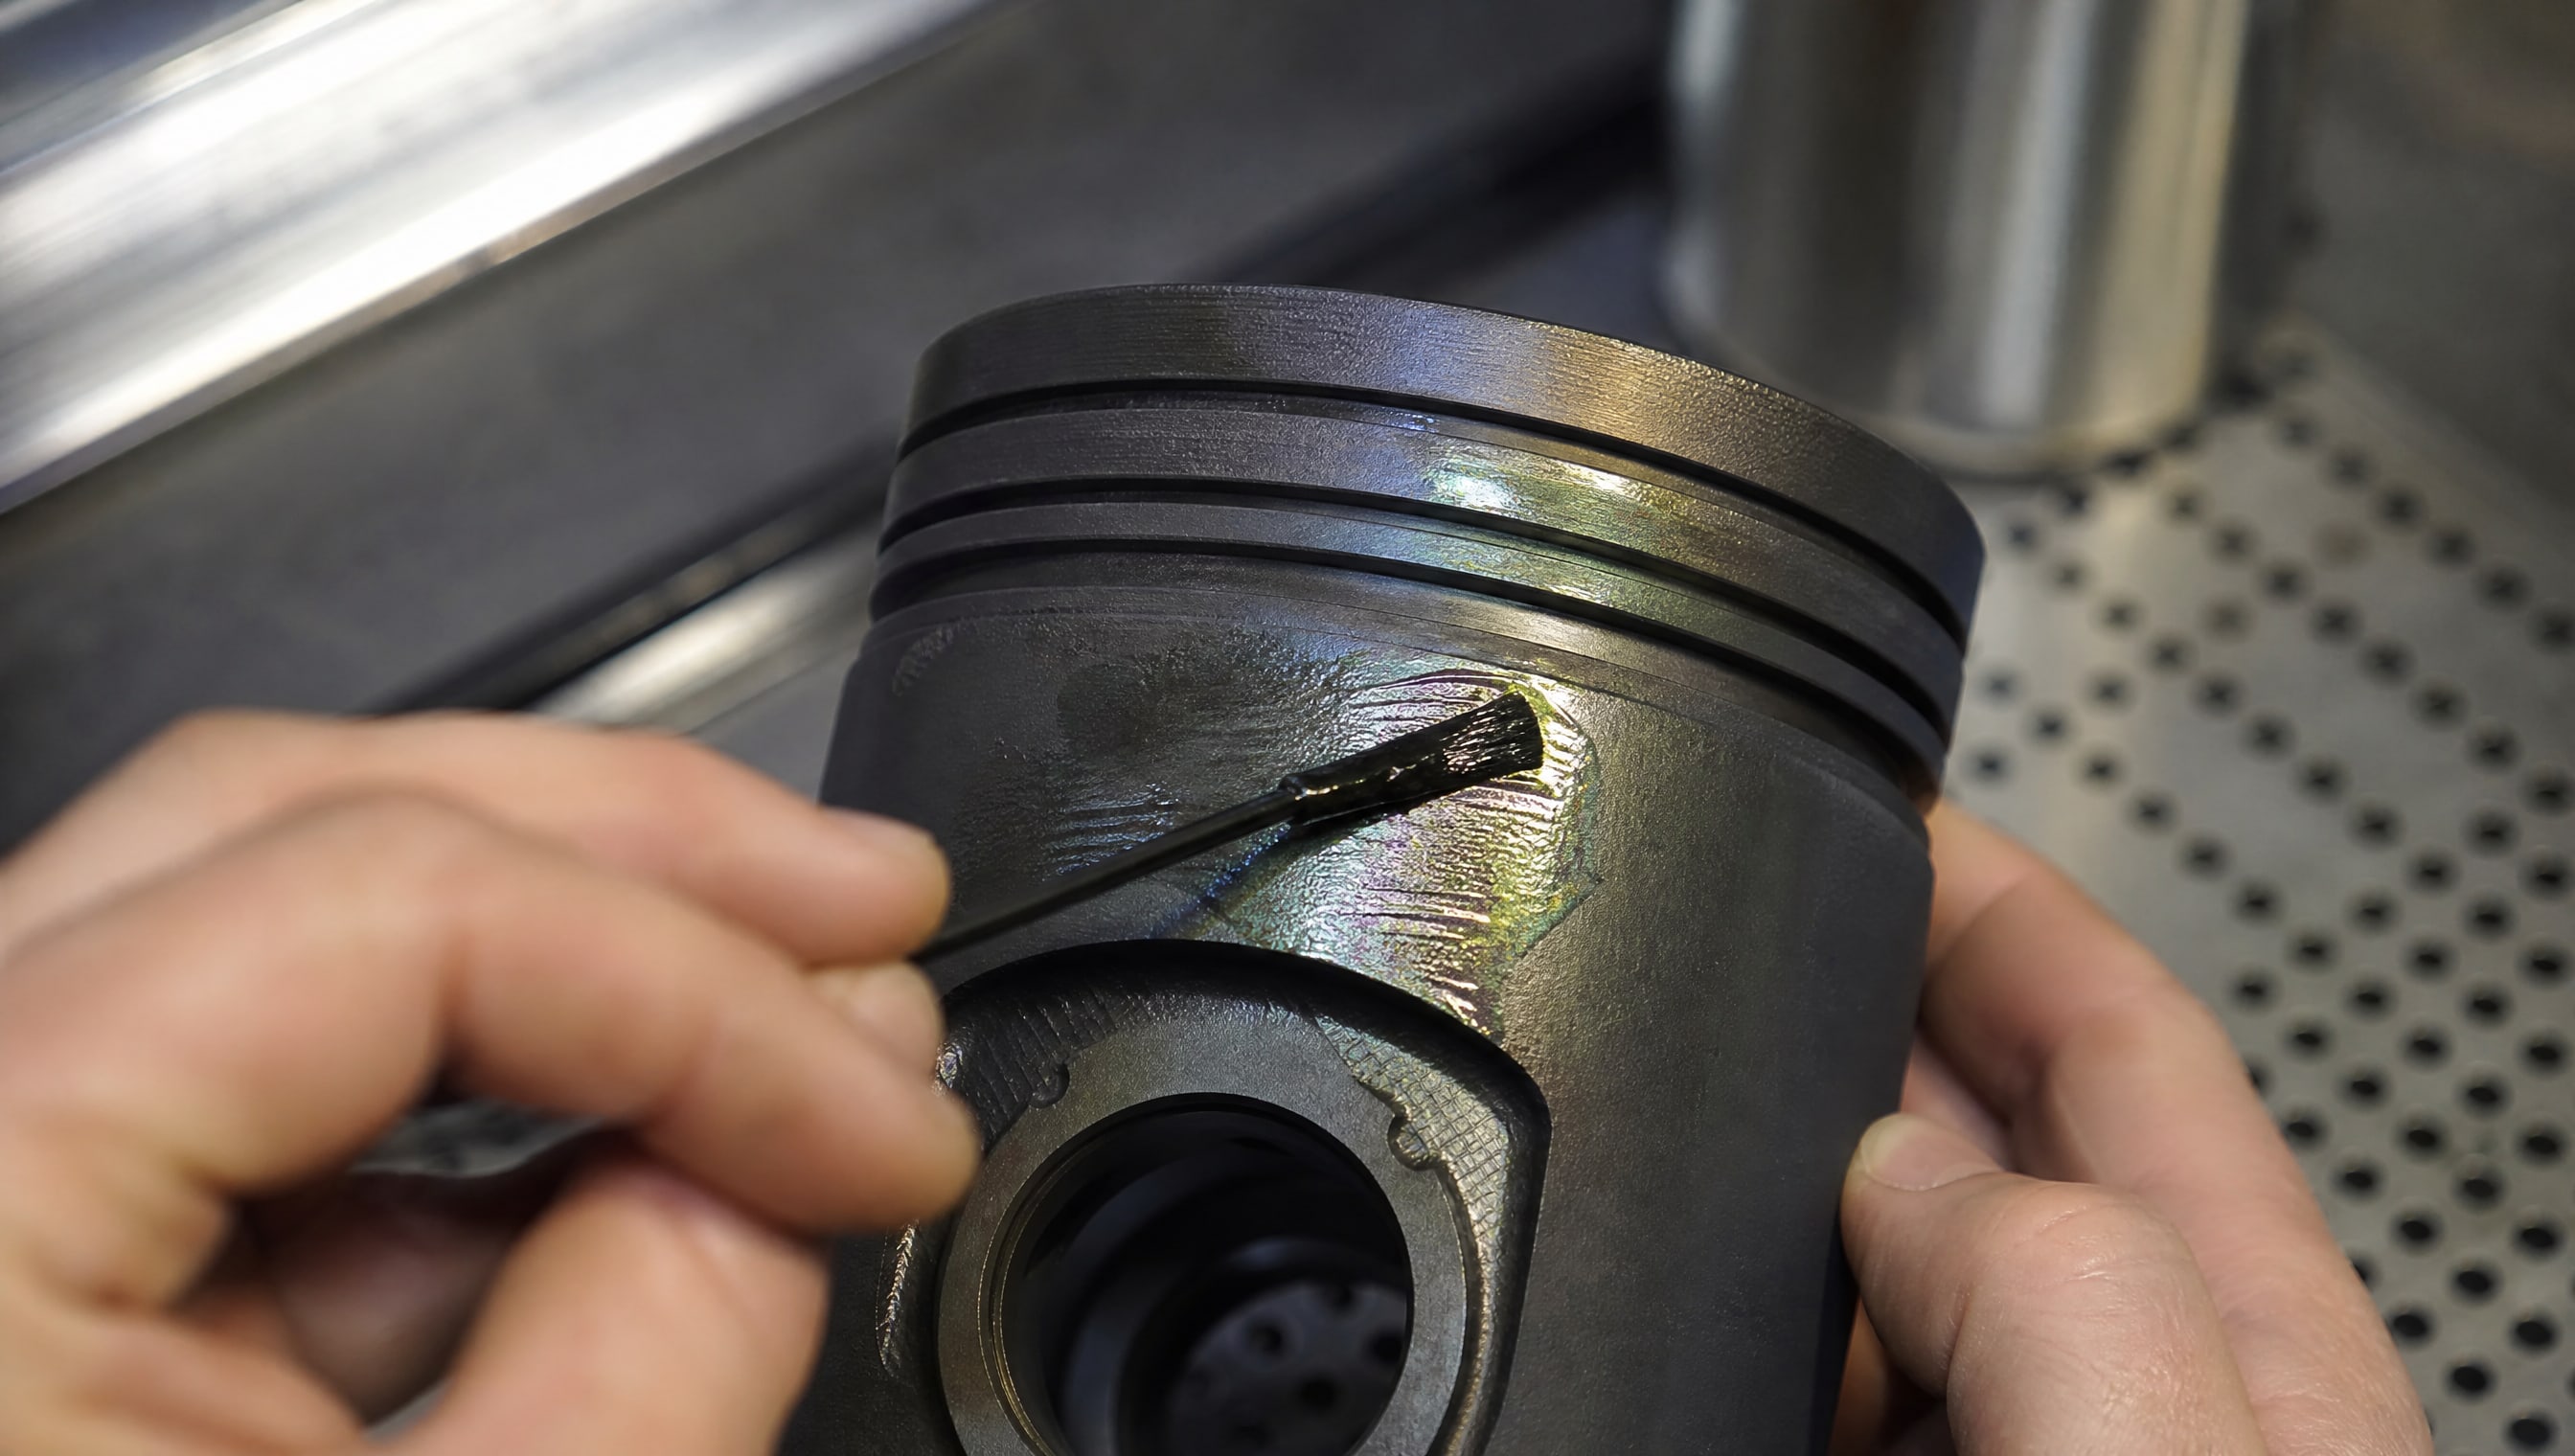
Юбка поршня (боковая поверхность, скользящая по цилиндру) работает в режиме граничного смазывания. Кольцевые пояски (места, где сидят поршневые кольца) испытывают локальное давление выше. Днище поршня контактирует с горячим газом. Требования к покрытию везде разные.
Юбка поршня: диапазон 10–12 мкм
Юбка - это зона максимального скольжения. На одной юбке площадь контакта может быть 50–100 см². При усилии 500–1000 Н (сила газов, сжимающая поршень к стенке) давление = сила / площадь = 500…2000 кПа в среднем, но в локальных пиках может скакать до 550 МПа (когда шероховатость вершины упирается в вершину).
Для юбки рекомендуется толщина 10–12 мкм. Это достаточно, чтобы: - закрыть микрошероховатость (Ra = 0,4–0,8 мкм × несколько вершин = 2–4 мкм); - оставить запас для износа (за миллион циклов тонкие слои теряют 1–3 мкм); - не утолщать посадку (допуски в зазоре поршень–цилиндр обычно ±0,05 мм = ±50 мкм, так что добавление 12 мкм слоя в диаметре - это +24 мкм зазора в парае).
Кольцевые пояски: диапазон 15–18 мкм
Под поршневыми кольцами давление сосредоточено в полосе 5–10 мм шириной. Слой здесь работает в более жестких условиях. Рекомендуется 15–18 мкм, чтобы выдержать локальный контакт и не истереться за сезон.
Днище поршня: 5–8 мкм или отсутствие
Днище контактирует с горячим газом, а не со скольжением. Здесь антифрикционное покрытие менее критично, но если наносится, то слой тонкий (5–8 мкм), чтобы не экранировать теплоотвод. Иногда днище покрывают теплозащитным составом с другой функцией, а не антифрикционным.
Для поршня важно нанести покрытие в правильных зонах правильной толщиной, а не полностью закрыть весь корпус. Избыток материала может ухудшить посадку, теплопередачу и создать проблемы при сборке.
Режимы отверждения и влияние на качество
Время полимеризации покрытия - это не просто срок, в течение которого детали лежат на столе.
Это процесс, в котором полимерные молекулы соединяются, слой уплотняется и развивает адгезию. Неправильный режим отверждения может испортить все.
Комнатная температура: 12 часов
Классический режим: нанес, оставил при 18–25 °C на ночь, начал сборку. За 12 часов полимеризуется 90–95% материала. К концу суток адгезия достигает 90% от финальной. Минусы: долго, нужно зарезервировать линию или отдельное место сушки.
Плюсы: низкий риск перегрева основания (поршни из алюминиевого сплава; перегрев может привести к растягиванию); равномерное распределение загустения (никаких градиентов температуры, которые вызывают внутренние напряжения).
Ускоренное отверждение: 20 минут при +170 °C
Ускоренный режим: покрытое изделие засовывается в печь при 170 °C на 20 минут, вытаскивается - и можно собирать. Полимеризуется 95–99% материала за это время. Огромный выигрыш в производительности (в час может отвердеть 10–15 партий вместо 2–3 при комнатной температуре).
Минусы: нужна печь с точной регулировкой температуры; если перегреть до 180 °C, можно повредить адгезию или саму поршневую деталь; если недогреть до 160 °C, полимеризуется только 70%, и слой останется липким.
Риск: если нанесен слишком толстый слой (20+ мкм) и отверждение идет быстро, верхние слои замерзают, пока нижние еще полимеризуются. Получается расслоение. Это первая и главная причина отказов графеновых композиций при ускоренном отверждении - высокая вязкость и неравномерное распределение частиц в слое.
Выбор режима
Если производство позволяет резервировать место сушки, лучше комнатная температура: выше надежность. Если производство высокооборотное (собирает 100 поршней в день), нужно ускоренное отверждение, но нужно настроить его очень аккуратно и держать контроль температуры ±5 °C.
Контроль и испытания: что проверять перед закупкой
Перед тем как заказать крупную партию покрытия, закупщик должен получить от поставщика данные испытаний и сам провести тестирование на образцах.
Минимальный пакет данных от поставщика
| Параметр | Метод | Значение (типовое для ДВС) |
|---|---|---|
| Коэффициент трения (сухое) | ASTM D2625 | 0,08–0,15 |
| Несущая способность | ASTM D2625 | ≥ 10 000 Н |
| Ресурс при циклах | ASTM D2714 | ≥ 300 000 циклов |
| Адгезия | DIN EN ISO 2409 | 5B (≤ 5% отслоения) |
| Толщина слоя | Микроскопия | 10–12 мкм (юбка) |
| Диапазон температур | TDS | -70…+260 °C |
| Время отверждения | TDS | 12 ч (20 °C) или 20 мин (170 °C) |
Если поставщик не может предоставить хотя бы половину этих параметров с цифрами (не словами типа «высокая адгезия», а классы и проценты), это тревожный сигнал.
Проверка на производстве
Нанеси пробное покрытие на 5–10 поршней, повтори режим отверждения, который планируешь использовать в серии. Через 3–5 дней:
визуально проверь глянец, ровность, отсутствие потеков;
сними микрошлиф на разрезе и измерь толщину под микроскопом (должна совпасть с заявленной ±20%);
проверь адгезию сетчатым скотчем (кроссхатч-тест): наклей на поверхность, тяни - если слой отслаивается более чем на 10% площади, адгезия неудовлетворительна;
собери поршни и установи их в тестовый двигатель на 50–100 часов работы (если есть возможность).
Даже если графеновое покрытие прошло все испытания на образцах, реальный цикл двигателя часто выявляет скрытые дефекты: расслоение под нагрузкой, потемнение из-за окисления, потерю гибкости при охлаждении.
Сравнительная таблица: от чего зависит стоимость и выбор
| Тип покрытия | Стоимость относ. | Трение | Несущая способность | Термостойкость | Ресурс при циклах | Простота применения | Когда выбирать |
|---|---|---|---|---|---|---|---|
| Традиционное молибденовое | 1x | 0,10–0,15 | 12 500 Н | -70…+260 °C | 310 000+ | Простая | Стандартные поршни серийного выпуска |
| Твердосмазочное полиамидное | 1,2–1,4x | 0,08–0,12 | 10 000–12 000 Н | -60…+250 °C | 250 000–350 000 | Средняя | Узлы с умеренным давлением, нужна шумоподавление |
| Графеновый композит (ранний класс) | 2–3x | 0,06–0,10 | 8000–10 000 Н | -70…+260 °C | 200 000–280 000 | Сложная | Низко-нагруженные узлы, если толерантны к ресурсу |
| Графеновый композит (оптимизированный) | 1,5–2x | 0,07–0,11 | 11 000–13 000 Н | -70…+280 °C | 280 000–350 000 | Средняя | Если проведены полные испытания и есть история применения |
Вывод из таблицы: графеновое покрытие может быть конкурентным по цене и параметрам, если производитель вложил в оптимизацию и провел испытания. Но «ранний класс» графена часто дороже, слабее и сложнее в применении.
Факторы реального выбора: мнение инженеров и закупщиков
Почему большинство крупных производств продолжают выбирать проверенные покрытия?
Предсказуемость. Традиционное молибденовое или твердосмазочное покрытие имеет 10–20 лет истории применения на конкретных двигателях (Камаз, Газель, МАЗ и др.). Известны типовые отказы, известны причины, известны пути их избежать. Графеновое покрытие этого не имеет.
Наличие и дистрибуция. Проверенные покрытия есть у 3–5 поставщиков в стране, цена стабильна, сроки доставки - неделя. Графеновые композиции часто дорогие, редкие, привозятся под заказ.
Техподдержка. Поставщик проверенного покрытия знает 100 деталей его применения, готов выезжать на производство, анализировать отказы. Поставщик графена часто это стартап, готовый дать гарантию на бумаге, но лезть в цех не спешит.
Стоимость владения. Хотя графеновое покрытие может быть дороже за единицу, если его ресурс на 20% меньше, реальная стоимость за поршень–ч работы может быть выше. Плюс риск переделки партии, если что-то не так.
Но это не означает, что графен никогда не победит. По мере накопления данных испытаний, стандартизации технологий и снижения себестоимости графеновые композиции обретают место. Главное - не брать их как веру, а как材料, требующий той же строгости проверки, что и традиционные.
Часто задаваемые вопросы
Какая толщина антифрикционного покрытия оптимальна для поршней?
Для юбки поршня рекомендуется 10–12 мкм - этого достаточно, чтобы закрыть микрошероховатость и выдержать миллион циклов без значительного износа. Для кольцевых поясков под поршневыми кольцами лучше 15–18 мкм из-за более высокого локального давления. Слой толще 20 мкм может ухудшить посадку и теплоотвод.
Правда ли, что графеновое покрытие вдвое снижает трение?
В лабораторных условиях на гладких образцах графен может снизить коэффициент трения на 20–30%. Но на реальных поршневых узлах с шероховатостью, температурным циклом и миллионами касаний эффект часто меньше, а иногда и нулевой из-за неравномерного распределения частиц. Нужны испытания именно на вашем оборудовании.
Сколько стоит переход с проверенного покрытия на графеновое?
Графеновое покрытие может быть в 1,5–3 раза дороже за литр материала. Но это не вся цена перехода. Нужно провести испытания (5–10 тыс. рублей), возможно, доработать режим отверждения (печь, калибровка), обучить рабочих. Реальная доп. стоимость -50–150 тыс. рублей для среднего производства.
Какой стандарт испытаний считается достаточным для поршневого покрытия?
Минимум: ASTM D2625 (несущая способность и коэффициент трения в 4-шариковом тесте), ASTM D2714 (ресурс при циклах), DIN EN ISO 2409 (адгезия), измерение толщины микроскопией. Плюс собственные испытания на двигателе, если позволяет.
Может ли антифрикционное покрытие заменить масло?
Нет. Покрытие - это страховка от моментов отказа масляной пленки (старт, остановка, пиковые нагрузки). Основная смазка все еще поступает из канала двигателя. Если масло низкого качества или старое, покрытие не спасет поршень от задира; оно только отодвигает наступление отказа.
Заключение
Выбор антифрикционного покрытия для поршней - это выбор не между «проверенным» и «новым», а между твердыми данными испытаний и маркетингом. Проверенные традиционные покрытия остаются стандартом не потому, что кто-то их навязывает, а потому, что на них есть 10+ лет эксплуатационной истории, известны все подводные камни, и риски предсказуемы.
Графеновые композиции имеют потенциал и в некоторых случаях уже показывают сравнимые или даже лучшие параметры. Но это остается компромиссом: за меньшее трение вы можете получить снижение ресурса на 10–20%, за улучшенную теплопроводность - сложность в нанесении, за низкую цену - неизвестность. Каждый выбор требует полного комплекса испытаний по методикам ASTM и DIN.
Практический следующий шаг: заказите у поставщика выбранного покрытия полный пакет испытаний (D2625, D2714, адгезия) и код образцов на ваших реальных поршнях. Проведите тестовую партию с режимом отверждения, который вы планируете использовать. Только после этого принимайте решение о переходе. Переплата за графен имеет смысл только если вы получаете реальное улучшение характеристик, а не веру в инновацию.