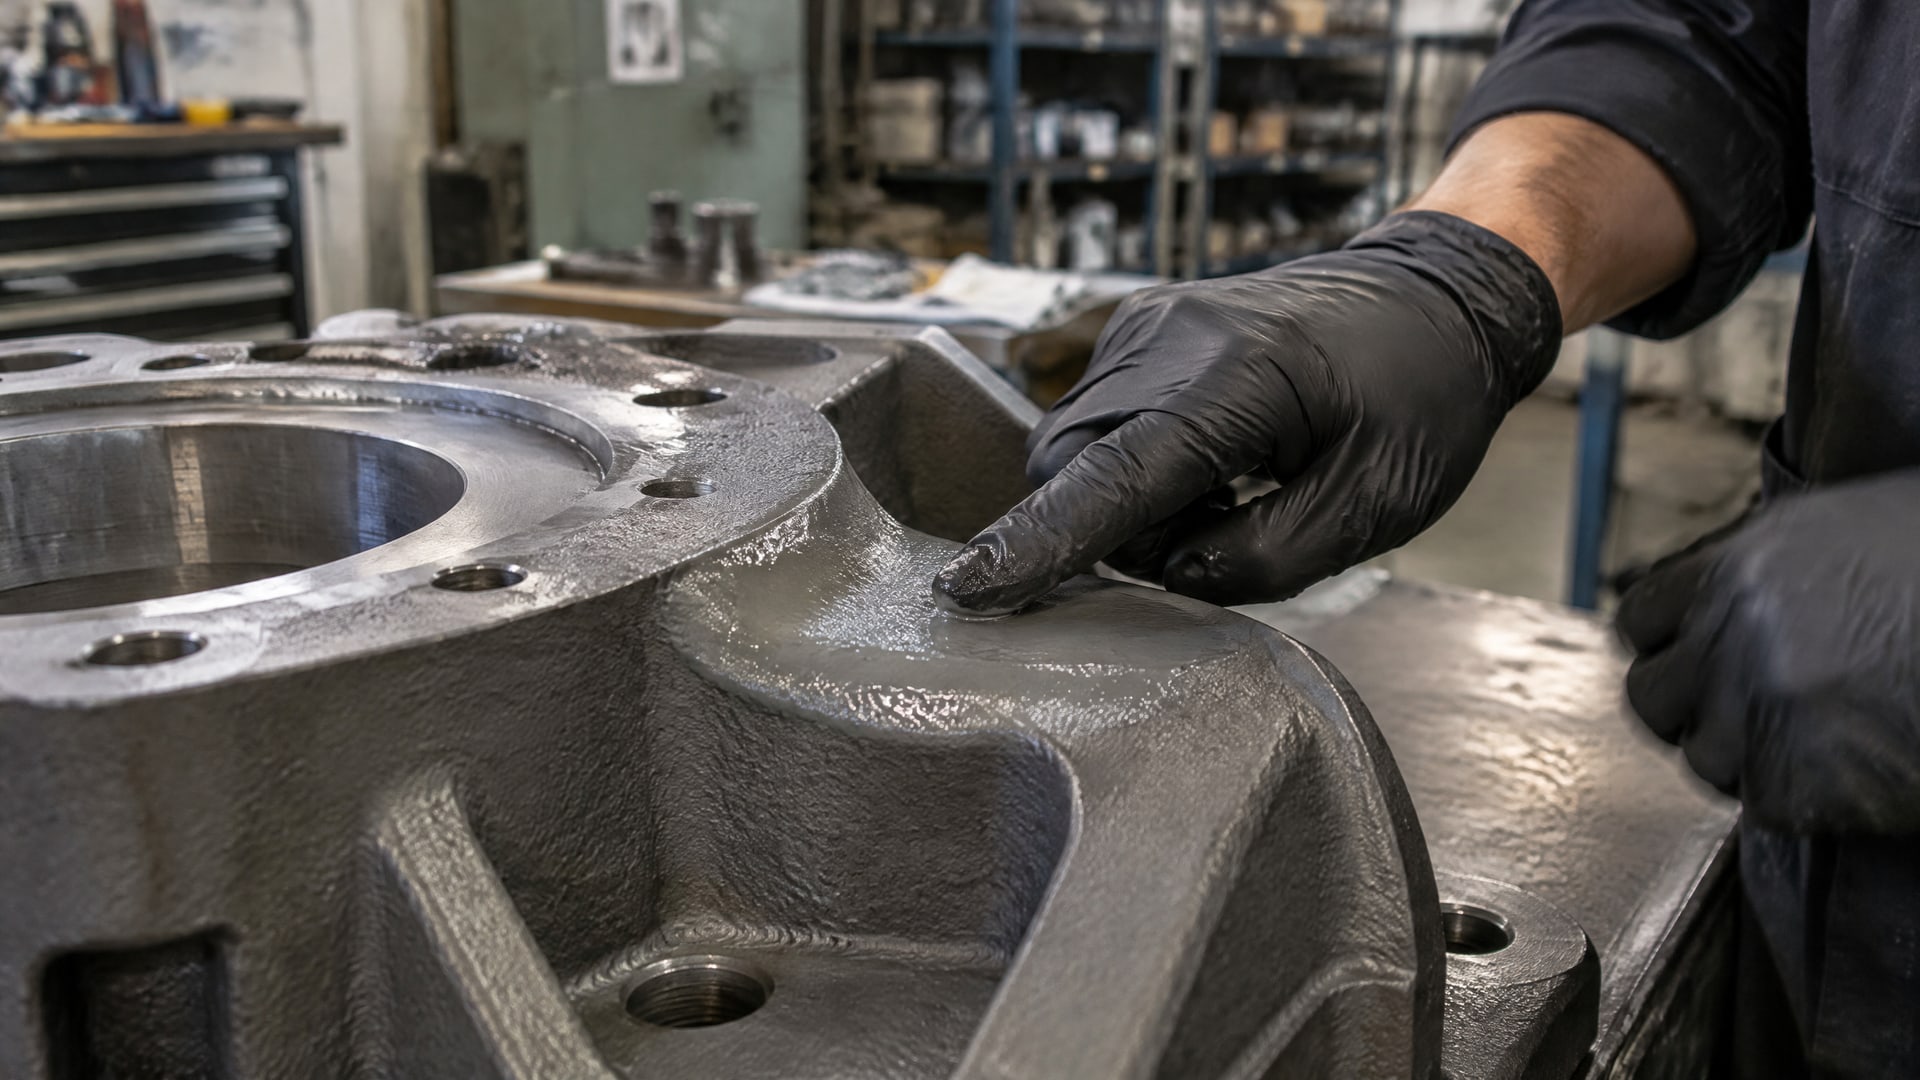
Режим полимеризации антифрикционного покрытия выбирают по технической документации конкретного состава: одни покрытия отверждаются при комнатной температуре, другие требуют нагрева. Комнатный режим удобен для ремонта, крупногабаритных деталей и небольших партий, а печной помогает сократить и стабилизировать цикл серийной обработки. При выборе важно учитывать не только время и температуру, но и температуру самой детали, толщину пленки и тип поверхности.
Статья пригодится инженерам, техническим специалистам и закупщикам, которые выбирают покрытие для серийного производства или ремонта. Разберем, чем отличаются способы отверждения, как подготовить поверхность и почему сухое на ощупь покрытие не всегда готово к эксплуатации. Отдельно рассмотрим защиту от пригорания материала на упаковочном оборудовании.
Как полимеризуется антифрикционное покрытие
Полимеризация, или отверждение, закрепляет нанесенный материал на поверхности и формирует рабочую пленку.
В зависимости от состава процесс запускается теплом, воздухом или ультрафиолетом. Поэтому антифрикционное покрытие нельзя рассматривать просто как краску: после нанесения ему требуется контролируемая сушка или отверждение, иначе расчетные трибологические свойства могут не сформироваться.
У разных материалов отличаются и продолжительность процесса, и температура. В технических материалах встречаются режимы от 2 до 90 минут, а температура отверждения варьируется от комнатной до 250°C. Эти значения описывают широкий диапазон вариантов, а не универсальную программу для любого покрытия. Для конкретного состава нужно сверяться с его технической документацией.
Толщина пленки тоже влияет на результат. Для ряда составов указывают диапазон 5–20 мкм, для других рабочим ориентиром служит 10–20 мкм. Слишком толстый слой может высыхать менее равномерно и ухудшать свойства покрытия. Поэтому важно контролировать толщину, а не компенсировать ею недостаточную подготовку поверхности или неверно выбранный режим.
При планировании процесса учитывают несколько параметров одновременно:
способ отверждения: воздух, нагрев или ультрафиолет;
время и температуру, указанные для состава;
температуру детали, если документация задает режим именно по объекту;
толщину сухой пленки;
тип подложки и требования к ее подготовке.
Один и тот же внешний признак не всегда подтверждает готовность детали. Покрытие может быть сухим на ощупь, но еще не пройти полное отверждение. Различие между этапами особенно важно учитывать при планировании сборки, перемещения и запуска оборудования.
Покрытие при комнатной температуре: когда подходит этот режим
Покрытие при комнатной температуре выбирают, когда на участке нет печи, обрабатывают крупногабаритные детали или выпускают небольшие партии.
Такой режим может упростить ремонт и обработку компонентов, которые неудобно помещать в нагревательное оборудование. При этом «комнатное отверждение» не означает, что материал готов сразу после нанесения: необходимо выдержать указанное для него время.
В документации для отдельных составов приведены такие примеры: полное отверждение за 2 часа при 23°C, при этом состояние «на отлип» достигается через 5 минут при той же температуре. Для другого материала указаны 10 минут до состояния touch dry и 2 часа до полного отверждения при 20°C. Эти режимы относятся к разным составам и не должны переноситься с одного материала на другой.
Некоторые покрытия допускают ускорение горячим воздухом. В одном из примеров время до состояния «на отлип» сокращается с 5 минут при 23°C до 1 минуты при 80°C. Это не дает основания менять режим полного отверждения: ускорение промежуточного этапа нужно оценивать отдельно по документации конкретного покрытия.
При планировании работ важно разделять три момента: нанесение, высыхание на ощупь и полное отверждение. Если деталь переместить или собрать после первого этапа, покрытие еще может не быть готово к предусмотренной нагрузке. Время выдержки нужно закладывать в производственный план, а не считать его запасом, который можно произвольно сокращать.
Комнатный способ особенно удобен там, где важнее возможность обработать деталь на месте, чем минимальная длительность цикла. Но он требует подходящих условий нанесения и соблюдения времени выдержки. Перед запуском процесса стоит проверить, что режим действительно указан для выбранного состава и соответствует толщине пленки и материалу детали.
Печной нагрев: как ускорить цикл без произвольного повышения температуры
Термоотверждение применяют, когда важно сократить продолжительность цикла и обеспечить воспроизводимость обработки серийных изделий.
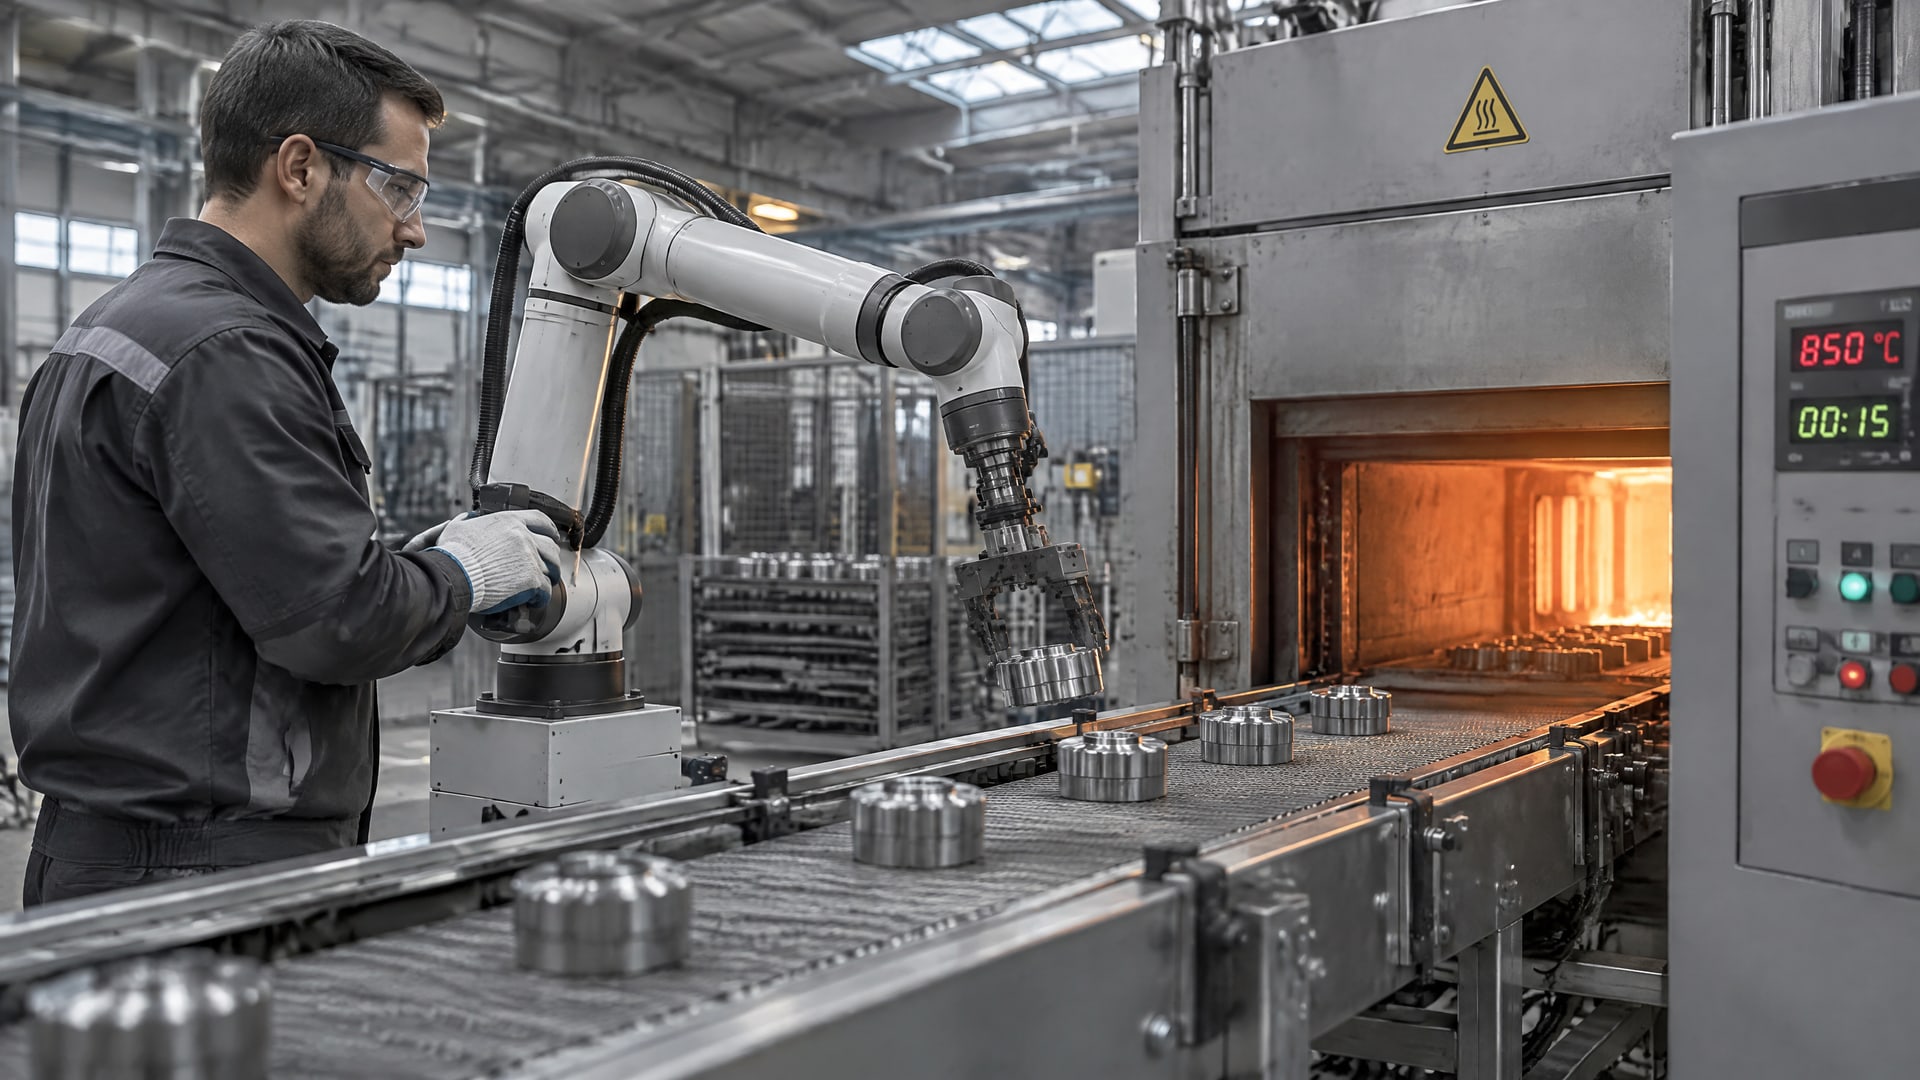
В технической документации можно встретить альтернативные режимы: например, 60 минут при 150°C или 30 минут при 180°C. Для других покрытий указаны 30 минут при 200°C, а также варианты 60 минут при 180°C или 20 минут при 200°C.
Эти примеры показывают, почему нельзя выбирать режим по принципу «чем горячее, тем лучше». Более высокая температура сама по себе не гарантирует лучшего результата. Нужно выдерживать сочетание температуры и времени, предусмотренное для конкретного покрытия. Если предлагается альтернативная программа, ее применимость следует подтвердить отдельно, в том числе испытанием на соответствующей детали.
Важно различать температуру воздуха в печи и температуру объекта. В ряде технических документов режим задается именно по температуре детали. Поэтому одного показания печного оборудования недостаточно: поверхность изделия должна достичь требуемого значения и оставаться при нем необходимое время. Иначе фактическое отверждение может отличаться от заданного режима.
Перед организацией печного процесса проверьте:
допустима ли температура отверждения для детали и ее компонентов;
указано ли время выдержки по температуре объекта;
соответствует ли толщина нанесенного слоя рекомендациям;
позволяет ли загрузка печи равномерно прогреть изделия;
предусмотрен ли контроль режима и повторяемость цикла.
Рабочая температура покрытия после отверждения не заменяет температуру процесса. В подборках по разным составам встречаются значения рабочей температуры до 240–315°C, но это не означает, что материал следует отверждать при такой же температуре. Режим полимеризации и температурный диапазон эксплуатации сверяют как отдельные характеристики.
Подготовка поверхности и контроль нанесения
Адгезия и ресурс покрытия зависят не только от режима полимеризации.
До нанесения поверхность очищают и обезжиривают. Для повышения адгезии и ресурса в отдельных случаях применяют фосфатирование или пескоструйную обработку с абразивом 180 grit. Необходимость такой подготовки зависит от требований к детали и рекомендаций для конкретного материала.
После подготовки важно удержать толщину в заданном диапазоне. Для разных составов ориентиром служат 5–20 мкм или 10–20 мкм сухой пленки. Это тонкое покрытие, поэтому равномерность нанесения имеет значение: чрезмерная толщина может затруднить равномерную сушку и повлиять на свойства готового слоя. Нельзя считать, что более толстое нанесение автоматически усилит защиту.
Контроль процесса удобно вести по этапам. Сначала фиксируют состояние и подготовку подложки, затем параметры нанесения и толщину пленки, после этого - время и температуру отверждения. Если режим задан по температуре детали, в записи процесса указывают именно ее, а не только температуру воздуха в печи. Так проще выявить причину отклонений между партиями.
При переходе на другой состав нельзя автоматически сохранять прежние настройки линии. Различия между материалами могут касаться связующей системы, способа отверждения и требуемого времени. Встречаются составы на водной и растворительной основе, а также варианты, отверждаемые воздухом при окружающей температуре. Даже при одинаковом способе нанесения условия полимеризации нужно сверять отдельно.
Для технологической карты достаточно закрепить параметры, которые определяют результат: очистку и обезжиривание, вид предварительной обработки, толщину сухой пленки, время и температуру отверждения. Такой контроль помогает избежать двух типичных ошибок: считать поверхность готовой только по тактильному признаку и менять печную программу без подтверждения для конкретного покрытия.
Защита от пригорания материала на упаковочном оборудовании
На упаковочных линиях материал может прилипать к рабочим поверхностям оборудования.
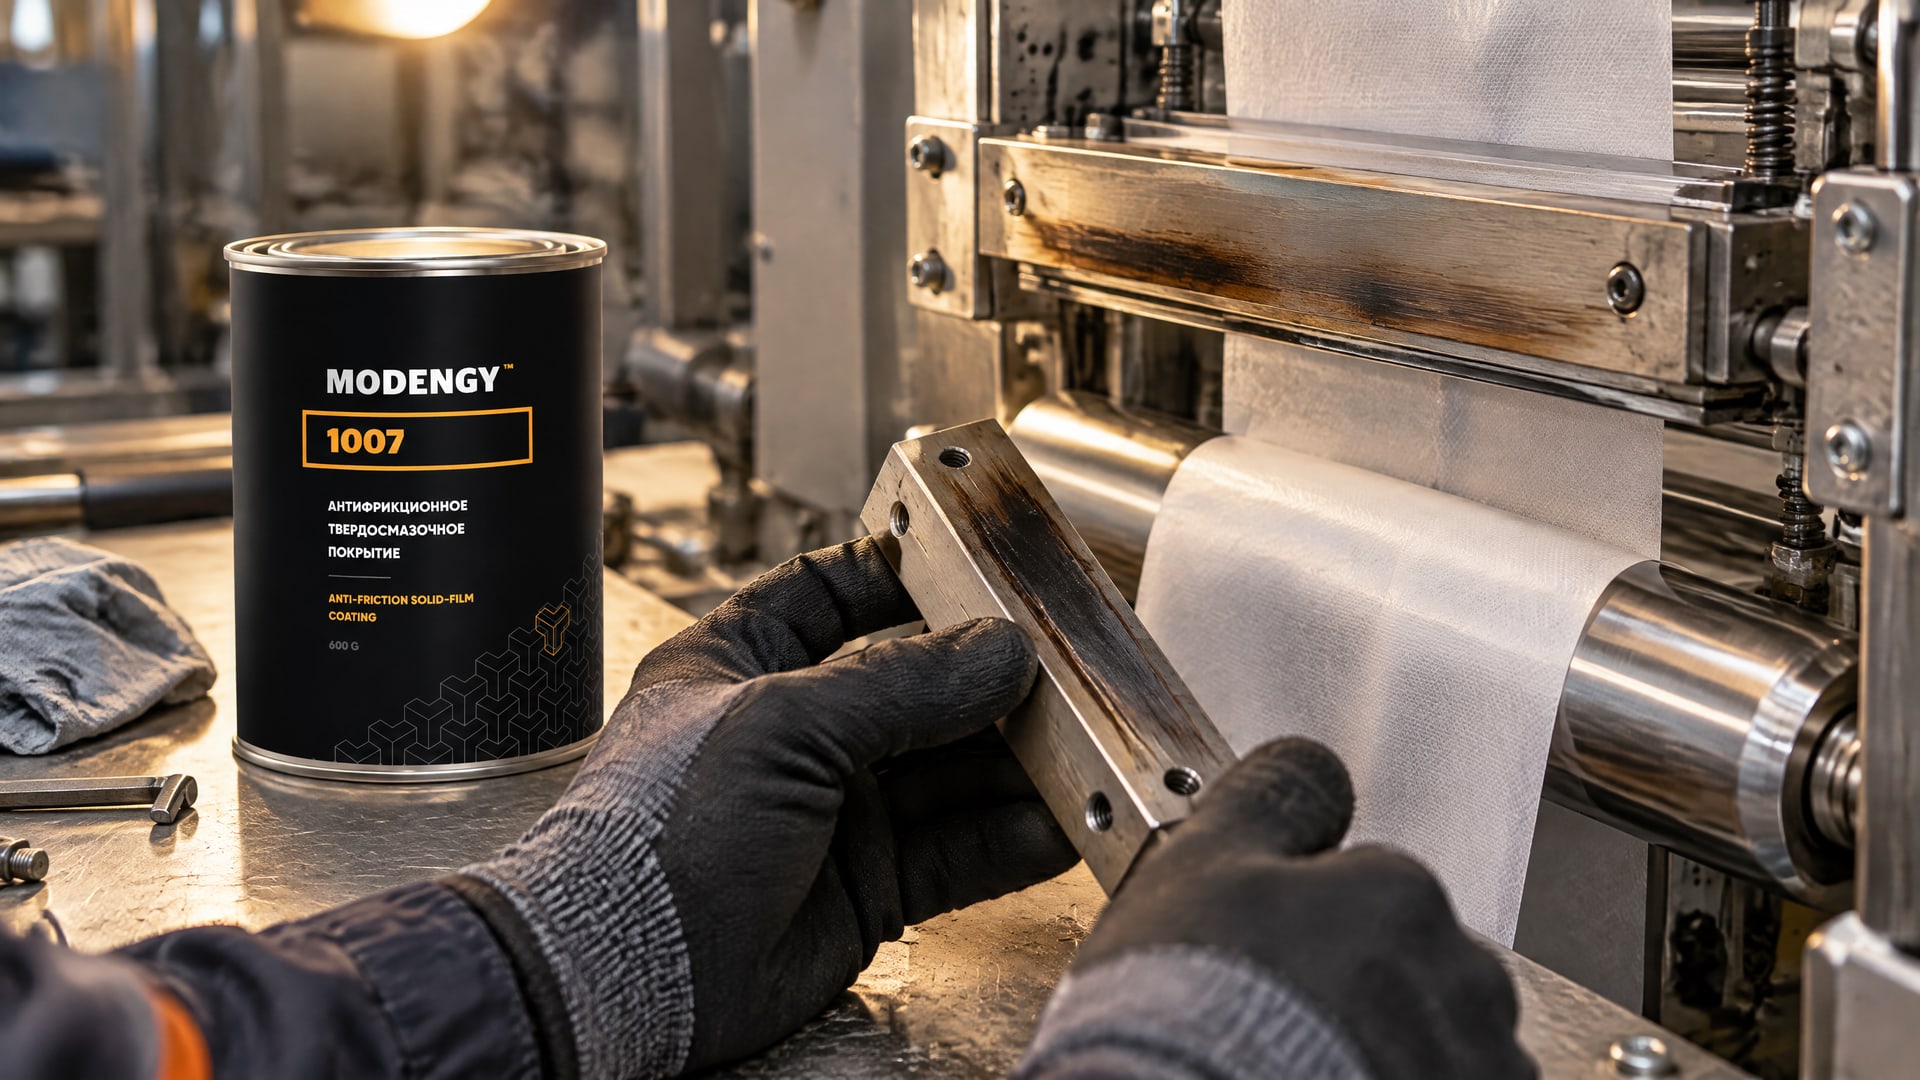
Это осложняет стабильную подачу и требует внимания к состоянию контактных зон. При обработке таких деталей важно не только выбрать антифрикционное твердосмазочное покрытие, но и обеспечить его равномерное нанесение и полное отверждение. Если покрытие предназначено для защиты от пригорания материала, технологический режим должен соответствовать документации именно этого состава.
В качестве решения для задачи пригорания нетканого материала на упаковочном оборудовании применяют MODENGY 1007, полимеризующийся при комнатной температуре. Такой вариант позволяет обрабатывать детали без печного нагрева. При этом нельзя переносить на него время и температуру отверждения, приведенные для других составов: конкретные параметры процесса необходимо брать из документации на MODENGY 1007.
Общий ориентир для антифрикционных пленок составляет 5–20 мкм или 10–20 мкм в зависимости от состава. Это не характеристика MODENGY 1007, а диапазоны, встречающиеся для антифрикционных покрытий в целом. Фактическую толщину и способ нанесения выбирают по техническим требованиям продукта и геометрии детали.
Перед обработкой поверхности упаковочного оборудования ее очищают и обезжиривают. Если задача требует повысить адгезию, рассматривают предварительную подготовку, например фосфатирование или пескоструйную обработку абразивом 180 grit, при условии, что она совместима с деталью и указаниями по применению покрытия. После нанесения изделию дают пройти полный цикл отверждения, а не только высохнуть на ощупь.
При подборе покрытия для оборудования полезно заранее определить, можно ли вывести деталь из линии, доступна ли обработка на месте и допустимо ли использование печи. Для небольших и ремонтных работ комнатный режим может оказаться удобнее, тогда как серийная обработка часто требует короткого и воспроизводимого цикла. Решение принимают по сочетанию условий производства и документированных требований материала.
Часто задаваемые вопросы
Сколько времени полимеризуется антифрикционное покрытие при комнатной температуре?
Единого времени для всех покрытий нет. В примерах из технической документации встречается полное отверждение за 2 часа при 20°C или 23°C, но время до состояния «на отлип» может составлять 5–10 минут. Эти значения относятся к отдельным составам, поэтому режим конкретного материала нужно проверять отдельно.
Можно ли считать покрытие готовым, если оно высохло на ощупь?
Нет. Состояние «на отлип» означает, что поверхность перестала быть липкой при легком касании, но не подтверждает полное отверждение. Например, в одном из режимов покрытие становится сухим на ощупь через 5 минут при 23°C, а полная готовность достигается через 2 часа при той же температуре.
Как выбрать между комнатным отверждением и печным нагревом?
Комнатный режим удобен для ремонта, крупногабаритных деталей и небольших партий, когда нет возможности использовать печь. Нагрев выбирают, если важно сократить цикл серийной обработки. В обоих случаях учитывают время, температуру детали, толщину пленки и требования документации, а не только доступность оборудования.
Почему режим печи указывают по температуре детали?
Температура воздуха в печи и температура обрабатываемого объекта могут различаться. Если режим задан по температуре детали, нужное значение должна набрать именно она. Поэтому контроль только по показаниям печи не подтверждает соблюдение цикла. Параметры процесса сверяют с документацией покрытия.
Заключение
Антифрикционное покрытие может отверждаться при комнатной температуре или с печным нагревом. Первый вариант упрощает обработку деталей без печи, второй помогает организовать короткий и повторяемый производственный цикл. В обоих случаях результат зависит от соблюдения режима, подготовки поверхности и толщины пленки; высыхание на ощупь не заменяет полного отверждения.
Следующий шаг - определить условия обработки детали, проверить техническую документацию выбранного покрытия и зафиксировать в технологической карте подготовку поверхности, толщину слоя, время и температуру отверждения. Для упаковочного оборудования, где требуется защита от пригорания материала, отдельно уточните применимость состава к детали и порядок его полимеризации.