Пищевые смазки с допуском H1 - это не роскошь, а техническая необходимость на производствах с риском случайного контакта пищи с оборудованием. Однако выбор между десятками предложений на рынке часто сводится к сравнению цены, что приводит к ошибкам: инженеры закупают недорогую смазку и получают отказ редуктора через три месяца, либо переплачивают за синтетику, хотя простая минеральная решала бы задачу полгода без проблем. Статья разбирает, какие параметры действительно влияют на выбор аналога, как отличить качественную пищевую смазку от дешевой подделки и почему сравнение только по цене приводит к убыткам в сроке службы узла.
Материал адресован закупщикам, техническим специалистам и инженерам, которые несут ответственность за подбор смазочных материалов на пищевых предприятиях, в цехах с влажностью, на линиях фасовки и упаковки. Вы узнаете, как читать datasheet, какие технические показатели сравнивать, и как избежать покупки аналога, который выглядит дешевле, но выходит дороже в пересчете на ресурс и безопасность.
Что означает допуск H1 и когда он нужен
Класс H1 по NSF - это допуск, дающий право на смазку использовать в зонах, где вероятен случайный контакт пищи с оборудованием.
Это не означает, что смазка пригодна для прямого попадания на продукт, - речь идет об инцидентных ситуациях, когда капля смазки может угодить на конвейер или в готовый продукт через неплотности или разборку. NSF устанавливает лимит загрязнения: до 10 ppm в готовом продукте для типовых H1-смазок общего назначения - цифра, которая соответствует санитарным требованиям большинства стран.
Однако имейте в виду: не все пищевые узлы нуждаются в H1. Если смазка полностью изолирована от зоны обработки пищи - редуктор за герметичной стенкой, привод дверей холодильной камеры без контакта с пищей - можно использовать обычную индустриальную смазку класса H2. Риск случайного контакта определяют вместе с инженером по безопасности пищевых производств, а не берут с потолка. Многие закупщики из осторожности берут H1 везде и платят лишние деньги; эксперты рекомендуют начать с карточки узла и технической документации, а не со стереотипа «пищевое производство - значит, везде H1».
Международный стандарт ISO 21469 расширяет требования H1: он охватывает не только формулировку смазки, но и ее производство, упаковку, хранение и применение. Если ваше предприятие проходит аудит FSSC 22000 или BRC, часто требуется не просто NSF H1, но и сертификат ISO 21469 - это более строгий и документированный путь. Выбор между H1 и H1 + ISO 21469 влияет на цену и на список поставщиков, но не на саму химию смазки.
Базовые масла: минеральное, синтетика, ее плюсы и минусы
Аналоги пищевых смазок отличаются в первую очередь базовым маслом - от этого зависит 60-70% стоимости и половина технических свойств.
На рынке встречаются четыре типа:
Минеральное масло (white mineral oil). Самое дешевое. Подходит для узлов без washdown, температуре до +80...+90 °C и умеренной нагрузке. Ресурс 3-6 месяцев при регулярной мойке оборудования; после влажной уборки смазка теряет вязкость и окисляется быстрее.
PAO (полиальфаолефины). Синтетика на основе углеводородов. Дороже минерального в 1,5-2 раза, держит температуру до +120 °C, лучше сопротивляется окислению и вымыванию водой. Ресурс удлиняется до 9-12 месяцев даже на узлах с частыми мойками. На смазках часто пишут ISO VG 46, что облегчает подбор аналога.
PAG (полиалкиленгликоли). Синтетика более сложная, в основном для редукторов червячного типа и гидрораспределителей. Стойка к высокой температуре и нагрузке, но требует внимания к совместимости с уплотнениями и не смешивается с минеральным маслом.
Силикон. Для экстремально высоких температур (до +200...+250 °C) и критичных зон контакта с пищей. Цена самая высокая; загрязнение ограничено до 1 ppm. Используется редко, в основном на линиях хлебопечения и высокотемпературных участках.
На практике большинство пищевых производств - линии фасовки, холодильная техника, конвейеры - работают на PAO-базе или минеральном масле. Выбор между ними простой: если есть washdown или температура выше +90 °C, берите PAO; если узел сухой и прохладный, минеральное экономит бюджет и показывает одинаковый результат.
Вязкость и консистенция: как подобрать правильный аналог
Многие закупщики считают, что все пищевые смазки одинаковые, но на практике они отличаются по вязкости и NLGI-классу.
Вязкость измеряют в cSt при 40 °C и обозначают как ISO VG 32, 46, 68, 100. Это не произвольные названия - это граждане международного стандарта ISO 3104, и аналоги с одинаковым обозначением имеют близкую вязкость, что облегчает замену.
Для редукторов обычно берут ISO VG 46 или VG 68 - смотря какой был старый аналог. Для цепей и открытых транспортеров часто подходит VG 100 или выше, потому что нужна пленка потолще, чтобы смазка не текла и держалась на металле под нагрузкой. Для подшипников и направляющих - VG 32 или VG 46.
NLGI-класс пластичной смазки - это консистенция, от 00 (жидкая) до 6 (твердая). Большинство пищевых смазок выпускают в классе 2 или 3. Класс 2 более текучий, подходит для автоматических систем подачи и для узлов, где нужна хорошая пропитка. Класс 3 гуще, держится на наклонных поверхностях и в открытых цепях дольше, но требует более частого ручного нанесения. Ошибка здесь стоит дорого: если вы в систему автоматической подачи поставите NLGI 3 вместо NLGI 2, система забьется или будет подавать неравномерно.
Совет инженера: перед выбором аналога выпишите из datasheet старой смазки три цифры - ISO VG, NLGI-класс и вязкость при 40 °C (в cSt). Это ваша техническая база. Новый аналог должен иметь те же цифры или близкие, иначе вы рискуете проблемами совместимости и ресурса. На линиях фасовки и упаковки многие закупщики работают с ISO VG 46 NLGI 2 - это де-факто стандарт, и на таких параметрах проще найти доступные аналоги разных производителей.
Температурный диапазон и водостойкость
Пищевые смазки работают в условиях, которые обычная индустриальная смазка не выдержит.
Нужно учитывать две вещи: рабочая температура узла и наличие washdown (влажная уборка оборудования под водой).
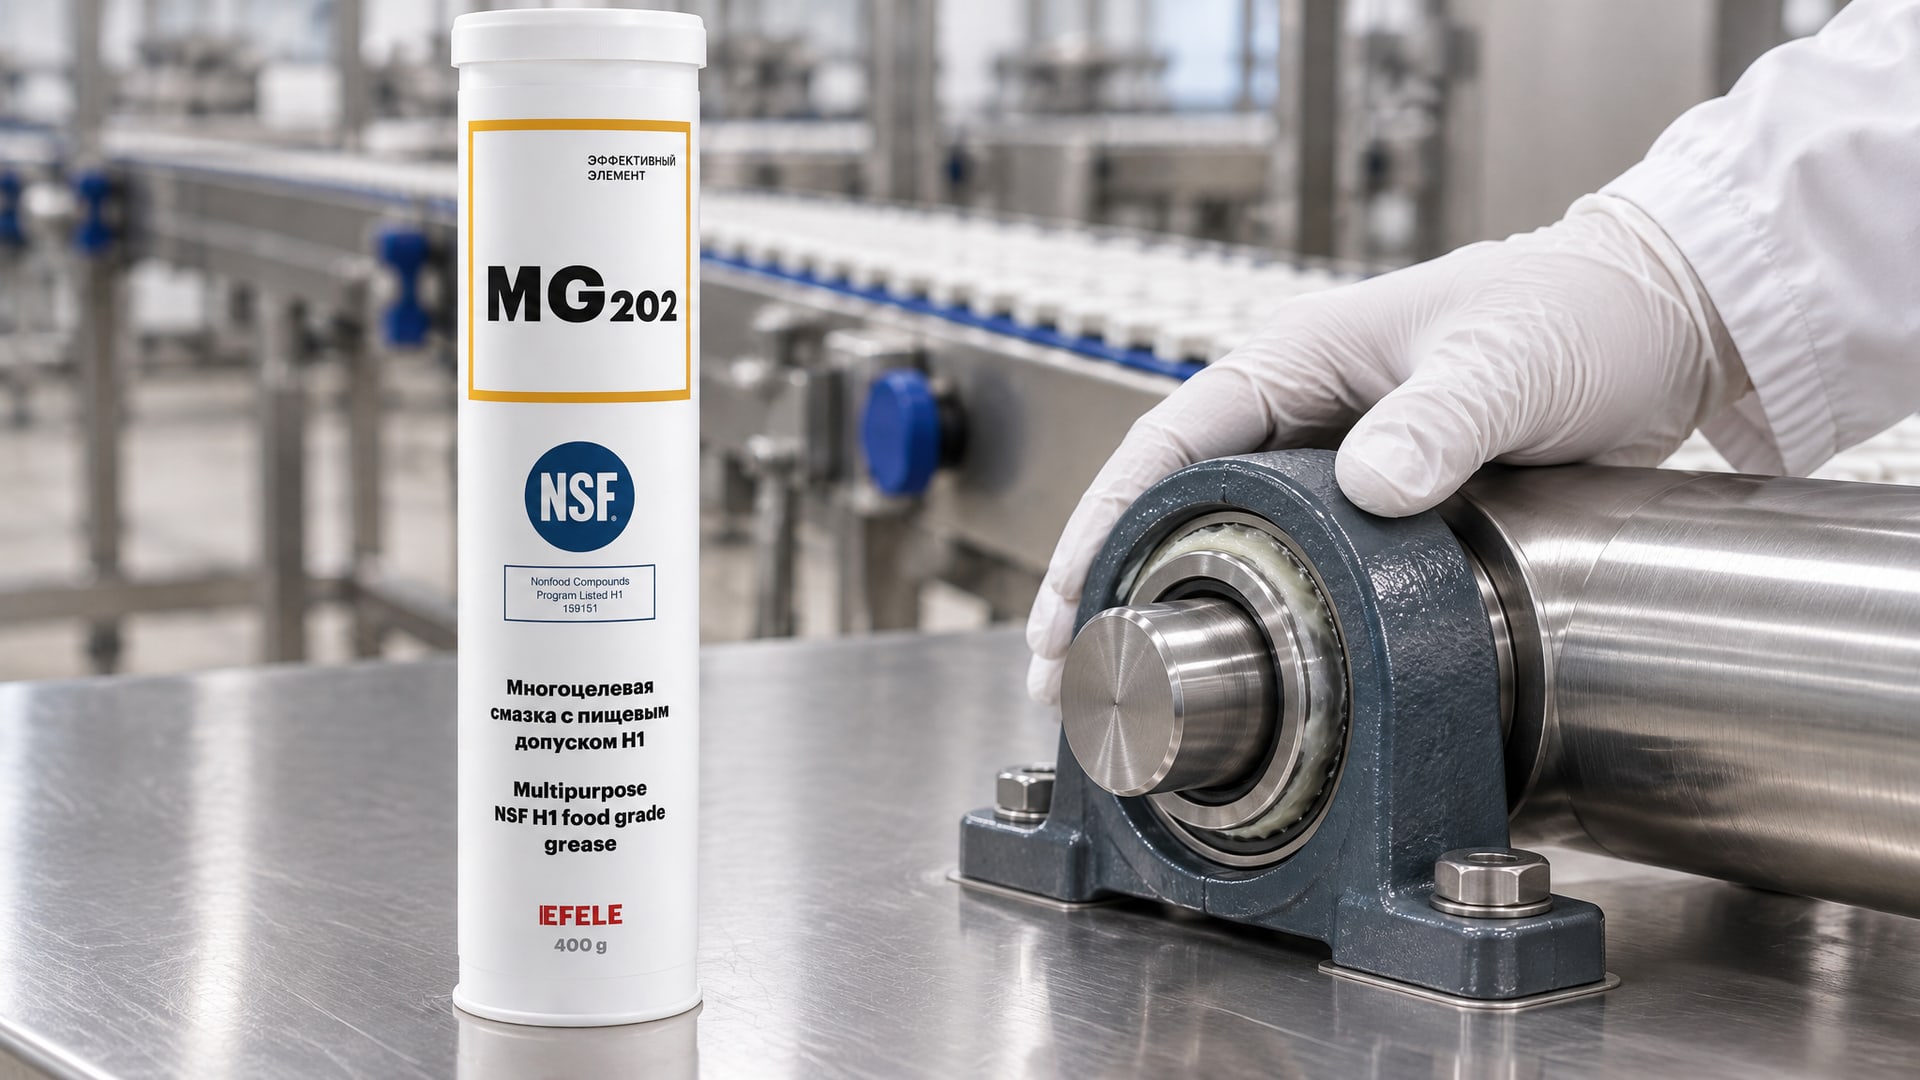
Рабочая температура для H1-смазок на основе PAO обычно колеблется от -20...0 °C до +120...+140 °C. Минеральное масло держит до +80...+90 °C. Если ваш узел работает рядом с печью или холодильной установкой, температурный диапазон - критичный параметр. Например, EFELE MG-202 с допуском NSF H1 обеспечивает надежную работу при температурах до +120 °C, что покрывает большинство сценариев фасовки и упаковки, где узел может нагреваться от трения или близости источников тепла.
Водостойкость часто путают с влагоустойчивостью. Водостойкость - это способность смазки не смываться водой и сохранять пленку на поверхности даже при частом контакте с водой. Это ключевое свойство на линиях с washdown. Если выбрать аналог без достаточной водостойкости, смазка будет вымываться за 2-3 недели, узел начнет скрипеть, а затем выйдет из строя. На datasheet это обозначают тестом ASTM D1264 или эквивалентом - посмотрите, какой процент воды впитывает смазка. Хорошая пищевая смазка впитывает не более 2-5% воды от массы.
Стойкость к вымыванию водой (washout) проверяют по ASTM D4170 или аналогичным методам. Результат указывают в процентах потери смазки при стандартной процедуре: 100% означает, что смазка полностью смылась, 50% - что половину потеряли. На узлах с частой мойкой ищите аналог, который показывает потерю не выше 5-10%. Это различие между минеральной и PAO-базой видно сразу: минеральное масло держит 30-50% потерь, PAO -5-10%. Это и объясняет, почему на мокрых участках синтетика жизнеспособнее.
Тесты на окислительную стабильность и срок службы
Окислительная стабильность - это способность смазки противостоять старению при повышенной температуре, кислороде и в присутствии металлических катализаторов (медь, железо).
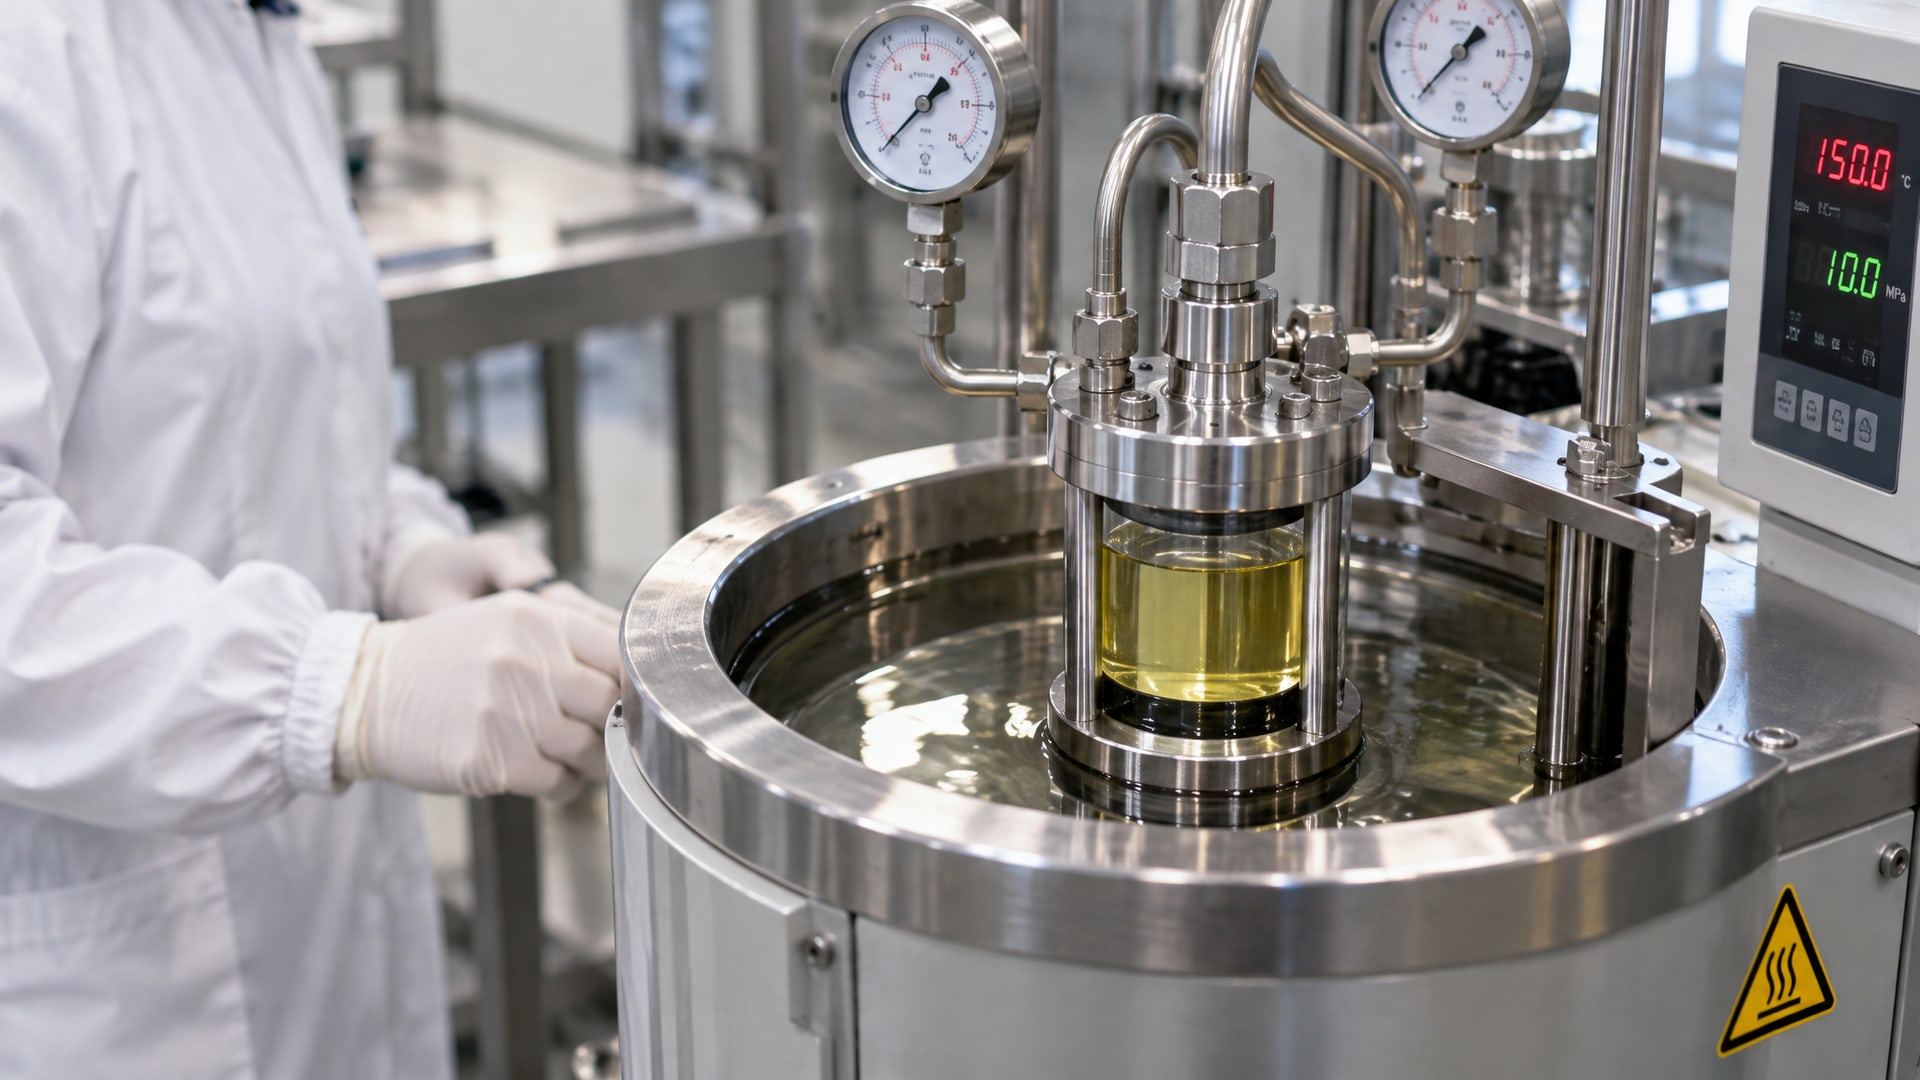
Для пищевых смазок этот тест часто проводят по ASTM D2272 (RPVOT - Rotary Pressure Vessel Oxidation Test) или ASTM D4378.
Высокие значения RPVOT (выше 500 мин) указывают на хорошую стабильность и означают, что смазка прослужит дольше, особенно на горячих узлах. Минеральное масло обычно показывает 100-300 мин, PAO -400-800 мин. Это не просто цифра в datasheet; это означает, что PAO-смазка прослужит в 2-3 раза дольше на редукторе, где есть нагрев и окисление.
Кислотное число (TAN - Total Acid Number) изначально указывают в новой смазке и измеряют повторно после старения. Рост кислотного числа говорит об окислении. Для хороших H1-смазок начальное TAN обычно 0,5-1,0 мг KOH/г. При достижении TAN 2,0-2,5 смазку рекомендуют менять. На практике это означает, что хорошую PAO-смазку меняют реже, чем дешевое минеральное масло, и это возмещает разницу в цене за счет экономии труда и простоев.
Честный расчет стоимости владения (Total Cost of Ownership, TCO) должен учитывать не только цену банки смазки, но и частоту замены, трудозатраты на переподачу, простои оборудования и стоимость утилизации. На производстве, где оборудование работает в три смены, смена аналога с удлинением ресурса с 3 месяцев на 12 часто окупается в течение года несмотря на двойную первичную стоимость.
Как сравнивать аналоги без попадания в ловушку цены
Когда вы нашли три-четыре аналога с допуском H1, возникает вопрос: как выбрать?
Вот практический алгоритм, который используют эксперты:
Шаг 1: проверьте регистрацию NSF или сертификат ISO 21469. На сайте NSF (nsf.org) есть публичный реестр пищевых смазок. Если аналога нет в реестре - это не обязательно подделка, но это красный флаг. Попросите у поставщика сертификат; если его нет, лучше поискать другой вариант.
Шаг 2: выпишите вязкость, NLGI-класс и температурный диапазон. Это должны быть те же, что у текущей смазки, или близкие. Если новый аналог обещает VG 46, а старый был VG 32, это уже другой продукт, и нужно согласование с инженером.
Шаг 3: сравните водостойкость (ASTM D1264) и washout (ASTM D4170). Если на узле есть мойка, это параметры номер один. Даже дорогая и хорошая смазка, которая вымывается за две недели, хуже, чем чуть более дешевая, но стойкая к воде.
Шаг 4: посмотрите окислительную стабильность (RPVOT) и начальное кислотное число (TAN). Это показатель долгожданности смазки. Чем выше RPVOT и ниже TAN, тем дольше смазка прослужит без замены.
Шаг 5: спросите про совместимость с материалами. Иногда в составе смазки есть компоненты, которые могут разбухнуть резину или вступить в реакцию с конкретным сплавом в вашем редукторе. Это редко, но важно проверить, особенно если переходите на совсем новый бренд.
Шаг 6: рассчитайте реальную цену за час работы оборудования. Если один аналог стоит 500 рублей за килограмм и служит 3 месяца, а второй стоит 1000 рублей и служит 12 месяцев, второй выгоднее в 1,3 раза. Это часто переломный момент, когда закупщик понимает, что дешевый аналог на деле дороже.
Типовая ошибка: сравнивать только цену и название. Типовой результат: через месяц смазка вымывается водой, узел начинает скрипеть, приходит инженер, оборудование стоит 8 часов, и экономия 200 рублей за килограмм обошлась в убыток 50 000 рублей. Ложная экономия очень дорога в пищевом производстве.
Вариант применения: холодильные установки и редукторы
На холодильных установках, где работают редукторы с червячной передачей и подшипники скольжения, требования к смазке особые.
Во-первых, температура часто колеблется от -10 до +40 °C, и нужна смазка, которая остается текучей в холоде и не утекает в тепле. Во-вторых, вибрация и нагрузка требуют надежной смазывающей пленки. В-третьих, конденсат и редкие мойки создают риск коррозии металла под смазкой.
Для такого сценария чаще всего берут PAO-базу с NLGI 2 или 3. Вязкость обычно ISO VG 46 для редукторов и VG 32 для подшипников. Синтетика держит холод лучше минерального масла: она остается текучей при -15...-20 °C, в то время как минеральное может загустеть. На фасовочных линиях возле льдогенератора эта разница видна невооруженным глазом: дешевая смазка становится как пластилин, дорогая остается пригодной.
Дополнительный аспект: в составе PAO для холодильных узлов часто добавляют присадки, которые защищают от коррозии, вызванной конденсатом. Это видно в datasheet как тест на ржавление по ASTM D1264 или прямое указание «защита от коррозии» (rust protection). Минеральное масло может здесь не гарантировать такой уровень защиты без специальных присадок.
На холодильных установках многие закупщики уходят от минеральной смазки на PAO и находят, что проблемы с коррозией редуктора уменьшаются, а смена смазки требуется реже. Ресурс вырастает с 4-6 месяцев до 12-18 месяцев, и затраты труда снижаются. Это пример, где выбор аналога основан не на названии, а на техническом анализе условий работы.
Частые вопросы при выборе и применении
Можно ли смешивать минеральное масло и PAO в одном узле?
Нет, это приведет к нестабильности смазки. Если вы переходите с одной базы на другую, нужно полностью промыть узел или сделать сливное отверстие для вытекания старой смазки. Частичное смешивание создает непредсказуемое поведение: вязкость становится странной, окисление может ускориться. Лучше всегда делать чистую замену.
Что делать, если смазка вымывается за две недели?
Это признак неправильного выбора аналога. Первое - проверьте, правда ли смазка обозначена как H1 и прошла тест washout. Второе - убедитесь, что вы используете ее на нужном узле (может быть, редуктор требует другую вязкость или консистенцию). Третье - попробуйте смазку другого производителя с лучшей стойкостью к вымыванию. На производстве это часто решает проблему за один цикл тестирования.
Есть ли разница между H1 и «пищевая смазка» без маркировки NSF?
Да, большая. NSF H1 означает, что смазка прошла регистрацию и проверку на отсутствие опасных компонентов. «Пищевая смазка» без маркировки - это маркетинговое заявление, которое ничего не гарантирует. Если ваше предприятие проходит аудит, требуется именно NSF H1 или ISO 21469, а не просто слово «пищевая» на банке.
Почему две смазки с одинаковой ценой так отличаются по ресурсу?
Цена часто зависит от марки производителя, объема покупки и условий поставки, а не от качества смазки. Две смазки по 800 рублей за кг могут различаться по базе (одна - минеральная, вторая - PAO), по составу присадок (одна с антикоррозионной защитой, вторая - нет) и по параметрам окисления. Поэтому выбор по цене слеп - нужно смотреть datasheet.
Как часто менять пищевую смазку?
Это зависит от типа смазки и условий. На узлах без washdown минеральная смазка может прослужить 6-9 месяцев. На мокрых узлах -3-4 месяца. PAO на мокрых узлах служит 9-12 месяцев. На практике инженеры часто проверяют смазку каждые 3 месяца: если она потемнела, появился запах гари или вязкость заметно изменилась, пора менять.
Заключение
Выбор аналога пищевой смазки не сводится к сравнению цены или названия. Это техническая задача, которая требует анализа datasheet, условий работы узла и расчета реальной стоимости владения. Допуск NSF H1 - необходимое условие, но не достаточное; нужно еще убедиться, что вязкость, NLGI-класс, температурный диапазон, водостойкость и окислительная стабильность подходят именно вашему узлу.
На практике закупщики часто находят, что переход на синтетику (PAO-базу) окупается за счет удлинения ресурса и снижения трудозатрат на переподачу, несмотря на двойную первичную стоимость. На холодильных установках и участках с washdown это преимущество становится особенно заметным. Начните с проверки регистрации в реестре NSF, выпишите требуемые параметры из datasheet текущей смазки, сравните новые аналоги по водостойкости и окислительной стабильности, а затем уже смотрите цену. Такой подход избегает дорогостоящих ошибок и гарантирует, что вы выберете аналог, который действительно работает.