Герметичность трубопроводов, по которым циркулируют агрессивные жидкости, - это вопрос безопасности и экономики. Если резьбовое соединение начинает течь из-за неправильного выбора уплотнителя, последствия могут быть серьезными: от потерь продукта и коррозии оборудования до производственной остановки и загрязнения рабочей зоны. Анаэробные герметики и фиксаторы резьбы проектировались специально для того, чтобы выдерживать контакт с маслами, бензином, этанолом, тормозными жидкостями, растворителями и другими агрессивными средами. Однако не все герметики одинаково пригодны для конкретной жидкости, температуры и нагрузки - за выбором стоит проверка данных испытаний и соответствие стандартам. Статья разбирает, как подобрать анаэробный герметик для вашей среды эксплуатации и что проверять перед монтажом.
Эта информация полезна инженерам, техническим специалистам и снабженцам, которые отвечают за надежность трубопроводных систем в машиностроении, энергетике, химической промышленности и сервисных мастерских.
Химическая стойкость анаэробных герметиков: факты из испытаний
Анаэробные герметики и фиксаторы отверждаются в отсутствие кислорода, заполняя микроскопические зазоры между резьбой и создавая прочное уплотнение.
После полного отверждения эти материалы демонстрируют стойкость к широкому спектру агрессивных жидкостей.
Данные испытаний показывают, что анаэробные составы сохраняют механические свойства при контакте с моторными маслами, бензином, этанолом, тормозными жидкостями, водно-гликолевыми смесями и различными растворителями. Эта информация подтверждается в технических листах производителей через таблицы старения, где материал выдерживается в каждой среде в течение 100, 500 и 1000 часов при определенной температуре, а затем измеряются показатели сохранения прочности на разрыв и прочности на сдвиг. Например, качественный анаэробный герметик может сохранять 100% начальной прочности после 1000 часов выдержки в ацетоне, этаноле, моторном масле и тормозной жидкости.
Однако универсальной «химической стойкости» не существует. Каждая среда требует отдельной проверки. Один герметик может отлично работать с минеральными маслами, но показать слабую стойкость к определенным растворителям. Именно поэтому при выборе герметика нужно запросить у поставщика не общее заявление о химической совместимости, а именно таблицу испытаний по вашей жидкости, температуре хранения и температуре эксплуатации.
При оценке химической стойкости используются стандартные методы измерения. В их числе ASTM D471 (изменение массы и объема эластомеров при контакте с жидкостью), ASTM D638 (определение прочности на разрыв) и испытания на torque/breakaway torque (момент срыва) после выдержки материала под нагрузкой в среде. Эти тесты показывают не только внешний вид герметика после старения, но и его фактическую способность удерживать соединение под воздействием химически активной жидкости.
Время отверждения и ввод в эксплуатацию
Скорость отверждения анаэробного герметика - это первый практический параметр, который должен знать монтажник или инженер по наладке.
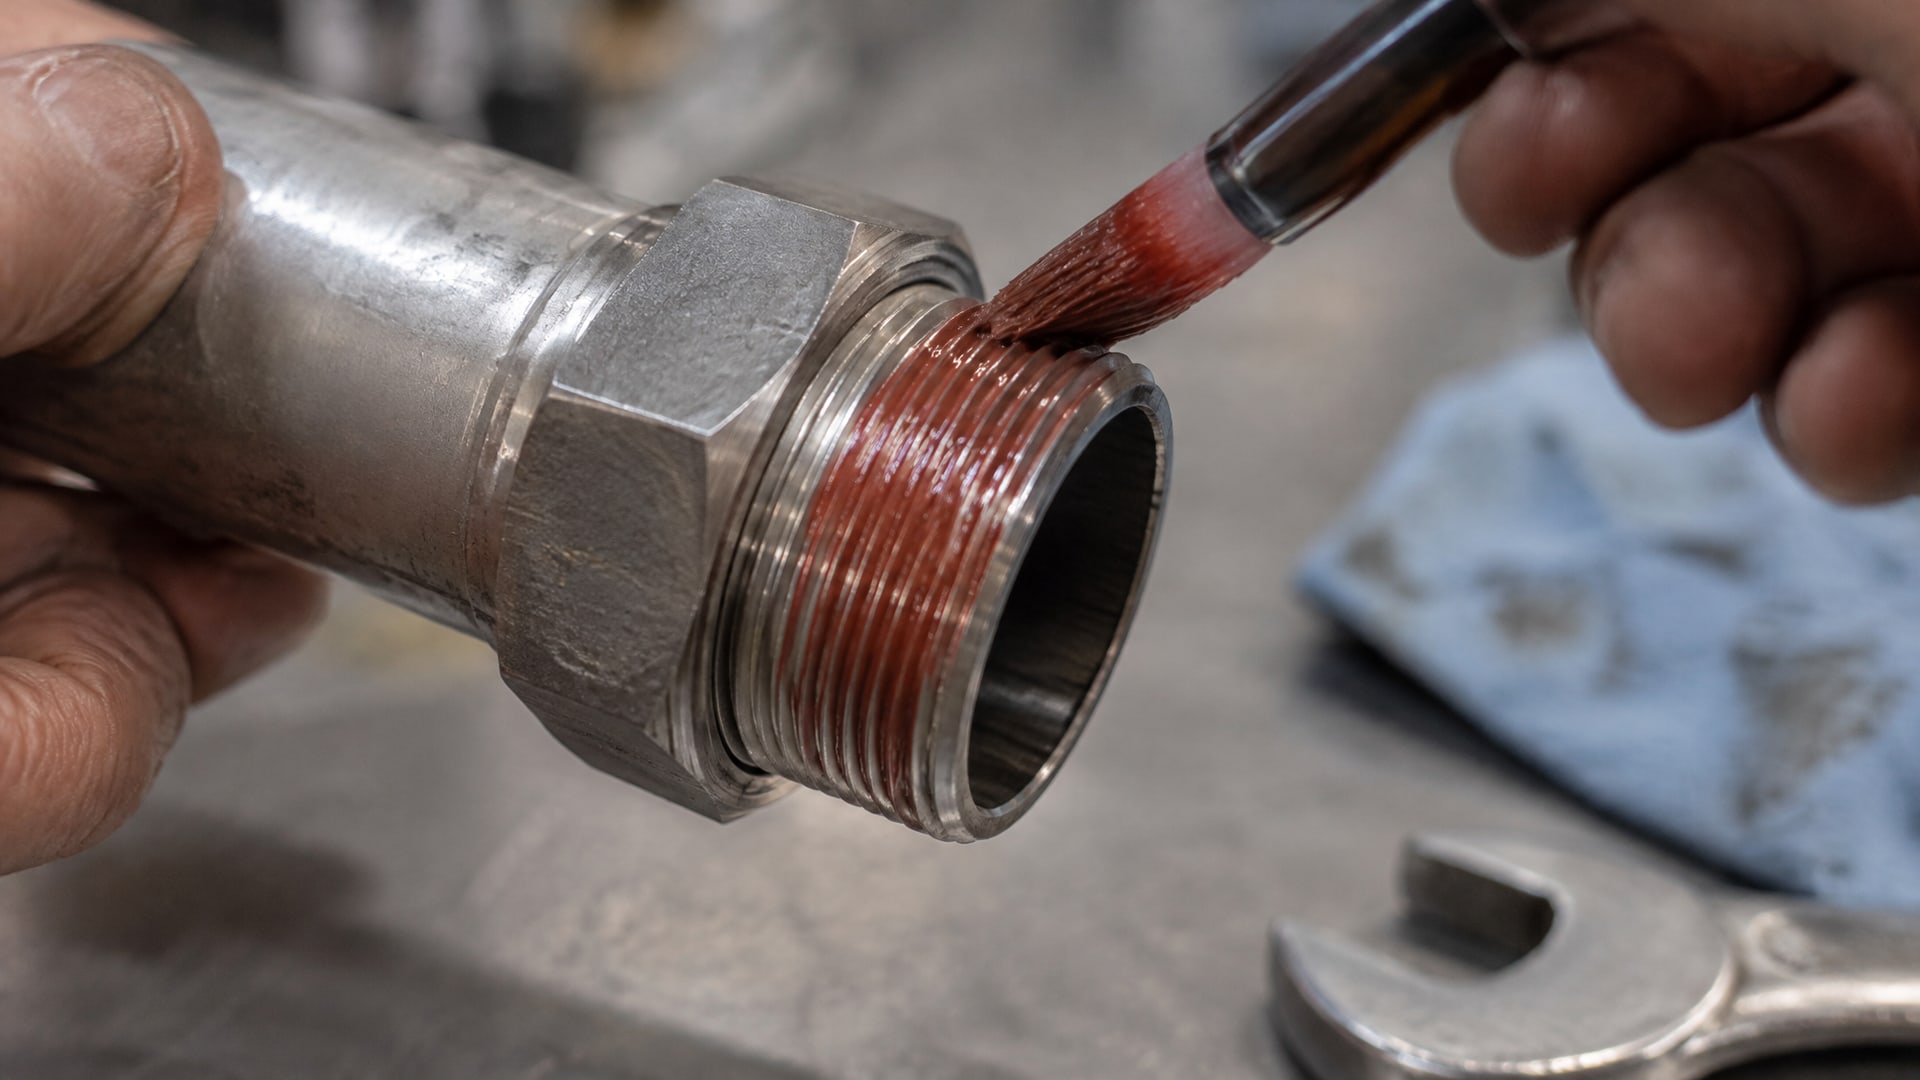
После нанесения герметика на резьбу и сборки соединения материал начинает полимеризоваться.
На скорость отверждения влияют температура окружающей среды, материал резьбы (чугун, медь, сталь ускоряют процесс), влажность и конструкция зазора. При комнатной температуре (около 20°C) герметик схватывается за несколько часов, но полная химическая стойкость достигается примерно за 3 дня. Это значит, что соединение остается чувствительным к некоторым агрессивным средам в течение первых 72 часов. Если система содержит концентрированную кислоту, щелочь или растворитель, ввод в эксплуатацию раньше завершения отверждения может привести к размягчению герметика и нарушению герметичности.
Технические листы содержат информацию о времени до первоначальной прочности (handling strength) и времени до полной прочности (full strength). Первое может быть 1-2 часа, второе -24-72 часа в зависимости от класса материала. Для систем с высокой вибрацией или с чередующейся температурой рекомендуется выждать полное отверждение перед включением нагрузки.
Если монтаж выполняется при температуре ниже 20°C, время отверждения увеличивается. Некоторые герметики содержат активаторы, которые ускоряют полимеризацию, но это должно быть указано в техлисте и в инструкции. Попытка сократить время отверждения без соответствующих материалов приводит только к риску преждевременного отказа соединения.
Стандарты и допуски для трубных герметиков
Выбор герметика не должен основываться только на опыте или традиции - нужна привязка к стандартам, которые дают проверяемый критерий пригодности для конкретного применения.
Европейский стандарт EN 751 классифицирует анаэробные уплотнители для резьбовых соединений. EN 751-1 относится к анаэробным составам для газовых резьб и устанавливает требования к времени отверждения, механической прочности, герметичности и стойкости к газам. EN 751-2 описывает неотверждаемые уплотнители (пасты на масляной основе), которые остаются мягкими и используются для разборных соединений. EN 751-3 относится к уплотняющим лентам на основе PTFE.
Помимо EN 751 существуют американские стандарты ASTM, включая методы испытаний на breakaway torque и герметичность по ISO 10964. Для применений с питьевой водой требуется сертификация WRAS (Water Regulations Advisory Scheme) или NSF/ANSI 61. Для газовых линий в Германии применяется допуск DIN-DVGW. Специальные среды, такие как кислород, требуют сертификации BAM (Bundesanstalt für Materialforschung und -prüfung).
Наличие стандарта в карточке продукта - это не просто печать на бумаге, это доказательство того, что материал прошел независимые испытания и соответствует установленным критериям безопасности, герметичности и долговечности. Если поставщик герметика не может предоставить ссылку на стандарт или допуск, это повод для дополнительных вопросов.
Герметик и фиксатор резьбы: различия в назначении и испытаниях
В практике монтажа часто смешивают два понятия: герметик и фиксатор резьбы.
На самом деле это разные продукты с разными механизмами действия и разными режимами испытаний.
Герметик предназначен для уплотнения резьбового зазора и предотвращения утечки жидкости или газа. После отверждения он образует упругую пробку внутри витков резьбы, которая закрывает микроскопические пути для утечки. Герметик должен быть относительно мягким, чтобы позволить разборку соединения при ремонте инструментом обычной величины. Испытания герметика сосредоточены на герметичности (тесты под давлением) и химической стойкости по выбранным средам.
Фиксатор резьбы предназначен для защиты резьбы от самоотвинчивания, вызванного вибрацией или тепловыми циклами. Фиксатор имеет значительно большую прочность на сдвиг и создает более жесткую связь между витками. Испытания фиксатора включают проверку удержания момента (torque retention) и разборки (breakaway torque), а также способность выдерживать циклическую вибрацию.
На практике это означает, что для уплотнения трубы с агрессивной жидкостью выбирают герметик, а не фиксатор. Использование фиксатора вместо герметика может привести к чрезмерной герметизации соединения, что затруднит разборку при ремонте или замене трубки. И наоборот, использование герметика вместо фиксатора на резьбе, испытывающей вибрационные нагрузки, не гарантирует защиту от самоотвинчивания.
Подбор герметика по среде и условиям эксплуатации
Процесс выбора герметика начинается с анализа четырех ключевых параметров: рабочей среды, диапазона температур, размера зазора и требований к разборке.
Рабочая среда - это первый критерий. Нужно точно определить, какие жидкости будут контактировать с герметиком. Масло? Кислота? Растворитель? Смесь? Если это смесь, нужно найти тот компонент, который наиболее агрессивен по отношению к герметику. Затем запросить у поставщика таблицу испытаний именно для этого компонента, а еще лучше - для смеси в целом.
Диапазон температур включает температуру хранения герметика, температуру окружающей среды во время монтажа, температуру отверждения и рабочую температуру системы. Герметики, оптимизированные для комнатной температуры, могут медленнее отверждаться при холоде и терять некоторые свойства при нагреве. Если система работает при минус 10°C или при плюс 80°C, это нужно указать в запросе к поставщику.
Размер зазора между резьбой влияет на время заполнения и отверждения. Плотные соединения (малый зазор) заполняются герметиком быстрее, но отверждение может быть медленнее из-за ограниченного доступа кислорода к периферийным слоям. Свободные соединения (большой зазор) могут потребовать использования герметика повышенной вязкости, чтобы избежать вытекания.
Требования к разборке - это параметр, который часто забывают. После полного отверждения герметик становится достаточно прочным. Если соединение нужно разобрать без повреждения резьбы, герметик должен быть спроектирован с учетом этого. Некоторые герметики разрабатываются специально как «легкоразбираемые» - они обеспечивают герметичность, но при необходимости разборки не требуют применения чрезмерного усилия.
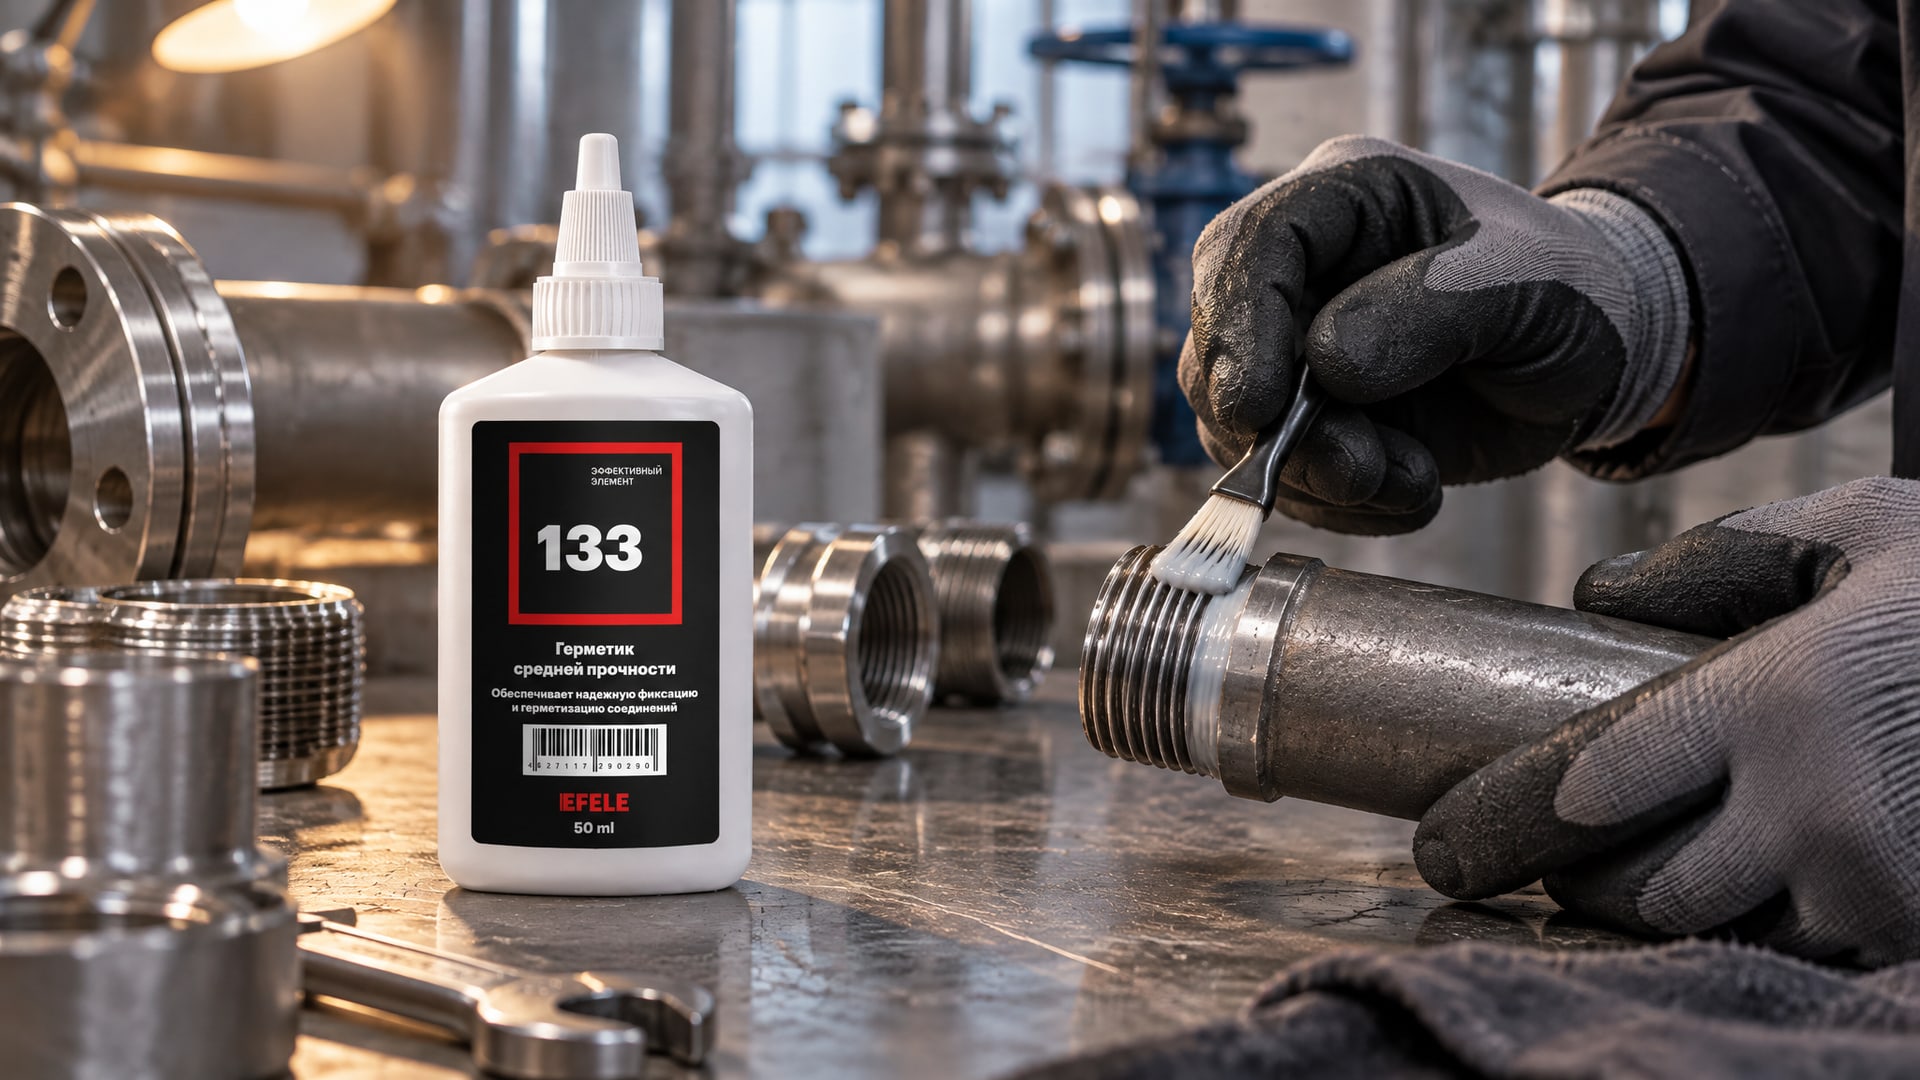
Для герметизации трубных резьбовых соединений, работающих с агрессивными средами, широко используются анаэробные герметики, которые обеспечивают надежную фиксацию и герметичность при условии выбора по спецификации. Например, анаэробный герметик EFELE 133 обеспечивает надежное уплотнение резьбовых соединений, подверженных воздействию масел, топлив и растворителей, благодаря тому, что прошел испытания на стойкость к этим средам по стандартам, установленным для трубной арматуры и фитингов.
Проверка совместимости и документация
Прежде чем принять решение о закупке герметика, нужно провести проверку совместимости со средой эксплуатации на основе объективных данных.
Первый шаг - запросить технический лист (TDS) герметика. В нем должны быть указаны: - Состав (тип смолы, количество растворителя, наличие активаторов) - Диапазон температур хранения и эксплуатации - Время отверждения при разных температурах - Таблица испытаний на химическую стойкость со сроками (100/500/1000 часов) и результатами - Допусти и стандарты соответствия - Механические свойства (прочность на сдвиг, прочность на разрыв) до и после выдержки в агрессивных средах
Второй шаг - сверить таблицу со своей спецификацией. Если в системе циркулирует концентрированная серная кислота, а герметик испытывался только на общий класс «кислоты», это недостаточно. Нужны именно данные по серной кислоте, при концентрации, близкой к рабочей, и при температуре, близкой к температуре эксплуатации.
Третий шаг - обратить внимание на сохранение прочности. Если герметик за 500 часов в выбранной среде потерял 30% своей начальной прочности, это может быть приемлемо для низконагруженного соединения, но недопустимо для высоконагруженного. Стандарт EN 751-1 требует, чтобы материал, подвергнутый старению, сохранял не менее 75% своей начальной прочности.
Четвертый шаг - документировать выбор. Сохраните техлист, выписку из спецификации среды и дату принятия решения. Если в будущем возникнут вопросы или проблемы, эта документация поможет быстро разобраться в причинах.
Монтаж и уход за системой
Установка герметика - это не просто нанесение вещества на резьбу, а соблюдение ряда условий, которые определяют успех герметизации.
Подготовка поверхности - критически важный этап. Резьба должна быть чистой, сухой и свободной от окислов, ржавчины, старого герметика и грязи. Наличие окислов или ржавчины на стальной резьбе замедляет отверждение анаэробного герметика. На медных или латунных фитингах окислы еще более проблематичны. Используйте щетку или тряпку для удаления видимых загрязнений; если поверхность сильно загрязнена, протрите обезжиривающим растворителем и дайте высохнуть.
Дозировка герметика - следующий момент. Вопреки интуиции, больше герметика не значит лучше. Небольшое количество (капля на вершину резьбы или тонкий слой на 2-3 витка) достаточно для заполнения микроскопических зазоров. Избыток герметика может вытечь, создав беспорядок, или образовать комки, затрудняющие разборку.
После нанесения герметика резьба собирается с нужным усилием. Прижим должен быть достаточным, чтобы герметик заполнил все зазоры, но не настолько сильным, чтобы повредить резьбу или выдавить весь герметик наружу. Излишки герметика (если он вышел наружу) лучше убрать мягкой тряпкой сразу после сборки, пока он еще не полимеризовался.
После сборки соединение остается нетронутым на время отверждения. Как правило, это 1-2 часа для первоначальной прочности и 24-72 часа для полной прочности в зависимости от температуры и типа герметика. Если монтаж выполнен при температуре ниже 15°C, время отверждения увеличивается, и может потребоваться дополнительное ожидание.
После полного отверждения герметик становится прочным и готов к эксплуатации. Система может быть введена в работу с рабочей средой, температурой и давлением, указанными в спецификации. Периодическое техническое обслуживание (осмотр на наличие утечек, контроль температуры) помогает убедиться, что герметизация остается эффективной на протяжении всего срока эксплуатации.
Часто задаваемые вопросы
Может ли один герметик работать со всеми типами агрессивных жидкостей?
Нет. Каждый герметик показывает стойкость к определенному набору сред. Если вы работаете с маслами, кислотами и растворителями одновременно, герметик должен быть испытан именно на эту комбинацию или на наиболее агрессивный компонент. Универсального герметика, подходящего для всех возможных жидкостей, не существует.
Какой герметик выбрать для очень тугого соединения?
Для плотных соединений подходят вязкие анаэробные герметики, которые долго остаются в рабочем состоянии, прежде чем схватиться. Они заполняют даже микроскопические зазоры. Менее вязкие составы могут не достичь дна глубокого зазора перед началом отверждения. Выбор вязкости указан в техлисте и должен соответствовать вашей конструкции.
Как разобрать соединение после того, как герметик полностью отвердел?
После отверждения герметик становится прочным, но не каменным. Стандартный инструмент (ключ, плашка) обычно позволяет разобрать соединение. Если требуется особенная легкость разборки, заранее выбирайте герметик, спроектированный как «легкоразбираемый». Для особо жестких соединений можно использовать рычаги или специальные съемники.
Повлияет ли низкая температура при монтаже на качество герметизации?
Да, но зависит от того, насколько низкая. При температуре ниже 10°C отверждение герметика замедляется, и полная прочность может быть достигнута за 5-7 дней вместо 3 дней. Это значит, что систему нельзя вводить в работу раньше. Для монтажа в холодных условиях рекомендуется выбирать герметики с активаторами или разогревать герметик перед нанесением (согласно рекомендациям производителя).
Можно ли повторно использовать герметик, если соединение было разобрано?
Нет. После отверждения герметик теряет способность к повторной полимеризации. Остатки старого герметика необходимо удалить со всех поверхностей резьбы перед новой герметизацией, иначе новый герметик может неравномерно заполнить зазоры и обеспечить ненадежное уплотнение.
Заключение
Герметизация трубопроводов с агрессивными жидкостями требует внимательного подбора материала на основе данных испытаний, а не предположений. Анаэробные герметики справляются с этой задачей, но только если выбраны правильно: по конкретной среде эксплуатации, диапазону температур, размеру зазора и требованиям к разборке. Ключевые факты, на которые нужно опираться - таблицы химической стойкости в техническом листе, время отверждения при вашей температуре, соответствие стандартам (EN 751, WRAS, NSF/ANSI 61 или другие, подходящие вашему применению) и механические свойства после старения в выбранной среде.
Следующий конкретный шаг - запросить у поставщика технический лист интересующего герметика, сверить таблицы со своей спецификацией среды и условий, убедиться, что материал соответствует нужным стандартам, и провести документирование выбора. После этого следовать инструкциям по подготовке поверхности, дозировке и времени отверждения для конкретной температуры. Такой системный подход гарантирует, что герметизация будет надежной и долговечной.